
インダクタコイルの品質管理は、入荷部品の検査から加工工程管理、完成品検査、そして保管管理に至るまで、製造の全段階に及びます。その中心的な目的は、インダクタが電気的、物理的、および信頼性の面で規定されたパラメータを満たしていることを保証することです。以下に、管理ポイントと管理方法について説明します。
第1章:受入資材検査(IQC):主要資材を供給源で管理する
入荷資材の検査は、製品品質を検証する最初のステップと考えられており、エナメル線、芯線、フレーム、リード線などの材料の種類に重点が置かれます。検査において最も重要なポイントは以下のとおりです。
1.1 エナメル加工
- 仕様の検証
- 電線の直径と厚さの確認。
- 動作温度の確認。
- 性能評価:エナメル質への密着性、耐擦傷性、および絶縁破壊電圧を評価する。
- 外観チェック:表面に酸化、剥離、または異物がないか確認してください。
1.2 コア材料の検証:
マンガン亜鉛フェライトやニッケル亜鉛フェライトなどの基材を検証するために、材料分析装置を使用する。
寸法チェック:該当する場合、外径、内径、高さ公差、およびエアギャップのサイズを確認します。
外観チェック:材料の表面にひび割れ、欠け、気泡、または汚染物質がないか検査します。
1.3 フレームとリード線:
寸法チェック:フレームのシャフト径、リード間隔、長さが製造規格およびPCBの負荷要件に適合していることを確認してください。
1.4 材料チェック:耐熱性、難燃性、および鉛の錫めっきの厚さと耐酸化性を確認します。
第2章:工程管理(IPQC):ミスのない生産プロセス
一定の品質水準を維持し、欠陥の発生を防止するためには、工程管理が必要となる。
各プロセスには制御点が存在する。
2.1巻き取りプロセス
主要パラメータの制御:巻数は非常に重要な要素であり、正確に制御する必要があります(巻線機のカウンターを使用し、誤差は±1ターン以内)。巻線時の張力も重要な要素であり、張力が強すぎると線材が細くなり、張力が弱すぎるとコイルが緩む可能性があります。また、巻線の位置合わせも完璧でなければなりません。
2.2 ミス防止活動:
最初の部品の確認は重要です。インダクタンスと直流抵抗のチェックが必要です。
巻線値を記録するため、1時間ごとに抜き取り検査を実施する必要があります。
2.3 リード線のはんだ付けと延長:
はんだ付け制御:はんだ付け温度と時間は制御が必要な場合があります。はんだ付け温度は350~400℃程度です。はんだ付け時間も制御が必要な場合があります。はんだ付け時間は2~3秒程度です。
2.4 絶縁チェック:絶縁抵抗計を用いて、電線がフレームや芯線に接続されていないことを確認します。この抵抗値は、500V DCで100MΩ以上である必要があります。
2.5 ディップコーティングおよび硬化プロセス
樹脂の管理:断熱材には指定された樹脂を使用し、断熱性に影響を与える可能性のある不純物が混入しないように、これらの樹脂を正しく混合してください。
2.6 硬化条件:完全な硬化を達成するためには、規定の硬化条件(例えば、120℃で1時間)を遵守する必要があります。この工程は、耐振動性の向上と材料の湿気からの保護において重要な役割を果たします。
2.7 コアアセンブリプロセス:
組み立て手順:コアがしっかりと嵌合するようにしてください。必要に応じてスペーサーを使用できます。粘着テープやクリップは、ガタつきがないようにしっかりと固定してください。
2.8 外観検査:コイルが乱れていないこと、リード線が曲がっていないことを確認して、中心部の損傷をチェックします。
第3章:完成品検査(FQC):包括的な性能検証と選別
最も重要な段階は、最終製品のテストです。このテストでは、製品が規格を満たしているかどうかを確認します。テスト項目は、電気特性、物理的特性、信頼性に関する規格を網羅しています。
3.1 電気的性能試験:
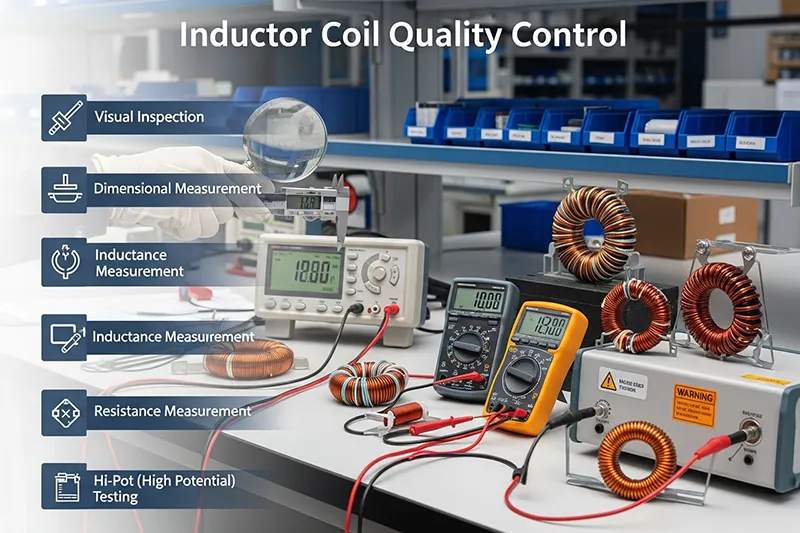
- インダクタンス(L):LCRメーターを使用して測定し、偏差値は顧客の要求に応じて±5%または±10%以内です。
- 直流抵抗(DCR):マイクロオームメーターまたはLCRメーターを使用して、抵抗値が仕様範囲内であることを確認します。
- 品質係数(Q):指定された周波数でLCRテスターを使用してテストし、Qが標準値以上であることを確認します(Q値が高いほどコイルの損失が低いことを示します)。
- 飽和電流(Isat):DCバイアス電源とLCRテスターを使用して、インダクタンスが10%減少したときの電流が定格電流以上であることを確認します。
- 温度上昇電流(Irms):熱老化試験キャビネットを使用して、コイルの温度上昇が40℃以下であることを確認します(顧客仕様による)。
- 絶縁抵抗:絶縁抵抗計を使用して、コイル、ワイヤ、コア間の抵抗値が100MΩ以上であることを確認します。
- 耐電圧絶縁体:耐電圧試験(例:交流1500Vで1分間)を実施する。絶縁破壊やフラッシュオーバーが発生してはならない。
物理的パフォーマンスのテスト:
外観:コイルに損傷の兆候がないこと、樹脂層に気泡がないこと、リード線が酸化または変形していないことを確認する必要があります。
寸法:高さ、リード間隔、リード長が指定された図面の許容範囲を満たしていることを確認する必要があります。
接着性:テープやクリップが適切に取り付けられていること、およびリード線に十分な引張強度があることを確認してください。
3.2 信頼性試験(サンプリング)
- 高温/低温サイクル試験:デバイスを-40℃~125℃の温度範囲に1000サイクルさらし、インダクタンスの変動が±5%以内であることを確認します。
- 湿度試験:部品を85℃、相対湿度85%の環境に1000時間さらし、絶縁抵抗が低下していないかを確認します。
3.3 振動試験:振動は標準的な振動条件に従って誘発され、構造に緩みや電気的性能の劣化が見られないこと。
3.4 ペンブンガン・ダン・ペンのコントロール
保管および輸送管理の実践は、保管または輸送の過程でインダクタが損傷するのを防ぐ上で重要な役割を果たします。
保管管理:環境要件:倉庫環境は乾燥していて換気が良好である必要があります。倉庫内の温度は25±5℃に維持する必要があります。湿度は60%RHを超えないようにしてください。これは、湿気によるコアの損傷を防ぎ、リード線の酸化を防止するために非常に重要です。
保管方法:製品はロット番号と仕様に応じて保管してください。リード線や芯線が曲がる原因となるため、強く押し付けないでください。
3.5 出荷検査(OQC0)
サンプリング基準:サンプリングはGB/T 2828.1規格に従って実施する。検査対象は包装、ラベル(仕様、ロット番号、製造日を含む)である。
3.6 一貫性の検証: 製品のサンプルをランダムに選択し、インダクタンス値と外観を再テストして、FQCとの一貫性を確認します。
第4章:品質異常への対処
品質上の問題が発生した場合は、直ちに対処する必要がある。
資材の流れ 入荷資材の異常: 問題のある資材を分離し、是正措置のために供給業者に通知し、その後、講じられた是正措置を確認します。
プロセス異常
インダクタンスの値が間違っているなど、問題が発生した場合は、生産を中止し、原因を特定してください。これは、巻数間違いやコア材の間違いが原因である可能性があります。パラメータを変更し、最初のユニットが試験要件を満たしていることを確認してください。
完成品の不適合:不適合の種類(電気的特性または外観上の問題など)を特定します。次に、不適合の原因を特定し、適切な措置を講じます。
第 5 章: よくある質問
1. エナメル線の品質はどのように保証できますか?
重要なのは、その仕様、機能性(酵素結合、絶縁強度)、そして外観特性を精査することです。これらの構成要素はすべて、電気的破壊を防ぐために必要な基準を満たしている必要があります。
2. インダクタンスの値が許容範囲外の場合、どのようにトラブルシューティングすればよいでしょうか?
まず、巻数と半田付けの仕様を確認します。また、芯線の種類も必ず確認します。その後、工程を改善し、初回品検査で結果を確認します。
3. 完成品の絶縁抵抗が低い場合はどうなりますか?
使用されている絶縁材と半田付け技術の両方を点検してください。製造上の問題がある場合は、それに応じてパラメータを調整してください。材料側の問題が発生した場合は、製造元に連絡して解決を図ってください。
4. ひび割れたコアはどうすべきですか?
コアに亀裂が入っていると、インダクタに悪影響を及ぼします。これらの部品は取り外して、原因究明のための調査を行う必要があります。これは、組み立て中に発生した機械的な損傷が原因である可能性があります。
5. 損傷を防ぐためには、どのように保管管理を行えばよいですか?
倉庫内の環境は乾燥しており、温度と湿度が一定に保たれている必要があります。製品はロットごと、仕様ごとに保管し、輸送中の変形や損傷を防ぐようにしてください。
第6章:インダクタコイルの品質管理の概要
コイル製造は、複数のステップからなる組織的な機能です。受け入れた原材料または製造工程の品質検査、製品検証、および倉庫保管により、実用アプリケーションで使用されるすべてのインダクタコイルの品質が保証されます。品質管理プロセス全体の各段階は、顧客の要求どおりに高品質の製品を納品するために不可欠な要素です。インダクタコイルのあらゆる面での品質を保証するために、
