

第1章:自動車用金属プレス加工の紹介
自動車製造において、金属プレス加工は非常に重要な役割を果たしています。ボディパネル、ブラケット、補強プレート、バッテリーカバー、シャーシ部品など、自動車の金属プレス加工部品はすべて、厳格な安全性と美観基準を満たす必要があります。プレス金型の品質と耐久性は、試作品製造から量産に至るまで、プレス加工の全工程における成功を保証します。
CAEシミュレーションの進歩や材料科学の新たな発展にもかかわらず、多くの企業は依然として、試作→金型修正→再試作→調整という、費用と時間がかかるループに陥っています。変更のたびに、金型コストが増加し、プロジェクト開発サイクルが長期化し、エンジニアリング能力に負担がかかり、全体的な効率が低下します。極端な場合、開発プロセスに数ヶ月を要し、新型自動車モデルの発売スケジュールに直接的な影響を与えます。
本稿では、自動車プレス工場や金型工場での数十年にわたる業務経験から得られた実践的な推奨事項をまとめています。レイアウトやCAEシミュレーションから、金型試作、最適化、量産に至るまで、プレス金型のライフサイクル全体を網羅しています。本ガイドのアドバイスに従うことで、プレス加工プロジェクトの成功率を大幅に向上させることができます。
第2章:自動車用金属プレス加工が重要な理由
現代の自動車メーカーは、燃費と安全性のニーズを満たすために、先進的な素材への依存度を高めている。それらの素材は以下のとおりである。
高強度鋼(HSS)
高強度鋼(AHSS)
ステンレス鋼
アルミニウム合金(5xxx系および6xxx系)
このような先進的な材料は、優れた構造と軽量性を実現することを可能にする一方で、以下のような製造上の困難をもたらします。
深絞り加工 – 高絞り率
スプリングバック制御 – 成形後の材料不安定性の制御
ひび割れを防ぐ
しわの制御 – 圧縮不安定性の制御
- 工具摩耗に対する耐性 – 高接触圧力下でも長寿命の金型
したがって、自動車用金属プレス加工を成功させるには、以下の要素のバランスが不可欠である。
✔ 設計スキル – 適切なストリップレイアウト、成形、およびドロービード設計は、欠陥を減らし、寸法精度を達成するために重要です。
✔ CAEシミュレーション – AutoForm、DYNAFORM、PAM-STAMPなどの高度なシミュレーションプログラムを使用すると、金型試作前に、薄肉化、材料の流れ、しわ、亀裂、スプリングバックを予測できます。
✔ 試運転 – 最終的な成功は、ドロービード、窒素圧、シム、インサートなどに関する調整にかかっています。ソフトウェアは専門家の知識に取って代わることはできません。
第3章;自動車用金属プレス加工における一般的な問題点
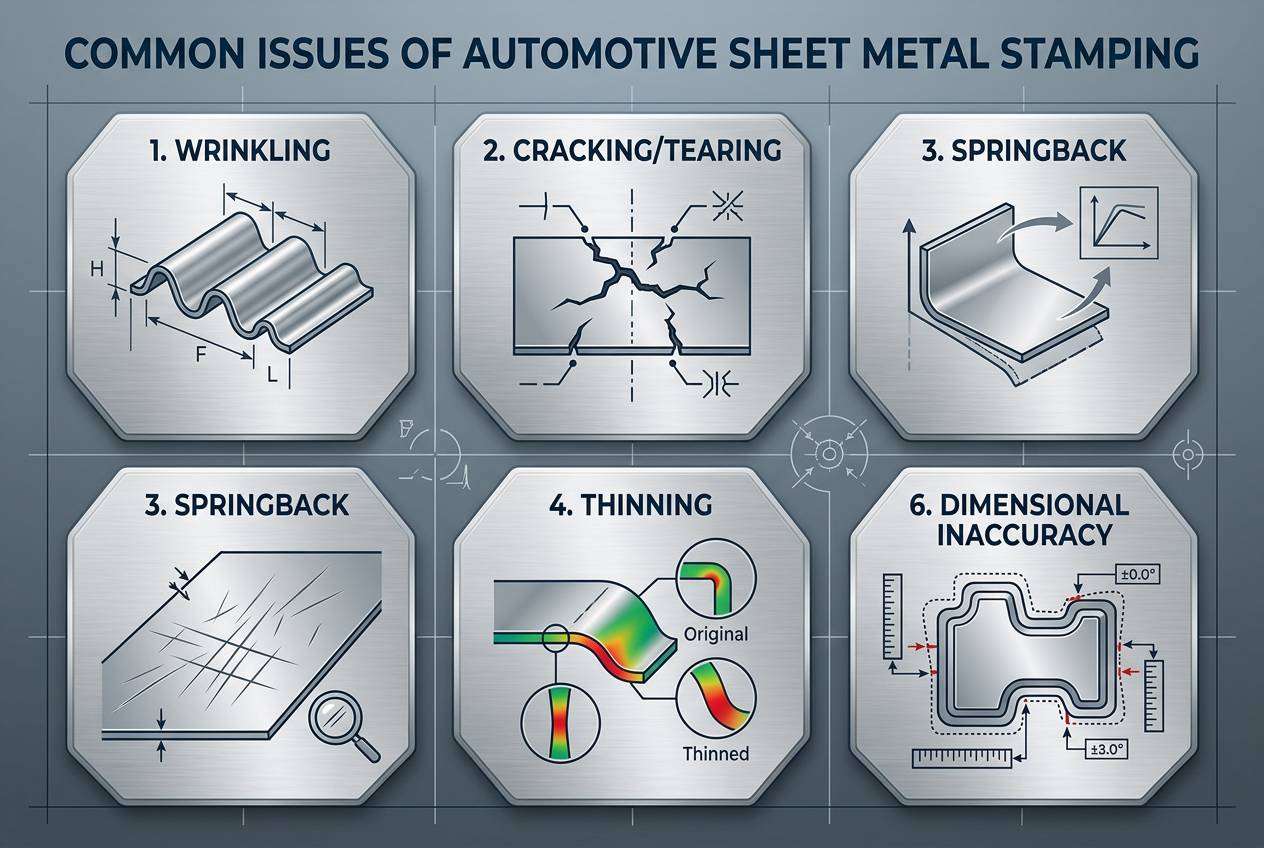
3.1しわ
原因には次のものがあります。
ブランクホルダーの圧力が不十分です
不良または摩耗した引き紐。
材料の流れの不均衡な形成
ブランク寸法が不正確です
ソリューション:
ブランクホルダーの圧力を上げるか、より深いドロービードを取り付けて拘束力を高める
描画ビーズの形状(高さ、幅、位置)を変更します。
材料の流れを調整するために、ブランクレイアウトを改善する
追加のエンボス加工または拘束領域
3.2 亀裂
理由:
材料限界を超える過度の薄肉化
角が狭すぎるとストレスが集中する
パンチまたは成形寸法が不正確です
潤滑不良または不適切な材料特性
ソリューション:
パンチ半径Rを大きくする。追加の成形工程を加える。
引き伸ばしを防ぐために、ブランクサイズを大きくする
中間焼鈍(特にステンレス鋼および高張力鋼の場合)
ビーズの描画を最適化する
スプリングバックを超える
3.3 救済策:
金型表面の曲げ補正
拘束機能(例:肋骨)
追加の再攻撃作戦
CAEに基づくスプリングバック補正
ブランクホルダーの力を増やすか、ビーズを引き出すことで、さらなる塑性変形を誘発する。
第4章:自動車用金属プレス加工設計段階:確固たる基盤の構築
財団
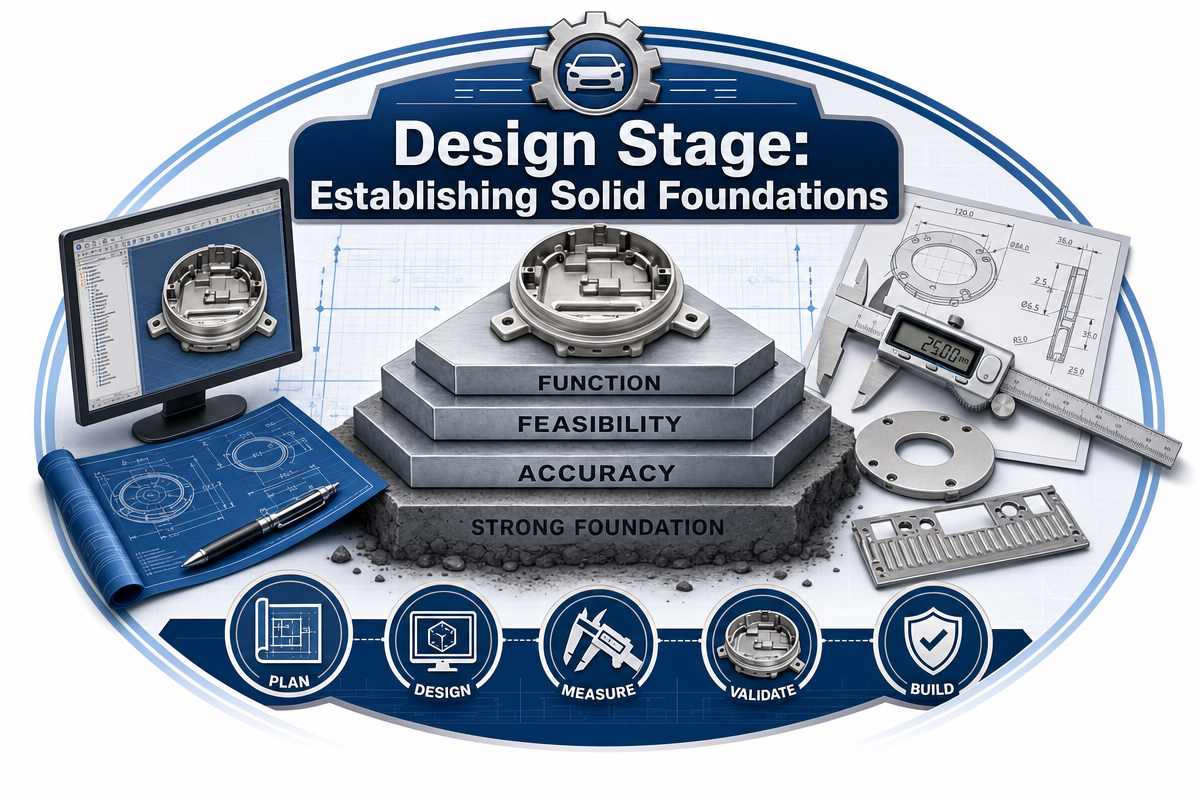
設計のヒント1:金型設計の前に工程分析を行う
CADソフトウェアでの作業を開始する前に、包括的なプロセス評価を実施してください。最小絞り比、フランジ長、穴端距離、材料特性を計算します。同様のプレス加工におけるベンチマークデータと比較し、初期段階で問題点を特定してください。
設計のヒント2:ストリップレイアウトとCAE評価 –
ストリップのレイアウトによって、プレス加工の工程順序が決まります。必ずフルストリップモデルを使用してCAEシミュレーションを実行してください。材料分布、パイロット穴、キャリアストリップの強度を予測します。薄肉化の予測値を過去の値と比較してください。
デザインのヒント3:空いている駅
成形工程のすべてのステーションを成形作業で埋め尽くさないでください。将来の調整を金型全体を分解することなく行えるよう、工程に空きステーションを設けてください。空きステーションは、センサー、スクラップ排出装置、および補助工具の設置場所としても利用できます。
設計のヒント4:リフターの設計
信頼性の高いリフターは、順送プレス金型の重要な要素です。成形されたすべての形状を確実に除去するために、十分な力とストロークを備えたリフターを使用してください。バネ力が不十分な小型リフターは絶対に使用しないでください。供給ライン上の次のステーションへ搬送するためのクリアランスが確保されていることを確認してください。
設計のヒント5:金型材料の選定と表面仕上げ
材料は生産量に合わせて選定してください。試作品の少量生産であれば、鋳鉄や焼入れ鋼で十分でしょう。AHSSの大量プレス加工には、DC53、1.2379などの高級鋼や粉末鋼が使用されます。仕上げには、PVDコーティング、TD表面処理、窒化処理などがあります。
デザインのヒント6:インサート
成形インサートの重要な面を互換性のあるものにしましょう。インサートを使用することで、シムや研削による金型の迅速な調整が可能になります。インサートを交換するだけで、金型調整に必要な時間を30~50%短縮できます。さらに、インサートを使用することで、調整プロセス中に金型面全体を削り取る必要がなくなります。
試用段階:金型の研磨
設計のヒント7:窒素スプリング –
窒素スプリングは慎重に使用してください。過度に高い圧力は工具に悪影響を及ぼします。作業に必要な量だけを使用し、正確な値を工具ログブックに記録してください。圧力が高すぎると金型の摩耗が加速し、ひび割れの原因となる可能性があります。
デザインのヒント8:初回試作時の注意事項 –
金型試作は、可能な限り低いプレス速度と窒素圧で開始してください。リミットスイッチまたは機械式ストッパーを設定して、オーバーシュートを防いでください。低速での各動作を注意深く観察し、異音がないか確認してください。高速では、わずかなミスでも数秒以内に金型が破損する可能性があります。
設計のヒント9:赤色鉛検査テスト
赤鉛(または機械工用青色塗料)接触試験は、金型の接触面積を迅速かつ確実に確認できる方法です。パンチに赤鉛を薄く塗布し、高圧で金型を閉じ、金型ブロックへの転写を観察します。成形面の70~80%で接触するように調整してください。鋭利なエッジは、応力集中箇所となる可能性を示唆します。
設計のヒント10:CMM測定基準
最初の試運転手順の前に、座標測定機(CMM)用の手順書を作成します。寸法、測定サイクルあたりの部品数、および許容誤差を決定します。将来の組み立てをシミュレートし、拘束されていない状態と拘束された状態で部品を測定します。測定結果は、CAEによるスプリングバック予測と比較されます。
デザインのヒント11:クライアント向けサンプル検証
金型が完璧な性能を発揮するまで待つ必要はありません。優先順位を確認するために、早めにサンプルを顧客に送付してください。場合によっては、少量のサンプルで優先順位や今後の行動計画について合意が得られることもあります。
第5章:自動車用金属プレス加工の特殊成形技術と材料
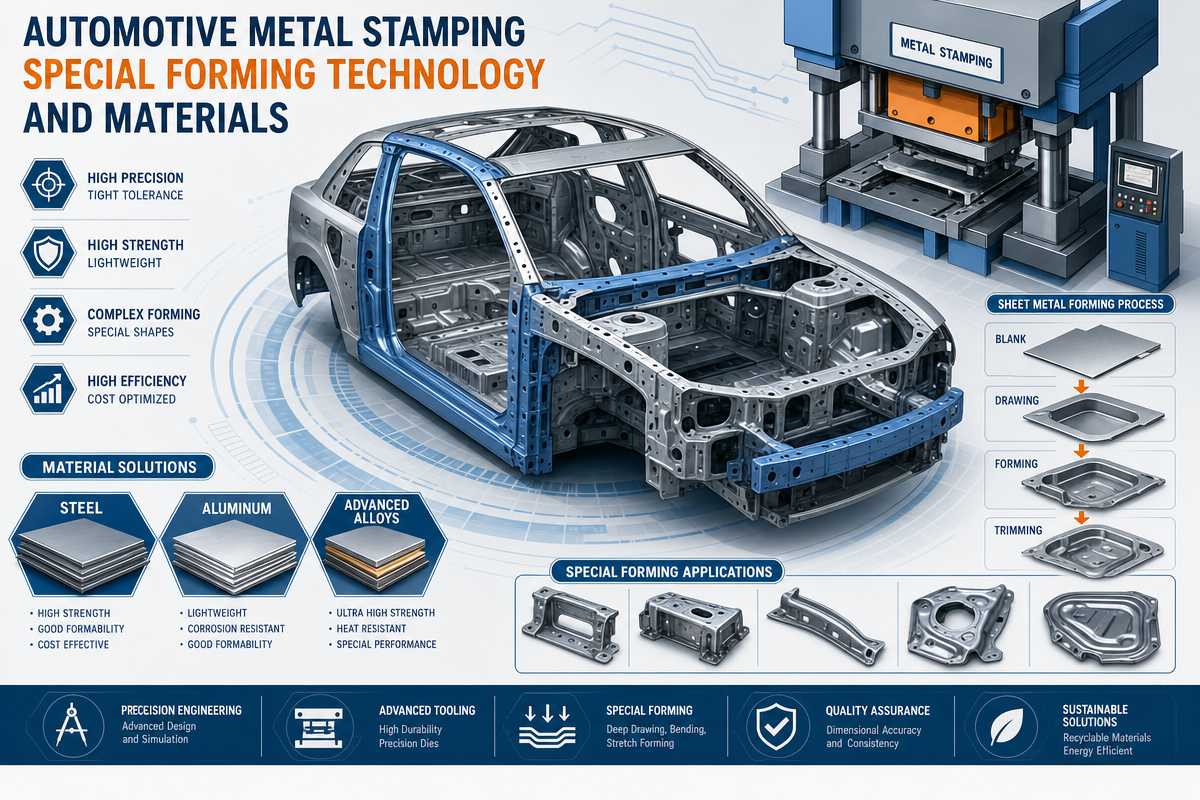
設計のヒント12:AHSS(先進高強度鋼)の自動車用金属プレス加工
AHSSは通常の鋼材とは大きく異なります。主な違いは、曲げ半径が大きいこと、金型間のクリアランスが大きいこと、窒素圧が高いこと、摩擦を低減するために表面が研磨されていることです。スプリングバックは2~3倍大きくなります。金型設計においては、これらの要素を考慮してください。
デザインのヒント13:自動車用金属プレス加工におけるサンドペーパーテスト
表面のひずみ分布を診断するには、サンドペーパーテストを試してみてください。粗目のサンドペーパー(60~80番)を使ってブランクを引っ張ります。変形中にサンドペーパーが金型の表面を傷つけ、ひずみが最も集中している領域が明らかになります。安価で信頼性の高い方法です。
設計のヒント14:曲げ補正の手順
曲がりを修正するには、特定の順序に従ってください。まず、材料の厚さと硬度を測定し、次に金型間のクリアランスを確認し、最後にパンチの角度を調整します。金型ブロックを調整する前に、これらの基本的な事項を確認してください。多くの「金型の問題」は、実際には材料またはプレス機に起因しています。
設計のヒント15:自動車用金属プレス加工におけるシム調整手順
インサートの下や成形パッドの裏側で微調整を行うには、0.05mm、0.1mm、0.2mmの精密シムを使用してください。シム調整の詳細は必ず工具ログブックに記録してください。シムが不均一に変形する可能性があるため、同じ場所に3枚以上のシムを使用しないでください。最終的な解決策としては、インサートの表面を研磨してください。
設計のヒント16:自動車用ステンレス鋼コーティングの金属プレス加工
焼き付きを防ぐため、成形面にはチタンアルミニウム窒化物(TiAlN)、アルミニウムクロム窒化物(AlCrN)、またはクロム窒化物(CrN)コーティングを施してください。高粘度で表面が研磨された(Ra < 0.2 µm)絞り加工用潤滑剤を使用してください。また、試作時にはニッケル系焼き付き防止剤を使用してください。
第6章:生産と加工の詳細
ヒント17 自動車用金属プレス加工の材料管理
酸化や潤滑剤の劣化を防ぐため、コイルの原材料は環境制御された条件下で保管してください。材料のバッチ番号と機械的試験の証明書を記録してください。予期せぬ亀裂は、不良コイルが1つあることが原因で発生することがよくあります。入荷した材料の厚さ、端部の状態、応力状態などの公差を検査してください。
ヒント18 センサーシステムとスクラップ処理
センサー装置を使用して、送りミス、部品排出機構の故障、金型の汚染を監視してください。順送金型の場合は、再切断中にスクラップ片が落下する際に障害物がないか確認してください。スクラップシュートは傾斜(30°以上)させ、清掃用の開口部を設けてください。1つのスクラップ片が他の多くのステーションを損傷する可能性があります。
ヒント19:自動車用金属プレス加工における最適なパンチングシーケンス
成形された輪郭に近い位置に穴を開ける必要がある場合は、成形前に必ずパンチング加工を行うようにしてください。成形後にパンチング加工を行うと、より複雑な角度が必要となり、バリの発生量も増加します。ただし、パンチング加工を成形から分離できない場合は、球形パンチまたは段付きパンチを使用してください。
ヒント20:自動車用金属プレス加工における精密ブランキングアプローチ
精密ブランキング加工では、破断面のない、完全なせん断によるきれいな切断輪郭が得られます。従来、精密ブランキング加工には特殊なプレス機が用いられていましたが、現在では多くの順送金型が、最小限のクリアランス(厚さの1%まで)、Vリングインデンター、カウンターパンチを用いて、精密ブランキング加工と同等の性能を実現しています。
ヒント21 – 二次的な修正アプローチ
金型最適化で期待通りの結果が得られない場合は、ローラーレベリングによる平面成形、コイニングによる厚み調整、再打刻による輪郭最終調整など、他の選択肢も検討できます。最適なアプローチは、元の金型にとらわれない場合もあります。
第7章:自動車用金属プレス加工の量産安定性
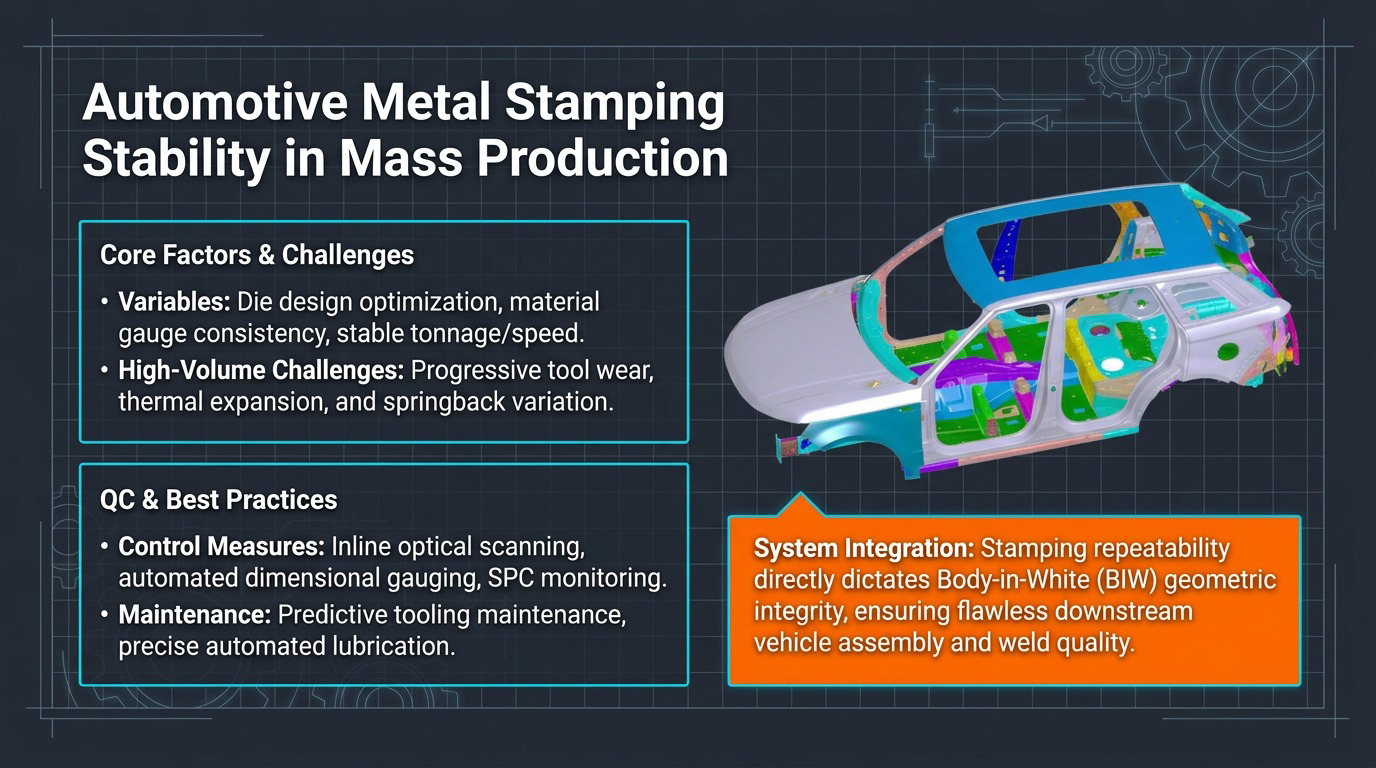
ヒント22 – 自動車用金属プレス加工における工具寿命のモニタリング
再研磨間のストローク数と工具摩耗傾向を用いて、工具寿命を管理しましょう。大量生産されるAHSSプレス金型の再研磨間隔は通常50,000万~200,000万ストロークです。収集した情報を活用して、緊急事態が発生するまで待つのではなく、予防的なダウンタイムを事前に計画しましょう。
ヒント23 – 自動車用金属プレス加工の計画保守プログラム
スクラップ穴とスクラップシュートの清掃、窒素スプリングの圧力低下の確認、ガイドピンとブッシュの点検、すべてのインサートのトルク値の確認など、定期的なメンテナンス作業のリストを作成します。適切にメンテナンスされた金型は、劣化状態にある最適化された金型よりも一貫して高い生産性を発揮できます。
ヒント24 – 窒素スプリングの点検
窒素スプリングは長期間使用すると、シール摩耗により圧力が低下する傾向があります。専用のゲージを使用して、毎月プリチャージ圧力を確認してください。圧力が10%以上低下したスプリングはすべて交換してください。窒素スプリングが1本でも損傷すると、成形不良や部品輪郭の急激なずれが生じる可能性があります。
ヒント25 – 統計的プロセス管理(SPC)
試作工程中は、統計的工程管理を用いて重要寸法の傾向を監視してください。50~100ストロークごとに測定結果を記録してください。金型摩耗によるスプリングバックの増加や、インサートの緩み、材料グレードの違いによる急激な変化などの傾向に注意してください。
ヒント26 – 生産現場におけるCAEシミュレーションのサポート
金型開発中に実施したすべてのシミュレーションを保存します。生産現場では、CAEシミュレーションを使用してトラブルシューティングを行います。実際の成形部品とシミュレーション結果を比較することで、問題解決に役立ちます。最新のCAE技術を使用すれば、新しい形状のブランク材、異なる潤滑係数、プレス速度などを用いた様々な「もしも」のシナリオ分析を行うことができます。
ヒント27 – 自動車用金属プレス加工管理システム
貴重な試作経験、調整、およびプロセス改善点はすべてデータベースに記録してください。多くの金型工場では、開発中に得られた経験はエンジニアの頭の中にしか保存されていません。さまざまな製品の開発中に得られた教訓は、構造化された知識管理システムに蓄積されます。
第8章:よくある質問(FAQ)
8.1 自動車用板金プレス加工とは何ですか?
自動車板金プレス加工とは、平らな金属板を金型やプレス機で押し出して、車体パネル、ブラケット、構造レール、バッテリーハウジングなどの車両部品を成形する製造工程である。
8.2 自動車のプレス加工にはどのような材料が使用されますか?
自動車のプレス加工に用いられる代表的な材料は、軟鋼、高強度鋼(HSS)、高張力鋼(AHSS)、ステンレス鋼、アルミニウム合金(5xxx系および6xxx系)である。
8.3 プレス加工においてCAEシミュレーションが重要な理由とは?
CAEシミュレーションは、亀裂、しわ、スプリングバック、材料の流れといった潜在的な問題を予測することで、試作に必要な時間と費用を最大30~50%削減することを可能にします。
8.4 自動車用金属プレス加工の深絞り加工において、しわはどこに発生するのか?
通常、しわは、ブランクホルダーの力不足、ドロービードの設計不良、材料の過剰な流れ、または成形形状の不均衡に関連しています。
8.5 自動車用金属プレス加工における割れを防ぐにはどうすればよいですか?
コーナー部の半径を大きくしたり、成形前の準備、材料の焼きなまし、適切なブランク形状、およびドロービードの調整を行うことで、これを防ぐことができます。
8.6 間伐の推奨比率は?
一般的には25%を超えてはならない。ただし、ステンレス鋼部品の深絞り加工後に焼きなましを行う場合は、40%まで許容される。
8.7 調節可能なインサートを使用する理由とは?
調整可能なインサートを使用することで、試作段階および生産段階で寸法を迅速に調整できるため、工具コストを削減し、金型全体の交換を回避できます。
8.8 精密ブランキング加工とは何ですか?
ファインブランキングは、クリアランスがほとんどない(1%未満)精密プレス加工プロセスであり、二次加工なしで優れた寸法精度による完璧なせん断加工を実現します。
8.9 金型の寿命を延ばすにはどうすればよいか?
これには、高品質工具鋼の使用、PVDまたはTiDコーティングの適用、計画的なメンテナンス、定期的な再研磨、および効果的な潤滑が含まれます。
8.10 試用期間を短縮するには?
CAEシミュレーション、最適なストリップレイアウト、調整可能なインサート、詳細な試作記録を組み合わせることで、金型開発時間を30~50%短縮できます。
第9章:自動車用金属プレス加工の結論
自動車用金属プレス加工技術は、材料科学、金型設計、CAEシミュレーション、そして長年にわたる製造現場での実務経験など、多くの側面を組み合わせた高度に専門化された分野です。電気自動車や先端材料の開発により、金型技術は精度と耐久性の向上へと向かっています。
設計→試作→分析→最適化→生産という継続的なループは、合格金型の割合を高め、金型開発プロセスを加速させ、効率的かつ収益性の高い量産を実現するのに役立ちます。ここで紹介した30のヒントはすべて、実際の金型でテストされ、その有効性が実証されています。これらのヒントを継続的に活用し、プロセスを文書化し、常に改善していくことが重要です。

