第1章: 金属プレス金型?
金属プレス金型(スタンピングツール、プレスツール、金属ダイとも呼ばれる)は、プレス機に取り付けられ、金属または非金属材料のシートに力を加えて、材料を切断、成形、曲げ、引き抜き、または形状化する精密な製造装置です。
プレス金型は、材料の変形や分離を利用することで、一貫した品質と信頼性の高い精度を備えた高精度部品を製造します。
金属プレス加工は、最も迅速かつ経済的な製造技術の一つであり、一般的に以下のような用途に用いられています。
自動車部品
家電
家電
通信機器
医療機器
新エネルギーデバイス
産業オートメーション機器
金属プレス金型の主な利点
✅ 高い寸法精度
✅ 安定した生産
✅ 大量生産を迅速に
✅ 高い材料歩留まり
✅ お手頃価格
✅ 自動生産に対応
第2章:金属プレス金型の長所と短所
金属プレス金型の利点
2.1 高い生産性
金属プレス金型を製造工程で使用する主な利点の1つは、高い生産性です。プレス機に金属プレス金型を取り付けると、高度な自動化により、高速かつ安定した速度で稼働します。
2.2 再現性の高さと一貫した結果
金属プレス加工を製造技術として選択する際には、高い再現性と安定した結果が得られることが重要な考慮事項となります。金属プレス金型は、製品特性の優れた一貫性を保証します。
2.3 大規模使用時の生産コストが低い
金属プレス金型の設計・製造には初期費用が高額になるものの、量産体制に入れば1個あたりの単価は下がる。
2.4 複雑な形状を製作する能力
現代の金属プレス金型は、複雑な形状の作成、高精度な穴あけ、金属の曲げ加工やエンボス加工など、高度な可能性を提供します。精密金型や順送金型は、特に高精度な製品の製造に役立ちます。
2.5 材料の効率的な利用
ストリップの配置と金型の設計は、材料の最適な利用に貢献し、必要な原材料の調達に関連するコストの削減に役立ちます。
2.6 簡単な自動化
金属プレス金型は迅速な生産を可能にし、手作業による介入を最小限に抑えることができるため、部品の取り扱いや供給システムにロボットを導入することで容易に自動化できる。
2.7 加工可能な材料の多様性
金属プレス加工に使用できる材料は多岐にわたり、ステンレス鋼、炭素鋼、アルミニウム、真鍮、銅、各種合金などが挙げられる。
金属プレス金型の弱点
2.8 高い金型費用
金属プレス金型の製作には、専用設備の購入や専門業者への依頼費用など、一定のコストがかかります。さらに、順送金型や複合金型の設計は、かなり高額になる可能性があります。
2.9 開発期間に関連する高コスト
金型の開発には、金属プレス金型の設計、製造、組み立て、試験など、複数の段階が含まれます。そのため、金型の開発には十分な時間を確保する必要があります。
2.10 柔軟性の欠如
金型が開発されてしまうと、製品の形状やその他の特性を効率的に変更することは困難な作業となる。
2.11 高いメンテナンスコスト
金属プレス金型のメンテナンスには、工具の研磨と清掃、金属表面への潤滑、位置合わせの検査などが含まれます。これらの作業を怠ると、バリの発生、標準公差からの逸脱、さらには金型の破損といった欠陥が生じる可能性があります。
2.12 大量生産にのみ適しています
少量生産の場合、プレス金型の設計・製造にかかる費用は経済的に不合理であるため、正当化できない。
2.13 金型の摩耗と損傷の可能性
金属プレス金型を用いた連続運転、特に硬質材料の加工においては、摩耗、ひび割れ、欠けといった潜在的なリスクが生じる可能性がある。
2.14 専門知識の必要性
金属プレス金型は、様々な複雑さの金型設計において十分な経験を持つ専門家によって設計されるべきである。
第3章:金属プレス金型作業における安全対策
金属プレス加工は、リスクの高い製造工程とみなされています。厳格な安全管理が不可欠です。
一般的なリスクと予防策
| リスクの種類 | よくある問題 | 予防方法 |
| ダイ内部に異物 | レンチ、ネジ、工具が金型の中に残されている | 運転前に点検と清掃を行ってください。 |
| 金型輸送 | 安全でない持ち上げ方や取り扱い方 | フォークリフトやクレーンを正しく使用し、作業員を安全な場所に配置してください。 |
| オペレーターの負傷 | プレス操作の誤り | 安全ガードと緊急停止システムを設置する |
| 新入社員のリスク | 経験の浅いオペレーター | 機械操作前の必須研修 |
🚨 安全は常に生産量よりも優先されるべきです。
適切な安全意識を持つことで、事故、機器の損傷、生産停止時間を大幅に削減できます。
章4: 金属プレス金型の基本構造

ほとんどの金属プレス金型は、主に4つのシステムで構成されています。
金型プレート
ブロックを挿入する
標準コンポーネント
ガイドシステム
上部金型構造
| プレート名 | CPコード |
| トッププレート | U1U |
| 上部スペーサーブロック | U2U |
| アッパーダイシュー | UPU |
| 上部バックアッププレート | UBU |
| 上部クランププレート | PHU |
| ストッパープレート | PPS |
| ストリッパープレート | PSU |
下部金型構造
| プレート名 | CPコード |
| 下部ダイプレート | 死ぬ |
| 下部バックアッププレート | LBD |
| 下型シュー | LPD |
| 下部スペーサーブロック | B2D |
| 底板 | B1D |
一般的な金型部品
上部金型部品
パンチ
クランププレートインサート
ストリッパーインサート
下型部品
ダイインサート
最先端
標準部品
スプリング
ガイドピン
ガイドブッシング
六角ネジ
止めねじ
リフティングピン
高さスペーサー
非標準部品
内部ストップ
外部ストッパー
ピッチストップ
投稿数を制限する
第5章:金属プレス金型番号付けシステム
金属プレス金型の番号付けシステムは、製造、保守、保管の各段階において、プレス金型の名称、分類、管理を行うために設計されています。このような番号付けは、製造プロセスの効率向上に役立ちます。
刻印金型の番号付けには、通常、以下の情報が含まれます。
商品カテゴリ
ダイタイプ
製造年
駅番号
顧客コード
改訂番号
例:
90-KNMF0125RAH
説明:
Rはトランスファーダイを意味します
Sはプログレッシブダイスを意味します
F0125は製造年またはプロジェクト番号を示す可能性があります。
末尾の文字は改訂番号を表している可能性があります
工具データの識別、管理ミスの最小化、および保守管理の維持には、番号付けシステムの使用が不可欠です。
主要な生産工場では、プレス金型番号付けシステムをバーコード技術、ERPソフトウェア、その他のデジタルシステムと組み合わせて使用している。
第6章:一般的なプレス金型材料とその特性
材料の選択は、以下の点に直接影響します。
製品品質
成形性
ダイライフ
生産安定性
製造コスト
一般的な材料比較
| 材料 | 優位性 | デメリット | 代表的なアプリケーション |
| SPCC冷間圧延鋼 | 表面が滑らかで、成形性が良く、低コストです。 | 耐食性が悪い | ブラケット、筐体、機器部品 |
| SECC亜鉛メッキ鋼板 | 優れた耐錆性 | 傷つきやすい | 電気キャビネット、コンピューターケース |
| ステンレス鋼(SUS) | 高い強度と耐食性 | 金型の摩耗が大きい | 医療機器、自動車部品 |
| アルミ | 軽量で耐腐食性 | 低硬度 | ヒートシンク、EV部品 |
| 銅合金 | 優れた導電性 | 材料費が高い | コネクタおよび電気接点 |
7章: 金属プレス金型材料の選定
金型材料の選択によって、耐摩耗性、靭性、安定性、およびメンテナンス頻度が決まります。
| ダイ素材 | 特性 | 代表的なアプリケーション |
| Cr12Mov | 優れた耐摩耗性と経済的な価格 | 一般的な切断金型 |
| SKD11 | 優れた耐摩耗性と安定した熱処理 | 精密プログレッシブダイ |
| DC53 | 高い靭性と長い耐用年数 | ステンレススタンピング |
| タングステンカーバイド | 超高硬度と耐摩耗性 | 超精密高速プレス加工 |
主な用途
SKD11 → 精密ブランキングおよび成形
DC53 → 高速ステンレス鋼プレス加工
タングステンカーバイド → 超長寿命生産用ダイ
第8章:金属プレス金型 – 主な設計上の考慮事項
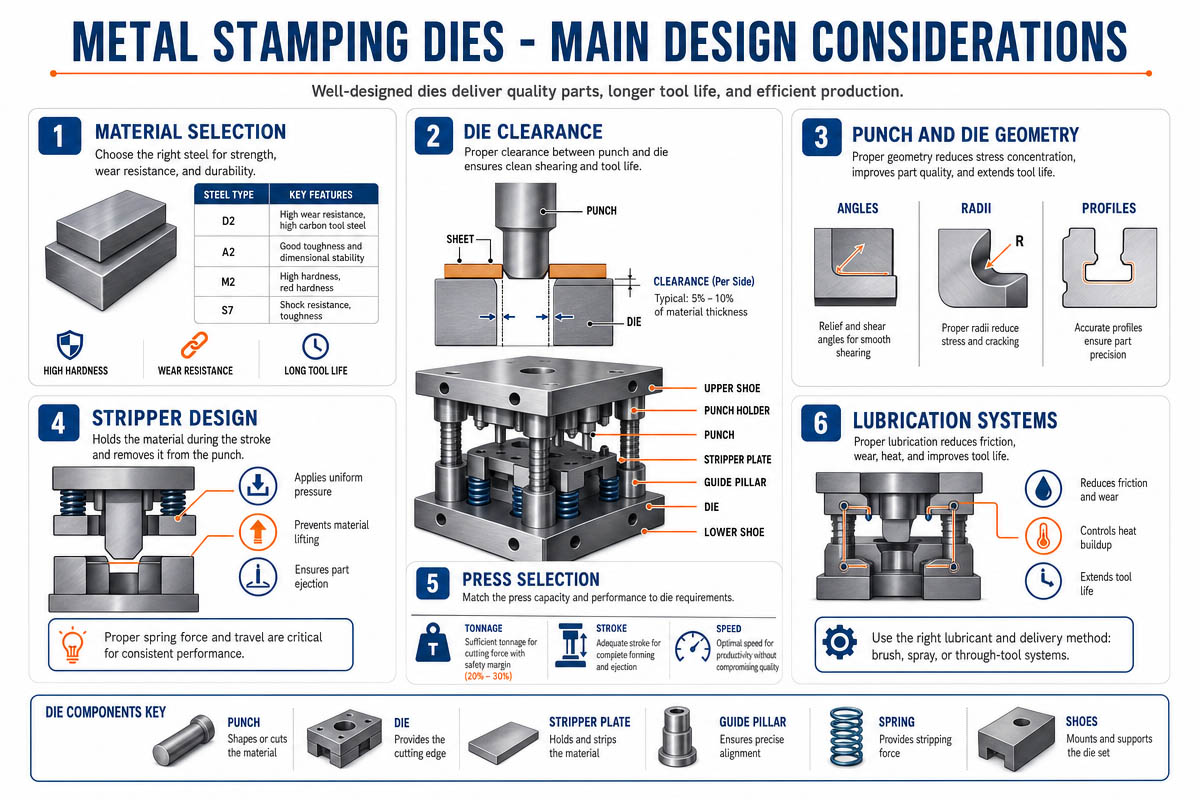
8.1 金型設計の改善により、以下のことが可能になります。
一貫した製品
長生きすると死ぬ
より効率的な生産
機器の信頼性の向上
1️⃣ 適切な金型クリアランス
クリアランス条件結果
締め付けが強すぎる、パンチの破損、ダイのひび割れ、激しい摩耗
緩すぎる、バリが増える、エッジの状態が悪い
推奨金型クリアランス
推奨されるクリアランスは約:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
ここでtは材料の厚さを表す。
8.2 入れ子構造設計
適切なネスト構造は、材料の利用効率を最大化しつつ、無駄を削減します。
巣作りに影響を与える要因には以下のようなものがあります。
飼料の安定性
材料の流れ
駅間の距離
力の均衡
8.3 パンチストリップ設計
不適切なライン引きは、以下の結果をもたらします。
素材が体に張り付く
製品に傷があります
手加減している
死亡に至る損害
さまざまなストリップ法が使用される
スプリングストリップ
窒素ガススプリングストリップ
ポリウレタンストリップ
8.4 ガイド精度
ガイドの精度が不十分だと、次のような結果が生じます。
パンチのずれ
刃先のひび割れ
製品の寸法不一致
高速ダイの場合、優れたガイドには以下の特徴が必要です。
完全な同心度
上下のプレートは両方とも平行です
安定した構造
8.5 スクラップ排出設計
プレス加工工程では、スクラップ詰まりが頻繁に発生する。
可能な解決策:
スクラップの逃げ角
放電路平滑化
エアブローシステム
スクラップ保持機構
8.6 金型強度
大型ダイス
9章:金属プレス金型の一般的な問題点と解決策
金属プレス加工を行う際には、いくつかの問題が発生する可能性があります。これらの問題は、製品の品質、製造工程、金型の寿命に悪影響を及ぼす可能性があります。そのため、製造業者は、最も一般的な故障の種類とその予防方法を理解しておくことが重要です。
9.1. 追加のバリ
これらのバリは通常、刃先の摩耗やクリアランスの不備によって発生します。解決策としては、刃先の研磨、金型間のクリアランスの調整、不良パンチの交換などが挙げられます。
9.2. パンチ破断
この現象は、偏心荷重、ガイド不良、長すぎるパンチ、および硬質材料の使用によって発生します。ガイド精度の向上、DC53鋼などの高硬度材料の使用、およびパンチの短縮は、パンチの破損を防ぐのに役立ちます。
9.3. 部品の変形
このような不具合は、部品排出時の力の不均衡や適切な保持圧力の欠如によって発生します。保持手段の追加、部品成形ステーションの改良、および排出力の調整が推奨される対策です。
9.4. 苛立ち
アルミニウムやステンレス鋼は、金型が固着しやすい性質があります。この問題を解決するには、金型表面を研磨し、DLCまたはTiCNコーティングを施すことで、潤滑性を向上させることができます。
9.5. スクラップ詰まり
スクラップ排出口の設計が不適切だと、スクラップ詰まりが発生し、損傷や操業停止につながる可能性があります。逃げ角の適用、エアブローシステム、スクラップ排出口の寸法拡大などが、この問題の解決に役立ちます。
9.6. 不安定な次元
この問題は、金型の摩耗、ガイドピンの動き、材料の厚みのばらつきなどが原因で発生します。これを回避するには、金型の定期的なメンテナンスと精密な校正が必要です。
9.7. 製図中に発生するひび割れ
この問題は、作図時の半径の最適化と、新たな作図手順の追加によって解決できる。
9.8. スクラップジャンプ
真空効果と軽量化により、部品が飛び跳ねることがあります。この問題を解消するには、スクラップ固定具と送風装置を追加する必要があります。
第10章:金属プレス金型の種類
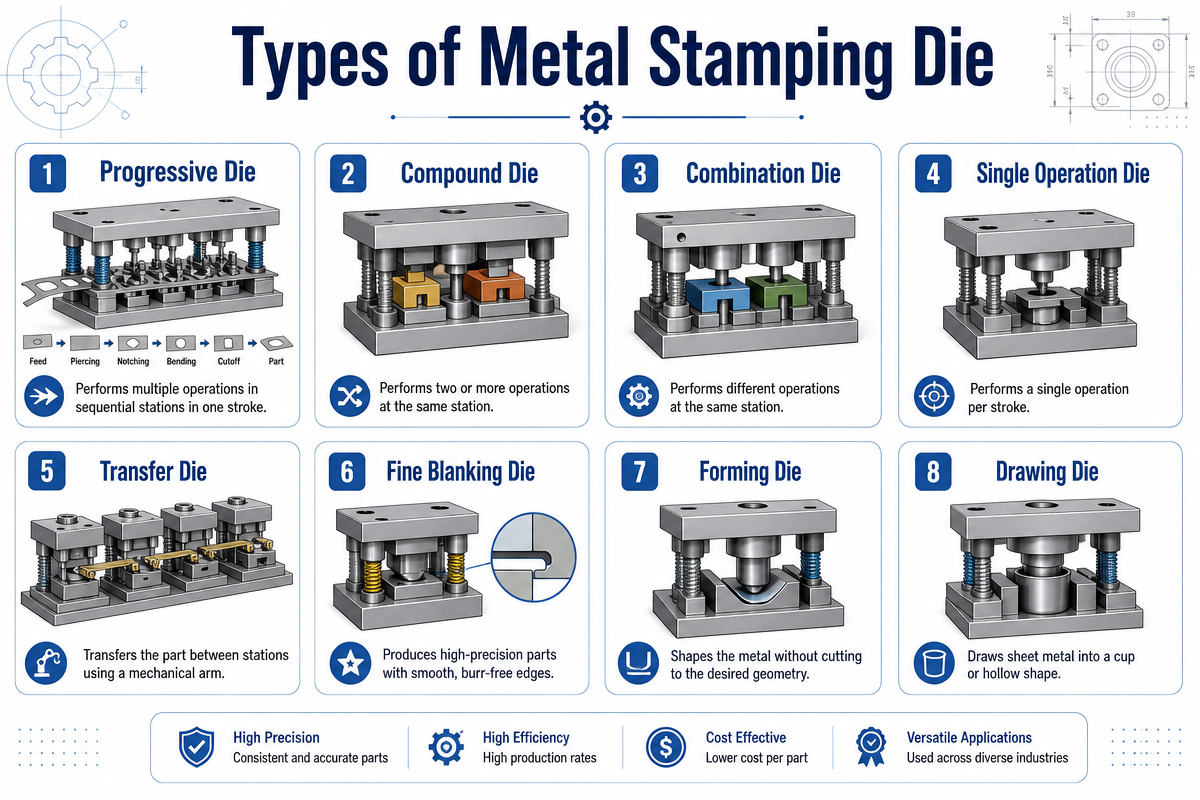
金属プレス金型は、その構造、製造工程、用途に基づいて分類されます。様々な金型は、多様な製造要件を持つ様々な製品に対応できる能力を備えています。適切な金属プレス金型を選択することで、製造効率、品質、およびコスト管理を大幅に向上させることができます。
10.1 トランスファーダイ(シングルステーションダイ)
搬送金型は各ステーションで個別に作業を行い、製造工程ではワークピースは手動または自動システムによってあるステーションから次のステーションへと移動される。
優位性
シンプルなデザイン
メンテナンスや改造が容易
より大きな部品の製造に適用可能
デメリット
効率の低下
人件費の増加
プログレッシブダイよりも一貫性が低い
トランスファーダイの用途には、自動車のボディ部品、大型ブラケット部品、その他の重量部品などが含まれます。
10.2 複合金型
このタイプの金型は、穴あけと打ち抜きなど、1回のプレス加工で複数の工程を実行します。
優位性
寸法精度の向上
一貫性の向上
ワンステップダイよりも速い
デメリット
設計の複雑化
製造およびメンテナンスコストの増加
精密電子部品、ワッシャー、その他の薄型金属の製造に幅広く応用されている。
10.3 プログレッシブダイ
現代の工業製造プロセスでは、プレス金型が広く用いられており、異なる工程を行うステーション間をコイルが自動的に供給される。
優位性
非常に高い生産性
自動化プロセスが大幅に改善されました
製品品質の一貫性が高い
人件費の削減
デメリット
高価な製造ツール
複雑さの増加
プログレッシブダイの使用例としては、コネクタ、端子、家電部品、精密金属部品などが挙げられる。
金属プレス金型には様々な種類があり、それぞれ用途に応じて異なる利点がある。
第12章:金属プレス金型のメンテナンスが必要な理由
金属プレス金型は、高速製造プロセスで使用される精密機器です。連続プロセスで使用される際、金型は大きな負荷、振動、熱、摩擦、衝撃にさらされる可能性があります。
適切な対策が講じられない場合、最高品質の金型でさえ摩耗や損傷を受け始める。
金属プレス金型のメンテナンスは、最適な製品品質を確保し、金型の寿命を延ばし、ダウンタイムを最小限に抑え、製造プロセス全般を改善するために、定期的に行う必要があります。
自動車部品、電子機器、家電製品、医療製品、工業製品の製造に携わる企業にとって、金属プレス金型のメンテナンスは、効率的かつ経済的に実現可能な生産を実現する上で極めて重要な役割を果たします。
12.1. ダイの耐用年数を延ばす
金型寿命の延長は、金属プレス金型のメンテナンスにおける主要な利点の1つです。
作業過程において、以下の問題が発生します。
パンチの摩耗
刃先の鈍化
精密なガイド機構の欠如
スプリングの劣化
適切な検査とケアを怠ると、これらの悪影響はより顕著になる。
効果的なメンテナンスは、以下の点に役立ちます。
✅ 過度の摩耗を避ける
✅ パンチング休憩をなくす
✅ 欠けを防ぐ
✅ 正確な切断を維持
✅ 金型の寿命を延ばす
適切なメンテナンスを行えば、プログレッシブダイは、手入れを怠った同等のダイよりも数百万回長く使用できます。
12.2. 高い製品品質を確保する
製品の品質は金型に直接左右される。
金型を軽視すると、以下のような事態を招く可能性があります。
バリの高さが高すぎる
寸法精度が悪い
表面の傷
部品の変形
成形による亀裂
メンテナンスを行うことで、金型は以下のことを保証します。
✅ 制服のクリアランス
✅ 切れ味抜群の刃先
✅ 正確なガイダンス
✅ 信頼性の高い成形
以下の品質改善が実現可能です。
✅精度の向上
✅ 表面が滑らか
✅ 不良率が低い
✅ バッチ単位での製品品質の安定性
電子機器や自動車製造などの精密工学においては、常に高い精度が不可欠である。
12.3. 生産ラインのダウンタイムを最小限に抑える
金型を使用しないと、シャットダウンや機械停止につながります。
予期せぬ金型停止の理由としては、以下のようなものが挙げられます。
パンチ破損
スクラップジャミング
ガイドピンの破損
ファスナーの緩み
バネの弾性の喪失
緊急メンテナンスには、追加の時間と費用がかかります。
金属プレス金型の事前点検は、あらゆる不具合を未然に防ぐのに役立ちます。
メンテナンスのメリットは以下のとおりです。
✅ 機械停止時間の短縮
✅ 修理費用を最小限に抑える
✅ より速い復元
✅ 機械の生産性向上
大規模生産において、たとえ短時間の機械停止であっても、製造業者にとっては損失につながる可能性がある。
12.4. 製造コストの削減
多くの製造業者は生産速度だけに注目するあまり、メンテナンスにおける潜在的なコスト削減の機会を見落としている。
メンテナンス不良の結果、以下のような事態が発生します。
✅ 過剰な不良率
✅ 部品の頻繁な交換
✅ 人件費
✅ 部品の不合格
✅ 機械の故障
定期的なメンテナンスを行うことで、長期的に運用コストを節約できます。
12.5. 作業工程の安全性を向上させる
金属プレス加工は、強力な力を扱う作業であり、危険な状況を引き起こす可能性がある。
欠陥のある金型を使用することによる危険性には、以下のようなものがあります。
破壊的なパンチの排出
過負荷によるジャミングプロセス
金型部品の緩み
予期せぬ亀裂
定期的な点検を行うことで、これらの欠陥による怪我を未然に防ぐことができます。
安全のためのメンテナンスには以下が含まれます。
✅ 留め具の締め付け具合を確認する
✅ 検査ガイド
✅ ばねの疲労監視
✅ 適切な位置合わせを確保する
✅ 金型からスクラップを取り除く
✅ 安全な金型システムは、人と機械の両方の安全を保証します。
12.6. 安定した高速性能を確保する
現代の順送金型は、驚異的な高速でプレス加工を行う。
最適な高速プレス加工を実現するには、以下の点が必要です。
正確な位置合わせ
精密給餌
スムーズストリッピング
スクラップの確実な除去
摩耗の兆候が少しでも見られると、工程効率に悪影響を及ぼす。
金型メンテナンスは、以下の点で役立ちます。
✅給餌の精度向上
✅ 剥離を容易にする
✅ 振動をなくす
✅一定の速度を維持する
保守点検は、生産ラインの中断のない、エラーのない稼働を保証する。
第13章:金属プレス金型の将来的な発展動向
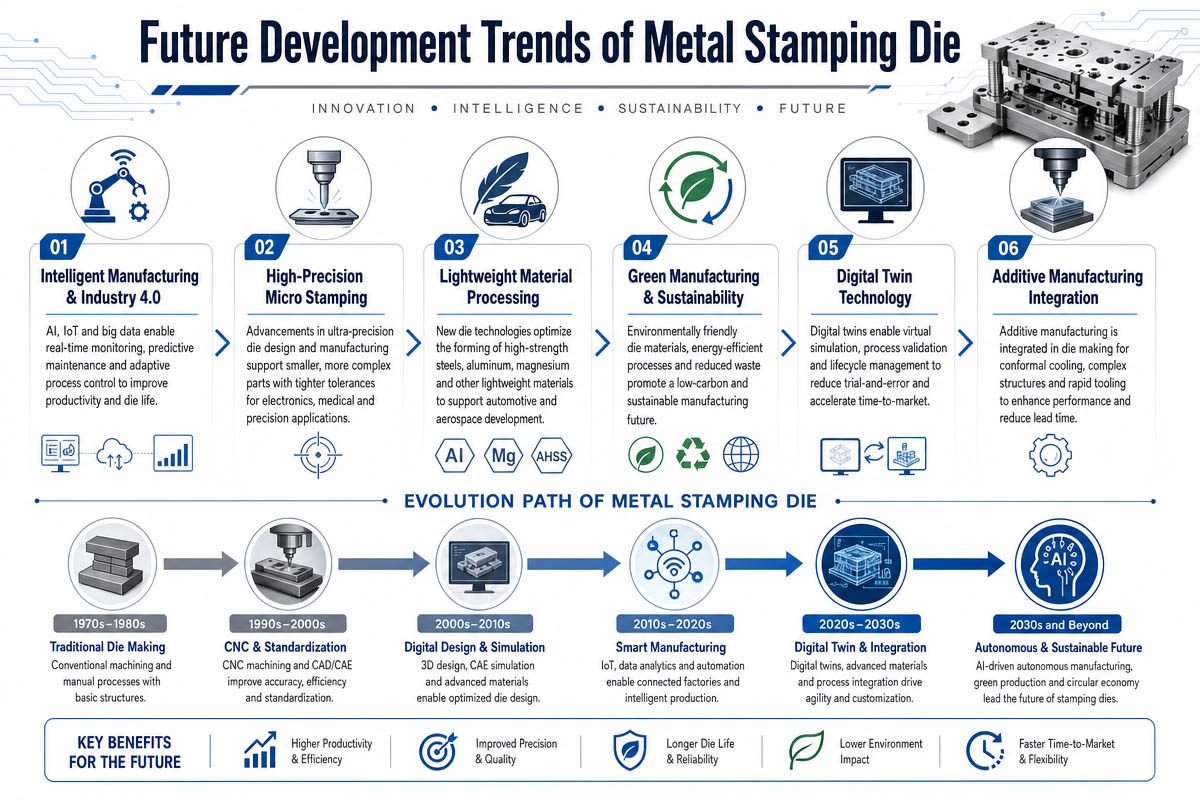
現在の技術発展時代において、将来の金属プレス金型は、新たな自動化技術、人工知能システム、高精度製造、そして持続可能な生産プロセスによって大きく影響を受けるでしょう。電気自動車、家電製品、医療機器、産業オートメーションといった現代産業では、生産のスピードと精度に対する要求が高まっています。
現代のプレス金型には、IoT(モノのインターネット)技術とスマート生産プロセスが組み込まれることが期待されています。スマートプレス金型には、温度、振動、生産性能パラメータを監視するセンサーやその他の高度な技術が組み込まれています。これにより、スマート生産は機械の故障やダウンタイムを効率的に予測し、防止することが可能になります。
完全自動化された生産ラインプロセスの利用はますます普及していくでしょう。効率向上と人件費削減への要求の高まりから、高速順送金型が一般的になりつつあります。その結果、製造業者は材料供給と検査にロボットを導入し、効率向上と低振動生産のためにサーボプレスを導入しています。
現代の金型とその表面は、プレス加工時の過酷な条件に耐えられるよう開発されています。現代のプレス金型は、DC53、粉末冶金鋼、炭化タングステンなどの材料で製造されており、高い耐摩耗性を備えています。また、DLC、TiCN、AlCrNなどの表面コーティングにより、ステンレス鋼やアルミニウムのプレス加工時の摩擦や焼き付きが軽減されています。
今後は、環境保護と省エネルギー対策を最優先事項とする。グリーン製造の実践としては、エネルギー効率の高いプレス加工機器、材料の最適化された使用、リサイクル可能な生産システムなどが挙げられる。
シミュレーションプログラムは、新しい金型や工具の設計にも役立ち、開発コストの削減や製造時間の短縮につながります。
総じて言えば、将来の金属プレス金型は、よりインテリジェントで、完全自動化され、省エネで、高精度になるだろう。
第1章3:結論
金属プレス金型の組み合わせ:
精密工学
材料科学
熱処理技術
機械設計
自動化された製造
プレス加工の効率と製品品質を向上させるために、製造業者は以下のことを行うべきです。
✅ 適切な金型材料を選択する
✅ 金型設計の最適化
✅ 定期的なメンテナンスを実施する
✅ 生産安全管理を強化する
金属プレス金型、工具構造、材料、およびトラブルシューティング方法に関する深い理解は、製造業者が競争力を向上させ、コストを削減し、安定した大量生産を実現するのに役立ちます。
すべてのプレス金型を、より強く、より安全に、より効率的にする。
第14章:よくある質問(FAQ)
よくある質問1:金属プレス金型はどのくらい持ちますか?
生死は以下に依存する:
材質の種類
生産速度
メンテナンス品質
金型材質
高品質のDC53または超硬ダイスは、適切なメンテナンスを行えば、数百万回以上のストロークに耐えることができます。
よくある質問2:プログレッシブダイとトランスファーダイの違いは何ですか?
| Item | プログレッシブダイ | 転写ダイ |
| 生産速度 | すごく高い | 穏健派 |
| オートメーション | 完全自動化 | 半自動 |
| 以下のためにベスト | 小型精密部品 | 大型で複雑な部品 |
よくある質問3:適切な金型クリアランスはどのように選択すればよいですか?
各側における推奨クリアランス:
SPCC:厚さの5~8%
ステンレス鋼:8~12%
アルミニウム: 4~6%
高強度鋼:10~15%
よくある質問4:ステンレス鋼のプレス加工で焼き付きが発生するのはなぜですか?
主な原因:
高摩擦
潤滑不良
金型表面の粗さ
ソリューション:
DLC/TiCNコーティング
潤滑性の向上
磨かれた表面
よくある質問5:プレス金型はどのくらいの頻度でメンテナンスする必要がありますか?
推奨メンテナンススケジュール:
| 周波数 | メンテナンス タスク |
| 毎シフト | 清掃と検査 |
| 毎週 | ガイドシステムに潤滑油を塗布する |
| 月額 | 重要な寸法を測定する |
| 100,000万回のストロークごとに | 刃先を再研磨 |
FAQ 6:ステンレス鋼のプレス加工に最適な金型材料は何ですか?
推奨オプション:
| 材料 | 最適なアプリケーション |
| DC53 | 高速ステンレス鋼プレス加工 |
| SKD11 | 一般的な精密プレス加工 |
| タングステンカーバイド | 超大量生産 |
FAQ 7:金属プレス加工におけるバリを減らすにはどうすればよいですか?
ベストプラクティス:
クリアランスを最適化する
パンチは定期的に研ぐ
金型の位置合わせを改善する
精密インサートを使用する
必要に応じてシェービングステーションを追加してください。
FAQ 8:SPCCと熱間圧延鋼の違いは何ですか?
| プロパティ | SPCC冷間圧延 | 熱間圧延鋼 |
| 表面仕上げ | スムーズ | ラフ |
| 精度 | ハイ | 低くなる |
| 成形性 | 素晴らしい | 穏健派 |
| 用途 | 精密スタンピング | 構造部品 |
経験則:
精密部品や外観重視の部品にはSPCCを使用し、構造用途には熱間圧延鋼を使用する。