

このガイドは、電磁クラッチおよびブレーキの仕組み、種類、選定基準、仕様、メンテナンス方法について理解を深めるのに役立ちます。機器に電磁石を導入しようと考えているエンジニア、OEM設計者、調達担当者、メンテナンス技術者にとって、非常に役立つ情報源となるでしょう。
第1章: 電磁クラッチ&ブレーキ
電磁クラッチは、回転軸間の電磁力によってトルクを伝達するために使用されます。一方、電磁ブレーキは、電気的に作動する摩擦と磁気抵抗によって動作を停止または保持するために使用されます。
どちらのシステムも電磁コイルを利用しており、電流が流れることで磁場が発生し、クラッチの作動やブレーキの作動が引き起こされる。スプリングなどの機構によって、システムから動力が解放される。
電磁クラッチとブレーキは、応答速度が速く、制御精度が高いため、以下のような用途で広く利用されています。
コンベア、梱包ロボット、繊維機械、産業機械、医療機器、自動生産ライン、CNC機械、電気自動車
第2章:電磁クラッチとブレーキの仕組みとは?
電磁クラッチは、磁気引力の原理に基づいて作動する。
コイルに電流が流れ始めると、磁場が発生し、電機子を回転子または摩擦ディスクの方へ引き寄せます。これにより機械的な結合が実現し、駆動軸からトルクが伝達されます。
電源を切断すると、バネの作用によって電機子が分離する。
これらのクラッチの主な利点は以下のとおりです。
素早い連結・切断、スムーズなトルク伝達、リモートコントロール機能、機械的摩耗の低減、同期性、高サイクル動作
電磁ブレーキも同様の働きをするが、トルク伝達を行うのではなく、回転運動を停止または保持するように設計されている。
第3章:電磁クラッチとブレーキの主な種類
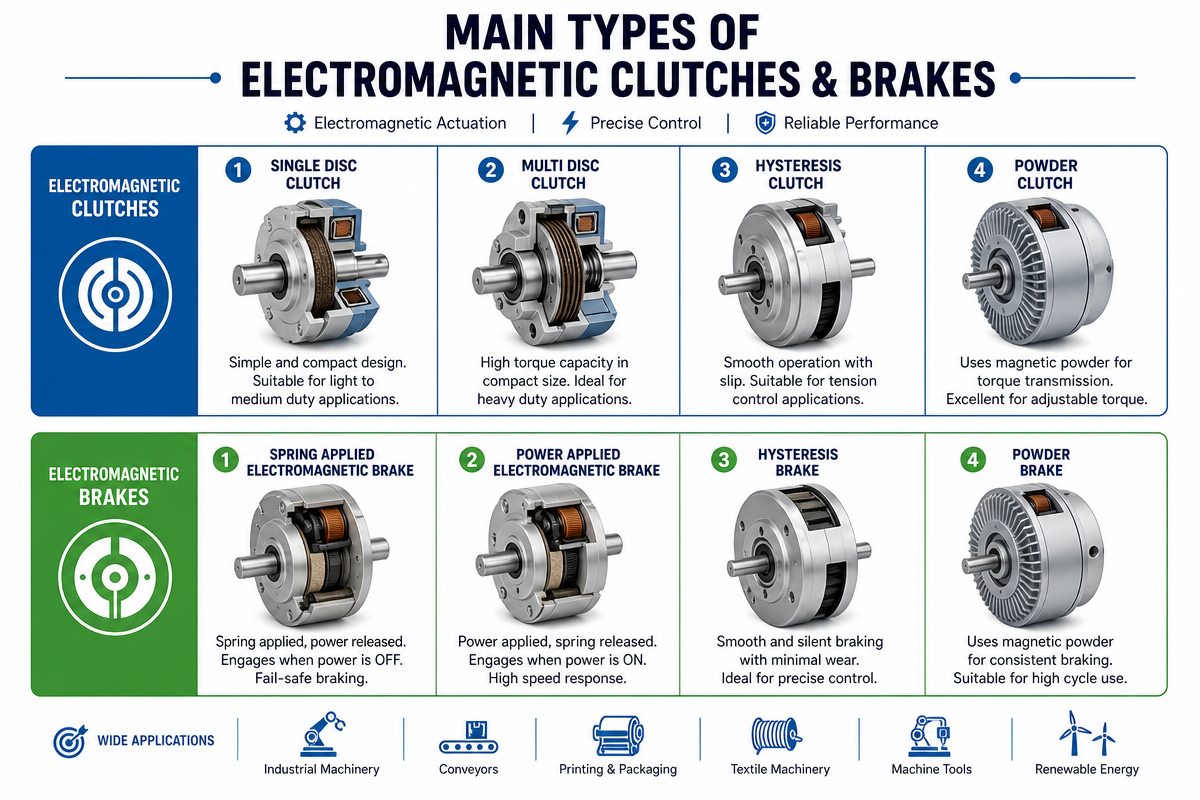
| タイプ | 一般的なアプリケーション | 主な特徴 |
| シングルプレートクラッチ | 一般産業機械 | コンパクトなデザイン、適度なトルク |
| 多板クラッチ | 重工業システム | 高トルク密度 |
| 歯付きクラッチ | 精密位置決め | ゼロスリップエンゲージメント |
| ヒステリシスクラッチ | 張力制御システム | 摩耗のない一定トルク |
| スプリングブレーキ | 安全ブレーキシステム | フェイルセーフブレーキ |
| 粒子クラッチ/ブレーキ | 巻き上げと張力制御 | トルク出力の調整が可能 |
スプリングブレーキ 安全ブレーキ フェイルセーフブレーキ クラッチ/ブレーキ テンションコントロール
3.1. 電磁クラッチ、シングルプレート
これらの設計は非常にコンパクトで手頃な価格です。中程度のトルク伝達が必要な中型機械に適用できます。
Advantages:
コンパクトさ、コスト効率、メンテナンスの容易さ デメリット:
マルチディスクシステムに比べてトルク容量が低い
3.2. 電磁式多板クラッチ
摩擦板を多数採用することで、接触面を拡大し、ひいてはトルク伝達能力を向上させている。
Advantages:
高トルク容量、高負荷用途、堅牢な構造 欠点:
コスト増加、発熱量増加
3.3. 露出型電磁クラッチおよびブレーキ
露出型電磁クラッチおよびブレーキは、動力伝達を目的とした電気機械システムです。オープンフレームとは、摩擦面、電機子、コイルがハウジングに収められておらず、露出していることを意味します。
速い応答速度
一般的な開放型電磁クラッチおよびブレーキの作動時間は10~100ミリ秒の範囲です。
コンパクト設計
筐体がないため、このようなシステムはコンパクトです。
メンテナンスの容易さ
開放的な構造により、以下のような操作が可能になります。
迅速な点検、迅速な清掃、摩耗した部品の簡単な交換
完璧なモーションコントロール
インデックス作成、位置決め、停止、同期などの操作に最適です。
高信頼性
このような装置は、最小限の機械的複雑さで安定した動作モードを実現できる。
3.3.1 露出型電磁クラッチおよびブレーキの欠点
露出型のデザインには多くの利点がある一方で、いくつかの欠点も存在する。
1.環境への影響
開放型フレームは、次のような要因に対して脆弱です。
粉塵、油分による汚染、湿気、破片。過酷な環境では追加の保護が必要です。
2. 熱の発生
連続運転では大量の熱が発生するため、以下のことが必要となります。
冷却システム 良好な換気 温度監視
3.摩擦摩耗
摩擦要素の表面はゆっくりと確実に摩耗するため、定期的な点検整備が必要です。
3.4. ブレーキ/クラッチのヒステリシス
ヒステリシスシステムは、磁気抵抗を利用して一定のトルクを発生させる。
Advantages:
摩耗なし トルク制御 - ソフト 張力制御に最適 制限事項
最大トルク容量が低い
第4章:購入前に確認すべき重要なパラメータ
4.1. 銘板トルク
銘板トルクは、電磁石の選定において重要な役割を果たす。
クラッチまたはブレーキは、安全率1.5~2.0を考慮した上で、最大負荷トルクに基づいて選択する必要がある。
代表的な値は以下のとおりです。
小型システム 0.1~1 N·m
一般的な産業用システム:5~200 N·m
高負荷システム 500~5000+ N·m
トルクが低すぎると、滑り、過熱、早期故障の原因となる可能性があります。
4.2. 電力と電圧
電磁クラッチは主に直流電圧を使用して作動し、以下のような電圧が含まれます。
12V DC 24V DC 90V DC
ご使用の制御システムおよび電源との互換性を確認することをお勧めします。
留意すべき主な点:
電圧が高いほど動作に必要な電流は少なくなります。過熱または接触不良 不適切な電圧 標準電圧許容値 +10/-0%
4.3. 応答速度
応答速度は、インデックス作成と位置決めの生産性と精度に大きな影響を与える。
一般的な応答速度:
機能標準時間
エンゲージメント時間 20~100ミリ秒
解除時間:10~50ミリ秒
非常に高速な自動化では、20ミリ秒未満の応答時間が求められる場合があります。
4.4. 熱容量
頻繁な作動は、クラッチまたはブレーキアセンブリの過熱を引き起こします。
連続使用を前提としたシステムの場合は、以下を選択してください。
放熱性能に優れたモデル 強制冷却システム 熱電対
熱容量を無視すると、これらの部品の寿命が大幅に短くなる。
4.5. 環境への耐性
様々な環境にさらされる電磁クラッチは、以下のような状態になる可能性が高い。
粉塵、油分混入、水分、ウォータージェット、高温
次のような保護対策を検討してください。
IP54、IP65 の密閉型筐体、洗浄環境、動作温度範囲は通常 -10 °C ~ 80 °F です。
4.6 電磁クラッチおよびブレーキの追加選定基準
取り付け構成
利用可能な取り付けオプション:
シャフト取り付け、フランジ取り付け、ベアリング取り付け。適切な取り付けにより、安定した動作と振動の最小化が保証されます。
摩擦材の品質
材料の品質は以下に影響します。
耐摩耗性、耐熱性、ライブサービス品質は用途によって異なりますが、一般的には鋼鉄と複合材料が使用されます。
騒音と振動
精密機械用電磁クラッチブレーキは静音性が求められる。
次のようなデザインを探してみてください。
低リップルトルク、動的平衡、防振構造
電気接続の種類
一般的に使用される接続タイプ:
翼のリード線、ジャンクションボックス、クイックディスコネクトコネクタ。要件に応じて選択してください。
国際資格
国際市場向け製品には、以下のような要件が求められる場合があります。
CE、UL認証取得済み、RoHS指令準拠の認証製品は、安全性と輸出可能性を保証します。
第5章:最適な解説:2026年における電磁クラッチおよびブレーキの選定基準
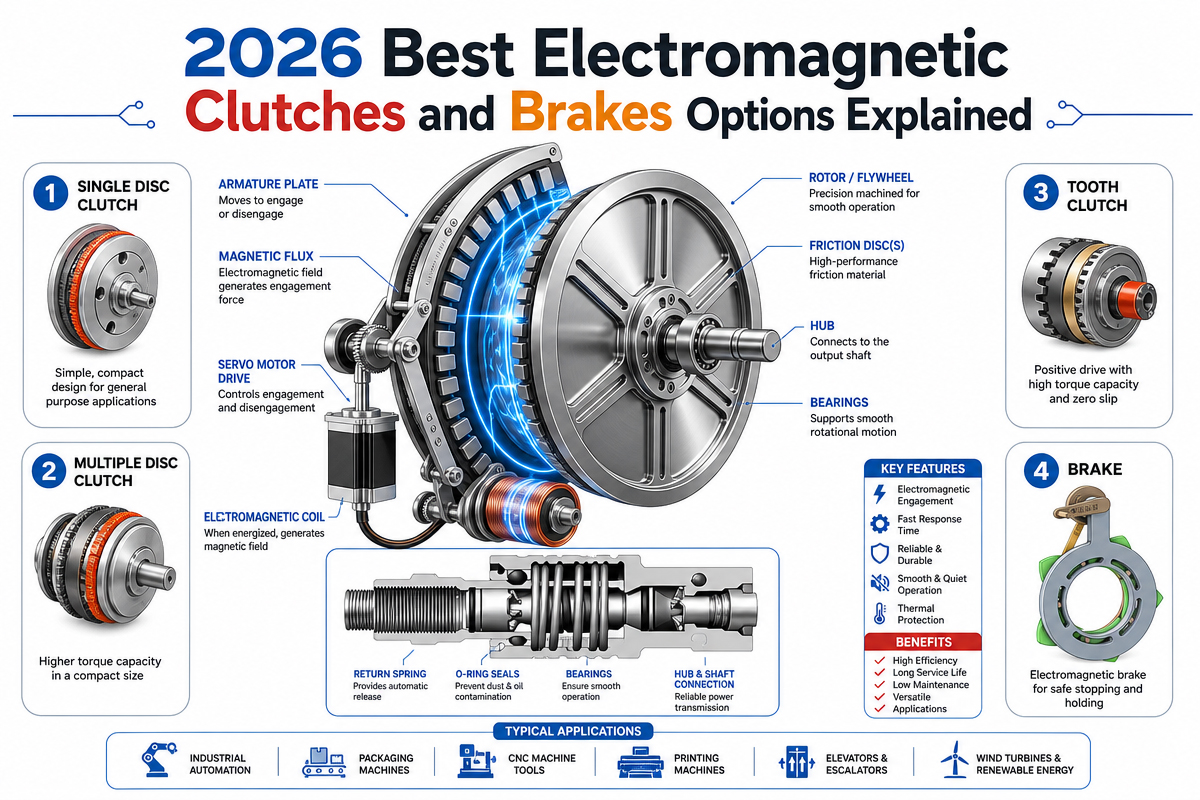
電磁クラッチおよびブレーキシステムは、エネルギー効率、耐久性、スマート制御の面で2026年までに進化すると予想されている。
2026年の主なトレンド
5.1 より迅速な作動メカニズム
電機子の設計の進歩により、高速システムでは10ミリ秒未満の係合時間を実現できる可能性がある。
5.2 コンパクトな設計ながら高トルク
小型でありながらトルク容量の大きい電磁石を開発する傾向は常に存在する。
5.3 インテリジェント監視システム
現代の電磁クラッチブレーキシステムには以下が含まれます。
温度センサー、IoT技術を活用した摩耗検出、予知保全
5.4 効率的なコイル
高性能電磁コイルは、消費電力が少なく、発熱量も少ない。
章6:電磁クラッチおよびブレーキの代表的な用途
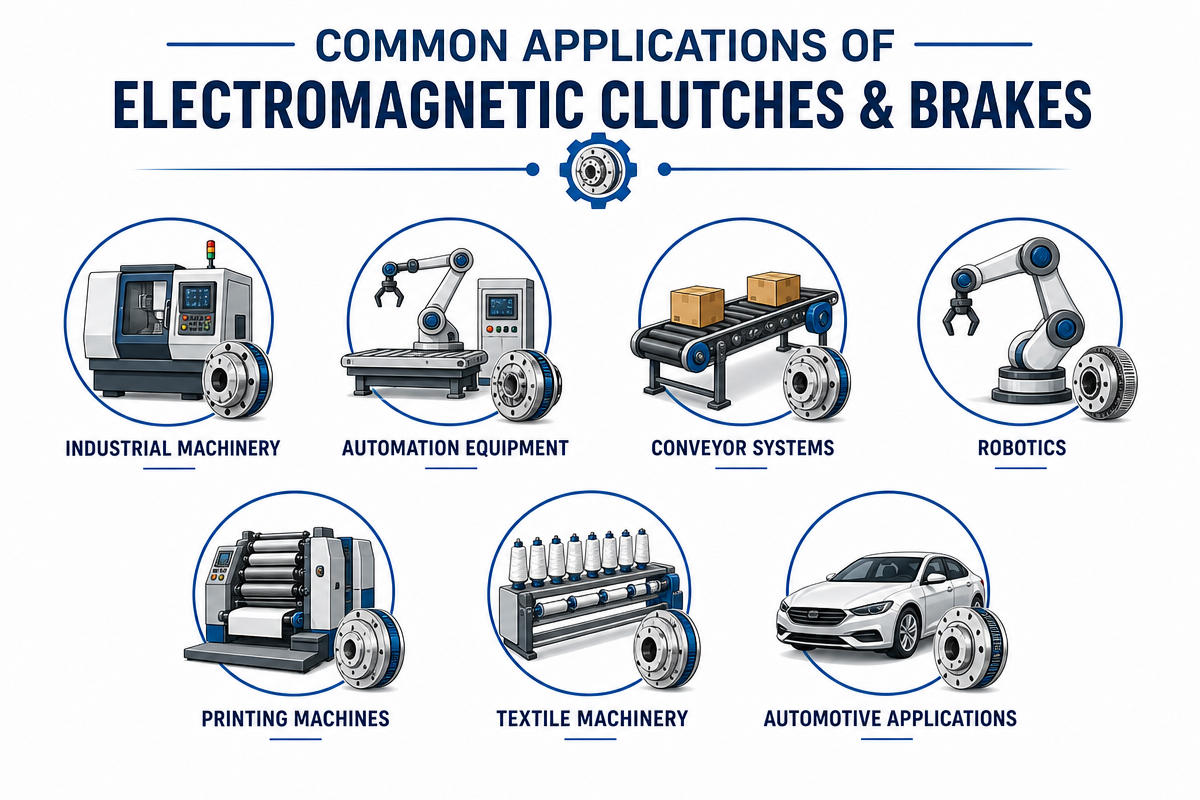
産業自動化
ロボットアーム、コンベア、その他の自動化機器の精密な動作制御に。
梱包機械
ラベリング、シーリング、切断工程における正確な位置決めとインデックス付けのために。
印刷機
高速印刷機の同期制御および張力制御を行う。
医療機器
小型電磁ブレーキを用いることで、医療機器の静かで正確な位置決めが可能になる。
マシンCNC
スピンドルと軸の迅速な係合および制動制御を実現する。
第7章:設置とメンテナンスのヒント
適切な設置とメンテナンスを行うことで、システムの寿命を大幅に延ばすことができます。
インストールに関する推奨事項:
適切なシャフトアライメント(0.05 mm)を確保する。エアギャップが正しく設定されていることを確認する(0.2~0.8 mm)。ソフトスタートコントローラを使用して突入電流を低減する。適切な接地と配線を行う。
メンテナンスチェックリスト
摩擦面の定期点検 過熱に注意 振動と騒音 コイル抵抗の監視 「摩耗部品は純正部品と交換する」方針に従う
予期せぬ故障や修理には多額の費用がかかります。予防保守はこうした事態を防ぎます。
第8章:電磁クラッチとブレーキの一般的な問題のトラブルシューティング
| 問題 | 考えられる原因 | 解決策 |
| 過熱 | 過度なサイクリング | 冷却を改善する |
| 滑る | トルク不足 | クラッチサイズをアップグレード |
| 遅延応答 | コイル電圧の問題 | 電源を確認する |
| 過度のノイズ | ミスアライメント | シャフトの位置合わせ |
| 早期摩耗 | エアギャップが不適切 | クリアランスを調整する |
8.1 電磁クラッチおよびブレーキの滑りの症状
トルク伝達の低減
機械速度の不安定性
焦げ臭い匂い
過熱
部分的に関与
典型的な原因
トルク容量が不足している
摩擦面が摩耗している
エアギャップが大きすぎる
コイルの低電圧
グリースや油による汚染
トラブルシューティングソリューション
トルク設定を確認する
クラッチのサイズが用途の負荷に適切であることを確認してください。
安全係数を組み込む:
対象年齢:10代
≥1.5×T負荷
摩擦面を確認してください。
見てください:
油汚染、摩耗、ひび割れ、光沢
損傷した摩擦ディスクは直ちに交換してください。
エアギャップを測定する
空気の隙間が大きすぎると、磁力が弱まる。
通常範囲:
0.2 mm 0.8 mm ≤ g
メーカー仕様に設定
コイル電圧を確認してください:
電圧が低いと磁気的な引力が弱まる。
電圧の一般的な定格:
12VDC 24VDC 90VDC
回路に電源を供給した状態で、電源電圧を測定してください。
8.2. 電磁クラッチおよびブレーキの過熱に関する問題
症状
表面温度が高い
コイルが焦げた臭い
トルクが低い。
コイル絶縁の破損
オートパワーオフ
典型的な原因
高頻度のサイクリング
継続的に過負荷状態
不十分な換気
電圧の誤り、摩擦による滑り、UPSのトラブルシューティングソリューション
サイクリングの頻度を減らす
頻繁な交流は、十分な熱を生み出す。
デューティサイクルを計算します。
デューティサイクル = オン時間 ÷ 総サイクル時間
×100%
連続運転の場合は、より高耐久性のクラッチブレーキモデルを使用してください。
冷却強化
インストール:
冷却ファン
換気システム
ヒートシンク
クラッチブレーキアセンブリを通して空気の流れを維持してください。
滑り落ちて除去
滑りが生じると、摩擦熱が急速に発生する。
レビュー:
エアギャップ 摩擦面の状態 トルクサイズ
8.3. コイルの焼損または電磁クラッチおよびブレーキの故障の症状
クラッチが作動しない
ブレーキが解除されない
焦げ臭い
オープンサーキットでの読み取り
ヒューズが飛んだ
一般的な原因
過電圧
過熱状態が続いた。
不十分な絶縁
希釈水
間違った接続
トラブルシューティングのソリューション
コイル抵抗チェック
マルチメーターで抵抗値を測定してください。
断線または短絡したコイルは交換する必要があります。
電源を確認してください
電圧を次の値に保ってください:
Vリアル
=V評価
±10%
電圧が高すぎるとコイルの寿命が短くなります。
配線接続を確認してください
以下を確認してください。
コネクタの緩み。
断線したケーブル
極性が間違っています
地絡
8.4. 電磁クラッチおよびブレーキの作動または解除が遅い症状
機械の応答遅延
低速停止性能が低い
位置決めエラー
同期の問題
典型的な原因
弱い磁場
慣性が強すぎる。
エアギャップが間違っている
摩擦面汚染
低電圧電源のトラブルシューティングソリューション
回転慣性の低減
回転する質量が大きいということは、システムの応答に時間がかかることを意味する。
可能な限り軽量な部品を使用してください。
春季コンディションテスト
リリーススプリングが弱いため、取り出すのに時間がかかります。
破損または劣化しているバネは交換してください。
エアギャップの設定
「エアギャップが間違っているため、磁気効率が低下します。」
適切なクリアランス設定を確認してください。
8.5. 電磁クラッチおよびブレーキの過剰な騒音と振動の症状
擦れるような音
エンゲージメント時の振動。
不安定な動作
機械的振動。
よくある理由
シャフトのずれ
ベアリングが摩耗しています
摩擦による不均一な摩耗
取り付け金具が緩んでいます。
ローターのアンバランス
トラブルシューティングのヒント
シャフトのアライメントを確認してください
推奨される位置合わせ許容値:
位置合わせ誤差最大0.05mm
位置ずれによって摩耗が著しく増加する。
ベアリングをチェックしてください
ベアリングが摩耗している場合は、二次的な損傷を防ぐために直ちに交換してください。
取り付け金具を締める 取り付け金具を締めます。
取り付け部のボルトが緩んでいると、運転中に振動や騒音が発生します。
8. 6. ブレーキが負荷を保持しない 電磁クラッチとブレーキの症状
停止時のドリフト負荷
ブレーキが位置を保持できない
保持力が低い
よくある原因
摩耗した摩擦材
ブレーキサイズが不適切
コイルが弱い
油汚染
過負荷トラブルシューティングソリューション
保持トルクを確認してください
ブレーキの保持トルクは、負荷要件を上回らなければならない。
おすすめ:
Tグリップ
負荷 > T
摩擦面を清掃する
削除:
油、グリース、汚れ、湿気による汚染。摩耗した部品を交換してください。
電機子と摩擦ディスクを定期的に点検してください。
8.7. 電磁クラッチおよびブレーキの過摩擦摩耗症状
パフォーマンスの低下
頻繁な調整が必要
ほこりの蓄積
表面の跡
典型的な原因
頻繁に自転車に乗ると、アライメントがずれる
「エアギャップが間違っている」
過負荷状態
素材の品質=低摩擦
トラブルシューティングの解決策
より良いアライメント
位置ずれは不規則な摩耗パターンを引き起こします。
適切な動作条件を使用してください
以下のものには近づかないでください:
過負荷
滑り落ち、絶えず
緊急停止は頻繁に
予防保守計画
定期的な点検は、製品寿命を大幅に延ばします。
第9章:電磁クラッチとブレーキのピックアップ時にコメントミスを避ける方法
適切な電磁クラッチとブレーキを選択することは、機械の適切な性能と安全な動作を確保するために不可欠です。しかし、設計者や購入者がしばしば犯す選択ミスがあり、それが過熱、滑り、早期摩耗、故障、そして追加のメンテナンス費用につながる可能性があります。
電磁クラッチブレーキの選定目的が、自動機械、ロボット、包装ラインのいずれであっても、主な選定ミスを認識しておくことで、起こりうる故障を防止し、性能を最適化することができます。
以下に、電磁クラッチとブレーキを選ぶ際によくある間違いと、それらを回避する方法に関するヒントをご紹介します。
9.1. 電磁クラッチおよびブレーキのトルク容量の選定
エラー
機械の始動時、過負荷状態、緊急ブレーキ時の追加トルクは考慮しない。
トルクが低いとクラッチに以下の影響が出ます。
滑りやすい。
必要以上の熱を発生させる。
作業効率が低下する。
耐用年数が短い。
このエラーを防ぐ方法
常に計算します:
初期トルク
ランニングトルク
負荷時の最大トルク
緊急停止トルク
安全係数1.5~2.0を適用する
例1:
マシンの要件:
T = 20 Nm
クラッチを選択すれば
T定格 = 30~40N・m
9.2. 電磁クラッチおよびブレーキの発熱問題とサイクル動作を無視する
エラー
クラッチまたはブレーキの作動頻度に関するミス。
頻繁なサイクリングは以下のような結果をもたらします。
暖房を強める。
コイルの過熱。
摩擦ライニングの損傷。
トルク出力の低下。
それを回避する方法
について考える:
エンゲージメント頻度。
時間の使用量は一定である。
周囲温度。
冷却の可能性。
周期性の高いアプリケーションを扱う場合:
通気性の良いデザインを選びましょう。
強制空冷システムを追加する。
高温下でも使用可能な摩擦材を使用してください。
過熱保護センサーを追加する。
9.3. 電磁クラッチおよびブレーキの不適切な電圧の使用
エラー
供給電圧が不適切だと、コイルの作動不足や過熱を引き起こします。
よくある問題は次のとおりです:
部分的関与。
コイルが焼損した。
動作が不安定です。
このエラーを回避する方法
注意すべき点:
定格コイル電圧。
信頼性の高い電源供給。
電圧許容範囲。
推奨電圧:
DC12V;
DC24V;
DC 90V
機械制御システムに従って、クラッチ/ブレーキ電圧を設定してください。
9.4. 電磁クラッチおよびブレーキの応答時間基準を満たしていない
エラー
素早い接続と切断には特別な設計機能が必要だが、ユーザーは応答時間に関係なく通常タイプを選択する。
悪影響を及ぼすもの:
機械位置決め精度。
出力速度と性能。
このエラーを防ぐ方法
計算:
勤務時間と休暇。
解放の瞬間。
慣性モーメント
通常の応答時間:
応答時間:20~100ミリ秒
解除時間:10~50ms
場合によっては、20ミリ秒未満の応答時間が求められることがあります。
9.5. 環境を考慮しないこと
エラー
一般的なクラッチブレーキは、過酷な運転条件下では耐用年数が短いことが多い。
クラッチブレーキの潜在的なリスクには以下が含まれます。
ほこり;
湿度;
油汚染
腐食性物質。
これらのエラーを回避する方法
以下の条件を満たすクラッチとブレーキを選択してください:
ケーシングとシーリング。
IP55以上のIP規格。
耐腐食性に優れた材料。
表面保護コーティング。
洗浄用途では、IP65以上の保護等級を検討してください。
9.6. 取り付けおよび軸合わせを考慮しない
エラー
ユニットの取り付けや軸の位置合わせが不適切だと、以下の問題が発生します。
振動の増加。
不快な騒音。
早期摩耗。
ベアリング寿命の短縮。
これらのエラーを防ぐ方法
以下を確認します。
取り付け誤差は0.05mmです。
ユニット右側の取り付け剛性。
ユニット部品間の適切な間隔。
回転部品のバランス。
ユニットの組み立てと位置合わせには、精密な工具を使用してください。
9.7. 電磁クラッチおよびブレーキを価格のみで選定することの誤り
低価格ユニットは以下のような構成になる可能性があります。
摩擦材の質が悪い。
磁気コイルの性能が悪い。
加工精度が低い。
ベアリングの品質が悪い。
その他にも安価な部品が使われている。
安価な製品にかかる追加費用には以下が含まれます。
追加サービス料金。
頻繁な交換。
機械の待機時間。
このエラーを回避するにはどうすればよいでしょうか?
焦点を当てる:
製品の品質。
メーカーの評判。
技術サポート。
保証サービス。
長期的な運用コスト。
高品質の産業用クラッチブレーキは、ライフサイクルコストの面で優れています。
9.8. 保守要件を考慮しないこと
エラー
電磁クラッチや電磁ブレーキは自動作動装置であり、メンテナンスは不要だと一般的に考えているユーザーが多い。
電磁機器のメンテナンスフリー運転には、以下の要素が伴う場合があります。
部品間の隙間が縮小されました。
摩耗した摩擦面。
コイルの性能が低下しました。
クラッチブレーキトルクを低減。
それを回避する方法
予防保守プログラムを作成する。
保守作業には、以下のような定期点検が含まれるべきです。
ユニット間のギャップの測定。
摩擦面の摩耗点検。
コイルの抵抗値をテストする。
騒音・振動モニタリング。
体温を測ってください。
定期的なメンテナンスは、製品寿命の延長と信頼性の向上に大きく貢献します。
9.9. 緊急停止の必要性の除外
エラー
緊急時にブレーキを必要とする機械もある。標準的なクラッチブレーキは、そのような状況下では故障する可能性がある。
結果として過熱が発生する。
ブレーキ故障。
発生を防ぐ方法
緊急時に機械を稼働させる必要がある場合:
高効率ブレーキシステムを使用する。
スプリング作動式、フェイルセーフブレーキを選びましょう。
制動トルク容量を確認してください。
ブレーキの熱エネルギー容量を確認してください。
高度な安全性が求められる機械向け特殊ブレーキソリューション
9.10. 製造元に相談しない
エラー
購入者はカタログに掲載されている技術仕様のみに基づいて製品を購入することを好む場合が多い。
理論的な計算では実際の状況が考慮されていないため、そのようなアプローチは間違っている可能性がある。
このエラーを回避する方法
以下の事項について製造会社にご相談ください。
アプリケーション読み込み条件。
適用頻度
環境特性。
必要速度
スペースの制限。
専門的な技術サポートがあれば、あらゆる種類の高額なミスをなくすことができます。
第10章:電磁クラッチとブレーキ 結論
結論として、電磁クラッチおよびブレーキを選定する際には、トルク要件、電圧適合性、応答速度、熱容量、取り付けやすさ、環境への影響といった要素を考慮に入れる必要があります。
電磁クラッチとブレーキの選択により、以下の点が改善されます。
効率性、安全性、イプシロン(精度)、メンテナンス間隔、生産稼働時間
産業オートメーション技術の進化に伴い、電磁石も2026年にはより効率的、インテリジェント、そしてエネルギー効率の高いものへと進化していくでしょう。産業用途における電磁クラッチおよびブレーキの選定には、エンジニアと購買担当者による綿密な検討が不可欠です。
申請に困難な条件が伴う場合、c の利点があります


