電磁クラッチおよびブレーキ製品概要
電磁クラッチおよびブレーキソリューションは、トルク伝達と停止機能を効果的に制御する複雑なモーションコントロールデバイスです。電磁力を利用して迅速な係合と解除を実現し、産業プロセスにおける正確な制御を保証します。
電磁クラッチおよびブレーキは、その小型性、信頼性、容易な統合性から、自動化および製造分野で広く普及しています。これらは従来のシステムに比べて機械的摩耗を低減し、効率を向上させます。精度と自動化に対する要求の高まりに伴い、電磁クラッチブレーキは現代の機械において重要な構成要素となり、優れた性能、柔軟性、耐久性を確保しています。
WL6324 電磁クラッチおよびブレーキのビデオ
WL6324 電磁クラッチおよびブレーキの詳細表示
電磁クラッチおよびブレーキの技術データシート
| WL6324 電磁クラッチおよびブレーキ技術データシート |
| ブランド |
ウェイロンテクノロジー |
モデル番号 |
WL6324 |
| 定格電圧(V) |
DC 24V |
定格電力(W) |
45 W |
| 静的トルク |
175nM |
定格トルク(Nm) |
175 nm |
| RPM |
6000 RPM |
応答時間 |
30ミリ秒未満 |
| 耐用年数 |
100,000サイクル |
認定 |
CE、RoHS、ISO9001、 |
| 材料 |
テフロンコーティングを施した炭素鋼製ハウジング |
リード線長さ(mm) |
200 |
| インストールスタイル |
調節可能なネジ |
寸法公差 |
±0.1mm |
| 防水 |
なし |
製品名: |
CF2 電磁式パワーオンクラッチ(ベアリング内蔵ハブ付き) |
| ハイポットテスト |
AC 600V 50/60Hz 2秒 |
非励起保持力 |
0 |
| 作業温度 |
-10°C-100°C |
運転時間やサイクル |
1-100% |
| 動摩擦トルク |
5.0〜320Nm |
支払の言葉 |
TT、またはLCアットサイト |
| 見本注文 |
はい |
保証 |
1年 |
| MOQ |
100台 |
供給能力 |
週1000個 |
| 到着予定日 |
30日間 |
積荷港 |
シンセン |
電磁クラッチおよびブレーキのコイル電圧をテストする方法は?
以下は、電磁クラッチおよびブレーキシステムのコイル電圧を効果的かつ安全に測定する方法に関するガイドです。
まず1つ目。
デジタルマルチメーターを用意し、クラッチ/ブレーキの定格電圧に対応する直流電圧範囲に設定してください。安全のため、機器の電源を切り、電磁クラッチまたはブレーキシステムの2つのコイル端子の位置を確認してください。
第二ステップ:
機器を通常の動作状態にして電源を入れます。マルチメーターのプローブが2つのコイル端子にしっかりと接触していることを確認してください。メーターに表示される実際の動作電圧を測定します。測定した電圧を銘板に記載されている定格電圧と比較します。電圧が低すぎる場合は、電源が不安定、配線が緩んでいる、または接触不良を示しています。
電圧値が異常またはゼロの場合は、断線、スイッチの故障、コイルの断線などを点検してください。測定中は、通電中の金属部分には絶対に触れないでください。
電磁クラッチおよびブレーキの産業用途
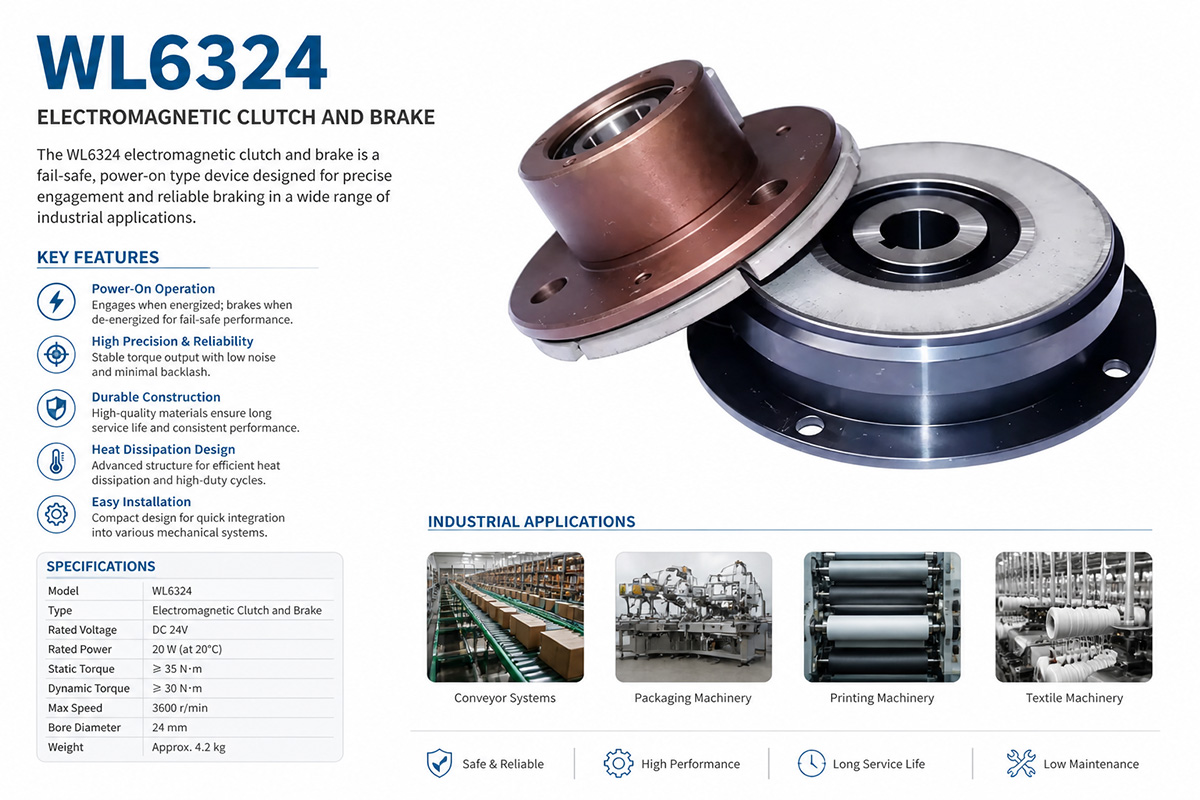
電磁クラッチおよびブレーキソリューションは、産業機械において数多くの用途があります。コンベアベルト、ロボットアーム、組立ラインなどの動作を制御するモーションコントロールシステムの自動化を支援し、正確な位置決めと同期を実現します。
さらに、包装機械の正確な始動と停止を支援し、生産効率を最大化し、無駄を最小限に抑えます。印刷機では、高品質な印刷のために、用紙の正確な送り込みと位置合わせを制御します。電磁クラッチブレーキは、一定速度制御と迅速な停止が不可欠な繊維機械において重要な役割を果たします。
さらに、旋盤やフライス盤などの工作機械における主軸の動きを正確に制御します。医療機器、オフィスオートメーション機器、自動車試験機など、さまざまな産業分野で活用されています。そのため、その迅速な応答性と信頼性の高い性能は、高速かつ高精度な環境に適しています。
結論として、電磁クラッチおよびブレーキシステムは、現代の産業機械において、生産性の向上、安全性の強化、そして信頼性の高い性能の保証に不可欠である。
電磁クラッチとブレーキのメリットとデメリット
電磁クラッチとブレーキのプロ
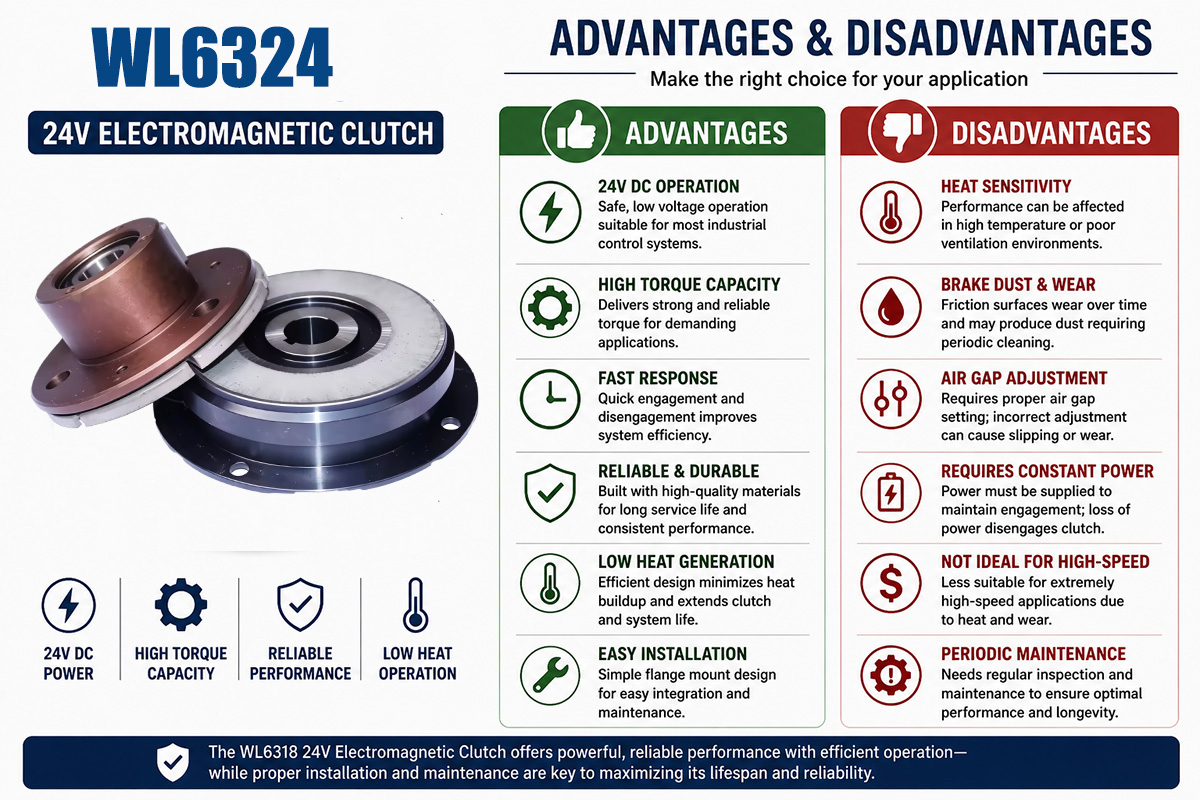
電磁クラッチおよびブレーキシステムは、産業用途に最適であり、数多くの利点があります。迅速な応答性と正確な制御により、確実な作動と停止を実現します。コンパクトな設計により、様々な機械へのスムーズな統合が可能となり、メンテナンスの手間が少ないため、運用コストを削減できます。また、自動化と遠隔制御にも対応しており、効率性と柔軟性を向上させます。
もう一つの重要な利点は、振動や騒音を低減するスムーズな動作です。さらに、信頼性の高い性能と高い耐久性を備えており、連続使用にも適しています。
電磁クラッチとブレーキ
しかし、注意すべき欠点もいくつかあります。電磁システムは常時電源を必要とするため、エネルギー消費量が多くなります。動作中の発熱は性能に影響を与える可能性があります。高負荷用途では、摩擦部品の摩耗が時間とともに過剰になる場合があります。
従来の機械式システムに比べて初期費用が高くなる可能性がある。しかしながら、こうした欠点にもかかわらず、精度、速度、自動化といった利点が欠点を上回ることが多く、電磁クラッチブレーキは現代産業において好ましい選択肢となっている。
電磁クラッチとブレーキのトラブルへの対処
最初のXNUMXつ:
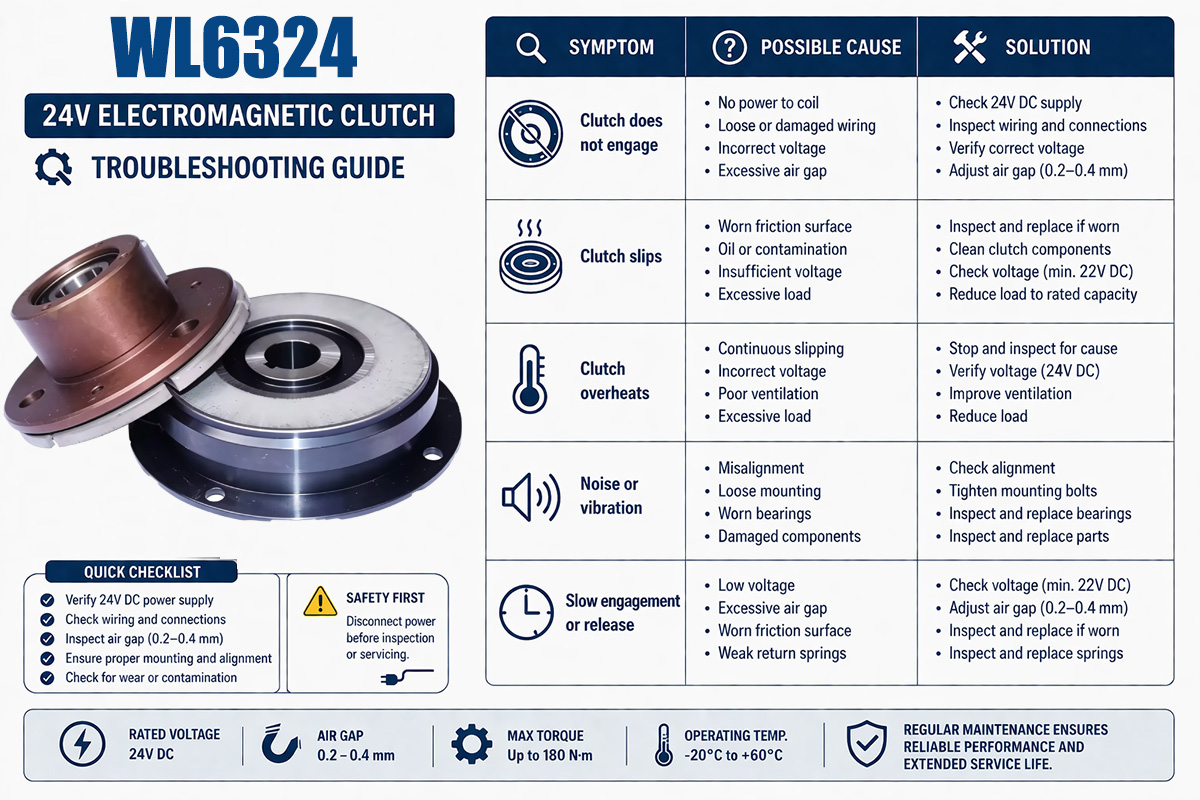
電磁クラッチとブレーキのトラブルシューティングは、まず故障の原因が機械的なものか電気的なものかを判断することから始まります。ユーザーがよく遭遇する4つの問題は以下のとおりです。作動不良、解除不良、滑り、異音などです。
電圧テスト:マルチメーターを使用して、コイルに適切な電圧(12Vまたは24V DC)が供給されているかどうかをテストします。電圧が低いと滑りが発生します。
コイルのテスト:コイルの抵抗値を測定します。「開回路」は抵抗値が無限大になります。これはコイルが断線していることを示しています。「短絡」またはゼロの値が表示された場合は、コイルが焼損しています。どちらか一方のコイルを交換する必要があります。
配線テスト:配線に損傷、挟み込み、腐食がないか点検します。さらに、アース接続が正常であることを確認します。
🛠️ ステップ2:機械部品とエアギャップの検査
電気系統に問題がないなら、機械的な問題に違いない。
エアギャップテスト:これは、回転子と電機子の間の距離を指します。エアギャップが広すぎると、かみ合い不良の原因となります。狭すぎると、部品同士が引きずり合ったり、かみ合いが解除されなかったりする可能性があります。
汚染試験:摩擦面に油、グリース、または粉塵が付着していると、保持トルクが著しく低下します。溶剤を使用して表面を研磨し、清掃してください。
機械的摩耗:機械を分解し、ローターとアーマチュアを点検してください。深い傷、ひび割れ、または青焼けや焦げ跡がある場合は、過熱または激しい滑りによる「焼き付き」が発生していることを示しています。
🔧 ステップ3:対処手順
慣らし運転(馴染ませる):摩擦面は「馴染ませる」(負荷をかけた状態でトルクを下げて係合/非係合させる)必要があります。これを怠ると、すぐに滑りが発生します。
エアギャップの調整:ほとんどのユニットには、エアギャップを調整するためのナットまたはネジが付いています。必要な厚さは取扱説明書に記載されています(多くの場合、シックネスゲージを使用して測定します)。
部品の交換:コイルが短絡または断線している場合、あるいは摩擦面がひどく摩耗している場合は、不良部品を交換する必要があります。電圧とトルクの仕様に適合する部品を購入することを忘れないでください。
🦺 安全上の注意
⚠️ 電源を切る:バッテリーのスイッチを切るか、電源を切断してください。
高温注意:滑動が発生した場合、ローターとコイルは非常に高温になることがあります。取り扱う前に必ず冷ましてください。


