

はじめに:
ステンレス鋼のプレス加工製品は、キッチン家電から都市彫刻、建物のファサード、インテリア装飾品といった記念碑的な建築要素まで、あらゆる場所で見られます。この素材の用途の広さは、ステンレス鋼の美しさ、高い耐食性、そして長期にわたる信頼性といった魅力によるものです。残念ながら、この種の製品については、いまだに多くの偏見や誤解が存在します。最も一般的なものの1つが、いわゆる「磁石テスト」です。
つい先日、建材市場で、ある顧客が調理器具の磁性の有無をテストしているのを目撃しました。その男性は「磁石がくっつくなら、それは不良のステンレス鋼だ。くっつかないなら、それはステンレス鋼だ。つまり、良質な鋼やステンレス鋼には磁性はないはずだ」と主張していました。このような誤解は主に情報不足から生じるため、ステンレス鋼の製造に関するいくつかの側面について解説してみましょう。
第1章 用語の明確化:鉄、鋼、ステンレス鋼の違い
鉄と鋼の違いは、含まれる炭素の量にある。
鋼鉄は、その組成中に炭素を2%以下しか含まない。
鉄中の炭素濃度は2%を超える。
第2章 ステンレス鋼プレス加工の分類:なぜ一部のタイプは磁性を持つのか?
ステンレス鋼は、主に微細構造に基づいて3種類に分類されます。合金組成の違いにより、磁気特性も異なります。
| タイプ | 主な合金元素 | 磁気 | 主な特徴 |
| オーステナイト系 | クロム+ニッケル | ❌ 非磁性 | 魅力的な外観、優れた総合性能 |
| フェライト | クロム+ニッケルはごく少量/全く含まない | ✅ 磁気 | コスト効率が良く、熱伝導率も良好です。 |
| マルテンサイト | クロム+鉄+炭素 | ✅ 磁気 | 高硬度で、熱処理が可能 |
現在、ステンレス鋼のプレス加工品には100種類以上もの種類があります。オーステナイト系ステンレス鋼以外にも、フェライト系とマルテンサイト系のステンレス鋼は磁性を持っています。したがって、「非磁性=良質なステンレス鋼」という主張は全くの誤りです。
第3章 購入者注意:「非磁性」という言葉に惑わされないでください
この金属は強度、柔軟性、耐腐食性に優れているため、鋼は日用品に最もよく使われる素材です。ステンレス鋼は、組成にクロムが添加されているため耐食性に優れた鋼の一種です。クロム含有量が10.5%以上の鋼は「ステンレス」と呼ばれます。
磁性は品質評価において何ら役割を果たしません。重要なのは合金組成と金属の微細構造です。冶金学において「ステンレス鋼」という用語は適切ではありません。「非磁性」という言葉に惑わされないでください。
なぜ非磁性ステンレス鋼が好まれるのでしょうか?よくある誤解の一つに、「非磁性ステンレス鋼はニッケル含有量が多いので優れている」というものがあります。これは、ニッケルが比較的希少で高価な元素であり、高ニッケルオーステナイト系ステンレス鋼が非常に高価であるためです。しかし、磁性がないからといって、必ずしも優れた特性を持つとは限りません。
非磁性ステンレス鋼のプレス加工品の中には、マンガン含有量に基づき、ニッケル含有量を低減(あるいは全く含まない)配合を採用しているものがあります。こうしたグレードは、高ニッケルグレードよりも数千元も安価です。悪質な業者は、非磁性ステンレス鋼のプレス加工品が高品質であるというイメージを利用し、安価な非磁性鋼を高価な高ニッケルステンレス鋼として販売しています。そのため、購入時には常に注意が必要です。
4章。 用途に合ったステンレス鋼のグレードを選ぶ
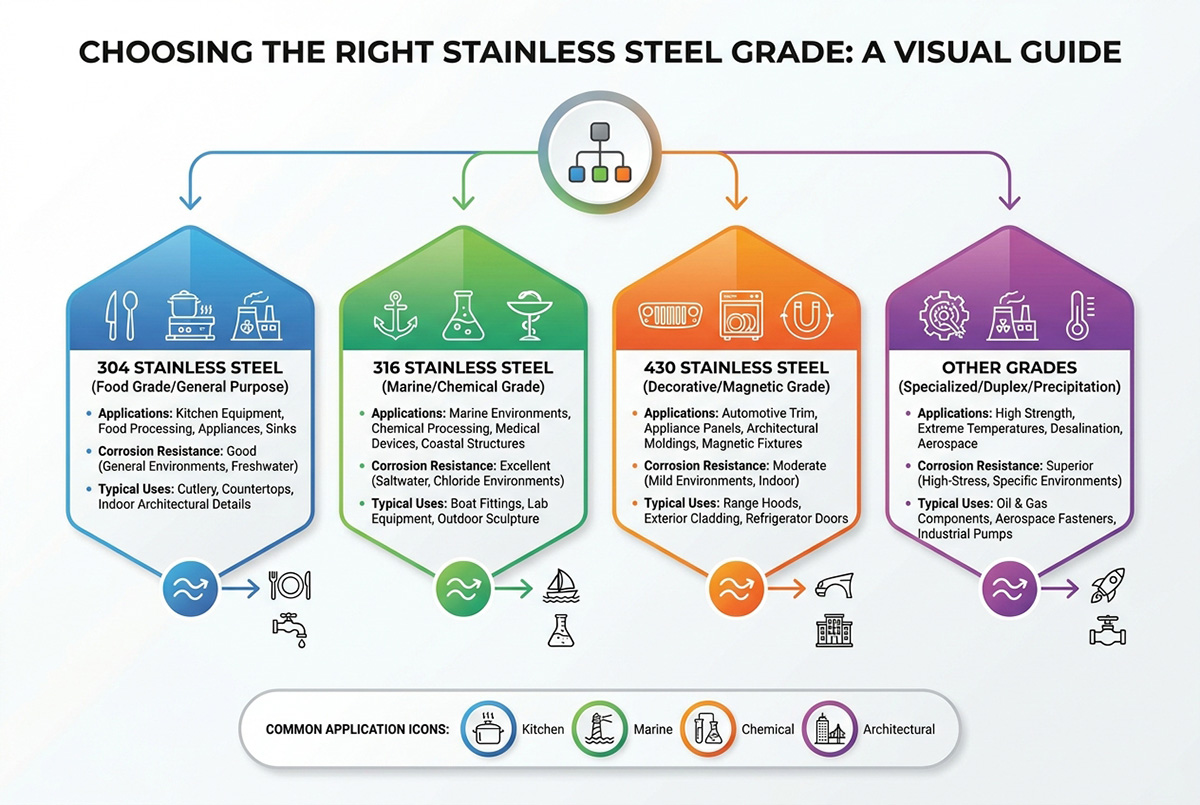
ステンレス鋼のプレス加工品には、それぞれ固有の特性を持つ様々な種類があり、それによって用途が決定されます。最高の品質と性能を実現するには、用途要件に応じた適切な材料の選択が鍵となります。
オーステナイト系ステンレス鋼は、見た目が美しく、光沢があり、非磁性であるため、彫刻や造園用オブジェなどの装飾用途に最適です。しかし、熱伝導性が低いという欠点があり、加熱に手間がかかるため、調理器具には適していません。
耐腐食性が非常に高く、熱伝導率がオーステナイト系ステンレス鋼の指標を50%近く上回るフェライト系ステンレス鋼は、フライパン、炊飯器、洗濯機のドラム、給湯器、台所のシンクなどの製造に最適です。
非常に耐久性の高いマルテンサイト系ステンレス鋼は、熱処理によって硬度を変化させることができます。ナイフや刃物には最適です。オーステナイト系ステンレス鋼は熱処理によって硬度を上げることができないため、「ステンレス鋼のナイフは切れ味が悪い」とよく言われます。ステンレス鋼のプレス加工特性
ステンレス鋼のプレス加工は脆く、曲がりやすいですか?
ステンレス鋼のプレス加工性は、鋼種と前処理に大きく左右されます。展延性に優れたオーステナイト系鋼(例:304系)は、冷間加工中でも曲げ加工が可能です。一方、420系などの脆いマルテンサイト系鋼は、圧力下で破損しやすい傾向があります。鋼の硬度は、前処理の熱処理や冷間加工によって変化し、プレス加工性に大きな影響を与えます。
第5章 ステンレス鋼プレス加工における材料選定のヒント
材料がプレス加工時に良好な性能を発揮し、最終用途の要件を満たすかどうかは、いくつかの実際的な要因によって決まります。
| 因子 | |
| 厚さ | ステンレス鋼板の厚さは一般的に0.1mmから6mmまでです。薄板は軽量部品や精密部品に適しており、中厚板や厚板は構造部品や耐荷重部品に必要な強度を提供します。 |
| 公差 | 冷間圧延鋼板は通常、±0.02~0.05mmというより厳しい公差を実現しています。寸法精度が特に厳しい用途では、さらに高い精度が求められる場合があります。 |
| 表面仕上げ | 2B、BA、No.3仕上げなどのオプションは、外観や追加の表面処理の必要性に影響を与えます。 |
| 機械的性質 | 降伏強度、引張強度、伸び率は、金型設計、プレス力、および全体的なプロセス設定に影響を与える。 |
これらの要素を総合的に考慮することで、製造業者は成形性、強度、最終製品の性能のバランスが取れた材料を選択することができる。
第6章 ステンレス鋼プレス加工の一般的な種類
| 学年 | 特性 |
| 301ステンレススチール | 中程度の引張強度と耐食性を備えています。硬質、半硬質、完全硬質の3種類があります。 |
| 304ステンレススチール | 300 SSシリーズの主力製品。適度な引張強度と耐食性を持ち、食品グレードのステンレス鋼やディスクプレス加工に最もよく使用されます。 |
| 316および316Lステンレス鋼 | 基本となる300系ステンレス鋼の改良版。モリブデンを添加することで強度と耐食性を向上させています。医薬品、食品加工、海洋環境などで使用されます。 |
| SUS321とSUS347 | 基本組成である18-8合金のバリエーション。合金添加により安定化され、溶接性および高温使用時の耐久性が向上している。 |
| 17-7PHステンレス鋼 | 熱処理可能なステンレス鋼で、304と同等の成形特性を有する。冷間成形後、引張強度200,000psiまで硬化させることができる。 |
第7章 ステンレス鋼のプレス加工性
ステンレス鋼のプレス加工は折れたり曲がったりしますか?
ステンレス鋼の特性は、グレードの種類と熱処理/冷間加工によって決まります。オーステナイト系ステンレス鋼(304)は、冷間加工条件下でも曲がりやすく、容易には折れません。一方、マルテンサイト系ステンレス鋼(420)は延性が低く、折れやすい傾向があります。
各種スタンピンググレード間の違い
炭素含有量の少ないオーステナイト系ステンレス鋼は、金属の伸縮性が高いため、深絞り加工によってシンクやフライヤーなどを製造するのに適しています。一方、マルテンサイト系ステンレス鋼は硬度が高く、延性が低いため、切削工具などの鋭利な製品の製造に好まれます。
ステンレス鋼のプレス加工の特徴と利点
耐火性および耐熱性:クロムとニッケルを多く含むことで、ステンレス鋼は耐熱性を備えています。
美観:消費者はステンレス製のシンクの見た目を好み、電解研磨で磨くことができる。
長寿命:ステンレス鋼部品は、初期価格が比較的高いにもかかわらず、長年使用しても品質や美観が劣化しません。
衛生特性:ステンレス鋼は、医薬品業界や食品・飲料業界で信頼されています。なぜなら、ステンレス鋼製の部品は問題なく素早く洗浄できるからです。一部のステンレス鋼合金は、食品との接触にも安全であると考えられています。
持続可能性:多くの専門家によると、ステンレス鋼は最も持続可能な合金の一つと言える。
ステンレス鋼のプレス加工における重要な特性
ステンレス鋼のプレス加工を行う際は、その特性に注意してください。
高い降伏点、硬度、冷間加工硬化性 → 材料が非常に割れやすい
炭素鋼に比べて熱伝導率が低い → 材料の変形、切断、打ち抜き加工にはより大きな力が必要となる
描画時の塑性変形力が大きいため、薄い材料の描画時にしわや破れが生じる。
絞り加工中にダイのかじりや表面の傷が発生しやすい傾向があるため、適切な潤滑が必要
高硬度と優れた耐食性 → 構造部品、外装部品、屋外部品に適した材料
第8章 ステンレス鋼がプレス加工に最適な理由
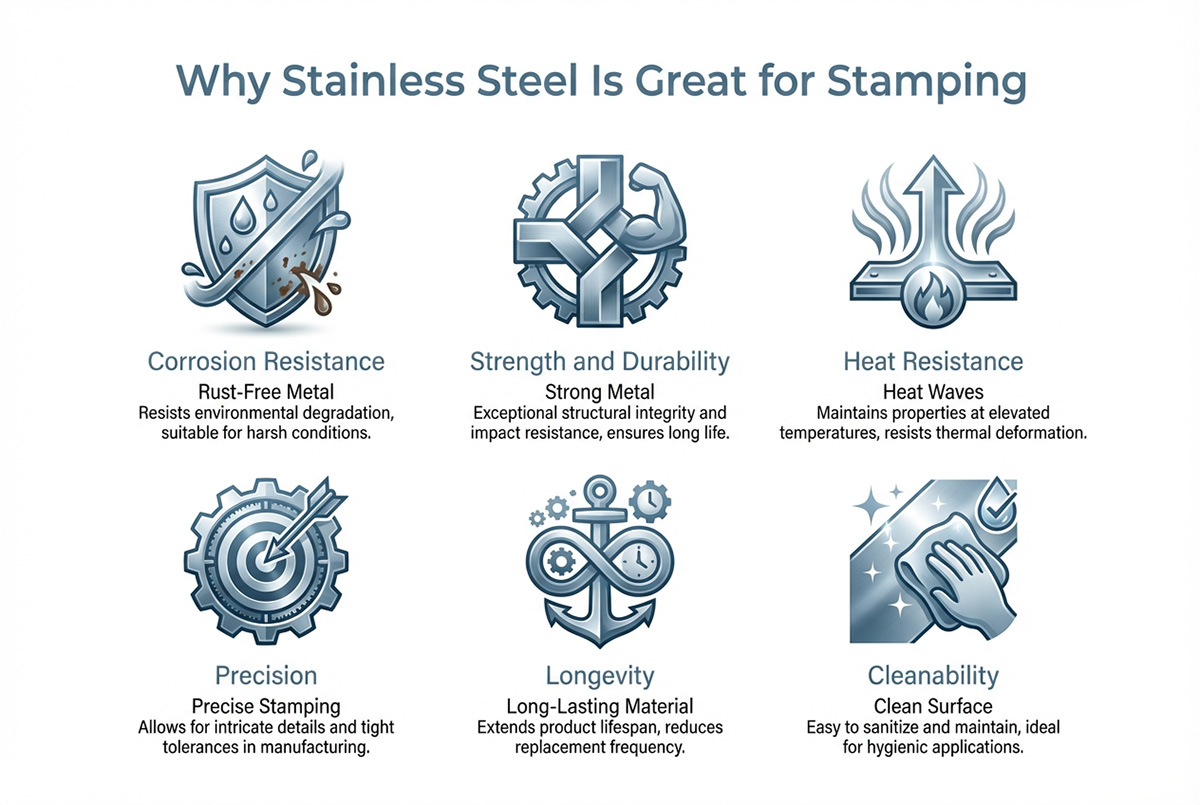
人々がステンレス鋼部品をプレス加工することを好む理由はいくつかあります。
耐腐食性:クロムとニッケルを多く含むため、ステンレス鋼のプレス加工品は湿気、化学物質、水分にさらされても劣化せず、外部からの腐食を防ぎます。
強度と靭性:ステンレス鋼のプレス加工は、優れた強度と靭性を備えているため、曲げたり引き伸ばしたりして様々な形状に加工できる、丈夫で弾力性のある部品を作ることができます。
表面仕上げの選択肢:この材料は、プレス加工部品に様々な仕上げを施すことが可能です。
しかし、ステンレス鋼のプレス加工は、硬度が高く、加工硬化しやすく、熱伝導率が低いため、炭素鋼よりも複雑です。こうした課題に対処するため、プレス加工業界は劇的に進化しました。公差はより精密になり、毎分最大200ストロークの順送金型によって効率が向上し、スマート製造システムが導入されました。
9章。 ステンレス鋼のプレス加工
9.1 機器の選択
ステンレス鋼のプレス加工を成功させるには、適切な設備を選ぶことから始まります。
| 設備タイプ | 適切なプロセス | 推奨トン数 |
| 機械プレス | 高速ブランキング、浅絞り加工 | 25~200T |
| 油圧プレス | 深絞り加工、精密成形 | 100~1000T |
| サーボプレス | 高精度、省エネ | 30~300T |
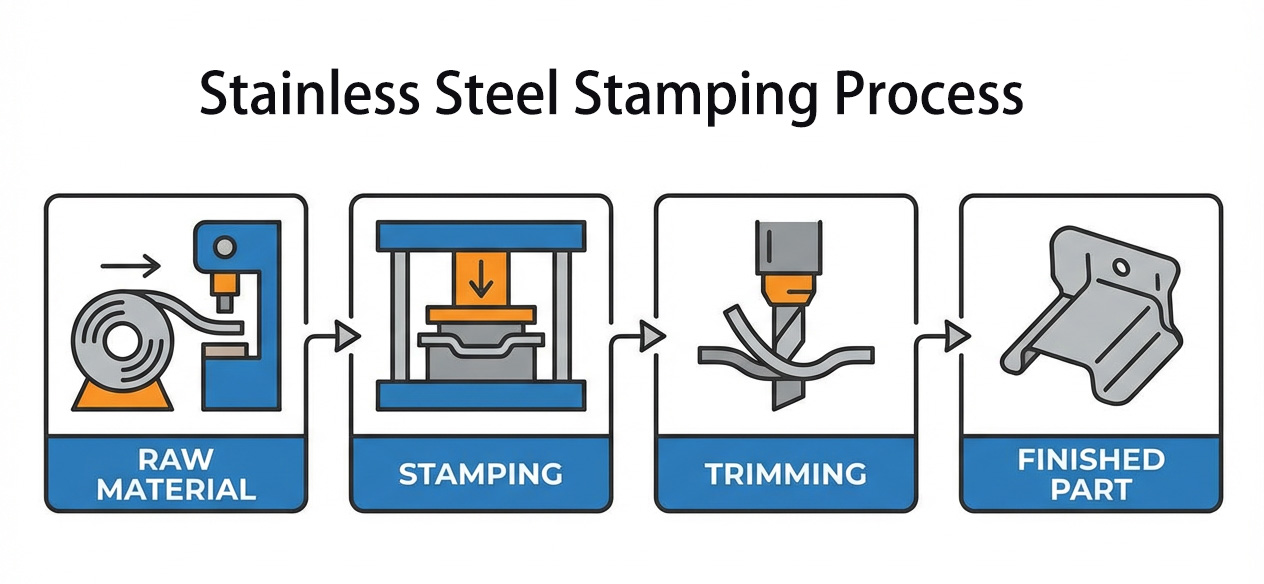
9.2 一般的な手順
ステンレス鋼のプレス加工では、所望の形状と品質を実現するために、いくつかの工程が必要となります。
ブランキング:機械式切断機やレーザーを用いて、ステンレス鋼板を必要なサイズに切断する加工。
打ち抜き加工:穴を開けたり、部品を分離したりする作業です。バリのないきれいな切り口を得るためには、金型を正確に位置合わせし、必要な圧力をかけることが重要です。
曲げ加工:プレスブレーキと成形金型を用いて、金属片を所定の角度に曲げる加工。機械を適切に設定し、スプリングバックを防ぐことが重要です。
絞り加工:金型キャビティ内で金属を成形するプロセスにより、シンクや容器などの深絞り部品を成形する。材料とプロセスパラメータを適切に選択する必要がある。
仕上げ:曲げ加工後の反発を補正するために、部品を修正する。
表面仕上げ:様々な研磨およびコーティング方法が利用可能です。
第10章 品質評価と表面処理
表面処理の種類
表面仕上げ方法
機械加工:振動研磨、サンドブラスト、ブラッシング、鏡面研磨
化学処理:不動態化処理、電解研磨、着色、PVDコーティング
特殊な抗菌性、指紋防止性、セルフクリーニング機能、レーザー加工を施した質感
品質検査
寸法測定機器:ノギス、CMMスキャナー、光学スキャナー
目視検査法:目視検査、表面粗さ測定、SEM、3D白色光干渉法
性能試験には、塩水噴霧試験、硬度試験、金属組織検査、引張/曲げ試験が含まれます。
第11章 ステンレス鋼プレス加工における潜在的な問題点とその解決策
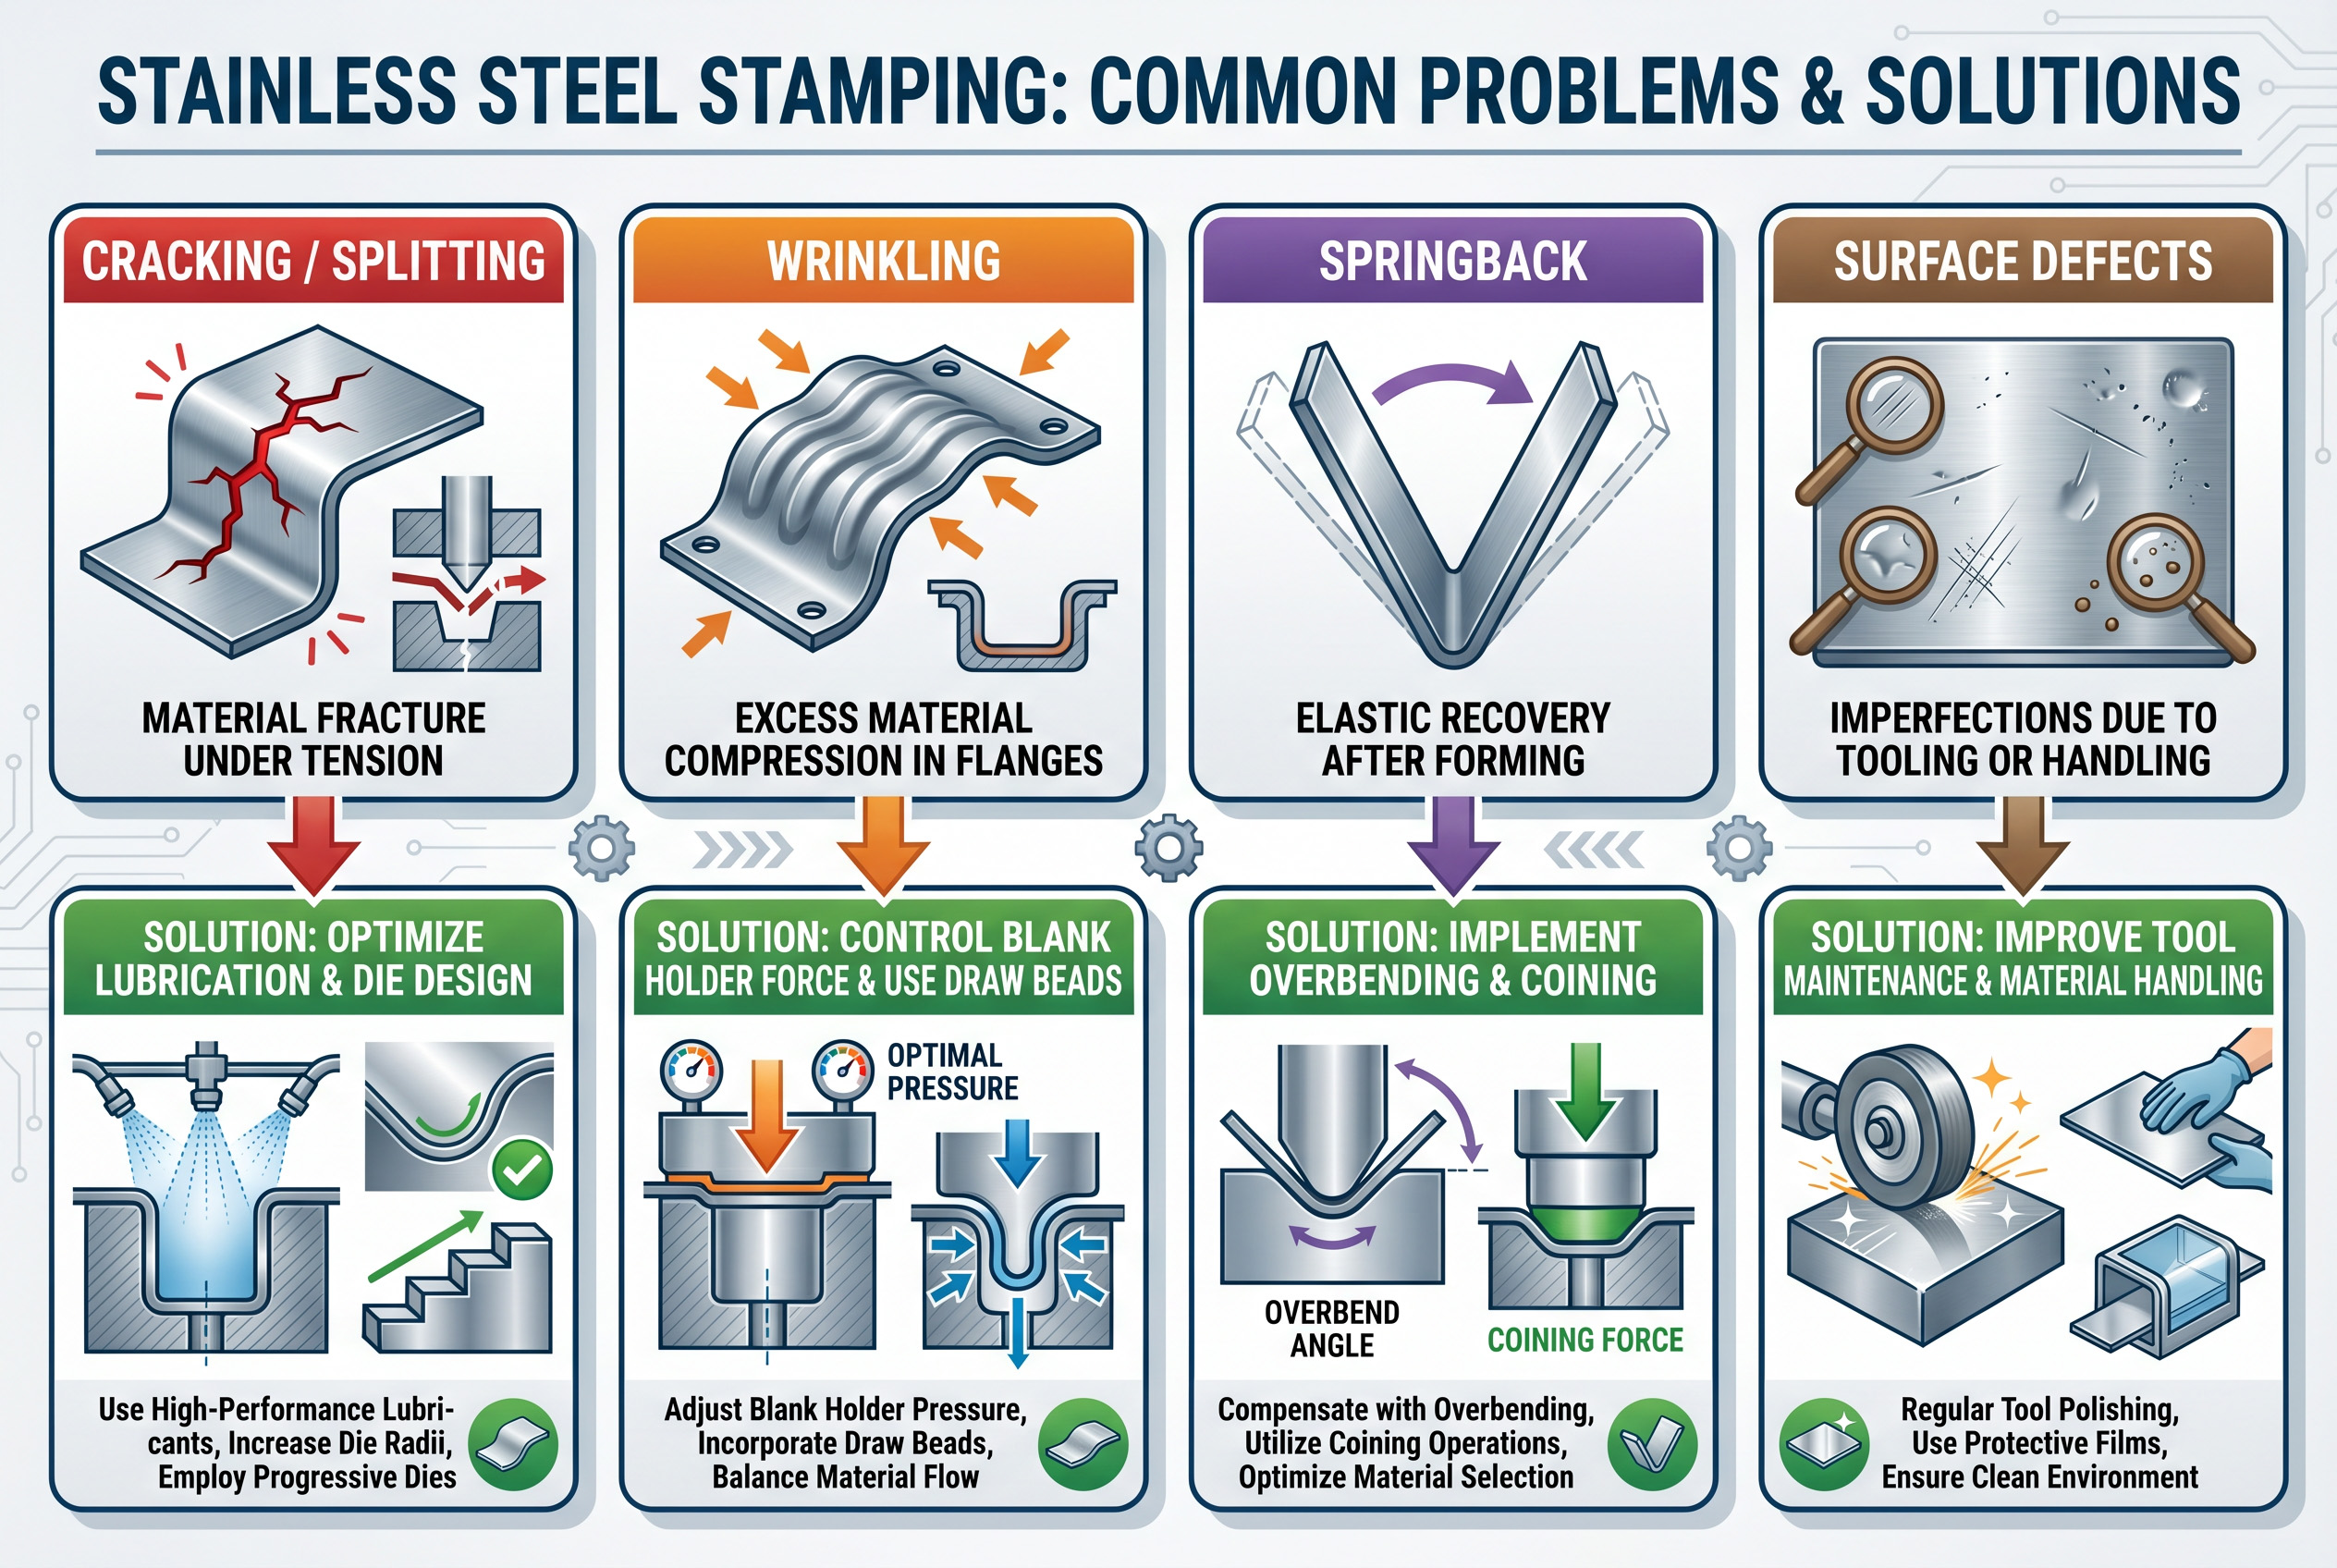
11.1 表面の傷
欠陥の原因:圧力下での被加工物表面と成形面の相対的な動き、および塑性変形による過熱層の形成。
解決策:適切な量の潤滑剤を塗布し、金型表面を最適な状態に保ち、プレス速度を制御すること。
11.2 破損とひび割れ
原因:
オーステナイト系ステンレス鋼の高い冷間硬化指数は、マルテンサイト変態を引き起こす。
シート構造の不均一性
金型スペースの許容範囲が不十分、またはセンタリングが不適切です。
長時間のプレス加工による打ち抜き温度の上昇。
角を削ったり、穴を開けたり、切断したりすることによって生じる不均一な荷重
解決策:
シートアニーリングプロセスの最適化
結晶粒内部における平面ひずみの配向をより均一にする。
金型デバッグ中に圧力分布を変更する。
金型クリアランスと位置合わせの調整。
11.3 剥離(金属転移)に関する問題
原因:
摩耗した刃先
カビの発生許容量が多すぎる
不十分なクリアランス
不適切なプレス油の使用による金属の厚み増加
解決策:切削刃を適切な状態に維持し、クリアランスを最適化し、専用のプレス加工油を使用してください。
11.4 スプリングバックによる変形
原因:すべての材料は延伸後にスプリングバック変形を起こしますが、ステンレス鋼の高い硬度により、顕著な反発が生じます。
解決策:設計段階でスプリングバックを予測し、それに対する対策を盛り込む。
11.5 熱処理中の問題点
原因:プレス加工や絞り加工で製造された多くの部品は、さらに熱処理が必要となる。部品を加熱すると、曲がりが生じる可能性がある。
解決策:部品の予想される歪みを考慮に入れる。
11.6 パンチとダイの材料の選択
原因:ステンレス鋼の硬度が高いため、パンチやダイの摩耗が激しくなる。
解決策:ステンレス鋼のグレードに合わせて適切な硬度の刻印を使用する。
11.7 プレス加工油の問題
原因:不適切なプレス油を選択すると、鋼材の硬化、変形、バリの発生、または亀裂につながる可能性があります。
解決策:硫黄および塩素系成分を含む製図油およびプレス油を使用してください。洗浄を容易にするため、低粘度の油を選択してください。
第12章 結論
技術の進歩により、ステンレス鋼のプレス加工は、単純な成形から、センサーを備えた自動システムを用いた高度な加工へと進化を遂げました。これらのプロセスは、製造される部品の性能と信頼性に対する高まる要求に応えるべく、今後も進化を続け、より効率的になるでしょう。
しかし、この仕事は単に目的の部品をプレス加工する能力にとどまらず、高品質で精密に製造された部品を作り出す能力も意味します。製品設計を実現するにあたっては、経験豊富な製造業者と提携することが常に最善の解決策となります。
第13章 よくある質問(FAQ)
1.ステンレス鋼は錆びますか?
はい、特定の状況下でのみ可能です。通常の鋼とは異なり、ステンレス鋼はクロムの存在によって不活性な酸化皮膜が形成されるため、錆びにくい性質を持っています。しかし、腐食性の高い環境に過度にさらされたり、保護酸化皮膜が損傷したり、低品質のステンレス鋼を不適切に使用したりすると、ステンレス鋼も腐食する可能性があります。
2.プレス加工には、304ステンレス鋼と316ステンレス鋼のどちらのグレードが適していますか?
一般的に、従来のプレス加工用途には304が好まれます。この合金は展延性に優れ、価格も手頃なため、多種多様な消費財や機器の製造に最適です。モリブデンを添加した316グレードは、耐食性が向上しますが、プレス加工には適していません。そのため、このグレードは、製造効率よりも耐食性が優先される船舶、医薬品、食品加工などの用途に推奨されます。
3.ステンレス鋼製のプレス金型はなぜ急速に摩耗しやすいのでしょうか?
潤滑不足、クリアランス不足、高速プレス加工、硬度不足の金型材料の不適切な選択、金型メンテナンスの怠慢(例:刃先の摩耗)は、プレス金型の急速な摩耗を引き起こす可能性があります。
4.ステンレス鋼部品のプレス加工時に、焼き付き(傷)を防ぐにはどうすればよいですか?
熱の蓄積を最小限に抑えるには、極圧添加剤入りの高級プレス油を選び、適切なクリアランスを確保し、金型表面の適切な滑らかさを維持し、金型表面にコーティングを施して研磨し、プレス加工速度を管理してください。
5. ステンレス製の部品にバリがあるのはなぜですか?
バリの発生は、材料切断作業中のクリアランスの過剰、刃先の鈍さ、位置合わせの不良、または適切な支持の欠如によって起こります。金型の位置合わせが正しく、最適なクリアランスが確保され、パンチと金型の切れ味が定期的に維持されていることを確認してください。
6.301ステンレス鋼と304ステンレス鋼のプレス加工の違いは何ですか?
301グレードは加工硬化率が高く、硬質、半硬質、完全硬質の複数の硬度が存在します。そのため、ばねや高い引張強度が要求される部品の製造に適しています。一方、304は一般的なプレス加工や食品グレードの用途に最適な合金として認識されています。この合金は延性に優れているため、展延性と耐食性にも優れています。
7.プレス加工されたステンレス鋼部品の溶接は可能ですか?
プレス加工されたステンレス鋼部品の溶接は可能ですが、細心の注意が必要です。溶加材の適合性を確認し、部品の変形を防ぐために入熱量を最適化し、残留応力を除去するために溶接後の熱処理(焼きなまし)を検討してください。マルテンサイト系ステンレス鋼よりもオーステナイト系ステンレス鋼(304、316)の溶接が推奨されます。
8.曲げ加工されたステンレス鋼プレス部品のスプリングバックをなくすにはどうすればよいですか?
反発を補正するには、より大きな曲げ角度で予備曲げを行う、底打ち加工またはコイニング加工を施す、保持時間を延長する、材料試験データに基づいてスプリングバック補正機能を備えた金型を再設計するなどの方法があります。
9.プレス加工によってステンレス鋼部品を磁化することは可能ですか?
はい、ステンレス鋼の中には、冷間加工(曲げ加工、プレス加工、引抜き加工)中にわずかに磁性を帯びるものがあります。このような現象は、通常は磁性を持たないオーステナイト系ステンレス鋼(304など)によく見られます。このような場合、磁性は品質の低さを示すものではありません。
10.ステンレス鋼のプレス加工における深絞り加工の最適な厚さはどれくらいですか?
0.5~1.5mmの薄板は、シンクや調理器具など、日常的に使用する複雑な形状の製品の製造に使用されます。しかしながら、深絞り加工においては、材料の伸び率が重要な役割を果たします。そのため、伸び率の高いオーステナイト系鋼(304)が深絞り加工に適しています。
11.ステンレス鋼のプレス加工に適した潤滑剤はどのように選べばよいですか?
材料のグレード(オーステナイト系かマルテンサイト系か)、加工方法(絞り加工か打ち抜き加工か)、部品の複雑さ、および洗浄工程の要件を考慮してください。硬質絞り加工には塩素化および硫化EPオイルが適しており、打ち抜き加工には軽質オイルが適しています。プレス加工後の洗浄が必要な場合は、低粘度または水溶性の潤滑剤を使用してください。
12. ステンレス鋼の深絞りプレス加工部品にしわが発生する原因は何ですか?
深絞り加工中にしわが発生する原因としては、ブランクホルダーへの圧力不足、ドロービードの設計不良、クリアランスの過大、または潤滑不足などが挙げられます。ブランクホルダーへの圧力を高め、ドロービードの形状を最適化し、材料の流れが均一になるようにしてください。
13. 不動態化処理と電解研磨の違いは何ですか?
不動態化処理は、ステンレス鋼部品の表面から汚染物質を除去し、酸化皮膜を強化することで、優れた耐食性を実現することを目的としています。電解研磨は、薄い層を除去することで、完全に滑らかで光沢のある、反射性の高い表面を作り出し、耐食性を向上させます。
プレス加工後のステンレス鋼部品を熱処理して硬化させることは可能ですか?
熱処理によって硬化できるのは、マルテンサイト系および析出硬化系鋼種(17-7PH)のみです。オーステナイト系鋼種(304、316)は加熱による硬化はできませんが、冷間加工によって硬化します。
14.ステンレス鋼のプレス加工部品に亀裂が生じるのを防ぐにはどうすればよいですか?
可能な限り焼きなまし処理された材料を使用し、部品に適切な潤滑を行い、金型のクリアランスを最適化し、プレス速度を制御して発熱を抑え、より大きな曲げ半径を適用し、複雑な部品を製造するために多段階プレス加工を検討する。
ステンレス鋼のプレス加工特性と利点
クロムとニッケルを多く含むステンレス鋼は、耐熱性が非常に高い。
外観:ステンレス鋼は多くの消費者に美的に魅力的な素材であり、電解研磨によってその外観はさらに向上する。
費用対効果:ステンレス鋼は初期費用は高くなりますが、長期にわたる品質と美しい外観を提供します。
衛生面:医薬品業界や食品・飲料業界では、ステンレス鋼の衛生特性に大きく依存している。いくつかの合金は食品グレードの材料として承認されている。
持続可能性:この合金は、市場で入手可能な最も環境に優しい選択肢の一つであり、環境に配慮した製造プロセスに適しています。
ステンレス鋼プレス加工の主な特徴
ステンレス鋼のプレス加工部品を製造する際には、以下の点に留意してください。
高い降伏点と硬度、そして冷間加工による硬化は、部品に亀裂を生じやすくする。
炭素鋼に比べて熱伝導率が低いため、ステンレス鋼部品はより大きな変形、打ち抜き、および絞り加工力を必要とする。
絞り加工時の強い塑性変形力により、薄板部品はしわになったり破れたりする。
絞り加工中は、金型による傷や擦り傷が発生しやすい。そのため、適切な潤滑を確保すること。
その硬度と耐錆性から、構造用、装飾用、屋外用部品の製造に頻繁に使用される。
15.ステンレス鋼がプレス加工に最適な材料である理由
人々がステンレス鋼部品をプレス加工することを好む理由はいくつかあります。
耐腐食性:ステンレス鋼のプレス加工製品は、湿気、腐食性物質、高湿度環境に触れても酸化しません。そのため、キッチン家電や屋外機械など、長寿命が期待できます。
強度と靭性:引張強度と延性のバランスが良く、プレス加工された部品が曲げ、湾曲、変形時にも形状を維持できる。
表面仕上げのオプション:研磨、ブラッシング、コーティングなど、美観と機能性の両面で役立つ様々な表面仕上げ技術を適用できます。
しかしながら、ステンレス鋼のプレス加工は炭素鋼よりも難しい。ステンレス鋼は、耐食性が高く、加工硬化が速く、熱伝導率が低いため、材料の選定、金型の設計、および加工条件に関して特に注意が必要である。
プレス加工業界では、これらの課題に対処するために数多くの手法が開発されてきました。精密プレス加工における公差は大幅に縮小され、毎分200ストロークを超える速度の順送金型によって効率が向上しました。さらに、センサーやAIによるモニタリングといった高度なスマート製造技術も広く採用されています。

