Bab 1: Apa itu Cetakan Stamping Logam?
Cetakan penekan logam (juga disebut alat penekan, alat pres, atau cetakan logam) adalah peralatan manufaktur presisi yang dipasang pada mesin pres dan memberikan gaya pada lembaran material logam atau non-logam untuk memotong, membentuk, membengkokkan, menarik, atau membentuk material tersebut.
Dengan menggunakan deformasi atau pemisahan material, cetakan stamping menciptakan komponen presisi tinggi dengan kualitas yang konsisten dan akurasi yang andal.
Pencetakan logam adalah salah satu teknik manufaktur tercepat dan paling ekonomis yang umumnya diterapkan untuk:
bagian otomotif
elektronik konsumen
peralatan rumah tangga
peralatan komunikasi
Perangkat medis
perangkat energi baru
peralatan otomasi industri
Manfaat Utama dari Cetakan Stamping Logam
✅ Akurasi dimensi tinggi
✅ Produksi yang konsisten
✅ Produksi massal cepat
✅ Hasil material yang tinggi
✅ Harga ekonomis
✅ Kompatibel dengan produksi otomatis
Bab 2: Kekuatan dan Kelemahan Cetakan Stamping Logam
Keunggulan Cetakan Stamping Logam
2.1 Tingkat Produktivitas Tinggi
Tingkat produktivitas yang tinggi adalah salah satu manfaat utama penggunaan cetakan stamping logam untuk keperluan manufaktur. Setelah cetakan stamping logam dipasang pada mesin press, mesin akan beroperasi dengan cepat dan stabil karena tingkat otomatisasi yang tinggi.
2.2 Pengulangan yang Baik dan Hasil yang Konsisten
Pengulangan yang baik dan hasil yang konsisten adalah aspek penting yang perlu dipertimbangkan saat memilih pencetakan logam sebagai teknik manufaktur Anda. Cetakan pencetakan logam memastikan konsistensi yang baik dari fitur produk.
2.3 Biaya Produksi Rendah Jika Digunakan dalam Skala Besar
Meskipun biaya awal perancangan dan pembuatan cetakan stamping logam tergolong tinggi, harga satuan per item akan turun ketika dilakukan produksi massal.
2.4 Kemampuan untuk Menghasilkan Bentuk yang Kompleks
Cetakan stamping logam modern menawarkan kemungkinan canggih untuk menciptakan geometri yang rumit, membuat lubang dengan tingkat akurasi tinggi, membengkokkan dan memberi efek timbul pada logam, dan lain sebagainya. Cetakan presisi dan cetakan progresif sangat berguna dalam memproduksi produk dengan presisi tinggi.
2.5 Pemanfaatan Material yang Efisien
Tata letak strip dan desain cetakan berkontribusi pada pemanfaatan material yang optimal, yang membantu mengurangi biaya yang terkait dengan pengadaan bahan baku yang dibutuhkan.
2.6 Otomatisasi Mudah
Karena cetakan stamping logam memfasilitasi produksi yang cepat dan membutuhkan intervensi manual minimal, cetakan tersebut dapat dengan mudah diotomatisasi melalui pemasangan robot untuk menangani komponen dan sistem pengumpanan.
2.7 Beragamnya Material yang Dapat Diproses
Terdapat beragam material yang dapat digunakan dalam proses pencetakan logam, termasuk baja tahan karat, baja karbon, aluminium, kuningan, tembaga, dan berbagai material paduan.
Kelemahan Cetakan Stamping Logam
2.8 Biaya Perkakas yang Tinggi
Pembuatan cetakan stamping logam melibatkan biaya tertentu karena perlunya pembelian peralatan dan pembayaran jasa profesional. Selain itu, mendesain cetakan progresif dan cetakan majemuk bisa jadi cukup mahal.
2.9 Biaya Tinggi yang Terkait dengan Waktu Pengembangan
Pengembangan cetakan meliputi beberapa fase yang mencakup desain, pembuatan, perakitan, dan pengujian cetakan logam. Oleh karena itu, banyak waktu harus dialokasikan untuk pengembangan cetakan.
2.10 Kurangnya Fleksibilitas
Setelah cetakan dikembangkan, modifikasi geometri produk dan karakteristik lainnya menjadi tugas yang sulit untuk dilakukan secara efisien.
2.11 Biaya Perawatan yang Tinggi
Perawatan cetakan stamping logam berkaitan dengan penajaman alat dan pembersihannya dari kotoran, pelumasan permukaan logam, pemeriksaan keselarasan, dan lain-lain. Kegagalan melakukan tindakan ini dapat menyebabkan munculnya cacat seperti gerinda, penyimpangan dari toleransi standar, dan bahkan kerusakan cetakan.
2.12 Hanya Cocok untuk Produksi Volume Besar
Produksi dalam volume rendah tidak dapat membenarkan pengeluaran untuk mendesain dan memproduksi cetakan stamping karena terbukti tidak masuk akal secara ekonomi.
2.13 Keausan Cetakan dan Kemungkinan Kerusakan
Keausan, keretakan, dan pengelupasan merupakan risiko yang mungkin terjadi terkait dengan pengoperasian terus menerus dengan cetakan penekan logam, terutama saat memproses material keras.
2.14 Kebutuhan akan Keahlian Profesional
Cetakan stamping logam harus dirancang oleh para profesional yang memiliki pengalaman memadai dalam merancang cetakan dengan berbagai tingkat kompleksitas.
Bab 3: Tindakan Pencegahan Keselamatan dalam Operasi Cetakan Stamping Logam
Pencetakan logam dianggap sebagai proses manufaktur berisiko tinggi. Manajemen keselamatan yang ketat sangat penting.
Risiko Umum dan Langkah-Langkah Pencegahan
| Jenis Risiko | Masalah Umum | Metode Pencegahan |
| Benda Asing di Dalam Cetakan | Kunci pas, sekrup, perkakas yang tertinggal di dalam cetakan | Periksa dan bersihkan sebelum pengoperasian. |
| Transportasi Mati | Pengangkatan atau penanganan yang tidak aman | Gunakan forklift/crane dengan benar dan jaga jarak aman antar personel. |
| Cedera Operator | Pengoperasian mesin press yang salah | Pasang pelindung keselamatan dan sistem penghenti darurat. |
| Risiko Karyawan Baru | Operator yang tidak berpengalaman | Pelatihan wajib sebelum pengoperasian mesin. |
🚨 Keselamatan harus selalu diprioritaskan di atas hasil produksi.
Kesadaran akan keselamatan yang memadai sangat mengurangi kecelakaan, kerusakan peralatan, dan waktu henti produksi.
Bab 4: Struktur Dasar Cetakan Stamping Logam

Sebagian besar cetakan stamping logam terdiri dari empat sistem utama:
Pelat cetakan
Sisipkan blok
Komponen standar
Sistem panduan
Struktur Cetakan Atas
| Nama Plat | Kode |
| Pelat Atas | U1U |
| Blok Spacer Atas | U2U |
| Sepatu Cetakan Atas | UPU |
| Pelat Pendukung Atas | Ubu |
| Pelat Penjepit Atas | PHU |
| Plat Sumbat | PPS |
| pelat penari telanjang | PSU |
Struktur Cetakan Bawah
| Nama Plat | Kode |
| Pelat Cetakan Bawah | DIA |
| Pelat Pendukung Bawah | LBD |
| Sepatu Cetakan Bawah | LPD |
| Blok Spacer Bawah | B2D |
| Pelat Bawah | B1D |
Komponen Cetakan Umum
Komponen Cetakan Atas
Pukulan
Sisipan pelat penjepit
Sisipan pengupas
Komponen Cetakan Bawah
Sisipan cetakan
Tepi pemotongan
Bagian Standar
Springs
Pin panduan
Bushing pemandu
Sekrup segi enam
Pasang sekrup
Pin pengangkat
pengatur ketinggian
Suku Cadang Non-Standar
Pemberhentian internal
Pemberhentian eksternal
Penghentian lemparan
Batasi postingan
Bab 5: Sistem Penomoran Cetakan Stamping Logam
Sistem penomoran cetakan stamping logam dirancang untuk memberi nama, mengklasifikasikan, dan mengontrol cetakan stamping dalam proses manufaktur, pemeliharaan, dan penyimpanan. Penomoran tersebut membantu meningkatkan efisiensi proses manufaktur.
Penomoran cetakan stempel biasanya mencakup data tentang hal-hal berikut:
Kategori Produk
Jenis cetakan
Tahun produksi
Nomor stasiun
Kode pelanggan
Nomor revisi
Contoh:
90-KNMF0125RAH
Penjelasan:
R berarti cetakan transfer
S berarti cetakan progresif
F0125 mungkin menunjukkan tahun produksi atau nomor proyek.
Huruf-huruf di bagian akhir dapat mewakili nomor revisi.
Penggunaan sistem penomoran sangat penting untuk mengidentifikasi data peralatan, meminimalkan kesalahan pengelolaan, dan menjaga pemeliharaan.
Pabrik produksi besar menggunakan sistem penomoran cetakan stempel bersama dengan teknologi barcode, perangkat lunak ERP, dan sistem digitalisasi lainnya.
Bab 6: Bahan Cetakan Stamping Umum dan Sifat-Sifatnya
Pemilihan material secara langsung memengaruhi:
Kualitas produk
Sifat mampu bentuk
Mati hidup
Stabilitas produksi
Biaya produksi
Perbandingan Material Umum
| Bahan | Kelebihan | Kekurangan | Aplikasi khas |
| Baja Canai Dingin SPCC | Permukaan halus, mudah dibentuk, biaya rendah | Ketahanan korosi yang buruk | Braket, penutup, suku cadang peralatan |
| Baja Galvanis SECC | Ketahanan terhadap karat yang sangat baik | Mudah tergores | Kabinet listrik, casing komputer |
| Baja Tahan Karat (SUS) | Kekuatan tinggi dan ketahanan terhadap korosi | Keausan cetakan yang tinggi | Peralatan medis, suku cadang otomotif |
| Aluminium | Ringan dan tahan korosi | Kekerasan rendah | Pendingin panas, komponen EV |
| Paduan Tembaga | Konduktivitas yang sangat baik | Biaya material tinggi | Konektor dan kontak listrik |
Bab 7: Pemilihan Material Cetakan Stamping Logam
Pemilihan material cetakan menentukan ketahanan aus, ketangguhan, stabilitas, dan frekuensi perawatan.
| Bahan Die | karakteristik | Aplikasi khas |
| Cr12Mov | Ketahanan aus yang baik dan biaya ekonomis. | Cetakan pemotong umum |
| SKD11 | Ketahanan aus yang sangat baik dan perlakuan panas yang stabil | Cetakan progresif presisi |
| DC53 | Ketangguhan tinggi dan masa pakai yang lama | Pencetakan baja tahan karat |
| Tungsten Carbide | Kekerasan dan ketahanan aus yang sangat tinggi | Pencetakan kecepatan tinggi ultra-presisi |
Aplikasi Rekomendasi
SKD11 → Pemotongan dan pembentukan presisi
DC53 → Pencetakan baja tahan karat kecepatan tinggi
Karbida Tungsten → Cetakan produksi dengan umur pakai sangat panjang
Bab 8: Cetakan Stamping Logam – Pertimbangan Desain Utama
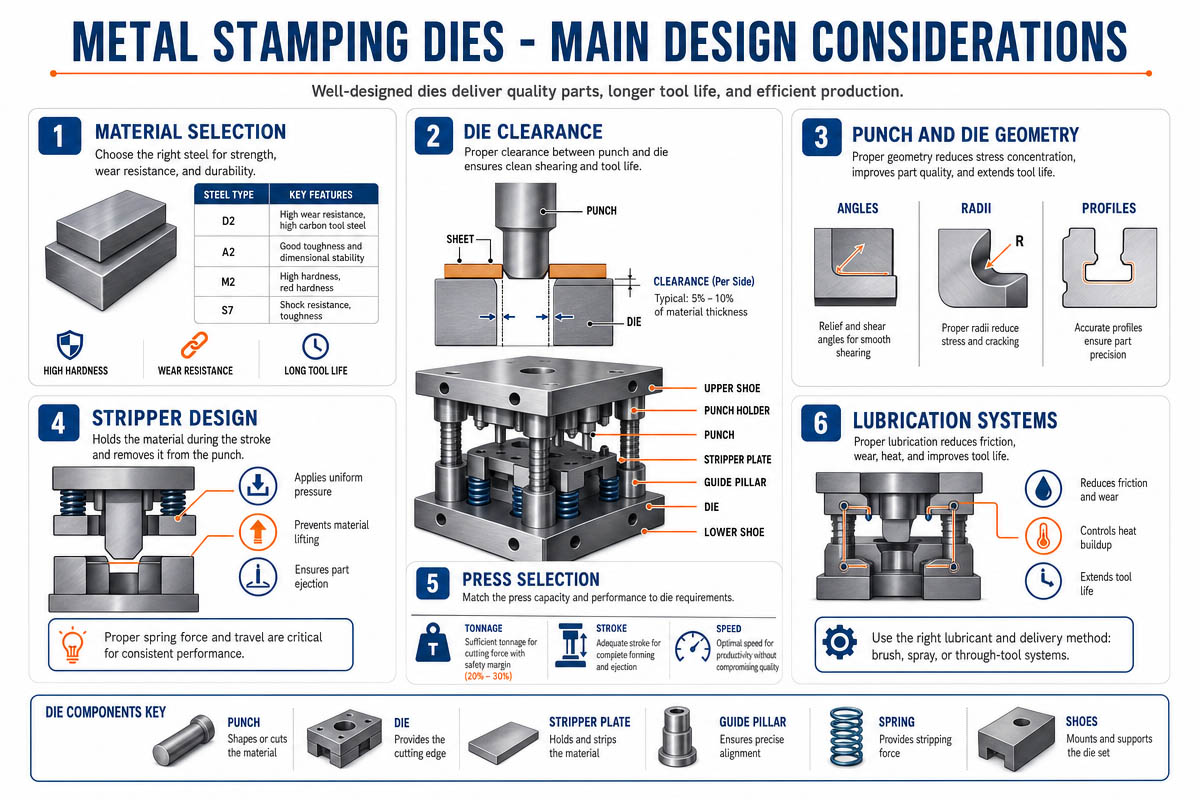
8.1 Desain chip yang lebih baik menghasilkan:
Produk yang konsisten
Umur yang lebih panjang meninggal
Produksi lebih efisien
Peningkatan keandalan peralatan
1️⃣ Jarak Bebas Cetakan yang Sesuai
Kondisi penyelesaian Hasil
Terlalu kencang, kerusakan punch, retaknya die, keausan berat.
Terlalu longgar, gerigi berlebih, kondisi tepi buruk.
Jarak Bebas Die yang Direkomendasikan
Jarak aman yang direkomendasikan seharusnya sekitar:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Di mana t merujuk pada ketebalan material.
8.2 Desain Bersarang
Penataan yang baik memaksimalkan penggunaan material sekaligus mengurangi limbah.
Faktor-faktor yang memengaruhi pembuatan sarang meliputi:
Stabilitas pakan
Aliran bahan
Jarak antar stasiun
Keseimbangan kekuatan
8.3 Desain Strip Berlubang
Pengecatan garis yang buruk akan mengakibatkan:
Bahan yang menempel
Terdapat goresan pada produk.
Pukulan ditarik
Kerusakan hingga menyebabkan kematian
Berbagai Metode Pengupasan yang Digunakan
Strip Pegas
Strip Pegas Gas Nitrogen
Strip Poliuretan
8.4 Akurasi Panduan
Akurasi panduan yang tidak memadai mengakibatkan:
Ketidaksejajaran pukulan
Retakan pada mata pisau
Ketidaksesuaian dimensi pada produk
Untuk cetakan berkecepatan tinggi, panduan yang baik harus memiliki:
Konsentrisitas sempurna
Baik pelat atas maupun bawah sejajar.
Struktur yang stabil
8.5 Desain Pembuangan Sisa Material
Penumpukan sisa material sering terjadi dalam proses pencetakan.
Solusi yang memungkinkan:
Sudut relief bekas
Perataan saluran pembuangan
Sistem tiup udara
mekanisme penahan besi tua
8.6 Kekuatan Cetakan
Big meninggal
Bab 9:Masalah dan Solusi Umum pada Cetakan Stamping Logam
Saat melakukan operasi pencetakan logam, ada beberapa masalah yang dapat muncul. Hal ini dapat berdampak negatif pada kualitas produk, proses produksi, dan umur pakai cetakan. Oleh karena itu, akan sangat membantu bagi produsen untuk memahami jenis-jenis kegagalan yang paling umum dan metode pencegahannya.
9.1. Gerinda Tambahan
Gerigi ini biasanya disebabkan oleh mata pisau yang tumpul atau jarak bebas yang tidak tepat. Solusinya meliputi penajaman mata pisau, penyesuaian jarak bebas antara cetakan, dan penggantian punch yang rusak.
9.2. Fraktur Pukulan
Fenomena ini terjadi karena beban eksentrik, panduan yang buruk, punch yang panjang, dan penggunaan material keras. Peningkatan presisi panduan, penggunaan material dengan kekerasan lebih tinggi seperti baja DC53, dan punch yang lebih pendek dapat membantu mencegah patahnya punch.
9.3. Deformasi Bagian
Cacat semacam itu terjadi jika gaya yang digunakan tidak seimbang selama proses pengeluaran komponen dan kurangnya tekanan penahan yang sesuai. Penambahan alat penahan, peningkatan stasiun pembentukan komponen, dan pengaturan gaya ejektor merupakan tindakan yang direkomendasikan.
9.4. Mengganggu
Aluminium dan baja tahan karat lebih rentan terhadap lengket. Untuk mengatasi masalah ini, Anda dapat memoles dan mengaplikasikan lapisan DLC atau TiCN pada permukaan cetakan dan meningkatkan proses pelumasan.
9.5. Penumpukan Sampah
Saluran pembuangan sisa material yang dirancang buruk dapat menyebabkan penyumbatan sisa material yang mengakibatkan kerusakan dan waktu henti produksi. Penerapan sudut pelepas tekanan, sistem hembusan udara, dan peningkatan dimensi saluran pembuangan sisa material dapat membantu mengatasi masalah ini.
9.6. Dimensi Tidak Stabil
Masalah ini terjadi akibat keausan cetakan, pergerakan pin pemandu, dan variasi ketebalan material. Untuk menghindarinya, diperlukan perawatan cetakan secara berkala dan kalibrasi yang tepat.
9.7. Retakan yang Muncul Saat Menggambar
Masalah ini dapat diatasi melalui optimasi radius selama proses penggambaran dan penambahan langkah-langkah penggambaran baru.
9.8. Sisa-sisa Melompat
Efek vakum dan bobot yang ringan menyebabkan komponen bergeser. Untuk mengatasi masalah ini, Anda perlu menambahkan alat penahan sisa material dan perangkat peniup udara.
Bab 10: Jenis-Jenis Cetakan Stamping Logam
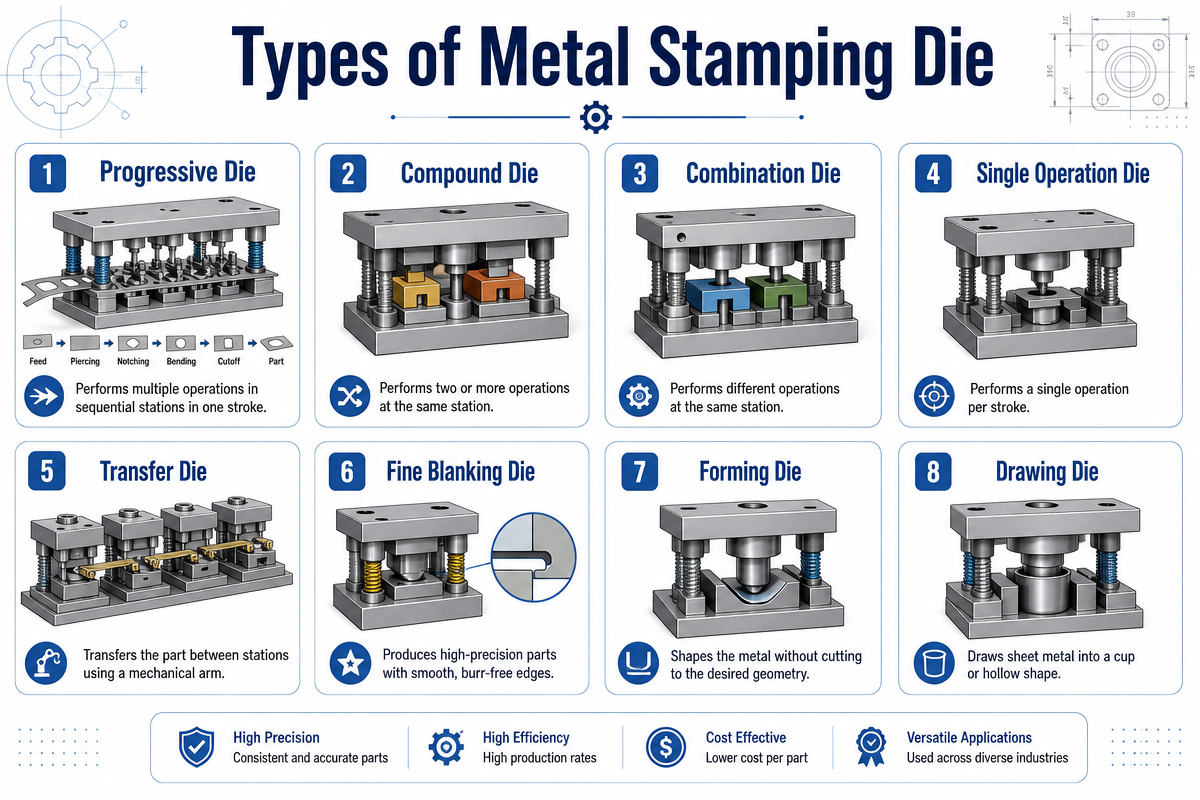
Cetakan stamping logam dikategorikan berdasarkan struktur, proses pembuatan, dan penggunaannya. Berbagai cetakan memiliki kapasitas berbeda untuk menangani berbagai jenis produk dengan berbagai persyaratan pembuatan. Pemilihan cetakan stamping logam yang tepat dapat secara signifikan meningkatkan efisiensi, kualitas, dan pengelolaan biaya produksi.
10.1 Cetakan Transfer (Cetakan Stasiun Tunggal)
Cetakan transfer melakukan operasi di setiap stasiun secara individual; benda kerja dipindahkan secara manual atau oleh sistem otomatis dari satu stasiun ke stasiun berikutnya selama proses manufaktur.
Kelebihan
Desain yang disederhanakan
Kemudahan dalam perawatan dan modifikasi
Cocok untuk memproduksi komponen yang lebih besar.
Kekurangan
Mengurangi efisiensi
Meningkatnya biaya tenaga kerja
Konsistensinya lebih rendah dibandingkan dengan cetakan progresif.
Penerapan cetakan transfer mencakup komponen bodi otomotif, komponen braket besar, dan komponen tugas berat lainnya.
10.2 Cetakan Majemuk
Jenis cetakan ini melakukan lebih dari satu proses dalam satu operasi pengepresan, seperti melubangi dan memotong.
Kelebihan
Akurasi dimensi yang ditingkatkan
Peningkatan konsistensi
Lebih cepat dari satu langkah mati
Kekurangan
Meningkatnya kompleksitas dalam perancangan
Peningkatan biaya produksi dan pemeliharaan
Metode ini telah banyak diterapkan dalam pembuatan komponen elektronik presisi, ring, dan logam tipis lainnya.
10.3 Cetakan Progresif
Penggunaan cetakan stamping sangat luas dalam proses manufaktur industri modern, dengan gulungan material yang secara otomatis dialirkan antar stasiun yang melakukan proses berbeda.
Kelebihan
Produktivitas sangat tinggi
Proses otomatis yang jauh lebih baik
Konsistensi tinggi dalam kualitas produk
Mengurangi biaya tenaga kerja
Kekurangan
Peralatan manufaktur yang mahal
Meningkatnya kompleksitas
Penggunaan cetakan progresif dapat mencakup konektor, terminal, komponen peralatan rumah tangga, dan komponen logam presisi.
Berbagai jenis cetakan stamping logam menawarkan keunggulan yang berbeda tergantung pada aplikasi yang dimaksud.
Bab 12: Mengapa Cetakan Stamping Logam Perlu Dirawat
Cetakan penekan logam adalah instrumen presisi untuk proses manufaktur berkecepatan tinggi. Saat digunakan dalam proses berkelanjutan, cetakan dapat mengalami beban berat, getaran, panas, gesekan, dan benturan.
Jika tidak diambil tindakan yang tepat, bahkan cetakan berkualitas tinggi pun akan mulai mengalami keausan dan kerusakan.
Perawatan cetakan stamping logam harus dilakukan secara teratur untuk memastikan kualitas produk yang optimal, meningkatkan umur pakai cetakan, meminimalkan waktu henti, dan meningkatkan proses manufaktur secara umum.
Bagi mereka yang bergerak di bidang pembuatan suku cadang otomotif, perangkat elektronik, peralatan rumah tangga, produk medis, dan barang-barang industri, perawatan cetakan stamping logam memainkan peran penting dalam mencapai produksi yang efisien dan layak secara ekonomi.
12.1. Meningkatkan Masa Pakai Cetakan
Memperpanjang umur pakai cetakan merupakan salah satu manfaat utama dari perawatan cetakan stamping logam.
Selama proses pengerjaan, masalah-masalah berikut dapat terjadi:
Keausan pukulan
Penumpulan mata pisau
Kurangnya mekanisme panduan yang presisi
Degradasi mata air
Dampak negatif ini akan semakin terlihat jelas jika tidak dilakukan inspeksi dan perawatan tepat waktu.
Perawatan yang efektif membantu untuk:
✅ Hindari keausan berlebihan
✅ Menghilangkan jeda pukulan
✅ Mencegah pengelupasan
✅ Mempertahankan akurasi pemotongan
✅ Memperpanjang masa hidup penderita penyakit jantung
Dengan perawatan yang tepat, chip progresif dapat bertahan lebih lama hingga beberapa juta kali benturan dibandingkan chip sejenis yang perawatannya diabaikan.
12.2. Memastikan Kualitas Produk yang Tinggi
Kualitas produk bergantung langsung pada cetakan.
Mengabaikan penyakit dapat menyebabkan:
Tinggi gerinda yang terlalu tinggi
Akurasi dimensi buruk
Goresan pada permukaan
Deformasi bagian-bagian
Retakan akibat pembentukan
Dengan perawatan, cetakan memastikan:
✅ Pembersihan seragam
✅ Mata pisau tajam
✅ Panduan yang akurat
✅ Pembentukan yang andal
Peningkatan kualitas berikut dapat dicapai:
✅ Presisi yang lebih baik
✅ Permukaan halus
✅ Tingkat kerusakan rendah
✅ Kualitas produk yang konsisten dalam setiap batch produksi
Untuk bidang teknik presisi, seperti manufaktur elektronik dan otomotif, akurasi yang konstan sangat penting.
12.3. Meminimalkan Waktu Henti pada Jalur Produksi
Kegagalan menggunakan cetakan (die) menyebabkan penghentian dan kerusakan mesin.
Penyebab penghentian proses pencetakan yang tidak terduga meliputi:
Kerusakan pukulan
kemacetan barang rongsokan
Kerusakan pin pemandu
Pengencang yang mengendur
Hilangnya elastisitas pegas
Perawatan darurat membutuhkan waktu dan biaya tambahan.
Inspeksi proaktif terhadap cetakan stamping logam membantu mencegah terjadinya kerusakan.
Manfaat perawatan meliputi:
✅ Mengurangi penghentian mesin
✅ Biaya perbaikan diminimalkan
✅ Pemulihan lebih cepat
✅ Peningkatan produktivitas mesin
Bahkan periode singkat mesin berhenti beroperasi dalam produksi skala besar dapat menyebabkan kerugian bagi produsen.
12.4. Mengurangi Biaya Produksi
Saat hanya berfokus pada kecepatan produksi, banyak produsen gagal memperhatikan potensi penghematan biaya dalam hal pemeliharaan.
Perawatan yang buruk mengakibatkan:
✅ Tingkat barang rusak yang berlebihan
✅ Sering dilakukan penggantian suku cadang
✅ Biaya tenaga kerja
✅ Penolakan suku cadang
✅ Kerusakan mesin
Perawatan rutin memungkinkan Anda menghemat biaya operasional dalam jangka panjang.
12.5. Meningkatkan Keselamatan Proses Kerja
Proses pencetakan logam melibatkan pengerjaan dengan kekuatan yang besar yang dapat mengakibatkan situasi berbahaya.
Bahaya menggunakan cetakan yang rusak meliputi:
Pelepasan pukulan pemecah
Kelebihan beban mengakibatkan proses macet
Pelonggaran bagian-bagian cetakan
Retakan tak terduga
Dengan inspeksi tepat waktu, Anda dapat menghindari cedera yang disebabkan oleh kerusakan tersebut.
Pemeliharaan demi keselamatan meliputi:
✅ Memeriksa kekencangan pengencang
✅ Panduan inspeksi
✅ Memantau kelelahan pegas
✅ Memastikan keselarasan yang tepat
✅ Menghilangkan sisa material dari cetakan
✅ Sistem cetakan yang aman menjamin keselamatan baik bagi manusia maupun mesin.
12.6. Memastikan Kinerja Kecepatan Tinggi yang Stabil
Cetakan progresif modern melakukan proses pencetakan dengan kecepatan yang sangat tinggi.
Untuk memastikan proses pencetakan berkecepatan tinggi yang optimal, harus ada:
Penjajaran yang akurat
Pemberian makan yang tepat
Pengupasan halus
Pembuangan barang bekas yang andal
Tanda-tanda keausan apa pun akan berdampak buruk pada efisiensi proses.
Perawatan cetakan membantu untuk:
✅ Meningkatkan akurasi pemberian makan
✅ Memudahkan proses pengupasan
✅ Menghilangkan getaran
✅ Pertahankan kecepatan yang stabil
Pemeliharaan memastikan pengoperasian lini produksi yang tidak terganggu dan bebas kesalahan.
Bab 13: Tren Perkembangan Masa Depan Cetakan Stamping Logam
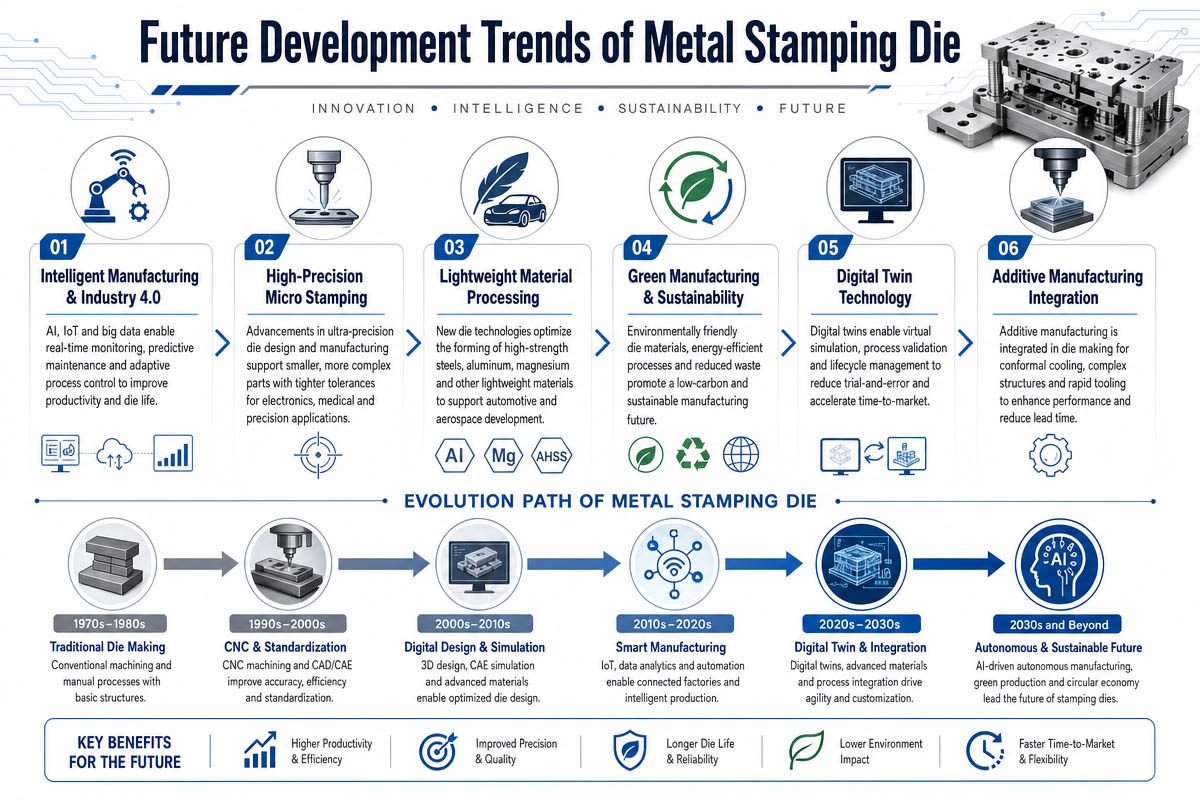
Di era perkembangan teknologi saat ini, cetakan stamping logam di masa depan akan sangat dipengaruhi oleh teknologi otomatisasi yang sedang berkembang, sistem kecerdasan buatan, manufaktur presisi tinggi, dan proses produksi berkelanjutan. Industri modern seperti kendaraan listrik, perangkat elektronik konsumen, peralatan medis, dan otomatisasi industri memiliki tuntutan yang meningkat terhadap kecepatan dan presisi produksi.
Cetakan stamping modern diharapkan dapat menggabungkan teknologi Internet of Things (IoT) dan proses produksi cerdas. Cetakan stamping cerdas dilengkapi dengan sensor dan teknologi canggih lainnya yang memantau suhu, getaran, dan parameter kinerja produksi. Dengan demikian, produksi cerdas memungkinkan prediksi dan pencegahan kerusakan mesin serta periode waktu henti secara efisien.
Penggunaan proses lini produksi yang sepenuhnya otomatis akan semakin populer. Cetakan progresif berkecepatan tinggi menjadi umum karena tuntutan akan efisiensi yang lebih tinggi dan biaya tenaga kerja yang lebih rendah. Akibatnya, produsen memasang robot untuk pengumpanan dan inspeksi material, serta mesin pres servo untuk meningkatkan efisiensi dan produksi dengan getaran rendah.
Cetakan modern dan permukaannya juga telah dikembangkan untuk menahan kondisi proses pencetakan. Cetakan pencetakan modern dibuat dari material seperti DC53, Baja Metalurgi Serbuk, dan Karbida Tungsten, yang memberikan ketahanan aus yang tinggi. Selain itu, lapisan permukaan seperti DLC, TiCN, dan AlCrN telah mengurangi gesekan dan pengikisan selama pencetakan baja tahan karat dan aluminium.
Perlindungan lingkungan dan langkah-langkah penghematan energi akan diprioritaskan di masa mendatang. Praktik manufaktur ramah lingkungan akan mencakup peralatan pengepresan yang hemat energi, penggunaan material yang dioptimalkan, dan sistem produksi yang dapat didaur ulang.
Program simulasi juga dapat membantu dalam mendesain cetakan dan perkakas baru untuk menghemat biaya pengembangan dan mempersingkat waktu produksi.
Secara keseluruhan, cetakan stamping logam di masa depan akan lebih cerdas, sepenuhnya otomatis, hemat energi, dan presisi.
Bab 1 3 : Kesimpulan
Cetakan stamping logam menggabungkan:
Rekayasa presisi
Ilmu material
Teknologi perlakuan panas
desain mekanik
Manufaktur otomatis
Untuk meningkatkan efisiensi proses pencetakan dan kualitas produk, produsen harus:
✅ Pilih bahan cetakan yang sesuai
✅ Optimalkan desain cetakan
✅ Lakukan perawatan rutin
✅ Memperkuat manajemen keselamatan produksi
Pemahaman mendalam tentang cetakan stamping logam, struktur perkakas, material, dan metode pemecahan masalah membantu produsen meningkatkan daya saing, mengurangi biaya, dan mencapai produksi volume tinggi yang stabil.
Jadikan setiap cetakan stamping lebih kuat, lebih aman, dan lebih efisien.
Bab 14: Pertanyaan yang Sering Diajukan (FAQ)
FAQ 1: Berapa lama masa pakai cetakan stamping logam?
Kehidupan seseorang bergantung pada:
Jenis bahan
Kecepatan produksi
Kualitas pemeliharaan
Bahan cetakan
Dengan perawatan yang tepat, die DC53 atau die karbida berkualitas tinggi dapat mencapai jutaan kali putaran.
FAQ 2: Apa perbedaan antara cetakan progresif dan cetakan transfer?
| Barang | Mati Progresif | Transfer Mati |
| Kecepatan produksi | Sangat tinggi | Moderat |
| Otomatisasi | sepenuhnya otomatis | Semi-otomatis |
| terbaik Untuk | Bagian presisi kecil | Bagian-bagian besar dan kompleks |
FAQ 3: Bagaimana cara memilih jarak bebas cetakan yang tepat?
Jarak bebas yang disarankan per sisi:
SPCC: 5–8% dari ketebalan
Baja tahan karat: 8–12%
Aluminium: 4–6%
Baja berkek强度 tinggi: 10–15%
FAQ 4: Mengapa terjadi pengikisan pada proses pencetakan baja tahan karat?
Penyebab utama:
Gesekan tinggi
Pelumasan yang buruk
Permukaan cetakan kasar
Solusi:
Lapisan DLC/TiCN
Pelumasan yang lebih baik
Permukaan yang dipoles
FAQ 5: Seberapa sering cetakan stempel perlu dirawat?
Jadwal perawatan yang direkomendasikan:
| Frekuensi | Tugas Pemeliharaan |
| Setiap Shift | Bersihkan dan periksa |
| Mingguan | Lumasi sistem pemandu |
| Bulanan | Mengukur dimensi kritis |
| Setiap 100,000 Stroke | Mengasah ulang mata pisau |
FAQ 6: Apa bahan cetakan terbaik untuk pencetakan baja tahan karat?
Pilihan yang direkomendasikan:
| Bahan | Aplikasi Terbaik |
| DC53 | Pencetakan baja tahan karat kecepatan tinggi |
| SKD11 | Pencetakan presisi umum |
| Tungsten Carbide | Produksi volume sangat tinggi |
FAQ 7: Bagaimana cara mengurangi gerigi pada proses pencetakan logam?
Praktik terbaik:
Optimalkan pembersihan
Asah pukulan Anda secara teratur.
Meningkatkan keselarasan cetakan
Gunakan sisipan presisi
Tambahkan tempat cukur jika perlu.
FAQ 8: Apa perbedaan antara SPCC dan baja canai panas?
| Milik | SPCC Canai Dingin | Baja canai panas |
| permukaan Finish | Halus | Kasar |
| Ketelitian | High | Menurunkan |
| Sifat mampu bentuk | Sangat baik | Moderat |
| Aplikasi | Stamping presisi | Bagian struktural |
Aturan praktis:
Gunakan SPCC untuk komponen presisi dan tampilan, dan gunakan baja canai panas untuk aplikasi struktural.