

Pengantar :
Produk hasil pengepresan baja tahan karat dapat ditemukan di mana-mana: mulai dari peralatan rumah tangga di dapur hingga elemen arsitektur monumental seperti patung perkotaan, fasad bangunan, dan benda-benda interior. Beragamnya aplikasi material ini dijelaskan oleh daya tarik baja tahan karat karena estetikanya, ketahanan korosi yang tinggi, dan keandalan operasional jangka panjang. Sayangnya, masih banyak prasangka dan kesalahpahaman tentang jenis produk ini. Salah satu yang paling umum adalah apa yang disebut "uji magnet".
Belum lama ini, saya menyaksikan seorang pelanggan melakukan pengujian peralatan masak untuk mengetahui adanya magnet di pasar bahan bangunan. Pria itu bersikeras bahwa “jika magnet menempel, maka itu besi tahan karat yang buruk; jika tidak – maka itu baja tahan karat, yang berarti baja yang baik dan baja tahan karat tidak dapat mengandung magnet apa pun.” Kesalahpahaman seperti itu sebagian besar muncul karena kurangnya informasi, jadi mari kita jelaskan beberapa aspek produksi baja tahan karat.
Bab 1. Klarifikasi Istilah: Perbedaan antara Besi, Baja, dan Baja Tahan Karat
Perbedaan antara besi dan baja terletak pada jumlah karbon yang terkandung di dalamnya:
Baja tidak mengandung lebih dari 2% karbon dalam komposisinya.
Pada besi, konsentrasi karbon melebihi 2%.
Bab 2. Klasifikasi Stamping Baja Tahan Karat: Mengapa Beberapa Jenis Bersifat Magnetik?
Baja tahan karat pada dasarnya diklasifikasikan menjadi tiga jenis berdasarkan struktur mikronya. Sifat magnetiknya berbeda karena komposisi paduannya:
| Tipe | Elemen Paduan Utama | Magnetic | Karakteristik Utama |
| Austenitik | Kromium + Nikel | ❌ Non-magnetik | Penampilan menarik, kinerja keseluruhan yang baik. |
| Feritik | Kromium + sedikit/tanpa nikel | ✅ Magnetik | Hemat biaya, konduktivitas termal yang baik |
| Martensitik | Kromium + Besi + Karbon | ✅ Magnetik | Kekerasan tinggi, dapat diberi perlakuan panas. |
Saat ini terdapat lebih dari 100 jenis baja tahan karat yang dicetak. Selain baja tahan karat austenitik, jenis feritik dan martensitik juga bersifat magnetik. Oleh karena itu, klaim bahwa "non-magnetik sama dengan baja tahan karat yang baik" sepenuhnya salah.
Bab 3. Waspada Pembeli: Jangan Tertipu oleh Istilah “Non-Magnetik”
Logam ini kuat, fleksibel, dan sangat tahan, sehingga baja adalah material yang paling umum digunakan dalam produk sehari-hari. Baja tahan karat adalah salah satu jenis baja yang dicirikan oleh ketahanan tinggi terhadap korosi karena penambahan kromium pada komposisinya. Baja disebut "tahan karat" ketika kandungan kromiumnya 10.5% atau lebih tinggi.
Kemagnetan tidak berperan dalam penilaian kualitas. Semuanya bergantung pada komposisi paduan dan struktur logam pada skala mikroskopis. Dalam metalurgi, istilah "besi tahan karat" tidak relevan. Jangan Tertipu oleh Istilah "Non-Magnetik"
Mengapa ada preferensi untuk baja tahan karat non-magnetik? Kesalahpahaman umum lainnya adalah "baja tahan karat tanpa magnetisme mengandung lebih banyak nikel dan, oleh karena itu, lebih baik". Hal ini disebabkan oleh fakta bahwa nikel adalah unsur yang relatif langka dan mahal, dan baja tahan karat austenitik berkandungan nikel tinggi cukup mahal. Namun, ketiadaan magnetisme tidak selalu berarti adanya sifat-sifat yang baik.
Beberapa jenis baja tahan karat non-magnetik yang dicetak melibatkan penerapan formula berdasarkan kandungan mangan dan kandungan nikel yang dikurangi (atau bahkan tanpa nikel sama sekali). Jenis baja ini harganya ribuan RMB lebih murah daripada jenis baja dengan kandungan nikel tinggi. Pemasok yang tidak jujur memanfaatkan anggapan bahwa baja tahan karat non-magnetik yang dicetak berkualitas tinggi dan menjual baja non-magnetik murah sebagai baja tahan karat dengan kandungan nikel tinggi yang lebih mahal. Oleh karena itu, selalu waspada saat berbelanja.
Bab 4. Memilih Jenis Baja Tahan Karat yang Tepat untuk Aplikasi Anda
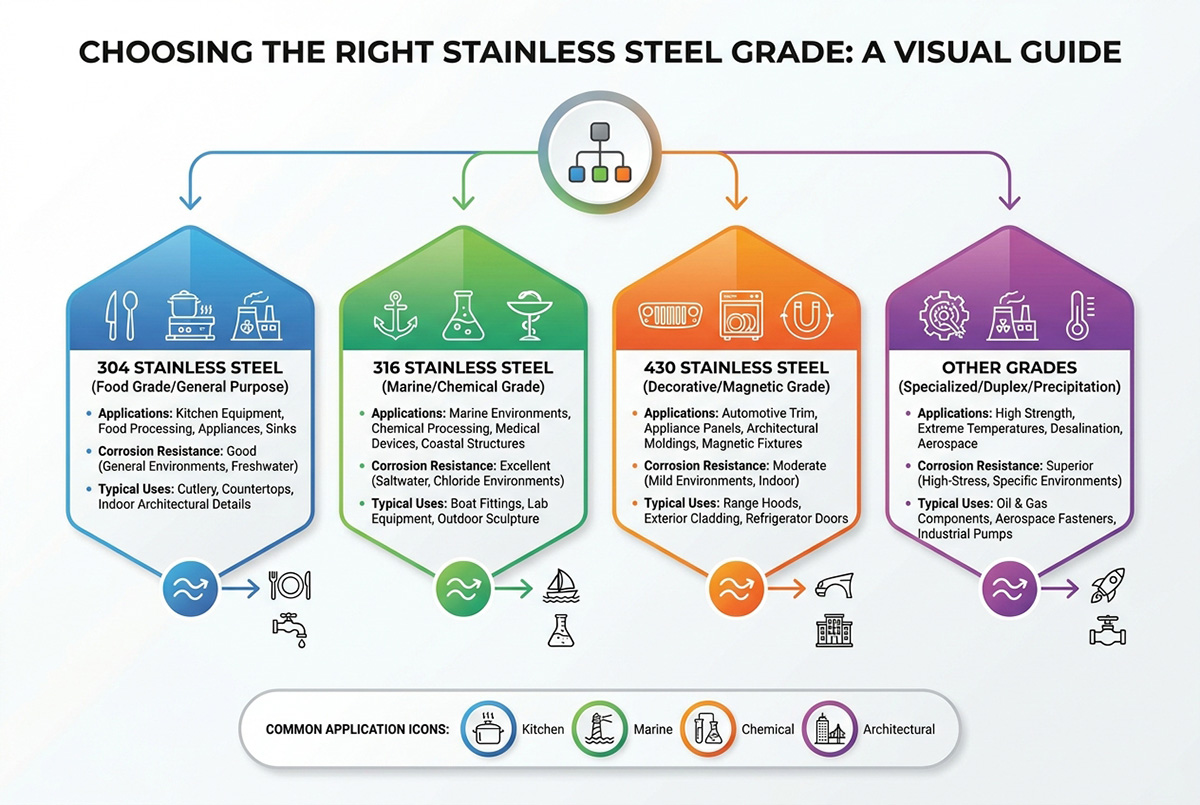
Terdapat beberapa jenis stamping baja tahan karat dengan sifat spesifik yang menentukan area penggunaannya. Pemilihan material yang tepat sesuai dengan kebutuhan aplikasi adalah kunci untuk mencapai kualitas dan kinerja tertinggi:
Baja tahan karat austenitik memiliki daya tarik estetika, mengkilap, dan tidak bersifat magnetik, sehingga ideal untuk keperluan dekoratif seperti patung dan objek lansekap. Kerugian dari jenis baja ini adalah tidak menghantarkan panas dengan baik, sehingga tidak cocok untuk peralatan masak karena pemanasannya membutuhkan usaha tambahan.
Sangat tahan terhadap korosi dan memiliki konduktivitas termal yang melebihi indikator baja tahan karat austenitik hingga hampir 50%, baja tahan karat feritik sangat cocok untuk pembuatan wajan penggorengan, penanak nasi, drum mesin cuci, pemanas air, dan wastafel dapur.
Baja tahan karat martensitik yang sangat tahan lama memungkinkan perubahan kekerasan melalui perlakuan panas. Ini adalah pilihan terbaik untuk pisau dan mata pisau. Seringkali orang mengatakan bahwa "pisau baja tahan karat tidak tajam" karena perlakuan panas tidak dapat meningkatkan kekerasan baja tahan karat austenitik. Sifat penempaan baja tahan karat
Apakah baja tahan karat hasil stamping rapuh dan mudah bengkok?
Sifat penempaan baja tahan karat sangat bergantung pada jenis dan perlakuan sebelumnya. Baja austenitik yang sangat mudah dibentuk (misalnya, jenis 304) akan bengkok bahkan selama proses pengerjaan dingin. Sebaliknya, baja martensitik yang rapuh seperti jenis 420 cenderung patah di bawah tekanan. Kekerasan baja dapat bervariasi tergantung pada perlakuan panas sebelumnya atau deformasi dingin dan sangat memengaruhi penempaan.
Bab 5. Tips Pemilihan Material untuk Pencetakan Baja Tahan Karat
Beberapa faktor praktis menentukan apakah material tersebut akan berkinerja baik selama proses pencetakan dan memenuhi persyaratan penggunaan akhir:
| Faktor | Pertimbangan |
| Ketebalan | Lembaran baja tahan karat umumnya memiliki ketebalan antara 0.1 mm hingga 6 mm. Ketebalan tipis cocok untuk komponen ringan atau detail; lembaran sedang dan tebal memberikan kekuatan untuk bagian struktural atau penahan beban. |
| Toleransi | Lembaran hasil penggulungan dingin biasanya menawarkan toleransi yang lebih ketat, yaitu ±0.02–0.05 mm. Aplikasi dengan persyaratan dimensi yang ketat mungkin memerlukan presisi yang lebih tinggi lagi. |
| permukaan Finish | Pilihan seperti lapisan akhir 2B, BA, atau No. 3 memengaruhi tampilan dan kebutuhan akan perawatan permukaan lebih lanjut. |
| Properti mekanik | Kekuatan luluh, kekuatan tarik, dan tingkat perpanjangan memengaruhi desain cetakan, gaya tekan, dan pengaturan proses secara keseluruhan. |
Dengan mempertimbangkan faktor-faktor ini secara bersamaan, produsen dapat memilih material yang menyeimbangkan kemampuan pembentukan, kekuatan, dan kinerja produk akhir.
Bab 6. Jenis-Jenis Umum Stamping Baja Tahan Karat
| Kelas | karakteristik |
| 301 Stainless Steel | Kekuatan tarik dan ketahanan korosi yang cukup tinggi. Tersedia dalam versi keras, setengah keras, dan sangat keras. |
| 304 Stainless Steel | Merupakan andalan dari seri 300 SS. Memiliki sifat tarik yang moderat, tahan korosi, paling umum digunakan pada baja tahan karat berkualitas food-grade dan pencetakan cakram. |
| Baja Tahan Karat 316 & 316L | Modifikasi dari seri dasar 300 SS. Penambahan molibdenum meningkatkan kekuatan dan ketahanan terhadap korosi. Digunakan untuk industri farmasi, pengolahan makanan, dan lingkungan kelautan. |
| Baja Tahan Karat 321 & 347 | Variasi dari komposisi dasar 18-8. Distabilkan dengan penambahan paduan untuk meningkatkan kemampuan pengelasan dan penggunaan pada suhu tinggi. |
| Baja Tahan Karat 17-7PH | Baja tahan karat yang dapat diolah panas dengan karakteristik pembentukan seperti baja 304. Dapat dikeraskan hingga kekuatan tarik 200,000 psi setelah pembentukan dingin. |
Bab 7. Kemampuan Pencetakan Baja Tahan Karat
Apakah baja tahan karat yang dicetak akan patah atau bengkok?
Sifat-sifat baja tahan karat bergantung pada jenis grade dan perlakuan panas/pengerjaan dingin material tersebut. Grade austenitik (304) lentur dan tidak mudah patah dalam kondisi pengerjaan dingin. Sementara itu, grade martensitik (420) kurang ulet dan cenderung patah.
Perbedaan Antara Berbagai Tingkatan untuk Pencetakan
Baja tahan karat austenitik dengan kandungan karbon rendah membuat logam mudah diregangkan, sehingga dapat digunakan dalam proses pembentukan logam (deep drawing) untuk membuat wastafel dan penggorengan. Sementara itu, jenis baja tahan karat martensitik lebih keras dan kurang ulet. Oleh karena itu, jenis ini lebih disukai untuk pembuatan alat potong dan benda tajam lainnya.
Fitur dan Manfaat Stamping Baja Tahan Karat
Ketahanan terhadap api dan panas: kandungan kromium dan nikel yang tinggi memberikan ketahanan panas pada baja tahan karat.
Tampilan estetis: konsumen lebih menyukai tampilan wastafel stainless steel dan dapat memolesnya dengan proses elektropolishing.
Umur pakai yang panjang: komponen baja tahan karat tidak mengalami penurunan kualitas atau estetika setelah bertahun-tahun digunakan meskipun harganya relatif lebih tinggi di awal.
Sifat sanitasi: baja tahan karat dipercaya oleh industri farmasi dan makanan & minuman, karena bagian-bagian yang terbuat darinya dapat dicuci dengan cepat tanpa masalah. Beberapa paduan baja tahan karat dapat dianggap aman untuk kontak dengan makanan.
Keberlanjutan: menurut banyak ahli, baja tahan karat dapat disebut sebagai salah satu paduan yang paling berkelanjutan untuk digunakan.
Sifat-Sifat Utama Saat Bekerja dengan Stamping Baja Tahan Karat
Saat melakukan proses pencetakan baja tahan karat, ingatlah tentang sifat-sifatnya:
Titik leleh tinggi, kekerasan, dan pengerasan kerja dingin → material sangat rentan patah.
Konduktivitas termal rendah dibandingkan dengan baja karbon → membutuhkan lebih banyak gaya untuk mengubah bentuk material, memotong, dan membentuk lembaran.
Gaya deformasi plastis yang tinggi saat penarikan → kerutan dan sobekan pada material tipis selama penarikan
Kecenderungan terjadinya pengikisan dan goresan permukaan selama proses penarikan → memerlukan pelumasan yang memadai
Kekerasan tinggi dan ketahanan korosi yang luar biasa → material yang baik untuk bagian struktural, kosmetik, dan eksterior.
Bab 8. Mengapa Baja Tahan Karat Sangat Baik untuk Pencetakan
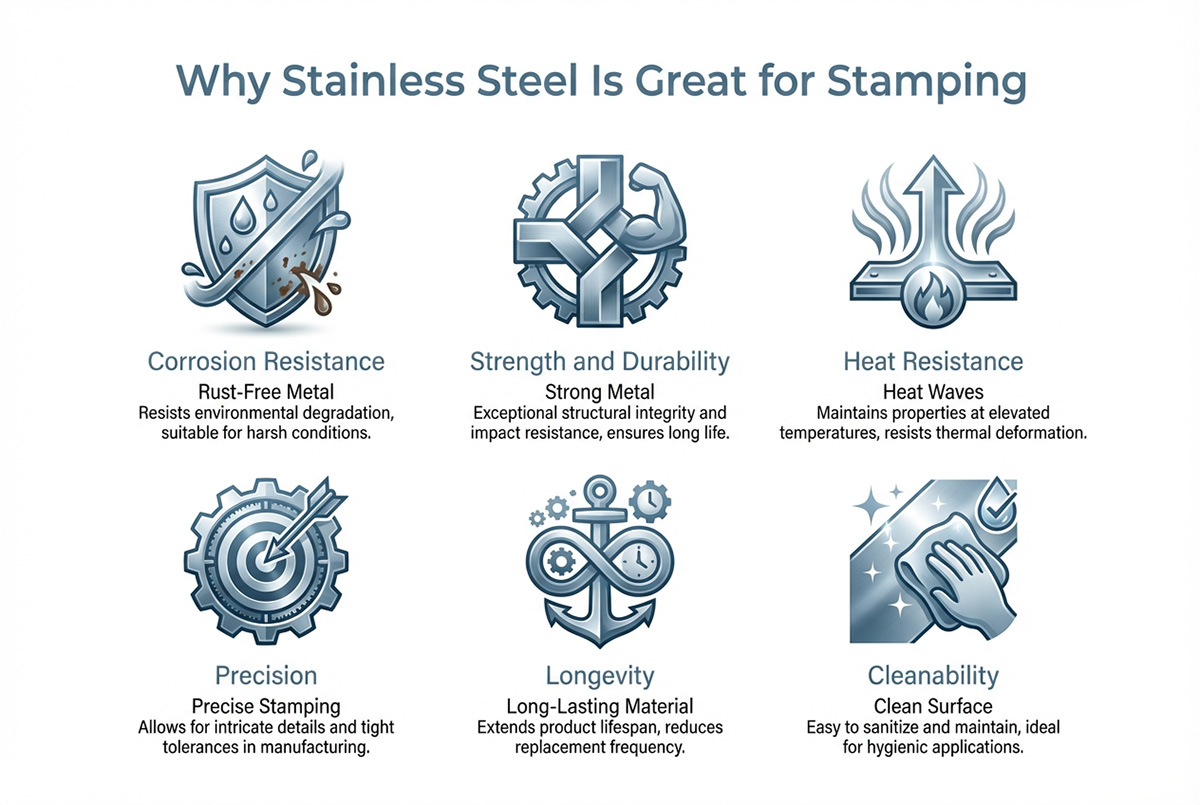
Ada beberapa alasan mengapa orang lebih memilih untuk mencetak komponen baja tahan karat:
Ketahanan terhadap Korosi: berkat kandungan kromium dan nikel yang tinggi, baja tahan karat hasil stamping dapat tahan terhadap paparan kelembaban, bahan kimia, dan uap air serta tidak akan rusak dari luar.
Kekuatan dan ketangguhan: pencetakan baja tahan karat menawarkan sifat kekuatan dan ketangguhan yang luar biasa, yang memungkinkan pembuatan komponen yang kuat dan tahan lama yang dapat dibengkokkan dan ditarik menjadi berbagai bentuk.
Opsi penyelesaian permukaan: material ini memungkinkan penggunaan berbagai penyelesaian untuk bagian yang dicetak.
Namun, pengerjaan stamping baja tahan karat lebih rumit daripada baja karbon karena kekerasannya yang lebih tinggi, kemampuan untuk mengalami pengerasan kerja, dan konduktivitas termal yang lebih rendah. Untuk mengatasi masalah tersebut, industri stamping mengalami evolusi yang dramatis. Toleransi menjadi lebih presisi, efisiensi ditingkatkan melalui cetakan progresif dengan hingga 200 langkah per menit, dan sistem manufaktur cerdas diterapkan.
Bab 9. Proses Pencetakan Baja Tahan Karat
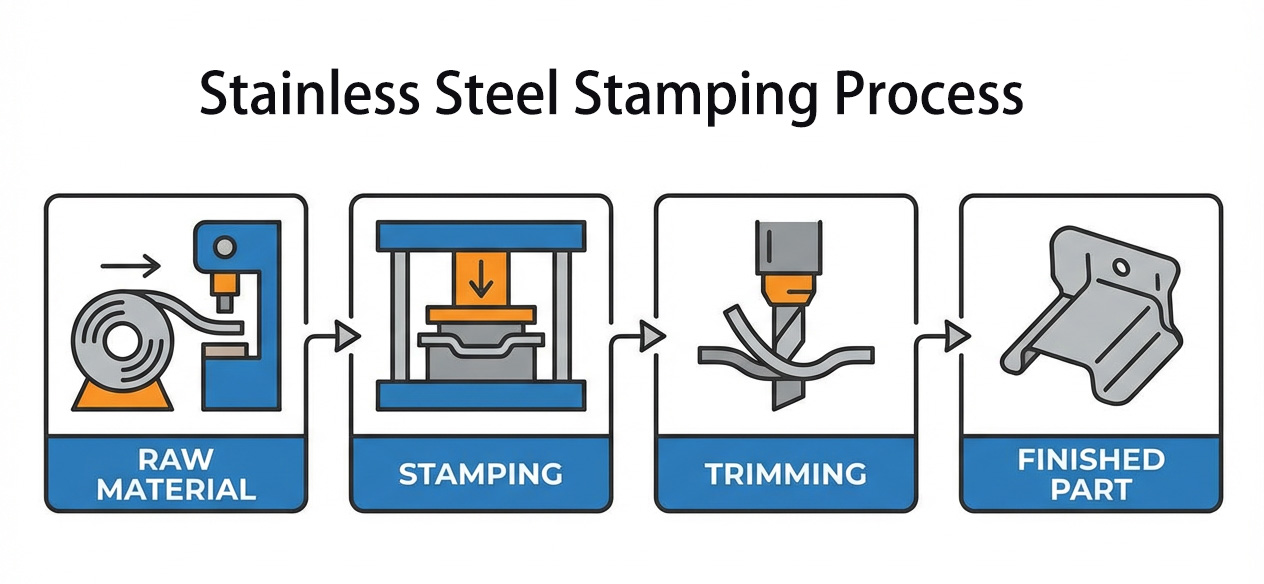
9.1 Pemilihan Peralatan
Keberhasilan proses pencetakan baja tahan karat dimulai dengan pemilihan peralatan yang tepat:
| tipe peralatan | Proses yang Sesuai | Tonase yang Direkomendasikan |
| Pers Mekanis | Pemotongan kecepatan tinggi, penarikan dangkal | 25–200T |
| Tekan Hidrolik | Pembentukan dalam, pembentukan presisi | 100–1000T |
| Servo Tekan | Presisi tinggi, hemat energi | 30–300T |
9.2 Langkah-langkah Umum
Proses pencetakan baja tahan karat memerlukan beberapa tahapan untuk menciptakan bentuk dan kualitas yang diinginkan:
Pemotongan lembaran: Memotong lembaran baja tahan karat sesuai ukuran yang dibutuhkan menggunakan gunting mekanis dan laser.
Melubangi: Membuat lubang atau memisahkan bagian-bagian. Penting untuk menyelaraskan cetakan dengan akurat dan menerapkan tekanan yang diperlukan untuk mendapatkan tepi yang bersih tanpa gerigi.
Pembengkokan: Membengkokkan potongan logam pada sudut yang dibutuhkan menggunakan mesin press brake dan cetakan pembentuk. Penting untuk mengatur mesin sedemikian rupa untuk mencegah pantulan balik.
Pembentukan: Pembentukan benda-benda hasil proses deep drawing seperti wastafel dan wadah melalui proses pembentukan logam di dalam rongga cetakan. Material dan parameter proses perlu dipilih dengan benar.
Penyelesaian akhir: Memperbaiki bagian-bagian setelah ditekuk untuk mengimbangi efek pegas balik.
Penyelesaian Permukaan: Berbagai pilihan pemolesan dan pelapisan dapat digunakan.
Bab 10. Penilaian Kualitas dan Perlakuan Permukaan
Jenis-jenis perawatan permukaan
Metode penyelesaian permukaan
Mekanis: pemolesan getaran, sandblasting, penyikatan, pemolesan dengan cermin
Kimia: pasivasi, pemolesan elektrolitik, pewarnaan, pelapisan PVD
Tekstur khusus antibakteri, anti sidik jari, membersihkan diri, dan laser.
Cek kualitas
Instrumen pengukuran dimensi: jangka sorong, pemindai CMM, pemindai optik
Metode inspeksi visual: inspeksi visual, pengukuran kekasaran, SEM, dan interferometri cahaya putih 3D.
Pengujian kinerja meliputi: uji semprot garam, uji kekerasan, metalografi, uji tarik/tekuk
Bab 11. Kemungkinan Masalah dalam Pencetakan Baja Tahan Karat dan Cara Mengatasinya
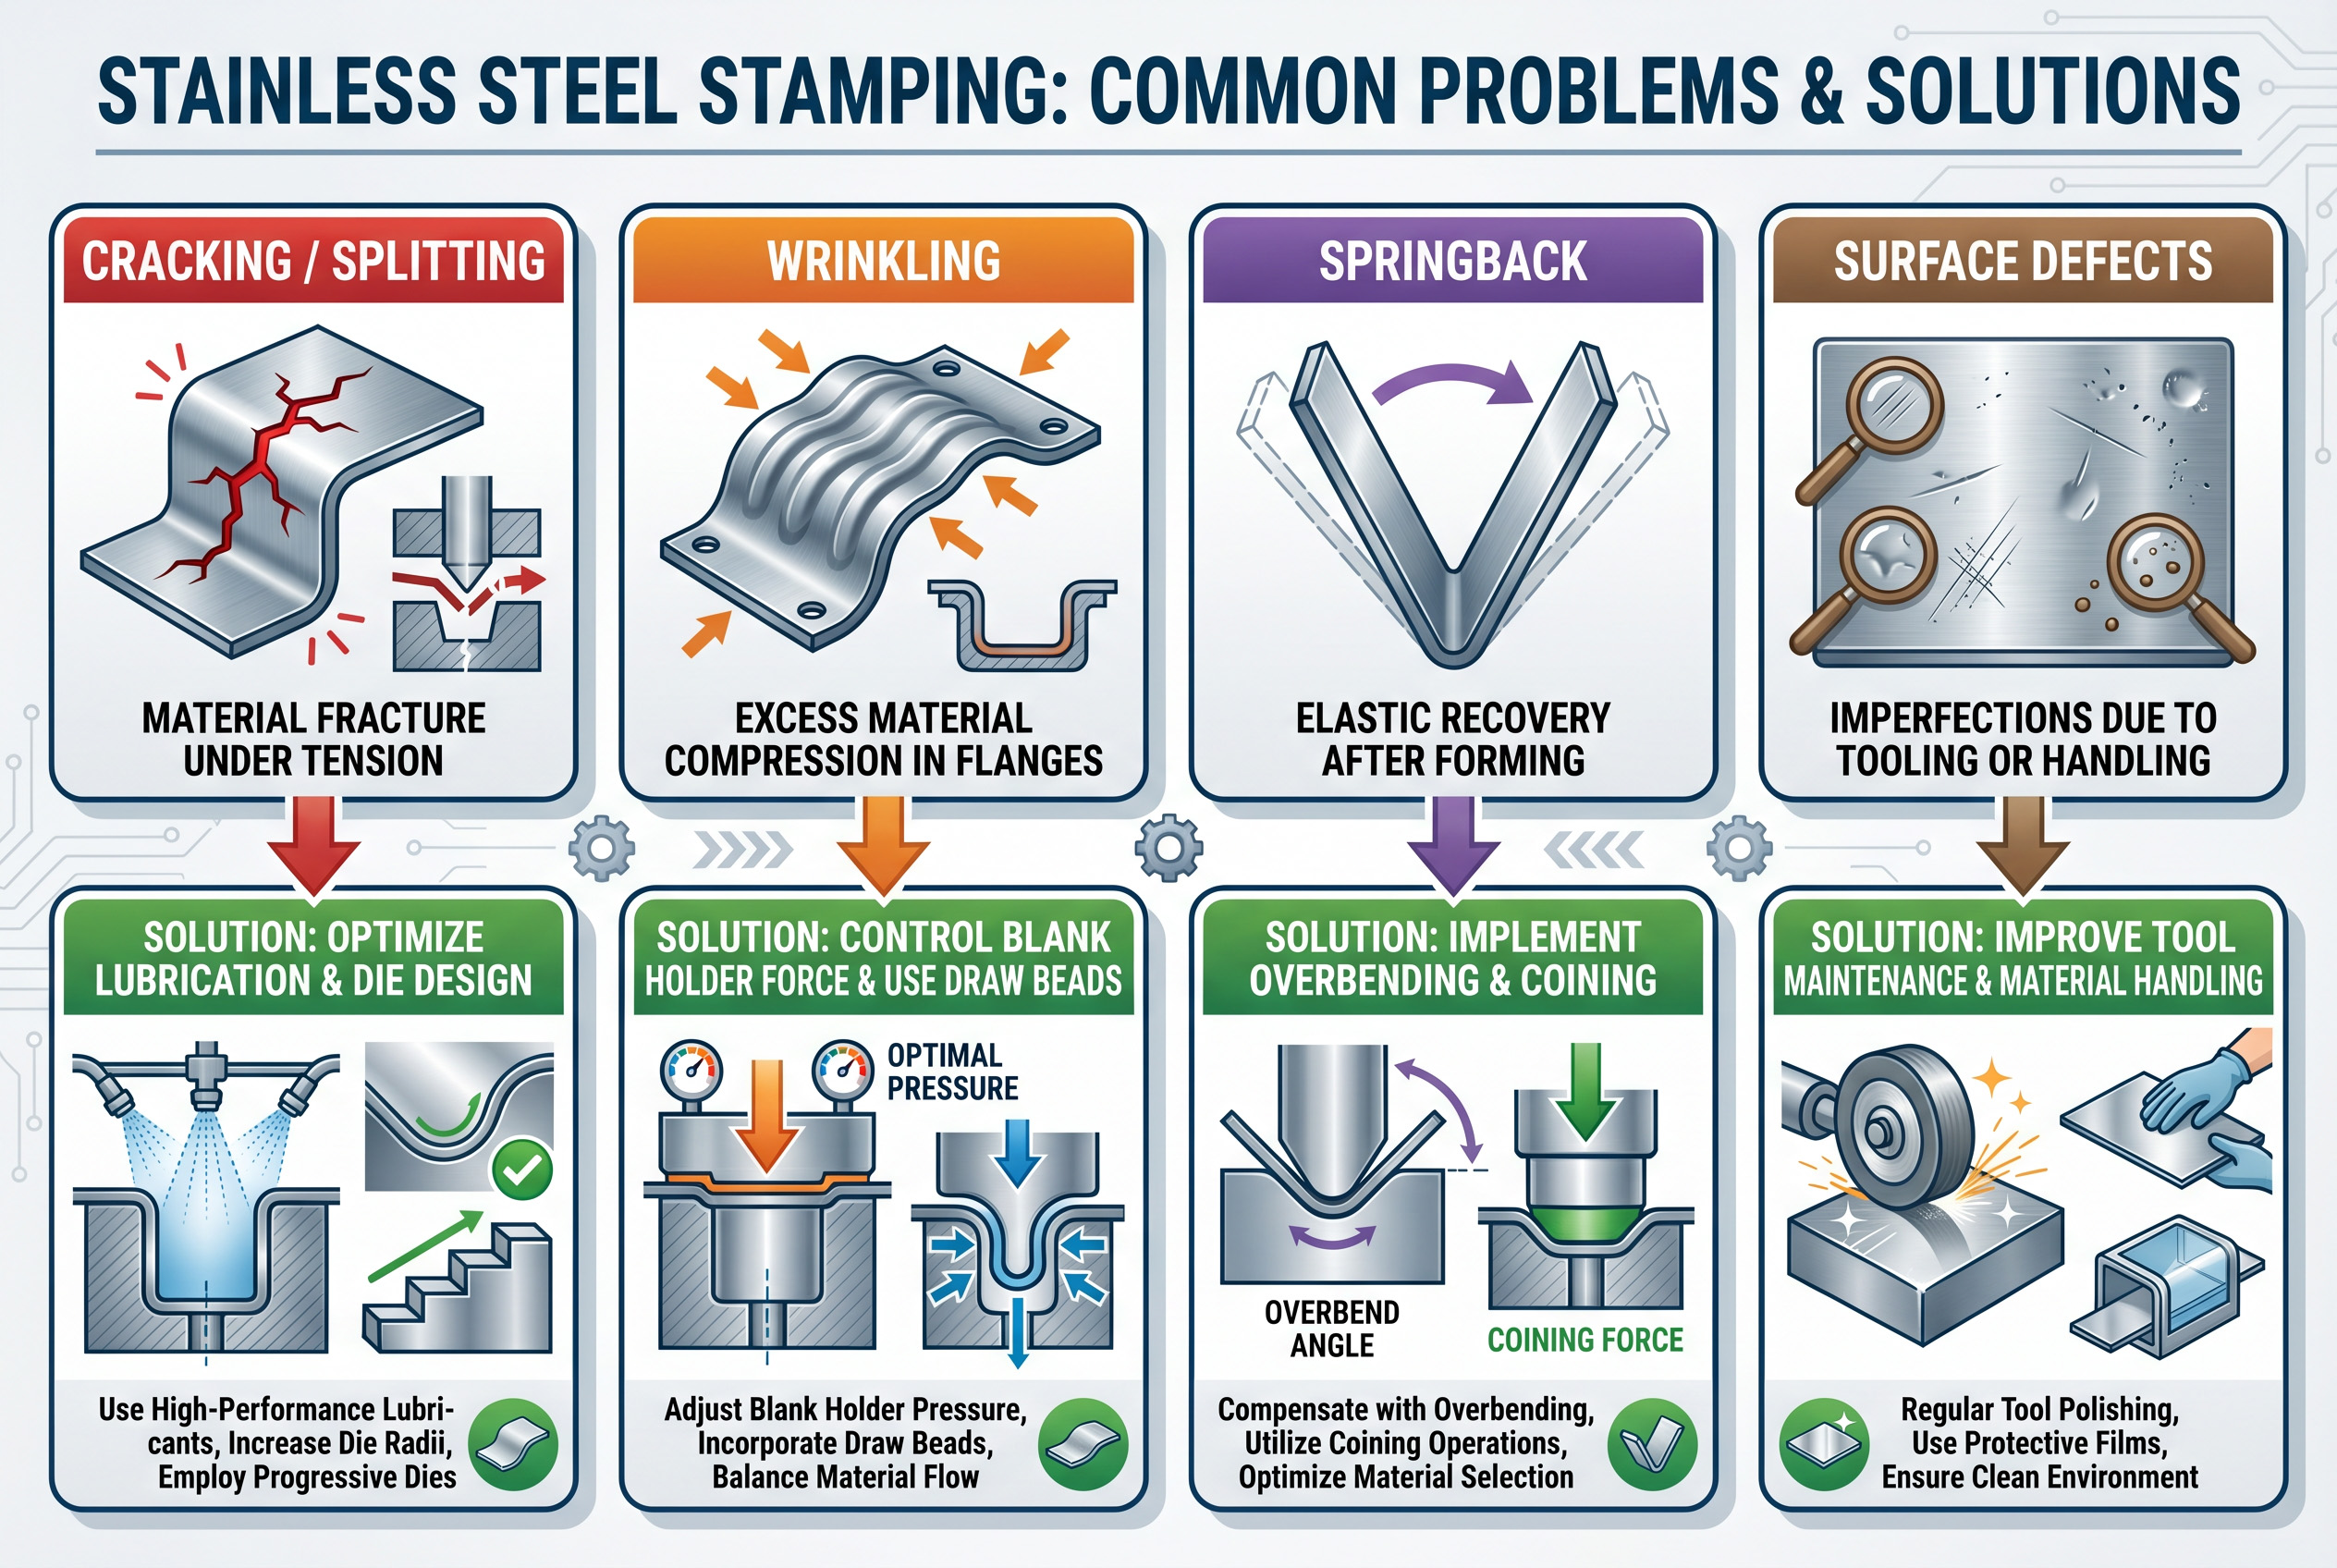
11.1 Goresan Permukaan
Penyebab cacat: Pergerakan permukaan benda kerja dan permukaan cetakan relatif satu sama lain di bawah tekanan dan pembentukan lapisan yang terlalu panas akibat deformasi plastis.
Solusi: Menggunakan pelumas dalam jumlah yang cukup, menjaga permukaan cetakan dalam kondisi optimal, dan mengontrol kecepatan pengepresan.
11.2 Pecah dan retak
Sebab:
Indeks pengerasan dingin yang tinggi pada baja tahan karat austenitik menyebabkan transformasi martensitik.
Ketidakseragaman struktur lembaran
Ruang die yang tidak mencukupi atau pemusatan yang salah.
Peningkatan suhu penempaan akibat proses pencetakan jangka panjang.
Beban tidak seragam yang disebabkan oleh penggerogotan, pelubangan sudut, atau pemotongan
Larutan:
Mengoptimalkan proses anil lembaran.
Mencapai orientasi regangan bidang yang lebih homogen di dalam butiran.
Mengubah distribusi tekanan selama proses debugging cetakan.
Menyesuaikan jarak bebas dan penyelarasan cetakan.
11.3 Masalah dengan Pelepasan (pemindahan logam)
Sebab:
Ujung pemotong yang aus
Terlalu banyak toleransi jamur
Pembersihan yang tidak memadai
Penggunaan oli penempaan yang tidak tepat menyebabkan penebalan logam.
Solusi: Jaga agar mata pisau tetap dalam kondisi yang baik, optimalkan jarak bebas, dan gunakan oli khusus untuk proses penempaan.
11.4 Deformasi akibat efek pegas balik
Penyebab: Semua material mengalami deformasi pegas balik setelah diregangkan, namun, kekerasan baja tahan karat yang tinggi menyebabkan pemantulan yang signifikan.
Solusi: Memprediksi efek pegas balik (springback) dalam proses desain dan menyertakan langkah-langkah untuk mencegahnya.
11.5 Masalah selama perlakuan panas
Penyebab: Banyak komponen yang dibuat menggunakan metode pencetakan dan penarikan memerlukan perlakuan panas lebih lanjut. Pemanasan komponen dapat menyebabkan pembengkokan.
Solusi: Dengan mempertimbangkan distorsi bagian yang diperkirakan.
11.6 Memilih bahan untuk punch dan die
Penyebab: Kekerasan baja tahan karat yang tinggi menyebabkan keausan parah pada punch dan die.
Solusi: Menggunakan stempel dengan kekerasan yang sesuai untuk mencocokkan jenis baja tahan karat.
11.7 Masalah oli stamping
Penyebab: Pemilihan oli penempaan yang salah dapat menyebabkan pengerasan baja, deformasi, pembentukan gerinda, atau retakan.
Solusi: Gunakan oli gambar dan oli penekan yang mengandung sulfur dan komponen terklorinasi. Pilih oli dengan viskositas rendah untuk memudahkan pembersihan.
Bab 12. Kesimpulan
Berkat kemajuan teknologi, proses pencetakan baja tahan karat telah berevolusi dari pembentukan sederhana menjadi operasi canggih yang dilakukan menggunakan sistem otomatis dengan sensor. Proses-proses ini akan terus berkembang dan menjadi lebih efisien sebagai respons terhadap meningkatnya permintaan akan kinerja dan keandalan yang lebih tinggi dari komponen yang diproduksi.
Namun, tugas tersebut tidak hanya terbatas pada kemampuan untuk mencetak bagian yang diinginkan, tetapi juga berarti mampu menciptakan komponen berkualitas tinggi dan diproduksi dengan presisi. Dalam hal mengimplementasikan desain produk Anda, bermitra dengan produsen berpengalaman selalu merupakan solusi yang tepat.
Bab 13. Pertanyaan yang Sering Diajukan (FAQ)
1. Apakah baja tahan karat berkarat?
Ya, hanya dalam keadaan tertentu. Tidak seperti baja biasa, baja tahan karat tahan terhadap karat karena adanya kromium yang memberikan lapisan oksida yang tidak aktif. Jika terpapar lingkungan yang agresif secara berlebihan, lapisan oksida pelindung rusak, atau penggunaan bahan berkualitas rendah yang tidak tepat, baja tahan karat dapat mengalami korosi.
2. Grade mana yang lebih baik untuk proses stamping: baja tahan karat 304 atau 316?
Secara umum, 304 lebih disukai untuk keperluan pencetakan konvensional. Paduan ini sangat mudah dibentuk dan terjangkau, sehingga ideal untuk pembuatan berbagai macam barang dan peralatan konsumen. Grade 316, yang diperkaya dengan molibdenum, memberikan ketahanan korosi yang lebih besar tetapi terbukti menantang untuk proses pencetakan. Oleh karena itu, grade ini direkomendasikan untuk aplikasi kelautan, farmasi, atau pengolahan makanan di mana ketahanan korosi lebih diutamakan daripada efisiensi manufaktur.
3. Mengapa cetakan stamping baja tahan karat rentan terhadap keausan yang cepat?
Pelumasan yang tidak memadai, jarak bebas yang tidak cukup, pengepresan kecepatan tinggi, pemilihan material cetakan yang tidak tepat dengan kekerasan yang tidak mencukupi, dan kelalaian terkait perawatan cetakan (misalnya, mata pisau yang tumpul) dapat menyebabkan keausan cepat pada cetakan pengepresan.
4. Bagaimana cara mencegah pengikisan (goresan) selama proses pencetakan komponen baja tahan karat?
Untuk meminimalkan penumpukan panas, pilih oli penekan berkualitas premium dengan aditif tekanan ekstrem, berikan jarak bebas yang memadai, jaga kehalusan permukaan cetakan yang tepat, aplikasikan lapisan dan poles permukaan cetakan, serta atur kecepatan penekan.
5. Mengapa bagian baja tahan karat saya memiliki gerigi?
Pembentukan gerinda disebabkan oleh celah yang berlebihan, mata pisau yang tumpul, penyelarasan yang buruk, atau kurangnya dukungan yang tepat selama operasi pemotongan material. Pastikan penyelarasan cetakan sudah benar, berikan celah yang optimal, dan jaga ketajaman punch dan cetakan secara teratur.
6. Apa perbedaan antara stamping baja tahan karat 301 dan 304?
Baja kelas 301 memiliki tingkat pengerasan kerja yang lebih tinggi dan tersedia dalam beberapa tingkat kekerasan (keras, setengah keras, sangat keras). Akibatnya, baja ini lebih disukai untuk pembuatan pegas dan komponen dengan persyaratan kekuatan tarik tinggi. Sementara itu, baja kelas 304 dikenal sebagai pilihan terbaik untuk aplikasi pencetakan umum dan aplikasi untuk industri makanan. Karena keuletannya, paduan ini menawarkan kemampuan tempa dan daya tahan yang lebih besar terhadap korosi.
7. Apakah pengelasan memungkinkan untuk komponen baja tahan karat yang dicetak?
Pengelasan komponen baja tahan karat yang dicetak memang memungkinkan, tetapi membutuhkan perhatian ekstra. Pastikan kompatibilitas logam pengisi, optimalkan jumlah panas yang masuk untuk menghindari deformasi komponen, dan pertimbangkan perlakuan panas pasca-pengelasan (anil) untuk melepaskan tegangan sisa. Disarankan untuk mengelas baja tahan karat austenitik (304, 316) daripada baja tahan karat martensitik.
8. Bagaimana cara menghilangkan efek pegas balik pada bagian hasil pengepresan baja tahan karat yang ditekuk?
Untuk mengimbangi efek pantulan, lakukan pembengkokan awal dengan sudut pembengkokan yang lebih besar, terapkan operasi penekanan bagian bawah atau pencetakan, perpanjang waktu penahanan, dan desain ulang cetakan dengan fitur kompensasi pantulan berdasarkan data uji material.
9. Apakah proses stamping mampu memagnetisasi komponen baja tahan karat?
Ya, beberapa jenis baja tahan karat menjadi sedikit magnetik selama operasi pengerjaan dingin (pembengkokan, pencetakan, penarikan). Efek seperti itu biasanya terjadi pada jenis austenitik (304) yang umumnya tidak magnetik. Dalam kasus seperti itu, kemagnetan tidak menunjukkan kualitas yang buruk.
10. Berapakah ketebalan optimal untuk proses deep drawing pada stamping baja tahan karat?
Ketebalan yang lebih tipis (0.5-1.5 mm) digunakan untuk pembuatan produk dengan bentuk yang rumit, seperti wastafel dan peralatan masak untuk penggunaan sehari-hari. Meskipun demikian, persentase elongasi material memainkan peran kunci dalam proses deep drawing. Dengan demikian, baja austenitik (304) lebih disukai untuk deep drawing karena tingkat elongasinya yang tinggi.
11. Bagaimana cara memilih pelumas yang tepat untuk proses stamping baja tahan karat?
Pertimbangkan jenis material (austenitik vs. martensitik), operasi (penarikan vs. pemotongan), kompleksitas komponen, dan persyaratan untuk proses pembersihan. Oli EP yang mengandung klorin dan sulfur lebih disukai untuk proses penarikan yang keras, sedangkan oli ringan lebih disukai untuk operasi pemotongan. Jika pembersihan pasca-pencetakan diperlukan, gunakan pelumas dengan viskositas rendah atau yang larut dalam air.
12. Apa penyebab kerutan pada bagian hasil stamping baja tahan karat yang dibentuk dengan metode deep-drawn?
Tekanan yang diberikan pada penahan lembaran tidak mencukupi, desain bantalan penarik yang tidak efisien, celah yang terlalu besar, atau pelumasan yang tidak memadai dapat menyebabkan kerutan selama operasi penarikan dalam. Tingkatkan tekanan pada penahan lembaran, optimalkan bentuk bantalan penarik, dan pastikan distribusi aliran material yang seragam.
13. Apa perbedaan antara pasivasi dan elektropolishing?
Pasivasi bertujuan untuk menghilangkan kontaminan dari permukaan bagian baja tahan karat dan meningkatkan lapisan oksida untuk memberikan ketahanan korosi yang lebih baik. Elektropolishing menghilangkan lapisan tipis material untuk memberikan permukaan yang sangat halus, mengkilap, dan reflektif dengan ketahanan korosi yang lebih baik.
Apakah mungkin melakukan perlakuan panas untuk mengeraskan bagian baja tahan karat setelah proses pencetakan?
Hanya jenis martensitik dan pengerasan presipitasi (17-7PH) yang dapat dikeraskan melalui perlakuan panas. Jenis austenitik (304, 316) tidak dapat dikeraskan dengan pemanasan tetapi dikeraskan melalui pengerjaan dingin.
14. Bagaimana cara mencegah keretakan pada komponen baja tahan karat yang dicetak?
Gunakan material yang telah dianil (dipanaskan) jika memungkinkan, lumasi bagian-bagian dengan benar, optimalkan celah cetakan, kendalikan kecepatan penempaan untuk mengurangi panas yang dihasilkan, terapkan radius tekukan yang lebih besar, dan pertimbangkan operasi penempaan bertahap untuk memproduksi komponen yang kompleks.
Sifat dan Manfaat Pencetakan Baja Tahan Karat
Baja tahan karat dengan kandungan kromium dan nikel yang tinggi memiliki ketahanan yang tinggi terhadap panas.
Penampilan: Baja tahan karat memiliki daya tarik estetika bagi banyak konsumen, dan proses pemolesan elektrolitik semakin meningkatkan penampilannya.
Efisiensi biaya: Meskipun awalnya lebih mahal, baja tahan karat memberikan kualitas dan kinerja estetika yang tahan lama.
Sanitasi: Industri farmasi dan makanan serta minuman mengandalkan baja tahan karat karena sifat sanitasinya. Beberapa paduan telah disetujui sebagai bahan kelas makanan.
Keberlanjutan: Paduan ini termasuk di antara pilihan yang paling ramah lingkungan yang tersedia di pasaran, cocok untuk proses manufaktur hijau.
Karakteristik Utama Operasi Pencetakan Baja Tahan Karat
Saat membuat komponen stamping dari baja tahan karat, ingatlah karakteristik berikut:
Titik leleh dan kekerasan yang tinggi, ditambah dengan pengerasan akibat pengerjaan dingin, membuat komponen rentan terhadap keretakan.
Konduktivitas termal yang lebih rendah dibandingkan dengan baja karbon menyebabkan komponen baja tahan karat membutuhkan deformasi, pemotongan, dan gaya penarikan yang lebih besar.
Gaya deformasi plastik yang besar selama proses penarikan menyebabkan bagian-bagian tipis berkerut dan robek.
Selama proses penarikan, komponen ini rentan terhadap kerusakan akibat cetakan dan goresan. Oleh karena itu, pastikan pelumasan yang memadai.
Karena kekerasan dan ketahanan terhadap karat, material ini sering digunakan untuk pembuatan komponen dengan fungsi struktural, estetika, dan penggunaan di luar ruangan.
15 Mengapa Baja Tahan Karat Adalah Bahan Terbaik untuk Pencetakan
Ada beberapa alasan mengapa orang lebih memilih untuk mencetak komponen baja tahan karat:
Ketahanan terhadap korosi: Produk hasil pengepresan baja tahan karat tidak akan teroksidasi saat bersentuhan dengan kelembapan, zat korosif, dan lingkungan lembap. Produk ini diharapkan memiliki masa pakai yang lama, termasuk untuk peralatan dapur dan mesin luar ruangan.
Kekuatan dan ketangguhan: Memberikan keseimbangan yang baik antara kekuatan tarik dan keuletan, memungkinkan bagian yang dicetak untuk mempertahankan bentuknya selama pembengkokan, pembengkokan, dan deformasi.
Opsi untuk Penyelesaian Permukaan: Memungkinkan penerapan berbagai teknik penyelesaian permukaan, seperti pemolesan, penggosokan, dan pelapisan, yang berguna untuk aplikasi estetika dan fungsional.
Meskipun demikian, proses pencetakan baja tahan karat lebih sulit daripada baja karbon. Karena lebih tahan, mengalami pengerasan kerja lebih cepat, dan memiliki konduktivitas termal yang buruk, baja tahan karat memerlukan perhatian khusus terkait pemilihan material, desain cetakan, dan parameter proses.
Industri pengepresan logam telah mengembangkan berbagai pendekatan untuk mengatasi tantangan ini. Toleransi untuk pengepresan presisi telah dikurangi secara signifikan, dan efisiensi ditingkatkan berkat cetakan progresif dengan kecepatan melebihi 200 langkah per menit. Selain itu, teknologi manufaktur cerdas tingkat lanjut, termasuk sensor dan pemantauan berbasis AI, telah diadopsi secara luas.

