Chapitre 1 : Qu'est-ce qu'un Matrice d'estampage en métal?
La matrice d'emboutissage (également appelée outil d'emboutissage, outil de presse ou matrice métallique) est un équipement de fabrication de précision qui est monté sur une presse et qui applique une force sur la feuille de matériau métallique ou non métallique afin de couper, former, plier, étirer ou façonner le matériau.
En utilisant la déformation ou la séparation des matériaux, les matrices d'emboutissage créent des pièces de haute précision avec une qualité constante et une exactitude fiable.
L'emboutissage des métaux est l'une des techniques de fabrication les plus rapides et les plus économiques, couramment utilisée pour :
pièces automobiles
l'électronique grand public
appareils ménagers
équipement de communication
dispositifs médicaux
nouveaux dispositifs énergétiques
équipement d'automatisation industrielle
Principaux avantages de la matrice d'emboutissage de métal
✅ Haute précision dimensionnelle
✅ Production constante
✅ Production en série rapide
✅ Rendement en matériaux élevé
✅ Prix économique
✅ Compatible avec la production automatisée
Chapitre 2 : Points forts et points faibles des matrices d'emboutissage de métaux
Avantages des matrices d'emboutissage de métaux
2.1 Taux de productivité élevé
L'un des principaux avantages de l'utilisation d'outils d'emboutissage métallique réside dans leur productivité élevée. Une fois l'outil installé sur la presse, celui-ci fonctionne à un rythme rapide et régulier grâce à un haut niveau d'automatisation.
2.2 Bonne répétabilité et résultats constants
La répétabilité et la constance des résultats sont des aspects importants à prendre en compte lors du choix de l'emboutissage comme technique de fabrication. Les matrices d'emboutissage garantissent une bonne régularité des caractéristiques du produit.
2.3 Faible coût de production en cas d'utilisation à grande échelle
Malgré le coût initial élevé de la conception et de la fabrication d'une matrice d'emboutissage métallique, le prix unitaire par article diminuera lors de la production en série.
2.4 Capacité à produire des formes complexes
Les matrices d'emboutissage modernes offrent des possibilités avancées pour créer des géométries sophistiquées, réaliser des trous avec un haut niveau de précision, plier et gaufrer les métaux, etc. Les matrices de précision et les matrices progressives sont particulièrement utiles pour produire des produits de haute précision.
2.5 Utilisation efficace des matériaux
La disposition des bandes et la conception des matrices contribuent à une utilisation optimale des matériaux, ce qui permet de réduire les coûts liés à l'approvisionnement en matières premières nécessaires.
2.6 Automatisation facile
Les matrices d'emboutissage métallique, qui facilitent une production rapide et nécessitent une intervention manuelle minimale, peuvent être facilement automatisées grâce à l'installation de robots pour la manutention des pièces et les systèmes d'alimentation.
2.7 Diversité des matériaux à traiter
Il existe une grande variété de matériaux pouvant être utilisés dans l'emboutissage des métaux, notamment l'acier inoxydable, l'acier au carbone, l'aluminium, le laiton, le cuivre et divers alliages.
Faiblesses des matrices d'emboutissage de métaux
2.8 Coût élevé de l'outillage
La fabrication d'un outil d'emboutissage métallique engendre des coûts liés à l'achat du matériel nécessaire et au recours à des services professionnels. De plus, la conception d'outils progressifs et d'outils composés peut s'avérer particulièrement onéreuse.
2.9 Coûts élevés liés au temps de développement
Le développement des matrices comprend plusieurs phases, notamment la conception, la fabrication, l'assemblage et les essais des matrices d'emboutissage métallique. Il convient donc de consacrer un temps considérable à cette étape.
2.10 Manque de flexibilité
Une fois le moule mis au point, la modification de la géométrie et des autres caractéristiques des produits devient une tâche difficile à réaliser efficacement.
2.11 Coûts de maintenance élevés
L'entretien des matrices d'emboutissage métallique comprend l'affûtage des outils et leur nettoyage des débris, la lubrification des surfaces métalliques, le contrôle des alignements, etc. Le non-respect de ces consignes peut entraîner l'apparition de défauts tels que des bavures, des écarts par rapport aux tolérances standard, voire la rupture de la matrice.
2.12 Convient uniquement à la production en grande série
La production en faible volume ne peut justifier les dépenses liées à la conception et à la fabrication des matrices d'emboutissage, car celles-ci s'avèrent économiquement déraisonnables.
2.13 Usure de la matrice et dommages possibles
L’usure, les craquelures et l’écaillage représentent des risques possibles liés aux opérations continues avec des matrices d’emboutissage de métaux, en particulier lors du traitement de matériaux durs.
2.14 Nécessité d'une expertise professionnelle
Les matrices d'emboutissage métallique doivent être conçues par des professionnels possédant une expérience suffisante dans la conception de matrices de différents niveaux de complexité.
Chapitre 3 : Précautions de sécurité lors des opérations d'emboutissage de métaux
L'emboutissage des métaux est considéré comme un procédé de fabrication à haut risque. Une gestion rigoureuse de la sécurité est essentielle.
Risques courants et mesures de prévention
| Type de risque | Problème courant | Méthode de prévention |
| Corps étrangers à l'intérieur du dé | Clés, vis, outils laissés dans la matrice | Inspecter et nettoyer avant la mise en service |
| Die Transport | levage ou manutention dangereuse | Utilisez correctement les chariots élévateurs/grues et maintenez le personnel à l'écart. |
| Blessure de l'opérateur | Fonctionnement incorrect de la presse | Installer des dispositifs de sécurité et des systèmes d'arrêt d'urgence |
| Risques liés aux nouveaux employés | Opérateurs inexpérimentés | Formation obligatoire avant la mise en service de la machine |
🚨 La sécurité doit toujours primer sur la production.
Une bonne sensibilisation à la sécurité réduit considérablement les accidents, les dommages matériels et les temps d'arrêt de production.
Chapitre 4: Structure de base d'une matrice d'emboutissage métallique

La plupart des matrices d'emboutissage de métaux sont composées de quatre systèmes principaux :
plaques de matrice
Insérer des blocs
Composants standards
Systèmes de guidage
Structure de la matrice supérieure
| Nom de la plaque | Code |
| La plaque supérieure | U1U |
| Bloc d'espacement supérieur | U2U |
| Chaussure à matrice supérieure | UPU |
| Plaque de renfort supérieure | Ubu |
| Plaque de serrage supérieure | PHU |
| Plaque de butée | PPS |
| Plaque de décapage | PSU |
Structure de la matrice inférieure
| Nom de la plaque | Code |
| Plaque inférieure | MOURIR |
| Plaque de support inférieure | LBD |
| Chaussure inférieure | LPD |
| Bloc d'espacement inférieur | B2D |
| Plaque inférieure | B1D |
Composants de matrice courants
Composants de la matrice supérieure
Poinçons
inserts de plaque de serrage
Inserts de stripper
Composants de la matrice inférieure
Inserts de matrice
Arêtes de coupe
Pièces standard
Ressorts
Goupilles de guidage
Douilles de guidage
Vis hexagonales
Vis de réglage
Goupilles de levage
entretoises de hauteur
Pièces non standard
Arrêts internes
butées extérieures
Arrêts de hauteur
Limiter les messages
Chapitre 5 : Système de numérotation des matrices d'emboutissage
Les systèmes de numérotation des matrices d'emboutissage sont conçus pour nommer, classer et contrôler ces matrices lors de la fabrication, de la maintenance et du stockage. Cette numérotation contribue à améliorer l'efficacité du processus de fabrication.
La numérotation des matrices d'estampage comprend généralement des données concernant les éléments suivants :
Catégorie de produit
Type de matrice
Année de production
Numéro de station
Code client
Numéro de révision
Exemple :
90-KNMF0125RAH
Explication:
R désigne une matrice de transfert
S signifie dé progressif
F0125 peut désigner l'année de production ou le numéro de projet
Les lettres à la fin pourraient correspondre au numéro de révision
L'utilisation d'un système de numérotation est essentielle pour identifier les données d'outillage, minimiser les erreurs de gestion et assurer la maintenance.
Les principales usines de production utilisent les systèmes de numérotation des matrices d'emboutissage conjointement avec la technologie des codes-barres, les logiciels ERP et d'autres systèmes numérisés.
Chapitre 6 : Matériaux courants pour matrices d'emboutissage et leurs propriétés
Le choix des matériaux influe directement sur :
La qualité des produits
Formabilité
Mourir la vie
Stabilité de la production
Coût de fabrication
Comparaison des matériaux courants
| Source | Avantages | Désavantages | Applications typiques |
| Acier laminé à froid SPCC | Surface lisse, bonne formabilité, faible coût | Mauvaise résistance à la corrosion | Supports, boîtiers, pièces d'électroménager |
| Acier galvanisé SECC | Excellente résistance à la rouille | Facile à gratter | Armoires électriques, boîtiers d'ordinateur |
| Acier inoxydable (SUS) | Haute résistance et résistance à la corrosion | Usure importante de la matrice | Dispositifs médicaux, pièces automobiles |
| Aluminium | Léger et résistant à la corrosion | Faible dureté | Dissipateurs thermiques, composants pour véhicules électriques |
| Alliages de cuivre | Excellente conductivité | Coût élevé des matériaux | Connecteurs et contacts électriques |
Chapitre 7: Sélection des matériaux pour matrices d'emboutissage métallique
Le choix du matériau de la matrice détermine la résistance à l'usure, la robustesse, la stabilité et la fréquence de maintenance.
| Matière | Caractéristiques | Applications typiques |
| Cr12Mov | Bonne résistance à l'usure et coût économique | matrices de découpe générales |
| SKD11 | Excellente résistance à l'usure et traitement thermique stable | matrices progressives de précision |
| DC53 | Grande robustesse et longue durée de vie | Emboutissage de l'acier inoxydable |
| Le carbure de tungstène | Dureté et résistance à l'usure ultra-élevées | Estampage ultra-précis à grande vitesse |
Applications recommandées
SKD11 → Découpe et formage de précision
DC53 → Emboutissage à grande vitesse de l'acier inoxydable
Carbure de tungstène → Matrices de production à durée de vie ultra-longue
Chapitre 8 : Matrices d'emboutissage métallique – Principales considérations de conception
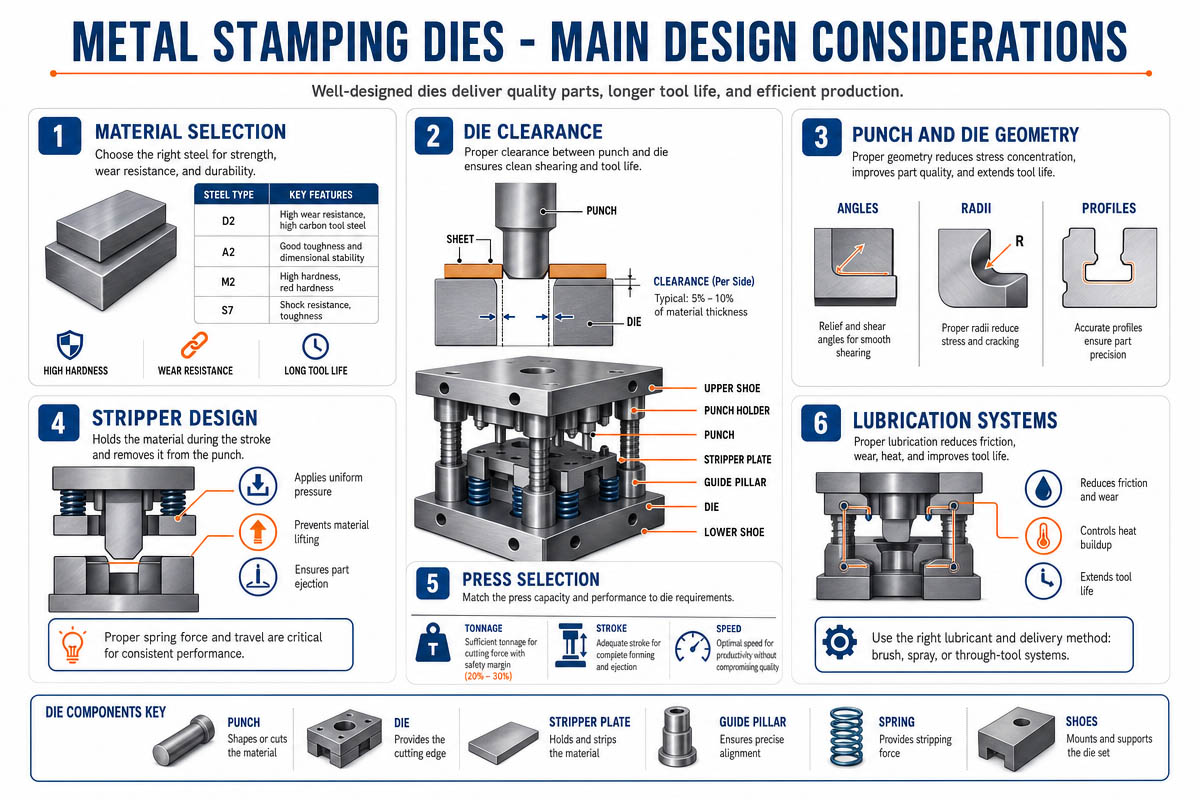
8.1 Une meilleure conception de la puce permet :
Produits constants
La vie plus longue meurt
Une production plus efficace
Fiabilité accrue des équipements
1️⃣ Jeu de matrice approprié
Conditions de dédouanement Résultats
Trop serré. Rupture du poinçon, fissure de la matrice, usure importante.
Trop lâche. Augmentation des bavures, mauvais état des bords.
Jeu de matrice recommandé
Le dégagement recommandé devrait être d'environ :
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
Où t fait référence à l'épaisseur du matériau.
8.2 Conception d'emboîtement
Un bon emboîtement permet d'optimiser l'utilisation des matériaux tout en réduisant les déchets.
Les facteurs qui influencent la nidification comprennent :
Stabilité de l'alimentation
Flux de matières
Distance entre les gares
Équilibre des forces
8.3 Conception de bande perforée
Un mauvais marquage au sol entraînera :
Adhérence du matériau
Rayures sur le produit
Les coups de poing sont tirés
Dommages à mourir
Diverses méthodes de stripping utilisées
Bande de ressort
Bande de ressort à gaz azote
Bande de polyuréthane
8.4 Précision du guide
Une précision de guidage insuffisante entraîne :
Mauvais alignement des poinçons
Fissures sur les lames
Incohérence dimensionnelle des produits
Pour les matrices à grande vitesse, les bons guides doivent comporter :
concentricité parfaite
Les plaques supérieure et inférieure sont parallèles.
Une structure stable
8.5 Conception du système d'éjection des déchets
Le bourrage de déchets est un phénomène fréquent lors du processus d'estampage.
Solutions possibles:
angles de dégagement de déchets
Lissage du canal de décharge
systèmes de soufflage d'air
mécanismes de rétention des déchets
8.6 Résistance de la matrice
Gros dés
Chapitre 9:Problèmes et solutions courants liés aux matrices d'emboutissage de métaux
Lors des opérations d'emboutissage de métaux, certains problèmes peuvent survenir. Ceux-ci peuvent nuire à la qualité du produit, au processus de production et à la durée de vie des matrices. Il est donc utile pour les producteurs de comprendre les types de défaillances les plus courants et les méthodes pour les prévenir.
9.1. Fraises supplémentaires
Ces bavures résultent généralement d'un manque de précision de coupe ou d'un jeu insuffisant. La solution consiste à affûter les arêtes, à ajuster le jeu entre les matrices et à remplacer les poinçons défectueux.
9.2. Fracture par poinçonnement
Ce phénomène est dû à une charge excentrée, un guidage imprécis, des poinçons longs et l'utilisation de matériaux durs. L'amélioration de la précision du guidage, l'utilisation d'un matériau plus dur comme l'acier DC53 et de poinçons plus courts peuvent contribuer à prévenir la rupture des poinçons.
9.3. Déformation de la pièce
Ces défauts surviennent en cas de déséquilibre des forces lors de l'éjection des pièces et d'insuffisance de pression de maintien. Il est recommandé d'ajouter des dispositifs de maintien, d'améliorer les postes de formage des pièces et de régler la force d'éjection.
9.4. Égratignures
L'aluminium et l'acier inoxydable sont plus sujets à l'adhérence. Pour remédier à ce problème, il est possible de polir les surfaces des matrices et d'appliquer des revêtements DLC ou TiCN, ce qui améliore la lubrification.
9.5. Bourrage de ferraille
Un canal d'évacuation des déchets mal conçu peut provoquer des bourrages, entraînant des dommages et des arrêts de production. L'utilisation d'angles de décharge, de systèmes de soufflage d'air et l'augmentation des dimensions des évacuations de déchets contribuent à résoudre ce problème.
9.6. Dimension instable
Ce problème est dû à l'usure des matrices, au déplacement des broches de guidage et aux variations d'épaisseur du matériau. Pour l'éviter, un entretien régulier des matrices et un étalonnage précis sont nécessaires.
9.7. Fissures apparaissant lors du dessin
Ce problème peut être résolu par l'optimisation du rayon lors du dessin et l'ajout de nouvelles étapes de dessin.
9.8. Saut de morceaux
L'effet de vide et la légèreté des pièces peuvent provoquer leur déplacement. Pour remédier à ce problème, il convient d'ajouter des dispositifs de maintien des chutes et des systèmes de soufflage d'air.
Chapitre 10 : Types de matrices d'emboutissage
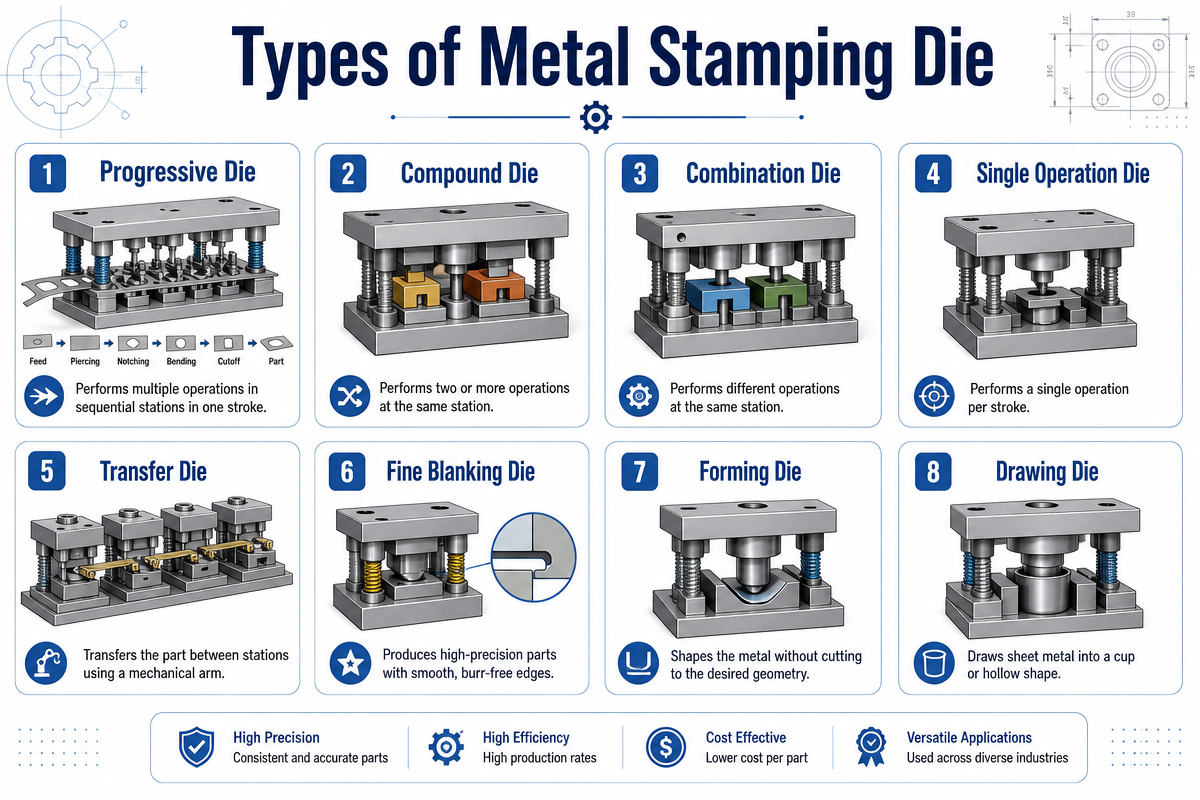
Les matrices d'emboutissage sont classées selon leur structure, leur procédé de fabrication et leur utilisation. Différentes matrices offrent des capacités variables pour traiter différents types de produits et répondre à diverses exigences de fabrication. Le choix de la matrice d'emboutissage appropriée peut améliorer considérablement l'efficacité, la qualité et la maîtrise des coûts de production.
10.1 Matrices de transfert (matrices à station unique)
Les matrices de transfert effectuent les opérations individuellement à chaque poste ; les pièces sont déplacées manuellement ou par un système automatique d'un poste à l'autre pendant la fabrication.
Avantages
Conception simplifiée
Facilité d'entretien et de modifications
Applicable à la production de pièces plus grandes
Désavantages
Efficacité réduite
Augmentation des coûts de main-d'œuvre
Moins de constance que les décès progressifs
L'utilisation des matrices de transfert comprend des pièces de carrosserie automobile, des pièces de support de grande taille et d'autres pièces robustes.
10.2 Matrices composées
Ce type de matrice effectue plusieurs opérations en une seule opération de presse, comme le perçage et le découpage.
Avantages
Précision dimensionnelle améliorée
Cohérence accrue
Plus rapide que les matrices à une étape
Désavantages
Complexité accrue de la conception
Augmentation des coûts de fabrication et d'entretien
Il a été largement utilisé dans la fabrication de pièces électroniques de précision, de rondelles et d'autres métaux minces.
10.3 Matrices progressives
L'utilisation de matrices d'emboutissage est très répandue dans les processus de fabrication industrielle modernes, avec des bobines alimentant automatiquement les stations effectuant différents processus.
Avantages
Productivité très élevée
Processus automatisés grandement améliorés
Qualité des produits constante
Réduit le coût de la main-d'œuvre
Désavantages
Outils de fabrication coûteux
Complexité accrue
L'utilisation de matrices progressives peut concerner les connecteurs, les bornes, les pièces d'appareils électroménagers et les pièces métalliques de précision.
Les différents types de matrices d'emboutissage métallique offrent des avantages distincts selon leur application prévue.
Chapitre 12 : Pourquoi les matrices d'emboutissage métallique doivent être entretenues
Les matrices d'emboutissage sont des instruments de précision utilisés dans les processus de fabrication à grande vitesse. Lors de leur utilisation en continu, elles peuvent être soumises à des charges importantes, des vibrations, de la chaleur, des frottements et des chocs.
Si aucune mesure appropriée n'est prise, même les matrices de la plus haute qualité commencent à s'user et à s'abîmer.
L'entretien des matrices d'emboutissage doit être effectué régulièrement afin de garantir une qualité optimale des produits, d'accroître la durée de vie des matrices, de minimiser les temps d'arrêt et d'améliorer les processus de fabrication en général.
Pour les fabricants de pièces automobiles, d'appareils électroniques, d'appareils électroménagers, de produits médicaux et d'articles industriels, la maintenance des matrices d'emboutissage joue un rôle crucial dans la réalisation d'une production efficace et économiquement viable.
12.1. Augmenter la durée de vie de la matrice
L'allongement de la durée de vie des matrices est l'un des principaux avantages de la maintenance des matrices d'emboutissage métallique.
Au cours du processus de travail, les problèmes suivants surviennent :
Usure des poinçons
Émoussage des tranchants
Absence de mécanismes de guidage précis
Dégradation des ressorts
Ces effets négatifs deviennent plus évidents en l'absence d'inspection et d'entretien réguliers.
Un entretien efficace permet de :
✅ Évitez l'usure excessive
✅ Éliminer les pauses de frappe
✅ Empêcher l'écaillage
✅ Maintenir des coupes précises
✅ Prolonge la durée de vie des masques
Avec un entretien adéquat, une puce progressive dure plusieurs millions de coups de plus que son homologue négligé.
12.2. Garantir une qualité de produit élevée
La qualité du produit dépend directement des matrices.
Négliger les décès peut entraîner :
Hauteur de bavure excessivement élevée
Mauvaise précision dimensionnelle
Rayures sur les surfaces
Déformation des pièces
Fissures dues à la formation
Avec un entretien régulier, les matrices garantissent :
✅ Dégagement uniforme
✅ Lames de coupe affûtées
✅ Conseils précis
✅ Formage fiable
Les améliorations de qualité suivantes peuvent être obtenues :
✅ Précision améliorée
✅ Surface lisse
✅ Faible taux de défauts
✅ Qualité constante des produits d'un lot à l'autre
Pour l'ingénierie de précision, comme la fabrication électronique et automobile, une précision constante est essentielle.
12.3. Minimiser les temps d'arrêt sur la ligne de production
Le non-respect de cette consigne entraîne des arrêts et des pannes de machine.
Les raisons d'un arrêt inattendu de la filière sont les suivantes :
Rupture du poinçon
bourrage de ferraille
Rupture de la goupille de guidage
Desserrage des fixations
Perte d'élasticité du ressort
Les interventions d'urgence nécessitent du temps et de l'argent supplémentaires.
L'inspection proactive des matrices d'emboutissage métallique contribue à prévenir tout dysfonctionnement.
Les avantages de la maintenance comprennent :
✅ Réduction des arrêts machines
✅ Coûts de réparation minimisés
✅ Restauration plus rapide
✅ Productivité accrue des machines
Même de courtes périodes d'arrêt machine dans une production à grande échelle peuvent entraîner des pertes pour un fabricant.
12.4. Réduire les coûts de fabrication
En se concentrant uniquement sur la vitesse de production, de nombreux fabricants ne remarquent pas les possibilités potentielles de réduction des coûts en matière de maintenance.
Un mauvais entretien entraîne :
✅ Taux de rebut excessif
✅ Changement fréquent de pièces
✅ Coûts de main-d'œuvre
✅ Rejet de pièces
✅ Pannes de machines
Un entretien régulier permet de réaliser des économies sur les coûts d'exploitation à long terme.
12.5. Améliorer la sécurité des processus de travail
L'emboutissage des métaux implique de travailler avec des forces puissantes pouvant engendrer des situations dangereuses.
Les risques liés à l'utilisation de matrices défectueuses comprennent :
Éjection des coups de poing cassés
Surcharge entraînant un processus de blocage
Desserrage de certaines parties d'une matrice
Des fissures inattendues
Des inspections effectuées en temps opportun permettent d'éviter les blessures causées par ces défauts.
La maintenance pour des raisons de sécurité implique :
✅ Vérifier le serrage des fixations
✅ Guides d'inspection
✅ Surveillance de la fatigue des ressorts
✅ Assurer un alignement correct
✅ Élimination des déchets des matrices
✅ Le système de matrice sécurisé garantit la sécurité des personnes et des machines.
12.6. Garantir des performances stables à haute vitesse
Les matrices progressives modernes permettent un estampage à des vitesses incroyablement élevées.
Pour garantir un estampage à grande vitesse optimal, il faut :
Alignement précis
Alimentation précise
Décapage lisse
Élimination fiable des déchets
Tout signe d'usure nuit à l'efficacité du processus.
L'entretien des matrices permet de :
✅ Améliorer la précision de l'alimentation
✅ Faciliter le décapage
✅ Éliminer les vibrations
✅ Maintenir une vitesse constante
La maintenance garantit le fonctionnement ininterrompu et sans erreur d'une ligne de production.
Chapitre 13 : Tendances futures du développement des matrices d’emboutissage de métaux
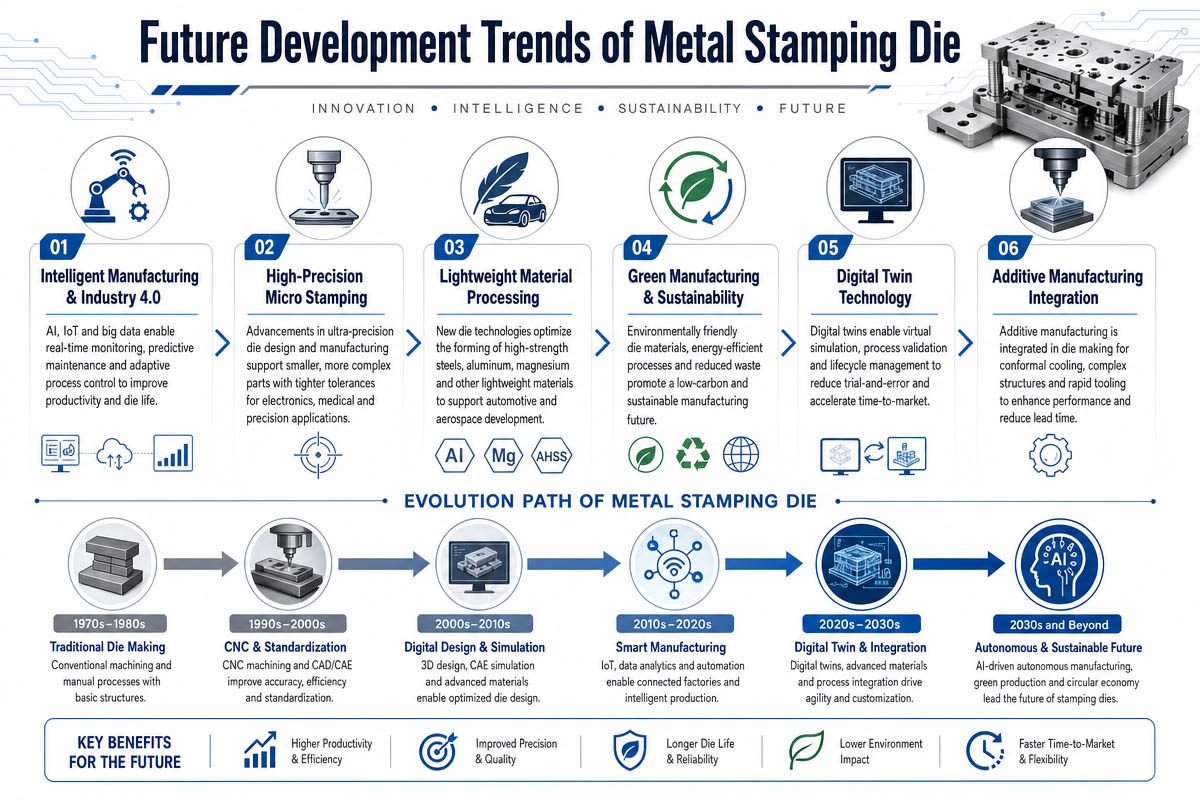
À l'ère actuelle du développement technologique, les matrices d'emboutissage de métaux du futur seront fortement influencées par les nouvelles technologies d'automatisation, les systèmes d'intelligence artificielle, la fabrication de haute précision et les procédés de production durables. Les industries modernes telles que les véhicules électriques, l'électronique grand public, les équipements médicaux et l'automatisation industrielle exigent une production toujours plus rapide et précise.
Les matrices d'emboutissage modernes devraient intégrer l'Internet des objets et des processus de production intelligents. Ces matrices intelligentes sont équipées de capteurs et d'autres technologies de pointe qui surveillent la température, les vibrations et les paramètres de performance de production. Ainsi, la production intelligente permet d'anticiper et de prévenir efficacement les pannes et les temps d'arrêt des machines.
L'utilisation de lignes de production entièrement automatisées va se généraliser. Les matrices progressives à grande vitesse se répandent en raison des exigences accrues en matière d'efficacité et de réduction des coûts de main-d'œuvre. Par conséquent, les fabricants installent des robots pour l'alimentation et le contrôle des matériaux, ainsi que des presses servo pour une efficacité améliorée et une production à faibles vibrations.
Les matrices modernes et leurs revêtements ont été conçus pour résister aux conditions de l'emboutissage. Fabriquées à partir de matériaux tels que l'acier DC53, l'acier fritté et le carbure de tungstène, les matrices modernes offrent une haute résistance à l'usure. De plus, les revêtements de surface comme le DLC, le TiCN et l'AlCrN réduisent le frottement et le grippage lors de l'emboutissage de l'acier inoxydable et de l'aluminium.
La protection de l'environnement et les économies d'énergie seront prioritaires à l'avenir. Les pratiques de fabrication écologiques comprendront des équipements d'emboutissage économes en énergie, une utilisation optimisée des matériaux et des systèmes de production recyclables.
Les programmes de simulation peuvent également aider à concevoir de nouveaux outils et matrices afin de réduire les coûts de développement et de raccourcir les délais de fabrication.
Globalement, les matrices d'emboutissage de métaux du futur seront plus intelligentes, entièrement automatisées, économes en énergie et précises.
Chapitre 1 3 : Conclusion
Les matrices d'emboutissage de métaux combinent :
Ingénierie de précision
Science matérielle
Technologie de traitement thermique
Conception mécanique
Fabrication automatisée
Pour améliorer l'efficacité de l'emboutissage et la qualité des produits, les fabricants devraient :
✅ Sélectionner les matériaux de matrice appropriés
✅ Optimisation de la conception de la matrice
✅ Effectuer un entretien régulier
✅ Renforcer la gestion de la sécurité de la production
Une connaissance approfondie des matrices d'emboutissage, des structures d'outillage, des matériaux et des méthodes de dépannage aide les fabricants à améliorer leur compétitivité, à réduire leurs coûts et à atteindre une production stable à grand volume.
Rendez chaque matrice d'estampage plus résistante, plus sûre et plus efficace.
Chapitre 14 : Foire aux questions (FAQ)
FAQ 1 : Quelle est la durée de vie d'une matrice d'emboutissage métallique ?
La vie dépend de :
Type de materiau
Vitesse de production
Qualité de l'entretien
Matière de la matrice
Les matrices DC53 ou en carbure de haute qualité peuvent dépasser des millions de courses avec un entretien approprié.
FAQ 2 : Quelle est la différence entre les matrices progressives et les matrices de transfert ?
| Produit | Die Progressive | Matrice de transfert |
| Vitesse de production | Très élevé | Modérée |
| Automatisation | Entièrement automatisé | Semi-automatisé |
| Idéal pour | Petites pièces de précision | Grandes pièces complexes |
FAQ 3 : Comment sélectionner le jeu de matrice approprié ?
Dégagement recommandé par côté :
SPCC : 5 à 8 % de l’épaisseur
Acier inoxydable : 8 à 12 %
Aluminium : 4–6 %
Acier à haute résistance : 10 à 15 %
FAQ 4 : Pourquoi le grippage se produit-il lors de l’emboutissage de l’acier inoxydable ?
Les raisons principales:
Frottement élevé
Mauvaise lubrification
Surfaces de matrices rugueuses
Solutions:
Revêtements DLC/TiCN
Meilleure lubrification
Surfaces polies
FAQ 5 : À quelle fréquence faut-il entretenir les matrices d’estampage ?
Programme d'entretien recommandé :
| Fréquence | Tâche d'entretien |
| Chaque quart de travail | Nettoyer et inspecter |
| Hebdomadaire | Lubrifier les systèmes de guidage |
| Mensuel | Mesurer les dimensions critiques |
| Tous les 100 000 coups | Réaffûter les lames |
FAQ 6 : Quel est le meilleur matériau pour l’emboutissage de l’acier inoxydable ?
Options recommandées:
| Source | Meilleure application |
| DC53 | Estampage à grande vitesse de l'acier inoxydable |
| SKD11 | Estampage de précision général |
| Le carbure de tungstène | Production à très grand volume |
FAQ 7 : Comment réduire les bavures lors de l'emboutissage des métaux ?
Meilleures pratiques:
Optimiser le dégagement
Affûtez régulièrement vos poings
Améliorer l'alignement de la matrice
Utiliser des inserts de précision
Ajouter des postes de rasage si nécessaire
FAQ 8 : Quelle est la différence entre l'acier SPCC et l'acier laminé à chaud ?
| Propriétés | SPCC laminé à froid | Acier laminé à chaud |
| Finition de surface | Lisse | Rugueux |
| La précision | Haute | Coût en adjuvantation plus élevé. |
| Formabilité | Excellent | Modérée |
| Applications | Estampage de précision | Pièces structurelles |
Règle de base:
Utilisez l'acier SPCC pour les pièces de précision et d'aspect, et l'acier laminé à chaud pour les applications structurelles.