

Chapitre 1. Qu'est-ce que l'acier inoxydable CNC usinage?
L'usinage CNC de l'acier inoxydable est considéré comme un procédé de fabrication soustractif où des machines à commande numérique sont utilisées pour l'usinage de l'acier inoxydable.
Tout d'abord, un ingénieur conçoit un modèle 3D numérique. Ensuite, un logiciel de FAO (Fabrication Assistée par Ordinateur) convertit ce modèle en code machine. Les outils de coupe sont alors pilotés par ordinateur avec une précision micrométrique. Les instructions données aux machines étant également numériques, les opérations répétitives sont automatisées et les variations inhérentes à l'usinage sont éliminées.
Chapitre 2. Les trois principaux procédés d'usinage CNC de l'acier inoxydable
Fraisage CNC
Ce procédé utilise des fraises rotatives. Il permet de réaliser des formes complexes, des rainures et des trous dans la pièce. L'usinage de pièces non cylindriques est effectué par cette méthode.
Tournage CNC
La pièce est mise en rotation, tandis que l'outil de coupe reste immobile. L'outil de coupe est ensuite mis en rotation contre la pièce, ce qui permet d'obtenir la forme souhaitée. Ce procédé d'usinage est réservé aux pièces cylindriques.
Perçage CNC
Des trous sont percés dans la pièce. Cette méthode est souvent combinée au fraisage ou au tournage.
Chapitre 3. Nuances d'acier inoxydable pour l'usinage CNC
Le choix de la nuance est considéré comme l'aspect le plus important de tout processus d'usinage, notamment pour l'acier inoxydable.
Cinq types d'acier inoxydable sont disponibles, et chaque nuance possède sa propre usinabilité.
Acier inoxydable austénitique 3.1
La famille des aciers inoxydables austénitiques se caractérise par son caractère non magnétique, sa grande formabilité et sa haute résistance à la corrosion. Environ 70 % de la production totale d'acier inoxydable est constituée de ce type d'acier.
Éléments d'alliage primaires : Chrome, nickel, manganèse, molybdène
Propriétés clés: soudabilité, formabilité, résistance à la corrosion
| Niveau | Applications recommandées | Notes sur l'usinabilité |
| 303 | Pièces complexes en grand volume | L'ajout de soufre permet un usinage aisé ; une résistance à la corrosion réduite est acceptée. |
| 304 / 304L | Composants à usage général | Excellent équilibre entre résistance et résistance à la corrosion ; composition 18/8 |
| 316 | Environnements marins et chimiques | Le molybdène offre une résistance supérieure à la corrosion par piqûres |
| 321H | Pièces de moteur à haute température | La stabilisation au titane empêche la précipitation des carbures. |
| 309S | Exposition continue à des températures élevées | Une teneur élevée en chrome résiste à l'oxydation |
3.2 Acier inoxydable ferritique
Les propriétés magnétiques, associées à une conductivité thermique élevée, rendent les aciers inoxydables ferritiques intéressants. Les traitements thermiques étant impossibles, leur ténacité est inférieure à celle des aciers austénitiques. Leur usinabilité est relativement aisée.
Notes communes – 405, 409, 430, 442
Utilisations typiques – Garnitures automobiles, accastillage marin, pièces décoratives
3.3 Duplex en acier inoxydable
La combinaison de phases austénitiques et ferritiques dans la microstructure est caractéristique de ces aciers. Ils offrent une résistance exceptionnelle et une excellente résistance à la corrosion.
Classes communes – 2205, 2507 (super duplex), 2304
Utilisations typiques : traitement chimique, construction offshore, applications à fortes contraintes
3.4 Acier inoxydable martensitique et à durcissement structural
Ces aciers, traités thermiquement, offrent une résistance mécanique et à l'usure élevées. Les aciers PH et martensitiques contiennent respectivement une faible et une forte teneur en carbone. Les aciers PH bénéficient d'un durcissement structural ; leur résistance à la corrosion est préservée.
Nuances martensitiques – 410, 420, 440A
Grades PH – 17-4 PH, 17-7 PH, A-286
Utilisations typiques : coutellerie, vannes, instruments chirurgicaux, pièces aérospatiales
Chapitre 4. Avantages de l'usinage CNC de l'acier inoxydable
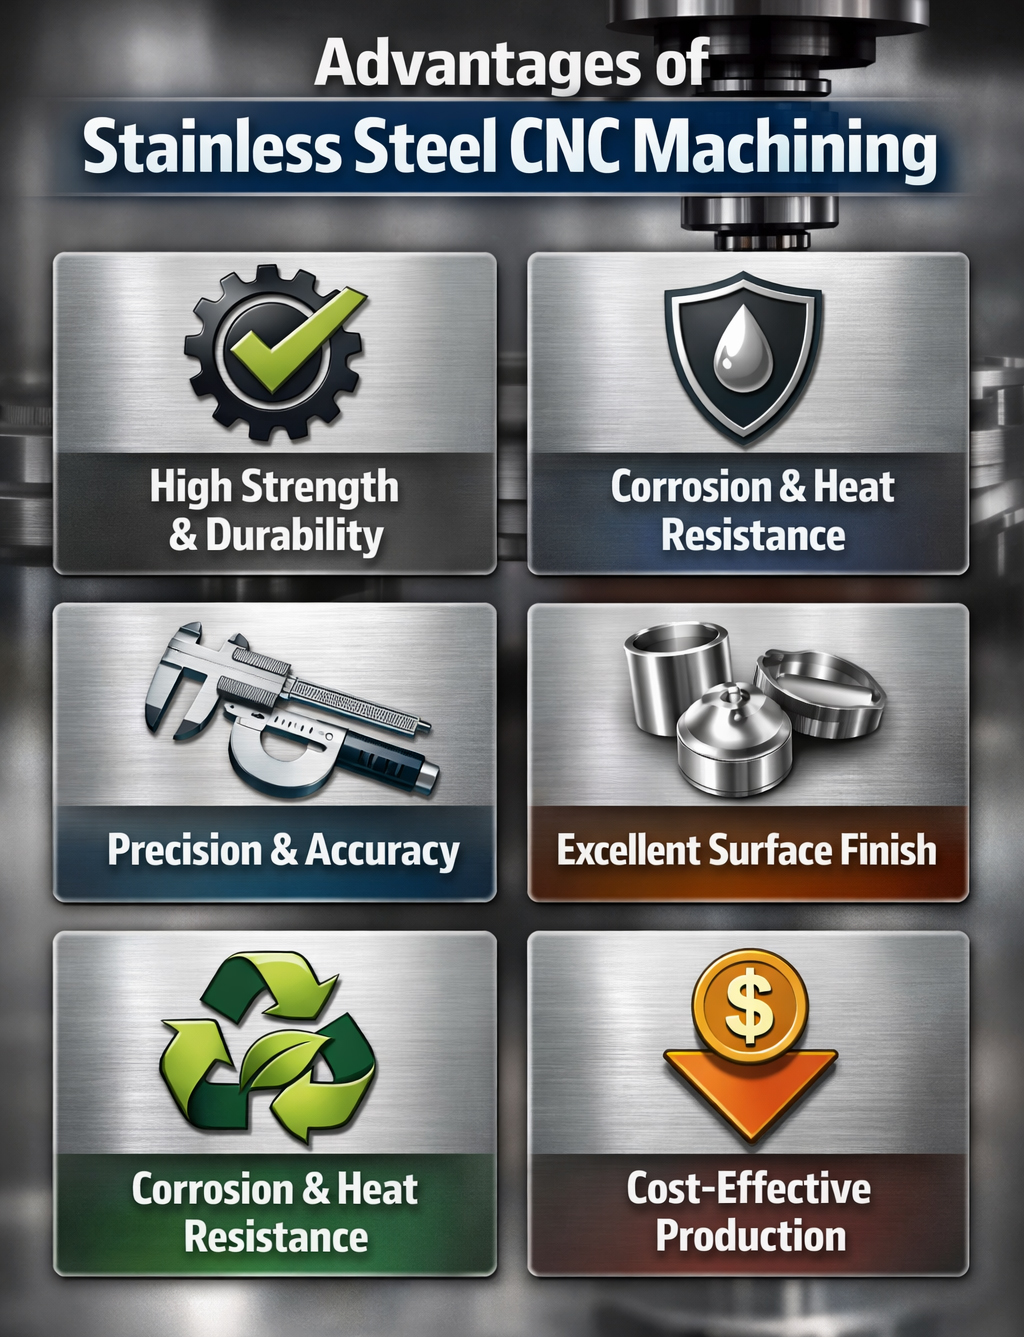
La résistance à la corrosion est assurée. Le chrome réagira avec l'oxygène et la surface s'auto-réparera.
La capacité de production est polyvalente. De nombreux types de pièces peuvent être usinés, ce qui permet aux ingénieurs d'utiliser la solution la plus appropriée.
Une résistance à la traction élevée est possible. Les éléments présents dans ces alliages, comme le chrome, le nickel, le titane et le molybdène, confèrent à ces aciers des propriétés mécaniques élevées.
La finition de surface restera impeccable. La haute teneur en chrome lui assurera un éclat durable. Aucun placage n'est nécessaire.
La tolérance cryogénique est maintenue. Les nuances telles que le 304L présentent une ductilité et une ténacité élevées à des températures inférieures à zéro. La rupture fragile est également minimisée.
Chapitre 5. Défis courants et solutions d'ingénierie
Défi 1 : Accumulation de chaleur
La faible conductivité thermique est une propriété de l'acier inoxydable. La chaleur est piégée dans la zone de coupe. Il en résulte une usure prématurée de l'outil ou une déformation de la pièce.
✅ Solution : L’utilisation de lubrifiants à base d’huile est recommandée. De plus, des vitesses de coupe modérées et des outils à géométrie affûtée sont conseillés. Dès qu’une surchauffe est constatée, l’usinage est immédiatement arrêté et le système est laissé refroidir avant toute investigation.
Défi 2 : Formation de puces
Lors de l'usinage de pièces en acier inoxydable par commande numérique, des copeaux longs et filiformes sont produits. Il en résulte un risque d'enchevêtrement de l'outil, une altération de l'état de surface et une surchauffe de l'outil.
✅ Solution : L’utilisation de systèmes d’arrosage haute pression est recommandée. De plus, l’utilisation de brise-copeaux est conseillée. Des outils à géométrie affûtée sont également recommandés afin de limiter le volume de copeaux produits lors de l’usinage.
Défi 3 : Durcissement par le travail
Lors de l'usinage de pièces en acier inoxydable par commande numérique, un écrouissage se produit. De ce fait, les passes d'usinage suivantes deviennent difficiles.
✅ Solution : Le fraisage en avalant est recommandé. De plus, une vitesse d’avance constante est conseillée. Il est également recommandé que l’outil ne frotte pas, mais coupe la pièce en permanence.
Défi 4 : Usure et coût des outils
L'usinage de pièces en acier inoxydable par commande numérique (CNC) exige un outillage de haute précision, en raison de la dureté de ce matériau. De ce fait, le coût de l'outillage est inévitablement plus élevé.
✅ Solution : Le revêtement et la géométrie de l’outil doivent être adaptés au type d’acier inoxydable. Un affûtage adéquat est également recommandé. Les paramètres d’usinage doivent être optimisés et un refroidissement approprié de l’outil est conseillé.
D'autres mesures de prévention du durcissement du travail sont également disponibles.
Chapitre 6. Applications industrielles Usinage CNC en acier inoxydable
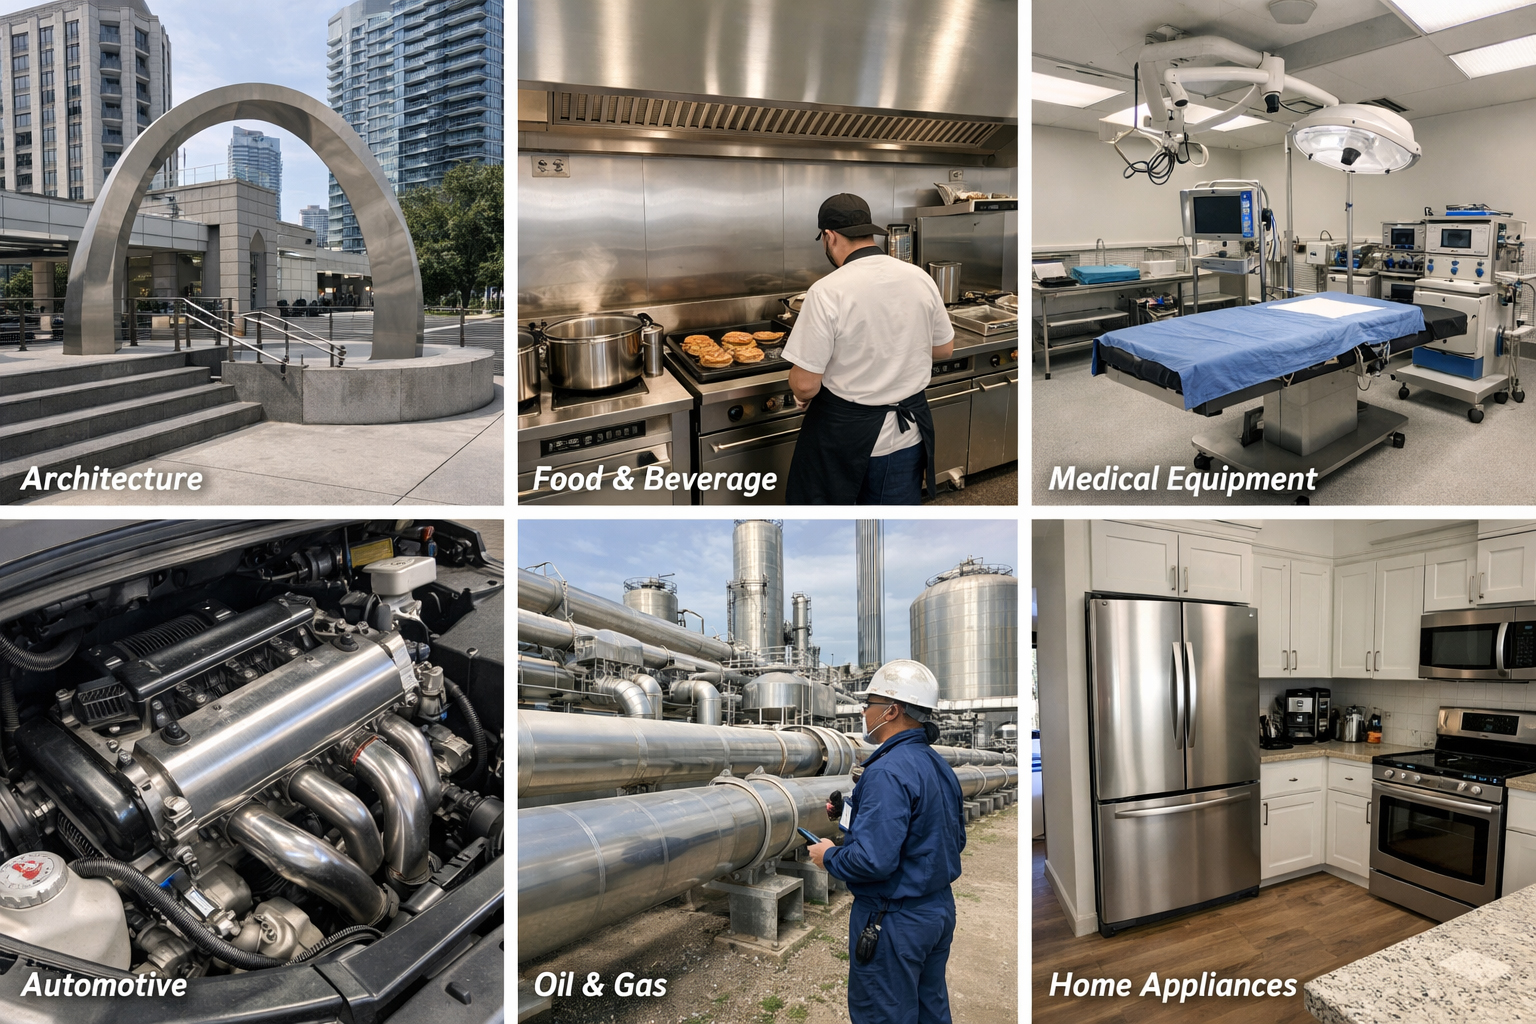
Il existe plus de 150 nuances d'acier inoxydable. C'est pourquoi l'usinage CNC de l'acier inoxydable est utilisé dans tous les secteurs industriels.
Industrie automobile
Nous fabriquons des essieux, des arbres de transmission, des systèmes d'échappement, des composants de moteur et des conduites de frein.
Industrie du matériel
Nous fabriquons des charnières, des fixations, des entretoises, des roues de précision et des supports de montage.
Industrie aérospaciale
Des trains d'atterrissage, des bagues, des colliers de serrage et des éléments de structure sont fabriqués.
Industrie maritime
Les hélices, les arbres de transmission, les accessoires de gréement et les passe-coques sont fabriqués à partir d'alliages résistants à la corrosion.
Secteur Médical
Les instruments chirurgicaux, les forceps, les dispositifs de ligature, les cathéters et les dispositifs implantables sont usinés avec précision à partir d'alliages biocompatibles.
Chapitre 7. Foire aux questions
Q1 : Quel type d'acier inoxydable est le plus facile à usiner ?
L'acier inoxydable 303 (A1) est reconnu pour son usinabilité optimale. L'ajout de soufre favorise la formation de copeaux et réduit les efforts de coupe. Sa résistance à la corrosion est légèrement inférieure. Cependant, pour les composants complexes produits en grande série, ce compromis est jugé acceptable.
Q2 : L'acier inoxydable convient-il au traitement thermique après usinage CNC ?
A2 : Les aciers martensitiques et à durcissement structural peuvent subir un traitement thermique. En revanche, les aciers austénitiques et ferritiques ne peuvent pas en subir. Si un traitement thermique après usinage est nécessaire, il convient de choisir les aciers 17-4 PH, 410 ou 420.
Q3 : Pourquoi les coûts d'usinage CNC de l'acier inoxydable sont-ils plus élevés que ceux de l'usinage de l'aluminium ?
A3 : Trois facteurs majeurs expliquent le coût plus élevé de l’usinage de l’acier inoxydable par rapport à celui de l’aluminium. Premièrement, des outils de coupe haut de gamme sont nécessaires. Deuxièmement, des vitesses de coupe plus lentes s’imposent. Troisièmement, l’usure des outils est accrue. À cela s’ajoute le coût nettement supérieur des alliages d’acier inoxydable.
Q4 : L'usinage CNC de l'acier inoxydable est-il adapté à la fabrication d'implants médicaux ?
A4 : Oui. Les nuances 316L et 17-4 PH sont régulièrement utilisées pour la fabrication d’instruments chirurgicaux et d’autres dispositifs.
Q5 : Comment empêche-t-on l'écrouissage lors de l'usinage de l'acier inoxydable ?
L'écrouissage est évité grâce à une vitesse d'avance constante, des outils de coupe affûtés et le fraisage en avalant. La coupe est continue, sans frottement ni arrêt.
Q6 : Quel liquide de refroidissement est recommandé pour l'usinage CNC de l'acier inoxydable ?
Il est recommandé d'utiliser des fluides de refroidissement à base d'huile présentant un pouvoir lubrifiant élevé. Ils assurent une excellente évacuation de la chaleur et un rinçage efficace des copeaux. Les fluides de refroidissement solubles dans l'eau peuvent également être utilisés, mais leur pouvoir lubrifiant est moindre.
Q7 : Quel type de finition de surface peut-on obtenir avec l'usinage CNC de l'acier inoxydable ?
L'usinage de l'acier inoxydable offre une excellente finition, avec un état de surface brut d'usinage courant compris entre 32 et 64 Ra. Des états de surface plus fins, jusqu'à 16 Ra, peuvent également être obtenus avec des paramètres et un outillage optimaux.
Q8 : Quand faut-il spécifier l'acier inoxydable duplex plutôt que le 316 ?
Les nuances duplex telles que 2205 et 2507 doivent être utilisées lorsqu'une résistance plus élevée est requise ou lorsque la fissuration par corrosion sous contrainte est un problème. _
Chapitre 8. Conclusion
L'usinage CNC de l'acier inoxydable repose sur une attention particulière aux détails dans quatre domaines critiques :
Le choix de la nuance d'acier inoxydable doit être en adéquation avec les exigences et l'usinabilité.
Les paramètres d'usinage CNC de l'acier inoxydable doivent être optimisés en fonction de la nuance usinée.
La gestion thermique et le contrôle de la puce doivent être pris en compte.
Le choix et l'entretien d'un outillage de qualité doivent être rigoureux.
L'importance du savoir-faire en fabrication est capitale. La communauté des ingénieurs tirerait profit d'un partenariat avec une entreprise possédant une solide expérience en usinage, ainsi qu'une expertise pointue en métallurgie et en procédés de transformation.
Les capacités de production et le savoir-faire technologique de Weilong répondent parfaitement aux exigences de l'usinage CNC de l'acier inoxydable. Des pièces de précision sont livrées de manière fiable, de la vérification du prototype à la production en série.
[Contactez notre équipe d'ingénierie →pour l'évaluation de projets et l'aide à la sélection des matériaux

