
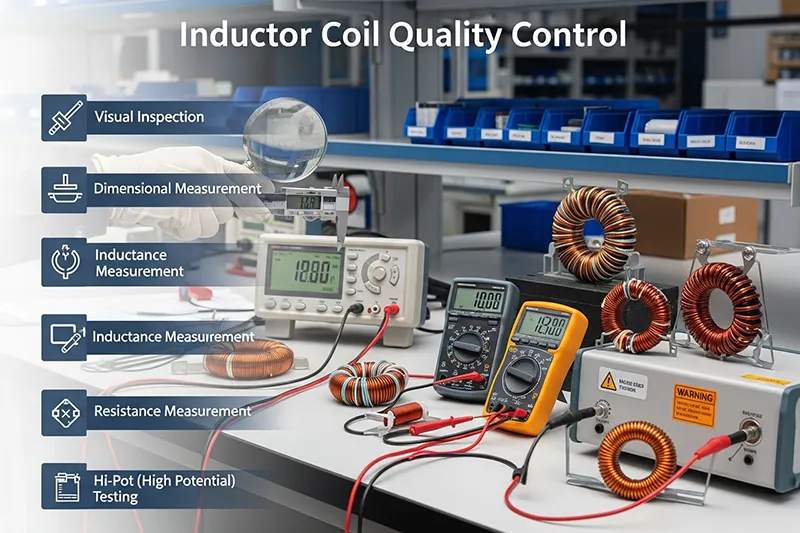
Le contrôle qualité des bobines d'inductance englobe toutes les étapes de leur fabrication, depuis la vérification des composants entrants jusqu'au contrôle du stockage, en passant par les contrôles de production et les contrôles des produits finis. L'objectif principal est de garantir que les inductances répondent aux spécifications en termes de performances électriques, physiques et de fiabilité. Les points de contrôle et les méthodes sont présentés ci-après :
Chapitre 1 : Inspection des matières premières à réception (IQC) : Contrôle des matières premières clés à la source
L'inspection des matières premières est considérée comme la première étape de la validation de la qualité des produits, et porte notamment sur des matériaux tels que les fils émaillés, les âmes, les châssis et les conducteurs. Voici quelques points importants à vérifier :
1.1 Émaillé
- Vérification des spécifications
- Vérification du diamètre et de l'épaisseur du fil.
- Vérification de la température de fonctionnement.
- Évaluation des performances : Évaluer l'adhérence de l'émail, la résistance aux rayures et la tension de claquage.
- Contrôle d'aspect : vérifier la présence d'oxydation, de décollement ou de corps étrangers en surface.
1.2 Vérification des matériaux de base :
Utilisation d'analyseurs de matériaux pour vérifier les matériaux de base, notamment la ferrite de manganèse-zinc et la ferrite de nickel-zinc.
Contrôle des dimensions : Vérifiez le diamètre extérieur, le diamètre intérieur, la tolérance de hauteur et les dimensions de l’entrefer, le cas échéant.
Contrôle d'aspect : Examiner le matériau afin de déceler la présence de fissures, d'éclats, de poches d'air ou de contaminants à sa surface.
1.3 Cadre et câbles :
Vérification des dimensions : assurez-vous que le diamètre de l’arbre du cadre, l’espacement des conducteurs et la longueur correspondent aux normes de fabrication ainsi qu’aux exigences de charge du circuit imprimé.
1.4 Vérification des matériaux : Vérifier la résistance à la température et les capacités de retardement de flamme, ainsi que l'épaisseur du placage d'étain et la résistance à l'oxydation des fils.
Chapitre 2 : Maîtrise des procédés (IPQC) : Processus de production à l’épreuve des erreurs
Le contrôle des processus devient nécessaire pour garantir le maintien d'un certain niveau de qualité et prévenir l'apparition de défauts.
Chaque processus comporte des points de contrôle.
2.1 Processus d'enroulement
Contrôle des paramètres clés : Le nombre de tours est primordial et doit être contrôlé avec précision (par le compteur de la bobineuse, avec une marge d’erreur maximale de ±1 tour). La tension lors du bobinage est également cruciale : une tension excessive risque d’amincir le fil, tandis qu’une tension insuffisante peut entraîner un relâchement des spires. Enfin, l’alignement des spires doit être irréprochable.
2.2 Activités de prévention des erreurs :
La confirmation de la première pièce est importante ; des contrôles d'inductance et de résistance en courant continu sont nécessaires.
Des contrôles ponctuels horaires doivent être effectués afin d'enregistrer les valeurs d'enroulement.
2.3 Soudure des fils et rallonge de câble :
Contrôle du soudage : La température et la durée du soudage peuvent nécessiter un contrôle. La température de soudage peut se situer entre 350 et 400 °C. La durée du soudage peut également nécessiter un contrôle. Elle peut être de 2 à 3 secondes.
2.4 Contrôle d'isolation : Un testeur de résistance d'isolation est utilisé pour vérifier que les fils ne sont pas connectés au châssis ni à l'âme. Cette résistance doit être supérieure à 100 MΩ à 500 V CC.
2.5 Procédé de revêtement par immersion et de durcissement
Contrôle des résines : Utilisez les résines spécifiées pour l’isolation et mélangez-les correctement, sans aucun contaminant susceptible d’affecter l’isolation.
2.6 Paramètres de durcissement : Les paramètres de durcissement prescrits (par exemple, 120 °C pendant une heure) doivent être respectés pour obtenir un durcissement complet. Cette étape est essentielle pour améliorer la résistance aux vibrations et protéger le matériau de l’humidité.
2.7 Processus d'assemblage principal :
Instructions de montage : Assurez-vous que les noyaux s’emboîtent parfaitement ; des entretoises peuvent être utilisées si nécessaire. Les rubans adhésifs ou les clips doivent être solidement fixés, sans jeu.
2.8 Contrôle de l'apparence : Vérifiez l'absence de dommages au centre en vous assurant qu'il n'y a pas de bobines perturbées et qu'il n'y a pas de fils pliés.
Chapitre 3 : Tests des produits finis (FQC) : Validation complète des performances et tri
L'étape la plus urgente consiste à tester les produits finaux. Ces tests permettront de vérifier leur conformité aux normes, notamment en matière d'électricité, de propriétés physiques et de fiabilité.
3.1 Essais de performance électrique :
- Inductance (L) : Testée à l'aide du LCR-mètre, la valeur de l'écart étant de ±5 % ou ±10 % selon les exigences du client.
- Résistance CC (DCR) : Testez à l’aide d’un micro-ohmmètre ou d’un LCR-mètre pour vérifier que la valeur de résistance est conforme aux spécifications.
- Facteur de qualité (Q) : Testé avec le testeur LCR à la fréquence donnée pour garantir que Q ≥ la valeur mentionnée comme norme (car un facteur Q plus élevé reflète des pertes plus faibles pour les bobines).
- Courant de saturation (Isat) : Utilisez une alimentation de polarisation CC et un testeur LCR pour vérifier le courant auquel une réduction de 10 % de l'inductance est ≥ le courant nominal.
- Courant d'élévation de température (Irms) : Utiliser une armoire de test de vieillissement thermique pour garantir que l'élévation de température de la bobine ≤ 40 °C (conformément aux spécifications du client).
- Résistance d'isolement : L'utilisation d'un testeur de résistance d'isolement vérifie une valeur ≥ 100 MΩ entre la bobine, le fil et le noyau.
- Tension de tenue diélectrique : Effectuer un essai de tenue diélectrique (par exemple, 1 500 V CA pendant 1 minute). Aucun claquage ni contournement ne doit se produire.
Test de performance physique:
Aspect : Vous devez vous assurer que la bobine ne présente aucun signe de dommage, qu’il n’y a pas de bulles dans la couche de résine et que les fils ne sont ni oxydés ni déformés.
Dimensions : Vous devez vérifier la hauteur, l'espacement des conducteurs et la longueur des conducteurs pour vous assurer qu'ils respectent les tolérances du dessin spécifié.
Adhésion : Assurez-vous que le ruban adhésif/les clips sont correctement fixés et que les fils ont une résistance à la traction adéquate.
3.2 Tests de fiabilité (échantillonnage)
- Cycles de température haute/basse : exposer l’appareil à une plage de température de -40° à 125° pendant 1 000 cycles, en veillant à ce que la variation d’inductance soit de ±5 %.
- Test d'humidité : Les composants doivent être soumis à une température de 85 °C et à une humidité relative de 85 % pendant 1000 heures, afin de vérifier si la résistance d'isolation a diminué.
3.3 Test de vibration : La vibration doit être induite conformément aux conditions de vibration standard et ne doit présenter aucun jeu dans la structure ni aucune détérioration des performances électriques.
3.4 Contrôle Pembungan et Peng
Les pratiques de gestion du stockage et de l'expédition jouent un rôle essentiel dans la protection des inducteurs contre les dommages survenus lors des opérations de stockage ou d'expédition.
Gestion du stockage : Exigences environnementales : L’entrepôt doit être sec et bien ventilé. La température doit y être maintenue à 25 ± 5 °C. L’humidité relative ne doit pas dépasser 60 %. Ceci est primordial pour éviter que les conducteurs ne soient endommagés par l’humidité et pour prévenir l’oxydation des broches.
Méthode de stockage : Les articles doivent être stockés en fonction de leur lot et de leurs spécifications. Il ne faut pas les comprimer, car cela risque de déformer les fils et les noyaux.
3.5 Inspection d'expédition (OQC0)
Norme d'échantillonnage : L'échantillonnage doit être conforme à la norme GB/T 2828.1. Il s'agit d'examiner l'emballage et les étiquettes (y compris les spécifications, le numéro de lot et la date de production).
3.6 Vérification de la cohérence : des échantillons du produit seront sélectionnés au hasard pour tester à nouveau la valeur d'inductance et l'apparence afin de vérifier la cohérence avec le FQC.
Chapitre 4 : Gestion des anomalies de qualité
Il est nécessaire que tout problème de qualité éventuel soit traité immédiatement.
Flux de matières - Anomalies des matières premières entrantes : Isoler les matières problématiques et informer les fournisseurs afin qu’ils prennent des mesures correctives, puis confirmer la mesure corrective mise en œuvre.
Anomalies de processus
En cas de problème, comme une valeur d'inductance incorrecte, interrompez la production et déterminez-en la cause. Cela peut être dû à un nombre de spires incorrect ou même à un matériau de noyau inadéquat. Modifiez les paramètres et assurez-vous que le premier exemplaire satisfait aux exigences de test.
Non-conformité du produit fini : Déterminez le type de non-conformité (électrique ou d’aspect, par exemple). Identifiez ensuite la cause de la non-conformité et prenez les mesures appropriées.
Chapitre 5 : Foire aux questions
1. Comment peut-on garantir la qualité du fil émaillé ?
L'astuce consiste à examiner ses spécifications, sa fonctionnalité (liaison enzymatique, résistance de l'isolation) et ses caractéristiques visuelles. Tous ces composants doivent être conformes aux normes nécessaires pour prévenir les pannes électriques.
2. Comment procéder au dépannage si la valeur de l'inductance n'est pas dans les limites ?
Nous commencerions par vérifier le nombre de spires et les spécifications de soudure. Nous n'oublierions pas non plus de contrôler le type de noyau. Ensuite, nous améliorerions notre processus et validerions nos résultats grâce à des tests sur premier échantillon.
3. Que se passe-t-il si les produits finis ont une faible résistance d'isolation ?
Examinez l'isolation utilisée ainsi que la technique de soudage. En cas de problème de production, ajustez les paramètres en conséquence. Si le problème provient des matériaux, informez-en le fabricant afin qu'il puisse le résoudre.
4. Que faut-il faire des noyaux fissurés ?
Un noyau fissuré est préjudiciable à l'inducteur. Ces pièces doivent être mises de côté et faire l'objet d'une enquête afin d'en déterminer la cause. Il peut s'agir d'un dommage mécanique survenu lors de l'assemblage.
5. Comment gérer le stockage afin d'éviter tout dommage ?
L'environnement de l'entrepôt doit être sec et présenter une température et un taux d'humidité constants. Stockez les produits par lots et selon leurs spécifications afin d'éviter toute déformation ou dommage pendant le transport.
Chapitre 6 : Résumé Contrôle qualité de la bobine d’induction
La fabrication d'une bobine est un processus organisé qui comprend plusieurs étapes. Le contrôle qualité des matières premières reçues ou des procédés de fabrication, la vérification des produits et l'entreposage garantissent la qualité de chaque bobine d'inductance utilisée dans les applications pratiques. Chaque étape du processus de contrôle qualité est essentielle pour assurer la livraison de produits de qualité conformes aux exigences du client. Ce processus garantit la qualité de la bobine d'inductance sous tous ses aspects.
