
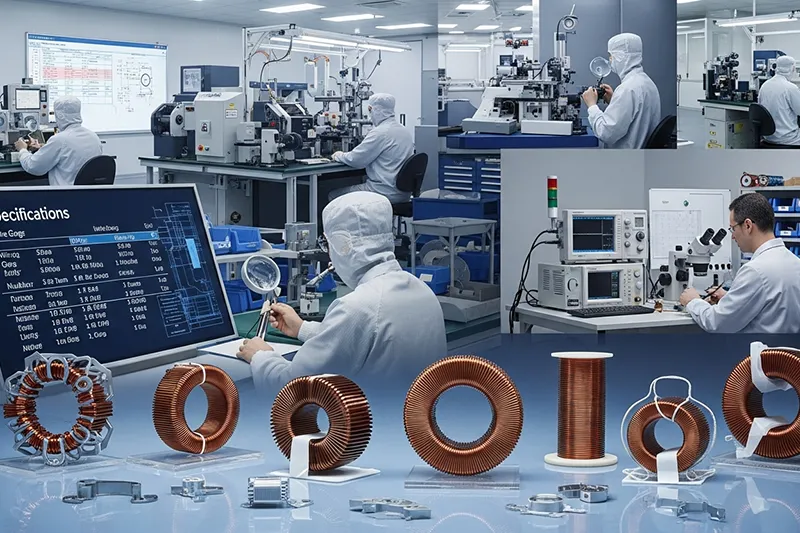
Les bobines d'induction jouent un rôle crucial dans les circuits électroniques, et leurs performances influent sur de nombreux dispositifs et systèmes. La qualité de leur fabrication a un impact direct sur la stabilité des circuits et des dispositifs, ainsi que sur leur durée de vie.
Pour une production optimale, le processus doit être suivi avec rigueur sur six points essentiels : les caractéristiques du produit, la planification de la production, les exigences relatives au produit, les procédures de production, les contrôles qualité et les problèmes récurrents. Voici une analyse approfondie de chacun de ces points.
Les spécifications du produit sont très importantes car elles constituent la base fondamentale de la production.
Afin de définir les performances et l'application des bobines d'induction dans différents cas, les spécifications du produit sont fournies.
Chapitre 1 : Paramètres électriques (indicateurs de performance de base)
Valeur de l'inductance : La valeur et la tolérance (telles que ±5 % et ±10 %) permettent un stockage et un filtrage contrôlés de l'énergie.
Courant nominal : Il comprend le courant nominal CC (IDC) et le courant de saturation (ISAT), ce qui est essentiel pour éviter les surcharges.
Résistance CC (DCR) : Doit toujours être inférieure à la valeur maximale prévue (par exemple, 0.5 Ω max).
Tension de tenue : La résistance d'isolement des enroulements par rapport au noyau (par exemple, 1500 V CA/1 min) sera
Chapitre 2 : Paramètres structurels (Forme physique et exigences de processus)
Exigences d'enroulement : Le diamètre du fil (0.1 à 1.0 mm), le nombre de spires (100 à 1 000) et la technique d'enroulement peuvent varier.
Caractéristiques du noyau magnétique : le matériau du noyau (ferrite, fer en poudre ou acier au silicium) ainsi que sa forme (EE, EI, tore et tige) déterminent la perméabilité et les pertes.
Facteurs liés à la bobine : Ils comprennent le matériau (plastique haute température et céramique), le nombre de broches et le pas (par exemple, 2.54). Dimensions hors tout : L’utilisation de tolérances (±0.2 mm) facilite…
Chapitre 3 : Paramètres environnementaux
Plage de températures de fonctionnement : généralement, -40 à 125 °C. Doit convenir au modèle de voiture et à l’usage industriel.
Classe de résistance à la température : Spécifie la résistance à la température du fil et de la bobine utilisés (Classe B : 130 °C, Classe F : 155 °C), assurant ainsi leur capacité à résister aux effets

Chapitre 4 : Planification de la production : garantir la livraison et l'optimisation des ressources
La planification de la production permet d'équilibrer les exigences liées aux commandes, à la capacité de production et à la disponibilité des matériaux.
4.1 Base de la planification
Commandes clients
Précisez la quantité, le calendrier de livraison et les exigences particulières.
Inventaire des matériaux : Stocker les matières premières telles que le fil, les noyaux/bobines, la peinture.
Capacité des équipements : Évaluer la capacité des équipements en termes d'unités de production par heure (machines à bobiner :
Personnel affecté :
Vérifier la disponibilité et les qualifications des opérateurs.
4.2 Planification du contenu
Planification de la capacité
Dressez une liste des activités réalisées chaque jour/semaine (par exemple :
Planification des besoins en matériel (MRP) :
Calculer les quantités de fil, de noyaux et de peinture pour les cycles de production.
Planification de livraison
Définir les calendriers d'entreposage et d'expédition
Planification de livraison
Définir
Modifications d'urgence : Plans de contingence pour les matériaux, l'équipement ou les modifications de commandes.
Chapitre 5 : Exigences relatives au produit : Objectifs de qualité
Les exigences relatives aux produits définissent des normes qui encadrent les performances, la cohérence des processus et les normes de sécurité.
5.1 Exigences de performances
Résistance CC : Conforme aux spécifications de conception.
Résistance d'isolement ≥ valeur spécifiée (par exemple 100 MΩ/
5.2 EXIGENCES RELATIVES AU PROCESSUS
Enroulement : aucun chevauchement des fils, aucune rupture ni dommage ; soudure correcte des
Trempage : Immersion dans un bain non pétillant et non pétillant.
Assemblage : Noyau magnétique assemblé avec précision à la bobine ; aucune déformation ni tache.
5.3 Sécurité et fiabilité
Conformité aux exigences des normes IEC 61846/UL 1446 : essais de tenue en tension, essais d’élévation de température.
Résistance aux vibrations et aux chocs selon la norme IEC 60068-2-6 (10 à 500 Hz, 10 G)
Chapitre 6 : Processus de production : Chaîne de montage standardisée
La fabrication des bobines d'induction est en réalité une procédure chorégraphiée afin de garantir à la fois la qualité et les quantités requises.
6.1 Préparation du matériel
Ce procédé comprend la coupe du fil à la longueur souhaitée, le dénudage des extrémités des fils et la vérification de la conductivité.
Il est essentiel d'inspecter le noyau et la bobine, et si le matériau présente des fissures ou une variation de plus de 0.1 mm, alors il
6.2 Processus d'enroulement
Ce sont des machines à bobiner entièrement automatiques et semi-automatiques.
Le nombre de tours, la vitesse d'enroulement (par exemple, 500 tr/min) et le pas du fil sont déterminés.
On évalue ensuite le positionnement de la bobine et la fixation des broches.
6.3 Tests de produits semi-finis
L'inductance, ou résistance en courant continu (DCR), est mesurée et les unités défectueuses sont identifiées.
Les paramètres du processus sont ajustés en fonction des besoins.
6.4 Trempage et séchage
Les bobines sont recouvertes de peinture isolante pendant 5 à 10 minutes.
Cuisson au four : Pré-séchage à 80℃ pendant 30 minutes, puis cuisson à 120℃ pendant 2 heures.
Examinez le revêtement pour déceler d'éventuels défauts.
6.5 Assembly
Les noyaux magnétiques doivent être placés à l'intérieur et maintenus en place à l'aide d'adhésif ou de pinces.
Déterminez la longueur et le pas des broches (par exemple, 5 mm ou 2.54 mm) en fonction du circuit imprimé.
6.6 Tests et emballage du produit fini
Vérifiez l'inductance, la résistance en courant continu, l'isolation et l'aspect de chaque unité.
Conditionné par lots avec étiquettes indiquant la traçabilité (numéro de modèle, numéro de lot, marque de l'inspecteur).
Chapitre 7 : Contrôle de la qualité : Assurance du processus complet
Il existe trois niveaux de contrôle qualité, qui garantissent une production sans défaut, et ces niveaux comprennent le contrôle à réception (IQC), le contrôle en cours de production (IPQC) et…
7.1 Contrôle qualité entrant (IQC)
Examinez les fils émaillés, les âmes, les bobines et la peinture pour vérifier les spécifications.
Les matériaux qui ne réussissent pas le test sont mis de côté puis renvoyés à leurs fournisseurs.
7.2. Contrôle qualité en cours de fabrication
Patrouilles horaires et inspections des premiers articles.
Des mesures correctives sont également prises immédiatement pour tout défaut constaté.
7.3 Contrôle final de la qualité (FQC)
Les produits finis sont inspectés pour vérifier leur conformité aux niveaux AQL (par exemple, 1.0).
Les expéditions sortantes, l'emballage et les principaux indicateurs de performance sont validés.
Chapitre 8 : PROBLÈMES COURANTS ET SOLUTIONS
Problème
Déviation d'inductance : mauvais nombre de spires, jeux dans le noyau, différences de diamètre de fil. Recalibrer le nombre de spires de l'enroulement, ajuster l'ajustement du noyau, inspecter minutieusement le fil.
Résistance DCR trop élevée. Fil fin, dénudage insuffisant, tension excessive. Utiliser un fil adapté, un dénudage correct et une tension réduite.
Mauvaise isolation
Il manque la trempette, une température élevée du four et la poussière.
Optimiser le trempage, calibrer la température du four et mieux contrôler la poussière.
soudure froide/fausse
Résidus d'émail, basses températures et durées de soudage
Contrôle de qualité du dénudage, puis réglage de la température de soudage à
Jeu excessif du noyau magnétique. Manque d'adhésif, polymérisation incorrecte, différences de taille. Ajouter de l'adhésif, polymériser correctement, vérifier l'ajustement du noyau et de la bobine.
Chapitre 8 : Résumé-Principes fondamentaux de la production de bobines d'inductance
La fabrication d'une bobine d'inductance de qualité repose sur le principe suivant : « spécifications comme fondement, planification comme guide, processus au cœur du système, qualité comme garantie ». Sur la base de six paramètres essentiels, il est possible de fabriquer une bobine d'inductance de qualité répondant aux exigences du marché.
Chapitre 9 : FAQ : Questions fréquentes
1. Pourquoi la tolérance d'inductance de contrôle est-elle un contrôle strict ?
Le contrôle de la tolérance influe sur le filtrage par inductance. Le franchissement du seuil de ±10 % peut entraîner une distorsion du signal ou une perte de puissance.
2. Pourquoi un plan d'ajustement d'urgence est-il nécessaire ?
« Parce que des imprévus surviennent. Retards de livraison, pannes d'équipement, problèmes de personnel : tout cela peut arriver. Avoir un plan permet de garder le cap et d'éviter les obstacles financiers. »
3. Pourquoi le trempage et le séchage sont-ils si importants ?
Elle améliore l'isolation et le durcissement du serpentin, et le protège de l'humidité et de la poussière. L'absence de cette étape peut entraîner une défaillance du serpentin.
4. Qu’est-ce que l’AQL et comment est-il calculé ?
AQL signifie « niveau de qualité acceptable » et correspond au taux de défauts maximal toléré, soit 1 %. L’acceptation d’un lot est déterminée en fonction de la taille de l’échantillon et du nombre de défauts qu’il contient.
5. Comment empêcher les noyaux magnétiques de se desserrer ?
« L’astuce consiste à utiliser les dimensions appropriées, la quantité de colle adéquate et à laisser sécher complètement. Il est également indispensable de vérifier la conformité des échantillons avant l’assemblage. Un mauvais serrage des noyaux peut entraîner des problèmes d’inductance ou des sources de bruit indésirables. »
