Capítulo 1: ¿Qué es un? Troquelado de metal?
La matriz de estampado de metal (también llamada herramienta de estampado, herramienta de prensado o matriz metálica) es un equipo de fabricación de precisión que se monta en una máquina de prensado y aplica fuerza a la lámina de material metálico o no metálico para cortar, formar, doblar, estirar o dar forma al material.
Mediante la deformación o separación del material, las matrices de estampado crean piezas de alta precisión con una calidad constante y una exactitud fiable.
El estampado de metales es una de las técnicas de fabricación más rápidas y económicas que se aplica comúnmente para:
piezas de automóviles
la electrónica de consumo
electrodomésticos
equipos de comunicación
dispositivos médicos
nuevos dispositivos de energía
equipos de automatización industrial
Principales ventajas de los troqueles de estampado de metal
✅ Alta precisión dimensional
✅ Producción constante
✅ Producción en volumen rápida
✅ Alto rendimiento de material
✅ Precio económico
✅ Compatible con producción automatizada
Capítulo 2: Fortalezas y debilidades de los troqueles para estampado de metales
Ventajas de los troqueles de estampado de metal
2.1 Alta tasa de productividad
Una de las principales ventajas de utilizar troqueles de estampado metálico en la fabricación es su alta productividad. Una vez instalado en la prensa, el troquel funciona de forma rápida y constante gracias a su alto grado de automatización.
2.2 Buena repetibilidad y resultados consistentes
La buena repetibilidad y la consistencia de los resultados son aspectos importantes a considerar al elegir el estampado de metales como técnica de fabricación. Los troqueles de estampado de metales garantizan una buena uniformidad en las características del producto.
2.3 Bajo costo de producción cuando se utiliza a gran escala
A pesar del elevado coste inicial de diseño y fabricación de una matriz de estampado de metal, el precio unitario por artículo disminuirá al trabajar en la producción en masa.
2.4 Capacidad para producir formas complejas
Los troqueles modernos para el estampado de metales ofrecen posibilidades avanzadas para crear geometrías sofisticadas, perforar agujeros con gran precisión, doblar y estampar metales, etc. Los troqueles de precisión y los troqueles progresivos son especialmente útiles para la producción de productos de alta precisión.
2.5 Uso eficiente de los materiales
La disposición de las tiras y el diseño de los troqueles contribuyen a una utilización óptima del material, lo que ayuda a reducir los costes relacionados con la adquisición de las materias primas necesarias.
2.6 Automatización sencilla
Dado que los troqueles de estampado de metal facilitan una producción rápida y requieren una mínima intervención manual, pueden automatizarse fácilmente mediante la instalación de robots para la manipulación de piezas y los sistemas de alimentación.
2.7 Variedad de materiales para procesar
Existe una gran variedad de materiales que se pueden utilizar en el estampado de metales, entre los que se incluyen acero inoxidable, acero al carbono, aluminio, latón, cobre y diversos materiales de aleación.
Debilidades de los troqueles de estampado de metal
2.8 Alto costo de herramientas
La creación de un troquel para estampado de metal conlleva ciertos costos debido a la necesidad de adquirir el equipo necesario y contratar servicios profesionales. Además, el diseño de troqueles progresivos y compuestos puede resultar bastante costoso.
2.9 Altos costos relacionados con el tiempo de desarrollo
El desarrollo de matrices comprende múltiples fases, entre las que se incluyen el diseño, la fabricación, el ensamblaje y las pruebas de las matrices de estampado de metal. Por lo tanto, se debe dedicar mucho tiempo al desarrollo de las matrices.
2.10 Falta de flexibilidad
Una vez desarrollado el troquel, la modificación de la geometría y otras características de los productos se convierte en una tarea difícil de realizar de manera eficiente.
2.11 Altos Costos de Mantenimiento
El mantenimiento de los troqueles de estampado de metal incluye afilar las herramientas y limpiarlas de residuos, lubricar las superficies metálicas, inspeccionar la alineación, etc. Si no se realizan estas acciones, pueden aparecer defectos como rebabas, desviaciones de las tolerancias estándar e incluso la rotura del troquel.
2.12 Adecuado únicamente para la producción en grandes volúmenes.
La producción en bajo volumen no justifica los gastos de diseño y fabricación de matrices de estampado, ya que resultan económicamente inviables.
2.13 Desgaste de la matriz y posibles daños
El desgaste, el agrietamiento y el astillamiento representan posibles riesgos relacionados con el funcionamiento continuo de matrices de estampado de metal, especialmente al procesar materiales duros.
2.14 Necesidad de experiencia profesional
Los troqueles para el estampado de metales deben ser diseñados por profesionales con la experiencia adecuada en el diseño de troqueles de diversos niveles de complejidad.
Capítulo 3: Precauciones de seguridad en las operaciones de estampado de metales
El estampado de metales se considera un proceso de fabricación de alto riesgo. Es fundamental una gestión de seguridad estricta.
Riesgos comunes y medidas de prevención
| Tipo de riesgo | Problema común | Método de prevención |
| Objetos extraños dentro del dado | Llaves inglesas, tornillos y herramientas que quedaron en el molde | Inspeccionar y limpiar antes de la operación. |
| Transporte de matrices | Levantamiento o manipulación inseguros | Utilice las carretillas elevadoras/grúas correctamente y mantenga al personal alejado. |
| Lesión del operador | Funcionamiento incorrecto de la pulsación | Instale protecciones de seguridad y sistemas de parada de emergencia. |
| Riesgos para los nuevos empleados | Operadores sin experiencia | Formación obligatoria antes de operar la máquina. |
🚨 La seguridad siempre debe tener prioridad sobre la producción.
Una adecuada concienciación sobre seguridad reduce considerablemente los accidentes, los daños a los equipos y el tiempo de inactividad de la producción.
Capítulo 4: Estructura básica de una matriz de estampado de metal

La mayoría de los troqueles de estampado de metal se componen de cuatro sistemas principales:
Placas de troquelado
Bloques de inserción
Componentes estandar
Sistemas de guía
Estructura del troquel superior
| Nombre de la placa | Código |
| La placa superior | U1U |
| Bloque espaciador superior | U2U |
| Zapato de troquel superior | UPU |
| Placa de respaldo superior | UBU |
| Placa de sujeción superior | PHU |
| Placa de tapón | PPS |
| Placa decapante | PSU |
Estructura del troquel inferior
| Nombre de la placa | Código |
| Placa de matriz inferior | LA |
| Placa de respaldo inferior | LBD |
| Boquilla inferior | LPD |
| Bloque espaciador inferior | B2D |
| Placa inferior | B1D |
Componentes comunes de troqueles
Componentes de la matriz superior
Punzones
Insertos de placa de sujeción
Insertos desmoldantes
Componentes inferiores del troquel
Insertos de matriz
Los bordes de corte
Piezas estándar
Resortes
Pasadores de guía
casquillos guía
tornillos hexagonales
Tornillos de fijación
Pasadores de elevación
espaciadores de altura
Piezas no estándar
Paradas internas
Paradas externas
Paradas de tono
Publicaciones limitadas
Capítulo 5: Sistema de numeración de matrices de estampado de metal
Los sistemas de numeración de troqueles de estampado metálico están diseñados para nombrar, clasificar y controlar los troqueles durante la fabricación, el mantenimiento y el almacenamiento. Esta numeración contribuye a aumentar la eficiencia del proceso de fabricación.
La numeración del troquel de estampado suele incluir datos sobre lo siguiente:
Categoria del producto
Tipo de troquel
Ano de produccion
Número de Estación
Código de cliente
Número de revisión
Ejemplo:
90-KNMF0125RAH
Explicación:
R significa matriz de transferencia
S significa dado progresivo
F0125 podría indicar el año de producción o el número de proyecto.
Las letras al final podrían representar el número de revisión.
El uso de un sistema de numeración es esencial para identificar los datos de las herramientas, minimizar la mala gestión y mantener el mantenimiento.
Las principales plantas de producción utilizan sistemas de numeración de troqueles de estampado junto con tecnología de códigos de barras, software ERP y otros sistemas digitalizados.
Capítulo 6: Materiales comunes para matrices de estampado y sus propiedades
La selección de materiales afecta directamente a:
Calidad de producto
Conformabilidad
Morir la vida
estabilidad de la producción
Costo de manufactura
Comparación de materiales comunes
| Material | Ventajas | Desventajas | Aplicaciones principales |
| Acero laminado en frío SPCC | Superficie lisa, buena conformabilidad, bajo costo | Mala resistencia a la corrosión | Soportes, carcasas, piezas de electrodomésticos |
| Acero galvanizado SECC | Excelente resistencia a la oxidación | Fácil de rayar | Armarios eléctricos, cajas de ordenador |
| Acero Inoxidable (SUS) | Alta resistencia y resistencia a la corrosión. | Alto desgaste de troqueles | Dispositivos médicos, piezas de automóviles |
| Aluminio: | Ligero y resistente a la corrosión. | Dureza baja | Disipadores de calor, componentes para vehículos eléctricos |
| Aleaciones de cobre | Excelente conductividad | Alto costo del material | Conectores y contactos eléctricos |
Capítulo 7: Selección de materiales para matrices de estampado de metal
La elección del material del troquel determina la resistencia al desgaste, la tenacidad, la estabilidad y la frecuencia de mantenimiento.
| Morir material | Características | Aplicaciones principales |
| Cr12Mov | Buena resistencia al desgaste y precio económico. | troqueles de corte generales |
| SKD11 | Excelente resistencia al desgaste y tratamiento térmico estable. | troqueles progresivos de precisión |
| DC53 | Alta resistencia y larga vida útil | Estampado de acero inoxidable |
| Carburo de tungsteno | Dureza y resistencia al desgaste ultra altas | Estampado de alta velocidad y ultraprecisión |
Aplicaciones recomendadas
SKD11 → Troquelado y conformado de precisión
DC53 → Estampado de acero inoxidable de alta velocidad
Carburo de tungsteno → Troqueles de producción de ultralarga duración
Capítulo 8: Troqueles para estampado de metales: Consideraciones principales de diseño
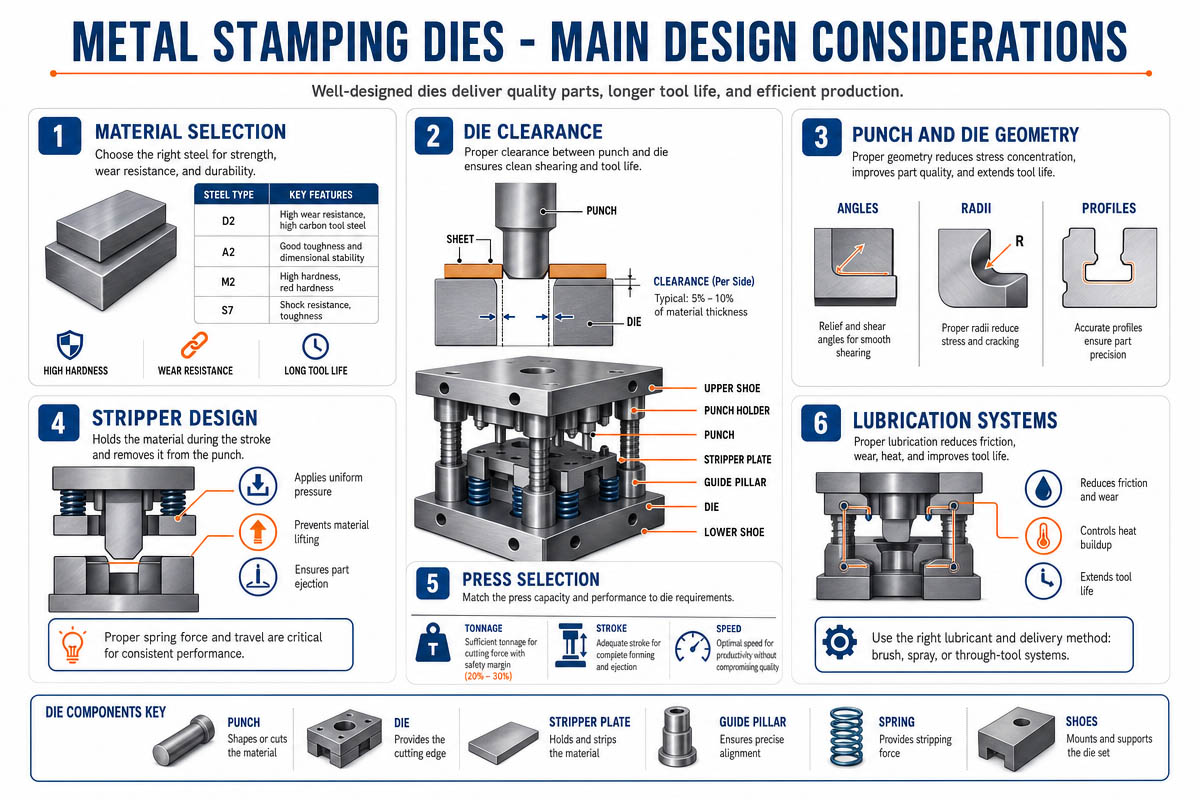
8.1 Un mejor diseño de la matriz conlleva a:
Productos consistentes
Una vida más larga muere
Producción más eficiente
Mayor fiabilidad de los equipos
1️⃣ Espacio libre adecuado para el troquel
Condición de aprobación Resultados
Demasiado apretado. Rotura del punzón, agrietamiento de la matriz, desgaste excesivo.
Demasiado flojo. Aumento de rebabas, malas condiciones de los bordes.
Espacio libre recomendado para el troquel
El espacio libre recomendado debería ser de aproximadamente:
Clearance=(5%∼10%)×tClearance=(5\%\sim10\%)\times tClearance=(5%∼10%)×t
En la que t se refiere al espesor del material.
8.2 Diseño de anidamiento
Un buen apilamiento maximiza el uso del material a la vez que reduce los residuos.
Entre los factores que influyen en la anidación se incluyen:
Estabilidad de los alimentos
Flujo de materiales
Distancia entre estaciones
Equilibrio de fuerza
8.3 Diseño de la tira perforada
Un mal rayado dará como resultado:
Material adherente
Arañazos en el producto
Se están evitando los golpes
Daños para morir
Se utilizan diversos métodos de tiras
Tira de resorte
Tira de resorte de gas nitrógeno
Tira de poliuretano
8.4 Precisión de la guía
La precisión inadecuada de la guía da como resultado:
Desalineación de los punzones
Grietas en los bordes de corte
Inconsistencia dimensional en los productos
Para matrices de alta velocidad, las buenas guías deben tener:
Concentricidad perfecta
Ambas placas, superior e inferior, son paralelas.
Una estructura estable
8.5 Diseño de expulsión de chatarra
El atasco de material sobrante es algo frecuente en el proceso de estampado.
Soluciones posibles:
Ángulos de alivio de desechos
Suavizado del canal de descarga
Sistemas de soplado de aire
Mecanismos de retención de chatarra
8.6 Resistencia del troquel
Grandes dados
Capítulo 9:Problemas y soluciones comunes en el estampado de metales
Al realizar operaciones de estampado de metales, pueden surgir diversos problemas que afectan negativamente la calidad del producto, el proceso de producción y la vida útil de los troqueles. Por lo tanto, es importante que los fabricantes conozcan los tipos de fallas más comunes y los métodos para prevenirlas.
9.1. Rebabas adicionales
Estas rebabas suelen deberse a filos de corte desafilados o a una holgura incorrecta. La solución incluye afilar los filos, ajustar la holgura entre las matrices y reemplazar los punzones defectuosos.
9.2. Fractura por punción
Este fenómeno se produce debido a cargas excéntricas, guiado deficiente, punzones largos y el uso de materiales duros. Mejorar la precisión del guiado, utilizar materiales de mayor dureza, como el acero DC53, y punzones más cortos puede ayudar a prevenir la rotura de los punzones.
9.3. Deformación de la pieza
Estos defectos se producen por desequilibrio de fuerzas durante la eyección de las piezas y por falta de una presión de sujeción adecuada. Se recomienda añadir elementos de sujeción, mejorar las estaciones de conformado de piezas y regular la fuerza de eyección.
9.4. Indignado
El aluminio y el acero inoxidable son más propensos a la adherencia. Para solucionar este problema, se pueden pulir las superficies de los troqueles y aplicarles recubrimientos de DLC o TiCN, mejorando así el proceso de lubricación.
9.5. Atascamiento de desechos
Un canal de salida de chatarra mal diseñado puede provocar atascos que ocasionan daños y tiempos de inactividad. La aplicación de ángulos de alivio, sistemas de soplado de aire y el aumento de las dimensiones de las salidas de chatarra contribuyen a solucionar este problema.
9.6. Dimensión inestable
Este problema se produce debido al desgaste de las matrices, al movimiento de los pasadores guía y a las variaciones en el espesor del material. Para evitarlo, es necesario un mantenimiento regular de las matrices y una calibración precisa.
9.7. Aparición de grietas durante el dibujo
Este problema se puede solucionar optimizando el radio durante el dibujo y añadiendo nuevos pasos de dibujo.
9.8. Saltos de Scraps
El efecto de vacío y el peso ligero provocan que las piezas salten. Para solucionar este problema, conviene añadir elementos de sujeción y dispositivos de soplado de aire.
Capítulo 10: Tipos de troqueles para estampado de metales
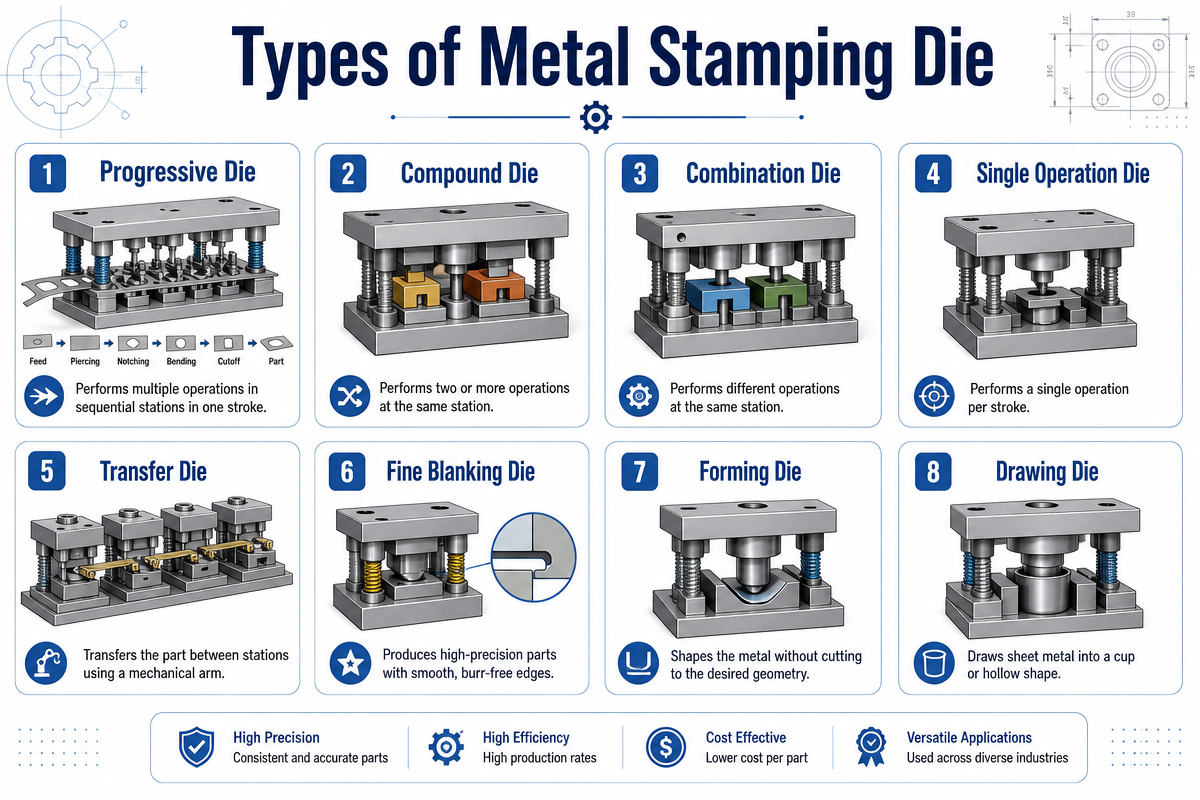
Los troqueles de estampado de metal se clasifican según su estructura, proceso de fabricación y uso. Los distintos troqueles tienen diferentes capacidades para procesar diversos tipos de productos con diferentes requisitos de fabricación. Elegir los troqueles de estampado de metal adecuados puede mejorar significativamente la eficiencia, la calidad y la gestión de los costos de fabricación.
10.1 Troqueles de transferencia (troqueles de una sola estación)
Los troqueles de transferencia realizan operaciones en cada estación de forma individual; las piezas se mueven manualmente o mediante un sistema automático de una estación a otra durante el proceso de fabricación.
Ventajas
Diseño simplificado
Facilidad de mantenimiento y modificaciones
Aplicable para la producción de piezas de mayor tamaño.
Desventajas
Eficiencia reducida
Aumento de los costos laborales
Menor consistencia que los troqueles progresivos.
La aplicación de matrices de transferencia incluye piezas de carrocería de automóviles, piezas de soporte de gran tamaño y otras piezas de alta resistencia.
10.2 Troqueles compuestos
Este tipo de matriz realiza más de un proceso en una sola operación de prensado, como perforación y troquelado.
Ventajas
Precisión dimensional mejorada
Mayor consistencia
Más rápido que los troqueles de un solo paso
Desventajas
Mayor complejidad en el diseño
Aumento de los costes de fabricación y mantenimiento.
Se ha aplicado ampliamente en la fabricación de piezas electrónicas de precisión, arandelas y otros metales delgados.
10.3 Troqueles progresivos
El uso de troqueles de estampado está muy extendido en los procesos de fabricación industrial modernos, con bobinas que se alimentan automáticamente entre estaciones que realizan diferentes procesos.
Ventajas
Productividad muy alta
Procesos automatizados considerablemente mejorados
Alta consistencia en la calidad del producto.
Reduce el costo de mano de obra
Desventajas
Herramientas de fabricación costosas
Mayor complejidad
El uso de matrices progresivas puede incluir conectores, terminales, piezas de electrodomésticos y piezas metálicas de precisión.
Los distintos tipos de troqueles para el estampado de metales ofrecen ventajas específicas según su aplicación prevista.
Capítulo 12: ¿Por qué es necesario mantener los troqueles de estampado de metal?
Los troqueles de estampado de metal son instrumentos de precisión para procesos de fabricación de alta velocidad. Al utilizarse en procesos continuos, los troqueles pueden estar sometidos a cargas severas, vibraciones, calor, fricción e impactos.
Si no se toman las medidas adecuadas, incluso los troqueles de primera calidad comienzan a sufrir desgaste y daños.
El mantenimiento de los troqueles de estampado de metal debe realizarse periódicamente para garantizar una calidad óptima del producto, aumentar la vida útil de los troqueles, minimizar el tiempo de inactividad y mejorar los procesos de fabricación en general.
Para quienes se dedican a la fabricación de piezas de automóviles, dispositivos electrónicos, electrodomésticos, productos médicos y artículos industriales, el mantenimiento de los troqueles de estampado de metal desempeña un papel crucial para lograr una producción eficiente y económicamente viable.
12.1. Aumentar la vida útil del troquel
Una de las principales ventajas del mantenimiento de los troqueles de estampado de metal es prolongar la vida útil de los mismos.
Durante el proceso de trabajo, se producen los siguientes problemas:
Desgaste de los punzones
Desgaste de los filos de corte
Falta de mecanismos de guía precisos
Degradación de los manantiales
Estos efectos negativos se hacen más evidentes sin una inspección y atención oportunas.
Un mantenimiento eficaz ayuda a:
✅ Evitar el desgaste excesivo
✅ Eliminar las pausas para golpear
✅ Evita el astillado
✅ Realizar cortes precisos
✅ Prolonga la vida útil de los dados
Con un mantenimiento adecuado, un troquel progresivo dura varios millones de impactos más que su equivalente sin el mantenimiento adecuado.
12.2. Garantizar una alta calidad del producto.
La calidad del producto depende directamente de los troqueles.
Descuidar los troqueles puede provocar:
Altura de la rebaba excesivamente alta
Mala precisión dimensional
Arañazos en las superficies
Deformación de las piezas
Grietas debidas a la formación
Con el mantenimiento adecuado, los troqueles garantizan:
✅ Liquidación de uniformes
✅ Bordes de corte afilados
✅ Orientación precisa
✅ Formación fiable
Se pueden lograr las siguientes mejoras de calidad:
✅ Precisión mejorada
✅ Superficie lisa
✅ Baja tasa de defectos
✅ Calidad constante del producto en lotes
En la ingeniería de precisión, como la electrónica y la fabricación de automóviles, la exactitud constante es esencial.
12.3. Minimizar el tiempo de inactividad en la línea de producción
Si no se utiliza un chip, se producen paradas y averías en la máquina.
Entre las razones que pueden provocar una parada inesperada del troquel se incluyen:
rotura de punzón
Atascamiento de chatarra
rotura del pasador guía
Aflojamiento del sujetador
Pérdida de elasticidad del resorte
El mantenimiento de emergencia requiere tiempo y dinero adicionales.
La inspección proactiva de los troqueles de estampado de metal ayuda a prevenir cualquier mal funcionamiento.
Los beneficios del mantenimiento incluyen:
✅ Reducción de las paradas de maquinaria
✅ Costes de reparación minimizados
✅ Restauración más rápida
✅ Mayor productividad de la máquina
Incluso breves periodos de inactividad de las máquinas en la producción a gran escala pueden ocasionar pérdidas a un fabricante.
12.4. Reducir los gastos de fabricación
Al centrarse exclusivamente en la velocidad de producción, muchos fabricantes no se dan cuenta de las posibles oportunidades de ahorro de costes en el mantenimiento.
Un mantenimiento deficiente conlleva:
✅ Tasa de desperdicio excesiva
✅ Cambio frecuente de piezas
✅ Costes laborales
✅ Rechazo de piezas
✅ Averías de la máquina
El mantenimiento regular le permite ahorrar en costos operativos a largo plazo.
12.5. Aumentar la seguridad de los procesos de trabajo
El estampado de metales implica trabajar con fuerzas poderosas que pueden dar lugar a situaciones peligrosas.
Entre los riesgos derivados del uso de matrices defectuosas se incluyen:
Expulsión de golpes rompientes
Sobrecarga que da como resultado un proceso de atasco
Aflojamiento de partes de un troquel
Grietas inesperadas
Con inspecciones oportunas, puede evitar lesiones causadas por estos defectos.
El mantenimiento por motivos de seguridad incluye:
✅ Comprobar el apriete de los sujetadores
✅ Guías de inspección
✅ Monitoreo de la fatiga de los resortes
✅ Asegurar una correcta alineación
✅ Eliminación de desechos de los troqueles
✅ El sistema de troquelado seguro garantiza la seguridad tanto de las personas como de la maquinaria.
12.6. Garantizar un rendimiento constante a alta velocidad.
Los troqueles progresivos modernos realizan el estampado a velocidades increíblemente altas.
Para garantizar un estampado de alta velocidad óptimo, debe haber:
Alineación precisa
Alimentación precisa
Desmontaje suave
Eliminación fiable de residuos
Cualquier signo de desgaste afecta negativamente a la eficiencia del proceso.
El mantenimiento de los troqueles ayuda a:
✅ Aumenta la precisión de la alimentación
✅ Facilitar el despojamiento
✅ Elimina las vibraciones
✅ Mantén una velocidad constante
El mantenimiento garantiza el funcionamiento ininterrumpido y sin errores de una línea de producción.
Capítulo 13: Tendencias de desarrollo futuro de los troqueles para estampado de metales
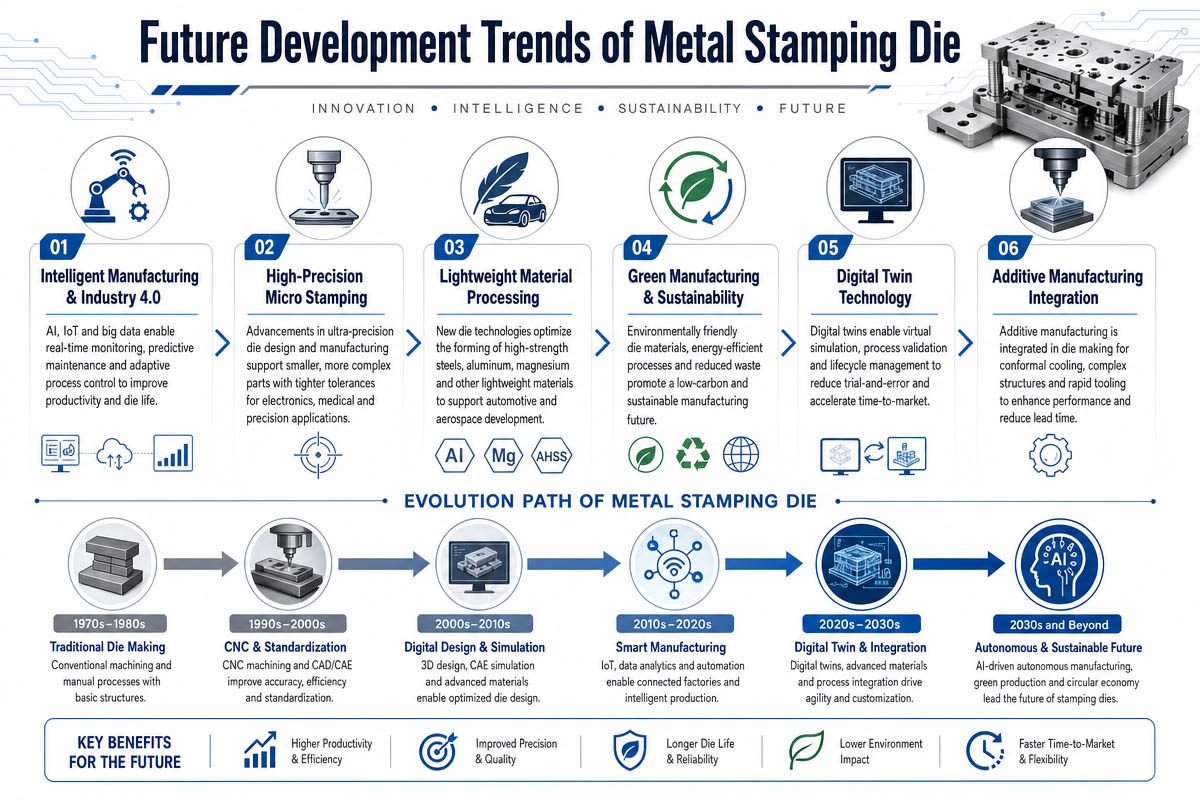
En la actual era de desarrollo tecnológico, los troqueles de estampado de metal del futuro se verán significativamente afectados por las tecnologías de automatización emergentes, los sistemas de inteligencia artificial, la fabricación de alta precisión y los procesos de producción sostenibles. Industrias modernas como la de los vehículos eléctricos, los dispositivos electrónicos de consumo, los equipos médicos y la automatización industrial exigen cada vez más velocidad y precisión en la producción.
Se espera que los troqueles de estampado modernos incorporen la tecnología del Internet de las Cosas y procesos de producción inteligentes. Los troqueles de estampado inteligentes cuentan con sensores y otras tecnologías avanzadas que monitorizan la temperatura, las vibraciones y los parámetros de rendimiento de la producción. De este modo, la producción inteligente permite predecir y prevenir eficazmente las averías y los periodos de inactividad de las máquinas.
El uso de procesos de línea de producción totalmente automatizados se popularizará cada vez más. Las matrices progresivas de alta velocidad se están volviendo comunes debido a la demanda de mayor eficiencia y menores costos laborales. Como resultado, los fabricantes instalan robots para la alimentación e inspección de materiales, y servoprensas para mejorar la eficiencia y reducir las vibraciones en la producción.
Los troqueles modernos y sus superficies se han desarrollado para soportar las condiciones del proceso de estampado. Estos troqueles se fabrican con materiales como DC53, acero metalúrgico en polvo y carburo de tungsteno, lo que les confiere una alta resistencia al desgaste. Además, los recubrimientos superficiales como DLC, TiCN y AlCrN han reducido la fricción y el agarrotamiento durante el estampado de acero inoxidable y aluminio.
En el futuro, se dará prioridad a la protección del medio ambiente y a las medidas de ahorro energético. Las prácticas de fabricación sostenibles incluirán equipos de estampado de bajo consumo energético, un uso optimizado de los materiales y sistemas de producción reciclables.
Los programas de simulación también pueden ayudar a diseñar nuevos troqueles y herramientas para ahorrar en costes de desarrollo y acortar los tiempos de fabricación.
En general, las futuras matrices de estampado de metal serán más inteligentes, totalmente automáticas, ahorrarán energía y serán más precisas.
Capítulo 1 3: Conclusión
Los troqueles de estampado de metal combinan:
Ingeniería de precisión
Ciencia material
Tecnología de tratamiento térmico
Diseño mecánico.
Fabricación automatizada
Para mejorar la eficiencia del estampado y la calidad del producto, los fabricantes deberían:
✅ Seleccione los materiales de troquel adecuados
✅ Optimizar el diseño del troquel
✅ Realizar mantenimiento regular
✅ Reforzar la gestión de la seguridad en la producción
Un conocimiento profundo de los troqueles de estampado de metales, las estructuras de las herramientas, los materiales y los métodos de resolución de problemas ayuda a los fabricantes a mejorar la competitividad, reducir los costes y lograr una producción estable de alto volumen.
Lograr que cada matriz de estampado sea más resistente, segura y eficiente.
Capítulo 14: Preguntas frecuentes (FAQ)
Pregunta frecuente 1: ¿Cuánto dura un troquel de estampado de metal?
La vida depende de:
Tipo de material
velocidad de producción
Calidad del mantenimiento
Material de matriz
Las matrices de carburo o DC53 de alta calidad pueden superar los millones de ciclos con un mantenimiento adecuado.
Pregunta frecuente 2: ¿Cuál es la diferencia entre troqueles progresivos y troqueles de transferencia?
| Parámetro | Die progresiva | Troquel de transferencia |
| Velocidad de producción | Muy alto | Moderado |
| Automatización | Completamente automatizado | semiautomatizado |
| Uso recomendado | Pequeñas piezas de precisión | Piezas grandes y complejas |
Pregunta frecuente 3: ¿Cómo selecciono la holgura de matriz adecuada?
Espacio libre recomendado por lado:
SPCC: 5–8% del espesor
Acero inoxidable: 8–12%
Aluminio: 4–6%
Acero de alta resistencia: 10–15%
Pregunta frecuente 4: ¿Por qué se produce el desgaste por fricción en el estampado de acero inoxidable?
Causas principales:
Alta fricción
Lubricación deficiente
Superficies de matriz rugosas
Soluciones:
Recubrimientos de DLC/TiCN
Mejor lubricación
superficies pulidas
Pregunta frecuente 5: ¿Con qué frecuencia se debe realizar el mantenimiento de los troqueles de estampado?
Programa de mantenimiento recomendado:
| Frecuencia | Tarea de mantenimiento |
| Cada turno | Limpiar e inspeccionar |
| Noticias | Lubricar los sistemas de guía |
| Mensual | Medir dimensiones críticas |
| Cada 100,000 golpes | Reafilar los filos de corte |
Pregunta frecuente 6: ¿Cuál es el mejor material para la matriz en el estampado de acero inoxidable?
Opciones recomendadas:
| Material | Mejor aplicación |
| DC53 | Estampado de acero inoxidable de alta velocidad |
| SKD11 | Estampado de precisión general |
| Carburo de tungsteno | Producción de ultra alto volumen |
Pregunta frecuente 7: ¿Cómo se pueden reducir las rebabas en el estampado de metales?
Mejores prácticas:
Optimizar el desalojo
Afilar los punzones con regularidad
Mejorar la alineación de la matriz
Utilice insertos de precisión
Si es necesario, añada estaciones de afeitado.
Pregunta frecuente 8: ¿Cuál es la diferencia entre el acero SPCC y el acero laminado en caliente?
| Propiedad | SPCC laminado en frío | Acero laminado en caliente |
| Acabado de la superficie | Diseño liso | Áspero |
| Precisión | Alto | Más Bajo |
| Conformabilidad | Excelente | Moderado |
| Aplicaciones | Estampado de precisión | Partes estructurales |
Regla de oro:
Utilice SPCC para piezas de precisión y con buen acabado, y acero laminado en caliente para aplicaciones estructurales.