

Kapitel 1Einführung der Automobil-Metallprägung
Die Metallstanzung spielt eine entscheidende Rolle in der Automobilfertigung. Alle Stanzteile, von Karosserieteilen über Halterungen und Verstärkungsplatten bis hin zu Batterieabdeckungen und Fahrwerkskomponenten, müssen strengen Sicherheits- und Ästhetikkriterien genügen. Qualität und Langlebigkeit der Stanzwerkzeuge gewährleisten den Erfolg des Stanzprozesses in allen Phasen, von der Prototypenfertigung bis zur Serienproduktion.
Trotz Fortschritten in der CAE-Simulation und neuen Entwicklungen in der Materialwissenschaft stecken viele Unternehmen weiterhin in einem kostspieligen und zeitaufwändigen Kreislauf aus Testphase → Werkzeugmodifikation → erneuter Testphase → Anpassung fest. Jede Änderung erhöht die Werkzeugkosten, verlängert den Projektentwicklungszyklus, belastet die Entwicklungskapazitäten und reduziert die Gesamteffizienz. Im Extremfall dauert der Entwicklungsprozess mehrere Monate, was sich direkt auf den Markteinführungstermin eines neuen Automobilmodells auswirkt.
Dieser Artikel fasst praktische Empfehlungen aus jahrzehntelanger Erfahrung in Stanzwerken und Werkzeugmachereien der Automobilindustrie zusammen. Er deckt den gesamten Lebenszyklus eines Stanzwerkzeugs ab – von der Auslegung und CAE-Simulation über die Werkzeugerprobung und -optimierung bis hin zur Serienproduktion. Die Tipps in diesem Leitfaden erhöhen die Erfolgsaussichten Ihrer Stanzprojekte deutlich.
Kapitel 2: Warum die Metallstanzung in der Automobilindustrie wichtig ist
Moderne Automobilhersteller setzen zunehmend auf fortschrittliche Werkstoffe, um ihren Anforderungen an Kraftstoffverbrauch und Sicherheit gerecht zu werden. Diese Werkstoffe sind:
Hochfester Stahl (HSS)
Hochfeste Stähle (AHSS)
Edelstahl
Aluminiumlegierungen (5xxx- und 6xxx-Serie)
Solche fortschrittlichen Werkstoffe ermöglichen zwar eine hervorragende Struktur und ein geringes Gewicht, stellen aber in folgenden Aspekten Herausforderungen für die Herstellung dar:
Tiefziehen – hohe Ziehverhältnisse
Rückfederungskontrolle – Kontrolle der Materialinstabilität nach der Formation
Verhindern, dass Risse aufspalten
Faltenbildung kontrollieren – Kontrolle von Druckinstabilitäten
- Beständigkeit gegen Werkzeugverschleiß – lange Werkzeugstandzeit bei hohen Kontaktdrücken
Daher erfordert eine erfolgreiche Metallstanzung im Automobilbereich ein ausgewogenes Verhältnis zwischen:
✔ Konstruktionskenntnisse – die richtige Anordnung der Streifen, die Formgebung und die Gestaltung der Ziehnaht sind entscheidend für die Verringerung von Fehlern und die Erzielung von Maßgenauigkeit.
✔ CAE-Simulation – Ausgefeilte Simulationsprogramme wie AutoForm, DYNAFORM oder PAM-STAMP ermöglichen die Vorhersage von Materialausdünnung, Materialfluss, Faltenbildung, Rissbildung und Rückfederung vor der Werkzeugerprobung.
✔ Ausprobieren – Der endgültige Erfolg hängt von Anpassungen in Bezug auf Ziehperlen, Stickstoffdruck, Unterlegscheiben, Einsätze usw. ab. Keine Software kann Expertenwissen ersetzen.
Kapitel 3; Häufige Probleme der Metallstanzung in der Automobilindustrie
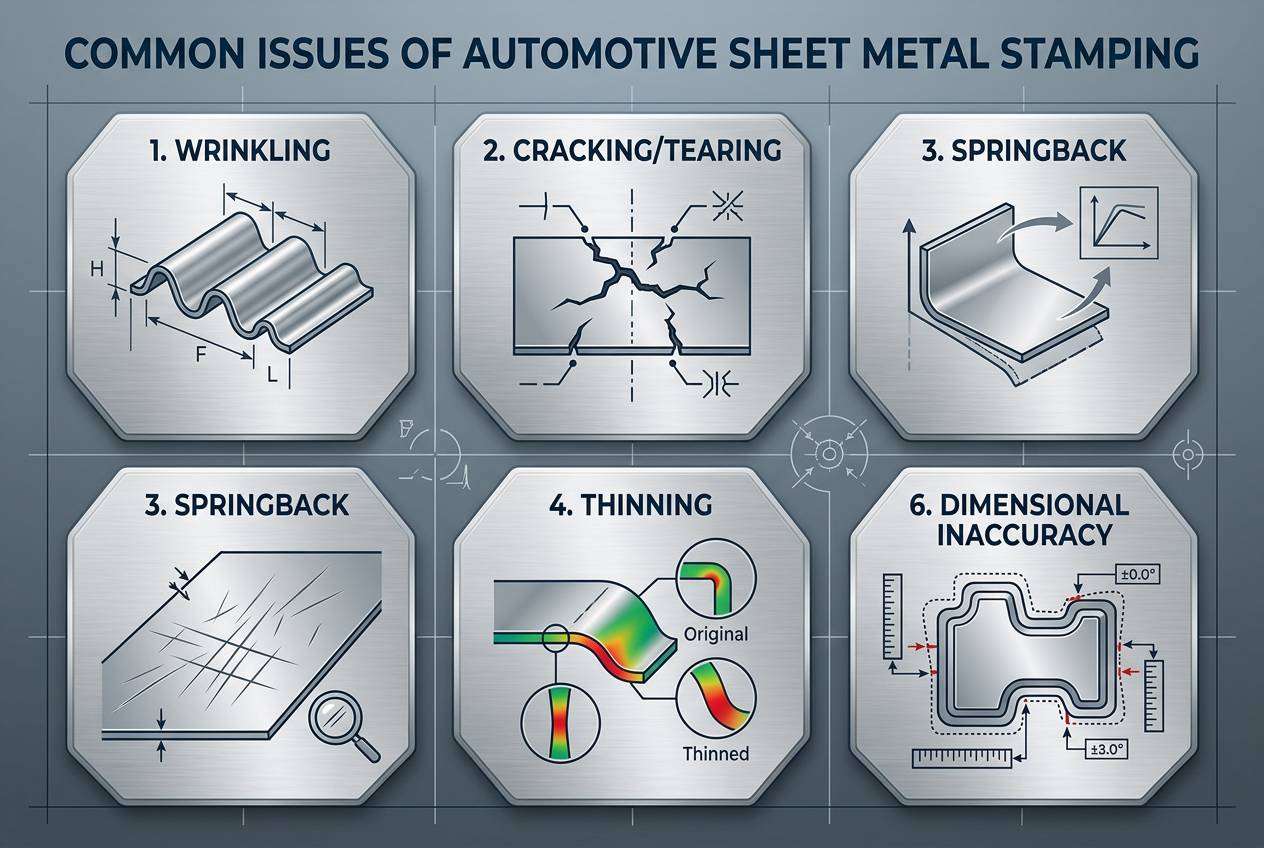
3.1 Falten
Ursachen können sein:
Unzureichender Blechhalterdruck
Beschädigte oder abgenutzte Zugperlen.
Ungleichmäßige Materialflussbildung
Falsche Rohlingsabmessungen
Solutions:
Erhöhen Sie den Niederhalterdruck oder installieren Sie tiefere Ziehperlen, um die Haltekraft zu erhöhen
Geometrie der Ziehperlen ändern (Höhe, Breite, Position)
Optimieren Sie das Layout, um den Materialfluss zu steuern.
Zusätzliche Präge- oder Haltebereiche
3.2 Rissbildung
Gründe dafür:
Übermäßige Ausdünnung jenseits der Materialgrenzen
Zu kleine Ecken führen zu Spannungskonzentrationen
Falsche Stanz- oder Formabmessungen
Unzureichende Schmierung oder ungeeignete Materialeigenschaften
Solutions:
Vergrößern Sie den Stempelradius R. Fügen Sie zusätzliche Vorformungsschritte hinzu.
Vergrößern Sie die Rohlingsgröße, um ein Dehnen zu vermeiden.
Zwischenglühen (insbesondere für Edelstahl und AHSS)
Optimieren Sie die Ziehperlen
Über den Rückprall
3.3 Abhilfemaßnahmen:
Biegekorrektur an Werkzeugoberflächen
Rückhaltesysteme, z. B. Rippen
Zusätzliche Wiederschlagoperationen
CAE-basierte Rückfederungskorrektur
Durch Erhöhen der Niederhalterkräfte oder Ziehen der Wulste können zusätzliche plastische Verformungen erzielt werden.
Kapitel 4: Konstruktionsphase für Metallstanzteile im Automobilbereich: Festlegung der soliden Grundlage
Foundations
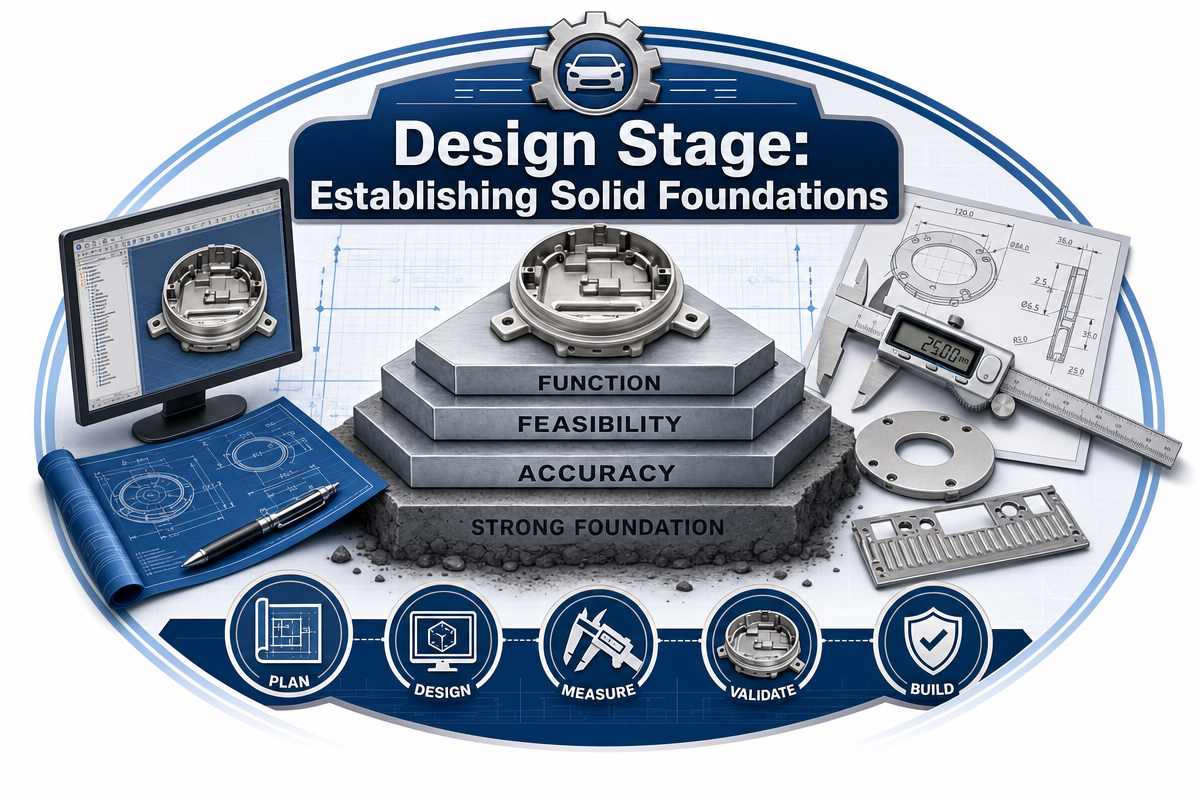
Konstruktionstipp 1: Prozessanalyse vor der Werkzeugkonstruktion
Vor Beginn der Arbeit mit der CAD-Software ist eine umfassende Prozessanalyse durchzuführen. Dabei sind das minimale Ziehverhältnis, die Flanschlänge, der Lochrandabstand und die Materialeigenschaften zu berechnen. Diese Werte sind mit Referenzdaten für ähnliche Stanzvorgänge zu vergleichen. Problembereiche sind bereits in der Vorbereitungsphase zu identifizieren.
Design-Tipp 2: Streifenlayout und CAE-Auswertung –
Das Streifenlayout bestimmt die Abfolge des Stanzprozesses. Führen Sie stets eine CAE-Simulation mit dem vollständigen Streifenmodell durch. Prognostizieren Sie die Materialverteilung, die Anzahl der Pilotbohrungen und die Festigkeit des Trägerstreifens. Vergleichen Sie die prognostizierte Materialausdünnung mit historischen Werten.
Gestaltungstipp 3: Leere Stationen
Belegen Sie niemals alle Stationen Ihrer Bandmaschine mit Umformvorgängen. Fügen Sie leere Stationen in den Prozess ein, um spätere Anpassungen vornehmen zu können, ohne die gesamte Matrize demontieren zu müssen. Leere Stationen bieten zudem Platz für Sensoren, Materialabwurf und Sekundärwerkzeuge.
Konstruktionstipp 4: Heberkonstruktion
Zuverlässige Auswerfer sind entscheidende Elemente von Folgeverbundwerkzeugen. Verwenden Sie Auswerfer mit ausreichender Kraft und ausreichendem Hub, um alle Formteile freizugeben. Verwenden Sie niemals kleine Auswerfer mit unzureichender Federkraft. Stellen Sie sicher, dass genügend Freiraum für den Transfer zur nächsten Station der Zuführlinie vorhanden ist.
Konstruktionstipp 5: Auswahl des Werkzeugmaterials und Oberflächenbearbeitung
Die Werkstoffe werden an die Produktionsmengen angepasst. Für die Kleinserienfertigung von Prototypen können Gusseisen oder gehärteter Stahl ausreichend sein. Hochwertige Stähle wie DC53, 1.2379 oder Pulverstähle werden für die Serienfertigung von AHSS-Materialien eingesetzt. Die Oberflächenbehandlung umfasst PVD-Beschichtung, TD-Oberflächenbehandlung oder Nitrieren.
Gestaltungstipp 6: Einlagen
Die kritischen Flächen der Formeinsätze sollten austauschbar sein. Durch den Einsatz von Einsätzen lassen sich die Werkzeuge schnell mit Unterlegscheiben oder durch Schleifen justieren. Allein der Wechsel der Einsätze spart 30–50 % der für die Werkzeugjustierung benötigten Zeit. Außerdem entfällt durch die Einsätze das Abschaben ganzer Werkzeugflächen während des Justiervorgangs.
Testphase: Polieren Ihres Stempels
Konstruktionstipp 7: Stickstofffedern –
Stickstofffedern sollten mit Vorsicht verwendet werden. Zu hoher Druck schadet Ihren Werkzeugen. Verwenden Sie nur die für die jeweilige Aufgabe notwendige Menge und dokumentieren Sie die genauen Werte im Werkzeugprotokoll. Zu hoher Druck beschleunigt den Werkzeugverschleiß und kann Risse verursachen.
Design-Tipp 8: Vorsichtsmaßnahmen für den ersten Testlauf –
Beginnen Sie die Werkzeugversuche mit den niedrigstmöglichen Pressgeschwindigkeiten und dem geringsten Stickstoffdruck. Setzen Sie Endschalter oder einen mechanischen Anschlag, um ein Überdrehen zu verhindern. Beobachten Sie jeden Vorgang bei niedrigen Geschwindigkeiten sorgfältig und achten Sie auf ungewöhnliche Geräusche. Selbst ein kleiner Fehler bei hoher Geschwindigkeit zerstört das Werkzeug innerhalb von Sekunden.
Design-Tipp 9: Inspektionstest für Bleiwurz
Der Kontakttest mit Mennige (oder Maschinenblau) ist eine schnelle und zuverlässige Methode zur Überprüfung der Kontaktflächen von Werkzeugen. Tragen Sie eine dünne Schicht Mennige auf den Stempel auf, schließen Sie die Werkzeuge unter hohem Druck und beobachten Sie den Materialübergang auf den Werkzeugblock. Versuchen Sie, einen Kontakt auf 70–80 % der Formoberfläche herzustellen. Scharfe Kanten weisen auf potenzielle Spannungsspitzen hin.
Konstruktionstipp 10: Messkriterien für Koordinatenmessgeräte
Vor dem ersten Testlauf ist ein schriftliches Protokoll für Koordinatenmessgeräte (KMG) zu erstellen. Darin sind die Abmessungen, die Anzahl der Teile pro Messzyklus und die Toleranzen festzulegen. Die Teile werden unter ungespannten und gespannten Bedingungen vermessen, um die spätere Montage zu simulieren. Die Messergebnisse werden anschließend mit der CAE-Rückfederungsberechnung verglichen.
Design-Tipp 11: Beispielvalidierung für den Kunden
Warten Sie nicht, bis der Chip einwandfrei funktioniert. Senden Sie Ihrem Kunden frühzeitig Muster zur Bestätigung der Prioritäten. Manchmal genügt ein kleines Muster, um sich auf Prioritäten und das weitere Vorgehen zu einigen.
Kapitel 5: Automobil-Metallumformung – Spezielle Umformtechnologien und Werkstoffe
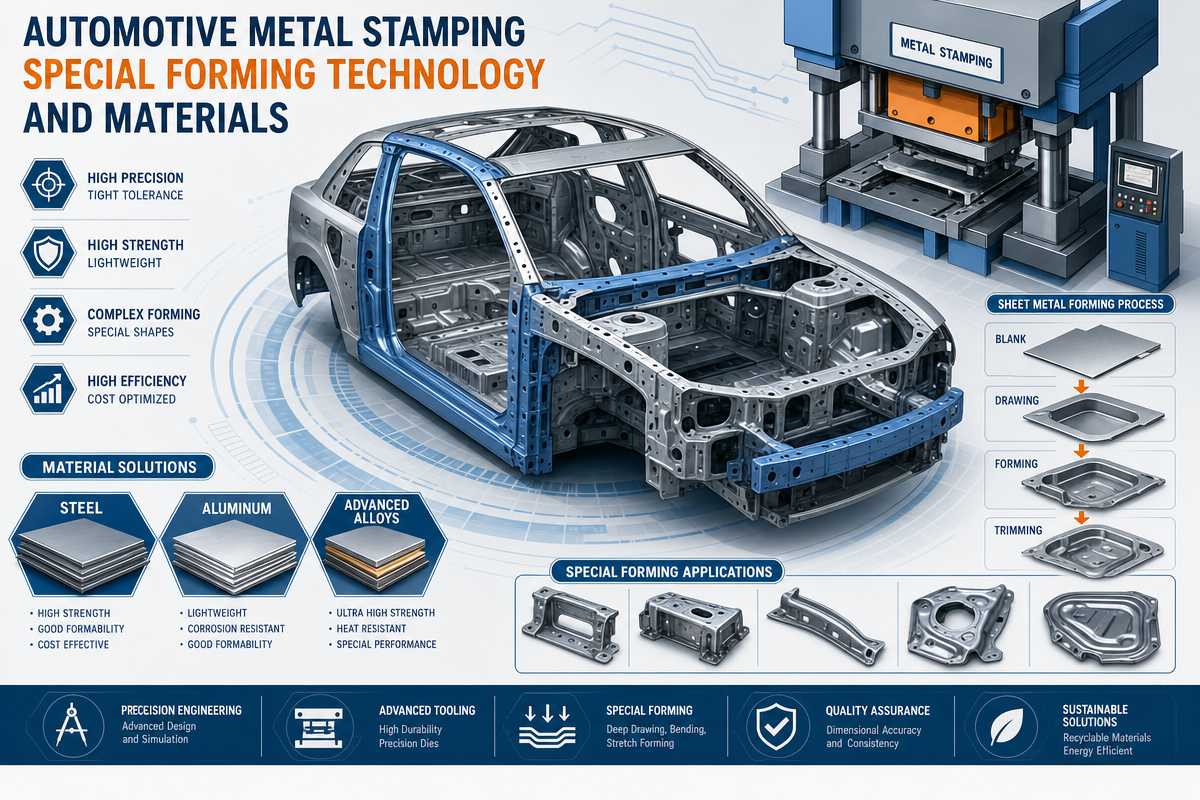
Konstruktionstipp 12: Automobil-Metallstanzen von AHSS (hochfestem Stahl)
AHSS unterscheidet sich deutlich von normalem Stahl. Die Hauptunterschiede liegen in den großen Biegeradien, dem größeren Spiel zwischen den Werkzeugen, dem höheren Stickstoffdruck und den polierten Oberflächen zur Reibungsreduzierung. Die Rückfederung ist 2-3 Mal größer. Diese Faktoren müssen bei der Werkzeugkonstruktion berücksichtigt werden.
Konstruktionstipp 13: Metallprägen im Automobilbereich – Sandpapiertest
Um die Spannungsverteilung auf einer Oberfläche zu ermitteln, empfiehlt sich der Schleifpapiertest. Dazu wird eine Matrize mit grobem Schleifpapier (Körnung 60–80) bearbeitet. Beim Verformen kratzt das Schleifpapier die Oberfläche und legt so Bereiche mit der höchsten Spannungskonzentration frei. Diese Methode ist kostengünstig und äußerst zuverlässig.
Konstruktionstipp 14: Reihenfolge der Biegekorrektur
Um Verformungen zu korrigieren, gehen Sie in einer bestimmten Reihenfolge vor. Bestimmen Sie zunächst die Materialstärke und -härte, dann das Spiel zwischen den Matrizen und stellen Sie schließlich den Stempelwinkel ein. Überprüfen Sie diese grundlegenden Werte, bevor Sie Änderungen am Matrizenblock vornehmen. Viele „Matrizenprobleme“ sind tatsächlich auf Material- oder Pressfehler zurückzuführen.
Konstruktionstipp 15: Verfahren zur Einstellung von Ausgleichsscheiben beim Metallstanzen im Automobilbereich
Verwenden Sie Präzisions-Unterlegscheiben mit 0.05, 0.1 und 0.2 mm Dicke, um Feineinstellungen unter Wendeschneidplatten oder hinter Formtellern vorzunehmen. Dokumentieren Sie Ihre Unterlegscheiben-Vorgänge stets detailliert im Werkzeuglogbuch. Verwenden Sie niemals mehr als drei Unterlegscheiben an einer Stelle, da diese sich ungleichmäßig verformen könnten. Schleifen Sie die Stirnfläche der Wendeschneidplatten, um eine endgültige Lösung zu erzielen.
Design-Tipp 16: Automobil-Metallprägen mit Edelstahlbeschichtung
Um Fressen zu vermeiden, sollten die Formflächen mit Titan-Aluminium-Nitrid (TiAlN), Aluminium-Chrom-Nitrid (AlCrN) oder Chrom-Nitrid (CrN) beschichtet werden. Verwenden Sie Ziehschmierstoffe mit hoher Viskosität und polierter Oberfläche (Ra < 0.2 µm). Testen Sie außerdem Nickelbasis-Antifressmittel.
Kapitel 6: Einzelheiten zur Produktion und Verarbeitung
Tipp 17: Automobil-Metallstanzen – Materialmanagement
Lagern Sie Rohcoils unter kontrollierten Umweltbedingungen, um Oxidation und den Abbau von Schmierstoffen zu verhindern. Dokumentieren Sie die Materialchargen und die Zertifikate für mechanische Prüfungen. Oftmals entstehen unerwartete Risse durch eine defekte Coil. Prüfen Sie eingehendes Material auf Toleranzen hinsichtlich Dicke, Kantenbeschaffenheit und Spannungszustand.
Tipp 18 Sensorsysteme und Schrotthandhabung
Sensoren überwachen Zuführungsfehler, Ausfälle des Auswurfmechanismus und Werkzeugverschmutzungen. Bei Folgeverbundwerkzeugen ist darauf zu achten, dass Ausschussstücke beim Nachschneiden nicht behindert werden. Die Ausschussrutsche muss geneigt sein (Winkel > 30°) und über Reinigungsöffnungen verfügen. Ein einzelner Ausschuss kann viele andere Stationen beschädigen.
Tipp 19: Optimale Stanzfolge beim Automobil-Metallstanzen
Führen Sie den Stanzvorgang möglichst vor dem Umformen durch, wenn Löcher nahe an der Umformkontur geschnitten werden müssen. Nachträgliches Stanzen erfordert komplexere Winkel und führt zu stärkerer Gratbildung. Falls sich Stanz- und Umformvorgang nicht trennen lassen, verwenden Sie einen Kugel- oder Stufenstempel.
Tipp 20: Feinstanzverfahren für die Automobilindustrie
Feinschneiden erzeugt saubere Schnittkonturen mit vollständiger Scherung ohne Bruchflächen. Traditionell erfolgt das Feinschneiden mit speziellen Stanzpressen, heutzutage bieten jedoch viele Folgeverbundwerkzeuge eine vergleichbare Möglichkeit zum Feinschneiden mit minimalen Spaltmaßen (bis zu 1 % der Materialstärke), V-Ring-Eindrückern und Gegenstempeln.
Tipp 21 – Sekundäre Korrekturansätze
Falls die Werkzeugoptimierung nicht zum gewünschten Ergebnis führt, stehen weitere Optionen zur Verfügung: Walzenrichten zur Herstellung einer ebenen Oberfläche, Prägen zur Einstellung der Wandstärke und Nachprägen zur Feinjustierung der Kontur. Manchmal liegt der optimale Ansatz außerhalb der ursprünglichen Werkzeugkonstruktion.
Kapitel 7: Stabilität der Massenproduktion von Metallstanzteilen im Automobilbereich
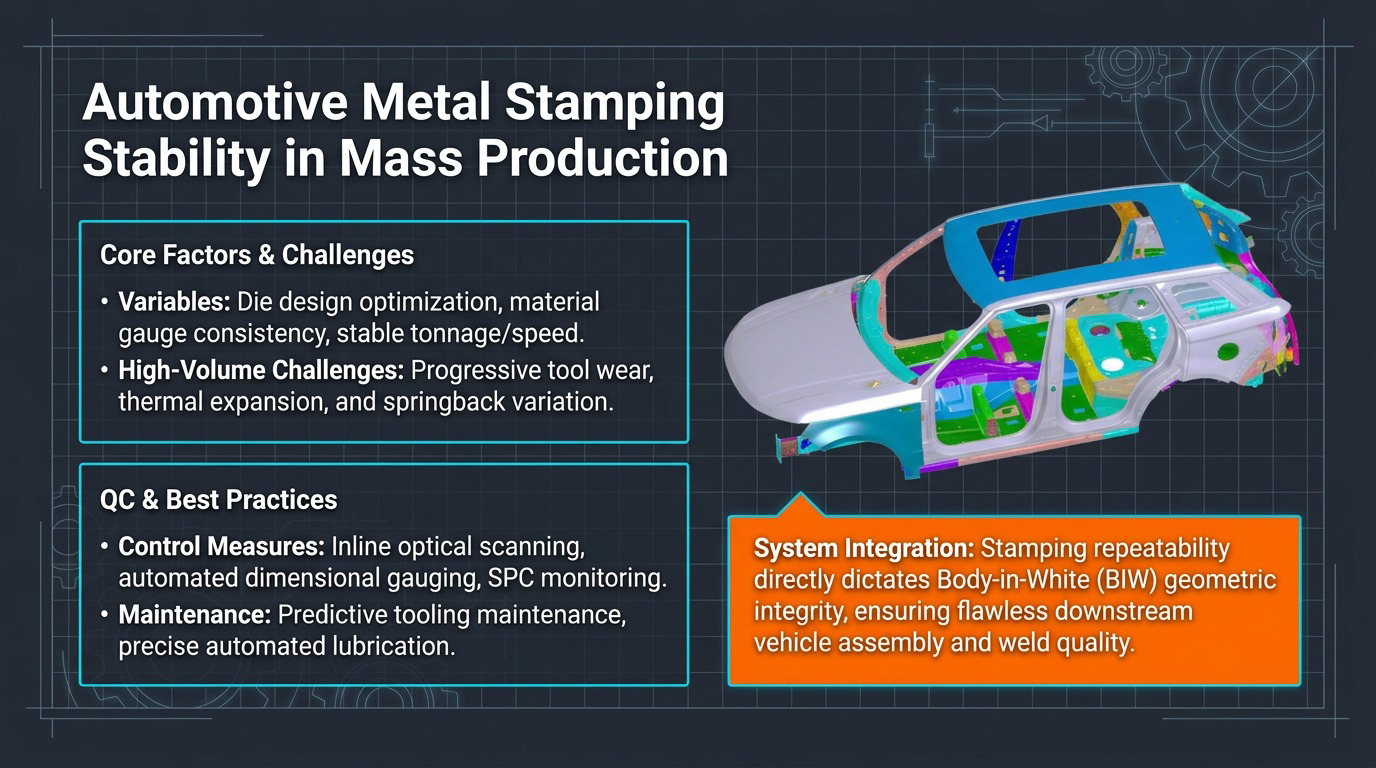
Tipp 22 – Überwachung der Werkzeugstandzeit beim Metallstanzen in der Automobilindustrie
Die Werkzeugstandzeit lässt sich anhand der Hubzahlen zwischen den Nachschleifvorgängen und der Verschleißentwicklung überwachen. Das übliche Intervall zwischen Nachschleifvorgängen bei Stanzwerkzeugen aus hochvolumigem AHSS liegt zwischen 50,000 und 200,000 Hüben. Nutzen Sie die gesammelten Daten, um präventive Stillstandszeiten im Voraus zu planen, anstatt auf Notfälle zu warten.
Tipp 23 – Geplantes Wartungsprogramm für die Metallstanzung im Automobilbereich
Erstellen Sie eine Liste regelmäßiger Wartungsarbeiten, die Folgendes umfasst: Reinigung der Abfallöffnungen und -rutschen, Überprüfung der Stickstofffedern auf Druckverlust, Inspektion der Führungsstifte und -buchsen sowie Überprüfung der Drehmomentwerte aller Einsätze. Ein ordnungsgemäß gewartetes Werkzeug ist in der Lage, auch ein optimiertes Werkzeug im Verschleißzustand konstant besser zu produzieren.
Tipp 24 – Stickstofffedern prüfen
Bei längerem Gebrauch von Stickstofffedern nimmt der Druck aufgrund von Dichtungsverschleiß tendenziell ab. Prüfen Sie den Vordruck monatlich mit einem speziell dafür entwickelten Manometer. Ersetzen Sie alle Federn, bei denen der Druckverlust mehr als 10 % beträgt. Eine beschädigte Stickstofffeder kann zu asymmetrischer Umformung oder plötzlichen Abweichungen der Bauteilkontur führen.
Tipp 25 – Statistische Prozesskontrolle (SPC)
Nutzen Sie statistische Prozesskontrolle, um die Entwicklung kritischer Abmessungen während der Testphase zu überwachen. Notieren Sie die Messergebnisse nach jeweils 50 bis 100 Hüben. Achten Sie dabei auf Trends wie zunehmende Rückfederung (aufgrund von Werkzeugverschleiß) oder plötzliche Änderungen (z. B. durch lose Einsätze oder Materialunterschiede).
Tipp 26 – CAE-Simulationsunterstützung in der Produktion
Speichern Sie alle Simulationen, die während der Werkzeugentwicklung durchgeführt wurden. Nutzen Sie CAE-Simulationen in der Produktion zur Fehlerbehebung: Vergleichen Sie das real geformte Teil mit der Simulation. Mit moderner CAE-Technologie lassen sich verschiedene „Was-wäre-wenn“-Studien durchführen, z. B. die Verwendung von Rohlingen mit neuen Formen, unterschiedlichen Schmierkoeffizienten und Pressgeschwindigkeiten.
Tipp 27 – Managementsystem für die Metallstanzung in der Automobilindustrie
Alle wertvollen Erfahrungen aus Testläufen, Anpassungen und Prozessverbesserungen sollten in der Datenbank dokumentiert werden. In vielen Werkzeugbaubetrieben bleibt die während der Entwicklung gesammelte Erfahrung oft nur im Kopf der Ingenieure gespeichert. Die bei der Entwicklung verschiedener Produkte gewonnenen Erkenntnisse werden in einem strukturierten Wissensmanagementsystem zusammengeführt.
Kapitel 8: FAQ (Häufig gestellte Fragen)
8.1 Was ist Blechprägen im Automobilbereich?
Die Blechumformung im Automobilbereich ist ein Fertigungsverfahren, bei dem flache Metallbleche durch Stanzwerkzeuge und Pressen zu Fahrzeugkomponenten wie Karosserieteilen, Halterungen, Strukturträgern und Batteriegehäusen geformt werden.
8.2 Welche Werkstoffe werden für die Automobil-Stanztechnik verwendet?
Typische Werkstoffe für die Automobil-Stanztechnik sind Baustahl, hochfester Stahl (HSS), hochfester Stahl (AHSS), Edelstahl und Aluminiumlegierungen (5xxx- und 6xxx-Güten).
8.3 Warum ist die CAE-Simulation im Stanzprozess wichtig?
Mithilfe der CAE-Simulation lassen sich potenzielle Probleme wie Rissbildung, Faltenbildung, Rückfederung und Materialfluss vorhersagen, wodurch bis zu 30-50 % der für die Erprobung benötigten Zeit und Kosten eingespart werden können.
8.4 Wo treten Falten beim Tiefziehen von Automobil-Metallstanzteilen auf?
Faltenbildung ist üblicherweise auf eine zu geringe Niederhalterkraft, eine mangelhafte Ziehnahtgestaltung, einen übermäßigen Materialfluss oder eine unausgewogene Umformgeometrie zurückzuführen.
8.5 Wie kann ich Risse beim Stanzen von Metall im Automobilbereich vermeiden?
Dies lässt sich verhindern durch größere Radien in den Ecken, Vorformen, Glühen der Materialien, geeignete Rohlingsformen und Anpassungen der Ziehperlen.
8.6 Welches Verhältnis wird für die Ausdünnung empfohlen?
Im Allgemeinen sollte der Wert nicht über 25 % liegen. Bei Tiefziehteilen aus Edelstahl mit anschließender Glühung sind bis zu 40 % zulässig.
8.7 Warum verstellbare Einsätze verwenden?
Durch den Einsatz verstellbarer Einsätze ist eine schnelle Anpassung der Abmessungen in der Testphase und in der Produktion möglich, was Werkzeugkosten spart und den Austausch des gesamten Werkzeugs verhindert.
8.8 Was ist das Feinschneidverfahren?
Feinschneiden ist ein Präzisionsstanzverfahren, das nahezu kein Spiel (weniger als 1 %) erzeugt und somit ein perfektes Abscheren mit hervorragender Maßgenauigkeit ohne Nachbearbeitung ermöglicht.
8.9 Wie kann die Lebensdauer des Dieners verlängert werden?
Dies umfasst die Verwendung von hochwertigem Werkzeugstahl, das Aufbringen einer PVD- oder TiD-Beschichtung, planmäßige Wartung, regelmäßiges Nachschleifen und effektive Schmierung.
8.10 Wie kann die Wartezeit beim Probetraining verkürzt werden?
Durch die Kombination von CAE-Simulation, optimalen Streifenlayouts, verstellbaren Einsätzen und detaillierten Testprotokollen lässt sich die Werkzeugentwicklungszeit um 30-50% reduzieren.
Kapitel 9: Schlussfolgerung zur Automobil-Metallprägung
Die Metallstanztechnik für die Automobilindustrie ist ein hochspezialisiertes Gebiet, das zahlreiche Aspekte der Materialwissenschaft, des Werkzeugbaus, der CAE-Simulation und langjährige praktische Fertigungserfahrung vereint. Die Entwicklung von Elektroautos und fortschrittlichen Werkstoffen treibt die Werkzeugtechnologie hin zu Präzision und Langlebigkeit.
Ein kontinuierlicher Kreislauf aus Design → Erprobung → Analyse → Optimierung → Produktion trägt dazu bei, den Anteil akzeptierter Werkzeuge zu erhöhen, den Werkzeugentwicklungsprozess zu beschleunigen und eine effiziente und profitable Massenproduktion zu erzielen. Alle dreißig vorgestellten Tipps wurden erfolgreich an realen Werkzeugen getestet und haben ihre Wirksamkeit bewiesen. Wenden Sie sie einfach konsequent an, dokumentieren Sie Ihre Prozesse und optimieren Sie sie kontinuierlich.

