

Einleitung:
Stanzprodukte aus Edelstahl sind allgegenwärtig: von Haushaltsgeräten in der Küche bis hin zu monumentalen Architekturelementen wie Stadtskulpturen, Gebäudefassaden und Einrichtungsgegenständen. Die vielfältigen Einsatzmöglichkeiten des Materials erklären sich durch die Attraktivität von Edelstahl aufgrund seiner Ästhetik, seiner hohen Korrosionsbeständigkeit und seiner langfristigen Zuverlässigkeit. Leider bestehen immer noch viele Vorurteile und Missverständnisse gegenüber diesem Produkttyp. Eines der häufigsten ist der sogenannte „Magnettest“.
Vor Kurzem beobachtete ich, wie ein Kunde in einem Baumarkt Kochgeschirr auf Magnetismus testete. Der Mann behauptete: „Wenn ein Magnet daran haftet, ist es minderwertiges Edelstahleisen; wenn nicht, ist es Edelstahl. Das bedeutet, dass guter Stahl und Edelstahl keinen Magnetismus enthalten können.“ Solche Missverständnisse entstehen meist durch mangelnde Information. Deshalb möchte ich einige Aspekte der Edelstahlproduktion beleuchten.
Kapitel 1. Begriffsklärung: Der Unterschied zwischen Eisen, Stahl und Edelstahl
Der Unterschied zwischen Eisen und Stahl liegt in ihrem Kohlenstoffgehalt:
Stahl enthält in seiner Zusammensetzung nicht mehr als 2 % Kohlenstoff.
Im Eisen beträgt die Kohlenstoffkonzentration mehr als 2%.
Kapitel 2. Klassifizierung von Edelstahlstanzteilen: Warum sind manche Typen magnetisch?
Edelstahl wird hauptsächlich anhand seiner Mikrostruktur in drei Typen unterteilt. Ihre magnetischen Eigenschaften unterscheiden sich aufgrund ihrer Legierungszusammensetzung:
| Typ | Hauptlegierungselemente | Magnetisch | Schlüsseleigenschaften |
| Austenitisch | Chrom + Nickel | ❌ Nicht magnetisch | Attraktives Erscheinungsbild, gute Gesamtleistung |
| Ferritisch | Chrom + wenig/kein Nickel | ✅ Magnetisch | Kostengünstig, gute Wärmeleitfähigkeit |
| Martensitisch | Chrom + Eisen + Kohlenstoff | ✅ Magnetisch | Hohe Härte, wärmebehandelbar |
Es gibt heute über 100 verschiedene Arten von Edelstahlstanzteilen. Neben austenitischem Edelstahl sind auch ferritische und martensitische Sorten magnetisch. Daher ist die Behauptung, dass „nichtmagnetischer Edelstahl gleichbedeutend mit gutem Edelstahl ist“, völlig falsch.
Kapitel 3. Vorsicht beim Kauf: Lassen Sie sich nicht von „nicht magnetisch“ täuschen.
Dieses Metall ist stark, flexibel und äußerst widerstandsfähig, daher ist Stahl der am häufigsten verwendete Werkstoff für Alltagsprodukte. Edelstahl ist eine Stahlsorte, die sich durch ihre hohe Korrosionsbeständigkeit aufgrund des zugesetzten Chroms auszeichnet. Stahl wird als „rostfrei“ bezeichnet, wenn der Chromgehalt 10.5 % oder höher ist.
Magnetismus spielt bei der Qualitätsbeurteilung keine Rolle. Entscheidend sind allein die Legierungszusammensetzung und die mikroskopische Struktur des Metalls. In der Metallurgie ist die Bezeichnung „Edelstahl“ irrelevant. Lassen Sie sich nicht von „nicht magnetisch“ täuschen.
Warum wird nichtmagnetischer Edelstahl bevorzugt? Ein weiterer weit verbreiteter Irrglaube ist: „Nichtmagnetischer Edelstahl enthält mehr Nickel und ist daher besser.“ Dies liegt daran, dass Nickel ein relativ seltenes und teures Element ist und hoch-nickelhaltiger austenitischer Edelstahl entsprechend kostspielig ist. Die Abwesenheit von Magnetismus bedeutet jedoch nicht zwangsläufig gute Eigenschaften.
Bei einigen Arten von nichtmagnetischem Edelstahl-Stanzmaterial wird eine Rezeptur verwendet, die auf dem Mangangehalt und einem reduzierten Nickelgehalt (oder sogar dem vollständigen Fehlen von Nickel) basiert. Solche Sorten sind Tausende von RMB günstiger als hochlegierte Nickel-Sorten. Unredliche Anbieter nutzen die Vorstellung aus, dass nichtmagnetisches Edelstahl-Stanzmaterial hochwertig sei, und verkaufen billigen nichtmagnetischen Stahl als teuren hochlegierten Nickel-Edelstahl. Seien Sie daher beim Kauf stets wachsam.
Kapitel 4. Die richtige Edelstahlsorte für Ihre Anwendung auswählen
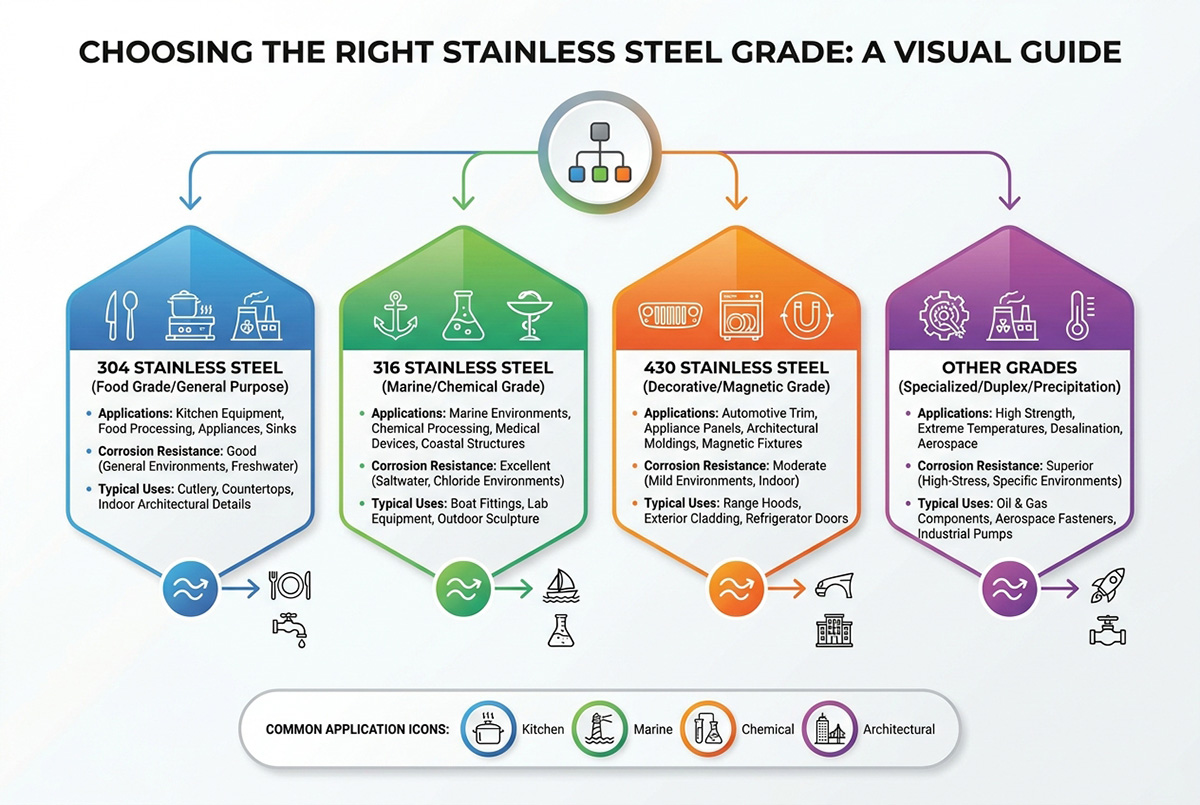
Es gibt verschiedene Arten von Edelstahlstanzteilen mit spezifischen Eigenschaften, die ihre Einsatzgebiete bestimmen. Die richtige Materialauswahl entsprechend den Anwendungsanforderungen ist der Schlüssel zu höchster Qualität und Leistungsfähigkeit.
Ästhetisch ansprechend, glänzend und nicht magnetisch, eignet sich austenitischer Edelstahl ideal für dekorative Zwecke wie Skulpturen und Landschaftsgestaltungselemente. Der Nachteil dieser Edelstahlsorte liegt in ihrer schlechten Wärmeleitfähigkeit, weshalb sie sich nicht für Kochutensilien eignet, da zum Erhitzen zusätzlicher Energieaufwand nötig ist.
Ferritischer Edelstahl ist sehr korrosionsbeständig und weist eine Wärmeleitfähigkeit auf, die die Werte austenitischer Sorten um fast 50 % übertrifft. Daher eignet er sich hervorragend für die Herstellung von Bratpfannen, Reiskochern, Waschmaschinentrommeln, Warmwasserbereitern und Küchenspülen.
Extrem widerstandsfähiger martensitischer Edelstahl ermöglicht durch Wärmebehandlung eine veränderte Härte. Er ist die beste Wahl für Messer und Klingen. Oftmals wird behauptet, „Edelstahlmesser seien nicht scharf“, da die Härte von austenitischem Edelstahl durch Wärmebehandlung nicht erhöht werden kann. Die Stanzeigenschaften von Edelstahl
Ist Edelstahlstanzteil zerbrechlich und anfällig für Verbiegungen?
Die Stanzeigenschaften von Edelstahl hängen stark von der Güte und der Vorbehandlung ab. Hochverformbarer austenitischer Stahl (z. B. Güteklasse 304) lässt sich selbst bei Kaltverformung biegen. Im Gegensatz dazu neigen spröde martensitische Stahlsorten wie 420 unter Druck zum Bruch. Die Härte des Stahls kann je nach vorheriger Wärmebehandlung oder Kaltverformung variieren und beeinflusst das Stanzverhalten maßgeblich.
Kapitel 5. Tipps zur Materialauswahl für das Stanzen von Edelstahl
Mehrere praktische Faktoren bestimmen, ob das Material beim Stanzen gute Ergebnisse liefert und die Anforderungen des Endverwendungszwecks erfüllt:
| Faktor | Überlegungen |
| Materialstärke | Edelstahlbleche haben im Allgemeinen eine Stärke von 0.1 mm bis 6 mm. Dünne Bleche eignen sich für leichte oder detaillierte Bauteile; mittlere und dicke Bleche bieten Festigkeit für tragende oder strukturell wichtige Bauteile. |
| Toleranz | Kaltgewalzte Bleche bieten typischerweise engere Toleranzen von ±0.02–0.05 mm. Anwendungen mit strengen Maßvorgaben erfordern unter Umständen eine noch höhere Präzision. |
| Oberflächenfinish | Optionen wie 2B-, BA- oder Nr. 3-Oberflächenbehandlungen beeinflussen das Erscheinungsbild und die Notwendigkeit weiterer Oberflächenbehandlungen. |
| Mechanische Eigenschaften | Die Streckgrenze, die Zugfestigkeit und die Dehnung beeinflussen die Werkzeugkonstruktion, die Presskraft und die gesamten Prozesseinstellungen. |
Durch die Abwägung dieser Faktoren können Hersteller Materialien auswählen, die ein ausgewogenes Verhältnis zwischen Formbarkeit, Festigkeit und Endproduktleistung gewährleisten.
Kapitel 6. Gängige Arten von Edelstahlstanzteilen
| Klasse | Eigenschaften |
| 301 rostfreier Stahl | Mäßig hohe Zugfestigkeit und Korrosionsbeständigkeit. Erhältlich in hart, halbhart und vollhart. |
| 304 rostfreier Stahl | Der Arbeitspferd der 300 SS-Serie. Mäßige Zugfestigkeit, Korrosionsbeständigkeit, am häufigsten verwendet in lebensmittelechtem Edelstahl und für die Scheibenstanzung. |
| Edelstahl 316 & 316L | Modifizierung der Edelstahlserie 300. Die Zugabe von Molybdän verbessert Festigkeit und Korrosionsbeständigkeit. Einsatzgebiete: Pharmazie, Lebensmittelverarbeitung und Schifffahrt. |
| Edelstahl 321 und 347 | Variationen der Grundzusammensetzung 18-8. Durch Legierungszusätze stabilisiert, um die Schweißbarkeit und den Hochtemperatureinsatz zu verbessern. |
| 17-7PH Edelstahl | Wärmebehandelbarer Edelstahl mit Umformeigenschaften wie 304. Kann nach Kaltumformung auf eine Zugfestigkeit von bis zu 200,000 psi gehärtet werden. |
Kapitel 7. Stanzbarkeit von Edelstahl
Brechen oder verbiegen sich gestanzte Edelstahlteile?
Die Eigenschaften von Edelstahl hängen von der Güteklasse und der Wärmebehandlung bzw. Kaltverformung des Materials ab. Austenitische Sorten (z. B. 304) lassen sich unter Kaltverformungsbedingungen gut biegen und brechen nicht so leicht. Martensitische Sorten (z. B. 420) hingegen sind weniger duktil und neigen eher zum Brechen.
Unterschiede zwischen verschiedenen Stanzqualitäten
Austenitischer Edelstahl mit niedrigem Kohlenstoffgehalt ist dehnbar und eignet sich daher für das Tiefziehen, beispielsweise zur Herstellung von Spülbecken und Fritteusen. Martensitische Edelstähle hingegen sind härter und weniger duktil. Daher werden sie bevorzugt für Schneidwerkzeuge und andere scharfe Gegenstände verwendet.
Merkmale und Vorteile der Edelstahlprägung
Feuer- und Hitzebeständigkeit: Der hohe Chrom- und Nickelgehalt verleiht dem Edelstahl Hitzebeständigkeit.
Ästhetisches Erscheinungsbild: Verbraucher bevorzugen das Aussehen von Edelstahlspülen und können diese durch Elektropolieren auf Hochglanz bringen.
Lange Lebensdauer: Edelstahlteile verlieren trotz eines vergleichsweise höheren Anschaffungspreises auch nach jahrelangem Gebrauch weder an Qualität noch an Ästhetik.
Hygienische Eigenschaften: Edelstahl genießt in der Pharma- sowie der Lebensmittel- und Getränkeindustrie hohes Vertrauen, da sich daraus gefertigte Teile problemlos und schnell reinigen lassen. Einige Edelstahllegierungen gelten als lebensmittelecht.
Nachhaltigkeit: Laut vielen Experten zählt Edelstahl zu den nachhaltigsten Legierungen überhaupt.
Wichtige Eigenschaften bei der Bearbeitung von Edelstahlstanzteilen
Beim Stanzen von Edelstahl sollten Sie dessen Eigenschaften beachten:
Hohe Streckgrenze, Härte und Kaltverfestigung → das Material ist sehr bruchgefährdet
Geringe Wärmeleitfähigkeit im Vergleich zu Kohlenstoffstahl → höherer Kraftaufwand beim Verformen des Materials, Schneiden und Stanzen
Hohe plastische Verformungskräfte beim Ziehen → Faltenbildung und Einreißen dünner Materialien beim Ziehen
Neigung zu Werkzeugverschleiß und Oberflächenkratzern beim Ziehen → ausreichende Schmierung erforderlich
Hohe Härte und hervorragende Korrosionsbeständigkeit → gute Werkstoffe für Konstruktions-, Kosmetik- und Außenteile
Kapitel 8. Warum Edelstahl sich hervorragend zum Stanzen eignet
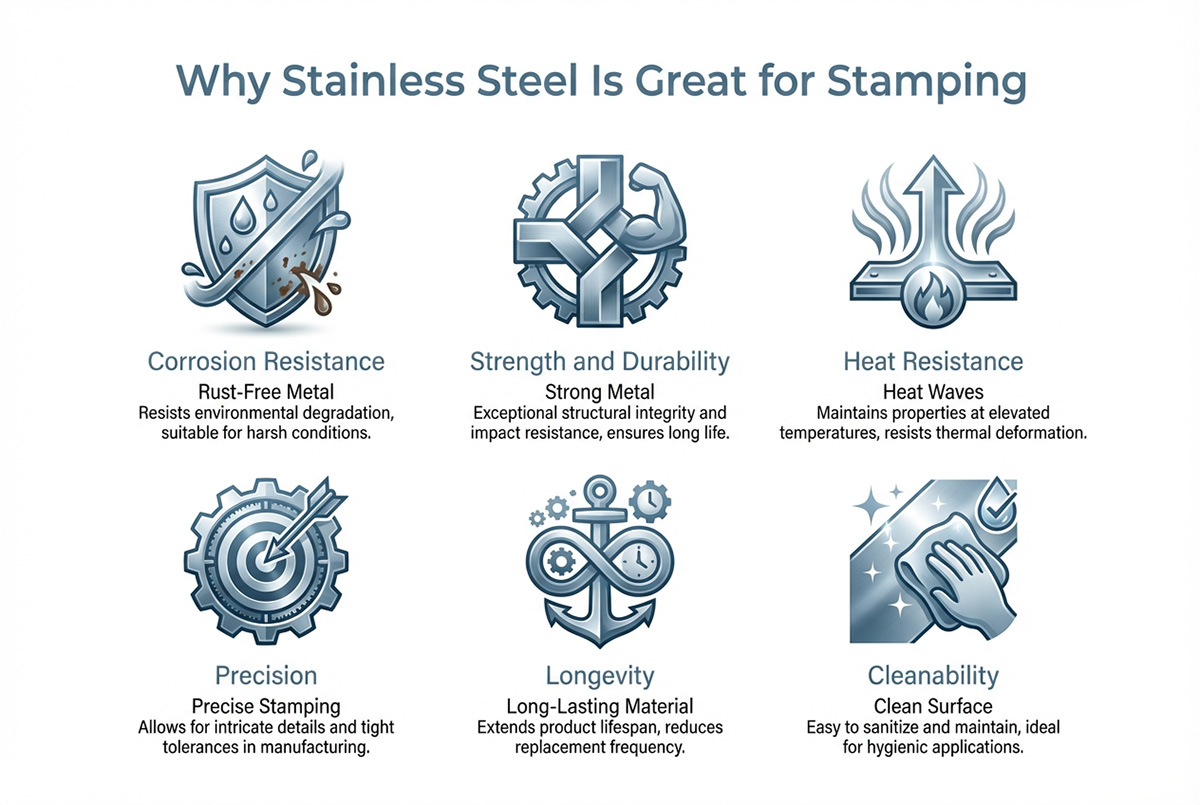
Es gibt einige Gründe, warum Edelstahlteile bevorzugt gestanzt werden:
Korrosionsbeständigkeit: Dank des hohen Chrom- und Nickelgehalts ist Edelstahlprägematerial beständig gegen Feuchtigkeit, Chemikalien und Nässe und wird von außen nicht beschädigt.
Festigkeit und Zähigkeit: Stanzteile aus Edelstahl bieten hervorragende Festigkeits- und Zähigkeitseigenschaften, wodurch sich robuste und widerstandsfähige Teile herstellen lassen, die gebogen und in verschiedene Formen gezogen werden können.
Oberflächenveredelungsoptionen: Das Material ermöglicht die Verwendung verschiedener Oberflächen für Stanzteile.
Die Bearbeitung von Edelstahl ist aufgrund seiner höheren Härte, der Neigung zur Kaltverfestigung und der geringeren Wärmeleitfähigkeit jedoch komplexer als die von Kohlenstoffstahl. Um diese Probleme zu lösen, hat sich die Stanzindustrie grundlegend weiterentwickelt. Die Toleranzen wurden präziser, die Effizienz durch Folgeverbundwerkzeuge mit bis zu 200 Hüben pro Minute gesteigert und intelligente Fertigungssysteme implementiert.
Kapitel 9. Edelstahl-Stanzverfahren
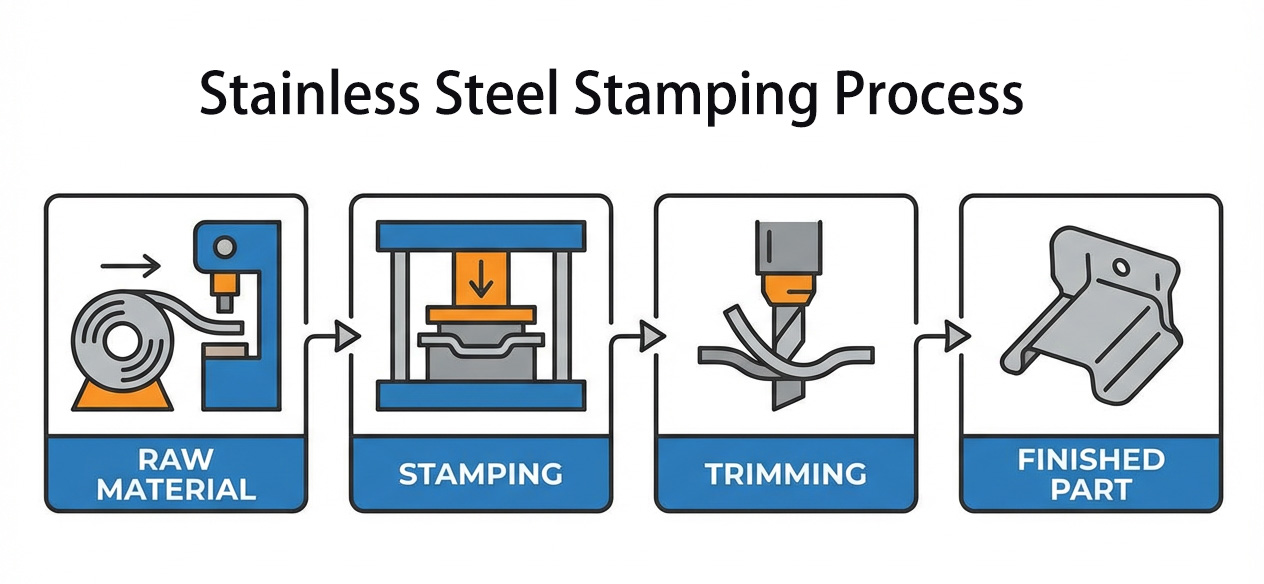
9.1 Geräteauswahl
Erfolgreiches Stanzen von Edelstahl beginnt mit der Auswahl der richtigen Ausrüstung:
| Stromquelle | Geeigneter Prozess | Empfohlene Tonnage |
| Mechanische Presse | Hochgeschwindigkeitsstanzen, Flachziehen | 25–200T |
| Hydraulikpresse | Tiefziehen, Präzisionsformen | 100–1000T |
| Servopresse | Hohe Präzision, energiesparend | 30–300T |
9.2 Allgemeine Schritte
Die Stanztechnik für Edelstahl erfordert mehrere Arbeitsschritte, um die gewünschte Form und Qualität zu erzielen:
Stanzen: Zuschneiden der Edelstahlbleche auf die benötigten Größen mittels mechanischer Scheren und Laser.
Stanzen: Löcher herstellen oder Teile trennen. Es ist wichtig, die Stanzwerkzeuge genau auszurichten und den nötigen Druck auszuüben, um saubere Kanten ohne Grate zu erhalten.
Biegen: Das Biegen von Metallteilen in die gewünschten Winkel mithilfe von Abkantpressen und Formwerkzeugen. Es ist wichtig, die Maschinen so einzustellen, dass ein Zurückfedern verhindert wird.
Tiefziehen: Die Herstellung von Tiefziehteilen wie Spülbecken und Behältern erfolgt durch Umformen von Metall in Formhohlräumen. Material und Prozessparameter müssen sorgfältig ausgewählt werden.
Nachbearbeitung: Nach dem Biegen werden die Teile korrigiert, um die Rückfederung auszugleichen.
Oberflächenveredelung: Es stehen verschiedene Polier- und Beschichtungsoptionen zur Verfügung.
Kapitel 10. Qualitätsbeurteilung und Oberflächenbehandlungen
Arten von Oberflächenbehandlungen
Oberflächenveredelungsmethoden
Mechanisch: Vibrationspolieren, Sandstrahlen, Bürsten, Polieren mit Spiegel
Chemische Verfahren: Passivierung, Elektropolieren, Färben, PVD-Beschichtung
Spezielle antibakterielle, fingerabdruckresistente, selbstreinigende und laserstrukturierte Oberflächen
Quality Check
Dimensionsmessgeräte: Messschieber, Koordinatenmessgerät, optischer Scanner
Methoden der visuellen Inspektion: Sichtprüfung, Rauheitsmessung, Rasterelektronenmikroskopie (REM) und 3D-Weißlichtinterferometrie
Zu den Leistungsprüfungen gehören: Salzsprühtest, Härteprüfung, Metallographie, Zug-/Biegeprüfung
Kapitel 11. Mögliche Probleme beim Stanzen von Edelstahl und deren Lösungsansätze.
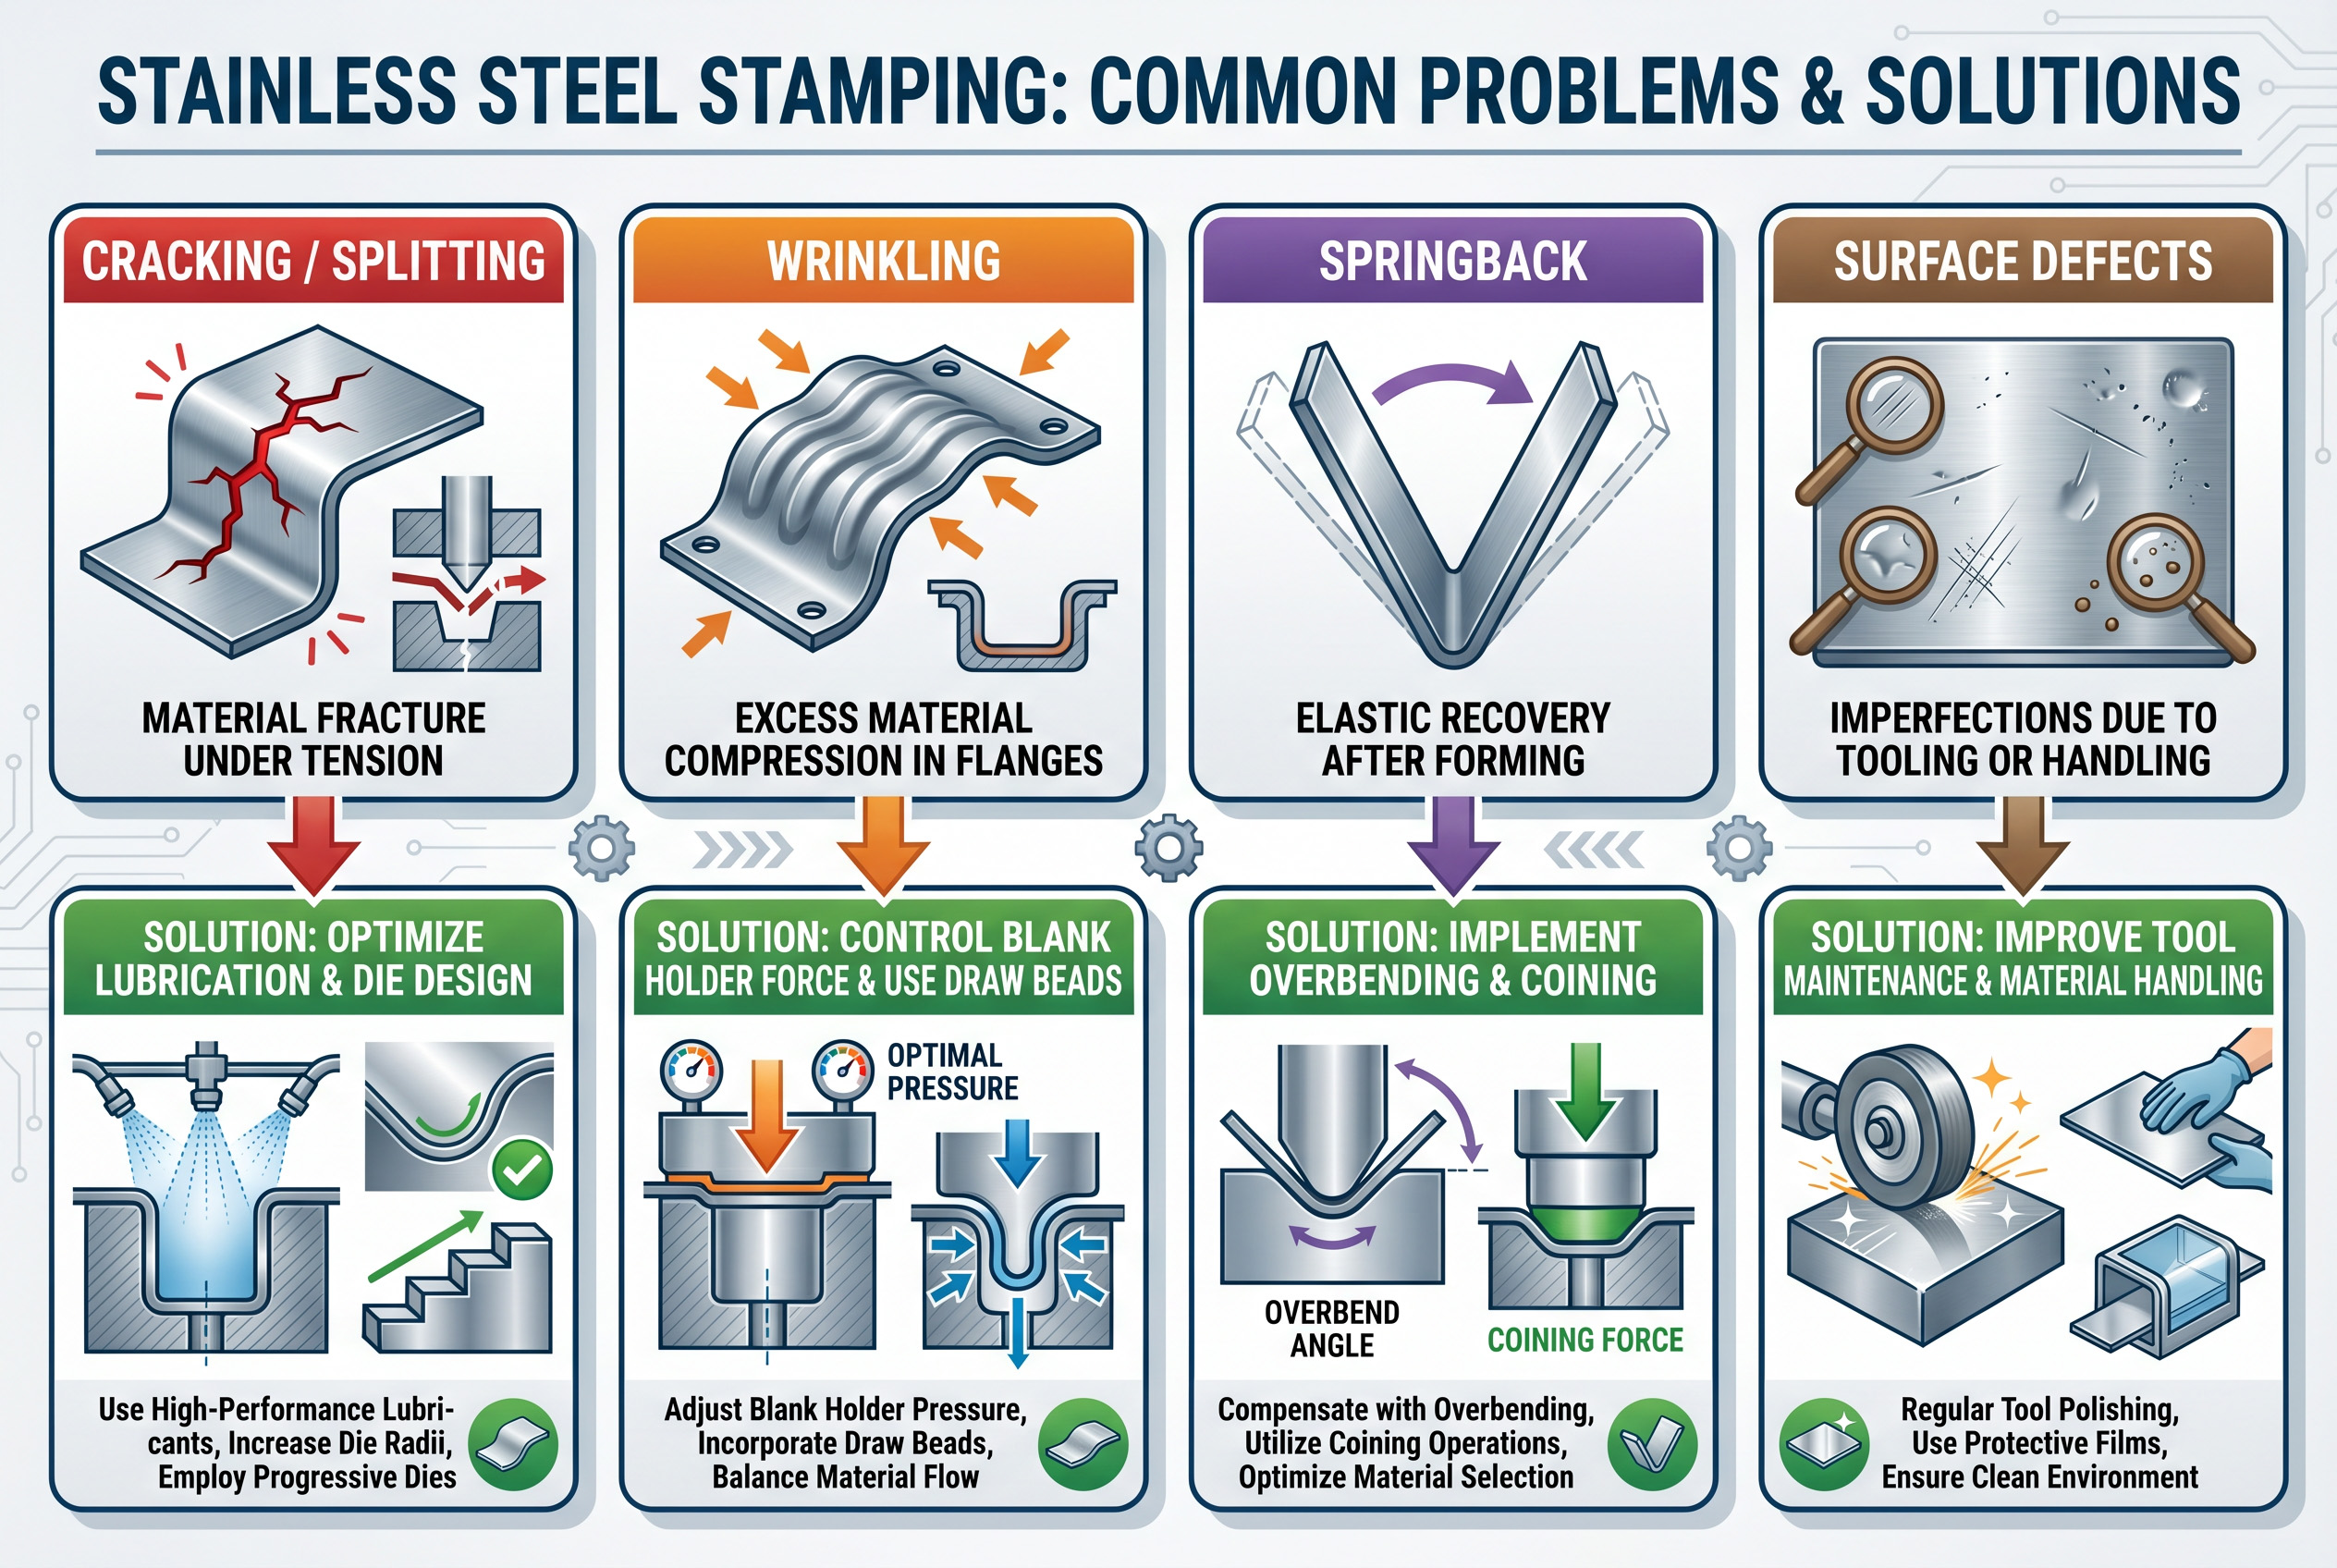
11.1 Oberflächenkratzer
Ursache des Defekts: Bewegung der Werkstückoberfläche und der Formoberfläche relativ zueinander unter Druck und Bildung einer überhitzten Schicht aufgrund plastischer Verformung.
Lösung: Ausreichende Mengen an Schmiermittel auftragen, die Formoberfläche in optimalem Zustand halten und die Pressgeschwindigkeit kontrollieren.
11.2 Bruch und Rissbildung
Ursache:
Hoher Kaltverfestigungsindex von austenitischem Edelstahl, der eine martensitische Umwandlung verursacht.
Inhomogenität der Blechstruktur
Unzureichender Werkzeugraum oder falsche Zentrierung.
Erhöhte Stanztemperatur aufgrund von Langzeitstanzvorgängen.
Ungleichmäßige Belastungen, verursacht durch Abknabbern, Ausstanzen von Ecken oder Schneiden
Lösung:
Optimierung des Blechglühprozesses
Erreichen homogenerer ebener Dehnungsorientierungen innerhalb der Körner.
Änderung der Druckverteilung während der Chip-Debugging-Phase.
Einstellen des Werkzeugspiels und der Ausrichtung.
11.3 Problem beim Abisolieren (Metallübertragung)
Ursache:
Abgenutzte Schneide
Zu viel Schimmelzugabe
Unzureichender Freiraum
Verwendung ungeeigneten Stanzöls führt zu Metallverdickung
Lösung: Halten Sie die Schneide in einem einwandfreien Zustand, optimieren Sie das Freispiel und verwenden Sie spezielle Stanzöle.
11.4 Verformung infolge der Rückfederung
Ursache: Alle Materialien erfahren nach dem Dehnen eine Rückfederung; die hohe Härte von Edelstahl führt jedoch zu einer deutlichen Rückfederung.
Lösung: Die Rückfederung bereits im Konstruktionsprozess vorhersehen und entsprechende Gegenmaßnahmen einbeziehen.
11.5 Probleme bei der Wärmebehandlung
Ursache: Zahlreiche durch Stanzen und Ziehen hergestellte Teile erfordern eine zusätzliche Wärmebehandlung. Durch das Erhitzen der Teile kann es zu Verformungen kommen.
Lösung: Berücksichtigung der zu erwartenden Verformung der Teile.
11.6 Auswahl des Materials für Stempel und Matrizen
Ursache: Die hohe Härte von Edelstahl führt zu starkem Verschleiß an Stempeln und Matrizen.
Lösung: Verwendung von Stempeln mit der passenden Härte, um der Edelstahlgüte zu entsprechen.
11.7 Probleme mit Stanzöl
Ursache: Die Verwendung eines ungeeigneten Stanzöls kann zur Aushärtung des Stahls, zu Verformungen, Gratbildung oder Rissen führen.
Lösung: Verwenden Sie Zieh- und Stanzöle mit Schwefel und chlorierten Bestandteilen. Wählen Sie niedrigviskose Öle, um die Reinigung zu erleichtern.
Kapitel 12. Schlussfolgerung
Dank technologischer Fortschritte hat sich das Stanzen von Edelstahl von einfachen Umformprozessen zu komplexen Verfahren entwickelt, die mithilfe automatisierter Systeme und Sensoren durchgeführt werden. Diese Prozesse werden sich weiterentwickeln und effizienter werden, um den steigenden Anforderungen an Leistung und Zuverlässigkeit der gefertigten Teile gerecht zu werden.
Die Aufgabe beschränkt sich jedoch nicht nur auf das Stanzen des gewünschten Teils, sondern umfasst auch die Herstellung hochwertiger und präzise gefertigter Teile. Bei der Umsetzung Ihres Produktdesigns ist die Zusammenarbeit mit einem erfahrenen Hersteller stets die beste Lösung.
Kapitel 13. Häufig gestellte Fragen (FAQ)
1. Rostet Edelstahl?
Ja, nur unter bestimmten Umständen. Im Gegensatz zu normalem Stahl ist Edelstahl aufgrund des enthaltenen Chroms, das eine inaktive Oxidschicht bildet, rostbeständig. Bei übermäßiger Einwirkung aggressiver Umgebungen, Beschädigung der schützenden Oxidschicht oder unsachgemäßer Verwendung minderwertiger Sorten kann Edelstahl jedoch korrodieren.
2. Welche Edelstahlsorte eignet sich besser zum Stanzen: Edelstahl 304 oder 316?
Im Allgemeinen wird für konventionelle Stanzverfahren die Legierung 304 bevorzugt. Sie ist gut formbar und kostengünstig und eignet sich daher ideal für die Herstellung einer Vielzahl von Konsumgütern und Ausrüstungen. Die mit Molybdän angereicherte Legierung 316 bietet eine höhere Korrosionsbeständigkeit, ist jedoch schwieriger zu stanzen. Daher wird diese Legierung für Anwendungen in der Schifffahrt, der Pharmaindustrie oder der Lebensmittelverarbeitung empfohlen, bei denen die Korrosionsbeständigkeit wichtiger ist als die Fertigungseffizienz.
3. Warum unterliegen Stanzwerkzeuge aus Edelstahl einem schnellen Verschleiß?
Unzureichende Schmierung, ungenügende Toleranzen, hohe Stanzgeschwindigkeit, falsche Wahl von Werkzeugmaterialien mit unzureichender Härte und Nachlässigkeit bei der Werkzeugwartung (z. B. stumpfe Schneidkanten) können zu schnellem Verschleiß der Stanzwerkzeuge führen.
4. Wie kann ich Fressen (Kratzen) beim Stanzen von Edelstahlteilen verhindern?
Um die Wärmeentwicklung zu minimieren, wählen Sie hochwertige Stanzöle mit Hochdruckzusätzen, sorgen Sie für ausreichende Abstände, halten Sie die Oberflächen der Werkzeuge glatt, tragen Sie Beschichtungen auf und polieren Sie die Werkzeugoberflächen und steuern Sie die Stanzgeschwindigkeit.
5. Warum hat mein Edelstahlteil Grate?
Gratbildung entsteht durch zu große Spielräume, stumpfe Schneidkanten, ungenaue Ausrichtung oder unzureichende Unterstützung beim Materialschneiden. Achten Sie auf die korrekte Ausrichtung der Werkzeuge, optimale Spielräume und schärfen Sie Stempel und Werkzeuge regelmäßig nach.
6. Worin besteht der Unterschied zwischen Stanzteilen aus Edelstahl 301 und 304?
Die Güteklasse 301 zeichnet sich durch erhöhte Kaltverfestigungsraten aus und ist in verschiedenen Härtegraden (hart, halbhart, vollhart) erhältlich. Daher eignet sie sich besonders für die Herstellung von Federn und Bauteilen mit hohen Anforderungen an die Zugfestigkeit. Die Güteklasse 304 hingegen gilt als beste Wahl für allgemeine Stanzarbeiten und Anwendungen im Lebensmittelbereich. Dank ihrer Duktilität bietet diese Legierung eine hohe Formbarkeit und Korrosionsbeständigkeit.
7. Ist das Schweißen von gestanzten Edelstahlteilen möglich?
Das Schweißen gestanzter Edelstahlteile ist möglich, erfordert jedoch besondere Sorgfalt. Achten Sie auf die Kompatibilität des Schweißzusatzwerkstoffs, optimieren Sie die Wärmeeinbringung, um Verformungen des Bauteils zu vermeiden, und erwägen Sie eine Wärmebehandlung (Glühen) nach dem Schweißen zum Abbau von Eigenspannungen. Es wird empfohlen, austenitische (304, 316) statt martensitischer Sorten zu schweißen.
8. Wie kann ich die Rückfederung gebogener Stanzteile aus Edelstahl eliminieren?
Um den Rückprall auszugleichen, führen Sie eine Vorbiegung mit einem höheren Biegewinkel durch, wenden Sie Präge- oder Stempelvorgänge an, verlängern Sie die Haltezeit und überarbeiten Sie die Werkzeuge mit Rückfederungskompensationsfunktionen auf der Grundlage von Materialprüfdaten.
9. Kann man durch Stanzen Edelstahlteile magnetisieren?
Ja, einige Edelstahlsorten werden bei Kaltumformungsprozessen (Biegen, Stanzen, Ziehen) leicht magnetisch. Solche Effekte sind typisch für austenitische Sorten (z. B. 304), die normalerweise nicht magnetisch sind. In diesen Fällen ist Magnetismus kein Indiz für mindere Qualität.
10. Was ist die optimale Dicke für das Tiefziehen von Edelstahl-Stanzteilen?
Dünnere Blechstärken (0.5–1.5 mm) werden für die Herstellung von Produkten mit komplexen Formen, wie beispielsweise Spülbecken und Kochgeschirr für den täglichen Gebrauch, verwendet. Die Bruchdehnung des Materials spielt jedoch beim Tiefziehen eine entscheidende Rolle. Daher sind austenitische Stähle (304) aufgrund ihrer hohen Bruchdehnung für das Tiefziehen besonders geeignet.
11. Wie wähle ich das richtige Schmiermittel für das Stanzen von Edelstahl aus?
Berücksichtigen Sie die Werkstoffgüte (austenitisch vs. martensitisch), den Bearbeitungsprozess (Ziehen vs. Stanzen), die Komplexität der Teile und die Anforderungen an den Reinigungsprozess. Chlorierte und schwefelhaltige EP-Öle sind für das Hartziehen, leichte Öle hingegen für das Stanzen vorzuziehen. Ist eine Nachreinigung nach dem Stanzen erforderlich, verwenden Sie niedrigviskose oder wasserlösliche Schmierstoffe.
12. Was verursacht die Faltenbildung bei tiefgezogenen Stanzteilen aus Edelstahl?
Unzureichender Anpressdruck am Niederhalter, eine ineffiziente Form der Ziehsicken, zu große Spaltmaße oder mangelhafte Schmierung können beim Tiefziehen zu Faltenbildung führen. Erhöhen Sie den Anpressdruck am Niederhalter, optimieren Sie die Form der Ziehsicken und sorgen Sie für eine gleichmäßige Materialverteilung.
13. Worin besteht der Unterschied zwischen Passivierung und Elektropolieren?
Die Passivierung dient dazu, Verunreinigungen von der Oberfläche von Edelstahlteilen zu entfernen und die Oxidschicht zu verstärken, um eine überlegene Korrosionsbeständigkeit zu erzielen. Durch Elektropolieren wird eine dünne Materialschicht abgetragen, wodurch eine perfekt glatte, polierte und reflektierende Oberfläche mit verbesserter Korrosionsbeständigkeit entsteht.
Ist es möglich, Edelstahlteile nach dem Stanzen durch Wärmebehandlung zu härten?
Nur martensitische und ausscheidungshärtende Stähle (17–7PH) lassen sich durch Wärmebehandlung härten. Austenitische Stähle (304, 316) können nicht durch Erhitzen, sondern nur durch Kaltverformung gehärtet werden.
14 Wie kann ich Risse in gestanzten Edelstahlteilen verhindern?
Verwenden Sie nach Möglichkeit geglühtes Material, schmieren Sie die Teile ordnungsgemäß, optimieren Sie die Werkzeugspaltmaße, kontrollieren Sie die Stanzgeschwindigkeit, um die Wärmeentwicklung zu verringern, wenden Sie größere Biegeradien an und ziehen Sie mehrstufige Stanzvorgänge in Betracht, um komplexe Teile herzustellen.
Eigenschaften und Vorteile der Edelstahlstanzung
Edelstahl mit einem hohen Anteil an Chrom und Nickel ist sehr hitzebeständig.
Aussehen: Edelstahl ist für viele Verbraucher ästhetisch ansprechend, und durch Elektropolieren wird sein Aussehen noch weiter verbessert.
Kosteneffizienz: Edelstahl ist zwar in der Anschaffung teurer, bietet aber eine lange Lebensdauer und ästhetische Qualität.
Hygiene: Die Pharma- sowie die Lebensmittel- und Getränkeindustrie setzen aufgrund seiner hygienischen Eigenschaften auf Edelstahl. Mehrere Legierungen sind als lebensmittelgeeignete Werkstoffe zugelassen.
Nachhaltigkeit: Diese Legierung zählt zu den umweltfreundlichsten Optionen auf dem Markt und eignet sich für umweltfreundliche Herstellungsverfahren.
Hauptmerkmale von Stanzvorgängen aus Edelstahl
Beachten Sie bei der Herstellung der Stanzteile aus Edelstahl folgende Eigenschaften:
Hohe Streckgrenze und Härte in Verbindung mit Kaltverfestigung machen die Teile anfällig für Rissbildung.
Aufgrund der im Vergleich zu Kohlenstoffstahl schlechten Wärmeleitfähigkeit erfordern Edelstahlteile größere Verformungen, Stanz- und Ziehkräfte.
Hohe plastische Verformungskräfte beim Ziehen führen dazu, dass dünnwandige Teile Falten werfen und reißen.
Beim Ziehen sind sie anfällig für Werkzeugverschleiß und Kratzer. Daher ist auf ausreichende Schmierung zu achten.
Aufgrund seiner Härte und Rostbeständigkeit wird es häufig zur Herstellung von Teilen mit strukturellen, kosmetischen und Außenanwendungen verwendet.
15 Warum Edelstahl das beste Material zum Stanzen ist
Es gibt mehrere Gründe, warum Edelstahlteile bevorzugt gestanzt werden:
Korrosionsbeständigkeit: Stanzprodukte aus Edelstahl oxidieren nicht bei Kontakt mit Feuchtigkeit, korrosiven Substanzen und in feuchter Umgebung. Sie zeichnen sich durch eine lange Lebensdauer aus und eignen sich unter anderem für Küchengeräte und Außenmaschinen.
Festigkeit und Zähigkeit: Sorgt für ein gutes Gleichgewicht zwischen Zugfestigkeit und Duktilität, sodass gestanzte Teile beim Biegen, Krümmen und Verformen ihre Form behalten.
Optionen für Oberflächenveredelungen: Ermöglicht die Anwendung verschiedener Oberflächenveredelungstechniken wie Polieren, Bürsten und Beschichten, die für ästhetische und funktionelle Anwendungen nützlich sind.
Dennoch ist das Stanzen von Edelstahl schwieriger als von Kohlenstoffstahl. Aufgrund seiner höheren Widerstandsfähigkeit, der schnelleren Kaltverfestigung und der geringen Wärmeleitfähigkeit erfordert Edelstahl besondere Sorgfalt bei der Materialauswahl, der Werkzeugkonstruktion und den Prozessparametern.
Die Stanzindustrie hat zahlreiche Ansätze entwickelt, um diese Herausforderungen zu bewältigen. Die Toleranzen für präzises Stanzen wurden deutlich reduziert und die Effizienz durch Folgeverbundwerkzeuge mit Geschwindigkeiten von über 200 Hüben pro Minute gesteigert. Darüber hinaus finden fortschrittliche intelligente Fertigungstechnologien, darunter Sensoren und KI-gestützte Überwachung, breite Anwendung.

