
Die Qualitätskontrolle von Induktionsspulen umfasst alle Fertigungsstufen, von der Wareneingangskontrolle über die Prozesskontrolle und die Endproduktprüfung bis hin zur Lagerkontrolle. Zentrales Ziel ist es, sicherzustellen, dass die Induktionsspulen die spezifizierten Parameter hinsichtlich ihrer elektrischen, physikalischen und Zuverlässigkeitseigenschaften erfüllen. Im Folgenden werden die Kontrollpunkte und -methoden erläutert:
Kapitel 1: Wareneingangsprüfung (IQC): Kontrolle wichtiger Materialien an der Quelle
Die Prüfung des eingehenden Materials gilt als erster Schritt zur Sicherstellung der Produktqualität, wobei der Fokus auf Materialarten wie Lackdraht, Adern, Rahmen und Zuleitungen liegt. Zu den wichtigsten Prüfpunkten gehören:
1.1 Emailliert
- Überprüfung der Spezifikationen
- Überprüfung von Drahtdurchmesser und -dicke.
- Überprüfung der Betriebstemperatur.
- Leistungsbewertung: Beurteilung der Haftung des Zahnschmelzes, der Kratzfestigkeit und der Durchschlagspannung.
- Sichtprüfung: Prüfen Sie, ob die Oberfläche Oxidationsspuren, Abplatzungen oder Fremdkörper aufweist.
1.2 Überprüfung des Kernmaterials:
Einsatz von Materialanalysatoren zur Überprüfung der Basismaterialien, einschließlich Mangan-Zink-Ferrit und Nickel-Zink-Ferrit.
Maßprüfung: Überprüfen Sie gegebenenfalls den Außendurchmesser, den Innendurchmesser, die Höhentoleranz und die Luftspaltmaße.
Sichtprüfung: Untersuchen Sie das Material auf Risse, Absplitterungen, Lufteinschlüsse oder Verunreinigungen an der Materialoberfläche.
1.3 Rahmen und Leitungen:
Maßprüfung: Stellen Sie sicher, dass der Wellendurchmesser, der Anschlussabstand und die Länge des Rahmens den Fertigungsstandards sowie den Anforderungen an die Leiterplattenbeladung entsprechen.
1.4 Materialprüfung : Überprüfen Sie die Temperaturbeständigkeit und die Flammschutzwirkung sowie die Zinnschichtdicke und Oxidationsbeständigkeit der Anschlüsse.
Kapitel 2: Prozesskontrolle (IPQC): Fehlerfreier Produktionsprozess
Prozesskontrolle ist notwendig, um ein bestimmtes Qualitätsniveau zu gewährleisten und das Auftreten von Fehlern zu verhindern.
Jeder Prozess hat Kontrollpunkte.
2.1 Wickelvorgang
Wichtige Parameterkontrolle: Die Windungszahl ist ein entscheidender Faktor und muss präzise gesteuert werden (mittels des Wickelmaschinenzählers mit einer Abweichung von maximal ±1 Windung). Auch die Spannung beim Wickeln ist wichtig: Zu hohe Spannung kann den Draht dünner machen, zu niedrige Spannung hingegen zu lockeren Spulen. Zudem muss die Wicklung einwandfrei ausgerichtet sein.
2.2 Maßnahmen zur Fehlervermeidung:
Die Bestätigung des ersten Teils ist wichtig; Induktivitäts- und Gleichstromwiderstandsprüfungen sind erforderlich.
Um die Wicklungswerte zu erfassen, sollten stündliche Stichproben durchgeführt werden.
2.3 Löten von Anschlussdrähten und Drahtverlängerung:
Lötprozesskontrolle: Löttemperatur und -zeit müssen gegebenenfalls kontrolliert werden. Die Löttemperatur sollte etwa 350–400 °C betragen. Auch die Lötzeit sollte kontrolliert werden und etwa 2–3 Sekunden betragen.
2.4 Isolationsprüfung: Mit einem Isolationswiderstandsmessgerät wird geprüft, ob die Drähte keine Verbindung zum Gehäuse und Kern haben. Der Widerstand sollte bei 500 V Gleichspannung >100 MΩ betragen.
2.5 Tauchbeschichtungs- und Aushärtungsprozess
Harzkontrolle: Verwenden Sie die vorgeschriebenen Harze für die Isolierung und mischen Sie diese Harze ordnungsgemäß, ohne Verunreinigungen, die die Isolierung beeinträchtigen könnten.
2.6 Aushärtungsparameter: Die vorgegebenen Aushärtungsparameter (z. B. 120 °C für eine Stunde) müssen eingehalten werden, um eine vollständige Aushärtung zu erreichen. Dieser Schritt trägt wesentlich zur Erhöhung der Vibrationsfestigkeit und zum Schutz des Materials vor Feuchtigkeit bei.
2.7 Kernmontageprozess:
Montagehinweise: Die Kerne müssen fest sitzen; bei Bedarf können Abstandshalter verwendet werden. Klebebänder oder Klammern müssen spielfrei und fest angebracht werden.
2.8 Sichtprüfung: Überprüfen Sie den Mittelteil auf Beschädigungen, indem Sie sicherstellen, dass keine Spulen verrutscht sind und keine Anschlüsse verbogen sind.
Kapitel 3: Prüfung des Endprodukts (FQC): Umfassende Leistungsvalidierung und Sortierung
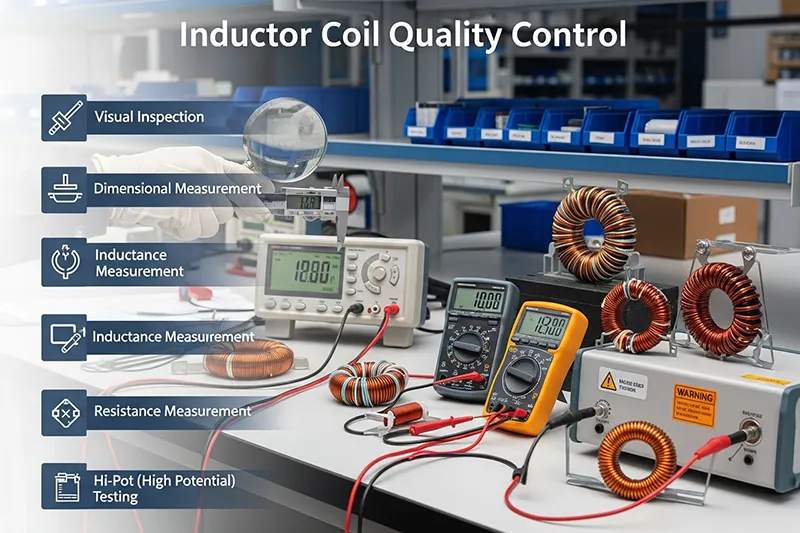
Die dringlichste Phase ist die Prüfung der Endprodukte. Dabei wird überprüft, ob die Produkte den Normen entsprechen. Diese Prüfungen umfassen elektrische, physikalische und Zuverlässigkeitsnormen.
3.1 Prüfung der elektrischen Leistungsfähigkeit:
- Induktivität (L): Geprüft mit einem LCR-Meter, wobei der Wert der Abweichung je nach Kundenwunsch innerhalb von ±5% oder ±10% liegt.
- Gleichstromwiderstand (DCR): Prüfen Sie mit einem Mikroohmmeter oder einem LCR-Meter, ob der Widerstandswert innerhalb der Spezifikation liegt.
- Qualitätsfaktor (Q): Geprüft mit dem LCR-Tester bei der angegebenen Frequenz, um sicherzustellen, dass Q ≥ dem als Standard angegebenen Wert gilt (da ein höherer Q-Faktor geringere Verluste für die Spulen bedeutet).
- Sättigungsstrom (Isat): Verwenden Sie ein Gleichspannungsnetzteil und einen LCR-Tester, um den Strom zu ermitteln, bei dem eine 10%ige Reduzierung der Induktivität ≥ dem Nennstrom ist.
- Temperaturanstiegsstrom (Irms): Verwenden Sie einen thermisch gealterten Prüfschrank, um sicherzustellen, dass der Temperaturanstieg der Spule ≤40°C beträgt (gemäß Kundenspezifikation).
- Isolationswiderstand: Mit einem Isolationswiderstandsmessgerät wird geprüft, ob der Wert zwischen Spule, Draht und Kern ≥ 100 MΩ beträgt.
- Spannungsfestigkeitsprüfung: Führen Sie eine Spannungsfestigkeitsprüfung durch (z. B. 1500 V Wechselspannung für 1 Minute). Es darf kein Durchschlag oder Überschlag auftreten.
Prüfung der körperlichen Leistungsfähigkeit:
Aussehen: Sie müssen sicherstellen, dass die Spule keine Beschädigungen aufweist, dass sich keine Blasen in der Harzschicht befinden und dass die Anschlüsse nicht oxidiert oder verformt sind.
Abmessungen: Sie sind verpflichtet, die Höhe, den Anschlussabstand und die Anschlusslänge zu überprüfen, um sicherzustellen, dass sie den Toleranzen der angegebenen Zeichnung entsprechen.
Haftung: Stellen Sie sicher, dass das Klebeband/die Klemmen ordnungsgemäß befestigt sind und die Kabel eine ausreichende Zugfestigkeit aufweisen.
3.2 Zuverlässigkeitsprüfung (Stichproben)
- Hoch-/Tieftemperaturzyklus: Das Gerät wird 1000 Zyklen lang einem Temperaturbereich von -40° bis 125° ausgesetzt, wobei darauf zu achten ist, dass die Induktivitätsabweichung innerhalb von ±5% liegt.
- Feuchtigkeitstest: Die Bauteile werden 1000 Stunden lang einer Temperatur von 85 °C und einer relativen Luftfeuchtigkeit von 85 % ausgesetzt, um zu prüfen, ob der Isolationswiderstand abgenommen hat.
3.3 Vibrationsprüfung: Die Vibration sollte gemäß den Standardvibrationsbedingungen induziert werden und darf keine Lockerung der Struktur oder Verschlechterung der elektrischen Leistungsfähigkeit aufweisen.
3.4 Kontrollpunkt und Peng
Bei der Lagerung und dem Versand spielen die entsprechenden Managementpraktiken eine entscheidende Rolle, um die Induktoren vor Beschädigungen während der Lagerung oder des Versands zu schützen.
Lagerverwaltung: Umgebungsbedingungen: Das Lager muss trocken und gut belüftet sein. Die Temperatur im Lager sollte bei 25 ± 5 °C gehalten werden. Die relative Luftfeuchtigkeit darf 60 % nicht überschreiten. Dies ist äußerst wichtig, um Schäden an den Kernen durch Feuchtigkeit und Oxidation der Anschlüsse zu verhindern.
Lagerungsmethode: Die Artikel sollten gemäß ihrer Charge und ihren Spezifikationen gelagert werden. Sie dürfen nicht gequetscht werden, da dies zum Verbiegen der Anschlüsse und Adern führen kann.
3.5 Versandprüfung (OQC0)
Probenahmestandard: Die Probenahme sollte gemäß GB/T 2828.1 erfolgen. Dabei werden die Verpackung und die Etiketten (einschließlich Spezifikation, Chargennummer und Produktionsdatum) geprüft.
3.6 Konsistenzprüfung: Stichproben des Produkts werden zufällig ausgewählt, um den Induktivitätswert und das Aussehen erneut zu prüfen und so die Übereinstimmung mit dem FQC zu überprüfen.
Kapitel 4: Umgang mit Qualitätsabweichungen
Es ist notwendig, dass etwaige Qualitätsprobleme sofort behoben werden.
Materialfluss – Anomalien beim Wareneingang: Problematische Materialien aussortieren und die Lieferanten zur Korrektur benachrichtigen, anschließend die ergriffenen Korrekturmaßnahmen bestätigen.
Prozessanomalien
Tritt ein Problem auf, beispielsweise ein falscher Induktivitätswert, ist die Produktion zu stoppen und die Ursache zu ermitteln. Dies kann auf falsche Windungszahlen oder sogar auf ein ungeeignetes Kernmaterial zurückzuführen sein. Die Parameter sind anzupassen und sicherzustellen, dass das erste Gerät die Prüfanforderungen erfüllt.
Abweichungen vom Endprodukt: Ermitteln Sie die Art der Abweichung, die elektrischer oder optischer Natur sein kann. Identifizieren Sie anschließend die Ursache der Abweichung und ergreifen Sie geeignete Maßnahmen.
Kapitel 5: Häufig gestellte Fragen
1. Wie kann die Qualität von emaillierten Drähten sichergestellt werden?
Der Trick besteht darin, die Spezifikationen, die Funktionalität (enzymatische Bindung, Isolationsfestigkeit) und die optischen Eigenschaften zu prüfen. Alle diese Komponenten müssen den Normen entsprechen, die für die Vermeidung von elektrischen Durchschlägen erforderlich sind.
2. Wie würden wir vorgehen, um Fehler zu beheben, wenn der Wert der Induktivität nicht innerhalb der Grenzwerte liegt?
Wir würden zunächst die Windungszahl und die Lötspezifikationen prüfen. Auch die Kernart würden wir nicht außer Acht lassen. Anschließend optimieren wir unseren Prozess und überprüfen die Ergebnisse mit einer Erststückprüfung.
3. Was ist, wenn die fertigen Produkte einen niedrigen Isolationswiderstand aufweisen?
Prüfen Sie sowohl die verwendete Isolierung als auch die Löttechnik. Sollten Produktionsprobleme auftreten, passen Sie die Parameter entsprechend an. Falls das Problem materialbedingt ist, benachrichtigen Sie den Hersteller, damit diese Probleme behoben werden können.
4. Was soll mit den gerissenen Kernen geschehen?
Ein gerissener Kern ist schädlich für die Spule. Diese Teile müssen beiseitegelegt und auf die mögliche Ursache untersucht werden. Möglicherweise handelt es sich um eine mechanische Beschädigung, die während der Montage entstanden ist.
5. Wie kann die Lagerung so organisiert werden, dass Beschädigungen vermieden werden?
Das Lager sollte trocken sein und eine konstante Temperatur sowie Luftfeuchtigkeit aufweisen. Die Produkte sind chargen- und spezifikationsgerecht so zu lagern, dass Verformungen und Beschädigungen während des Transports vermieden werden.
Kapitel 6: Zusammenfassung Qualitätskontrolle der Induktionsspule
Die Spulenherstellung ist ein komplexer Prozess mit mehreren Schritten. Die Qualitätsprüfung der eingehenden Rohstoffe und Fertigungsprozesse, die Produktverifizierung und die Lagerung gewährleisten die Qualität jeder in der Praxis eingesetzten Induktionsspule. Jede Phase des gesamten Qualitätskontrollprozesses ist wesentlich, um die Lieferung von Qualitätsprodukten gemäß den Kundenanforderungen sicherzustellen. So wird die Qualität der Induktionsspule in allen Aspekten gewährleistet.
