
Kvalitetskontrollen af induktorspoler omfatter alle faser af fremstillingen, lige fra kontrol af indgående komponenter over proceskontroller, kontrol af færdige produkter og lagerkontrol. Det centrale mål er at sikre, at induktorer opfylder de specificerede parametre med hensyn til deres elektriske, fysiske og pålidelige ydeevne. Følgende er en diskussion af kontrolpunkter og metoder:
Kapitel 1: Inspektion af indgående materialer (IQC): Kontroller nøglematerialer ved kilden
Inspektion af indgående materiale betragtes som det første skridt i valideringen af produktkvaliteten, med fokus på materialetyper såsom emaljeret tråd, kerner, rammer og ledninger. Nogle af de vigtigste punkter for inspektion er:
1.1 Emaljeret
- Verifikation af specifikationer
- Verifikation af tråddiameter og tykkelse.
- Verifikation af driftstemperaturen.
- Ydelsesevaluering: Vurder emaljens vedhæftning, ridsefasthed og gennemslagsspænding.
- Udseendekontrol: Kontroller tilstedeværelsen af oxidation, afskalning eller fremmedlegemer på overfladen.
1.2 Verifikation af kernemateriale:
Brug af materialeanalysatorer til at verificere basismaterialerne, herunder mangan-zinkferrit og nikkel-zinkferrit.
Dimensionskontrol: Bekræft den ydre diameter, den indre diameter, højdetolerance og luftspaltestørrelserne efter behov.
Udseendekontrol: Undersøg materialet for revner, skår, luftlommer eller forurenende stoffer på materialets overflade.
1.3 Stel og ledninger:
Dimensionskontrol: Sørg for, at rammens akseldiameter, ledningsafstand og længde stemmer overens med produktionsstandarder samt krav til printpladebelastning.
1.4 Materialekontrol : Verificér temperaturbestandighed og flammehæmmende egenskaber, samt fortinningtykkelse og oxidationsbestandighed for bly.
Kapitel 2: Proceskontrol (IPQC): Fejlsikker produktionsproces
Proceskontrol bliver nødvendig for at sikre, at et vist kvalitetsniveau opretholdes, og at fejl forhindres.
Hver proces har kontrolpunkter.
2.1 Oprulningsproces
Kontrol af nøgleparametre: Antallet af vindinger er en meget vigtig faktor; den skal styres præcist (af viklingsmaskinens tæller, med en fejl på højst ±1 vinding). Spændingen under viklingen er også en vigtig faktor; for høj spænding kan gøre tråden tynd, hvorimod utilstrækkelig spænding kan gøre spolerne løse. Viklingsjusteringen skal også være fejlfri.
2.2 Fejlsikringsaktiviteter:
Bekræftelse af det første stykke er vigtig; induktans- og DC-modstandskontrol er nødvendig.
Der bør udføres stikprøvekontrol hver time for at registrere viklingsværdier.
2.3 Lodning af ledninger og forlængelse af ledninger:
Loddekontrol: Loddetemperaturen og -tiden skal muligvis kontrolleres. Loddetemperaturen kan være omkring 350-400°C. Loddetiden skal muligvis også kontrolleres. Loddetiden kan være omkring 2-3 sekunder.
2.4 Isolationskontrol: En isolationsmodstandstester anvendes til at kontrollere, at ledningerne ikke er forbundet med rammen og kernen. Denne modstand skal være >100MΩ ved 500V DC.
2.5 Dyppebelægning og hærdningsproces
Harpikskontrol: Brug de specificerede harpikser til isolering, og bland disse harpikser korrekt uden forurenende stoffer, der kan påvirke isoleringen.
2.6 Hærdningsparametre: De foreskrevne hærdningsparametre (f.eks. 120 °C i en time) skal følges for at opnå fuld hærdning. Dette trin spiller en væsentlig rolle i at øge vibrationsmodstanden og beskytte materialet mod fugt.
2.7 Kernemonteringsproces:
Samlingskrav: Sørg for, at kernerne sidder tæt; afstandsstykker kan bruges om nødvendigt. Klæbebånd eller klemmer skal være fastgjort forsvarligt uden slør.
2.8 Kontrol af udseende: Kontroller for skader på midten ved at sikre, at der ikke er forstyrrede spoler, og at der ikke er bøjede ledninger.
Kapitel 3: Test af færdige produkter (FQC): Omfattende validering og sortering af ydeevne
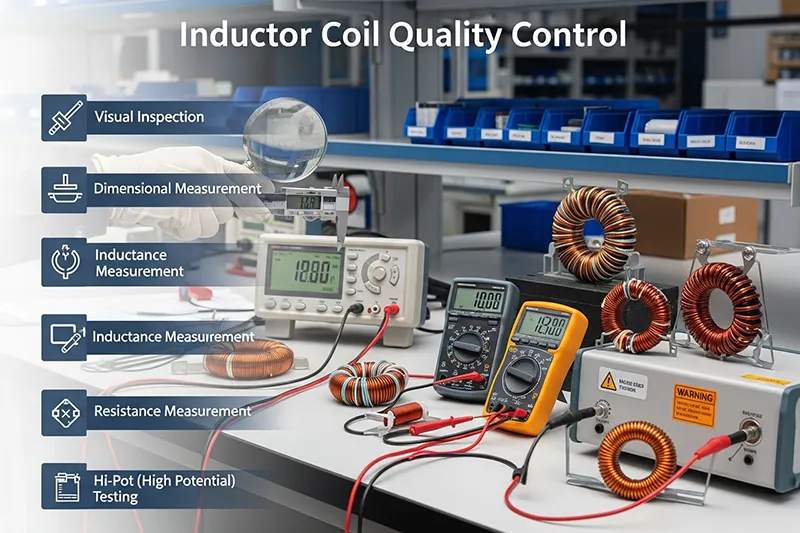
Den mest presserende fase er testning af de færdige produkter. De vil verificere, om produkterne opfylder standarderne. Disse tests dækker elektricitets-, fysiske og pålidelighedsstandarder.
3.1 Elektrisk ydeevnetestning:
- Induktans (L): Testet med LCR-meteret, hvor afvigelsesværdien er inden for ±5 % eller ±10 % afhængigt af kundens krav.
- DC-modstand (DCR): Test med et mikroohmmeter eller et LCR-meter for at verificere, at modstandsværdien inden for specifikationen.
- Kvalitetsfaktor (Q): Testet med LCR-testeren ved den givne frekvens for at sikre, at Q ≥ den værdi, der er angivet som standard (da en højere Q-faktor afspejler lavere tab for spolerne).
- Mætningsstrøm (Isat): Brug en DC bias-strømforsyning og LCR-tester til at verificere den strøm, hvor en 10% reduktion i induktansen er ≥ den nominelle strøm.
- Temperaturstigningsstrøm (Irms): Brug et termisk ældet testskab for at sikre, at spoletemperaturstigningen er ≤40 °C (i henhold til kundens specifikationer).
- Isolationsmodstand: Brugen af en isolationsmodstandstester kontrollerer en værdi på ≥ 100MΩ mellem spole, ledning og kerne.
- Spændingsbestandighedsdielektrikum: Udfør en spændingsbestandighedstest (f.eks. AC1500V i 1 minut). Der må ikke være gennembrud eller overslag.
Fysisk præstationstest:
Udseende: Du skal sørge for, at spolen ikke har tegn på skade, at der ikke er bobler i harpikslaget, og at ledningerne ikke er oxiderede eller deformerede.
Dimensioner: Du skal kontrollere højden, ledningsafstanden og ledningslængden for at sikre, at de overholder tolerancerne i den specificerede tegning.
Klæbning: Sørg for, at tapen/klemmerne er korrekt fastgjort, og at ledningerne har tilstrækkelig trækstyrke.
3.2 Pålidelighedstest (stikprøveudtagning)
- Høj/lav temperaturcykling: Udsæt enheden for et temperaturområde på -40° til 125° i 1000 cyklusser, og sørg for, at induktansvariationen er inden for ±5%.
- Fugtighedstest: Komponenterne skal udsættes for 85 °C og 85 % relativ luftfugtighed i 1000 timer, hvorved det kontrolleres, om isolationsmodstanden er faldet.
3.3 Vibrationstest: Vibrationer skal induceres i overensstemmelse med standard vibrationsforhold og må ikke vise nogen løshed i strukturen eller forringelse af den elektriske ydeevne.
3.4 Kontrol Pembungan dan Peng
Opbevarings- og forsendelsesstyringspraksis spiller en afgørende rolle i at beskytte induktorerne mod at blive beskadiget under opbevarings- eller forsendelsesprocesserne.
Lagerhåndtering: Miljøkrav: Lagermiljøet skal være tørt og godt ventileret. Temperaturen på lageret skal holdes på 25 ± 5 °C. Luftfugtigheden bør ikke overstige 60 % RF. Dette er yderst vigtigt for at forhindre, at kernerne beskadiges på grund af fugt, og for at forhindre, at ledningerne oxiderer.
Opbevaringsmetode: Varer bør opbevares afhængigt af deres batch og specifikationer. Man bør ikke klemme dem, da dette vil få ledninger og kerner til at bøje.
3.5 Forsendelsesinspektion (OQC0)
Prøveudtagningsstandard: Prøveudtagningen skal følge GB/T 2828.1-standarderne. Dette omfatter undersøgelse af emballage og etiketter (inklusive specifikation, batchnummer og produktionsdato).
3.6 Konsistensverifikation: Prøver af produktet vil blive tilfældigt udvalgt for at teste induktansværdien og udseendet igen for at verificere overensstemmelse med FQC.
Kapitel 4: Håndtering af kvalitetsafvigelser
Det er nødvendigt, at hvis der opstår kvalitetsproblemer, skal disse løses med det samme.
Materialeflow. Indgående materialeafvigelser: Adskil problematiske materialer, og underret leverandørerne med henblik på korrigerende handlinger, og bekræft derefter de trufne korrigerende foranstaltninger.
Procesabnormaliteter
Hvis der er et problem, såsom en forkert værdi for induktans, skal produktionen stoppes og årsagen findes. Dette kan skyldes forkerte drejninger eller endda et forkert kernemateriale. Skift parametrene, og sørg for, at den første enhed opfylder testkravene.
Afvigelse fra færdigt produkt: Bestem typen af afvigelse, som kan være elektrisk eller udseenderelateret. Identificér derefter årsagen til afvigelsen, og tag passende handlinger.
Kapitel 5: Ofte stillede spørgsmål
1. Hvordan kan kvaliteten af emaljeret tråd sikres?
Tricket er at undersøge dens specifikationer, funktionalitet (enzymatisk binding, isoleringsstyrke) og visuelle egenskaber. Alle disse komponenter skal overholde de standarder, der er nødvendige for at forhindre elektrisk nedbrud.
2. Hvordan foretager vi fejlfinding, hvis værdien for induktansen ikke er inden for grænserne?
Vi ville først kontrollere vindingerne og loddespecifikationerne. Vi ville heller ikke glemme at kontrollere kernetypen. Derefter vil vi forbedre vores proces og kontrollere vores resultater med First Piece Testing.
3. Hvad hvis de færdige produkter har lav isolationsmodstand?
Undersøg både den anvendte isolering og loddeteknikken. Hvis der er problemer med produktionen, skal parametrene justeres i overensstemmelse hermed. Hvis det opstår på materialesiden, skal producenten underrettes i overensstemmelse hermed for at løse sådanne problemer.
4. Hvad skal der ske med de revnede kerner?
En revnet kerne er skadelig for induktoren. Disse dele skal lægges til side og undersøges for den mulige årsag. Dette kan skyldes mekanisk skade, der opstod under samlingen.
5. Hvordan kan opbevaring styres for at undgå skader?
Lagermiljøet skal være tørt og have en konstant temperatur og fugtighed. Opbevar produkterne efter batch og specifikation på en måde, der undgår deformation og beskadigelse under transport.
Kapitel 6: Oversigt Kvalitetskontrol af induktorspolen
En spole er en organiseret funktion, der består af flere trin. Kvalitetsinspektion af de modtagne eller fremstillede råmaterialer, produktverifikation og lagerføring sikrer kvaliteten af hver enkelt induktorspole, der anvendes i praktiske anvendelser. Hvert trin i hele kvalitetskontrolprocessen er et vigtigt element for at sikre levering af kvalitetsprodukter, som kunden kræver. For at sikre kvaliteten af induktorspolen i alle aspekter
