
Induktorspoler har stor betydning i elektroniske kredsløb, og deres ydeevne påvirker forskellige enheder og systemer. Kvaliteten af produktionen af sådanne induktorspoler har en direkte indflydelse på kredsløbenes og enhedernes stabilitet, såvel som deres livscyklus.
For optimal produktudbytte skal proceduren overvåges omhyggeligt på seks hovedfronter: produktdetaljer, produktionsplanlægning, produktkrav, produktionsprocedurer, kvalitetskontrol og universelle problemer. Her er en dybdegående gennemgang af hver enkelt.
Produktspecifikationer er meget vigtige, fordi de er det grundlæggende grundlag for produktionen.
For at definere induktorspolernes ydeevne og anvendelse i forskellige tilfælde, gives produktspecifikationerne.
Kapitel 1: Elektriske parametre (kernepræstationsindikatorer)
Induktansens værdi: Værdien og tolerancen (såsom ±5% og ±10%) giver en kontrolleret lagring af energi og filtrering.
Nominel strøm: Den omfatter DC-nominel strøm (IDC) og mætningsstrøm (ISAT), hvilket er afgørende for at undgå overbelastning.
DC-modstand (DCR): Skal altid være mindre end den maksimale designværdi (f.eks. 0.5 Ω maks.).
Spændingsmodstand: Isolationsmodstanden fra viklingerne til kernen (f.eks. AC 1500V/1min) vil
Kapitel 2: Strukturelle parametre (fysisk form og proceskrav)
Krav til vikling: Trådstørrelsen (0.1-1.0 mm), antallet af vindinger (100-1000) og viklingsteknikken kan variere fra
Magnetiske kernekarakteristika: Kernematerialet af ferrit, pulverjern eller siliciumstål bestemmer sammen med kerneformer som EE, EI, toroid og stang permeabiliteten og tabene.
Spolefaktorer: Disse omfatter materiale (højtemperaturplast og keramik), antal stifter og stigning (f.eks. 2.54). Samlede dimensioner: Brugen af tolerancer (±0.2 mm) letter
Kapitel 3: Miljøparametre
Driftstemperaturområde: Generelt -40~125 ℃. Skal passe til bilmodel og industriel brug.
Temperaturmodstandsklasse: Angiver temperaturmodstanden for den anvendte tråd og spole (klasse B: 130 ℃, klasse F: 155 ℃), og dermed har den evnen til at modstå påvirkningerne

Kapitel 4: Produktionsplanlægning: Sikring af levering og ressourceoptimering
Produktionsplanlægning hjælper med at afbalancere ordrebehov, produktionskapacitet og materialetilgængelighed.
4.1 Planlægningsgrundlag
Kundeordrer
Definer mængde, leveringsplan og særlige krav.
Materialelager: Lagerfør råvarer som tråd, kerner/spoler, maling.
Udstyrskapacitet: Vurder udstyrets kapacitet med hensyn til outputenheder pr. time (Vinkelmaskiner:
Tildelt personale:
Bekræft operatørernes tilgængelighed og kvalifikationer.
4.2 Indholdsplanlægning
Kapacitetsplanlægning
Lav en liste over de aktiviteter, der udføres hver dag/uge (f.eks.
Materialebehovsplanlægning (MRP):
Beregn mængder af tråd, kerner og maling til produktionscyklusser.
Leveringsplanlægning
Definer lager- og forsendelsesplaner
Leveringsplanlægning
Definere
Nødændringer: Beredskabsplaner for materialer, udstyr eller ændringer i ordrer.
Kapitel 5: Produktkrav: Kvalitetsmål
Produktkrav sætter standarder, der styrer ydeevne, proceskonsistens og sikkerhedsstandarder.
5.1 Ydelseskrav
DC-modstand: Opfylder designspecifikationerne.
Isolationsmodstand ≥ specificeret værdi (f.eks. 100MΩ/
5.2 PROCESKRAV
Vikling: Ingen overlapning af ledningerne, ingen brud eller skader; korrekt lodning af
Dypning: Nedsænkning i en ikke-boblende, ikke-pe
Samling: Magnetisk kerne er tæt samlet på spolen; ingen afvigelse fra formen og ingen pletter.
5.3 Sikkerhed og pålidelighed
Overholdelse af kravene i IEC 61846/UL 1446: Modstandsdygtighed over for spændingstest. Temperaturstigningstest.
Vibrations- og stødmodstand i henhold til IEC 60068-2-6 (10 til 500 Hz, 10 G
Kapitel 6: Produktionsprocesser: Standardiseret samlebånd
Fremstillingen af induktorspolerne er faktisk en koreograferet procedure for at sikre levering af både kvalitet og de nødvendige mængder.
6.1 Materialeforberedelse
Denne proces omfatter afskæring af tråden til den ønskede længde, afisolering af trådens ender og kontrol af ledningsevnen.
Det er vigtigt, at kernen og spolen inspiceres, og hvis materialet viser revner eller variationer på mere end 0.1 mm, så skal det
6.2 Oprulningsproces
Disse er fuldautomatiske og halvautomatiske viklingsmaskiner.
Vindingerne, viklingshastigheden (f.eks. 500 o/min) og trådens stigning bestemmes.
Spolens positionering og stifternes fiksering evalueres derefter.
6.3 Test af halvfabrikata
Induktansen, DCR, måles, og de defekte enheder identificeres.
Procesparametrene justeres efter behov.
6.4 Dypning og hærdning
Spolerne er belagt med isolerende maling i en periode på 5-10 minutter.
Hærdning i ovn: Fortør ved 80℃ i 30 minutter, hærd derefter ved 120℃ i 2 timer.
Undersøg belægningen for defekter.
6.5 Montering
De magnetiske kerner skal placeres indeni og fastgøres med klæbemiddel eller klemmer.
Bestem pinlængden og -afstanden (f.eks. 5 mm eller 2.54 mm), så den passer til printkortet.
6.6 Test og emballering af færdige produkter
Kontroller induktansen, DCR, isolering og udseendet af hver enhed.
Pakket i partier med etiketter, der angiver sporbarhed (modelnr., batchnr., inspektørsmærke).
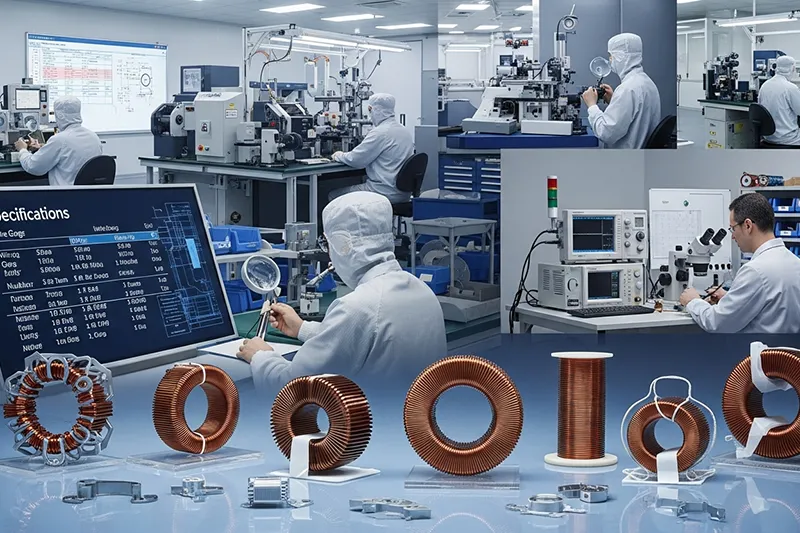
Kapitel 7: Kvalitetskontrol: Fuld processikring
Der er tre kvalitetskontrolniveauer, der sikrer fejlfri produktion, og disse niveauer omfatter IQC, IPQC og
7.1 Indgående kvalitetskontrol (IQC)
Undersøg emaljerede tråde, kerner, spoler og maling for at kontrollere specifikationerne.
De materialer, der ikke består testen, lægges til side og returneres derefter til deres leverandører.
7.2. Kvalitetskontrol under processen
Timepatruljer og inspektioner af den første artikel.
Der foretages også straks korrigerende foranstaltninger for eventuelle opdagede mangler.
7.3 Endelig kvalitetskontrol (FQC)
Færdigvarer inspiceres for overholdelse af AQL-niveauer (f.eks. 1.0).
De udgående forsendelser, emballagen og de vigtigste præstationsmålinger valideres.
Kapitel 8: ALMINDELIGE PROBLEMER OG LØSNINGER
Problem
Induktansafvigelse Forkerte vindinger, kernehuller, uoverensstemmelser i ledningsdiameteren Omkalibrer vindinger i viklingen, juster kernetilpasning, fremhæv ledningsinspektion
DCR for høj Tynd ledning, dårlig afisolering, for høj spænding Brug korrekt ledning, korrekt afisolering, nedsat spænding
Dårlig isolering
Manglende dypning, høj ovntemperatur og støv.
Optimer dypning, kalibrer ovntemperaturen og få bedre støvkontrol.
Kold/falsk lodning
Emaljerester, lave loddetemperaturer og -tider
Kontrol af afisoleringskvaliteten, og juster derefter loddetemperaturen til
Løshed i den magnetiske kerne. Manglende klæbemiddel, utilstrækkelig hærdning, størrelsesforskelle. Tilsæt klæbemiddel, hærd i overensstemmelse hermed, kontroller kerne- og spolepasform.
Kapitel 8: Resumé-Kernelogikken i produktionen af induktorspoler
Fremstillingen af en induktorspole af god kvalitet afhænger af sloganet "specifikationer som fundament, planlægning som vejledning, processer som kerne, kvalitet som garanti." På baggrund af seks vigtige parametre kan en induktorspole af god kvalitet fremstilles inden for markedskravene.
Kapitel 9: Ofte stillede spørgsmål: Almindelige spørgsmål
1. Hvorfor er kontrolinduktanstolerance en streng kontrol?
Tolerancekontrol påvirker induktansfiltrering. Overskridelse af ±10%-niveauet kan forårsage forvrængning af signalet eller tab af strøm.
2. Hvorfor er en nødplan nødvendig?
"Fordi ting sker. Forsinkelser af materialer, nedbrud af udstyr og personaleproblemer kan alle forekomme. At have en plan holder tingene på sporet og forhindrer økonomiske hindringer."
3. Hvorfor er dypning og hærdning så vigtigt?
Det forbedrer isoleringen, hærder spolen og beskytter den mod fugt og støv. Fraværet af dette trin kan føre til spolens nedbrud.
4. Hvad er AQL, og hvordan beregnes AQL?
AQL er en forkortelse for Acceptable Quality Level, som er den højeste acceptable defektprocent – dette er 1 %. Acceptancen af et parti er baseret på prøvens størrelse og antallet af defekter i den.
5. Hvordan kan man forhindre magnetiske kerner i at løsne sig?
"Tricket er: brug de rigtige dimensioner, den rigtige mængde klæbemiddel, og lad det hærde grundigt. Man skal også inspicere for passende prøver før samling. Der kan være problemer med induktansen eller uønskede støjkilder, hvis kernerne ikke er fastgjort tæt."
