
Kontrola kvality indukčních cívek zahrnuje všechny fáze jejich výroby, od kontroly vstupních komponentů přes kontrolu zpracování, kontrolu hotových výrobků až po kontrolu skladování. Hlavním cílem je zajistit, aby induktory splňovaly stanovené parametry z hlediska jejich elektrických, fyzikálních a spolehlivostních vlastností. Následuje diskuse o kontrolních bodech a metodách:
Kapitola 1: Vstupní kontrola materiálu (IQC): Řízení klíčových materiálů u zdroje
Kontrola vstupního materiálu je považována za první krok při ověřování kvality výrobku, se zaměřením na typy materiálů, jako jsou smaltované dráty, jádra, rámy a vývody. Mezi nejdůležitější body kontroly patří:
1.1 Smaltovaný
- Ověření specifikací
- Ověření průměru a tloušťky drátu.
- Ověření provozní teploty.
- Hodnocení výkonu: Posouzení adheze skloviny, odolnosti proti poškrábání a průrazného napětí.
- Kontrola vzhledu: Ověřte, zda na povrchu není oxidace, olupování nebo přítomnost cizích materiálů.
1.2 Ověření materiálu jádra:
Použití analyzátorů materiálů k ověření základních materiálů, včetně mangan-zinkového feritu a nikl-zinkového feritu.
Kontrola rozměrů: Ověřte vnější průměr, vnitřní průměr, výškovou toleranci a velikosti vzduchové mezery, pokud je to relevantní.
Kontrola vzhledu: Zkontrolujte materiál, zda na jeho povrchu nejsou praskliny, odštěpky, vzduchové kapsy nebo nečistoty.
1.3 Rám a vodiče:
Kontrola rozměrů: Ujistěte se, že průměr hřídele, rozteč vývodů a délka rámu odpovídají výrobním normám a také požadavkům na zatížitelnost desek plošných spojů.
1.4 Kontrola materiálů : Ověřte odolnost vůči teplotě a zpomalení hoření, jakož i tloušťku cínování a odolnost vodičů proti oxidaci.
Kapitola 2: Řízení procesů (IPQC): Bezchybný výrobní proces
Řízení procesů se stává nezbytným pro zajištění určité úrovně kvality a zabránění vzniku vad.
Každý proces má kontrolní body.
2.1 Proces navíjení
Řízení klíčových parametrů: Počet závitů je velmi důležitým faktorem; musí být přesně řízen (počítadlem navíjecího stroje s chybou maximálně ±1 otáčka). Důležitým faktorem je také napětí během navíjení; nadměrné napětí může způsobit tenký drát, zatímco nedostatečné napětí může způsobit uvolnění cívek. Také souosost vinutí by měla být bezchybná.
2.2 Činnosti zaměřené na kontrolu chyb:
Důležité je ověření prvního kusu; nutné jsou kontroly indukčnosti a stejnosměrného odporu.
Pro registraci hodnot vinutí by měly být prováděny namátkové kontroly každou hodinu.
2.3 Pájení vodičů a prodlužování drátů:
Řízení pájení: Teplotu a dobu pájení je třeba regulovat. Teplota pájení se může pohybovat kolem 350–400 °C. Doba pájení se také může regulovat. Doba pájení může být kolem 2–3 sekund.
2.4 Kontrola izolace: Pomocí měřiče izolačního odporu se kontroluje, zda jsou vodiče nepřipojeny k rámu a jádru. Tento odpor by měl být při 500 V DC > 100 MΩ.
2.5 Proces nanášení ponorem a vytvrzování
Kontrola pryskyřice: Pro izolaci používejte specifikované pryskyřice a správně je míchejte bez jakýchkoli kontaminantů, které by mohly ovlivnit izolaci.
2.6 Parametry vytvrzování: Pro dosažení úplného vytvrzení je nutné dodržet předepsané parametry vytvrzování (například 120 °C po dobu jedné hodiny). Tento krok hraje významnou roli ve zvýšení odolnosti vůči vibracím a ochraně materiálu před vlhkostí.
2.7 Proces montáže jádra:
Požadavky na montáž: Zajistěte pevné usazení jader; v případě potřeby lze použít distanční podložky. Lepicí pásky nebo spony by měly být pevně upevněny bez vůle.
2.8 Kontrola vzhledu: Zkontrolujte, zda není střed poškozený, a to tak, že se ujistíte, že nejsou žádné narušené cívky a ohnuté vývody.
Kapitola 3: Testování hotových výrobků (FQC): Komplexní validace a třídění výkonnosti
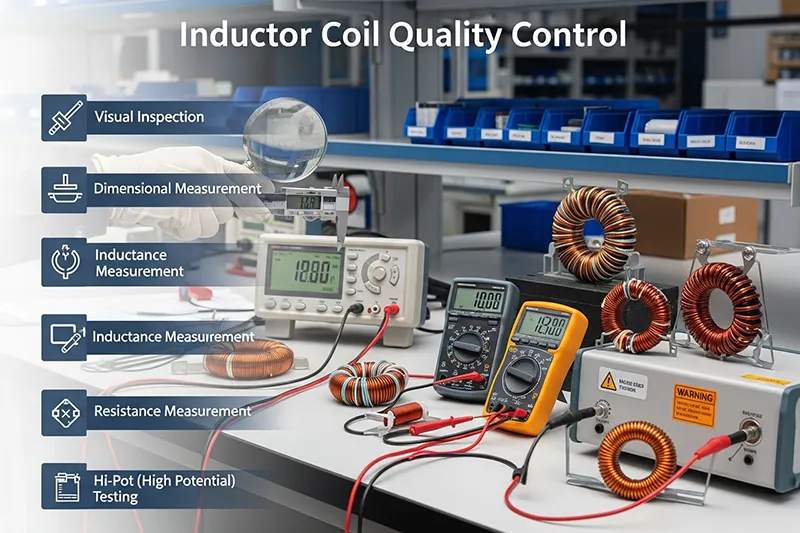
Nejnaléhavější fází je testování finálních produktů. Ověří se, zda produkty splňují normy. Tyto testy zahrnují elektrické, fyzikální a spolehlivostní normy.
3.1 Zkoušky elektrických vlastností:
- Indukčnost (L): Měřena pomocí LCR metru, s hodnotou odchylky v rozmezí ±5 % nebo ±10 % v závislosti na požadavku zákazníka.
- Stejnosměrný odpor (DCR): Pro ověření, zda hodnota odporu odporu odpovídá specifikaci, proveďte zkoušku pomocí mikroohmmetru nebo LCR metru.
- Činitel jakosti (Q): Testováno testerem LCR při dané frekvenci, aby se zajistilo, že Q ≥ hodnota uvedená jako standardní (protože vyšší činitel Q odráží nižší ztráty v cívkách).
- Saturační proud (Isat): Použijte stejnosměrný zdroj napájení a tester LCR k ověření proudu, při kterém je 10% snížení indukčnosti ≥ jmenovitý proud.
- Proud nárůstu teploty (Irms): Použijte tepelně odolnou zkušební skříň, abyste zajistili, že nárůst teploty cívky ≤40 °C (dle specifikací zákazníka).
- Izolační odpor: Použití měřiče izolačního odporu kontroluje hodnotu ≥ 100 MΩ mezi cívkou, vodičem a jádrem.
- Dielektrická výdržná napěť: Proveďte zkoušku výdržným napětím (například AC 1500 V po dobu 1 minuty). Nesmí dojít k průrazu ani přeskoku.
Testování fyzické výkonnosti:
Vzhled: Musíte se ujistit, že cívka nejeví žádné známky poškození, že v pryskyřičné vrstvě nejsou bubliny a že vývody nejsou oxidované ani deformované.
Rozměry: Je nutné zkontrolovat výšku, rozteč vodičů a délku vodičů, abyste se ujistili, že splňují tolerance uvedené ve výkresu.
Přilnavost: Ujistěte se, že páska/klipy jsou správně připevněny a že vodiče mají dostatečnou pevnost v tahu.
3.2 Testování spolehlivosti (vzorkování)
- Cyklování vysokých/nízkých teplot: Vystavte zařízení teplotnímu rozsahu -40° až 125° po dobu 1000 cyklů a ujistěte se, že kolísání indukčnosti je v rozmezí ±5%.
- Zkouška vlhkosti: Součásti musí být vystaveny teplotě 85 °C a 85 % relativní vlhkosti po dobu 1000 hodin, čímž se zkontroluje, zda se snížil izolační odpor.
3.3 Vibrační zkouška: Vibrace by měly být vyvolány v souladu se standardními vibračními podmínkami a neměly by vykazovat žádné uvolnění struktury ani zhoršení elektrických vlastností.
3.4 Kontrolní Pemungan a Peng
Postupy skladování a přepravy hrají klíčovou roli v ochraně induktorů před poškozením během skladování nebo přepravy.
Skladování: Požadavky na prostředí: Prostředí skladu by mělo být suché a dobře větrané. Teplota ve skladu by měla být udržována na 25±5 °C. Vlhkost vzduchu by neměla překročit 60 % relativní vlhkosti. To je nesmírně důležité, aby se zabránilo poškození jader vlhkostí a aby se zabránilo oxidaci vodičů.
Způsob skladování: Předměty by měly být skladovány v závislosti na jejich šarži a specifikacích. Neměly by být mačkány, mohlo by dojít k ohnutí vodičů a žil.
3.5 Inspekce přepravy (OQC0)
Standard pro odběr vzorků: Odběr vzorků by měl splňovat normy GB/T 2828.1. Jedná se o kontrolu obalu, štítků (včetně specifikace, čísla šarže a data výroby).
3.6 Ověření konzistence: Vzorky produktu budou náhodně vybrány pro opětovné otestování hodnoty indukčnosti a vzhledu, aby se ověřila konzistence s FQC.
Kapitola 4: Řešení abnormalit v kvalitě
Je nezbytné, aby pokud se objeví jakékoli problémy s kvalitou, byly okamžitě řešeny.
Abnormality v toku materiálu v příjmu materiálu: Oddělte problematické materiály a informujte dodavatele o nápravných opatřeních, poté potvrďte přijatá nápravná opatření.
Abnormality procesu
Pokud se vyskytne problém, například nesprávná hodnota indukčnosti, zastavte výrobu a zjistěte příčinu. Může to být důsledek nesprávných otáček nebo dokonce nesprávného materiálu jádra. Změňte parametry a ujistěte se, že první jednotka splňuje požadavky na testování.
Neshoda hotového výrobku: Určete typ neshody, která může být elektrická nebo se vztahuje ke vzhledu. Poté identifikujte příčinu neshody a podnikněte příslušné kroky.
Kapitola 5: Často kladené otázky
1. Jak lze zajistit kvalitu smaltovaného drátu?
Trik spočívá v prozkoumání jeho specifikací, funkčnosti (enzymatické vazby, izolační pevnost) a vizuálních vlastností. Všechny tyto komponenty by měly splňovat normy nezbytné k prevenci elektrického průrazu.
2. Jak bychom řešili problém, pokud hodnota indukčnosti není v mezích povolených hodnot?
Nejprve bychom zkontrolovali závity a specifikace pájení. Také bychom nezapomněli zkontrolovat typ jádra. Poté vylepšíme náš proces a výsledky ověříme pomocí testování prvního kusu.
3. Co když hotové výrobky mají nízký izolační odpor?
Zkontrolujte jak použitou izolaci, tak i techniku pájení. Pokud se vyskytnou problémy s výrobou, upravte parametry odpovídajícím způsobem. Pokud se vyskytnou na straně materiálů, informujte výrobce, aby tyto problémy vyřešil.
4. Co by se mělo stát s prasklými jádry?
Prasklé jádro je pro induktor škodlivé. Tyto kusy bude nutné odložit stranou a prozkoumat, zda nedošlo k jejich možné příčině. Může to být způsobeno mechanickým poškozením, ke kterému došlo během montáže.
5. Jak lze řídit skladování, aby se předešlo jakémukoli poškození?
Prostředí ve skladu by mělo být suché a mělo by mít konstantní teplotu a vlhkost. Výrobky skladujte podle šarží a specifikací tak, aby se zabránilo jejich deformaci a poškození během přepravy.
Kapitola 6: Souhrn Kontrola kvality indukční cívky
Cívka je organizovaná funkce, která se skládá z několika kroků. Kontrola kvality přijatých surovin nebo vyrobených procesů, ověřování produktů a skladování zajišťují kvalitu každé indukční cívky používané v praktických aplikacích. Každá fáze celého procesu kontroly kvality je nezbytným prvkem pro zajištění dodávek kvalitních produktů dle požadavků zákazníka. Pro zajištění kvality indukční cívky ve všech aspektech
