
Indukční cívky mají v elektronických obvodech velký význam a jejich výkon ovlivňuje různá zařízení a systémy. Kvalita výroby těchto indukčních cívek má přímý vliv na stabilitu obvodů a zařízení, jakož i na jejich životnost.
Pro optimální výstup produktu je třeba postup pečlivě sledovat v šesti hlavních oblastech: detaily produktu, plánování výroby, požadavky na produkt, výrobní postupy, kontroly kvality a univerzální problémy. Zde je podrobný přehled každého z nich.
Specifikace produktu jsou velmi důležité, protože jsou základním základem pro výrobu. Specifikace produktu
Pro definování výkonu a použití indukčních cívek v různých případech jsou uvedeny specifikace produktu.
Kapitola 1: Elektrické parametry (základní ukazatele výkonu)
Hodnota indukčnosti: Hodnota a tolerance (například ±5 % a ±10 %) zajišťují řízené ukládání energie a filtrování.
Jmenovitý proud: Zahrnuje jmenovitý stejnosměrný proud (IDC) a saturační proud (ISAT), což je nezbytné pro zamezení přetížení.
Stejnosměrný odpor (DCR): Měl by být vždy menší než maximální navržená hodnota (například max. 0.5 Ω).
Odolné napětí: Izolační odpor vinutí vůči jádru (například AC 1500 V/1 min) bude
Kapitola 2: Strukturální parametry (fyzická forma a procesní požadavky)
Požadavky na navíjení: Průřez drátu (0.1–1.0 mm), počet závitů (100–1000) a technika navíjení se mohou lišit.
Charakteristiky magnetického jádra: Materiál jádra z feritu, práškového železa nebo křemíkové oceli spolu s tvary jádra, jako je EE, EI, toroid a tyč, určují permeabilitu a ztráty.
Faktory cívky: Patří sem materiál (vysokoteplotní plast a keramika), počet kolíků a rozteč (například 2.54). Celkové rozměry: Použití tolerancí (±0.2 mm) usnadňuje
Kapitola 3: Parametry prostředí
Rozsah provozních teplot: Obecně -40~125 ℃. Musí být vhodný pro model automobilu a průmyslové použití.
Třída teplotní odolnosti: Určuje teplotní odolnost použitého drátu a cívky (třída B: 130 ℃, třída F: 155 ℃), čímž odolává účinkům

Kapitola 4: Plánování výroby: Zajištění dodávek a optimalizace zdrojů
Plánování výroby pomáhá vyvážit požadavky objednávek, výrobní kapacitu a dostupnost materiálu.
4.1 Základ pro plánování
Objednávky zákazníků
Definujte množství, dodací harmonogram a speciální požadavky.
Zásoby materiálu: Skladujte suroviny, jako je drát, cívky/jádra, barvy.
Kapacita zařízení: Posuďte kapacitu zařízení s ohledem na jednotky výkonu za hodinu (navíjecí stroje:
Přidělený personál:
Ověřte dostupnost a kvalifikaci operátorů.
4.2 Plánování obsahu
Plánovaní kapacity
Vytvořte si seznam činností, které jste vykonávali každý den/týden (např.
Plánování materiálových potřeb (MRP):
Vypočítejte množství drátů, jader a barev pro výrobní cykly.
Plánování dodávek
Definujte skladovací a přepravní harmonogramy
Plánování dodávek
Definovat
Nouzové změny: Nouzové plány pro materiály, vybavení nebo změny v objednávkách.
Kapitola 5: Požadavky na produkt: Cíle kvality
Požadavky na produkt stanovují standardy, které řídí výkon, konzistenci procesů a bezpečnostní standardy.
5.1 Požadavky na výkon
Odpor proti stejnosměrnému proudu: Splňuje konstrukční specifikace.
Izolační odpor ≥ specifikovaná hodnota (například 100 MΩ/
5.2 POŽADAVKY NA PROCES
Vinutí: Bez překrývání vodičů, bez zlomení nebo poškození; správné pájení
Namáčení: Ponoření do nebublinkového, nepenetračního
Montáž: Magnetické jádro je těsně připevněno k cívce; žádné odchylky od tvaru a žádné skvrny.
5.3 Bezpečnost a spolehlivost
Shoda s požadavky normy IEC 61846/UL 1446: Zkoušky výdržného napětí. Zkoušky nárůstu teploty.
Odolnost proti vibracím a nárazům dle IEC 60068-2-6 (10 až 500 Hz, 10 G
Kapitola 6: Výrobní procesy: Standardizovaná montážní linka
Výroba indukčních cívek je ve skutečnosti choreografický postup, který zajišťuje jak kvalitu, tak požadované množství.
6.1 Příprava materiálu
Tento proces zahrnuje zřezání drátu na požadovanou délku, odizolování konců drátů a kontrolu vodivosti.
Je nezbytné zkontrolovat jádro a cívku a pokud materiál vykazuje praskliny nebo odchylky větší než 0.1 mm, pak
6.2 Proces navíjení
Jedná se o plně automatické a poloautomatické navíjecí stroje.
Stanoví se počet závitů, rychlost navíjení (např. 500 ot./min) a stoupání drátu.
Poté se vyhodnotí umístění cívky a upevnění pinů.
6.3 Testování polotovarů
Měří se indukčnost DCR a identifikují se vadné jednotky.
Parametry procesu se ladí dle potřeby.
6.4 Namáčení a vytvrzování
Cívky jsou potaženy izolační barvou po dobu 5-10 minut.
Vytvrzování v troubě: Předsušte při 80 °C po dobu 30 minut, poté vytvrzujte při 120 °C po dobu 2 hodin.
Zkontrolujte povlak, zda neobsahuje vady.
6.5 Montáž
Magnetická jádra je třeba umístit dovnitř a upevnit lepidlem nebo pomocí svorek.
Určete délku pinů a rozteč (např. 5 mm nebo 2.54 mm) tak, aby odpovídaly deske plošných spojů.
6.6 Testování a balení hotových výrobků
Zkontrolujte indukčnost, DC, izolaci a vzhled každé jednotky.
Baleno v dávkách se štítky označujícími sledovatelnost (číslo modelu, číslo šarže, značka inspektora).
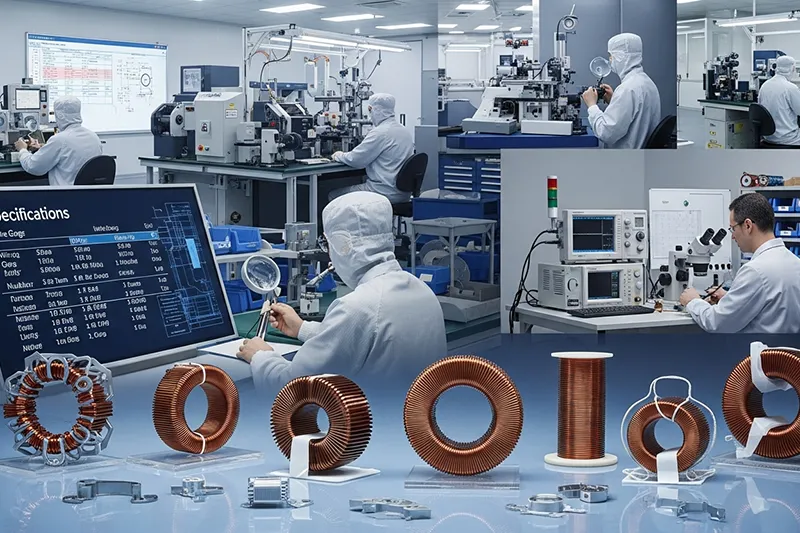
Kapitola 7: Kontrola kvality: Zajištění celého procesu
Existují tři úrovně kontroly kvality, které zajišťují bezvadnou výrobu, a tyto úrovně zahrnují IQC, IPQC a
7.1 Vstupní kontrola kvality (IQC)
Prozkoumejte smaltované dráty, jádra, cívky a barvu, abyste ověřili specifikace.
Materiály, které testem neprojdou, jsou odloženy a poté vráceny svým dodavatelům.
7.2. Kontrola kvality během procesu
Hodinové hlídky a kontroly prvních předmětů.
Také se okamžitě provádějí nápravná opatření pro zjištěné závady.
7.3 Závěrečná kontrola kvality (FQC)
Hotové výrobky jsou kontrolovány na shodu s úrovněmi AQL (například 1.0).
Odchozí zásilky, balení a klíčové metriky výkonnosti jsou ověřeny.
Kapitola 8: BĚŽNÉ PROBLÉMY A JEJICH ŘEŠENÍ
Problém
Odchylka indukčnosti. Špatné zapnutí, mezery v jádru, neshody průměrů vodičů. Překalibrujte závity ve vinutí, upravte uložení jádra, zdůrazněte kontrolu vodičů.
DCR příliš vysoký. Tenký vodič, špatné odizolování, nadměrné napětí. Použijte správný vodič, správné odizolování, snížené napětí.
Špatná izolace
Chybějící namáčení, vysoká teplota trouby a prach.
Optimalizujte namáčení, kalibrujte teplotu pece a lépe kontrolujte prašnost.
Pájení za studena/falešné pájení
Zbytky smaltu, nízké teploty a doby pájení
Zkontrolujte kvalitu odizolování a poté upravte teplotu pájení na
Volnost magnetického jádra. Nedostatek lepidla, nesprávné vytvrzení, rozdíly ve velikosti. Přidejte lepidlo, podle potřeby vytvrdněte, zkontrolujte usazení jádra a cívky.
Kapitola 8: Shrnutí-Základní logika výroby indukční cívky
Výroba kvalitní indukční cívky se opírá o heslo „specifikace jako základ, plánování jako vodítko, procesy jako jádro, kvalita jako záruka“. Na základě šesti významných parametrů lze vyrobit kvalitní indukční cívku v souladu s požadavky trhu.
Kapitola 9: Často kladené otázky: Často kladené otázky
1. Proč je tolerance řídicí indukčnosti přísnou kontrolou?
Řízení tolerance ovlivňuje filtrování indukčnosti. Překročení úrovně ±10 % může způsobit zkreslení signálu nebo ztrátu výkonu.
2. Proč je nezbytný plán pro případ nouze?
„Protože se věci stávají. Může dojít ke zpoždění materiálu, poruchám zařízení a personálním problémům. Plán udržuje věci v chodu a předchází finančním překážkám.“
3. Proč je namáčení a vytvrzování tak důležité?
Zlepšuje izolaci, vytvrzování cívky a chrání ji před vlhkostí a prachem. Absence této fáze může vést k poruše cívky.
4. Co je AQL a jak se vypočítává?
AQL je zkratka pro Acceptable Quality Level (Přijatelná úroveň kvality), což je nejvyšší přijatelná míra vad – 1 %. Přijetí šarže je založeno na velikosti vzorku a počtu vad v něm.
5. Jak můžete zabránit uvolnění magnetických jader?
„Triky jsou v tom, že použijte správné rozměry, správné množství lepidla a nechte ho důkladně vytvrdnout. Před montáží je také nutné zkontrolovat, zda nejsou k dispozici správné vzorky. Pokud jádra nejsou pevně upevněna, mohou nastat problémy s indukčností nebo nežádoucími zdroji šumu.“
