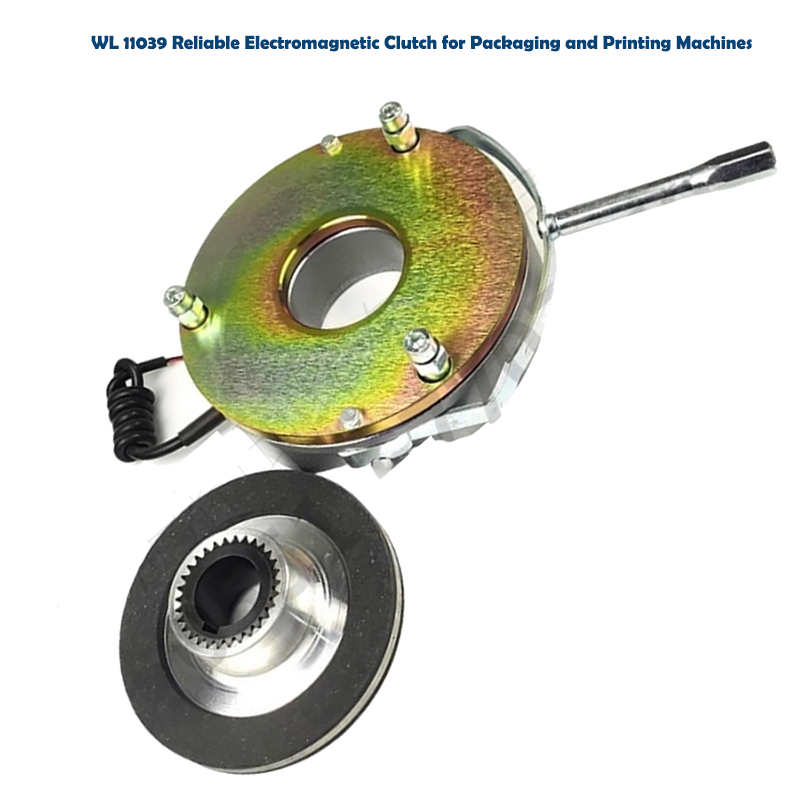
Úvod do Zakázková elektromagnetická spojka
Pro výrobce originálního vybavení nestačí pouze vybrat zakázkovou elektromagnetickou spojku s vhodným jmenovitým napětím a krouticím momentem jako standardní produkt. Je nutné integrovat spojku do celého mechanického systému: motoru, hřídele, řemenice, řemenu, převodovky, zátěže, řídicího obvodu, montážní konstrukce a prostředí.
Pokud běžně dostupná spojka nesplňuje požadavky na krouticí moment, rozměry, montáž, pracovní cyklus, otáčky, uspořádání řemenic a podmínky prostředí, je třeba vyvinout elektromagnetickou spojku na míru. V tomto případě výrobce spojky optimalizuje elektromagnetický systém, třecí systém, rotor, kotvu, ložisko, řemenici, náboj, cívku a pouzdro.
Ale i v tomto případě vyvstanou otázky pro nákupní oddělení a techniky:
Jaké informace poskytnout výrobci spojky?
Jak vypočítat potřebný točivý moment?
Jak definovat rozměry hřídele a řemenice?
Jaké výkonnostní parametry je třeba zkontrolovat?
Jaké je časové období vývoje?
Co je třeba zkontrolovat před výrobou?
Průvodce je navržen tak, aby odpověděl na výše uvedené otázky.
1. Co je elektromagnetická spojka?
Elektromagnetická spojka je elektromechanické zařízení, které se používá k zapínání a vypínání rotačního výkonu. Zapojením elektromagnetické cívky se generuje magnetické pole, které přitahuje kotvu, a třecí plochy se začnou spojovat. V závislosti na konfiguraci spojky se spojka po výpadku napájení rozpojí.
Zakázková elektromagnetická spojka je vyvíjena dle požadavku zákazníka a není vybírána ze standardního katalogu.
Přizpůsobení může zahrnovat:
Jmenovité napětí
Výkon a odpor cívky
Točivý moment záběru
Až do rychlosti
Vnější průměr.
Axiální tloušťka
Rozměry otvoru/hřídele
Návrh drážky pro pero
Rozměry kladek
Profil zubů rozvodového řemene
montážní otvory
Kabel/konektor.
Konstrukce válečkových ložisek
Materiál pro tření
Geometrie armatury.
Roter Design
Pracovní cyklus.
Tepelný výkon
Ochrana životního prostředí
Přizpůsobení je obzvláště užitečné, pokud jde o aplikace OEM s těsnými instalačními prostory nebo integrovanými spojkami v převodových systémech.
2. Proč se kupující z řad výrobců originálního vybavení (OEM) rozhodují pro Zakázková elektromagnetická spojka Vývoj softwaru
Hlavní výhodou standardní elektromagnetické spojky je její dostupnost. Standardní produkt však může být kompromisem při použití ve specializovaném stroji.
2.1 Omezený instalační prostor
Výrobce originálního vybavení (OEM) může mít k dispozici pouze určitý radiální nebo axiální rozsah. Standardní spojka, která poskytuje dostatečný točivý moment, může mít velké rozměry.
Přizpůsobený návrh optimalizuje průměr spojky, tloušťku, rozhraní hřídele, montážní konstrukci a elektromagnetické komponenty s ohledem na dostupný prostor.
2.2 Zvláštní požadavky na utahovací moment
Požadavky na točivý moment se mohou v jednotlivých aplikacích značně lišit.
Spojka může:
Otočení zátěže.
Nes náklad.
Plynulý přenos točivého momentu
Práce s občasným přetížením.
Zabraňte nadměrnému točivému momentu v hnacím ústrojí.
Rychle se zapojte.
Spolehlivě se odpojujte
Požadovaný točivý moment by proto měl být vypočítán na základě provozních podmínek, nikoli pouze odhadnut z výkonu motoru.
2.3 Specifikace kladky
Některé stroje od výrobce originálního vybavení (OEM) mohou vyžadovat, aby spojka měla rozvodovou kladku, řemenici klínového řemene, ozubené kolo, řetězové kolo nebo jinou součást převodovky.
Je to důležitý bod, protože konstrukce spojky závisí na průměru řemenice, profilu zubů, rozteči, šířce, napnutí řemene a osové vzdálenosti.
Výrobce spojky by měl zvážit celé rozhraní převodového systému, ale neměl by montovat řemenici na standardní spojku.
2.4 Zvláštní požadavky na napětí nebo řídicí systém
Zařízení od výrobce (OEM) může používat 12 V DC, 24 V DC nebo jiný zdroj stejnosměrného napětí. Řídicí systém může také omezit proud cívky, spotřebu energie, dobu sepnutí nebo tepelné zatížení.
Proto by měl být elektromagnetický systém navržen pro reálný elektrický systém.
3. Informace, které mají být poskytnuty kupujícím z řad výrobců originálního vybavení (OEM)
Kvalita počátečních technických informací výrazně ovlivňuje efektivitu vývoje.
Kupující by měli ideálně poskytnout následující informace před vyžádáním cenové nabídky.
Mechanické specifikace
Vnější maximální průměr
Maximální délka (axiální)
Průměr hřídele
Velikost vrtání
Vůle hřídele
Rozměry drážky pro pero
Montážní schéma otvorů
Dostupný instalační prostor
Typ kladky
Vzdálenost kladek
Počet zubů
Šířka pásu
Je nutný zdvih nebo vzduchová mezera.
„Směr otáčení“
Kritéria výkonu
Točivý moment (jmenovitý)
Rozběhový točivý moment.
Přídržný moment (pokud je to relevantní)
Maximální rychlost
Doba zasnoubení
Doba odpojení
Pracovní cyklus: .
Operace za hodinu
Předpokládaná životnost
Setrvačnost zatížení
Nepřetržitý nebo přerušovaný provoz
Elektrické specifikace
Jmenovité napětí
Rozsah napětí
Odpor cívky
Maximální proud
Maximální odběr energie
Technika řízení
Provozní stav – pod napětím nebo bez napětí
Požadavky na prostředí
Provozní teplota.
Teplota skladování.
Vlhkost
Vystavení prachu
Kontakt s vodou
Ropa, chemická expozice
Vibrace Vibrace
Požadavky na korozi
2D výkresy, 3D modely a ukázky existujících spojek nebo kompletních montážních výkresů mohou pomoci eliminovat nedorozumění během fáze inženýrství.
4. Jak vypočítat Zakázková elektromagnetická spojka Požadovaný točivý moment
Točivý moment je jedním z hlavních parametrů při vývoji zakázkové elektromagnetické spojky.
Základní vzorec pro korelaci výkonu, točivého momentu a rychlosti je
T = 9550 x P / n, kde T = točivý moment v Nm, P = výkon v kW a n = otáčky v ot/min.
Například motor o výkonu 3.7 kW s 1 500 otáčkami za minutu má teoretický trvalý točivý moment 23.6 N·m.
Spojka by však neměla být specifikována pouze touto hodnotou točivého momentu.
Inženýři výrobců originálního vybavení (OEM) by měli vzít v úvahu:
Počáteční zatížení
Rychlost
Setrvačnost zatížení.
Efektivita přenosu
Rázové zatížení
Změna tření
teplo
Bezpečnostní faktor
Požadovaná hodnota točivého momentu může překročit vypočítanou hodnotu točivého momentu motoru.
Točivý moment není jediným parametrem, který je třeba zvážit.
Spojka s vysokým točivým momentem může být stále špatnou volbou, pokud:
Průměr je příliš velký.
Spojka je příliš tuhá.
Rychlost otáčení je příliš vysoká.
Tvorba tepla je příliš vysoká.
Kladka není dostatečně pevná pro napnutí řemene.
Montážní konstrukce není vhodná.
Reakce na zasnoubení je příliš dlouhá.
Proto je třeba analyzovat celý mechanický systém.
5. Návrh zakázkového elektromagnetického spojkového systému
Elektromagnetický systém generuje magnetickou sílu, která je potřebná k sepnutí spojky.
Konstrukční proměnné jsou:
Navíjení cívek
Průměr měděného drátu
Ukázalo
Odpor cívky
Magnetický obvod
Geometrie pólu
Typ materiálu armatury
Vzduchová mezera
Provozní napětí
Teplota cívky
Vzduchová mezera je nejdůležitějším parametrem. Větší mezera znamená větší magnetickou sílu, která by měla být aplikována pro zajištění spolehlivého přitahování, a magnetický obvod by měl být optimalizován, aby se zabránilo nadměrné spotřebě energie.
Cívka by měla být také testována za elektrických a tepelných podmínek.
Například cívka pracující nepřetržitě na 24 V spotřebovává znatelně více energie než cívka pracující přerušovaně. Nestačí testovat pouze schopnost generovat magnetickou sílu.
Výrobce by měl ověřit následující:
žít
Zvýšení teploty cívky
Spolehlivost zapojení
Chování při držení
Izolační vlastnosti
Dlouhodobá tepelná stabilita
6. Zakázkový elektromagnetický spojkový systém tření a přenos točivého momentu
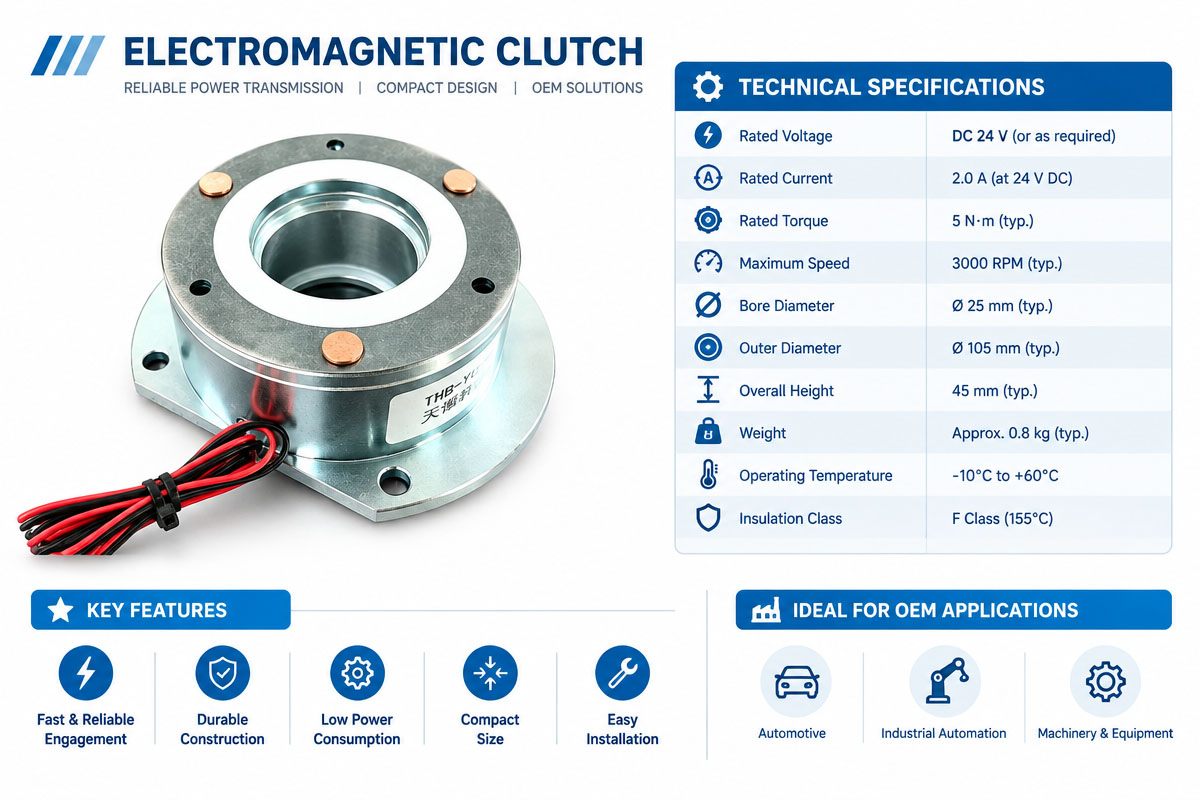
Vlastní elektromagnetická spojka působí na třecí plochy a přenáší mechanický točivý moment.
Konstrukční proměnné jsou:
Třecí materiál
Kontaktní zóna
Drsnost povrchu
Koeficient tření
Hodnota kontaktního tlaku
Počet třecích ploch
Rovinnost kotvy
Geometrie rotoru
Provozní teplota
Systém tření elektromagnetické spojky Custom Electromagnetic Clutch by měl zajistit konzistentní záběr bez nadměrného prokluzování.
Nadměrný skluz vede k:
Výroba tepla
Opotřebení třecího materiálu
Snížení točivého momentu
Poškození povrchu
Zkrácená délka života
Tepelný výkon je velmi důležitý v aplikacích s častým zapínáním a vypínáním.
7. Integrace řemene a kladky
Pokud má mít elektromagnetická spojka řemenici, měli by se kupující od výrobce originálního vybavení pokusit poskytnout celou specifikaci řemene.
Pro aplikace s rozvodovým řemenem jsou užitečné tyto informace:
Výrobce řemenů
Řada pásů
Bowl ball
Morfologie zubů
Počet zubů
Šířka kladky
Šířka pásu
Požadovaný otvor
Požadavky na příruby
Vzdálenost mezi středy
Napínací pásy
Kladka by se neměla testovat samostatně, s výjimkou spojky.
Například rozvodová kladka s určitým počtem zubů má určitý roztečný průměr. Vnější průměr nemusí být roven roztečnému průměru. Zaměnitelnost těchto průměrů vede k nesprávnému rozhraní spojky a kladky.
Proto může být 3D model řemenice nebo skutečný vzorek řemenice užitečný při vývoji zakázkové elektromagnetické spojky.
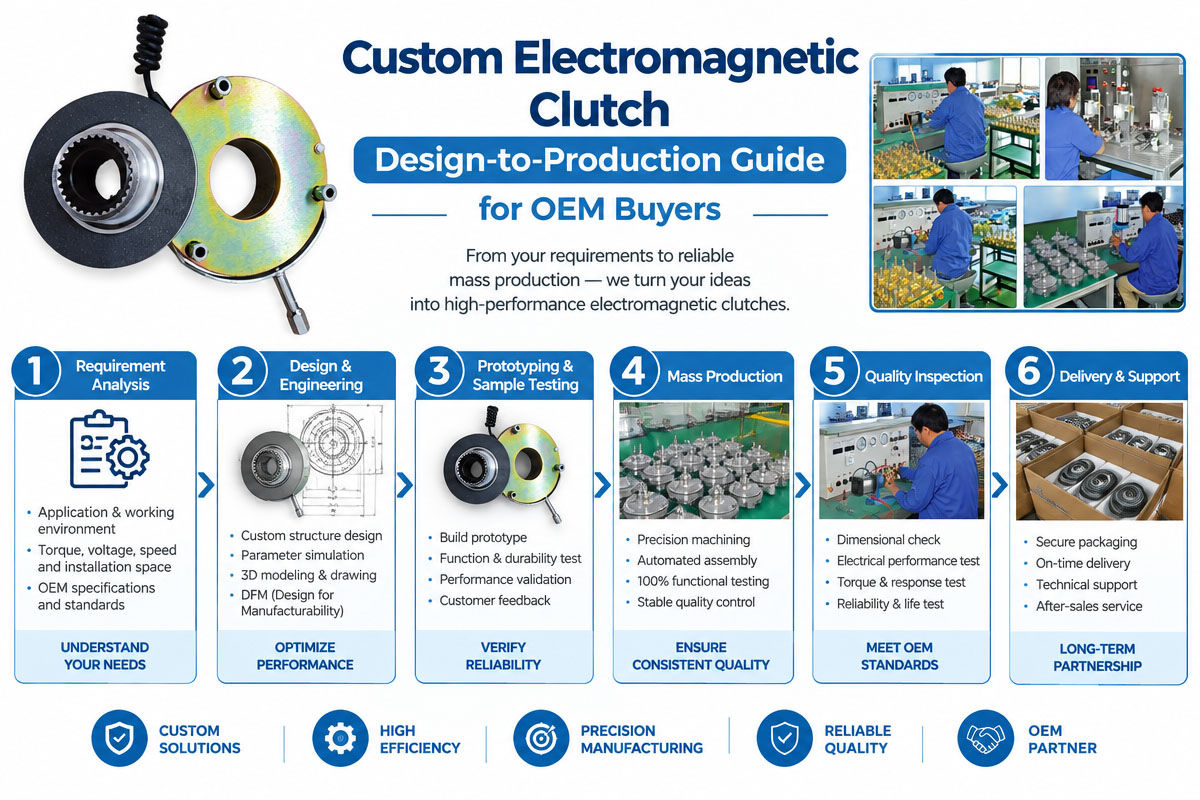
8. Návrh prototypu zakázkové elektromagnetické spojky
Výrobce obvykle vypracuje předběžný návrh na základě přezkoumané specifikace.
Inženýrský proces může zahrnovat:
Analýza požadavků
mechanické provedení
Elektromagnetické výpočty
Výběr materiálu
Návrh třecího systému
Výběr ložisek
Konstrukce řemenice nebo náboje
Výkres prototypu
Technické posouzení:
Výroba prototypů
Testování výkonu
U složitých aplikací může být zapotřebí více iterací návrhu.
Kupující z řad výrobců originálního vybavení (OEM) by měli chápat rozdíl mezi prototypovým vzorkem a vzorkem schváleným pro výrobu.
Prototyp prokazuje koncept, ale vzorek určený pro výrobu prokazuje finální design, materiály, rozměry a výkon.
9. Co by mělo být testováno u zakázkové elektromagnetické spojky?
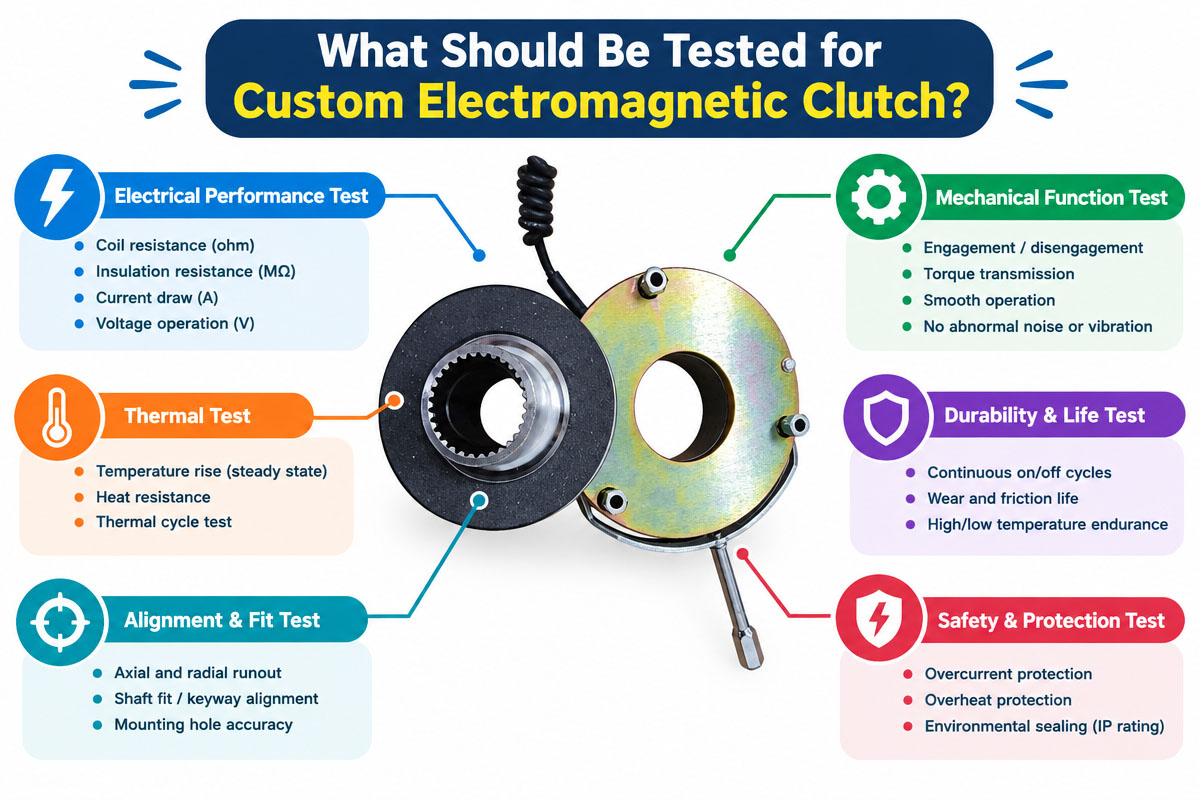
Zakázková elektromagnetická spojka musí být testována na základě specifických požadavků aplikace, a nejen zkontrolována z hlediska rozměrů.
Mezi typické prvky validace patří:
Testování točivého momentu
Záběrný moment při specifikovaném napětí, rychlosti, teplotě a podmínkách vzduchové mezery
Elektrické testy
Kontrola
Odporová cívka
Průtok proudu
Spotřeba energie
Izolace
Dielektrická pevnost
Test zapojení
Doba potřebná k sepnutí spojky po elektrické aktivaci
Zkouška odpojení
Spojka se vypne, když je vypnuto napájení.
Teplotní zkouška
Měření teploty cívky a spojky v pracovním cyklu
Zkouška života
Obsluha spojky pro vyhodnocení opotřebení a výkonu
Kontrola rozměrů
Kontrola
Otvor
Vnější průměr
Axiální rozměry
montážní otvory
Drážka pro pero
Geometrie kladky
Vzduchová mezera.
Akustika a vibrace
Akustické a vibrační vlastnosti jsou důležité také v automobilovém, lékařském, automatizačním a strojírenském průmyslu.
10. Zajištění kvality elektromagnetické spojky na zakázku před hromadnou výrobou
Před schválením hromadné výroby je nutné s odběrateli OEM dohodnout jasná kritéria kontroly.
Typický proces kontroly kvality může zahrnovat:
Vstupní kontrola -> Průběžná kontrola -> Kontrola montáže -> Elektrická zkouška -> Zkouška momentu -> Kontrola konečných rozměrů -> Kontrola balení
Kritické rozměry je třeba uvést s tolerancemi.
Například kupující OEM by neměl definovat pouze:
Vrtání 20 mm
V závislosti na hřídeli a způsobu montáže může být nutné na výrobním výkresu uvést přesné tolerance a požadavky na uchycení.
Totéž platí pro:
Vzduchová mezera
Umístění montážního otvoru
Rozměry kladek
Soustřednost hřídelí
Podobnosti
Impedance cívky
Točivý moment.
Jasné tolerance umožňují snížit konflikty mezi výrobcem originálního vybavení (OEM) a dodavatelem.
11. Materiál a výrobní kapacita elektromagnetické spojky na zakázku
Zakázková spojka obvykle vyžaduje mnoho různých výrobních operací.
V závislosti na provedení mohou být:
Proces lisování kovů
CNC obrábění
Twisting
broušení
Tepelné zpracování
Navíjení cívky
Vstřikování a broušení
povrchové úpravy
Sada ložisek
Sestava elektromagnetu
Funkční testy
Mít několik interních operací u dodavatele může pomoci lépe řídit projekty.
Může to také pomoci vyhnout se dodatečné komunikaci mezi jednotlivými subdodavateli a usnadnit implementaci technických změn.
Pro kupující OEM by bylo užitečné se zeptat:
Jaké operace se provádějí interně?
Které komponenty jsou outsourcovány?
Jak se kontrolují kritické dimenze?
Jaké testovací vybavení je k dispozici?
Jak se řeší technické změny?
„Jsou udržovány certifikace kvality?“
12. Náklady na prototyp versus výrobní náklady
Cena prototypů zakázkových produktů je vždy vyšší než u standardních.
Cena prototypu může zahrnovat:
Inženýrský vývoj
nářadí,
CNC frézování
Speciální materiály
Vývoj cívek
Sestavení prototypu
Hodnocení testu
Technické změny
Jakmile je ale návrh dokončen, náklady na hromadnou výrobu mohou být mnohem nižší.
Proto by kupující z řad výrobců originálního vybavení (OEM) měli vyhodnocovat nabídky nejen z hlediska cen prototypů a výrobních jednotek.
Profesionální cenová nabídka by měla obsahovat:
Velikost vzorku
Cena vzorku
Náklady na nástroje
Poplatky za rozvoj
Minimální množství výroby
Náklady na jednotku výstupu
Dodací lhůta:
Platební podmínky
Obalová technika, vodní doprava
Podmínky dodání
Záruka nebo zásady náhrady za jakost
13. Jak dlouho trvá vývoj zakázkové elektromagnetické spojky?
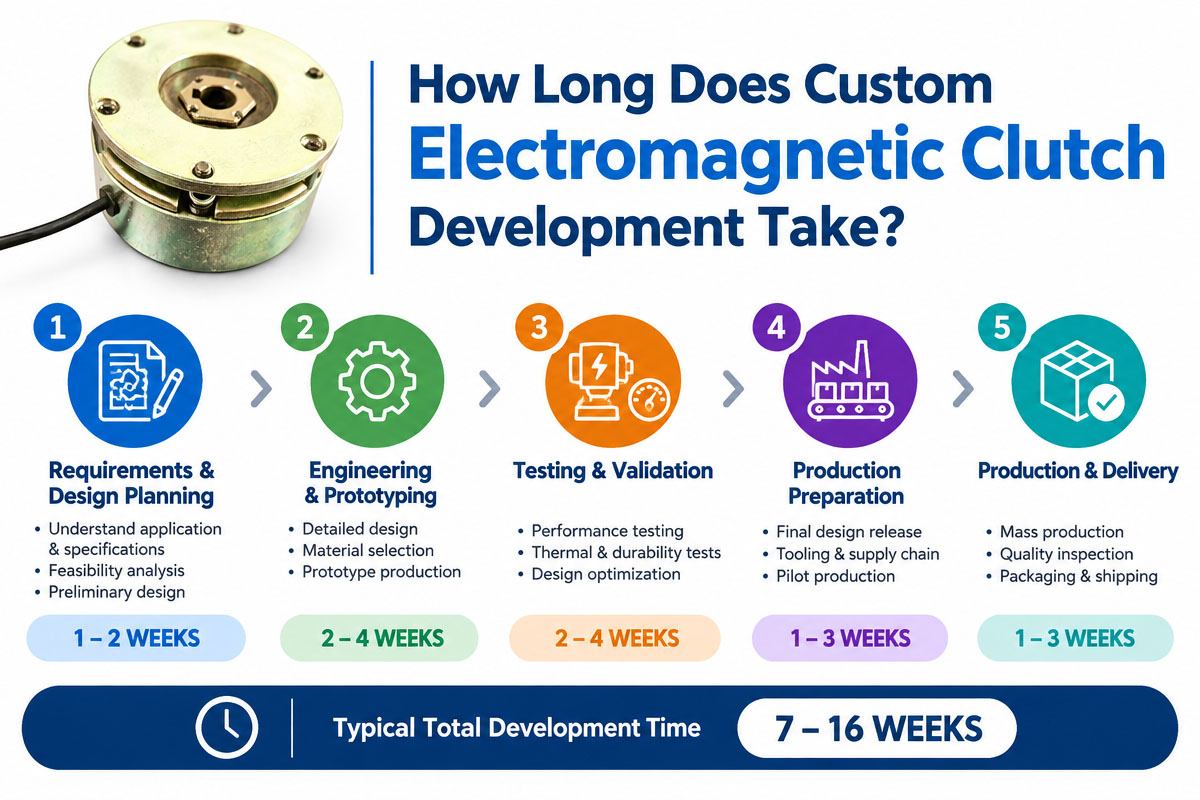
Potřebný čas bude záviset na složitosti návrhu.
Poměrně jednoduché změny mohou trvat několik týdnů, ale nová spojka s kladkou, elektromagnetickým obvodem nebo rozsáhlým testováním životnosti může trvat mnohem déle.
Typický projekt může být strukturován takto:
Specifikace → Návrh → Schválení výkresů → Nástroje → Prototyp → Testování → Revize → Konečné schválení → Hromadná výroba
Jedním z nejlepších přístupů, jak si OEM kupující může ušetřit čas na vývoji, je poskytnout všechny technické informace předem.
Změny řemenice, montážních rozměrů, napětí, točivého momentu nebo montážního rozsahu na poslední chvíli mohou vést k přepracování spojky.
14. Na co by se měli výrobci originálního vybavení (OEM) zaměřit při výběru dodavatelů elektromagnetických spojek
Cena by měla být jedním z kritérií, spolu s technickými a výrobními možnostmi.
Při výběru dodavatelů by kupující měli zvážit:
Inženýrské dovednosti
Je dodavatel schopen navrhnout spojku podle požadavků aplikace, a ne pouze upravit standardní spojku?
Výrobní schopnost
Má dodavatel kontrolu nad kritickými výrobními procesy, jako je obrábění, lisování, navíjení cívek a montáž?
Testovací schopnosti
Může dodavatel provádět zkoušky točivého momentu, proudu, teploty, životnosti a elektrických vlastností?
Komunikace
Může dodavatel poskytnout jasná technická omezení před vývojem prototypu?
Řízení jakosti
Má dodavatel zdokumentovaný proces kontroly a sledovatelnosti?
Škálovatelnost výroby
Zajišťuje dodavatel konzistentní výkon produktu během nárůstu objednávky z desítek prototypů na stovky nebo tisíce kusů?
Tyto faktory mohou být důležitější než vzorová cenová nabídka.
15. Typické chyby návrhu OEM elektromagnetické spojky na zakázku
Existují některé běžné chyby, které způsobují zpoždění u projektů zakázkové výroby spojek.
Chyba č. 1: Uvádění pouze výkonu motoru
Požadavky na spojku nelze definovat pouze výkonem motoru. Je třeba zvážit také otáčky, točivý moment, zrychlení, setrvačnost zatížení a pracovní cyklus.
Chyba č. 2: Pouze vnější průměr řemenice
U systémů rozvodových řemenů je důležitá také rozteč, profil zubů, počet zubů, šířka a specifikace řemenu.
Chyba č. 3. Ignorování teplotních podmínek
I když spojka splňuje požadavky na točivý moment při pokojové teplotě, může vykazovat odchylky ve výkonu v důsledku zahřívání cívky a třecích ploch.
Chyba č. 4: Změny rozměrů po zahájení obrábění nástrojů
Pozdní mechanické změny mohou ovlivnit nástroje, zvýšit náklady a prodloužit dodací lhůtu prototypu a výroby.
Chyba č. 5: Testování pouze jednoho parametru
Točivý moment není jediným ukazatelem dlouhodobé spolehlivosti. Je třeba zvážit také elektrické, tepelné, rozměrové, zapínací, vypínací a životnostní parametry.
Chyba č. 6: Pohled na spojku jako na samostatnou součást
Spojka je spojena s motorem, hřídelí, řemenicí, řemenem, skříní, ložisky a ovládacími prvky. Proto by se při návrhu měla zohlednit integrace na systémové úrovni.
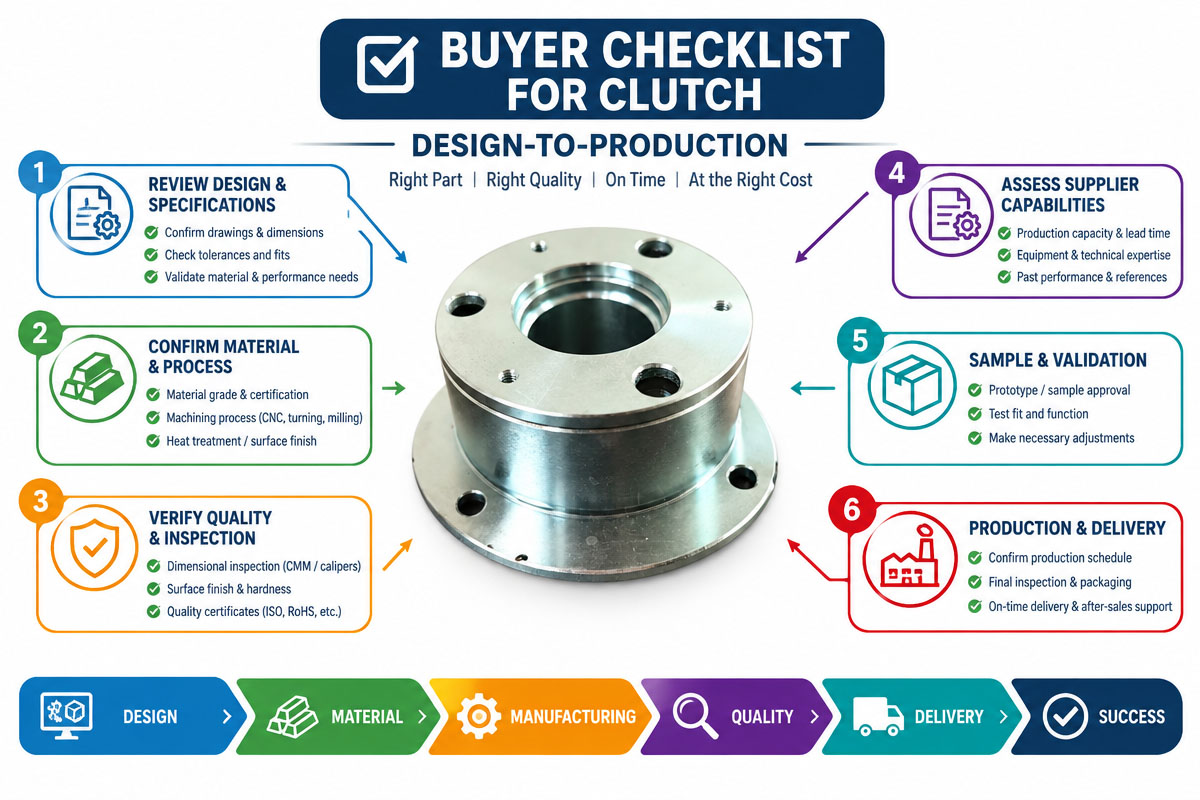
16. Kontrolní seznam kupujícího od návrhu po výrobu
Před zahájením hromadné výroby zakázkové spojky by si měli kupující z řad výrobců originálního vybavení (OEM) ověřit následující:
mech
Vnější měřič je schválen.
Axiální délka je akceptována.
Je potvrzeno usazení otvoru a hřídele.
Klínová drážka je potvrzena.
Montážní vzor je ověřen.
Tvar kladky je schválen.
Definice vzduchové mezery
Směr otáčení je potvrzen.
Výkon
Jmenovitý točivý moment je schválen.
Maximální rychlost je potvrzena.
Čas zasnoubení je potvrzen.
Čas odpojení je ověřen.
Pracovní cyklus je potvrzen.
Požadavek na život je ověřen
Požadavek na teplotu je potvrzen.
Elektřina
Jmenovité napětí je ověřeno.
Rozsah provozního napětí je potvrzen.
Proud cívky je ověřen.
Spotřeba energie je potvrzena.
Požadavky na izolaci jsou ověřeny.
Konfigurace konektoru/kabelu je potvrzena.
Kvalita je dobrá.
Výkresy jsou nakonec schváleny.
Standard pro inspekci je schválen.
Ukázkový zkušební protokol je přezkoumán.
Jsou identifikovány kritické dimenze.
Harmonogram auditu výroby je potvrzen.
Balení je schváleno.
Je zaveden postup pro řízení změn.
17. Vzorek konstrukce elektromagnetické spojky na zakázku pro dodávku OEM
Posledním krokem projektu zakázkové elektromagnetické spojky není dodání první výrobní zakázky. Dodavatel by měl prokázat svou schopnost replikovat návrh.
Odběratelé OEM by měli zajistit jasný přechod od prototypu k výrobě.
Referenčním vzorem by měl být schválený vzorek pro
Velikost
Materiály
Vlastnosti cívky #
Točivý moment,
Vzduchová mezera
Geometrie kladky
povrchová úprava
Proces montáže
Výkon, elektrický
Všechny technické změny zakázkové elektromagnetické spojky by měly být před implementací zkontrolovány a schváleny.
V dlouhodobých programech OEM by kupující měli také zvážit kapacitu dodavatelů, dostupnost surovin, dodací lhůty výroby, sledovatelnost kvality a plánování pro případ nepředvídaných událostí.
Shrnutí a závěr
Zakázková elektromagnetická spojka je inženýrský projekt, nikoli jen nákup součástky. Spojka by měla být navržena s ohledem na mechanické, elektrické, tepelné a environmentální požadavky OEM aplikace.
Úplná specifikace je hlavním výchozím bodem a měla by zahrnovat točivý moment, otáčky, napětí, pracovní cyklus, rozměry, rozhraní hřídele, požadavky na řemenice, provozní prostředí a životnost.
Typický proces od návrhu po výrobu zahrnuje:
Analýza aplikace → Specifikace → Elektromagnetický a mechanický návrh → Prototyp → Test → Ověření návrhu → Schválení výroby → Hromadná výroba → Kontrola kvality
Včasná technická komunikace je jedním z nejlepších způsobů, jak minimalizovat vývojová rizika pro kupující OEM. 2D výkres, 3D model, informace o řemenici a ukázka existující součásti nebo celé sestavy mohou výrobci pomoci pochopit skutečné požadavky.
Správný dodavatel by měl být schopen poskytovat více služeb než jen výrobu. Konstrukční návrh, výroba nástrojů, obrábění, lisování, navíjení cívek, montáž, testování, kontrola kvality a úpravy OEM mohou pomoci s implementací návrhu do výroby.
Pokud točivý moment, rozměry, převodové rozhraní, elektrické vlastnosti a provozní podmínky překračují parametry standardní spojky, může být velmi efektivní zakázkový přístup.
18. Časté otázky týkající se zakázkové elektromagnetické spojky
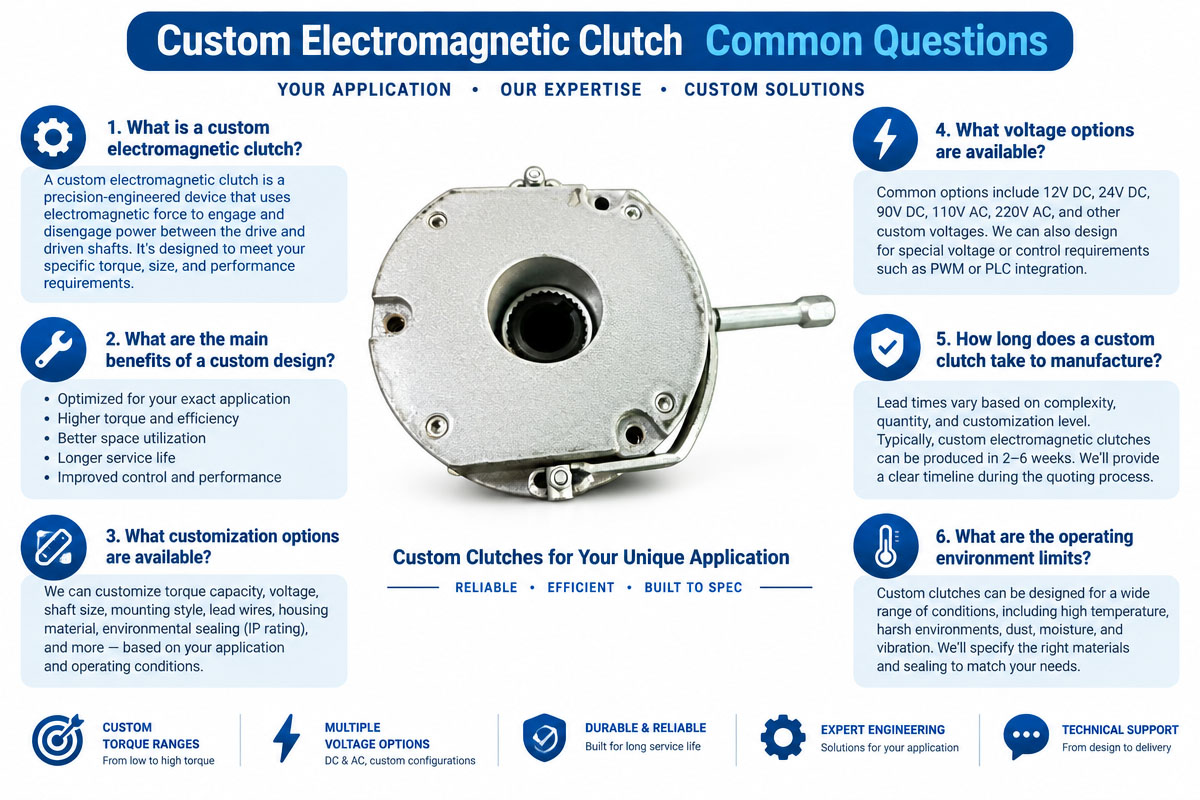
1. Co si mám připravit, když si vyžádám elektromagnetickou spojku na míru?
Točivý moment, otáčky, napětí, pracovní cyklus, provozní teplota, vnější rozměry, požadavky na prostor, velikost hřídele/otvoru, montážní vzor, požadavky na řemenice a požadovaná životnost. Důrazně doporučeno: 2D výkres nebo 3D model.
2. Je možné přidat rozvodovou kladku k zakázkové elektromagnetické spojce?
Ano. Pokud je znám typ řemene, rozteč, profil zubů, počet zubů, šířka řemene, šířka řemenice, otvor a montážní požadavky, lze spojku navrhnout s integrovanou rozvodovou kladkou.
3. Jak vypočítat požadovaný točivý moment spojky?
Základní požadavek na točivý moment je založen na výkonu motoru a otáčkách. Dále je třeba zohlednit zrychlení, setrvačnost zátěže, účinnost převodovky, rázové zatížení, ztráty třením a bezpečnostní rezervu.
4. Může spojka fungovat nepřetržitě?
Točivý moment závisí na konstrukci cívky, elektrickém výkonu, tepelných podmínkách, třecím systému a požadovaném točivém momentu. Nepřetržitý provoz by měl být obzvláště vyhodnocen a nelze jej předpokládat při jmenovitém napětí.
5. Jak dlouho trvá výroba prototypu zakázkové spojky?
Potřebný čas závisí na složitosti návrhu, potřebách nástrojů, obrábění, dostupnosti materiálu a testování. Jednoduchá změna může být rychlejší než kompletní přepracování s integrovanou kladkou a testováním životnosti.
6. Jaké testy musím vyžádat před zahájením hromadné výroby?
Typická validace zahrnuje krouticí moment, odpor cívky, proud, spotřebu energie, výkon při zapínání a vypínání, nárůst teploty, kontrolu rozměrů, zkoušku izolace a zkoušku životního cyklu.
7. Jsou zakázkové spojky dražší než standardní?
Náklady na prototypy a nástroje jsou vyšší, protože je vyžadováno inženýrské a vývojové úsilí. Výrobní ceny však pravděpodobně klesnou, jakmile bude návrh dokončen a objemy výroby vzrostou.
8. Jak mohu minimalizovat čas potřebný k vývoji projektu originální spojky?
Poskytněte všechny technické podrobnosti předem. Výkresy, 3D modely, údaje o kladkách, požadavky na krouticí moment, napětí, rychlost, pracovní cyklus, prostředí a instalační podmínky. Pomůže také definování neobchodovatelných rozměrů a požadavků na výkon.