

Fotoğraf No: 1: Solenoid yüzey işleminin tanıtımı
Solenoidlerin endüstriyel otomasyon, otomotiv sistemleri, tıbbi cihazlar, elektronik ve akıllı makinelerdeki yaygın uygulamalarında uzun vadeli istikrarlı performans ve uzun hizmet ömrü için solenoid yüzey işlemi gerçekten çok önemlidir. İyi bir manyetik tasarım ve bobin kalitesinin yanı sıra, uzun süreli çalışma, farklı çevresel etkilerden etkili bir yüzey koruması da gerektirir. Birçok erken arıza ve işlev bozukluğu, manyetik verimlilik eksikliğinden değil, oksidasyon, korozyon, kaplama soyulması, zayıf iletkenlik veya dış kirleticilerden kaynaklanır. Nemli bir atölyede, tuzlu ortamda, deniz suyunda veya sıcak bir fabrikada yeterli yüzey koruması olmadan, manyetik aktüatörün ömrü bu faktörler nedeniyle önemli ölçüde azalır.
Bu blog rehberinde, solenoid yüzey işlemine dair bilmeniz gereken her şeyi ele alacağız.
Uygun kaplamanın önemi
Çinko, nikel, krom, kalay ve altın kaplamaların karşılaştırmalı incelemesi
Nötr Tuz Püskürtme Testi
Proje uygulamasına bağlı olarak solenoid yüzey işlemi
Solenoid yüzey işleminde sık karşılaşılan kaplama sorunları ve çözümleri
Ek solenoid yüzey işleme teknolojileri:
Paslanmaya karşı koruma ipuçları
Mühendislik, satın alma ve üretim şirketleri bu faydalı bilgilerden yararlanabilir.
Bölüm 2: Solenoid Üretiminde En Çok Kullanılan Metalik Malzemeler
Genel olarak, standart bir solenoid aşağıdaki gibi bir yapıdan oluşur:
Gövde, Manyetik çekirdek, Solenoid bobini, Montaj pistonu, Terminaller ve braketler
Bir solenoidin tüm bu elemanları arasında yüzey işlemine en çok ihtiyaç duyulanlar manyetik çekirdek ve gövdedir.
Saf demir, iyi manyetik özelliği nedeniyle çekirdek üretiminde yaygın olarak kullanılmaktadır, ancak doğal korozyon direnci yoktur. Oksidasyon sonrasında, çekirdeğin manyetik verimliliği önemli ölçüde düşerken, tepki süresi tahmin edilemez hale gelir.
Yorum: Solenoidin üretiminde kullanılan metaller
| Malzeme | Ana Uygulama | Avantajlar | Dezavantajlar | Yüzey İşlemi Gerekliliği |
| Saf Demir / Elektrikli Saf Demir | Manyetik çekirdek | Mükemmel manyetik geçirgenlik | Çok kolay paslanır. | Zorunlu |
| Karbon çelik | Konut, braketler | Güçlü, düşük maliyetli | Zayıf korozyon direnci | gereklidir |
| Paslanmaz çelik | Premium konut | Mükemmel korozyon direnci | Daha yüksek maliyet, daha düşük manyetik verimlilik | Uygulamaya bağlıdır |
| Bakır / Bakır Alaşımı | Kablolar, terminaller | Mükemmel iletkenlik | Kolayca oksitlenir | Tavsiye edilen |
| Alüminyum alaşım | Hafif yapılar | Düşük ağırlık, iyi işlenebilirlik | Daha yumuşak malzeme | Eloksal gerektirir |
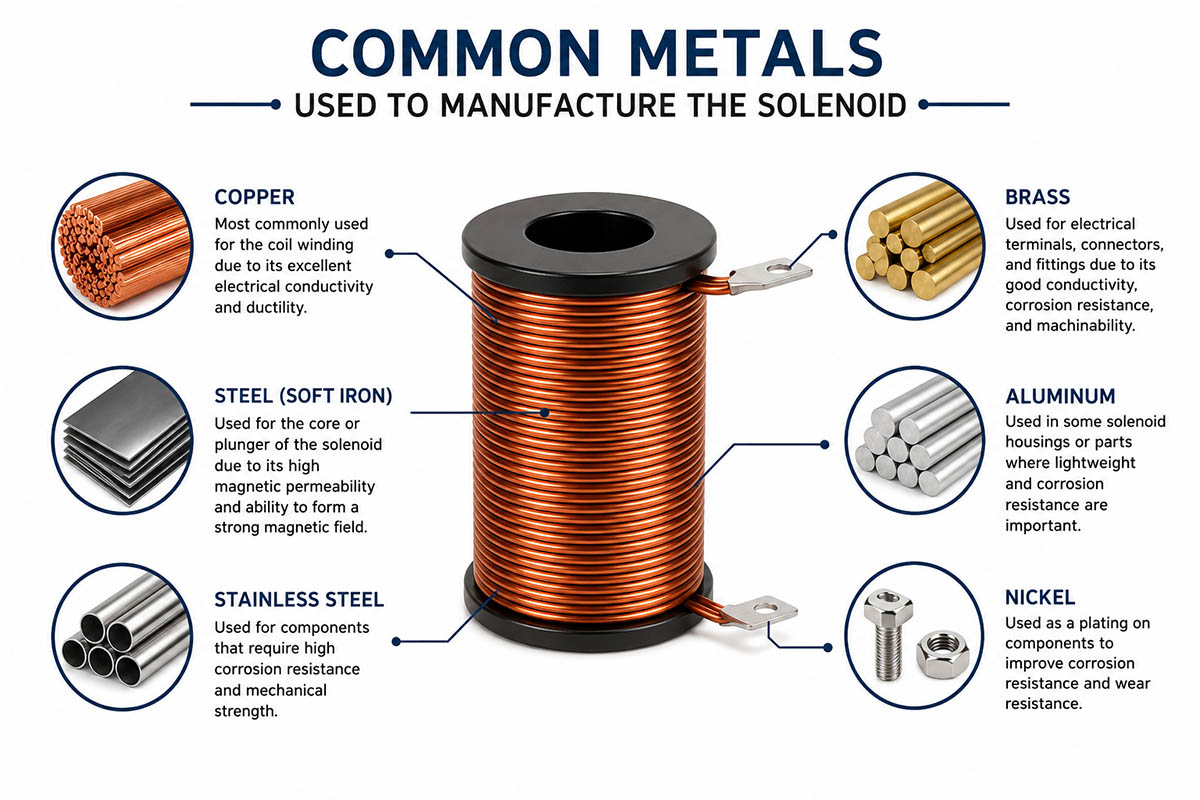
Dolayısıyla, yeterli bir yüzey işleme süreci, solenoid üretiminin ayrılmaz bir parçasıdır.
Bölüm 3: Solenoid Yüzey İşleminin Önemi
3.1 Korozyon Koruması
Yüzey kaplamanın temel özelliklerinden biri oksidasyondan korumaktır.
Endüstriyel koşullarda, solenoid bileşeni genellikle aşağıdaki çevresel etkilere maruz kalır:
Nem Çiğ
Gaz asidi
Tuzlu hava
* Endüstriyel kimyasallar
Yağ buharı
Açık hava kurulumu durumunda yağmur suyu
Korunmasız metal parçalar oksidasyondan çok fazla etkilenir ve bu da şu sonuçlara yol açar:
Manyetik etkinliğin azalması
Artan aşınma ve sürtünme
Kayar pistonlar
Yüzey oksidasyonu
Yapısal zayıflama
Elektrik arızası
Uygun bir kaplama ile parçanın ömrü önemli ölçüde uzatılabilir.
3.2 Solenoid Yüzey İşlemi Sonrasında Artan İletkenlik
Elektrik terminallerini oksidasyon ve korozyondan korumak için kaplama gereklidir.
Kalay kaplama ve altın kaplama şu nedenlerle popülerdir:
Düşük temas direnci
yüksek iletkenlik
Ark önleme
Lehimlenebilirliğin iyileştirilmesi
Oksidasyonun önlenmesi
Bu nedenle kaplama şu alanlarda çok önemlidir:
Mikroelektronik
Otomotiv konnektörleri
Röle Sistemleri
iletişim ekipmanları
3.3 Ürünün Daha İyi Görünümü ve Kalitesi
İyi bir kaplama şunları artırır:
Ürün kalitesi ve görünümü
Yüzey düzgünlüğü
Montaj hassasiyeti
Şirket imajı
alıcı memnuniyeti
İyi bir kaplama, nakliye ve depolama sırasında çizilmelere, renk değişimine ve korozyona karşı koruma sağlar.
3.4 Solenoid Yüzey İşlemi Sonrasında Geliştirilmiş Aşınma Direnci
Solenoidlerdeki sürtünme esas olarak pistonların ve diğer hareketli parçaların hareketinden kaynaklanır.
| Kaplama türü | Standart | Tipik Kalınlık | Tuz Püskürtme Gereksinimi |
| Sıcak Daldırma Çinko | GB / T 13912-2020 | 50-80 μm | 24–72 saat |
| Elektrokaplama Çinko | GB / T 9799-2011 | 10-30 μm | 24h |
| Nikel Kaplama | GB / T 9798-2015 | 5-20 μm | 24–48 saat |
| Krom kaplama | GB / T 11379-2008 | 0.5-5 μm | ≥48 saat |
| Kalay kaplama | GB / T 12599-2019 | 3-10 μm | 12–24 saat |
Yüzeyin aşınmaya ve yıpranmaya karşı direnci şu yöntemler kullanılarak önemli ölçüde artırılır:
Krom veya nikel kaplamalar
Bu da bu tip kaplamaları yüksek frekanslı aktüatörler için ideal hale getiriyor.
Bölüm 4: Solenoid Yüzey İşlem Çeşitleri
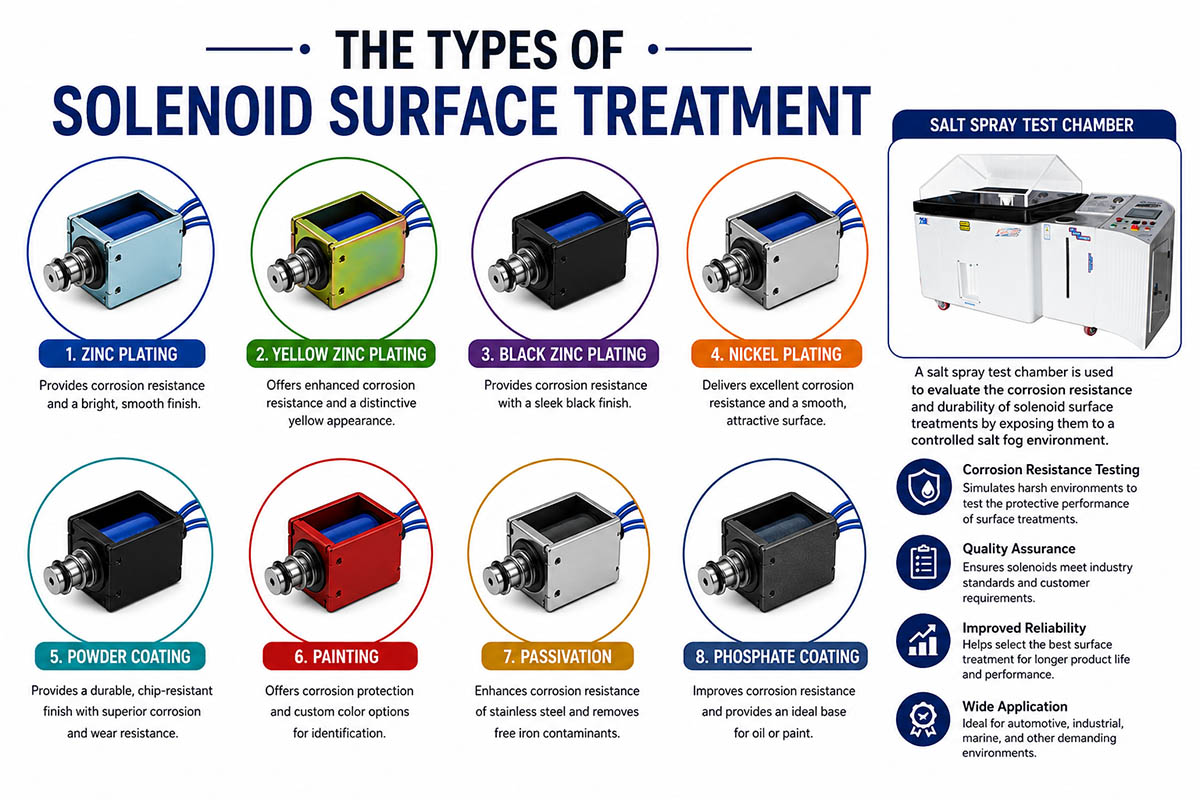
4.1 Solenoid Yüzey İşleminin Çinko Kaplaması
Solenoidlerde korozyonu önlemenin en ucuz yolu çinko kaplamadır.
Çinko Kaplama Çeşitleri
Elektro Çinko
“Şık görün”
İnce, düzgün kaplama
Çoğunlukla dahili uygulamalar için kullanılır.
Sıcak Daldırma Galvanizleme Yöntemi
Daha kalın kaplama
Daha iyi korozyon direnci
Dış mekan kullanımı için idealdir. Avantajları
Daha ucuz seçenek
İyi korozyon direnci
Dezavantajlar
Seri üretim mümkün
Standart dayanıklılık
Bir süre sonra beyaz pas ortaya çıkıyor.
Tipik kullanım
Otomasyon endüstriyel
Makine aletleri
Kontrol kabinleri
İç mekan solenoid vanaları
4.2 Solenoid Yüzey İşleminin Nikel Kaplaması
Nikel kaplama oksidasyonu önler ve dekoratif özelliklere sahiptir.
Avantajlar
Korozyona karşı çok iyi koruma
Son derece dayanıklı
Pürüzsüz kaplama
Yüksek aşınma direnci
Dezavantajlar Olumsuz Yönler
Çinkoya kıyasla daha pahalı
İşleme daha zor
Uygulama Kullanımı
Tıbbi malzeme
Servis Ekipmanları
Deniz sistemleri.
Hassas aletler
Nikel kaplama, neme ve aşındırıcı kimyasallara maruz kalacak yüksek kaliteli elektromıknatıslar için standart bir yüzey işlemidir.
4.3 Solenoid Yüzey İşleminin Krom Kaplaması
Krom kaplama genellikle mekanik hareketli parçalara uygulanır.
Solenoid Yüzey İşleminde Krom Kaplamanın Avantajları
Yüksek sertlik
İyi aşınma direnci
Minimum sürtünme katsayısı
Daha fazla dayanıklılık
Solenoid Yüzey İşleminde Krom Kaplamanın Dezavantajları
Daha yüksek üretim giderleri
Daha karmaşık işlem süreci
Kullanım Uygulamaları
Solenoidler için pistonlar
Vana çekirdekleri
Mekanik miller
Daha yüksek devirlerde çalışan hareketli parçalar
Krom kaplama, kayma hareketini daha pürüzsüz hale getirir.
4.4. Solenoid Yüzey İşleminin Kalay Kaplaması
İletken parçalar genellikle kalay kaplama yöntemiyle kaplanır.
Avantajlar
İyi lehimleme özellikleri.
İyileştirilmiş iletkenlik
Bakırın oksitlenmesini önler.
Ucuz Dezavantajları Olumsuz Yönleri
Daha yumuşak kaplama
Düşük aşınma direnci
Uygulama
Elektrik terminalleri
Konnektörler
PCB kartlarındaki temas noktaları
Bobin uçları
Hemen hemen tüm elektrikli solenoidlerde kalay kaplı terminaller kullanılır.
4.5 Solenoid Yüzey İşleminin Altın Kaplaması
Altın kaplama en güvenilir olarak kabul edilir.
Avantajlar
yüksek iletkenlik
Oksidasyona karşı yüksek direnç
Korozyona karşı koruma
Dezavantajlar
Pahalı malzeme
Kullanım Uygulaması
Havacılık sistemleri
Askeri sistemler
Kaliteli sensörler
Yüksek seviye iletişim sistemleri
En üst düzeyde güvenilirlik gerekiyorsa altın kaplama kullanılmalıdır.
Bölüm 5: Solenoid Yüzey İşleminin Gereksinimleri
Kaplamanızın karşılaması gereken bazı uluslararası gereksinimler de bulunmaktadır:
ASTM özellikleri
ISO kaplama standartları
RoHS gereksinimleri
REACH gereksinimleri
Tedarik sürecinde kaplama özelliklerini mutlaka kontrol edin.
Bölüm 6: Elektromanyetik Solenoid Tuz Püskürtme Testi
Tuz püskürtme testi, korozyona karşı direnci değerlendirmek için muhtemelen en önemli yöntemdir.
Tuz Sisi Testinin Tanımı
Nötr Tuz Püskürtme (NSS) testi, tuz sisi ortamının oluşturulmasını içeren bir korozyon testidir.
Tuz püskürtme testi şu hususları değerlendirir:
Kaplama ömrü
Paslanmaya karşı dayanıklılık
yüzey kalitesi
Çevresel istikrar
Tuz Püskürtme Testi Özellikleri
| Parametre | Standart Gereksinim |
| Çözüm | % 5 NaCl |
| PH değeri | 6.5-7.2 |
| Sıcaklık | 35 ° C |
| Yerleştirme Açısı | 15-30 ° |
| Püskürtme Hızı | 1–2 mL/(80 cm²·sa) |
Başarılı/Başarısız Kriterleri
İyi bir kaplama şu özelliklere sahip olmalıdır:
Belirli bir süre sonra kırmızı pas içermez.
Kabarcık oluşmamalı.
Pul pul dökülme yasaktır.
Renk farkı minimum düzeyde olmalıdır.
Tuz Püskürtme Testinin Önemi
Tuz püskürtme testinin sonuçlarına ilişkin rapor, üretici beyanları yerine gerçek test sonuçlarını gösterdiği için alıcılara kaplamanın gerçek kalitesi hakkında güvence verir.
Endüstriyel solenoid satın alırken, alıcının şunları sunduğundan emin olun:
Bağımsız test laboratuvarı sonuçları
Kaplama kalınlığına ilişkin raporlar
Malzeme sertifikası
Bu durum, özellikle ihracat veya açık hava cihazları satın alırken büyük önem taşır.
Bölüm 7: Ortama Bağlı Olarak Önerilen Solenoid Yüzey İşlemleri
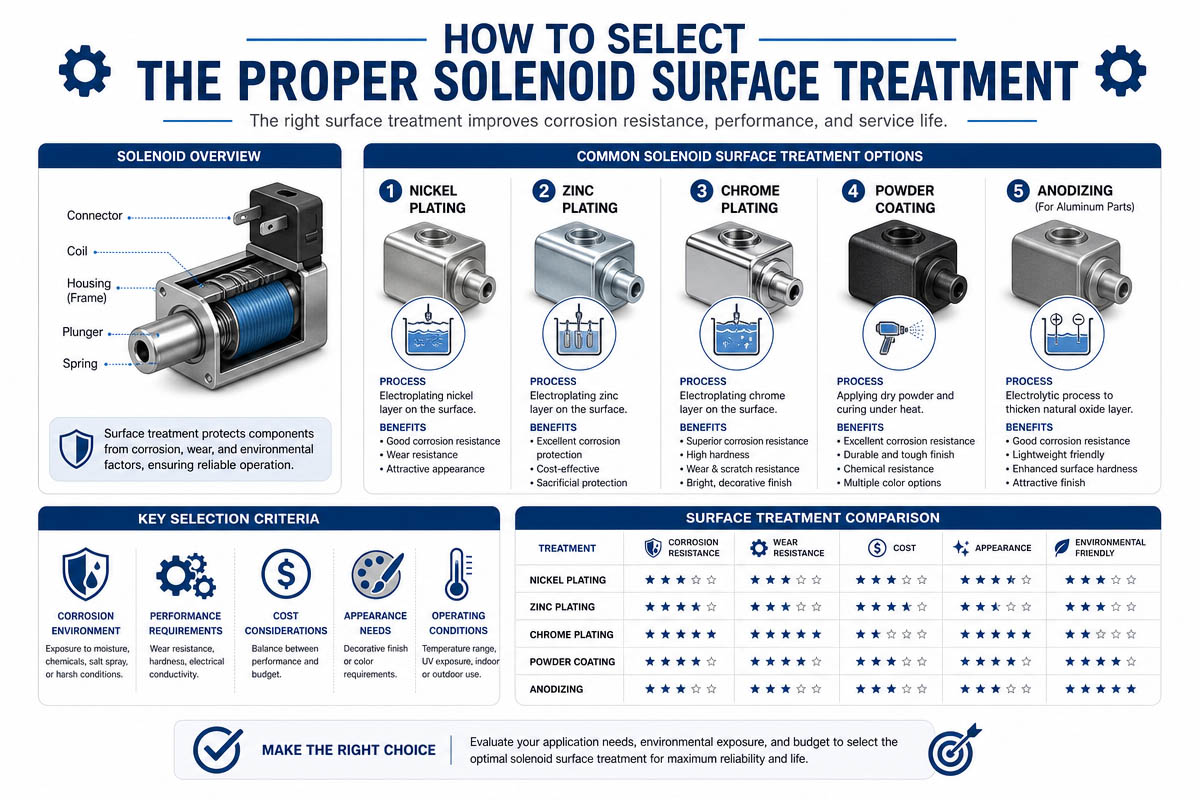
Endüstriyel Ortam
İş Yeri
yağ buharı
Mekanik titreşim Önerilen Son İşlem
Çinko kaplama
Akımsız nikel kaplama
Dış Mekan Cihazları Kullanım Ortamı
Hava değişimleri
Güneş ışığı UV ışığı
Sıcaklık Değişimleri Kaplama Önerisi
Kaplama türü: Sıcak daldırma galvanizleme
Ağır nikel kaplama
Tüketici Elektroniği Cihazları Ortamı
Kuru iç ortam
Sıkıştırılmış montaj alanı Önerilen kaplamalar
Çinko kaplama
kalaylama
Tıbbi Ekipman Cihazları Ortamı
Düzenli temizlik işlemleri
Yüksek hijyen standartları Önerilen kaplama
Nikel kaplama
Paslanmaz çelik yüzey kaplaması
Havacılık ve Askeri Ortam
Aşırı sıcak veya soğuk sıcaklıklara maruz kalma için kaplama önerisi
Altın kaplama
Nikel kaplamalar
Bölüm 8: Solenoid Yüzey İşleminde Karşılaşılan Sorunlar ve Olası Çözümleri
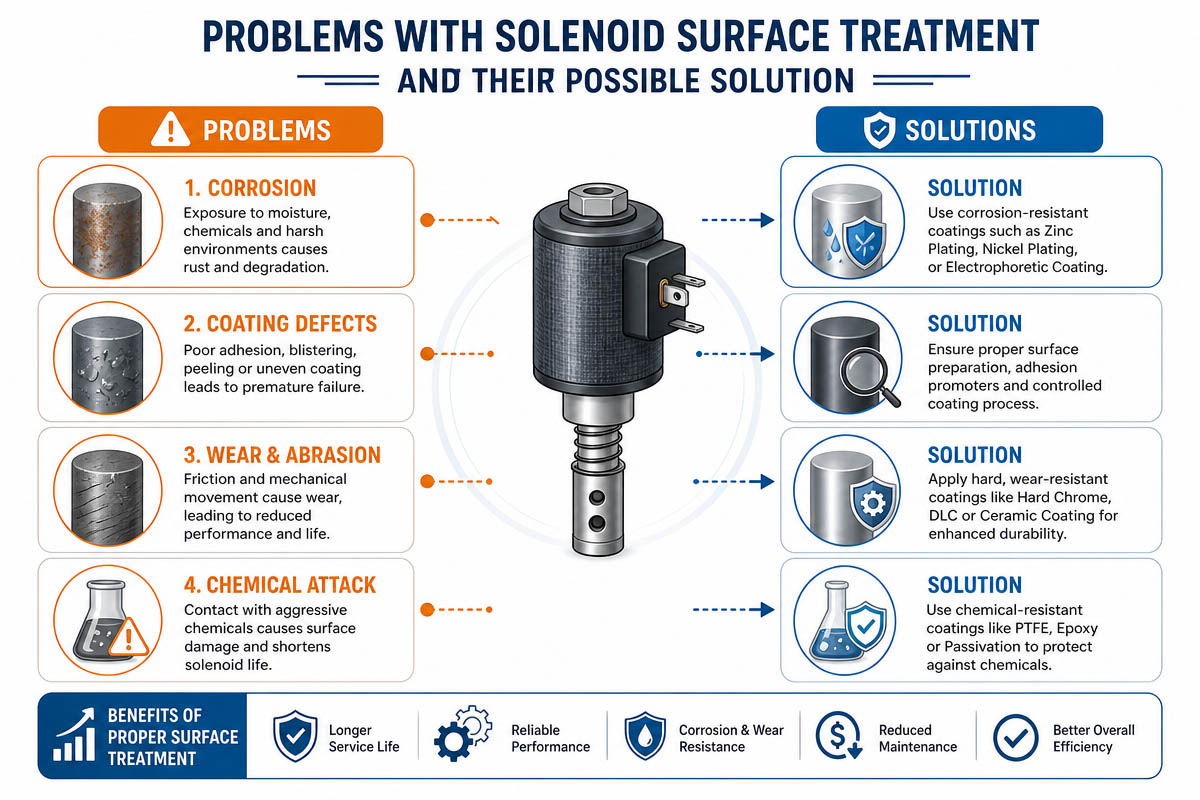
8.1 Kaplamanın soyulmasının nedeni
Yüzeylerin yeterince temizlenmemesi
Yanlış yüzey hazırlığı
Kontrolsüz kaplama işlemi Çözümü
Yağ giderme işleminin iyileştirilmesi
Kaplama parametrelerinin optimizasyonu
Yalnızca yetkili satıcılar
8.2 Paslanma ve Korozyon
Çok ince kaplama
Çok sert çevre koşulları
Kötü depolama ve paketleme koşulları Çözüm
Kaplamayı daha kalın hale getirin.
Kaplama malzemesini değiştirin
Ambalajı optimize edin
8.3 Kaplamalardaki delikler ve kabarcıklar
Kaplama işlemi sırasında gazın varlığı
Kaplama banyosu çözeltilerindeki safsızlıklar
Kaplama sıvısının kalitesini iyileştirin
Kalite kontrolünü iyileştirin
8.4 Zayıf Elektrik İletkenliği
Korozyon nedeniyle hasar görmüş terminaller. Hasarın çözümü.
Terminallerin yeniden boyanması
Arızalı terminallerin değiştirilmesi
Düzenli denetimler
Bölüm 9: Alternatif Solenoid Yüzey İşleme Teknolojileri
Yüzey işleme süreci, kaplama da dahil olmak üzere çeşitli yüzey işleme tekniklerini içerebilir.
9.1 Toz Kaplama
Braketler ve gövde için koruyucu kalın kaplama. Avantajları
Mükemmel korozyon direnci
Güzel görünüş
Çevre dostu
Elektroforez Kaplama (E-kaplama)
Otomotiv sektöründe elektromanyetik bileşenlerde kullanılan yaygın teknik ve avantajları
tekdüzelik
Kenar kapsama iyileştirmesi
Yüksek verim
9.2 Kum Püskürtme
Kaplamanın daha iyi tutunması için yüzey pürüzlendirilmiştir. Uygulamalar
Kaplamadan önce
Dekoratif kaplama
9.3 Parlatma
Yüzey pürüzsüzlüğünü artırır. Uygulama alanları.
Süs eşyaları için
Hassas ekipman
9.4 Anodik Bağlanma
Genellikle alüminyum esaslı parçalar için kullanılır. Avantajları
Yüksek sertlik
Mükemmel korozyon direnci
Dekorasyon için çeşitli renkler mevcuttur.
9.5 Fosfat İşlemi
Fosforlu kaplama elde etme süreci. Avantajları
Boya yapışmasını iyileştirin
Arttırılmış korozyon direnci
9.6 Isıl İşlem
Isıl işlem bir kaplama işlemi olmasa da, şunları artırabilir:
Malzeme sertliği
Geliştirilmiş aşınma direnci
Malzemenin dayanıklılığı
Yüzey işleme teknikleriyle birlikte kullanılabilir.
Bölüm 10: Uygun Solenoid Yüzey İşlemini Seçme
Mühendislik açısından dikkate alınması gereken hususlar şunlardır:
Kullanım koşulları
Binanın içinde mi, dışında mı?
Nemli ortam mı?
Tuzlu ortam mı?
Kimyasal maddeler?
İşlevsel gereksinimler
Yüksek iletkenliğe mi ihtiyaç var?
Aşınma direncine ihtiyaç var mı? Gerekli mi?
Estetik ihtiyaçlarınız mı var?
ekipmanın kullanım ömrü
Kısa vadeli mi yoksa uzun vadeli mi uygulama?
Bakım gerektirmeyen kullanım özelliği olacak mı?
bütçelenen
Büyük miktarlar ve düşük fiyatlar mı?
Hassas ekipman mı? Üst düzey mi?
Bu kaplamaların hiçbiri tüm amaçlara hizmet edemez. Kalite ve fiyat arasında optimum bir denge tercih edilmelidir.
Bölüm 11: Solenoid Yüzey İşleminin Gelecekteki Gelişmeleri
Endüstriyel teknolojilerdeki yenilikler sayesinde yeni kaplama yöntemleri ortaya çıkmaya devam ediyor.
Kaplama teknolojisinin geleceği şunları içeriyor:
Çevre dostu kaplama
Krom kaplama olmayan
Nanoseramik kaplama
RoHS kaplama
Gelişmiş korozyona dayanıklı malzeme
Kendiliğinden onarılan kaplamalar
Solenoid üreticileri, çevresel etkilerin yanı sıra uzun vadeli güvenilirliği de giderek daha fazla dikkate alacaklardır.
Bölüm 12: Sonuç
Solenoid yüzey kaplaması, elektromanyetik bileşenler için dekoratif bir işlem değildir. Manyetik aktüatörün performansı, dayanıklılığı, iletkenliği, aşınma direnci ve kullanım ömrünü etkileyen kritik bir mühendislik adımıdır.
Üreticiler, uygun kaplama sistemini seçerek, uluslararası normlara uyarak ve tuz püskürtme testiyle kaplama kalitesini kanıtlayarak arızaları azaltabilir ve ekipman verimliliğini artırabilirler.
Endüstriyel otomasyon sistemleri, dış mekan cihazları, tıbbi ekipmanlar ve elektronik cihazlar tasarlanırken, zorlu koşullar altında güvenilir çalışma sağlamak için solenoid bileşenlerinin uygun yüzey işlemine sahip olması son derece önemlidir. İyi bir kaplama şunları sağlayabilir:
Oksidasyon ve korozyonu önlemeye yardımcı olur.
İletkenliği artırın
Aşınma direncini artırın
Ömrü uzatın
Bakım masraflarını azaltın
Ürün kalitesini artırın.
Doğru yüzey kaplamasına yatırım yapmak kesinlikle karşılığını verecektir.
Bölüm 13: Solenoid Yüzey İşlemi Hakkında Sıkça Sorulan Sorular
1. Endüstriyel solenoidler için en iyi yüzey işlemi hangisidir?
Endüstriyel solenoidler için en popüler yüzey işleme teknikleri, güvenilirlikleri ve fiyatları nedeniyle çinko ve nikel kaplamadır.
2. Elektromıknatıs neden bu kadar çabuk paslanır?
Çoğu solenoidin manyetik çekirdeği, mükemmel manyetik özelliklere sahip ancak korozyona karşı direnci zayıf olan demirden yapılır. Bu nedenle, nemli koşullarda kolayca paslanır.
3. Tuz püskürtme testinin amacı nedir?
Tuz püskürtme testi, kaplamanın korozyon direncini belirlemek için yapılır. Kaplamalı parçalar belirli bir tuzlu su ortamına maruz bırakılır.
4. İletkenlik açısından en iyi kaplama hangisidir?
Elektrik bağlantılarında altın kaplama en yüksek iletkenliğe sahipken, kalay kaplama en ucuzudur.
5. Solenoid tuz sisi testinde ne kadar süre dayanmalıdır?
Kullanım amacına bağlıdır. Standart endüstriyel ekipmanların en az 24-48 saat dayanması gerekirken, denizcilik veya dış mekan cihazları 72 saate kadar dayanabilir.
6. Çinko Kaplama mı Yoksa Nikel Kaplama mı – Solenoidler İçin Hangisi Daha İyi?
Nikel kaplamalar korozyona ve aşınmaya karşı daha dayanıklıdır, çinko kaplamalar ise yaygın endüstriyel solenoidler için daha ucuzdur.
7. Kaplamaların Pul Pul Dökülmesinin Sebepleri Nelerdir?
Kabarcık oluşumu ve kaplama soyulması, yetersiz ön işlem, yağ kirlenmesi, yanlış kaplama parametreleri veya yetersiz kaplama yapışması nedeniyle meydana gelebilir.
8. Paslanmaz Çelik Solenoid Üretiminde Kaplama İşleminden Kaçınabilir miyiz?
Evet, bazı durumlarda mümkün ancak paslanmaz çelik, diğer metallere göre daha pahalıdır ve o kadar iyi manyetik özellikler sağlamaz.
9. Dış Mekan Elektromanyetik Cihazlar İçin En İyi Yüzey Kaplaması Hangisidir?
Nem ve iklim değişikliklerine maruz kalan dış mekan cihazları için sıcak daldırma galvanizleme veya nikel kaplama önerilir.
10. Alıcılar Kaplamaların Kalitesini Nasıl Kontrol Edebilir?
Alıcılar aşağıdaki belgeleri talep etmelidir:
Tuz püskürtme testi hakkında rapor
Kaplama kalınlığı hakkında rapor
Malzeme test raporu
Üçüncü taraf denetim belgeleri.

