

Bölüm 1:Otomotiv Metal Damgalama İşlemine Giriş
Otomotiv metal presleme, otomobil üretiminde çok önemli bir rol oynar. Gövde panellerinden, braketlere, takviye plakalarına, akü kapaklarına ve şasi bileşenlerine kadar tüm otomotiv metal presleme parçaları, titiz güvenlik ve estetik kriterlerine uymalıdır. Presleme kalıplarının kalitesi ve dayanıklılığı, prototip üretiminden seri üretime kadar tüm uygulama aşamalarında presleme işleminin başarısını garanti eder.
CAE simülasyonundaki ilerlemelere ve malzeme bilimindeki yeni gelişmelere rağmen, birçok işletme hâlâ pahalı ve zaman alıcı bir "Deneme -> Kalıp modifikasyonu -> Tekrar deneme -> Ayarlama" döngüsüne takılıp kalmaktadır. Her değişiklik, kalıp maliyetlerini artırır, proje geliştirme döngüsünü uzatır, mühendislik kapasitesini zorlar ve genel verimliliği düşürür. Aşırı durumlarda, geliştirme süreci birkaç ay sürebilir ve bu da yeni bir otomobil modelinin piyasaya sürülme takvimini doğrudan etkiler.
Bu makalede, otomotiv presleme tesislerinde ve kalıp atölyelerinde onlarca yıllık çalışma deneyimimizden elde ettiğimiz pratik önerileri özetliyoruz. Tasarım ve CAE simülasyonlarından kalıp denemelerine, optimizasyona ve seri üretime kadar bir presleme kalıbının tüm yaşam döngüsünü yansıtmaktadır. Bu kılavuzdaki ipuçlarını takip etmek, presleme projelerinde başarı şansını önemli ölçüde artırmanıza olanak tanır.
Bölüm 2: Otomotiv Metal Damgalama İşleminin Önemi
Modern otomobil üreticileri, yakıt ekonomisi ve güvenlik ihtiyaçlarını karşılamak için giderek daha fazla gelişmiş malzemelere güveniyor. Bu malzemeler şunlardır:
Yüksek Mukavemetli Çelik (HSS)
Gelişmiş yüksek mukavemetli çelikler (AHSS)
Paslanmaz çelik
Alüminyum alaşımları (5xxx ve 6xxx serisi)
Bu tür gelişmiş malzemeler mükemmel yapı ve hafiflik elde etmeyi mümkün kılar, ancak aşağıdaki hususlarda üretim zorlukları ortaya çıkarır:
Derin çekme – yüksek çekme oranları
Geri yaylanma kontrolü – oluşumdan sonra malzemenin kararsızlığının kontrolü
Çatlakların ayrılmasını önleyin
Kırışıklık kontrolü – basınç dengesizliklerinin kontrolü
- Takım aşınmasına karşı direnç – yüksek temas basınçlarında uzun kalıp ömrü
Dolayısıyla, başarılı otomotiv metal presleme işlemi şu unsurlar arasında bir denge gerektirir:
✔ Tasarım Becerileri – Doğru şerit yerleşimi, şekillendirme ve çekme boncuk tasarımları, kusurları azaltmak ve boyutsal doğruluğu sağlamak için kritik öneme sahiptir.
✔ CAE Simülasyonu – AutoForm, DYNAFORM veya PAM-STAMP gibi gelişmiş simülasyon programları, kalıp denemesinden önce incelme, malzeme akışı, kırışma, çatlama ve geri yaylanmayı tahmin etmeyi sağlar.
✔ Deneme – nihai başarı, çekme boncukları, nitrojen basıncı, ara parçalar, ek parçalar vb. ile ilgili ayarlamalara bağlıdır. Hiçbir yazılım uzman bilgisinin yerini alamaz.
Bölüm 3; Otomotiv Metal Damgalama İşleminde Sık Karşılaşılan Sorunlar
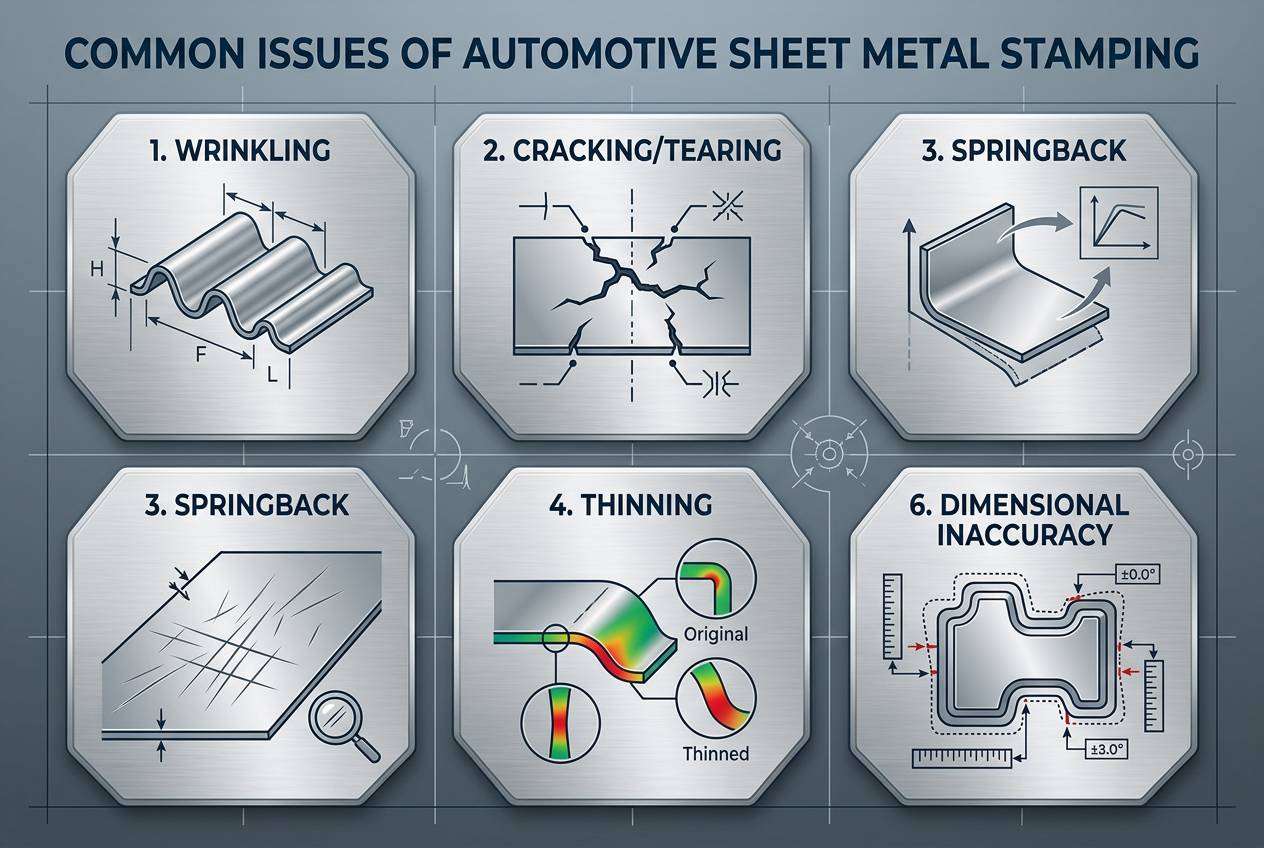
3.1 Kırışıklık
Nedenler şunları içerebilir:
Yetersiz tutucu basıncı
Bozuk veya yıpranmış boncuklar.
Malzeme akışının dengesiz oluşumu
Yanlış boşluk boyutları
Çözümler:
Sıkıştırma kuvvetini artırmak için kalıp tutucu basıncını artırın veya daha derin çekme boncukları yerleştirin.
Çizim boncuklarının geometrisini değiştirin (yükseklik, genişlik, konum).
Malzeme akışını düzenlemek için boş yerleşim düzenini iyileştirin.
Ek kabartmalar veya sınırlama alanları
3.2 Çatlama
Nedenleri:
Malzeme sınırlarının ötesinde aşırı inceltme
Köşelerin çok küçük olması, gerilimin yoğunlaşmasına yol açar.
Yanlış zımba veya kalıp boyutları
Yetersiz yağlama veya uygunsuz malzeme özellikleri
Çözümler:
Delme yarıçapını (R) artırın. Ek ön şekillendirme adımları ekleyin.
Gerilmeyi önlemek için boşluk boyutunu artırın.
Ara tavlama (özellikle paslanmaz çelik ve AHSS için)
Çekme boncuklarını optimize edin
Geriye doğru yaylanma
3.3 Çözümler:
Kalıp yüzeylerinde bükme düzeltmesi
Örneğin, kaburga gibi kısıtlayıcı özellikler
Ek yeniden grev operasyonları
CAE tabanlı geri yaylanma düzeltmesi
Ek plastik deformasyonlar oluşturmak için kalıp tutucu kuvvetlerini artırın veya boncukları çekin.
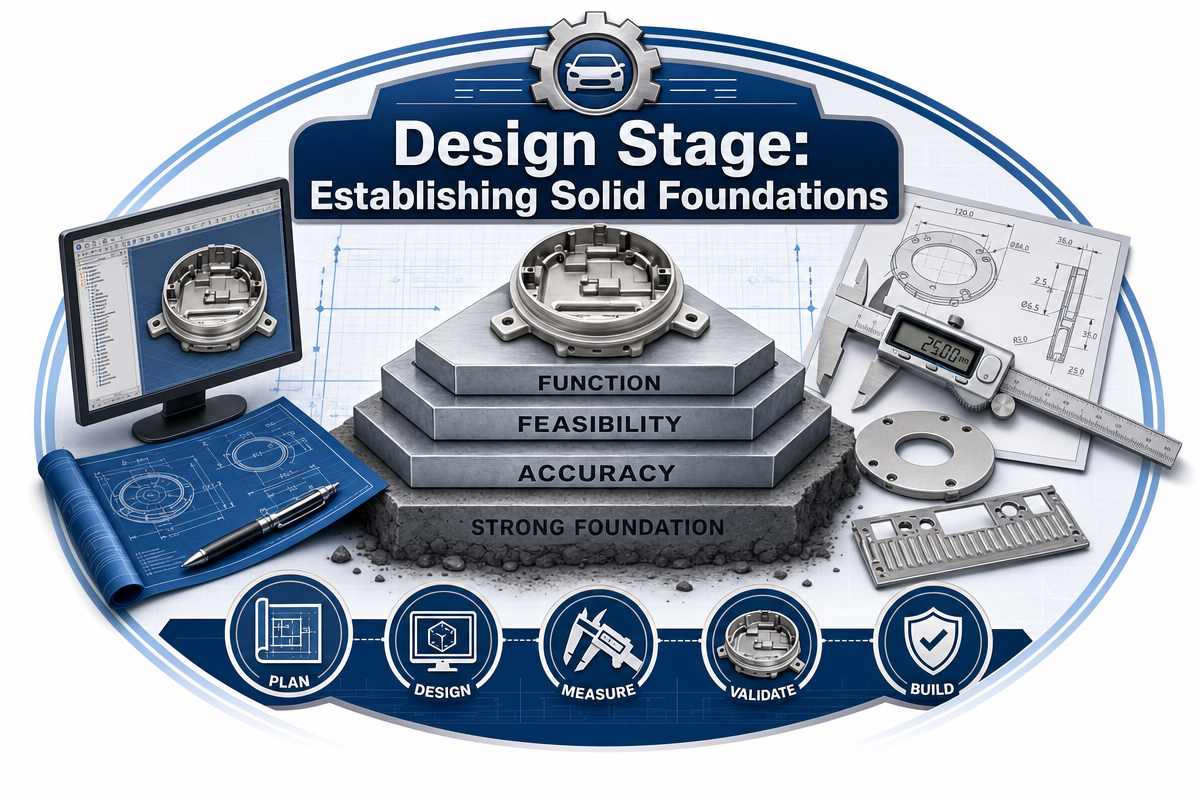
Bölüm 4: Otomotiv Metal Damgalama Tasarım Aşaması: Sağlam Temellerin Oluşturulması
Temeller
Tasarım ipucu 1: Kalıp tasarımından önce proses analizi
CAD yazılımında çalışmaya başlamadan önce kapsamlı bir süreç değerlendirmesi yapın. Minimum çekme oranını, flanş uzunluğunu, delik kenarı mesafesini ve malzeme özelliklerini hesaplayın. Benzer presleme işlemleri için referans verilerle karşılaştırın. Ön aşamada sorunlu alanları belirleyin.
Tasarım ipucu 2: Şerit düzeni ve CAE değerlendirmesi –
Şerit düzeni, presleme işlemi sırasını tanımlar. CAE simülasyonunu her zaman tam şerit modeli kullanarak gerçekleştirin. Malzeme dağılımını, kılavuz deliklerini ve taşıyıcı şerit mukavemetini tahmin edin. İncelme tahminini geçmiş değerlerle karşılaştırın.
Tasarım ipucu 3: Boş istasyonlar
Kalıplama işlemleri için şeridin tüm istasyonlarını asla doldurmayın. Gelecekteki ayarlamaların tüm kalıbı sökmeye gerek kalmadan yapılabilmesi için işleme boş istasyonlar ekleyin. Boş istasyonlar ayrıca sensör, hurda boşaltma ve ikincil aletlerin takılması için de yer sağlar.
Tasarım ipucu 4: Kaldırıcı tasarımı
Güvenilir kaldırıcılar, kademeli pres kalıplarının hayati unsurlarıdır. Tüm şekillendirilmiş parçaları temizlemek için yeterli kuvvete ve stroka sahip bir kaldırıcı kullanın. Yetersiz yay gücüne sahip küçük kaldırıcılar asla kullanmayın. Besleme hattındaki bir sonraki istasyona geçiş için yeterli boşluğa sahip olduklarından emin olun.
Tasarım ipucu 5: Kalıp malzemesi seçimi ve yüzey işlemesi
Üretim hacimlerine uygun malzemeler seçin. Dökme demir veya sertleştirilmiş çelik, prototiplerin sınırlı sayıda üretimi için yeterli olabilir. DC53, 1.2379 gibi birinci sınıf çelikler veya toz çelikler, yüksek hacimli AHSS presleme için kullanılır. Yüzey işlemleri arasında PVD kaplama, TD yüzey işlemi veya nitrürleme bulunur.
Tasarım ipucu 6: Eklemeler
Kalıplama uçlarının kritik yüzeylerini değiştirilebilir hale getirin. Uçların kullanımı, şimler veya taşlama ile hızlı kalıp ayarlamalarına olanak tanır. Sadece uçları değiştirmek, kalıp ayarlaması için gereken sürenin %30-50'sini tasarruf etmenizi sağlar. Dahası, uçlar ayarlama işlemi sırasında tüm kalıp yüzeylerinin hurdaya çıkarılmasını ortadan kaldırır.
Deneme Aşaması: Kalıbınızı Parlatmak
Tasarım ipucu 7: Azotlu yaylar –
Azot yayları dikkatli kullanılmalıdır. Aşırı yüksek basınç, aletleriniz için zararlıdır. Sadece görevi tamamlamak için gerekli miktarı kullanın ve kesin değerleri alet kayıt defterine kaydedin. Çok yüksek basınç, kalıp aşınmasını hızlandırır ve muhtemelen çatlaklara neden olur.
Tasarım ipucu 8: İlk deneme için önlemler –
Kalıp denemelerine mümkün olan en düşük pres hızları ve nitrojen basıncıyla başlayın. Aşırı hareketi önlemek için limit anahtarları veya mekanik durdurucular ayarlayın. Düşük hızlarda her işlemi dikkatlice izleyin ve olağandışı seslere dikkat edin. Yüksek hızda yapılan küçük bir hata bile kalıbı saniyeler içinde kullanılamaz hale getirir.
Tasarım ipucu 9: Kırmızı Kurşun Muayene Testi
Kırmızı kurşun (veya makinist mavisi) temas testi, kalıpların temas alanlarını kontrol etmenin hızlı ve güvenilir bir yoludur. Zımba ince bir kırmızı kurşun tabakası uygulayın, kalıpları yüksek basınç altında kapatın ve kalıp bloğuna olan transferi gözlemleyin. Şekillendirme yüzeyinin %70-80'inde temas sağlamaya çalışın. Keskin kenarlar potansiyel gerilim yoğunlaşma noktalarını gösterir.
Tasarım ipucu 10: CMM ölçüm kriterleri
İlk deneme işleminden önce koordinat ölçüm makineleri (CMM) için yazılı bir protokol oluşturun. Boyutları, ölçüm döngüsü başına parça sayısını ve toleransları belirleyin. Gelecekteki montajı simüle ederek, serbest ve kısıtlı koşullarda parçaları ölçün. Ölçüm sonuçları daha sonra CAE geri yaylanma tahminiyle karşılaştırılır.
Tasarım ipucu 11: Müşteri için örnek doğrulama
Kalıbın mükemmel çalışmasını beklemeyin. Önceliklerin doğrulanması için müşterinize erken aşamada örnekler gönderin. Bazen küçük bir örnek bile öncelikler ve gelecekteki eylem planı konusunda anlaşmaya varmak için yeterlidir.
Bölüm 5: Otomotiv Metal Damgalama Özel Şekillendirme Teknolojisi ve Malzemeleri
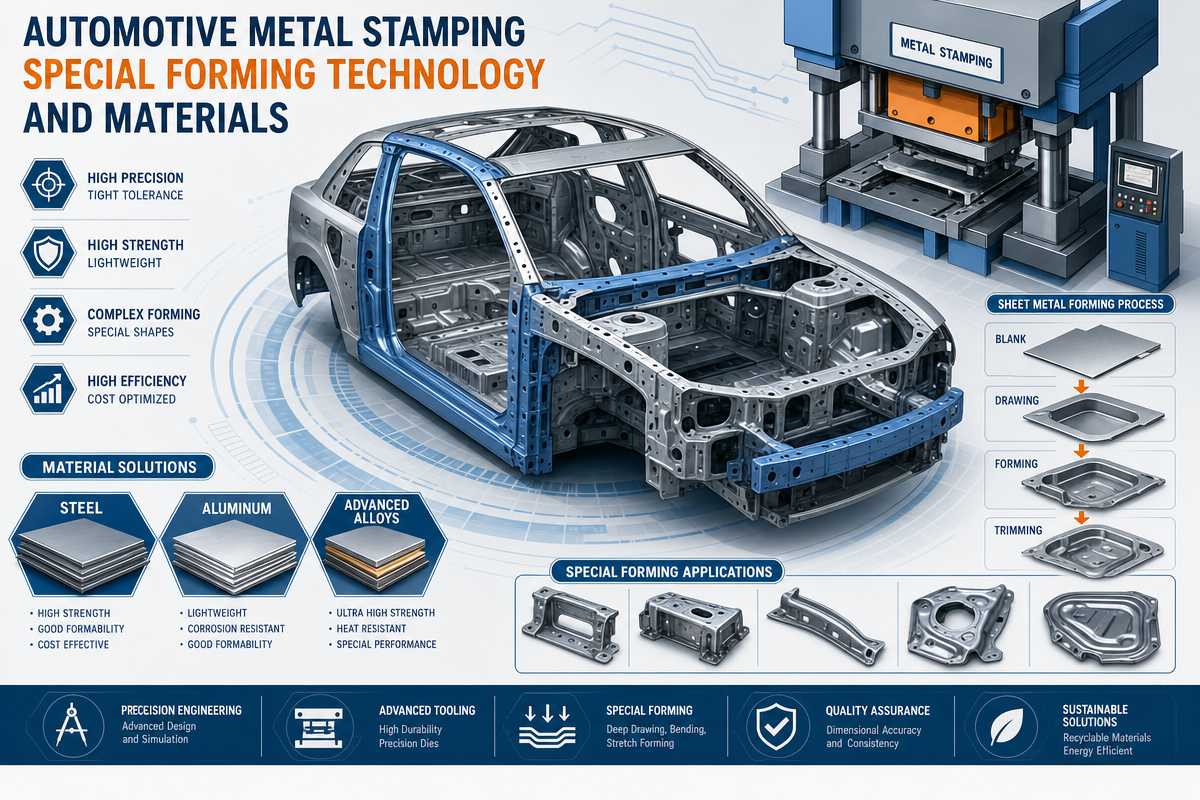
Tasarım ipucu 12: AHSS (gelişmiş yüksek mukavemetli çelik) ile otomotiv metal presleme
AHSS, normal çelikten oldukça farklıdır. Başlıca farklılıklar, büyük bükme yarıçapları, kalıplar arasındaki daha yüksek boşluk, daha yüksek nitrojen basıncı ve sürtünmeyi azaltmak için cilalanmış yüzeylerdedir. Geri yaylanma 2-3 kat daha büyüktür. Kalıp tasarımında bu faktörleri göz önünde bulundurun.
Tasarım ipucu 13: Otomotiv metal damgalama işleminde zımpara kağıdı testi
Bir yüzeydeki gerilim dağılımını teşhis etmek için zımpara kağıdı testini deneyin. Kalın zımpara kağıdı (60-80 kum) kullanarak boş bir yüzey çizin. Deformasyon sırasında zımpara kağıdı kalıp yüzeyini çizer ve en yüksek gerilim yoğunlaşma alanlarını ortaya çıkarır. Ucuz ve oldukça güvenilir.
Tasarım ipucu 14: Bükme düzeltme sırası
Eğilme sorununu düzeltmek için belirli bir sırayı izleyin. Öncelikle malzeme kalınlığını ve sertliğini belirleyin, ardından kalıplar arasındaki boşluğu ayarlayın ve son olarak zımbaların açısını ayarlayın. Kalıp bloğunda herhangi bir ayarlama yapmadan önce bu temel gerçekleri kontrol edin. Birçok "kalıp problemi" aslında malzeme veya pres kaynaklıdır.
Tasarım ipucu 15: Otomotiv metal presleme işleminde şim ayarlama prosedürü
Uçların altında veya şekillendirme pedlerinin arkasında ince ayarlamalar yapmak için 0.05, 0.1 ve 0.2 mm'lik hassas şimler kullanın. Şimleme işlemlerinizi her zaman alet kayıt defterine ayrıntılı olarak kaydedin. Düzensiz deformasyona neden olabilecekleri için bir yere asla üçten fazla şim koymayın. Kesin çözüm için uçların yüzeyini taşlayın.
Tasarım ipucu 16: Otomotivde paslanmaz çelik kaplamanın metal damgalanması
Aşınmayı önlemek için şekillendirme yüzeylerine titanyum alüminyum nitrür (TiAlN), alüminyum krom nitrür (AlCrN) veya krom nitrür (CrN) kaplamaları uygulayın. Yüksek viskoziteli ve cilalı yüzey kalitesine (Ra < 0.2 µm) sahip çekme yağlayıcıları kullanın. Ayrıca denemeler için nikel bazlı aşınma önleyici maddeler kullanın.
Bölüm 6: Üretim ve İşleme Detayları
17. İpucu: Otomotiv metal damgalama, Malzeme yönetimi
Yağlayıcıların oksidasyonunu ve bozulmasını önlemek için ham bobin stoğunu çevre kontrollü koşullarda saklayın. Malzeme partilerini ve mekanik test sertifikalarını kaydedin. Beklenmedik çatlaklar genellikle tek bir kusurlu bobinden kaynaklanır. Gelen malzemeyi kalınlık toleransları, kenarların durumu ve gerilme durumu açısından inceleyin.
İpucu 18 Sensör sistemleri ve hurda işleme
Besleme hatalarını, parça çıkarma mekanizmasının arızasını ve kalıp kirlenmesini izlemek için sensör cihazları kullanın. İlerlemeli kalıplar söz konusu olduğunda, yeniden kesim sırasında hurda parçalarının düşüşünün engellenmediğinden emin olun. Hurda oluğu, temizlik için açıklıklar bulunan eğimli (açı >30°) olmalıdır. Tek bir hurda parçası birçok diğer istasyona zarar verebilir.
İpucu 19: Otomotiv metal damgalamasında optimum delme sırası
Şekillendirme işlemine başlamadan önce, özellikle şekillendirilen kontura yakın delikler açılması gerektiğinde, delme işlemini her zaman yapmaya çalışın. Şekillendirme sonrası delme işlemi daha karmaşık açılar gerektirir ve daha yüksek oranda çapak oluşmasına neden olur. Aksi takdirde, delme işlemi şekillendirmeden ayrılamıyorsa, küresel veya kademeli zımba kullanın.
İpucu 20: Otomotiv metal damgalama ve hassas kesme yaklaşımı
Hassas kesme işlemi, herhangi bir kırılma yüzeyi olmadan tam kesme kuvvetiyle temiz kesim konturları üretir. Geleneksel hassas kesme işlemi özel preslerin kullanımını içerir, ancak günümüzde birçok kademeli kalıp, minimum boşluklarla (kalınlığın %1'ine kadar), V halkalı girintiler ve karşı zımbalarla hassas kesme işlemine eşdeğer bir sonuç sağlar.
İpucu 21 – İkincil düzeltici yaklaşımlar
Kalıp optimizasyonunun beklenen sonucu vermemesi durumunda, dikkate alınması gereken ek seçenekler vardır: düz bir yüzey oluşturmanın bir yolu olarak silindirle düzleştirme, kalınlığı ayarlamak için presleme ve konturun son ayarlaması için yeniden şekillendirme kullanımı. Bazen en uygun yaklaşım orijinal kalıbın ötesindedir.
Bölüm 7: Otomotiv Metal Damgalama Seri Üretiminde Kararlılık
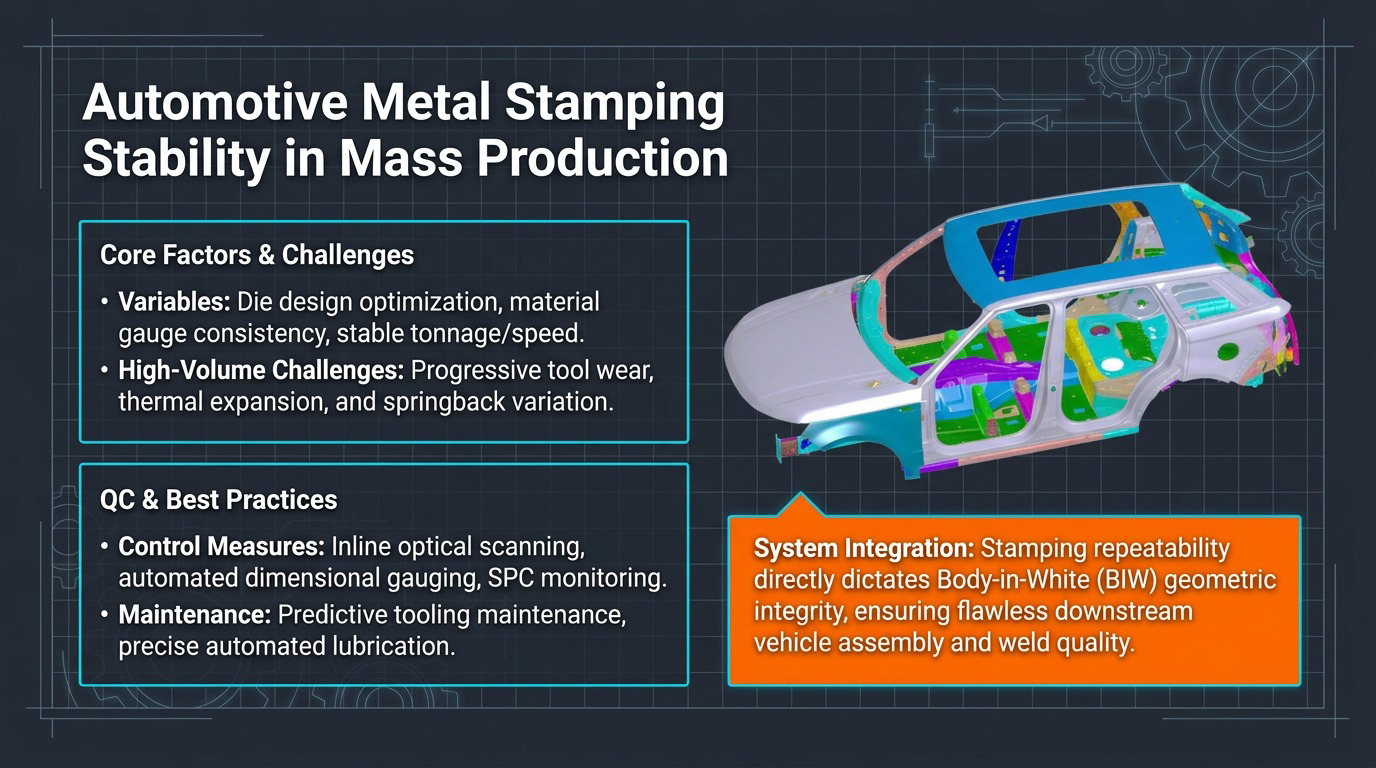
İpucu 22 – Otomotiv metal presleme: Takım ömrünün izlenmesi
Bileme işlemleri arasındaki vuruş sayımlarını ve takım aşınma eğilimlerini kullanarak takım ömrünü takip edin. Yüksek hacimli AHSS pres kalıplarının bileme işlemleri arasındaki olağan aralık 50,000 ila 200,000 vuruştur. Toplanan bilgileri kullanarak, acil durumları beklemek yerine önleyici duruş sürelerini önceden planlayın.
İpucu 23 – Otomotiv Metal Damgalama Planlı Bakım Programı
Aşağıdakileri içeren düzenli bakım faaliyetlerinin bir listesini oluşturun: hurda deliklerinin ve hurda oluklarının temizlenmesi, nitrojen yaylarında basınç düşüşlerinin kontrol edilmesi, kılavuz pimlerinin ve burçlarının incelenmesi, tüm uçların tork değerlerinin kontrol edilmesi. Düzgün bakımı yapılmış bir kalıp, bozulmuş durumdaki optimize edilmiş bir kalıptan sürekli olarak daha iyi üretim yapabilir.
İpucu 24 – Azot yaylarının kontrolü
Uzun süreli nitrojen yay kullanımı sonrasında, conta aşınması nedeniyle basınç azalma eğilimindedir. Özel olarak tasarlanmış bir ölçüm aleti kullanarak her ay ön şarj basıncını kontrol edin. %10'dan fazla basınç kaybı olan tüm yayları değiştirin. Hasarlı bir nitrojen yayı, asimetrik şekillendirmeye veya parça konturunda ani sapmalara neden olur.
İpucu 25 – İstatistiksel süreç kontrolü (SPC)
Deneme sürecinde kritik boyutlardaki eğilimleri izlemek için istatistiksel süreç kontrolünü kullanın. Her 50 ila 100 vuruştan sonra ölçüm sonuçlarını kaydedin. Geri yaylanmanın artması (kalıp aşınması nedeniyle) veya ani değişiklikler (gevşek uçlar veya malzeme kalitesindeki farklılık nedeniyle) gibi eğilimlere dikkat edin.
İpucu 26 – Üretimde CAE simülasyon desteği
Kalıp geliştirme sırasında yapılan tüm simülasyonları kaydedin. Üretimde sorun giderme için CAE simülasyonunu kullanın: gerçek şekillendirilmiş parçayı simülasyonla karşılaştırın. Modern CAE teknolojisi kullanılarak, yeni şekillere sahip boşluklar, farklı yağlama katsayıları ve pres hızları gibi çeşitli "ne olurdu" analizleri yapılabilir.
İpucu 27 – Otomotiv metal presleme yönetim sistemi
Değerli deneme süreçlerinden elde edilen tüm bilgileri, ayarlamaları ve süreç iyileştirmelerini veritabanına kaydedin. Birçok kalıp atölyesinde, geliştirme sırasında edinilen deneyimler yalnızca mühendislerin zihninde saklanır. Farklı ürünlerin geliştirilmesi sırasında öğrenilen dersler, yapılandırılmış bir bilgi yönetim sisteminde birikir.
Bölüm 8: SSS (Sıkça Sorulan Sorular)
8.1 Otomotiv sac metal presleme nedir?
Otomotiv sac metal presleme, düz metal levhaların pres kalıpları ve presler kullanılarak gövde panelleri, braketler, yapısal raylar ve akü yuvaları gibi araç bileşenlerine dönüştürülmesini içeren bir üretim sürecidir.
8.2 Otomotiv presleme işleminde ne tür malzemeler kullanılır?
Otomotiv metal presleme işlemlerinde kullanılan tipik malzemeler arasında yumuşak çelik, yüksek mukavemetli çelik (HSS), gelişmiş yüksek mukavemetli çelik (AHSS), paslanmaz çelik ve alüminyum alaşımları (5xxx ve 6xxx kaliteleri) yer almaktadır.
8.3 CAE simülasyonu presleme işleminde neden önemlidir?
CAE simülasyonu, çatlama, buruşma, geri yaylanma ve malzeme akışı ile ilgili potansiyel sorunları önceden tahmin ederek deneme için gereken zaman ve paradan %30-50 oranında tasarruf sağlar.
8.4 Otomotiv metal presleme işleminde derin çekme sırasında kırışıklıklar nerede oluşur?
Genellikle kırışıklıklar düşük kalıp tutucu kuvveti, kötü çekme boncuğu tasarımı, aşırı malzeme akışı veya dengesiz şekillendirme geometrisi ile ilişkilidir.
8.5 Otomotiv metal presleme işleminde çatlamayı nasıl önlerim?
Köşelerde daha büyük yarıçap kullanılması, ön şekillendirme, malzemelerin tavlanması, uygun kalıp şekli ve çekme boncuklarının ayarlanmasıyla bu durum önlenebilir.
8.6 Seyreltme için önerilen oran nedir?
Genel olarak %25'ten yüksek olmamalıdır. Paslanmaz çelik parçaların derin çekme işlemi ve ardından tavlama işleminde %40'a kadar kabul edilebilir.
8.7 Ayarlanabilir iç tabanları neden kullanmalıyız?
Ayarlanabilir uçların kullanımı, deneme aşamasında ve üretimde boyutların hızlı bir şekilde ayarlanmasına olanak tanıyarak kalıp maliyetlerinden tasarruf sağlar ve tüm kalıbın değiştirilmesini önler.
8.8 Hassas kesme işlemi nedir?
Hassas kesme, neredeyse hiç boşluk ( %1'den az) üretmeyen ve bu nedenle ikincil işlemlere gerek kalmadan mükemmel boyutsal doğrulukla kusursuz kesim sağlayan hassas bir damgalama işlemidir.
8.9 Yaşam süresini nasıl uzatabiliriz?
Bu, yüksek kaliteli takım çeliği kullanımı, PVD veya TiD kaplama uygulaması, planlı bakım, programlı bileme ve etkili yağlamayı içerir.
8.10 Deneme süresi nasıl kısaltılır?
CAE simülasyonu, optimum şerit düzenleri, ayarlanabilir ek parçalar ve ayrıntılı deneme kayıtlarının birleşimi, kalıp geliştirme süresini %30-50 oranında azaltır.
Bölüm 9: Otomotiv Metal Damgalama Sonuçları
Otomotiv metal presleme teknolojisi, malzeme bilimi, kalıp tasarımı, CAE simülasyonu ve üretimde uzun yıllara dayanan pratik deneyimi bir araya getiren son derece uzmanlaşmış bir alandır. Elektrikli otomobillerin ve gelişmiş malzemelerin gelişimi, kalıp teknolojisini hassasiyet ve dayanıklılığa doğru yönlendirmektedir.
Tasarım → deneme → analiz → optimizasyon → üretim döngüsü, kabul edilen kalıp oranını artırmaya, kalıp geliştirme sürecini hızlandırmaya ve verimli ve karlı seri üretime ulaşmaya yardımcı olur. Sunulan otuz ipucunun tamamı gerçek dünyadaki kalıplar üzerinde başarıyla test edilmiş ve etkili oldukları kanıtlanmıştır. Bunları tutarlı bir şekilde kullanın, belgeleyin ve süreçlerinizi sürekli olarak iyileştirin.

