

Giriş:
Paslanmaz çelikten üretilen ürünler her yerde karşımıza çıkar: mutfaklardaki ev aletlerinden, şehir heykelleri, bina cepheleri ve iç mekan objeleri gibi anıtsal mimari unsurlara kadar. Malzemenin geniş uygulama yelpazesi, paslanmaz çeliğin estetik görünümü, yüksek korozyon direnci ve uzun süreli çalışma güvenilirliği nedeniyle çekiciliğinden kaynaklanmaktadır. Ne yazık ki, bu tür ürünler hakkında hala birçok önyargı ve yanlış anlama mevcuttur. Bunlardan en yaygın olanı ise "mıknatıs testi" olarak adlandırılan yöntemdir.
Kısa bir süre önce, bir yapı malzemeleri pazarında bir müşterinin, pişirme kaplarında mıknatıslanma testi yaptığını gördüm. Beyefendi ısrarla, "Eğer mıknatıs yapışıyorsa, o zaman paslanmaz demir kalitesizdir; yapışmıyorsa, o zaman paslanmaz çeliktir, yani iyi çeliktir ve paslanmaz çelik mıknatıs içermez" dedi. Bu tür yanlış anlamalar çoğunlukla bilgi eksikliğinden kaynaklanmaktadır, bu nedenle paslanmaz çelik üretiminin bazı yönlerine ışık tutalım.
Bölüm 1. Terimlerin Açıklanması: Demir, Çelik ve Paslanmaz Çelik Arasındaki Fark
Demir ve çelik arasındaki fark, içerdikleri karbon miktarında yatmaktadır:
Çelik, bileşiminde en fazla %2 karbon içerir.
Demirde karbon konsantrasyonu %2'yi aşmaktadır.
Bölüm 2. Paslanmaz Çelik Damgalama Sınıflandırması: Bazı Türleri Neden Manyetiktir?
Paslanmaz çelik, mikroyapısına göre esas olarak üç tipe ayrılır. Alaşım bileşimine bağlı olarak manyetik özellikleri farklılık gösterir:
| Menşei | Ana Alaşım Elemanları | Manyetik | Temel özellikler |
| östenitik | Krom + Nikel | ❌ Manyetik olmayan | Çekici görünüm, iyi genel performans |
| Ferritik | Krom + çok az/hiç nikel yok | ✅ Manyetik | Uygun fiyatlı, iyi ısı iletkenliği |
| martensitik | Krom + Demir + Karbon | ✅ Manyetik | Yüksek sertlikte, ısıl işlem görebilir. |
Günümüzde 100'den fazla paslanmaz çelik çeşidi bulunmaktadır. Östenitik paslanmaz çeliğin yanı sıra, ferritik ve martensitik tiplerin tamamı manyetiktir. Bu nedenle, "manyetik olmayan, iyi paslanmaz çeliktir" iddiası tamamen yanlıştır.
Bölüm 3. Alıcı Dikkat: "Manyetik Olmayan" İfadelere Aldanmayın
Bu metal güçlü, esnek ve oldukça dayanıklıdır, bu nedenle çelik günlük ürünlerde en yaygın kullanılan malzemedir. Paslanmaz çelik, bileşimine eklenen krom sayesinde korozyona karşı yüksek direnç gösteren bir çelik türüdür. Krom içeriği %10.5 ve üzeri olduğunda çeliğe "paslanmaz" denir.
Manyetizma, kalite değerlendirmesinde hiçbir rol oynamaz. Her şey alaşım bileşimine ve metalin mikroskobik ölçekteki yapısına bağlıdır. Metalurjide "paslanmaz demir" terimi geçerli değildir. "Manyetik Olmayan" İfadesine Aldanmayın
Manyetik olmayan paslanmaz çeliğe neden bir tercih var? Yaygın bir yanılgı da "manyetik özelliği olmayan paslanmaz çelik daha fazla nikel içerir ve bu nedenle daha iyidir" düşüncesidir. Bunun nedeni, nikelin nispeten nadir ve pahalı bir element olması ve yüksek nikel içerikli östenitik paslanmaz çeliğin oldukça pahalı olmasıdır. Ancak, manyetik özelliğin olmaması, mutlaka iyi özelliklere sahip olduğu anlamına gelmez.
Bazı manyetik olmayan paslanmaz çelik presleme çeşitleri, manganez içeriğine ve azaltılmış nikel içeriğine (hatta hiç olmamasına) dayalı bir formülün uygulanmasını içerir. Bu tür kaliteler, yüksek nikel içerikli kalitelerden binlerce RMB daha ucuzdur. Dürüst olmayan tedarikçiler, manyetik olmayan paslanmaz çelik preslemenin yüksek kaliteli olduğu fikrinden yararlanarak, ucuz manyetik olmayan çeliği daha pahalı yüksek nikel içerikli paslanmaz çelik olarak satmaktadır. Bu nedenle, alışveriş yaparken her zaman dikkatli olun.
Bölüm 4. Uygulamanız İçin Doğru Paslanmaz Çelik Kalitesini Seçmek
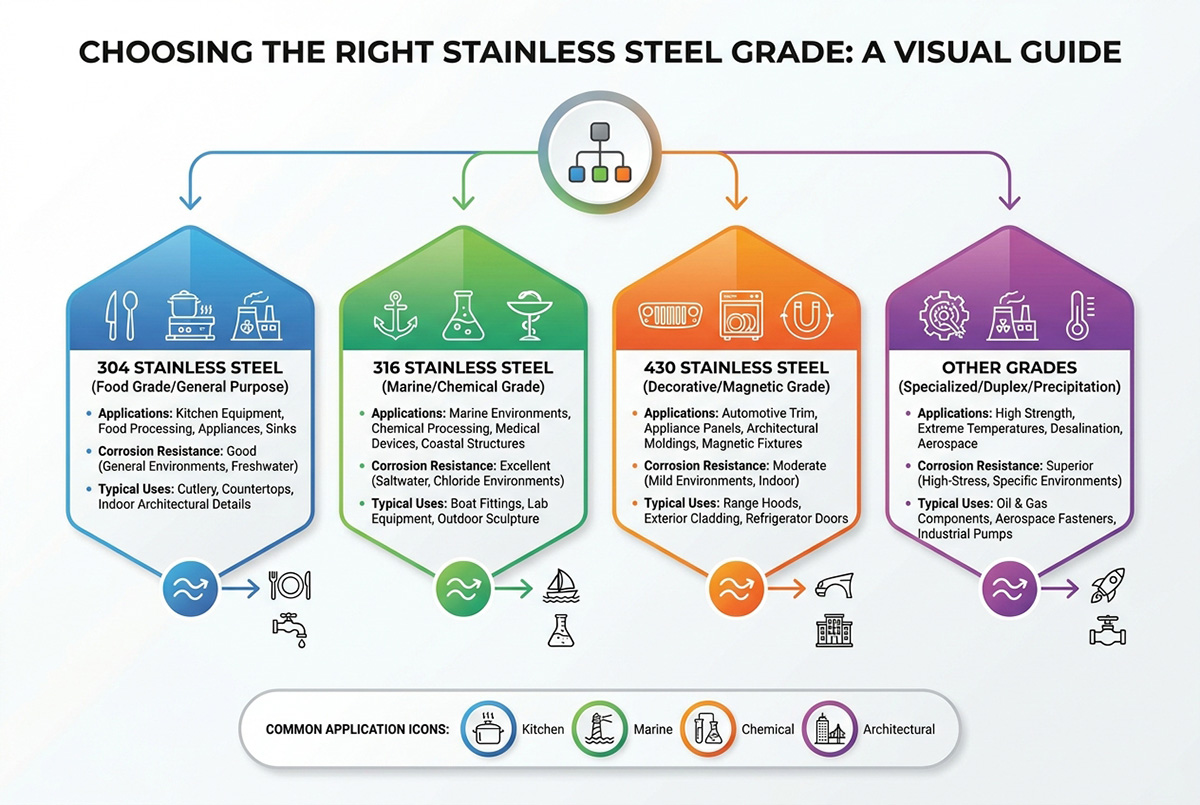
Paslanmaz çelikten üretilen ve kullanım alanlarını belirleyen özel özelliklere sahip çeşitli çelik türleri bulunmaktadır. En yüksek kalite ve performansı elde etmenin anahtarı, uygulama gereksinimlerine göre doğru malzeme seçimidir:
Estetik açıdan hoş, parlak ve manyetik olmayan östenitik paslanmaz çelik, heykeller ve peyzaj objeleri gibi dekoratif amaçlar için idealdir. Bu kalitenin dezavantajı ise ısıyı iyi iletmemesidir; bu nedenle, ısıtılması ek çaba gerektirdiğinden, pişirme kapları için uygun değildir.
Korozyona karşı oldukça dayanıklı olan ve ısı iletkenliği östenitik kalitelerin göstergelerini neredeyse %50 aşan ferritik paslanmaz çelik, kızartma tavaları, pirinç pişiriciler, çamaşır makinesi tamburları, su ısıtıcıları ve mutfak evyelerinin imalatı için mükemmeldir.
Son derece dayanıklı martensitik paslanmaz çelik, ısıl işlem yoluyla sertliğinin değiştirilmesine olanak tanır. Bıçaklar ve kesici aletler için en iyi seçimdir. Çoğu zaman insanlar "paslanmaz çelik bıçaklar keskin değildir" derler çünkü ısıl işlem östenitik paslanmaz çeliğin sertliğini artıramaz. Paslanmaz çeliğin damgalama özellikleri
Paslanmaz çelik presleme işlemi kırılgan mıdır ve bükülmeye yatkın mıdır?
Paslanmaz çeliğin presleme özellikleri, çeliğin kalitesine ve önceki işlemine büyük ölçüde bağlıdır. Yüksek oranda şekillendirilebilir östenitik çelik (örneğin, 304 kalite), soğuk işleme sırasında bile bükülür. Aksine, 420 gibi kırılgan martensitik çelik kaliteleri basınç altında kırılmaya eğilimlidir. Çeliğin sertliği, önceki ısıl işleme veya soğuk deformasyona bağlı olarak değişebilir ve preslemeyi önemli ölçüde etkiler.
Bölüm 5. Paslanmaz Çelik Damgalama İçin Malzeme Seçimi İpuçları
Malzemenin presleme sırasında iyi performans gösterip göstermeyeceğini ve son kullanım gereksinimlerini karşılayıp karşılamayacağını belirleyen çeşitli pratik faktörler vardır:
| faktör | Hususlar |
| Kalınlık | Paslanmaz çelik levhaların kalınlığı genellikle 0.1 mm ile 6 mm arasında değişir. İnce levhalar hafif veya detaylı parçalar için uygundur; orta ve kalın levhalar ise yapısal veya yük taşıyıcı parçalar için mukavemet sağlar. |
| Hoşgörü | Soğuk haddelenmiş saclar genellikle ±0.02–0.05 mm gibi daha dar toleranslar sunar. Boyutsal gereksinimlerin çok sıkı olduğu uygulamalar daha da yüksek hassasiyet gerektirebilir. |
| yüzey | 2B, BA veya No. 3 gibi yüzey işlemleri, görünümü ve daha fazla yüzey işlemine duyulan ihtiyacı etkiler. |
| Mekanik özellikler | Akma dayanımı, çekme dayanımı ve uzama seviyeleri kalıp tasarımını, pres kuvvetini ve genel işlem ayarlarını etkiler. |
Üreticiler, bu faktörleri birlikte değerlendirerek, şekillendirilebilirlik, mukavemet ve nihai ürün performansı arasında denge sağlayan malzemeleri seçebilirler.
Bölüm 6. Paslanmaz Çelik Damgalama İşlemlerinin Yaygın Türleri
| Sınıf | özellikleri |
| 301 Paslanmaz Çelik | Orta derecede yüksek çekme dayanımı ve korozyon direnci. Sert, yarı sert ve tam sert çeşitleri mevcuttur. |
| 304 Paslanmaz Çelik | 300 SS serisinin en çok kullanılan modeli. Orta düzeyde çekme dayanımı, korozyon direnci özelliklerine sahip olup, gıda sınıfı paslanmaz çelik ve disk presleme uygulamalarında en yaygın olarak kullanılır. |
| 316 ve 316L Paslanmaz Çelik | Temel 300 SS serisinin modifikasyonu. Eklenen molibden, mukavemeti ve korozyon direncini artırır. İlaç, gıda işleme ve denizcilik ortamlarında kullanılır. |
| 321 & 347 Paslanmaz Çelik | Temel 18-8 bileşiminin varyasyonları. Kaynaklanabilirliği ve yüksek sıcaklık hizmetini iyileştirmek için alaşım ilavesiyle stabilize edilmiştir. |
| 17-7PH Paslanmaz Çelik | 304 paslanmaz çeliğin şekillendirme özelliklerine sahip, ısıl işlem görebilen paslanmaz çelik. Soğuk şekillendirmeden sonra 200,000 psi'ye kadar çekme dayanımına kadar sertleştirilebilir. |
Bölüm 7. Paslanmaz Çeliğin Damgalanabilirliği
Paslanmaz çelikten üretilen parçalar kırılır veya bükülür mü?
Paslanmaz çeliğin özellikleri, kalite türüne ve malzemenin ısıl işlemine/soğuk işlenmesine bağlıdır. Östenitik kaliteler (304) bükülür ve soğuk işleme koşullarında kolayca kırılmaz. Öte yandan, martensitik kaliteler (420) daha az sünektir ve kolayca kopma eğilimindedir.
Damgalama İçin Çeşitli Kaliteler Arasındaki Farklar
Düşük karbon içeriğine sahip östenitik bir kalite, metali esnek hale getirir; bu nedenle lavabo ve fritöz yapımında derin çekme işleminde kullanılabilir. Öte yandan, martensitik paslanmaz çelik türleri daha sert ve daha az sünektir. Bu nedenle, kesici aletler ve diğer keskin eşyaların yapımında tercih edilirler.
Paslanmaz Çelik Damgalama İşleminin Özellikleri ve Faydaları
Yangın ve ısıya dayanıklılık: Yüksek miktarda krom ve nikel, paslanmaz çeliğe ısıya dayanıklılık kazandırır.
Estetik görünüm: Tüketiciler paslanmaz çelik lavaboların görünümünü tercih ediyor ve bunları elektroparlatma yöntemiyle parlatabiliyorlar.
Uzun ömür: Paslanmaz çelik parçalar, nispeten daha yüksek başlangıç fiyatına rağmen, yıllar süren kullanımdan sonra kalite veya estetik açıdan bozulmaz.
Hijyenik özellikler: Paslanmaz çelik, parçaları sorunsuz bir şekilde hızlıca yıkanabildiği için ilaç ve gıda & içecek endüstrisi tarafından güvenilen bir malzemedir. Bazı paslanmaz çelik alaşımları gıda ile temas için güvenli kabul edilebilir.
Sürdürülebilirlik: Birçok uzmana göre, paslanmaz çelik, kullanılabilecek en sürdürülebilir alaşımlardan biri olarak adlandırılabilir.
Paslanmaz Çelik Damgalama İşleminde Dikkat Edilmesi Gereken Başlıca Özellikler
Paslanmaz çelik presleme işlemi yaparken, özelliklerini göz önünde bulundurun:
Yüksek akma noktası, sertlik ve soğuk işleme ile sertleşme → malzemenin kırılmaya çok yatkın olması
Karbon çeliğine kıyasla düşük ısı iletkenliği → malzemenin deforme edilmesi, kesilmesi ve kalıplanması için daha fazla kuvvete ihtiyaç duyulması
Çekme işlemi sırasında yüksek plastik deformasyon kuvveti → ince malzemenin çekme sırasında kırışmasına ve yırtılmasına neden olur.
Çekme işlemi sırasında aşınma ve yüzey çizilmelerine eğilim → yeterli yağlama gerektirir
Yüksek sertlik ve mükemmel korozyon direnci → yapısal, kozmetik ve dış mekan parçaları için iyi malzemeler
Bölüm 8. Paslanmaz Çeliğin Damgalama İçin Mükemmel Olmasının Nedenleri
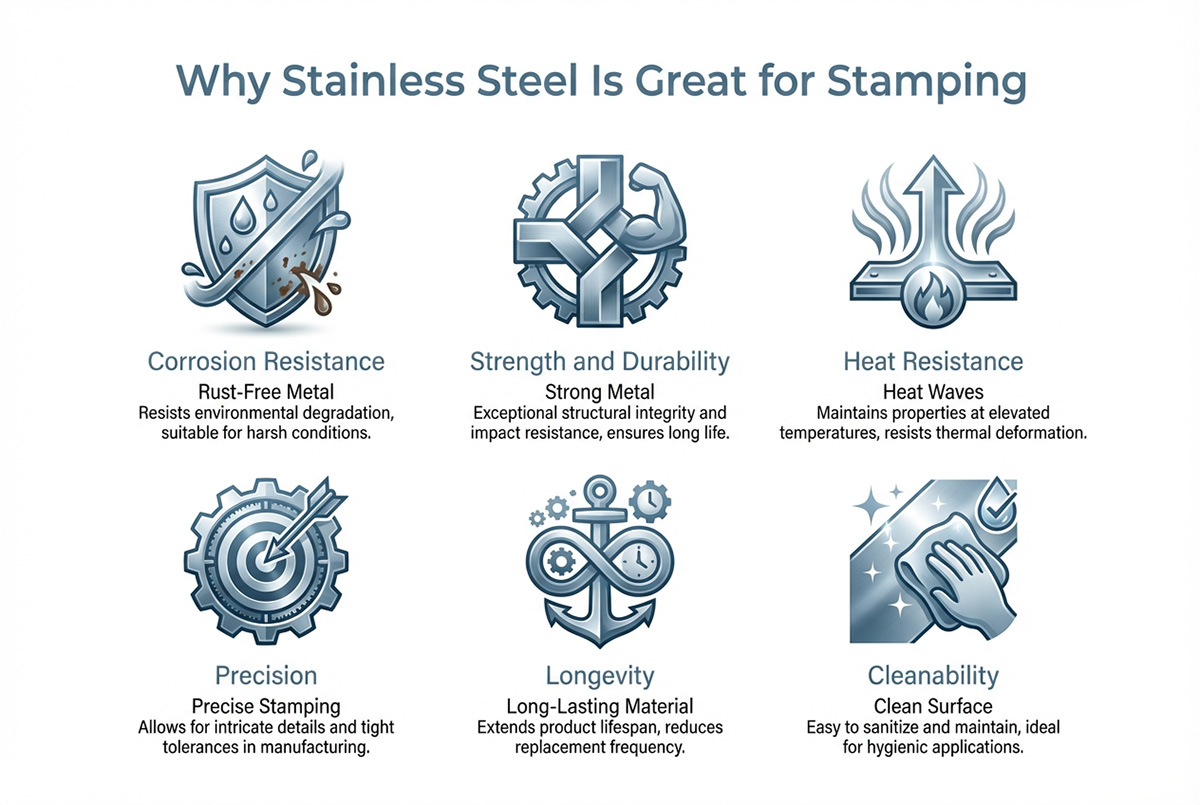
İnsanların paslanmaz çelik parçalara damga vurmayı tercih etmelerinin bazı nedenleri vardır:
Korozyon Direnci: Yüksek miktarda krom ve nikel içeriği sayesinde, paslanmaz çelikten üretilen parçalar nem, kimyasallar ve rutubete karşı dayanıklıdır ve dış etkenlerden dolayı bozulmaz.
Mukavemet ve dayanıklılık: Paslanmaz çelik presleme, bükülebilen ve farklı şekillere çekilebilen güçlü ve esnek parçalar üretmeye olanak tanıyan mükemmel mukavemet ve dayanıklılık özellikleri sunar.
Yüzey işleme seçenekleri: Malzeme, preslenmiş parçalar için farklı yüzey işlemlerinin kullanılmasına olanak tanır.
Ancak, paslanmaz çelik presleme, artan sertliği, işlenerek sertleşme özelliği ve düşük ısı iletkenliği nedeniyle karbon çeliğine göre daha karmaşık bir işlemdir. Bu sorunların üstesinden gelmek için presleme endüstrisi önemli ölçüde gelişti. Toleranslar daha hassas hale geldi, dakikada 200'e kadar vuruş yapabilen kademeli kalıplar sayesinde verimlilik artırıldı ve akıllı üretim sistemleri uygulandı.
Bölüm 9. Paslanmaz Çelik Damgalama İşlemi
9.1 Ekipman Seçimi
Başarılı paslanmaz çelik presleme, doğru ekipmanı seçmekle başlar:
| Ekipman Türü | Uygun İşlem | Önerilen Tonaj |
| Mekanik Pres | Yüksek hızlı kesme, sığ çekme | 25-200T |
| Hidrolik baskı | Derin çekme, hassas şekillendirme | 100-1000T |
| Servo Pres | Yüksek hassasiyetli, enerji tasarruflu | 30-300T |
9.2 Genel Adımlar
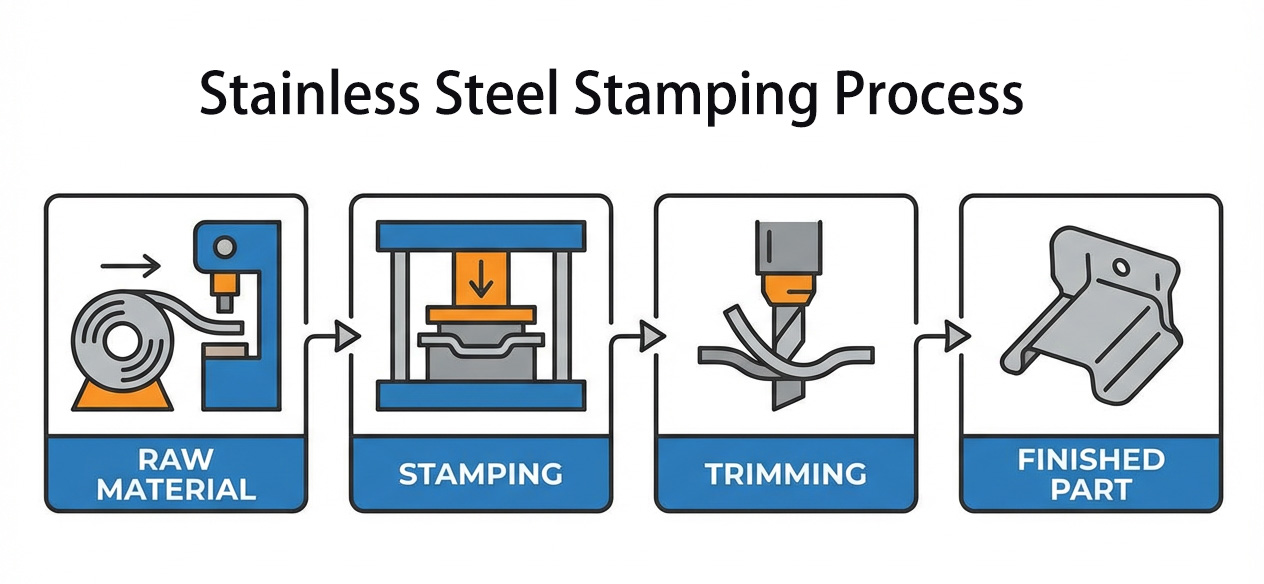
Paslanmaz çelik presleme işlemi, istenen şekil ve kaliteyi elde etmek için çeşitli aşamalardan geçmeyi gerektirir:
Kesme: Paslanmaz çelik levhaların mekanik makaslar ve lazerler kullanılarak istenilen boyutlarda kesilmesi.
Delme: Delik açma veya parçaları ayırma işlemi. Çapak oluşmadan temiz kenarlar elde etmek için kalıpları doğru bir şekilde hizalamak ve gerekli basıncı uygulamak önemlidir.
Bükme: Metal parçaların pres frenleri ve şekillendirme kalıpları kullanılarak istenilen açılarda bükülmesi. Geri yaylanmayı önlemek için makinelerin doğru şekilde ayarlanması önemlidir.
Çekme: Kalıp boşluklarında metal şekillendirme işlemiyle lavabo ve kap gibi derin çekme parçalarının şekillendirilmesi. Malzeme ve işlem parametrelerinin doğru seçilmesi gerekir.
Son işlem: Bükülme sonrasında oluşan geri yaylanmayı telafi etmek için parçaların düzeltilmesi.
Yüzey İşleme: Çeşitli parlatma ve kaplama seçenekleri kullanılabilir.
Bölüm 10. Kalite Değerlendirmesi ve Yüzey İşlemleri
Yüzey işleme türleri
Yüzey bitirme yöntemleri
Mekanik yöntemler: titreşimli parlatma, kum püskürtme, fırçalama, ayna ile parlatma.
Kimyasal işlemler: pasivasyon, elektroparlatma, renklendirme, PVD kaplama
Özel antibakteriyel, parmak izi bırakmayan, kendi kendini temizleyen ve lazer dokulara sahip
Kalite kontrolü
Boyut ölçme aletleri: kumpas, CMM tarayıcı, optik tarayıcı
Görsel inceleme yöntemleri: görsel inceleme, pürüzlülük ölçümü, SEM ve 3 boyutlu beyaz ışık interferometrisi
Performans testleri şunları içerir: tuz püskürtme testi, sertlik testi, metalografi, çekme/eğilme testi.
Bölüm 11. Paslanmaz Çelik Damgalama İşleminde Olası Sorunlar ve Çözüm Yolları
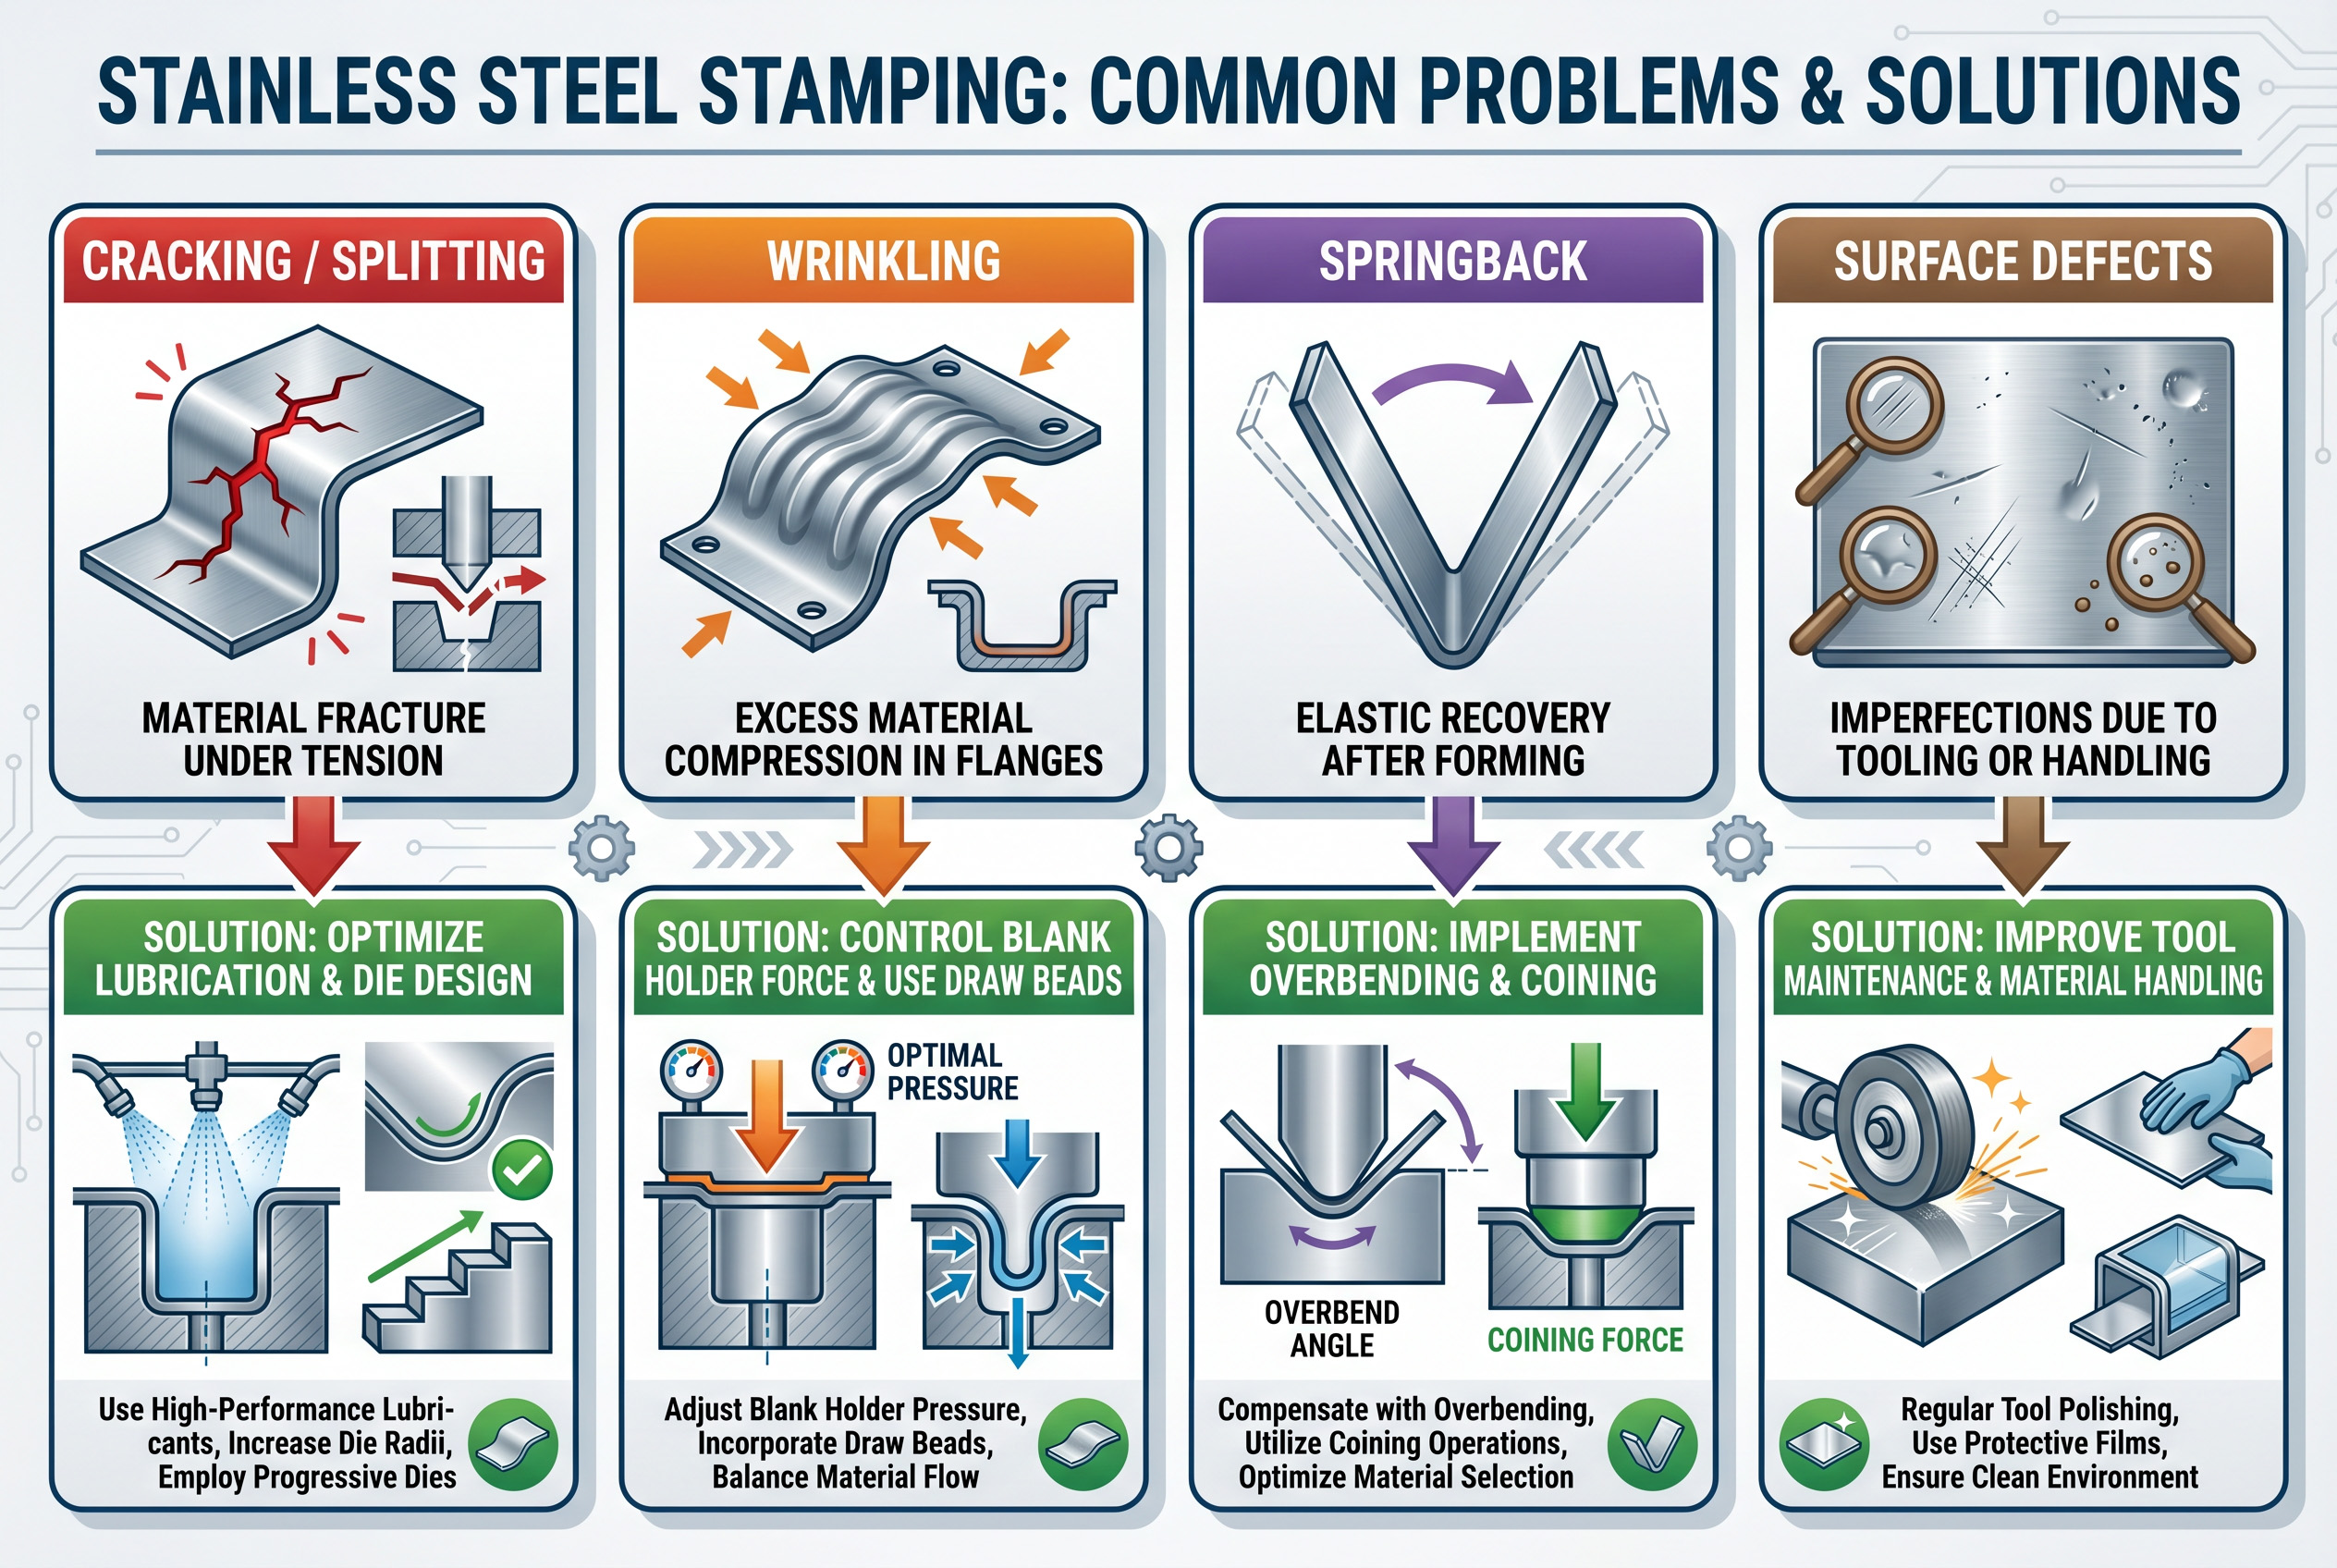
11.1 Yüzey Çizikleri
Hatanın nedeni: Basınç altında iş parçası yüzeyinin ve kalıplama yüzeyinin birbirine göre hareketi ve plastik deformasyon nedeniyle aşırı ısınmış bir tabakanın oluşması.
Çözüm: Yeterli miktarda yağlayıcı kullanmak, kalıp yüzeyini optimum durumda tutmak ve presleme hızını kontrol etmek.
11.2 Kırılma ve çatlama
Nedeni:
Östenitik paslanmaz çeliğin yüksek soğuk sertleşme indeksi, martensitik dönüşüme neden olur.
Levha yapısının homojen olmaması
Yetersiz kalıp boşluğu veya yanlış merkezleme.
Uzun süreli presleme nedeniyle delme sıcaklığında artış.
Kesme, köşe delme veya oyma nedeniyle oluşan düzensiz yükler.
Çözüm:
Sac tavlama işleminin optimizasyonu
Tanecikler içinde daha homojen düzlem gerilme yönelimleri elde etmek.
Kalıp hata ayıklaması sırasında basınç dağılımının değiştirilmesi.
Kalıp boşluğunun ve hizalamasının ayarlanması.
11.3 Sıyırma Problemi (metal transferi)
Nedeni:
Aşınmış kesici kenar
Çok fazla küf payı
Yetersiz izin
Uygun olmayan presleme yağı kullanımı metalin kalınlaşmasına neden olur.
Çözüm: Kesici kenarı uygun durumda tutun, boşluğu optimize edin ve özel presleme yağları kullanın.
11.4 Geri yaylanmadan kaynaklanan deformasyon
Sebep: Tüm malzemeler gerilme sonrasında geri yaylanma deformasyonuna uğrar; ancak paslanmaz çeliğin yüksek sertliği önemli ölçüde geri tepmeye neden olur.
Çözüm: Tasarım sürecinde geri yaylanmayı öngörmek ve buna karşı önlemler almak.
11.5 Isıl işlem sırasında ortaya çıkan sorunlar
Sebep: Damgalama ve çekme yöntemleriyle üretilen birçok parça, ek ısıl işlem gerektirir. Parçaların ısıtılması bükülmeye neden olabilir.
Çözüm: Parçaların beklenen deformasyonunu dikkate alarak.
11.6 Zımba ve kalıp malzemesinin seçimi
Sebep: Paslanmaz çeliğin yüksek sertliği, zımba ve kalıpların ciddi şekilde aşınmasına yol açar.
Çözüm: Paslanmaz çelik kalitesine uygun sertlikte damgalar kullanmak.
11.7 Damgalama yağı sorunları
Sebep: Yanlış seçilmiş presleme yağı, çeliğin sertleşmesine, deformasyonlara, çapak oluşumuna veya çatlaklara yol açabilir.
Çözüm: Kükürt ve klorlu bileşenler içeren çizim ve kalıplama yağları kullanın. Temizliği kolaylaştırmak için düşük viskoziteli yağları tercih edin.
Bölüm 12. Sonuç
Teknolojideki gelişmeler sayesinde, paslanmaz çelik presleme, basit şekillendirmeden sensörlü otomatik sistemler kullanılarak gerçekleştirilen karmaşık işlemlere evrilmiştir. Bu süreçler, üretilen parçaların daha yüksek performans ve güvenilirlik taleplerine yanıt olarak gelişmeye ve daha verimli hale gelmeye devam edecektir.
Ancak, bu görev sadece istenen parçayı damgalama yeteneğiyle sınırlı değildir; aynı zamanda yüksek kaliteli ve hassas bir şekilde üretilmiş parçalar oluşturabilmeyi de içerir. Ürün tasarımınızı hayata geçirme söz konusu olduğunda, deneyimli bir üreticiyle ortaklık kurmak her zaman kazançlı bir çözümdür.
Bölüm 13. Sıkça Sorulan Sorular (SSS)
1. Paslanmaz çelik paslanır mı?
Evet, sadece belirli koşullar altında. Normal çelikten farklı olarak, paslanmaz çelik, inaktif bir oksit kaplama sağlayan kromun varlığı nedeniyle paslanmaya karşı dirençlidir. Aşırı agresif ortamlara maruz kalma, koruyucu oksit tabakasının hasar görmesi veya düşük kaliteli malzemelerin uygunsuz kullanımı durumunda paslanmaz çelik korozyona uğrayabilir.
2. Damgalama için hangi kalite daha iyidir: 304 mü yoksa 316 paslanmaz çelik mi?
Genel olarak, geleneksel presleme işlemleri için 304 alaşımı tercih edilir. Alaşım son derece şekillendirilebilir ve uygun fiyatlıdır, bu da onu çok çeşitli tüketim malları ve ekipmanlarının üretimi için ideal kılar. Molibden ile zenginleştirilmiş 316 kalite alaşımı daha yüksek korozyon direnci sağlar ancak presleme için zorlayıcıdır. Bu nedenle, korozyon direncinin üretim verimliliğinden daha önemli olduğu denizcilik, ilaç veya gıda işleme uygulamaları için bu kalite önerilir.
3. Paslanmaz çelik pres kalıpları neden hızlı aşınmaya eğilimlidir?
Yetersiz yağlama, yetersiz boşluklar, yüksek hızlı presleme, yetersiz sertliğe sahip kalıp malzemelerinin yanlış seçimi ve kalıp bakımına ilişkin ihmal (örneğin, körelmiş kesici kenarlar) pres kalıplarının hızlı aşınmasına neden olabilir.
4. Paslanmaz çelik parçaları presleme sırasında aşınmayı (çizilme) nasıl önleyebilirim?
Isı birikimini en aza indirmek için, aşırı basınç katkı maddeleri içeren birinci sınıf presleme yağları seçin, yeterli boşluk bırakın, kalıp yüzeylerinin uygun pürüzsüzlüğünü koruyun, kaplamalar uygulayın ve kalıp yüzeylerini parlatın ve presleme hızını kontrol edin.
5. Paslanmaz çelik parçamda neden çapaklar var?
Çapak oluşumu, aşırı boşluklar, körelmiş kesici kenarlar, kötü hizalama veya malzeme kesme işlemleri sırasında yeterli desteğin olmamasından kaynaklanır. Kalıpların hizalamasının doğru olduğundan emin olun, optimum boşluklar sağlayın ve zımbaların ve kalıpların keskinliğini düzenli olarak koruyun.
6. 301 ve 304 paslanmaz çelik presleme yöntemleri arasındaki fark nedir?
301 kalite alaşımı, yüksek iş sertleşme oranlarına sahiptir ve çeşitli temperlerde (sert, yarı sert, tam sert) bulunur. Sonuç olarak, yayların ve yüksek çekme dayanımı gerektiren parçaların üretiminde tercih edilir. Öte yandan, 304 kalite alaşımı, genel presleme ve gıda sınıfı uygulamaları için en iyi seçim olarak kabul edilir. Sünekliği sayesinde, bu alaşım daha fazla şekillendirilebilirlik ve korozyona karşı dayanıklılık sunar.
7. Damgalanmış paslanmaz çelik parçalar için kaynak yapmak mümkün müdür?
Damgalı paslanmaz çelik parçaların kaynaklanması mümkündür ancak ekstra özen gerektirir. Dolgu metalinin uyumluluğunu sağlayın, parça deformasyonunu önlemek için ısı giriş miktarını optimize edin ve artık gerilimleri gidermek için kaynak sonrası ısıl işlem (tavlama) uygulayın. Martensitik kaliteler yerine östenitik kalitelerin (304, 316) kaynaklanması önerilir.
8. Bükülmüş paslanmaz çelik preslenmiş parçalardaki geri yaylanmayı nasıl ortadan kaldırabilirim?
Geri tepmeyi telafi etmek için, daha yüksek bir bükme açısıyla ön bükme işlemi gerçekleştirin, alt kısma veya madeni para basma işlemlerini uygulayın, bekleme süresini uzatın ve malzeme test verilerine dayanarak geri yaylanma telafisi özelliklerine sahip kalıpları yeniden tasarlayın.
9. Damgalama işlemi paslanmaz çelik parçaları mıknatıslayabilir mi?
Evet, bazı paslanmaz çelik kaliteleri soğuk işleme işlemleri (bükme, damgalama, çekme) sırasında hafifçe manyetik hale gelir. Bu tür etkiler, normalde manyetik olmayan östenitik kaliteler (304) için tipiktir. Bu gibi durumlarda, manyetizma düşük kalite göstergesi değildir.
10. Paslanmaz çelik presleme işleminde derin çekme için en uygun kalınlık nedir?
Daha ince kalınlıklar (0.5-1.5 mm), lavabo ve günlük kullanım için tasarlanmış pişirme kapları gibi karmaşık şekillere sahip ürünlerin imalatında kullanılır. Bununla birlikte, malzemenin uzama yüzdesi derin çekme işleminde önemli bir rol oynar. Bu nedenle, yüksek uzama oranları nedeniyle östenitik kaliteler (304) derin çekme için tercih edilir.
11. Paslanmaz çelik presleme için uygun yağlayıcıyı nasıl seçmeliyim?
Malzeme kalitesini (östenitik vs. martensitik), işlemi (çekme vs. kesme), parçaların karmaşıklığını ve temizleme işlemi gereksinimlerini göz önünde bulundurun. Sert çekme işlemleri için klorlu ve kükürtlü EP yağları, kesme işlemleri için ise hafif yağlar tercih edilir. Damgalama sonrası temizlik gerekiyorsa, düşük viskoziteli veya suda çözünebilen yağlayıcılar kullanın.
12. Paslanmaz çelikten derin çekme yöntemiyle üretilen preslenmiş parçaların kırışmasına ne sebep olur?
Derin çekme işlemlerinde, kalıp tutucuya uygulanan basıncın yetersiz olması, çekme boncuklarının verimsiz tasarımı, aşırı büyük boşluklar veya yetersiz yağlama, kırışmaya neden olabilir. Kalıp tutucuya uygulanan basıncı artırın, çekme boncuklarının şeklini optimize edin ve malzeme akışının düzgün dağılımını sağlayın.
13. Pasivasyon ve elektroparlatma arasındaki fark nedir?
Pasivasyon, paslanmaz çelik parçaların yüzeyindeki kirleticileri ortadan kaldırmayı ve oksit kaplamayı güçlendirerek üstün korozyon direnci sağlamayı amaçlar. Elektropolishing ise ince bir malzeme tabakasını kaldırarak mükemmel derecede pürüzsüz, cilalı, yansıtıcı ve korozyon direnci artırılmış bir yüzey elde edilmesini sağlar.
Paslanmaz çelik parçaları presledikten sonra sertleştirmek için ısıl işlem uygulamak mümkün müdür?
Sadece martensitik ve çökelme sertleştirmeli kaliteler (17-7PH) ısıl işlemle sertleştirilebilir. Östenitik kaliteler (304, 316) ısıtma ile sertleştirilemez, ancak soğuk işlemle sertleştirilir.
14. Paslanmaz çelikten preslenmiş parçalarda çatlak oluşumunu nasıl önleyebilirim?
Mümkün olduğunca tavlanmış malzeme kullanın, parçaları uygun şekilde yağlayın, kalıpların boşluklarını optimize edin, ısı oluşumunu azaltmak için presleme hızını kontrol edin, daha büyük bükme yarıçapları uygulayın ve karmaşık parçaların üretimi için çok aşamalı presleme işlemlerini göz önünde bulundurun.
Paslanmaz Çelik Damgalama Özellikleri ve Faydaları
Yüksek oranda krom ve nikel içeren paslanmaz çelik, ısıya karşı oldukça dayanıklıdır.
Görünüm: Paslanmaz çelik birçok tüketici için estetik açıdan hoş bir görünüme sahiptir ve elektroparlatma işlemi görünümünü daha da iyileştirir.
Maliyet etkinliği: Başlangıçta daha pahalı olsa da, paslanmaz çelik uzun ömürlü kalite ve estetik performans sunar.
Hijyen: İlaç ve gıda-içecek endüstrileri, hijyenik özellikleri nedeniyle paslanmaz çeliğe güvenmektedir. Birçok alaşım, gıda sınıfı malzeme olarak onaylanmıştır.
Sürdürülebilirlik: Bu alaşım, yeşil üretim süreçleri için uygun olan ve piyasadaki en çevre dostu seçenekler arasında yer almaktadır.
Paslanmaz Çelik Damgalama İşlemlerinin Başlıca Özellikleri
Paslanmaz çelikten presleme parçaları üretirken aşağıdaki özelliklere dikkat edin:
Yüksek akma noktası ve sertlik, soğuk işlemle sertleşme ile birleştiğinde parçaları çatlamaya karşı hassas hale getirir.
Karbon çeliğine kıyasla düşük ısı iletkenliği nedeniyle paslanmaz çelik parçalar daha fazla deformasyona, kesme ve çekme kuvvetine ihtiyaç duyar.
Çekme işlemi sırasında oluşan yoğun plastik deformasyon kuvveti, ince kesitli parçaların buruşmasına ve yırtılmasına neden olur.
Çizim işlemleri sırasında, kalıp aşınmasına ve çizilmelere karşı hassastırlar. Bu nedenle, yeterli yağlama sağlanmalıdır.
Sertliği ve paslanmaya karşı dayanıklılığı nedeniyle, yapısal, estetik ve dış mekan amaçlı parçaların üretiminde sıklıkla kullanılır.
15 Paslanmaz Çeliğin Damgalama İçin En İyi Malzeme Olmasının Nedenleri
İnsanların paslanmaz çelik parçalara damga vurmayı tercih etmelerinin çeşitli nedenleri vardır:
Korozyona dayanıklılık: Paslanmaz çelikten üretilen ürünler nem, aşındırıcı maddeler ve nemli ortamlarla temas ettiğinde oksitlenmez. Mutfak aletleri ve dış mekan makineleri de dahil olmak üzere uzun bir kullanım ömrüne sahip olmaları beklenir.
Mukavemet ve dayanıklılık: Çekme mukavemeti ve süneklik arasında iyi bir denge sağlayarak, preslenmiş parçaların bükülme, eğilme ve deformasyon sırasında şekillerini korumasını mümkün kılar.
Yüzey İşleme Seçenekleri: Estetik ve fonksiyonel uygulamalar için faydalı olan parlatma, fırçalama ve kaplama gibi çeşitli yüzey işleme tekniklerinin uygulanmasına olanak tanır.
Bununla birlikte, paslanmaz çelik presleme, karbon çeliğine göre işlenmesi daha zordur. Daha dayanıklı olması, daha hızlı sertleşmesi ve düşük ısı iletkenliğine sahip olması nedeniyle, paslanmaz çelik malzeme seçimi, kalıp tasarımı ve işlem parametreleri konusunda özel dikkat gerektirir.
Presleme endüstrisi, bu zorlukların üstesinden gelmek için çok sayıda yaklaşım geliştirmiştir. Hassas presleme için toleranslar önemli ölçüde azaltılmış ve dakikada 200'den fazla vuruş hızına sahip ilerlemeli kalıplar sayesinde verimlilik artırılmıştır. Buna ek olarak, sensörler ve yapay zeka destekli izleme de dahil olmak üzere gelişmiş akıllı üretim teknolojileri yaygın olarak benimsenmiştir.

