

บทที่ 1:บทนำเกี่ยวกับการปั๊มขึ้นรูปโลหะสำหรับยานยนต์
การปั๊มขึ้นรูปโลหะในอุตสาหกรรมยานยนต์มีบทบาทสำคัญอย่างยิ่งในการผลิตรถยนต์ ชิ้นส่วนโลหะปั๊มขึ้นรูปทั้งหมด ตั้งแต่แผงตัวถัง ไปจนถึงขายึด แผ่นเสริมแรง ฝาครอบแบตเตอรี่ และชิ้นส่วนแชสซี ต้องเป็นไปตามเกณฑ์ด้านความปลอดภัยและความสวยงามที่เข้มงวด คุณภาพและความทนทานของแม่พิมพ์ปั๊มขึ้นรูปเป็นตัวรับประกันความสำเร็จของกระบวนการปั๊มขึ้นรูปตลอดทุกขั้นตอน ตั้งแต่การผลิตต้นแบบไปจนถึงการผลิตจำนวนมาก
แม้ว่าจะมีพัฒนาการด้านการจำลอง CAE และการพัฒนาใหม่ๆ ในด้านวิทยาศาสตร์วัสดุ แต่ธุรกิจจำนวนมากยังคงติดอยู่ในวงจรที่ยุ่งยากและใช้เวลานานของการทดลอง -> การปรับเปลี่ยนแม่พิมพ์ -> การทดลองซ้ำ -> การปรับแต่ง การเปลี่ยนแปลงแต่ละครั้งจะเพิ่มต้นทุนในการผลิตเครื่องมือ ยืดระยะเวลาการพัฒนาโครงการ สร้างภาระให้กับกำลังคนด้านวิศวกรรม และลดประสิทธิภาพโดยรวม ในกรณีที่รุนแรง กระบวนการพัฒนาอาจใช้เวลาหลายเดือน ซึ่งส่งผลกระทบโดยตรงต่อกำหนดการเปิดตัวรถยนต์รุ่นใหม่
บทความนี้สรุปคำแนะนำเชิงปฏิบัติจากประสบการณ์หลายสิบปีในการทำงานในโรงงานปั๊มขึ้นรูปและร้านทำแม่พิมพ์สำหรับอุตสาหกรรมยานยนต์ บทความนี้สะท้อนให้เห็นถึงวงจรชีวิตทั้งหมดของแม่พิมพ์ปั๊มขึ้นรูป ตั้งแต่การออกแบบและการจำลองด้วย CAE ไปจนถึงการทดสอบแม่พิมพ์ การปรับแต่ง และการผลิตจำนวนมาก การปฏิบัติตามคำแนะนำในคู่มือนี้จะช่วยเพิ่มโอกาสความสำเร็จในโครงการปั๊มขึ้นรูปได้อย่างมาก
บทที่ 2: เหตุใดการปั๊มขึ้นรูปโลหะสำหรับยานยนต์จึงมีความสำคัญ
ผู้ผลิตรถยนต์สมัยใหม่หันมาพึ่งพาวัสดุขั้นสูงมากขึ้นเรื่อยๆ เพื่อตอบสนองความต้องการด้านการประหยัดเชื้อเพลิงและความปลอดภัย วัสดุเหล่านั้นได้แก่:
เหล็กกล้าความแข็งแรงสูง (HSS)
เหล็กกล้าความแข็งแรงสูงขั้นสูง (AHSS)
สแตนเลส สตีล
โลหะผสมอะลูมิเนียม (ซีรี่ส์ 5xxx และ 6xxx)
วัสดุขั้นสูงดังกล่าวช่วยให้ได้โครงสร้างที่ยอดเยี่ยมและน้ำหนักเบา แต่ก็ก่อให้เกิดปัญหาในการผลิตในด้านต่อไปนี้:
การดึงเส้นลึก – อัตราส่วนการดึงสูง
การควบคุมการคืนตัว – การควบคุมความไม่เสถียรของวัสดุหลังการขึ้นรูป
ป้องกันไม่ให้รอยแตกแยกออก
ควบคุมการเกิดริ้วรอย – ควบคุมความไม่เสถียรจากการบีบอัด
- ทนทานต่อการสึกหรอของเครื่องมือ – อายุการใช้งานของแม่พิมพ์ยาวนานแม้ในสภาวะแรงกดสัมผัสสูง
ดังนั้น การขึ้นรูปโลหะด้วยเครื่องปั๊มขึ้นรูปที่ประสบความสำเร็จในอุตสาหกรรมยานยนต์จึงต้องอาศัยความสมดุลระหว่าง:
✔ ทักษะการออกแบบ – การจัดวางแผ่นโลหะ การขึ้นรูป และการออกแบบร่องดึงที่เหมาะสมมีความสำคัญอย่างยิ่งต่อการลดข้อบกพร่องและการบรรลุความแม่นยำของขนาด
✔ การจำลอง CAE – โปรแกรมจำลองขั้นสูง เช่น AutoForm, DYNAFORM หรือ PAM-STAMP ช่วยให้สามารถคาดการณ์การบางลง การไหลของวัสดุ การเกิดรอยย่น การแตกร้าว และการคืนตัวก่อนการทดสอบแม่พิมพ์ได้
✔ การทดลองใช้งาน – ความสำเร็จขั้นสุดท้ายขึ้นอยู่กับการปรับแต่งที่เกี่ยวข้องกับลูกปัดดึง แรงดันไนโตรเจน แผ่นรอง ตัวแทรก ฯลฯ ไม่มีซอฟต์แวร์ใดสามารถทดแทนความรู้จากผู้เชี่ยวชาญได้
บทที่ 3: ปัญหาทั่วไปในการปั๊มขึ้นรูปโลหะสำหรับยานยนต์
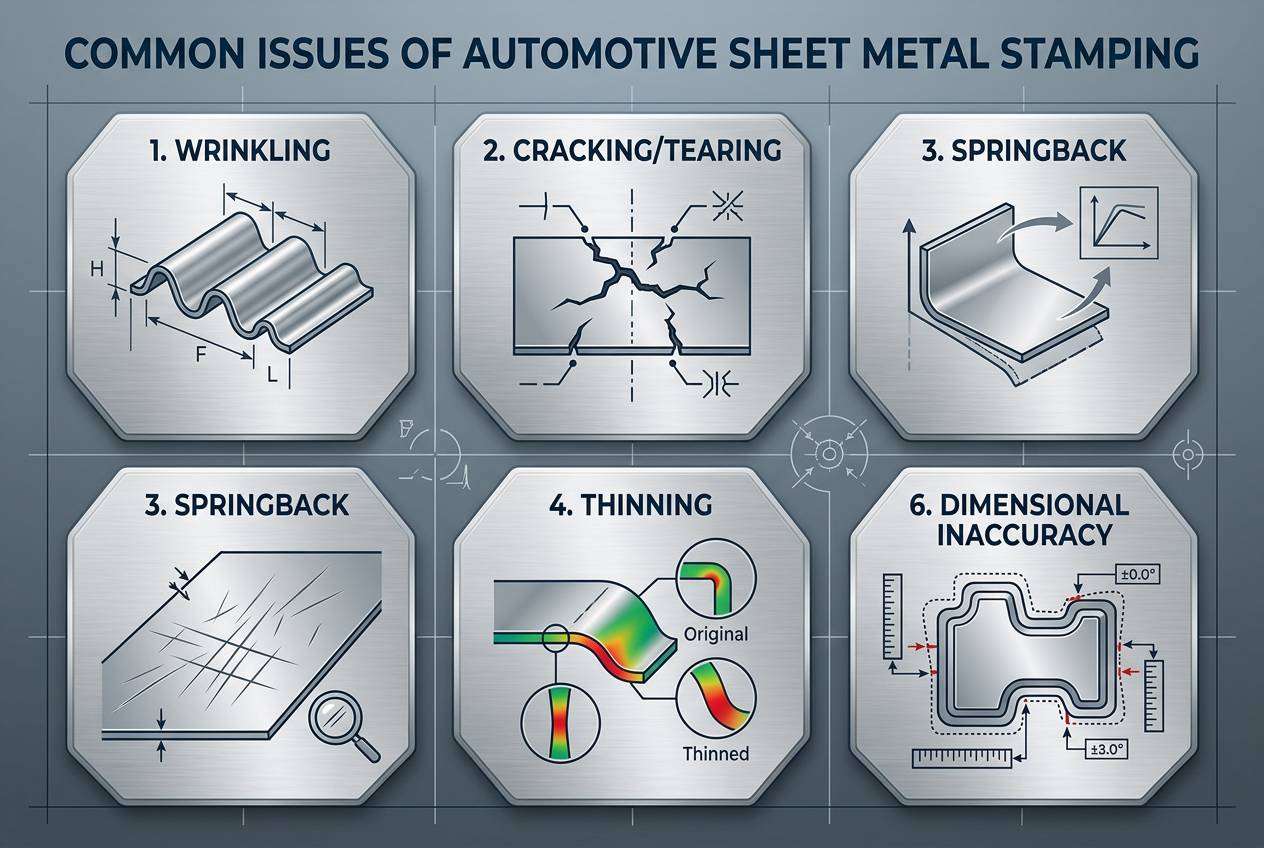
3.1 ริ้วรอย
สาเหตุอาจรวมถึง:
แรงดันช่องว่างไม่เพียงพอ
ลูกปัดสำหรับดึงที่ชำรุดหรือสึกหรอ
การก่อตัวของการไหลของวัสดุที่ไม่สมดุล
ขนาดช่องว่างไม่ถูกต้อง
แนวทางแก้ไขปัญหา :
เพิ่มแรงกดของตัวยึดชิ้นงาน หรือติดตั้งร่องดึงที่ลึกกว่าเดิม เพื่อเพิ่มแรงยึดเหนี่ยว
ปรับเปลี่ยนรูปทรงเรขาคณิตของลูกปัด (ความสูง ความกว้าง ตำแหน่ง)
ปรับปรุงการจัดวางชิ้นงานเพื่อควบคุมการไหลของวัสดุ
ลวดลายนูนเพิ่มเติมหรือพื้นที่จำกัด
3.2 การแคร็ก
เหตุผล:
การทำให้บางลงมากเกินไปจนเกินขีดจำกัดของวัสดุ
มุมที่แคบเกินไปทำให้เกิดการกระจุกตัวของความเค้น
ขนาดการเจาะหรือรูปทรงไม่ถูกต้อง
การหล่อลื่นที่ไม่มีประสิทธิภาพหรือคุณสมบัติของวัสดุที่ไม่เหมาะสม
แนวทางแก้ไขปัญหา :
เพิ่มรัศมีของรูเจาะ R เพิ่มขั้นตอนการขึ้นรูปเบื้องต้นเพิ่มเติม
เพิ่มขนาดชิ้นงานเปล่าเพื่อป้องกันการยืดตัว
การอบอ่อนขั้นกลาง (โดยเฉพาะสำหรับเหล็กกล้าไร้สนิมและเหล็กกล้าความแข็งแรงสูงพิเศษ)
ปรับแต่งลูกปัดดึงให้เหมาะสม
เมื่อฤดูใบไม้ผลิกลับมา
3.3 วิธีแก้ไข:
การแก้ไขการโค้งงอที่พื้นผิวแม่พิมพ์
คุณสมบัติในการยึดตรึง เช่น ซี่โครง
ปฏิบัติการยิงซ้ำเพิ่มเติม
การแก้ไขการคืนตัวของสปริงโดยใช้ CAE
เพิ่มแรงกดของแผ่นยึดชิ้นงานหรือดึงเม็ดพลาสติกเพื่อทำให้เกิดการเสียรูปพลาสติกเพิ่มเติม
บทที่ 4: ขั้นตอนการออกแบบการปั๊มโลหะสำหรับยานยนต์: การสร้างรากฐานที่มั่นคง
ฐานราก
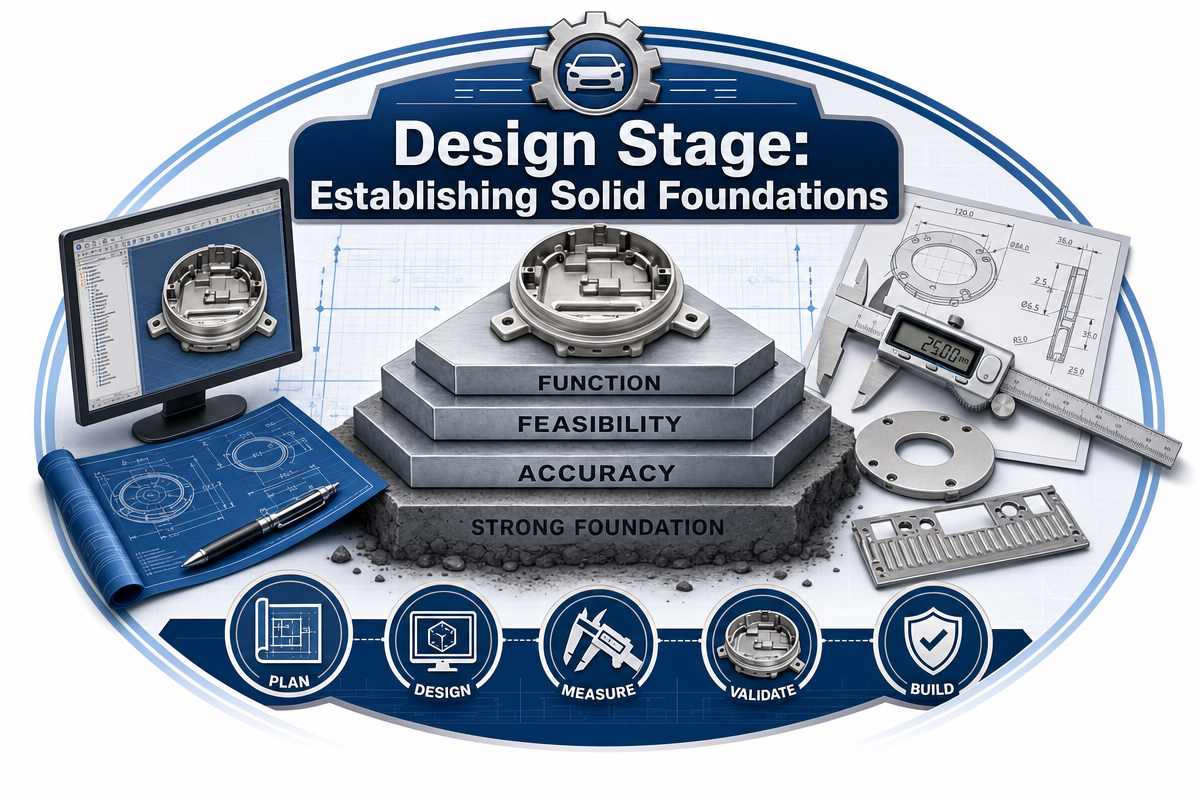
เคล็ดลับการออกแบบข้อที่ 1: วิเคราะห์กระบวนการก่อนออกแบบแม่พิมพ์
ก่อนเริ่มทำงานในซอฟต์แวร์ CAD ให้ทำการประเมินกระบวนการอย่างละเอียดถี่ถ้วน คำนวณอัตราส่วนการดึงขั้นต่ำ ความยาวหน้าแปลน ระยะห่างขอบรู และคุณสมบัติของวัสดุ เปรียบเทียบกับข้อมูลมาตรฐานสำหรับการขึ้นรูปโลหะแบบเดียวกัน ระบุจุดที่มีปัญหาในขั้นตอนเบื้องต้น
เคล็ดลับการออกแบบข้อที่ 2: การจัดวางแบบแถบและการประเมินด้วย CAE –
รูปแบบของแผ่นโลหะกำหนดลำดับขั้นตอนการปั๊มขึ้นรูป ควรทำการจำลอง CAE โดยใช้แบบจำลองแผ่นโลหะแบบเต็มเสมอ ทำนายการกระจายตัวของวัสดุ รูนำร่อง และความแข็งแรงของแผ่นโลหะรองรับ เปรียบเทียบการทำนายการบางลงกับค่าในอดีต
เคล็ดลับการออกแบบข้อที่ 3: สถานีที่ว่างเปล่า
อย่าใช้ทุกสถานีในสายการผลิตเพื่อทำการขึ้นรูป ควรเว้นสถานีว่างไว้ในกระบวนการ เพื่อให้สามารถปรับแต่งในอนาคตได้โดยไม่ต้องถอดชิ้นส่วนแม่พิมพ์ทั้งหมด สถานีว่างยังเป็นที่สำหรับติดตั้งเซ็นเซอร์ จุดทิ้งเศษวัสดุ และเครื่องมือเสริมอื่นๆ ด้วย
เคล็ดลับการออกแบบข้อที่ 4: การออกแบบตัวยก
ตัวยกชิ้นงานที่เชื่อถือได้เป็นองค์ประกอบสำคัญของแม่พิมพ์ปั๊มขึ้นรูปหลายขั้นตอน ควรใช้ตัวยกชิ้นงานที่มีแรงและระยะชักที่เหมาะสมเพื่อให้สามารถยกชิ้นงานที่ขึ้นรูปแล้วได้อย่างราบรื่น ห้ามใช้ตัวยกชิ้นงานขนาดเล็กที่มีแรงสปริงไม่เพียงพอ ตรวจสอบให้แน่ใจว่ามีระยะห่างเพียงพอสำหรับการเคลื่อนย้ายไปยังสถานีถัดไปบนสายการผลิต
เคล็ดลับการออกแบบข้อที่ 5: การเลือกวัสดุแม่พิมพ์และการตกแต่งพื้นผิว
เลือกใช้วัสดุให้เหมาะสมกับปริมาณการผลิต เหล็กหล่อหรือเหล็กกล้าชุบแข็งอาจเพียงพอสำหรับการผลิตต้นแบบในปริมาณจำกัด เหล็กกล้าคุณภาพสูง เช่น DC53, 1.2379 หรือเหล็กผง ใช้สำหรับการขึ้นรูป AHSS ในปริมาณมาก การตกแต่งผิวประกอบด้วยการเคลือบ PVD, การปรับสภาพผิว TD หรือการไนไตรดิ้ง
เคล็ดลับการออกแบบข้อที่ 6: การแทรกชิ้นส่วน
ทำให้พื้นผิวที่สำคัญของเม็ดมีดขึ้นรูปสามารถสลับเปลี่ยนกันได้ การใช้เม็ดมีดช่วยให้การปรับแต่งแม่พิมพ์ทำได้อย่างรวดเร็วด้วยแผ่นรองหรือการเจียร การเปลี่ยนเม็ดมีดเพียงอย่างเดียวจะช่วยประหยัดเวลาในการปรับแต่งแม่พิมพ์ได้ 30%-50% นอกจากนี้ เม็ดมีดยังช่วยลดการขูดผิวหน้าแม่พิมพ์ทั้งหมดในระหว่างกระบวนการปรับแต่งอีกด้วย
ขั้นตอนทดลอง: การขัดเงาแม่พิมพ์ของคุณ
เคล็ดลับการออกแบบข้อที่ 7: สปริงไนโตรเจน –
ควรใช้สปริงไนโตรเจนด้วยความระมัดระวัง แรงดันสูงเกินไปเป็นอันตรายต่อเครื่องมือของคุณ ใช้เฉพาะปริมาณที่จำเป็นในการทำงานให้เสร็จ และบันทึกค่าที่แน่นอนลงในสมุดบันทึกเครื่องมือ แรงดันสูงเกินไปจะเร่งการสึกหรอของแม่พิมพ์และอาจทำให้เกิดรอยแตกได้
เคล็ดลับการออกแบบข้อที่ 8: ข้อควรระวังสำหรับการทดลองใช้งานครั้งแรก –
เริ่มการทดสอบแม่พิมพ์ด้วยความเร็วในการกดและแรงดันไนโตรเจนที่ต่ำที่สุดเท่าที่จะเป็นไปได้ ตั้งสวิตช์จำกัดหรือตัวหยุดเชิงกลเพื่อป้องกันการเคลื่อนที่เกิน ตรวจสอบการทำงานแต่ละครั้งอย่างระมัดระวังที่ความเร็วต่ำและฟังเสียงผิดปกติ แม้แต่ความผิดพลาดเล็กน้อยที่ความเร็วสูงก็อาจทำให้แม่พิมพ์เสียหายได้ภายในไม่กี่วินาที
เคล็ดลับการออกแบบข้อที่ 9: การทดสอบการตรวจสอบสารตะกั่วแดง
การทดสอบการสัมผัสด้วยตะกั่วแดง (หรือสีน้ำเงินของช่างเครื่อง) เป็นวิธีที่รวดเร็วและเชื่อถือได้ในการตรวจสอบพื้นที่สัมผัสของแม่พิมพ์ ทาตะกั่วแดงบางๆ ลงบนตัวเจาะ ปิดแม่พิมพ์ด้วยแรงดันสูง และสังเกตการถ่ายโอนไปยังบล็อกแม่พิมพ์ พยายามให้เกิดการสัมผัสที่ 70-80% ของพื้นผิวการขึ้นรูป ขอบที่คมบ่งชี้ถึงจุดที่อาจเกิดความเค้นสะสมได้
เคล็ดลับการออกแบบข้อที่ 10: เกณฑ์การวัดด้วยเครื่อง CMM
ก่อนเริ่มขั้นตอนการทดสอบครั้งแรก ให้จัดทำโปรโตคอลเป็นลายลักษณ์อักษรสำหรับเครื่องวัดพิกัด (CMM) กำหนดขนาด จำนวนชิ้นต่อรอบการวัด และค่าความคลาดเคลื่อน วัดชิ้นงานในสภาวะที่ไม่ถูกจำกัดและสภาวะที่ถูกจำกัด เพื่อจำลองการประกอบในอนาคต จากนั้นเปรียบเทียบผลการวัดกับผลการทำนายการคืนตัวของชิ้นงานด้วยโปรแกรม CAE
เคล็ดลับการออกแบบข้อที่ 11: การตรวจสอบตัวอย่างสำหรับลูกค้า
อย่ารอจนกว่าแม่พิมพ์จะทำงานได้อย่างสมบูรณ์แบบ ส่งตัวอย่างให้ลูกค้าของคุณตั้งแต่เนิ่นๆ เพื่อตรวจสอบลำดับความสำคัญ บางครั้งตัวอย่างเล็กๆ ก็เพียงพอสำหรับการตกลงเรื่องลำดับความสำคัญและแผนการดำเนินงานในอนาคต
บทที่ 5: เทคโนโลยีและวัสดุการขึ้นรูปโลหะปั๊มขึ้นรูปพิเศษสำหรับยานยนต์
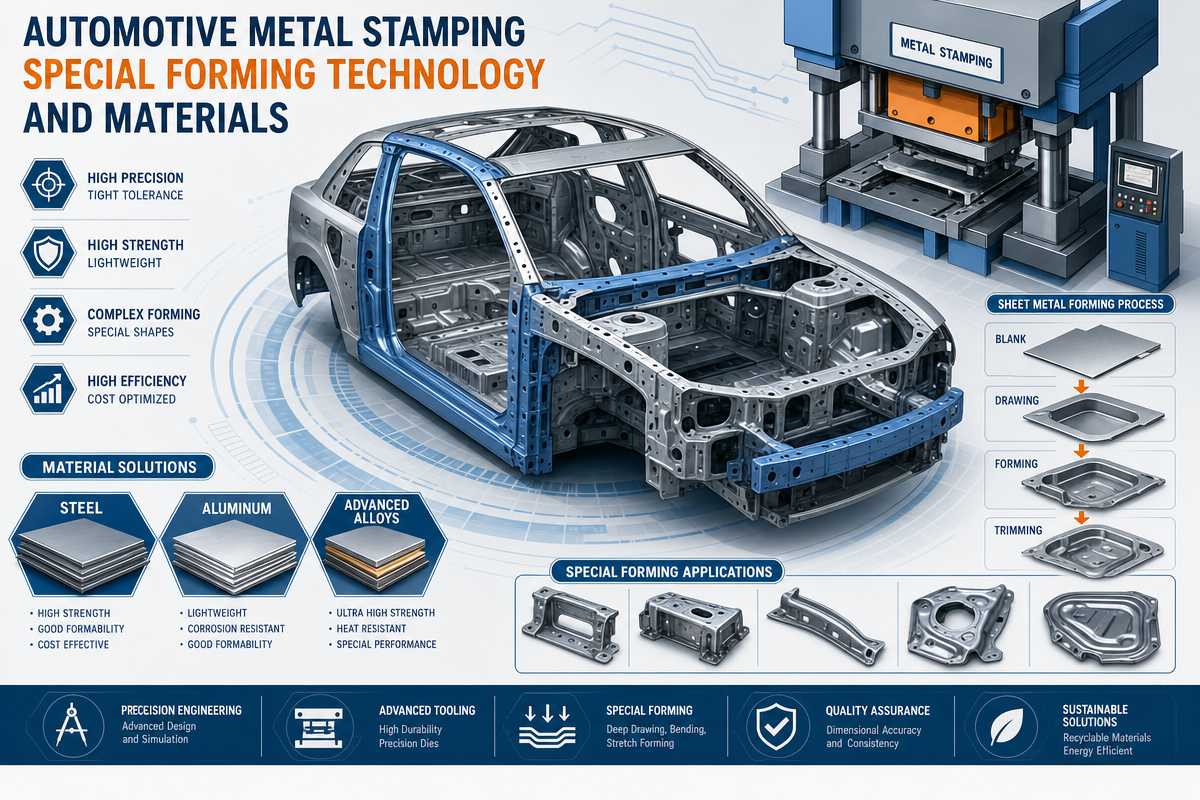
เคล็ดลับการออกแบบข้อที่ 12: การปั๊มขึ้นรูปโลหะสำหรับยานยนต์จากเหล็กกล้าความแข็งแรงสูงขั้นสูง (AHSS)
เหล็กกล้า AHSS แตกต่างจากเหล็กกล้าทั่วไปอย่างมาก ความแตกต่างหลักๆ คือ รัศมีการดัดที่ใหญ่กว่า ช่องว่างระหว่างแม่พิมพ์ที่มากกว่า แรงดันไนโตรเจนที่สูงกว่า และพื้นผิวที่ขัดเงาเพื่อลดแรงเสียดทาน การคืนตัวของวัสดุจะมากกว่า 2-3 เท่า ควรพิจารณาปัจจัยเหล่านี้ในการออกแบบแม่พิมพ์
เคล็ดลับการออกแบบข้อที่ 13: การปั๊มขึ้นรูปโลหะสำหรับยานยนต์ด้วยกระดาษทราย
เพื่อวินิจฉัยการกระจายตัวของความเครียดบนพื้นผิว ให้ลองใช้การทดสอบด้วยกระดาษทราย ขัดพื้นผิวเปล่าด้วยกระดาษทรายหยาบ (เบอร์ 60-80) ในระหว่างการเสียรูป กระดาษทรายจะขูดพื้นผิวแม่พิมพ์และเผยให้เห็นบริเวณที่มีความเครียดสูงสุด วิธีนี้ราคาถูกและเชื่อถือได้สูง
เคล็ดลับการออกแบบข้อที่ 14: ลำดับการแก้ไขการดัดงอ
สำหรับการแก้ไขการโค้งงอ ให้ปฏิบัติตามลำดับดังนี้ ขั้นแรก ตรวจสอบความหนาและความแข็งของวัสดุ จากนั้นตรวจสอบระยะห่างระหว่างแม่พิมพ์ และสุดท้ายปรับมุมของพันช์ ตรวจสอบข้อมูลพื้นฐานเหล่านี้ก่อนทำการปรับแต่งใดๆ กับบล็อกแม่พิมพ์ ปัญหาเกี่ยวกับแม่พิมพ์หลายอย่างนั้น แท้จริงแล้วเกิดจากวัสดุหรือเครื่องอัดขึ้นรูป
เคล็ดลับการออกแบบข้อที่ 15: การปั๊มโลหะสำหรับขั้นตอนการปรับชิมในชิ้นส่วนยานยนต์
ใช้แผ่นรองปรับระดับความแม่นยำขนาด 0.05, 0.1 และ 0.2 มม. เพื่อปรับแต่งอย่างละเอียดใต้เม็ดมีดหรือด้านหลังแผ่นขึ้นรูป บันทึกรายละเอียดการใช้แผ่นรองปรับระดับลงในสมุดบันทึกเครื่องมือทุกครั้ง ห้ามใช้แผ่นรองปรับระดับเกินสามแผ่นในจุดเดียวกัน เพราะอาจทำให้แผ่นเสียรูปไม่เท่ากัน ขัดผิวหน้าของเม็ดมีดเพื่อแก้ไขปัญหาอย่างถาวร
เคล็ดลับการออกแบบข้อที่ 16: การปั๊มขึ้นรูปโลหะสำหรับยานยนต์ด้วยสแตนเลสเคลือบ
เพื่อป้องกันการสึกหรอ ให้เคลือบพื้นผิวที่ขึ้นรูปด้วยไทเทเนียมอะลูมิเนียมไนไตรด์ (TiAlN), อะลูมิเนียมโครเมียมไนไตรด์ (AlCrN) หรือโครเมียมไนไตรด์ (CrN) ใช้สารหล่อลื่นสำหรับการดึงขึ้นรูปที่มีความหนืดสูงและพื้นผิวขัดเงา (Ra < 0.2 µm) นอกจากนี้ ควรใช้สารป้องกันการสึกหรอที่มีส่วนประกอบของนิกเกิลสำหรับการทดลองด้วย
บทที่ 6: รายละเอียดเกี่ยวกับการผลิตและการแปรรูป
เคล็ดลับที่ 17 การปั๊มโลหะสำหรับยานยนต์ในด้านการจัดการวัสดุ
จัดเก็บม้วนเหล็กดิบในสภาพแวดล้อมที่ควบคุมได้ เพื่อป้องกันการเกิดออกซิเดชันและการเสื่อมสภาพของสารหล่อลื่น บันทึกหมายเลขล็อตของวัสดุและใบรับรองการทดสอบทางกล บ่อยครั้งที่รอยแตกที่ไม่คาดคิดเกิดขึ้นเนื่องจากม้วนเหล็กที่ชำรุดเพียงม้วนเดียว ตรวจสอบวัสดุที่เข้ามาเพื่อหาค่าความคลาดเคลื่อนของความหนา สภาพของขอบ และสถานะความเค้น
เคล็ดลับที่ 18 ระบบเซ็นเซอร์และการจัดการเศษวัสดุ
ใช้เซ็นเซอร์ตรวจจับเพื่อตรวจสอบการป้อนชิ้นงานผิดพลาด ความล้มเหลวของกลไกการดีดชิ้นงาน และการปนเปื้อนของแม่พิมพ์ ในกรณีของแม่พิมพ์แบบต่อเนื่อง ให้ตรวจสอบว่าเศษชิ้นงานไม่ถูกกีดขวางระหว่างการร่วงหล่นในระหว่างการตัดซ้ำ รางลำเลียงเศษชิ้นงานต้องมีความลาดเอียง (มุม >30°) และมีช่องเปิดสำหรับทำความสะอาด เศษชิ้นงานชิ้นเดียวอาจสร้างความเสียหายให้กับสถานีอื่นๆ ได้หลายสถานี
เคล็ดลับที่ 19 การปั๊มขึ้นรูปโลหะสำหรับยานยนต์: ลำดับการเจาะรูที่เหมาะสมที่สุด
ควรทำการเจาะรูdก่อนการขึ้นรูปเสมอ ในกรณีที่จำเป็นต้องเจาะรูใกล้กับรูปทรงที่ขึ้นรูปแล้ว การเจาะรูหลังการขึ้นรูปต้องใช้มุมที่ซับซ้อนกว่าและทำให้เกิดครีบมากขึ้น มิฉะนั้น หากไม่สามารถแยกการเจาะรูออกจากการขึ้นรูปได้ ให้ใช้หัวเจาะทรงกลมหรือทรงขั้นบันได
เคล็ดลับที่ 20 การปั๊มโลหะสำหรับยานยนต์ด้วยวิธีการปั๊มขึ้นรูปละเอียด (Fine blanking)
การปั๊มขึ้นรูปละเอียด (Fine blanking) ทำให้ได้รูปทรงการตัดที่เรียบเนียนด้วยแรงเฉือนเต็มที่โดยไม่มีพื้นผิวแตกหัก การปั๊มขึ้นรูปละเอียดแบบดั้งเดิมนั้นต้องใช้เครื่องปั๊มขึ้นรูปพิเศษ แต่ปัจจุบันแม่พิมพ์แบบต่อเนื่องหลายชนิดให้ผลลัพธ์ที่เทียบเท่ากับการปั๊มขึ้นรูปละเอียดด้วยช่องว่างน้อยที่สุด (ไม่เกิน 1% ของความหนา) โดยใช้หัวกดรูปตัว V และตัวตอกย้อนกลับ
เคล็ดลับที่ 21 – แนวทางการแก้ไขขั้นที่สอง
ในกรณีที่การปรับแต่งแม่พิมพ์ไม่ให้ผลลัพธ์ที่คาดหวังไว้ อาจพิจารณาตัวเลือกเพิ่มเติม เช่น การปรับระดับด้วยลูกกลิ้งเพื่อสร้างพื้นผิวเรียบ การขึ้นรูปเหรียญเพื่อกำหนดความหนา และการใช้การขึ้นรูปซ้ำเพื่อปรับรูปทรงขั้นสุดท้าย บางครั้งวิธีการที่ดีที่สุดอาจอยู่นอกเหนือแม่พิมพ์เดิม
บทที่ 7: ความเสถียรของการผลิตจำนวนมากในกระบวนการปั๊มขึ้นรูปโลหะสำหรับยานยนต์
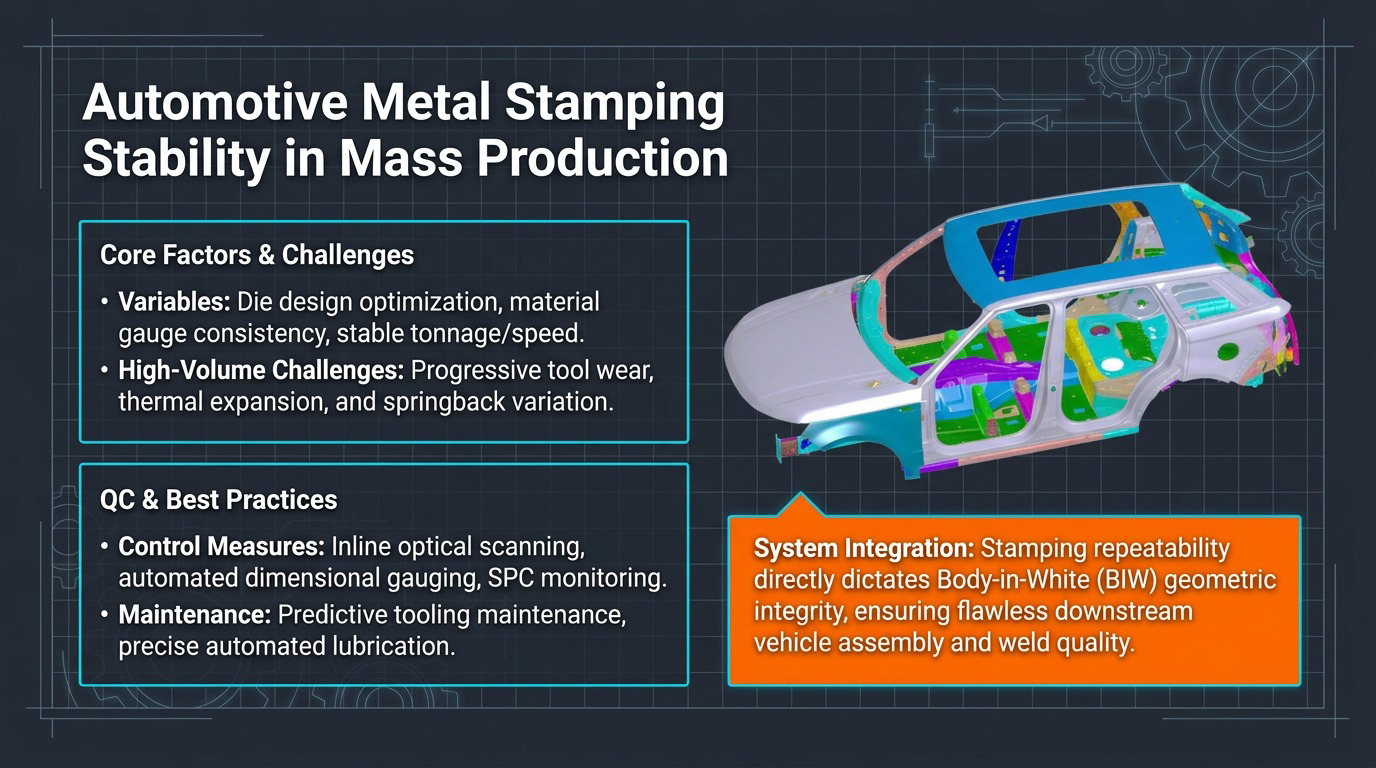
เคล็ดลับที่ 22 – การปั๊มโลหะสำหรับยานยนต์ การตรวจสอบอายุการใช้งานของเครื่องมือ
ติดตามอายุการใช้งานของเครื่องมือโดยใช้จำนวนครั้งในการลับคมระหว่างการลับคมแต่ละครั้งและแนวโน้มการสึกหรอของเครื่องมือ โดยปกติแล้วช่วงเวลาในการลับคมแม่พิมพ์ปั๊มขึ้นรูป AHSS ปริมาณมากจะอยู่ที่ 50,000 ถึง 200,000 ครั้ง ใช้ข้อมูลที่รวบรวมได้เพื่อวางแผนการหยุดทำงานเพื่อป้องกันล่วงหน้า แทนที่จะรอจนเกิดเหตุฉุกเฉิน
เคล็ดลับที่ 23 – โปรแกรมการบำรุงรักษาตามแผนสำหรับการปั๊มโลหะในอุตสาหกรรมยานยนต์
จัดทำรายการกิจกรรมการบำรุงรักษาเป็นประจำ ซึ่งรวมถึง: การทำความสะอาดรูเศษวัสดุและรางเศษวัสดุ การตรวจสอบสปริงไนโตรเจนเพื่อหาแรงดันตก การตรวจสอบหมุดนำทางและบูช การตรวจสอบค่าแรงบิดของเม็ดมีดทั้งหมด แม่พิมพ์ที่ได้รับการบำรุงรักษาอย่างเหมาะสมจะสามารถผลิตชิ้นงานได้ดีกว่าแม่พิมพ์ที่ได้รับการปรับแต่งอย่างเหมาะสมแต่เริ่มเสื่อมสภาพแล้วอย่างสม่ำเสมอ
เคล็ดลับที่ 24 – การตรวจสอบสปริงไนโตรเจน
หลังจากใช้งานสปริงไนโตรเจนเป็นเวลานาน แรงดันมักจะลดลงเนื่องจากการสึกหรอของซีล ตรวจสอบแรงดันก่อนการอัดทุกเดือนโดยใช้เกจที่ออกแบบมาโดยเฉพาะ เปลี่ยนสปริงทั้งหมดที่มีแรงดันลดลงมากกว่า 10% สปริงไนโตรเจนที่ชำรุดเพียงตัวเดียวอาจทำให้เกิดการขึ้นรูปที่ไม่สมมาตรหรือการเบี่ยงเบนอย่างกะทันหันของรูปทรงชิ้นส่วนได้
เคล็ดลับที่ 25 – การควบคุมกระบวนการทางสถิติ (SPC)
ใช้การควบคุมกระบวนการทางสถิติเพื่อตรวจสอบแนวโน้มของขนาดที่สำคัญระหว่างกระบวนการทดสอบ บันทึกผลการวัดหลังจากทุกๆ 50 ถึง 100 ครั้ง ให้ความสนใจกับแนวโน้มต่างๆ เช่น การเพิ่มขึ้นของแรงคืนตัว (เนื่องจากการสึกหรอของแม่พิมพ์) หรือการเปลี่ยนแปลงอย่างกะทันหันใดๆ (เนื่องจากเม็ดมีดหลวมหรือความแตกต่างของเกรดวัสดุ)
เคล็ดลับที่ 26 – การสนับสนุนการจำลอง CAE ในกระบวนการผลิต
บันทึกการจำลองทั้งหมดที่ทำระหว่างการพัฒนาแม่พิมพ์ ใช้การจำลอง CAE ในกระบวนการผลิตเพื่อแก้ไขปัญหา: เปรียบเทียบชิ้นส่วนที่ขึ้นรูปจริงกับผลการจำลอง สามารถทำการศึกษา "ถ้าหากว่า" ต่างๆ ได้ เช่น การใช้ชิ้นงานที่มีรูปทรงใหม่ ค่าสัมประสิทธิ์การหล่อลื่นที่แตกต่างกัน และความเร็วในการกดขึ้นรูป โดยใช้เทคโนโลยี CAE ที่ทันสมัย
เคล็ดลับที่ 27 – ระบบบริหารจัดการการปั๊มโลหะสำหรับยานยนต์
บันทึกประสบการณ์การทดลอง การปรับแต่ง และการปรับปรุงกระบวนการที่มีค่าทั้งหมดลงในฐานข้อมูล ในโรงงานผลิตแม่พิมพ์หลายแห่ง ประสบการณ์ที่ได้รับระหว่างการพัฒนาจะถูกเก็บไว้ในหัวของวิศวกรเท่านั้น บทเรียนที่ได้เรียนรู้ระหว่างการพัฒนาผลิตภัณฑ์ต่างๆ จะสะสมอยู่ในระบบการจัดการความรู้ที่มีโครงสร้าง
บทที่ 8: คำถามที่พบบ่อย (FAQ)
8.1 การปั๊มขึ้นรูปโลหะแผ่นสำหรับยานยนต์คืออะไร?
การขึ้นรูปโลหะแผ่นสำหรับยานยนต์เป็นกระบวนการผลิตที่เกี่ยวข้องกับการขึ้นรูปแผ่นโลหะแบนโดยใช้แม่พิมพ์และเครื่องอัดขึ้นรูปเป็นชิ้นส่วนยานยนต์ เช่น แผงตัวถัง ตัวยึด รางโครงสร้าง และตัวเรือนแบตเตอรี่
8.2 วัสดุประเภทใดบ้างที่ใช้ในการขึ้นรูปโลหะด้วยไฟฟ้าสำหรับยานยนต์?
วัสดุที่ใช้โดยทั่วไปในการปั๊มขึ้นรูปชิ้นส่วนยานยนต์ ได้แก่ เหล็กอ่อน เหล็กกล้าความแข็งแรงสูง (HSS) เหล็กกล้าความแข็งแรงสูงขั้นสูง (AHSS) เหล็กกล้าไร้สนิม และโลหะผสมอะลูมิเนียม (เกรด 5xxx และ 6xxx)
8.3 เหตุใดการจำลอง CAE จึงมีความสำคัญในกระบวนการปั๊มขึ้นรูป?
การจำลอง CAE สามารถคาดการณ์ปัญหาที่อาจเกิดขึ้น เช่น การแตกร้าว การย่น การคืนตัว และการไหลของวัสดุ ซึ่งช่วยประหยัดเวลาและค่าใช้จ่ายในการทดสอบได้ถึง 30-50%
8.4 รอยย่นปรากฏขึ้นที่ใดในระหว่างการขึ้นรูปโลหะแบบดึงลึกสำหรับชิ้นส่วนยานยนต์?
โดยทั่วไป รอยย่นมักเกิดจากแรงกดของแผ่นยึดชิ้นงานต่ำ การออกแบบร่องดึงที่ไม่ดี การไหลของวัสดุมากเกินไป หรือรูปทรงการขึ้นรูปที่ไม่สมดุล
8.5 ฉันจะป้องกันการแตกร้าวในการปั๊มโลหะสำหรับชิ้นส่วนยานยนต์ได้อย่างไร?
สามารถป้องกันได้โดยการใช้รัศมีที่ใหญ่ขึ้นบริเวณมุม การขึ้นรูปเบื้องต้น การอบอ่อนวัสดุ รูปทรงชิ้นงานที่เหมาะสม และการปรับแต่งเม็ดบีดดึงขึ้นรูป
8.6 อัตราส่วนที่แนะนำสำหรับการตัดแต่งกิ่งคือเท่าใด?
โดยทั่วไปไม่ควรเกิน 25% แต่ในกรณีของการขึ้นรูปโลหะสแตนเลสแบบดึงลึกและอบอ่อนเพิ่มเติม สูงสุดถึง 40% ถือว่ายอมรับได้
8.7 เหตุใดจึงต้องใช้แผ่นรองปรับระดับ?
การใช้เม็ดมีดปรับได้ช่วยให้สามารถปรับขนาดได้อย่างรวดเร็วในขั้นตอนการทดลองและการผลิต ซึ่งช่วยประหยัดค่าใช้จ่ายด้านเครื่องมือและป้องกันการเปลี่ยนแม่พิมพ์ทั้งชุด
8.8 กระบวนการปั๊มขึ้นรูปละเอียด (Fine Blanking Process) คืออะไร?
การปั๊มขึ้นรูปละเอียด (Fine blanking) เป็นกระบวนการปั๊มขึ้นรูปที่มีความแม่นยำสูง ทำให้เกิดช่องว่างน้อยมาก (น้อยกว่า 1%) จึงให้การตัดที่สมบูรณ์แบบด้วยความแม่นยำของขนาดที่ยอดเยี่ยมโดยไม่ต้องมีการปรับแต่งเพิ่มเติม
8.9 วิธีเพิ่มอายุการใช้งานของลูกเต๋า?
ซึ่งรวมถึงการใช้เหล็กกล้าเครื่องมือคุณภาพสูง การเคลือบผิวด้วย PVD หรือ TiD การบำรุงรักษาตามแผน การลับคมตามกำหนดเวลา และการหล่อลื่นที่มีประสิทธิภาพ
8.10 วิธีลดระยะเวลาการทดสอบ?
การใช้การจำลอง CAE ร่วมกับการจัดวางแถบโลหะที่เหมาะสมที่สุด การใส่ชิ้นส่วนที่ปรับได้ และบันทึกการทดสอบอย่างละเอียด ช่วยลดเวลาในการพัฒนาแม่พิมพ์ลงได้ 30-50%
บทที่ 9: บทสรุปของการปั๊มขึ้นรูปโลหะสำหรับยานยนต์
เทคโนโลยีการปั๊มขึ้นรูปโลหะสำหรับยานยนต์เป็นสาขาเฉพาะทางขั้นสูงที่ผสมผสานหลายแง่มุมของวิทยาศาสตร์วัสดุ การออกแบบเครื่องมือ การจำลอง CAE และประสบการณ์ภาคปฏิบัติในการผลิตมานานหลายปี การพัฒนาของรถยนต์ไฟฟ้าและวัสดุขั้นสูงผลักดันเทคโนโลยีแม่พิมพ์ไปสู่ความแม่นยำและความทนทานมากขึ้น
กระบวนการออกแบบ → ทดลอง → วิเคราะห์ → ปรับให้เหมาะสม → ผลิต อย่างต่อเนื่อง จะช่วยเพิ่มสัดส่วนของแม่พิมพ์ที่ได้รับการยอมรับ เร่งกระบวนการพัฒนาแม่พิมพ์ และทำให้การผลิตจำนวนมากมีประสิทธิภาพและคุ้มค่า เคล็ดลับทั้งสามสิบข้อที่นำเสนอได้รับการทดสอบกับแม่พิมพ์จริงแล้วและพิสูจน์ได้ว่ามีประสิทธิภาพ เพียงแค่ใช้เคล็ดลับเหล่านี้อย่างสม่ำเสมอ บันทึก และปรับปรุงกระบวนการของคุณอย่างต่อเนื่อง

