

Kapitel 1:Introduktion av metallstämpling för bilar
Metallprägling för bilar spelar en mycket viktig roll i tillverkningen av bilar. Alla metallpräglingsdelar för bilar, från karosspaneler till fästen, förstärkningsplattor, batterikåpor och chassikomponenter, måste uppfylla rigorösa säkerhets- och estetiska kriterier. Kvaliteten och hållbarheten hos präglingsverktyg garanterar en framgångsrik präglingsprocessen genom alla steg, från prototyptillverkning till massproduktion.
Trots framsteg inom CAE-simulering och ny utveckling inom materialvetenskap är många företag fortfarande intrasslade i en dyr och tidskrävande process av provning -> modifiering av form -> omprovning -> justering. Varje förändring ökar kostnaderna för verktyg, förlänger projektutvecklingscykeln, belastar den tekniska kapaciteten och minskar den totala effektiviteten. I extrema fall tar utvecklingsprocessen flera månader, vilket direkt påverkar schemat för lanseringen av en ny bilmodell.
I den här artikeln sammanfattar vi praktiska rekommendationer från årtionden av arbete i stansningsanläggningar och formverkstäder för fordonsindustrin. Den återspeglar hela livscykeln för en stansform, från layout och CAE-simuleringar till formprovning, optimering och massproduktion. Genom att följa tipsen i den här guiden kan du avsevärt förbättra chanserna till framgång i stansningsprojekt.
Kapitel 2: Varför metallstämpling för bilar är viktigt
Moderna biltillverkare förlitar sig i allt högre grad på avancerade material för att möta sina behov av bränsleekonomi och säkerhet. Dessa material är:
Höghållfast stål (HSS)
Avancerade höghållfasta stål (AHSS)
Syrafast
Aluminiumlegeringar (5xxx- och 6xxx-serien)
Sådana avancerade material möjliggör utmärkt struktur och lätthet men uppvisar tillverkningssvårigheter i följande aspekter:
Djupdragning – höga dragförhållanden
Återfjäderkontroll – kontroll av materialinstabilitet efter formning
Förhindra att sprickor spricker
Kontroll av rynkning – kontroll av tryckinstabiliteter
- Motståndskraft mot verktygsslitage – lång livslängd för verktyg med höga kontakttryck
Således kräver framgångsrik metallstämpning för bilindustrin en balans mellan:
✔ Designfärdigheter – korrekt remslayout, formning och ritning av pärlmönster är avgörande för att minska defekter och uppnå måttnoggrannhet.
✔ CAE-simulering – sofistikerade simuleringsprogram som AutoForm, DYNAFORM eller PAM-STAMP gör det möjligt att förutsäga gallring, materialflöde, rynkning, sprickbildning och återfjädring före matrisprovningen.
✔ Testa – den slutliga framgången beror på justeringar relaterade till dragpärlor, kvävetryck, shims, insatser etc. Ingen programvara kan ersätta expertkunskap.
Kapitel 3; Vanliga problem med metallstämpling för bilar
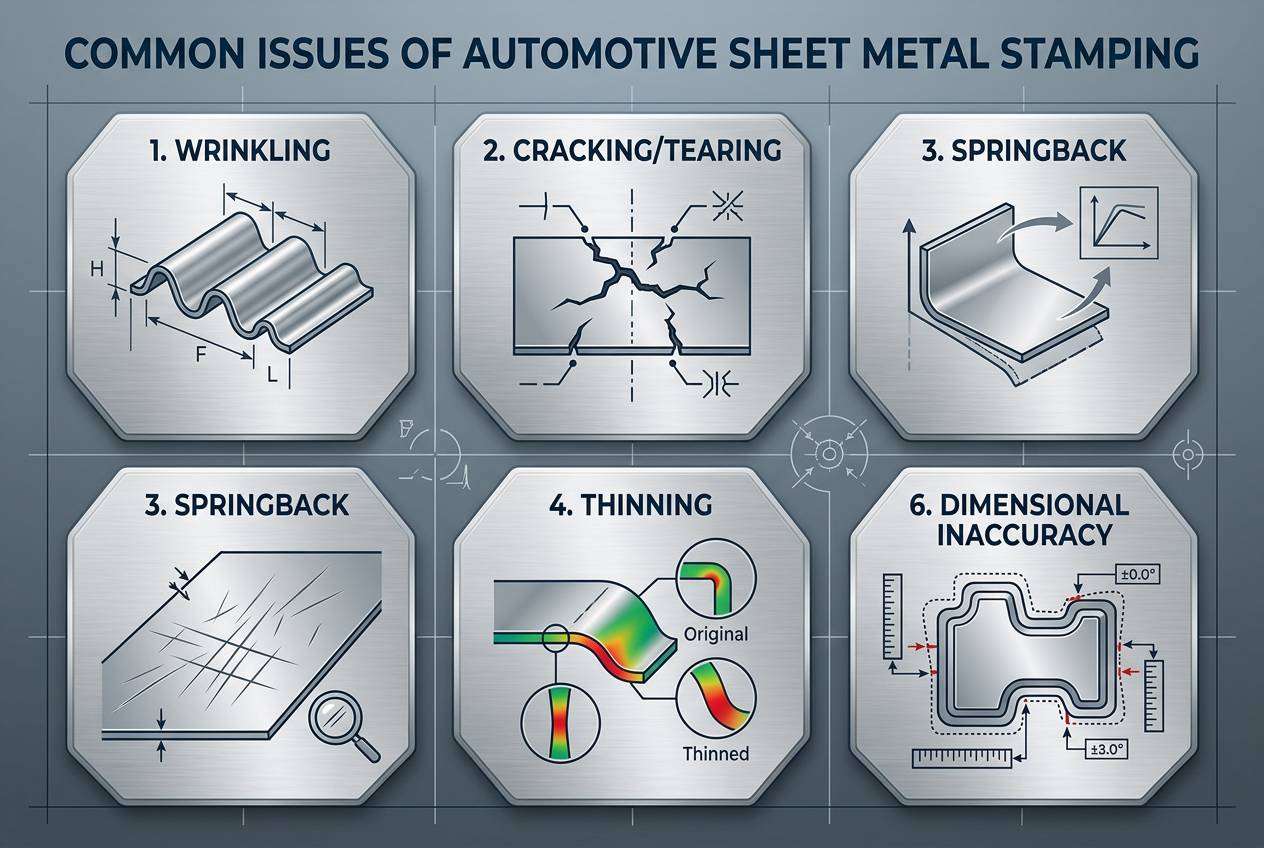
3.1 Rynka
Orsakerna kan vara:
Otillräckligt tryck på blankhållaren
Dåliga eller slitna dragpärlor.
Obalanserad formning av materialflöde
Felaktiga mått på ämnet
Lösningar:
Öka trycket på ämneshållaren eller montera djupare dragpärlor för att öka hållkraften
Ändra geometrin för dragpärlorna (höjd, bredd, placering)
Förbättra ämneslayouten för att reglera materialflödet
Ytterligare präglingar eller begränsande områden
3.2 Sprickbildning
orsaker:
Överdriven uttunning utöver materialgränserna
För små hörn leder till stresskoncentration
Felaktiga mått på stans eller form
Ineffektiv smörjning eller felaktiga materialegenskaper
Lösningar:
Öka stansradien R. Lägg till ytterligare förformningssteg
Öka tomrumsstorleken för att undvika uttöjning
Mellanglödgning (särskilt för rostfritt stål och AHSS)
Optimera dragpärlor
Över fjädring
3.3 Åtgärder:
Böjningskorrigering vid formytor
Åtdragningsfunktioner t.ex. revben
Ytterligare återanfallsoperationer
CAE-baserad återfjädringskorrigering
öka ämneshållarens krafter eller dra pärlor för att inducera ytterligare plastiska deformationer
Kapitel 4: Designfas för metallstämpling för bilar: Etablering av solida
Stiftelser
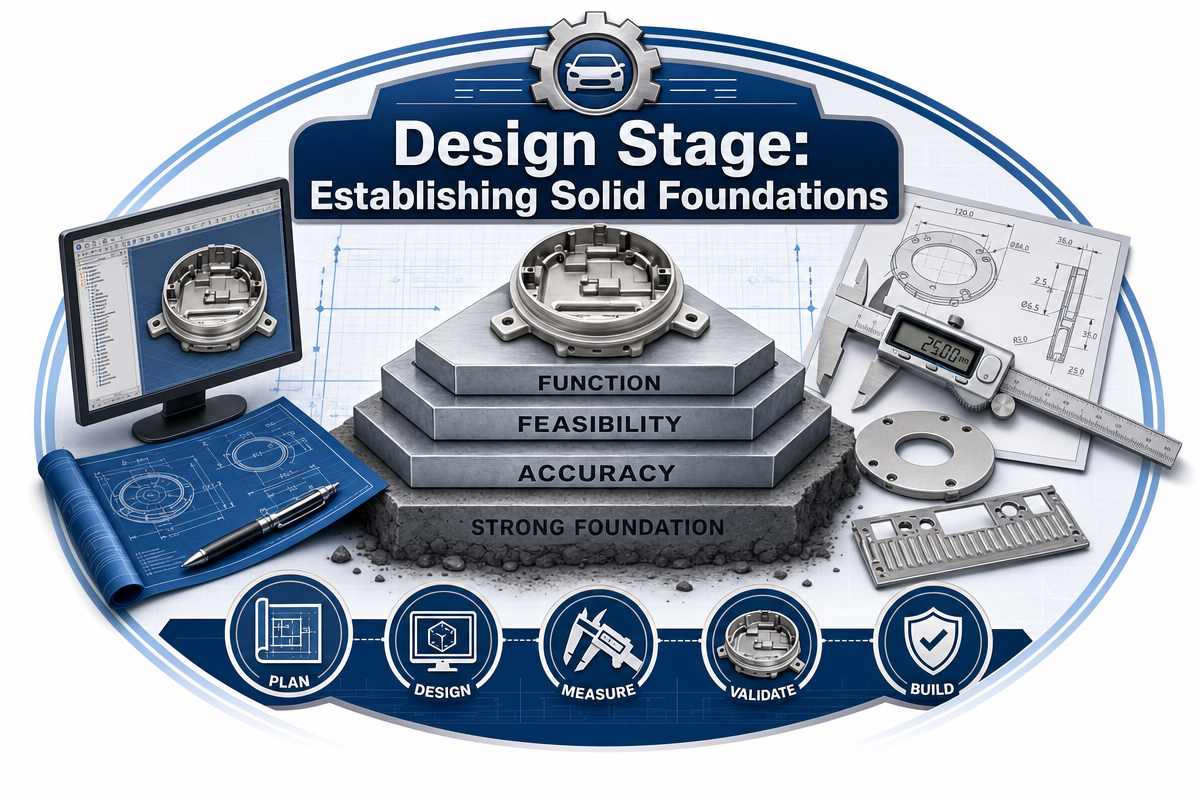
Designtips 1: Processanalys före formdesign
Innan arbetet i CAD-programvaran påbörjas, genomför en omfattande processutvärdering. Beräkna minsta dragförhållande, flänslängd, hålkantsavstånd och materialegenskaper. Jämför med riktmärkesdata för liknande stansningsoperationer. Identifiera problemområden i det inledande skedet.
Designtips 2: Remslayout och CAE-utvärdering –
Remlayouten definierar stansningsprocessens sekvens. Utför alltid CAE-simulering med hela remsmodellen. Förutsäg materialfördelning, pilothål och bärremsans hållfasthet. Jämför gallringsprognosen med historiska värden.
Designtips 3: Tomma stationer
Fyll aldrig alla stationer på bandet med formningsoperationer. Sätt in tomma stationer i processen så att framtida justeringar kan göras utan att hela formen behöver demonteras. Tomma stationer erbjuder också platser för installation av sensorer, skrotavlämning och sekundära verktyg.
Designtips 4: Lyftardesign
Tillförlitliga lyftare är avgörande delar av progressiva stansverktyg. Använd lyftare med tillräcklig kraft och slaglängd för att frigöra alla formade delar. Använd aldrig små lyftare med otillräcklig fjäderkraft. Se till att de har utrymme för överföring till nästa station på matningslinjen.
Designtips 5: Val av formmaterial och ytbehandling
Matcha material till produktionsvolymer. Gjutjärn eller härdat stål kan vara tillräckligt för begränsad serieproduktion av prototyper. Premiumstål som DC53, 1.2379 eller pulverstål används för högvolymsstansning av AHSS. Efterbehandling inkluderar PVD-beläggning, TD-ytbehandling eller nitrering.
Designtips 6: Insatser
Gör kritiska ytor på formningsskär utbytbara. Användning av skär möjliggör snabb justering av formen med shims eller slipning. Att bara byta skär sparar 30–50 % av den tid som behövs för formjustering. Dessutom eliminerar skären skrapning av hela formytor under justeringsprocessen.
Provningsfas: Polering av din tärning
Designtips 7: Kvävgasfjädrar –
Kvävgasfjädrar bör användas med försiktighet. För högt tryck är skadligt för dina verktyg. Använd endast den mängd som behövs för att slutföra uppgiften och registrera exakta värden i verktygsloggboken. För högt tryck påskyndar slitage på formen och orsakar eventuellt sprickor.
Designtips 8: Försiktighetsåtgärder inför första provningen –
Starta matrisförsöken med lägsta möjliga presshastigheter och kvävgastryck. Ställ in gränsbrytare eller mekaniskt stopp för att förhindra överrörelse. Övervaka noggrant varje operation vid låga hastigheter och lyssna efter ovanliga ljud. Även ett litet misstag vid hög hastighet dödar matrisen inom några sekunder.
Designtips 9: Inspektionstest för röd bly
Rödblytest (eller maskinistblått) är ett snabbt och tillförlitligt sätt att kontrollera kontaktytor på formar. Applicera ett tunt lager rödbly på stansen, stäng formarna under högt tryck och observera överföringen till formblocket. Försök att etablera kontakt på 70-80 % av formningsytan. Vassa kanter indikerar potentiell spänningshöjning.
Designtips 10: Mätkriterier för CMM
Innan den första provningen, skapa ett skriftligt protokoll för koordinatmätmaskiner (CMM). Bestäm dimensioner, antal delar per mätcykel och toleranser. Mät delar under obegränsade och begränsade förhållanden som simulerar framtida montering. Mätresultaten jämförs sedan med CAE:s återfjädringsprognos.
Designtips 11: Exempelvalidering för klient
Vänta inte tills det fungerar perfekt. Skicka prover till din kund tidigt för validering av prioriteringar. Ibland räcker ett litet prov för att komma överens om prioriteringar och en framtida handlingsplan.
Kapitel 5: Specialformningsteknik och material för metallprägling för bilar
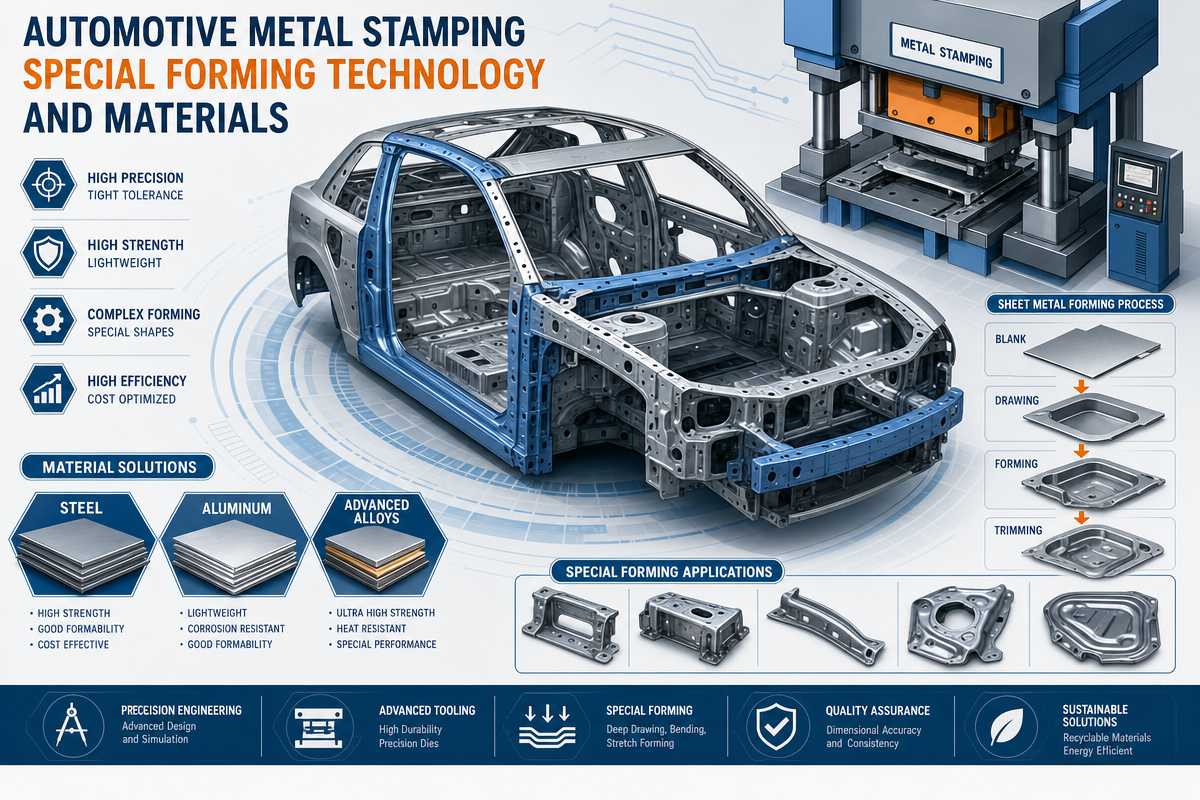
Designtips 12: Stansning av AHSS (avancerat höghållfast stål) för bilindustrin
AHSS skiljer sig avsevärt från vanligt stål. De största skillnaderna ligger i stora böjningsradier, högre spelrum mellan formar, högre kvävgastryck och polerade ytor för minskad friktion. Återfjädringen är 2–3 gånger större. Tänk på dessa faktorer vid formens design.
Designtips 13: Stansning av bilmetall med sandpapperstest
För att diagnostisera töjningsfördelningen på en yta, prova ett sandpapperstest. Rita tomma ytor med grovt sandpapper (60-80 grit). Under deformation repar sandpapper formytan och avslöjar områden med högst töjningskoncentration. Billigt och mycket tillförlitligt.
Designtips 14: Sekvens för böjningskorrigering
För att korrigera böjning, följ en viss sekvens. Bestäm först materialets tjocklek och hårdhet, sedan avståndet mellan formar och justera slutligen stansvinkeln. Kontrollera dessa grundläggande fakta innan du justerar formblocket. Många "formproblem" beror faktiskt på material eller press.
Designtips 15: Stansning av metall för bilindustrins justeringsprocedur för shims
Använd precisionsshims på 0.05, 0.1 och 0.2 mm för att göra finjusteringar under skär eller bakom formningsdynor. Dokumentera alltid dina shims med detaljer i verktygsloggboken. Överskrid aldrig tre shims på samma ställe eftersom de kan deformeras ojämnt. Slipa skärytorna för en definitiv lösning.
Designtips 16: Stansning av rostfritt stål i bilar
För att undvika skärning, applicera beläggningar av titanaluminiumnitrid (TiAlN), aluminiumkromnitrid (AlCrN) eller kromnitrid (CrN) på formningsytor. Använd dragsmörjmedel med hög viskositet och polerad ytfinish (Ra < 0.2 µm). Använd även nickelbaserade skärningsförebyggande medel för provtagningar.
Kapitel 6: Detaljer om produktion och bearbetning
Tips 17 Metallprägling för fordon inom materialhantering
Förvara råmaterial av spolar under miljökontrollerade förhållanden för att förhindra oxidation och försämring av smörjmedel. Registrera materialbatcher och certifikat för mekaniska tester. Ofta uppstår oväntade sprickor på grund av en defekt spole. Inspektera inkommande material med avseende på toleranser för tjocklek, kanternas skick och spänningstillstånd.
Tips 18 Sensorsystem och skrothantering
Använd sensorer för att övervaka felmatningar, fel på utmatningsmekanismen för detaljer och kontaminering av formar. Vid progressiva formar, kontrollera att skrotbitar inte hindras i fallet under omskärning. Skrotrännan måste vara lutande (vinkel >30°) med öppningar för rengöring. En enda kula kan skada många andra stationer.
Tips 19 Stansning av bilmetall med optimal stanssekvens
Försök alltid att utföra stansningen före formning ifall det är nödvändigt att skära hål nära den formade konturen. Efterformningsstansning kräver mer komplexa vinklar och orsakar högre gradnivåer. Om stansningen inte kan separeras från formningen, använd sfärisk eller stegformad stans.
Tips 20 Metallprägling för bilar med finblankningsmetod
Finstansning ger rena skärkonturer med full skärning utan några brottytor. Traditionell finstansning innebär användning av speciella stanspressar, men numera erbjuder många progressiva formar en motsvarighet till finstansning med minimala spel (upp till 1 % av tjockleken), V-ringsindragare och motstansar.
Tips 21 – Sekundära korrigerande metoder
Om formoptimering inte ger förväntat resultat finns det ytterligare alternativ att överväga: valsutjämning som ett sätt att forma en plan yta, prägling för att ställa in tjocklek och användning av omformning för slutlig justering av konturen. Ibland är det optimala tillvägagångssättet bortom den ursprungliga formen.
Kapitel 7: Stabilitet vid massproduktion av metallstämpling för fordon
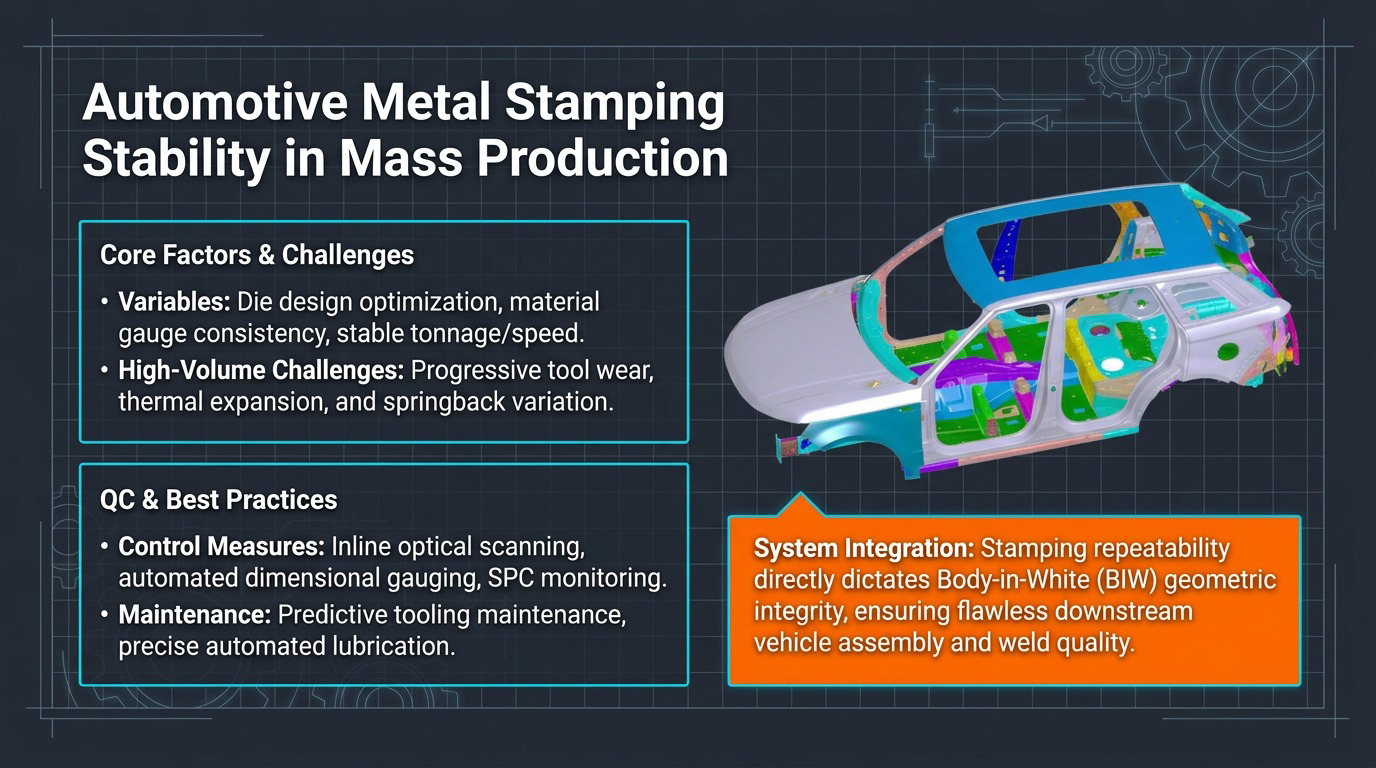
Tips 22 – Metallprägling för bilindustrin Övervakning av verktygens livslängd
Håll koll på verktygens livslängd med hjälp av slagantal mellan omslipningar och verktygsslitagetrender. Vanligt intervall mellan omslipningar av AHSS-stansverktyg för hög volym är 50 000 till 200 000 slag. Använd insamlad information för att schemalägga förebyggande stilleståndstider i förväg istället för att vänta på nödsituationer.
Tips 23 – Planerat underhållsprogram för metallprägling för bilar
Sammanställ en lista över regelbundna underhållsaktiviteter som inkluderar: rengöring av skrothål och skrotrännor, kontroll av kvävgasfjädrar för tryckfall, inspektion av styrstift och bussningar, kontroll av åtdragningsmoment för alla skärinsatser. Korrekt underhållna formar kan konsekvent överträffa optimerade formar i sitt nedbrytningstillstånd.
Tips 24 – Kontroll av kvävgasfjädrar
Efter långvarig användning av kvävgasfjädern tenderar trycket att minska på grund av slitage på tätningarna. Kontrollera förtrycket varje månad med en specialkonstruerad mätare. Byt ut alla fjädrar med mer än 10 % tryckförlust. En skadad kvävgasfjäder orsakar asymmetrisk formning eller plötsliga avvikelser i delkonturen.
Tips 25 – Statistisk processkontroll (SPC)
Använd statistisk processkontroll för att övervaka trender i kritiska dimensioner under provningsprocessen. Markera mätresultaten efter var 50:e till 100:e slag. Var uppmärksam på trender som ökande återfjädring (på grund av slitage på formen) eller plötsliga förändringar (på grund av lösa insatser eller skillnader i materialkvalitet).
Tips 26 – Stöd för CAE-simulering i produktion
Spara alla simuleringar som gjorts under formutvecklingen. Använd CAE-simulering i produktion för felsökning: jämför verkliga formade delar med simulering. Det är möjligt att utföra olika "tänk om"-studier, som att använda ämnen med nya former, olika smörjkoefficienter och presshastigheter med modern CAE-teknik.
Tips 27 – System för hantering av metallstämpling för bilar
Dokumentera all värdefull erfarenhet från utprovningar, justeringar och processförbättringar i databasen. I många verktygsverkstäder lagras erfarenheter som erhållits under utvecklingen endast hos ingenjörerna. Lärdomar som dras under utvecklingen av olika produkter ackumuleras i ett strukturerat kunskapshanteringssystem.
Kapitel 8: Vanliga frågor och svar
8.1 Vad är prägling av bilplåt?
Stansning av bilplåt är en tillverkningsprocess som innebär att plana metallplåtar formas genom att stansas in i fordonskomponenter som karosseripaneler, fästen, bärskenor och batterihöljen.
8.2 Vilken typ av material används för bilprägling?
Typiska material som används vid stansning för fordonsindustrin är kolstål, höghållfast stål (HSS), avancerat höghållfast stål (AHSS), rostfritt stål och aluminiumlegeringar (kvaliteter 5xxx och 6xxx).
8.3 Varför är CAE-simulering viktig i stämplingsprocessen?
CAE-simulering förutspår potentiella problem med sprickbildning, rynkning, återfjädring och materialflöde, vilket gör det möjligt att spara upp till 30–50 % av den tid och de pengar som krävs för utprovning.
8.4 Var uppstår veck vid djupdragning av metallstämpling för bilindustrin?
Vanligtvis är veck förknippade med låg ämneshållarkraft, dålig dragsträngsdesign, för stort materialflöde eller obalanserad formningsgeometri.
8.5 Hur undviker jag sprickbildning vid stansning av metall i bilar?
Det kan förhindras genom att använda större radier i hörn, förforma, glödga materialen, lämplig ämnesform och justera dragpärlorna.
8.6 Vilket är det rekommenderade förhållandet för gallring?
Generellt sett bör den inte vara högre än 25 %. Upp till 40 % vid djupdragning av rostfria ståldelar med ytterligare glödgning är acceptabelt.
8.7 Varför använda justerbara insatser?
Användning av justerbara skär möjliggör snabb justering av dimensioner i provningsfasen och produktionen, vilket sparar verktygskostnader och förhindrar att hela formen byts ut.
8.8 Vad är finblankningsprocessen?
Finstansning är en precisionsstansningsprocess som producerar nästan inget spelrum (mindre än 1 %) och därmed ger perfekt klippning med utmärkt dimensionsnoggrannhet utan sekundära operationer.
8.9 Hur ökar man livslängden på en matris?
Detta inkluderar användning av premiumverktygsstål, applicering av PVD- eller TiD-beläggning, planerat underhåll, regelbunden omslipning och effektiv smörjning.
8.10 Hur kan man minska tiden för uttagningsprov?
Genom att kombinera CAE-simulering, optimala bandlayouter, justerbara insatser och detaljerad testlogg minskar formens utvecklingstid med 30–50 %.
Kapitel 9: Slutsats om metallstämpling för bilar
Metallpräglingsteknik för fordon är ett högt specialiserat område som kombinerar många aspekter av materialvetenskap, verktygsdesign, CAE-simulering och många års praktisk erfarenhet inom tillverkning. Utvecklingen av elbilar och avancerade material förflyttar formverktygstekniken mot precision och hållbarhet.
En kontinuerlig slinga av design → utprovning → analys → optimering → produktion hjälper till att öka andelen accepterade formar, accelerera formens utveckling och uppnå effektiv och lönsam massproduktion. Alla trettio presenterade tips har testats framgångsrikt på verkliga formar och bevisar sin effektivitet. Använd dem bara konsekvent, dokumentera och förbättra ständigt dina processer.

