

Kapitel 1 : Introduktion av solenoidytbehandlingen
Ytbehandlingen av solenoiden är avgörande för långsiktig stabil prestanda och förlängd livslängd vid den allestädes närvarande tillämpningen av solenoider inom industriell automation, fordonssystem, medicintekniska produkter, elektronik och smarta maskiner. Förutom en god magnetisk design och spolkvalitet kräver långsiktig drift också ett effektivt ytskydd mot olika miljöpåverkan. Ett antal förtida fel och funktionsfel orsakas ofta inte av bristande magnetisk effektivitet utan snarare av oxidation, korrosion, flagning av beläggningar, dålig ledningsförmåga eller externa föroreningar. Utan tillräckligt ytskydd i en fuktig verkstad, salt miljö, havsvatten eller varm fabrik minskar livslängden för ett magnetiskt ställdon avsevärt på grund av dessa faktorer.
I den här bloggguiden kommer vi att diskutera allt du behöver veta om ytbehandling av solenoider.
Vikten av korrekt beläggning
Jämförande granskning av zink-, nickel-, krom-, tenn- och guldbeläggningar
Neutral Salt Spray Test
Solenoidytbehandling beroende på projekttillämpning
Vanliga beläggningsproblem vid solenoidbehandling och deras lösningar
Ytterligare tekniker för ytbehandling av solenoider:
Tips för rostskydd
Teknik-, inköps- och tillverkningsföretag kan dra nytta av dessa användbara fakta och information.
Kapitel 2: Mest använda metallmaterial för tillverkning av solenoider
Generellt sett består en standardmagnet av en konstruktion som visas nedan:
Hus, magnetkärna, solenoidspole, montering, kolvterminaler och fästen
Av alla dessa element i en solenoid är de mest kritiska för ytbehandling den magnetiska kärnan och höljet.
Rent järn används flitigt för att tillverka kärnor på grund av sin goda magnetism, men det saknar naturligt korrosionsbeständighet. Efter oxidation minskar kärnans magnetiska effektivitet avsevärt medan svarstiden blir oförutsägbar.
Kommentar Metaller som används för att tillverka solenoiden
| Material | Huvudanvändningsområde | Fördelar | Nackdelar | Ytbehandlingsbehov |
| Rent järn / Elektriskt rent järn | Magnetisk kärna | Utmärkt magnetisk permeabilitet | Extremt lätt att rosta | Obligatorisk |
| Kolstål | Hus, fästen | Stark, låg kostnad | Dålig korrosionsbeständighet | Krävs |
| Rostfritt stål | Premiumbostäder | Utmärkt korrosionsbeständighet | Högre kostnad, lägre magnetisk effektivitet | Beror på applikation |
| Koppar / Kopparlegering | Ledningar, terminaler | Utmärkt konduktivitet | Oxiderar lätt | Rekommenderad |
| aluminium~~POS=TRUNC | Lättviktsstrukturer | Låg vikt, god bearbetbarhet | Mjukare material | Kräver anodisering |
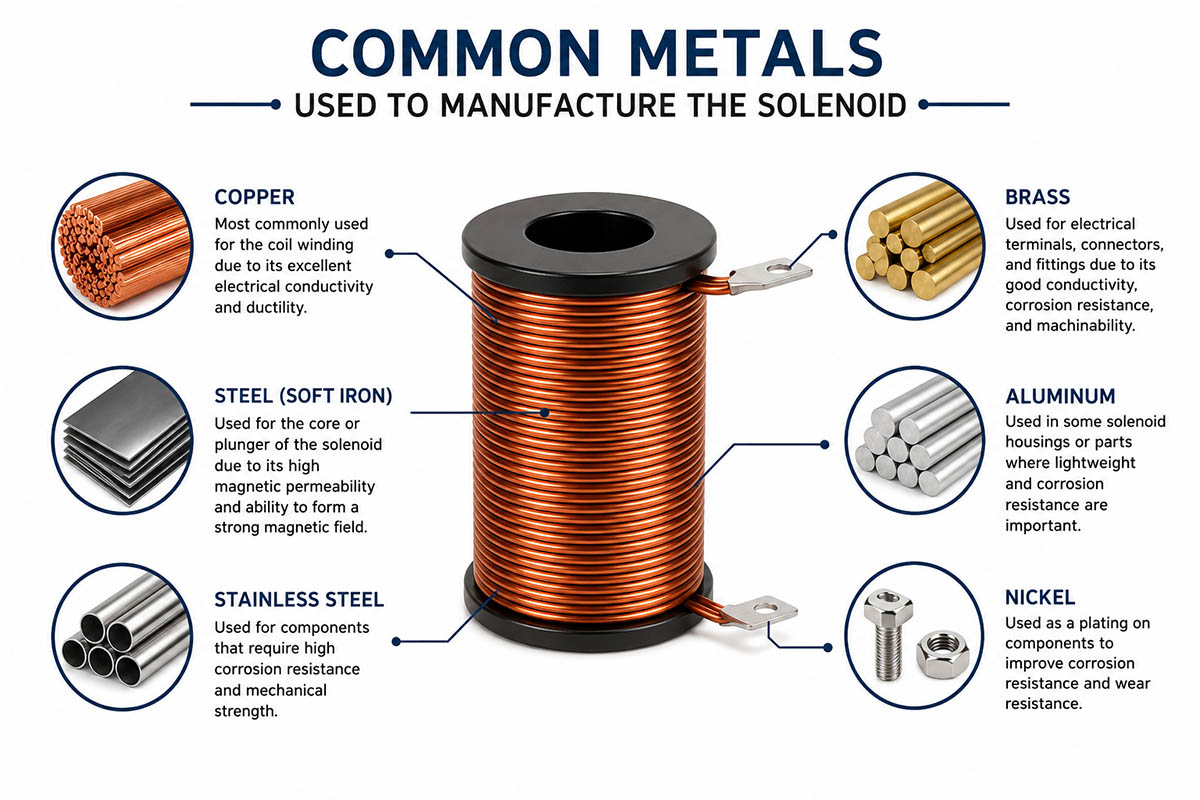
Således är en lämplig ytbehandlingsprocess en integrerad del av solenoidtillverkning.
Kapitel 3: Betydelsen av solenoidytbehandling
3.1 Korrosionsskydd
Att skydda mot oxidation är en viktig egenskap hos ytbeläggning.
Under industriella förhållanden utsätts solenoidkomponenten vanligtvis för följande miljöpåverkan:
Fuktdagg
Gassyra
Salt luft
* Industriella kemikalier
Oljedimma
Regnvatten vid installation utomhus
Oskyddade metalldelar oxideras mycket vilket leder till:
Minskad magnetisk effektivitet
Ökat slitage och friktion
Glidande kolvar
Ytoxidation
Strukturförsvagning
Elektriskt fel
Med en korrekt beläggning kan delens livslängd ökas avsevärt.
3.2 Ökad konduktivitet efter behandling av solenoidytan
Beläggningen behövs för att skydda elektriska terminaler från oxidation och korrosion.
Tennbeläggningen och guldpläteringen är populära eftersom:
Lågt kontaktmotstånd
Hög konduktivitet
Förebyggande av ljusbågar
Förbättring av lödbarhet
Förebyggande av oxidation
Därför är beläggningen mycket viktig i:
mikroelektronik
Bilkontakter
Reläsystem
kommunikationsutrustning
3.3 Bättre utseende och kvalitet på produkten
En bra beläggning ökar:
Produktkvalitet och utseende
Ytans jämnhet
Monteringsprecision
Företagsbild
Köparen är nöjd
Bra beläggning skyddar mot repor, färgförändringar och korrosion under transport och lagring.
3.4 Förbättrad slitstyrka efter behandling av solenoidytan
Friktion i solenoider produceras huvudsakligen av rörelsen hos kolvar och andra rörliga delar.
| Beläggningstyp | Standard | Typisk tjocklek | Krav på saltspray |
| Varmdoppad zink | GB / T 13912-2020 | 50–80μm | 24–72 timmar |
| Elektropläterad zink | GB / T 9799-2011 | 10–30μm | 24h |
| Nickelplätering | GB / T 9798-2015 | 5–20μm | 24–48 timmar |
| Kromplätering | GB / T 11379-2008 | 0.5–5μm | ≥48 timmar |
| Tennplätering | GB / T 12599-2019 | 3–10μm | 12–24 timmar |
Ytans slitstyrka ökar kraftigt med hjälp av:
Krom- eller nickelbeläggningar
Det gör den här typen av beläggningar idealiska för högfrekventa ställdon.
Kapitel 4: Typer av solenoidytbehandling
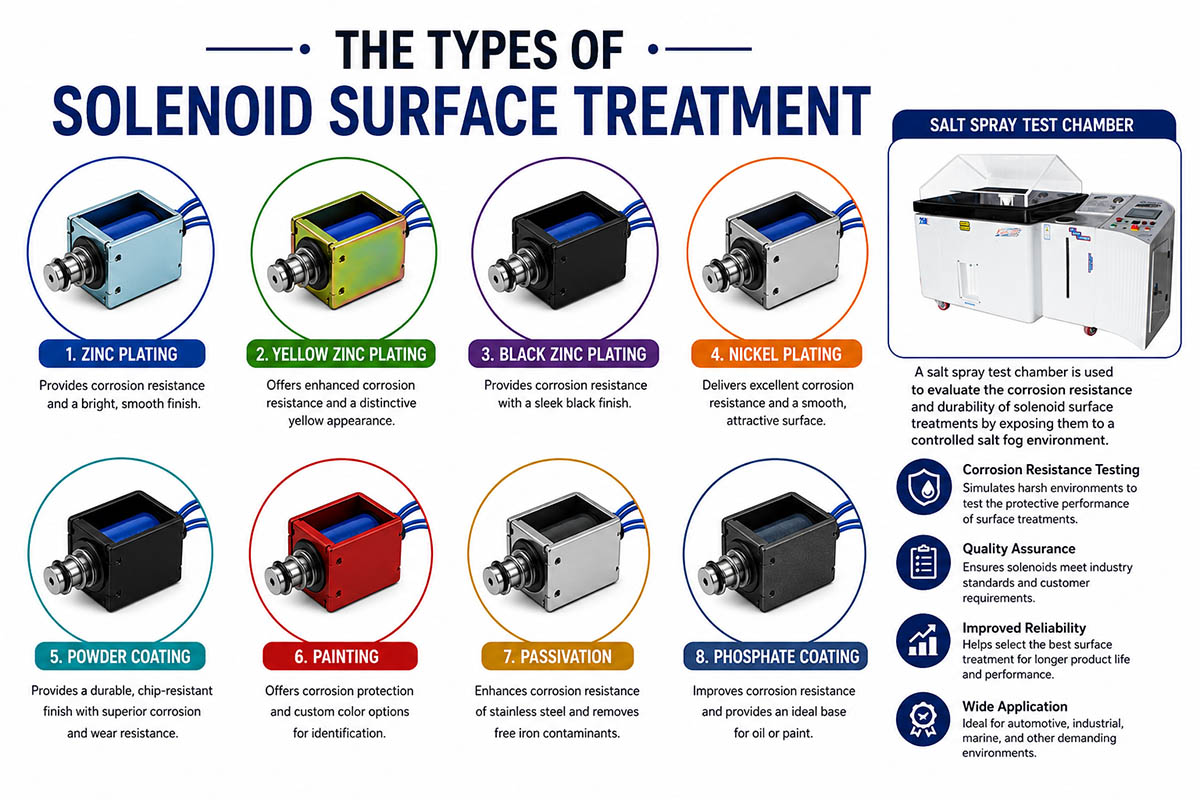
4.1 Zinkbeläggning av solenoidytbehandling
Det billigaste sättet att förhindra korrosion i solenoider är zinkplätering.
Typer av zinkbeläggning
Elektrozink
"Ser snygg ut"
Jämn beläggning som är tunn
Används mest för interna applikationer
Varmförzinkningsmetod
Tjockare beläggning
Bättre korrosionsbeständighet
Idealisk för utvärtes bruk Fördelar
Billigare alternativ
Bra korrosionsbeständighet
Nackdelar Nackdelar
Massproduktion möjlig
Standard hållbarhet
vit rost uppträder efter en tid
Typisk användning
Automation industriell
Maskinverktyg
Kontrollskåp
Magnetventiler för inomhusbruk
4.2 Nickelbeläggning av solenoidytbehandling
Nickelbeläggning förhindrar oxidation och har dekorativa egenskaper.
Fördelar
Mycket bra skydd mot korrosion
extremt hållbart
Slät beläggning
Hög slitstyrka
Nackdelar Nackdelar
Dyrare jämfört med zink
Bearbetningen är svårare
Applikationsanvändning
Medicinsk utrustning
Catering utrustning
Marina system.
Precisionsverktyg
Nickelbeläggning är en standardytbehandling för högkvalitativa elektromagneter som utsätts för fukt och frätande kemikalier.
4.3 Krombeläggning av solenoidytor
Krombeläggning appliceras vanligtvis på mekaniska rörliga delar.
Fördelar med krombeläggning vid solenoidytbehandling
Hög hårdhet
Bra nötningsbeständighet
Minsta friktionskoefficient
Ökad hållbarhet
Nackdelar med krombeläggning vid solenoidytbehandling
Högre produktionskostnader
Mer komplicerad bearbetningsprocess
Användningsapplikationer
Kolvar för solenoider
Ventilkärnor
Mekaniska axlar
Rörliga delar som arbetar med högre cykler
Kromplätering gör glidrörelsen mjukare.
4.4. Tennplåtsbeläggning av solenoidytor
Ledande delar beläggs vanligtvis med tennplätering.
Fördelar
Goda lödegenskaper.
Förbättrad konduktivitet
Förhindrar oxidation av koppar
Billiga Nackdelar Nackdelar
Mjukare beläggning
Låg slitstyrka
Ansökan
Elektriska terminaler
kontakter
Kontaktpunkter på kretskort
Spolkablar
Nästan alla elektriska solenoider använder tennpläterade terminaler.
4.5 Förgyllning av solenoidytbehandling
Guldbeläggningen anses vara den mest pålitliga.
Fördelar
Hög konduktivitet
Stor motståndskraft mot oxidation
Skydd mot korrosion
Nackdelar Nackdelar
Dyrt material
Användningsapplikation
Flyg- och rymdsystem
Militära system
Kvalitetssensorer
Kommunikationssystem på hög nivå
Guldplätering bör användas om det finns behov av största möjliga tillförlitlighet.
Kapitel 5: Krav för solenoidytbehandling
Det finns också några internationella krav som din beläggning måste uppfylla:
ASTM-specifikationer
ISO-standarder för beläggningar
RoHS-krav
REACH-krav
Kontrollera alltid beläggningsspecifikationerna vid upphandling.
Kapitel 6: Elektromagnetisk solenoid saltspraytest
Saltspraytest är förmodligen den viktigaste metoden för att bedöma korrosionsbeständighet.
Definition av saltdimmatestning
Neutral saltspray (NSS)-testet är ett korrosionstest som involverar bildandet av saltdimma i miljön.
Saltspraytestning bedömer:
Beläggningens livslängd
Rostskyddande förmåga
ytkvalitet
Miljöstabilitet
Specifikationer för saltspraytest
| Parameter | Standardkrav |
| Lösning | 5% NaCl |
| PH värde | 6.5-7.2 |
| Temperatur | 35 ° C |
| Placeringsvinkel | 15–30 ° |
| Sprayhastighet | 1–2 ml/(80 cm²·h) |
Kriterier för godkänd/underkänd
En bra beläggning bör:
Innehåller inte röd rost efter en viss period
Bör inte ha blåsor
Flagnande är förbjudet
Färgskillnaden bör vara minimal
Betydelsen av saltspraytestning
Rapporten om resultatet av ett saltspraytest ger köpare en försäkran om den verkliga kvaliteten på en beläggning eftersom den visar verkliga testresultat istället för tillverkarens deklarationer.
Vid köp av industriella solenoider, se till att köparen erbjuder:
Resultat från oberoende testlaboratorier
Rapporter om beläggningens tjocklek
Materialintyg
Det är särskilt viktigt när man köper export- eller utomhusenheter.
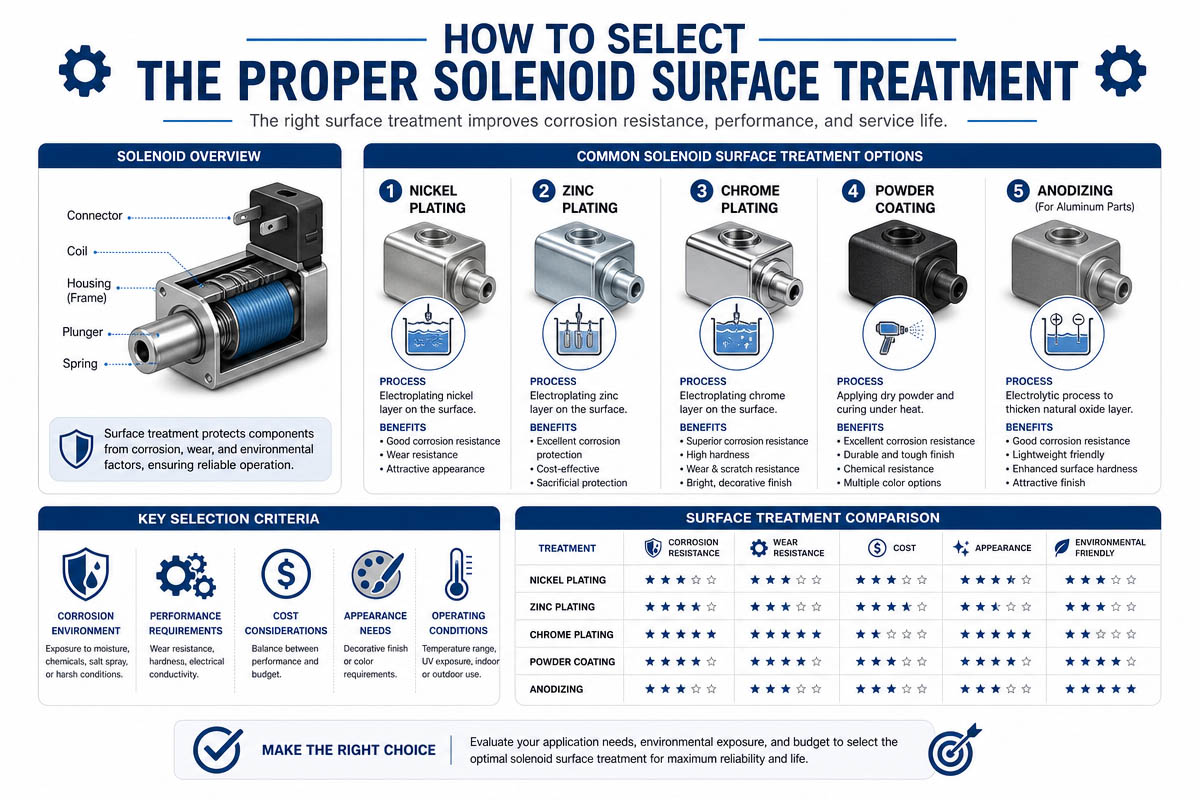
Kapitel 7: Rekommenderade ytbehandlingar för solenoider beroende på miljö
Industriell miljö
Workshop
oljedimma
Mekanisk vibration Rekommenderad ytbehandling
Zinkplätering
Elektrolös nickelplätering
Utomhusenheter Användningsmiljö
Vädervariationer
Solljus UV-ljus
Temperaturförändringar Beläggningsförslag
Beläggningstyp: Varmgalvanisering
Tung nickelplätering
Konsumentelektronik Miljö
Torr inomhusmiljö
Komprimerat monteringsutrymme Rekommenderade beläggningar
Zinkplätering
Konservering
Medicinsk utrustning Miljö
Regelbunden städning
Höga hygienstandarder Föreslagen beläggning
Nickelbeläggning
Ytbeläggning av rostfritt stål
Flyg- och militärmiljö
Exponering för extremt höga eller låga temperaturer Beläggningsförslag
Guld plätering
Nickelbeläggningar
Kapitel 8: Problem med solenoidytbehandling och deras möjliga lösning
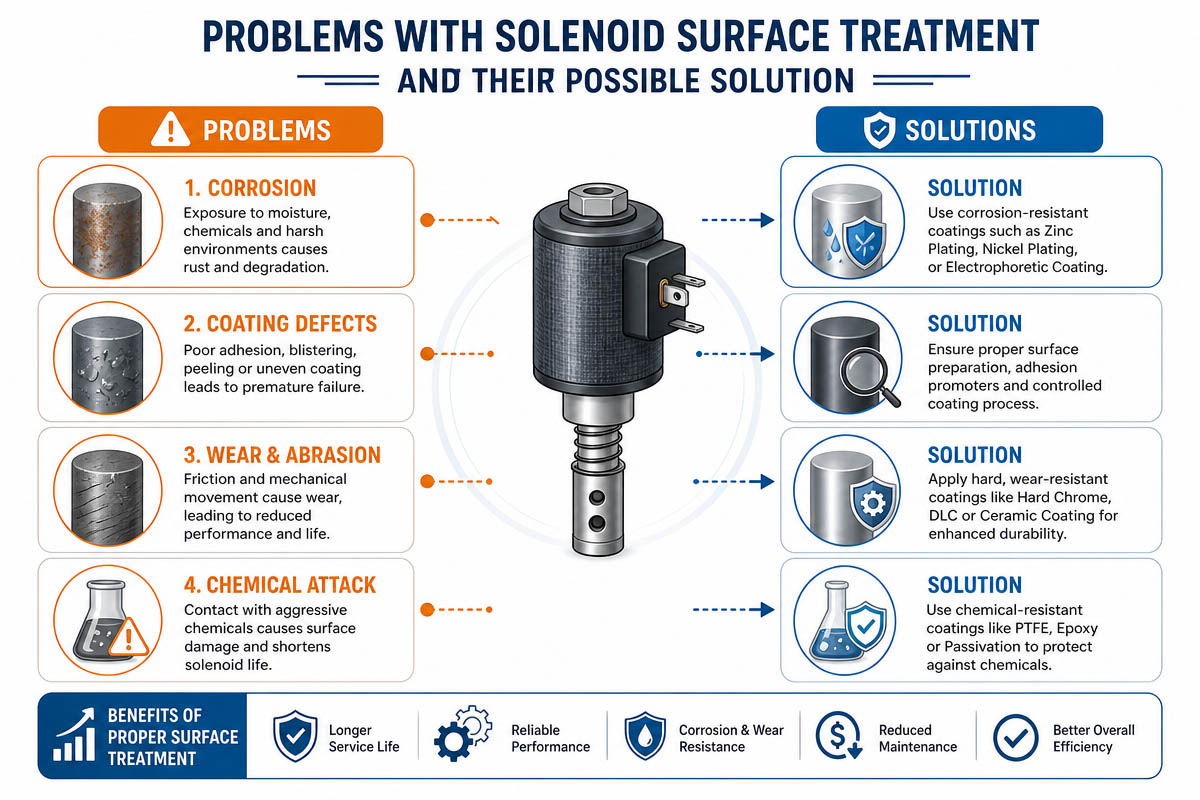
8.1 Orsak till att beläggningen flagnar
Brist på korrekt rengöring av ytor
Felaktig ytbehandling
Okontrollerad beläggningsprocess Lösning
Förbättring av avfettningsprocessen
Optimering av beläggningsparametrar
Endast auktoriserade återförsäljare
8.2 Rost och korrosion
För tunt lager
För hårda miljöförhållanden
Dåliga förvarings- och förpackningsförhållanden Lösning
Gör beläggningen tjockare
Byt beläggningsmaterial
Optimera förpackningen
8.3 Hål och bubblor i beläggningar
Närvaro av gas under pläteringsprocessen
Föroreningar i beläggningsbadlösningar
Förbättra kvaliteten på beläggningsvätskan
Förbättra kvalitetsinspektionen
8.4 Dålig elektrisk ledningsförmåga
Skadade terminaler på grund av korrosion Lösning av skada
Omlackering av terminalerna
Utbyte av defekta terminaler
Regelbundna inspektioner
Kapitel 9: Alternativa teknologier för solenoidytbehandling
Ytbehandlingsprocessen kan innefatta olika ytbehandlingstekniker, bland vilka endast plätering är en av dem.
9.1 Pulverlackering
Skyddande tjock beläggning för fästen och hölje. Fördelar
Utmärkt korrosionsbeständighet
Bra utseende
Miljövänlig
Elektroforesbeläggning (E-beläggning)
Vanlig teknik inom elektromagnetiska komponenter i fordonsindustrin Fördelar
Enhetlighet
Förbättrad kanttäckning
Hög effektivitet
9.2 Sandblästring
Ytan är ruggad för att beläggningen ska bli bättre.
Före beläggning
Dekorativ finish
9.3 Polering
Ökar ytans jämnhet. Användningsområden
För prydnadsdelar
Precisionsutrustning
9.4 Anodisk bindning
Vanligtvis används för aluminiumbaserade delar Fördelar
Hög hårdhet
Utmärkt korrosionsbeständighet
Olika färger tillgängliga för dekoration
9.5 Fosfatbehandling
Process för att erhålla en fosforbeläggning. Fördelar
Förbättra färgens vidhäftning
Ökad korrosionsbeständighet
9.6 Värmebehandling
Även om värmebehandling inte är en beläggningsprocess kan den öka:
Materialhårdhet
Förbättrad slitstyrka
Materialets styrka
Den kan användas tillsammans med ytbehandlingstekniker.
Kapitel 10: Hur man väljer rätt solenoidytbehandling
Tekniska överväganden är följande:
Villkor för användning
Inuti byggnaden eller utomhus?
Fuktig miljö?
Saltmiljö?
Kemiska ämnen?
Funktionella krav
Behöver du hög konduktivitet?
Behöver slitstyrka? Krävs?
Estetiska behov?
Utrustningens livslängd
Kort eller långsiktig tillämpning?
Krävs underhållsfri användning?
Budgeterad
Stora mängder och låga priser?
Precisionsutrustning? Avancerad?
Ingen av dessa beläggningar kan uppfylla alla syften. En optimal kompromiss mellan kvalitet och pris är att föredra.
Kapitel 11: Framtida utveckling av solenoidytbehandling
På grund av innovationer inom industriell teknik fortsätter nya pläteringsmetoder att dyka upp.
Framtiden för plätering inkluderar:
Miljövänlig plätering
Icke-kromplätering
Nanokeramisk plätering
RoHS-plätering
Avancerat korrosionsbeständigt material
Självläkande beläggningar
Tillverkare av solenoider kommer i allt större utsträckning att ta hänsyn till inte bara miljöpåverkan utan även den långsiktiga tillförlitligheten.
Kapitel 12 : Slutsats
Ytbehandling av solenoider är inte en dekorativ process för elektromagnetiska komponenter. Det är ett kritiskt tekniskt steg som påverkar prestanda, hållbarhet, konduktivitet, slitstyrka och livslängd hos ett magnetiskt ställdon.
Genom att välja rätt beläggningssystem, uppfylla internationella normer och bevisa beläggningskvaliteten med saltspraytest kan tillverkare minska fel och öka utrustningens effektivitet.
Vid konstruktion av industriella automationssystem, utomhusapparater, medicinsk utrustning och elektroniska apparater är korrekt ytbehandling av solenoidkomponenter extremt viktig för att säkerställa tillförlitlig drift under tuffa förhållanden. Bra beläggning kan:
Hjälp till att förhindra oxidation och korrosion
Öka konduktiviteten
Öka slitstyrkan
Förläng livslängden
Minska underhållskostnaderna
Öka produktens kvalitet
Att investera i rätt ytbehandling kommer definitivt att löna sig.
Kapitel 13: Vanliga frågor om solenoidytbehandling
1. Vilken är den bästa ytbehandlingen för industriella solenoider?
De mest populära ytbehandlingsteknikerna för industriella solenoider är zink- och nickelplätering på grund av deras tillförlitlighet och pris.
2. Varför rostar en elektromagnet så snabbt?
De flesta solenoiders magnetiska kärnor är gjorda av järn som har utmärkta magnetiska egenskaper men dålig korrosionsbeständighet. Därför rostar det lätt i fuktiga förhållanden.
3. Vad är syftet med att utföra saltspraytest?
Saltspraytest utförs för att bestämma beläggningens korrosionsbeständighet. Belagda delar utsätts för en viss saltvattenatmosfär.
4. Vilken beläggning är bäst för konduktivitet?
Förgyllning har störst ledningsförmåga och tennplätering är den billigaste metoden för elektriska anslutningar.
5. Hur länge ska solenoiden motstå saltdimmetestet?
Det beror på syftet. Standard industriell utrustning måste klara minst 24–48 timmar, medan marin- eller utomhusutrustning kan hålla i upp till 72 timmar.
6. Zinkplätering eller nickelplätering – Vad är bäst för solenoider?
Nickelbeläggningar är starkare mot korrosion och slitage medan zinkbeläggningar är billigare än vanliga industriella solenoider.
7. Vilka är orsakerna till att beläggningar flagnar av?
Blåsbildning och flagning av beläggningen kan orsakas av dålig förbehandling, oljeföroreningar, felaktiga pläteringsparametrar eller otillräcklig beläggningsvidhäftning.
8. Kan vi undvika beläggning när vi tillverkar solenoider i rostfritt stål?
Ja, i vissa fall, men rostfritt stål är dyrare än vanliga metaller och har inte lika bra magnetiska egenskaper.
9. Vilken är den bästa ytbehandlingen för elektromagnetiska apparater utomhus?
För utomhusapparater som utsätts för väta och klimatförändringar rekommenderas varmgalvanisering eller nickelplätering.
10. Hur kan köpare kontrollera kvaliteten på beläggningar?
Köpare bör begära följande dokumentation:
Rapport om saltspraytest
Rapport om beläggningstjocklek
Materialprovningsrapport
Inspektionsdokument från tredje part.

