
Kvalitetskontrollen av induktorspolar omfattar alla steg i tillverkningen, från kontroll av inkommande komponenter via bearbetningskontroller, kontroller av färdiga produkter och slutligen lagringskontroll. Det centrala målet är att säkerställa att induktorer uppfyller de angivna parametrarna vad gäller elektriska, fysiska och tillförlitliga prestanda. Följande är en diskussion om kontrollpunkter och metoder:
Kapitel 1: Inspektion av inkommande material (IQC): Kontrollera viktiga material vid källan
Inspektion av inkommande material anses vara det första steget i att validera produktkvaliteten, med fokus på materialtyper som emaljerad tråd, kärnor, ramar och ledningar. Några av de viktigaste punkterna för inspektion är:
1.1 Emaljerad
- Verifiering av specifikationer
- Verifiering av tråddiameter och tjocklek.
- Verifiering av driftstemperaturen.
- Prestandautvärdering: Bedöm emaljens vidhäftning, reptålighet och genombrottsspänning.
- Utseendekontroll: Kontrollera förekomsten av oxidation, flagning eller främmande material på ytan.
1.2 Verifiering av kärnmaterial:
Användning av materialanalysatorer för att verifiera basmaterialen, inklusive mangan-zinkferrit och nickel-zinkferrit.
Måttkontroll: Verifiera ytterdiameter, innerdiameter, höjdtolerans och luftspaltstorlekar i tillämpliga fall.
Utseendekontroll: Undersök materialet för förekomst av sprickor, flisor, luftfickor eller föroreningar på materialets yta.
1.3 Ram och kablar:
Måttkontroll: Säkerställ att ramens axeldiameter, ledningsavstånd och längd överensstämmer med tillverkningsstandarder samt krav på kretskortsbelastning.
1.4 Materialkontroll : Verifiera temperaturbeständighet och flamskyddsförmåga, samt tennpläteringens tjocklek och oxidationsbeständighet för bly.
Kapitel 2: Processkontroll (IPQC): Felsäker produktionsprocess
Processkontroll blir nödvändig för att säkerställa att en viss kvalitetsnivå upprätthålls och att fel förhindras.
Varje process har kontrollpunkter.
2.1 Lindningsprocess
Kontroll av viktiga parametrar: Antalet varv är en mycket viktig faktor; det måste kontrolleras exakt (med hjälp av lindningsmaskinens räknare, med ett fel på högst ±1 varv). Spänningen under lindningen är också en viktig faktor; för hög spänning kan göra tråden tunn, medan otillräcklig spänning kan göra att spolarna lossnar. Dessutom bör lindningsjusteringen vara felfri.
2.2 Misstagssäkrande aktiviteter:
Bekräftelse av den första delen är viktig; induktans- och DC-resistanskontroller är nödvändiga.
Timvisa stickprovskontroller bör utföras för att registrera lindningsvärden.
2.3 Lödning och trådförlängning:
Lödkontroll: Lödtemperaturen och -tiden kan behöva kontrolleras. Lödtemperaturen kan ligga runt 350-400°C. Lödtiden kan också behöva kontrolleras. Lödtiden kan vara runt 2-3 sekunder.
2.4 Isolationskontroll: En isolationsresistansmätare används för att kontrollera att ledningarna inte är anslutna till ramen och kärnan. Denna resistans bör vara >100MΩ vid 500V DC.
2.5 Doppbeläggning och härdningsprocess
Hartskontroll: Använd de angivna hartserna för isolering och blanda dessa hartser korrekt, utan några föroreningar som kan påverka isoleringen.
2.6 Härdningsparametrar: De föreskrivna härdningsparametrarna (t.ex. 120 °C i en timme) måste följas för att uppnå fullständig härdning. Detta steg spelar en viktig roll för att öka motståndskraften mot vibrationer och skydda materialet från fukt.
2.7 Kärnmonteringsprocess:
Monteringskrav: Säkerställ att kärnorna sitter tätt; distanser kan användas vid behov. Tejp eller klämmor ska vara ordentligt fästa, utan glapp.
2.8 Utseendekontroll: Kontrollera om det finns skador på mitten genom att säkerställa att det inte finns några störda spolar och att det inte finns några böjda ledningar.
Kapitel 3: Testning av färdiga produkter (FQC): Omfattande prestandavalidering och sortering
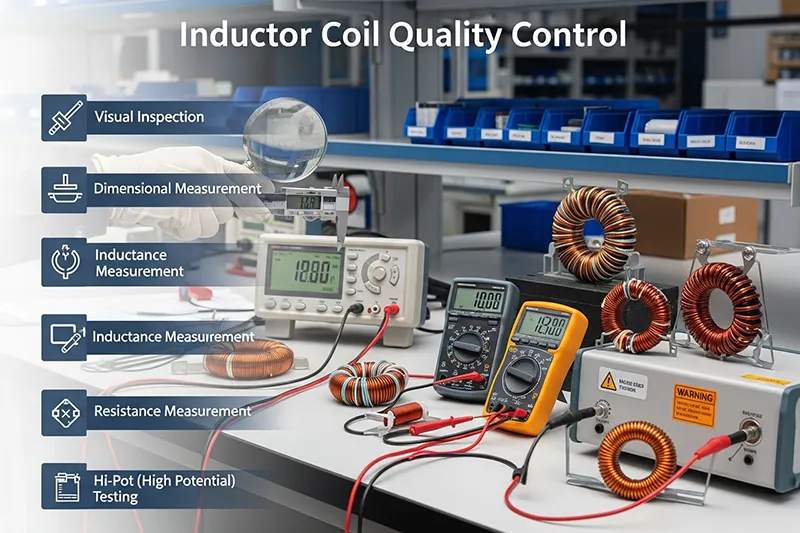
Den mest brådskande fasen är att testa de färdiga produkterna. De kommer att verifiera om produkterna uppfyller standarderna. Dessa tester täcker el-, fysikaliska och tillförlitlighetsstandarder.
3.1 Elektrisk prestandatestning:
- Induktans (L): Testad med LCR-mätare, med avvikelsevärdet inom ±5 % eller ±10 % beroende på kundens krav.
- DC-resistans (DCR): Testa med en mikroohmmeter eller en LCR-meter för att verifiera att resistansvärdet ligger inom specifikationen.
- Kvalitetsfaktor (Q): Testad med LCR-testaren vid den givna frekvensen för att säkerställa att Q ≥ det värde som anges som standard (eftersom en högre Q-faktor återspeglar lägre förluster för spolarna).
- Mättnadsström (Isat): Använd en DC-bias-strömförsörjning och LCR-testare för att verifiera strömmen vid vilken en 10 % minskning av induktansen är ≥ märkströmmen.
- Temperaturökningsström (Irms): Använd ett termiskt åldrat testskåp för att säkerställa att spolens temperaturökning är ≤40 °C (enligt kundens specifikationer).
- Isolationsresistans: Användning av en isolationsresistansmätare kontrollerar ett värde på ≥ 100 MΩ mellan spole, tråd och kärna.
- Spänningshållfasthetsdielektrikum: Utför ett spänningshållfasthetstest (till exempel AC1500V i 1 minut). Det får inte förekomma något genombrott eller överslag.
Fysisk prestationstestning:
Utseende: Du måste se till att spolen inte har några tecken på skador, att det inte finns några bubblor i hartslagret och att ledningarna inte är oxiderade eller deformerade.
Mått: Du måste kontrollera höjden, ledningsavståndet och ledningslängden för att säkerställa att de uppfyller toleranserna i den specificerade ritningen.
Vidhäftning: Se till att tejpen/klämmorna är ordentligt fastsatta och att elektroderna har tillräcklig draghållfasthet.
3.2 Tillförlitlighetstestning (urval)
- Hög/låg temperaturcykling: Exponera enheten för ett temperaturområde på -40° till 125° i 1000 cykler, och se till att induktansvariationen ligger inom ±5 %.
- Fuktighetstest: Komponenterna ska utsättas för 85 °C och 85 % relativ luftfuktighet i 1000 timmar, för att kontrollera om isolationsresistansen har minskat.
3.3 Vibrationstest: Vibrationer bör induceras i enlighet med standardvibrationsförhållanden och bör inte uppvisa någon glapp i strukturen eller försämring av den elektriska prestandan.
3.4 Kontroll Pembungan och Peng
Lagrings- och transporthanteringsmetoder spelar en avgörande roll för att skydda induktorerna från att skadas under lagrings- eller transportprocesserna.
Lagringshantering: Miljökrav: Lagermiljön ska vara torr och välventilerad. Temperaturen i lagret ska hållas vid 25 ± 5 °C. Luftfuktigheten ska inte överstiga 60 % RF. Detta är oerhört viktigt för att förhindra att kärnorna skadas på grund av fukt och för att förhindra att ledningarna oxiderar.
Förvaringsmetod: Föremål bör förvaras beroende på batch och specifikationer. Man bör inte klämma dem eftersom det kommer att få ledningar och kärnor att böjas.
3.5 Fraktinspektion (OQC0)
Provtagningsstandard: Provtagningen ska följa GB/T 2828.1-standarderna. Detta innebär att förpackningen och etiketterna (inklusive specifikation, batchnummer och produktionsdatum) granskas.
3.6 Konsekvensverifiering: Produktprover kommer att väljas slumpmässigt för att testa induktansvärdet och utseendet igen för att verifiera överensstämmelse med FQC.
Kapitel 4: Hantering av kvalitetsavvikelser
Det är nödvändigt att om några kvalitetsproblem uppstår, åtgärdas dessa omedelbart.
Materialflöde Inkommande materialavvikelser: Separera problematiska material och meddela leverantörerna för korrigerande åtgärder, bekräfta sedan de korrigerande åtgärder som vidtagits.
Processavvikelser
Om det uppstår ett problem, till exempel ett felaktigt värde för induktans, stoppa produktionen och fastställ orsaken. Detta kan bero på felaktiga varv eller till och med felaktigt kärnmaterial. Ändra parametrarna och se till att den första enheten uppfyller testkraven.
Avvikelse från färdig produkt: Fastställ typen av avvikelse, vilken kan vara elektrisk eller utseenderelaterad. Identifiera sedan orsaken till avvikelsen och vidta lämpliga åtgärder.
Kapitel 5: Vanliga frågor
1. Hur kan kvaliteten på emaljerad tråd säkerställas?
Knepet är att undersöka dess specifikationer, funktionalitet (enzymatisk bindning, isoleringsstyrka) och visuella egenskaper. Alla dessa komponenter bör uppfylla de standarder som krävs för att förhindra elektriskt haveri.
2. Hur skulle vi felsöka om värdet för induktansen inte ligger inom gränserna?
Vi skulle först kontrollera varv och lödningsspecifikationer. Vi skulle inte heller glömma att kontrollera kärntypen. Efter det kommer vi att förbättra vår process och kontrollera våra resultat med First Piece Testing.
3. Vad händer om de färdiga produkterna har låg isolationsresistans?
Undersök både den använda isoleringen och lödtekniken. Om det uppstår problem med produktionen, justera parametrarna därefter. Om det uppstår problem på materialsidan, meddela tillverkaren i enlighet därmed för att lösa sådana problem.
4. Vad ska hända med de spruckna kärnorna?
En sprucken kärna är skadlig för induktorn. Dessa delar måste läggas åt sidan och undersökas för att hitta den möjliga orsaken. Detta kan bero på någon mekanisk skada som uppstått under monteringen.
5. Hur kan lagring hanteras för att undvika skador?
Lagermiljön ska vara torr och ha en konstant temperatur och luftfuktighet. Förvara produkterna efter batch och specifikation på ett sätt som undviker deformation och skador under transport.
Kapitel 6: Sammanfattning Kvalitetskontroll av induktorspolen
En spole är en organiserad funktion som består av flera steg. Kvalitetsinspektion av mottagna eller tillverkade råvaror, produktverifiering och lagerhållning säkerställer kvaliteten på varje induktorspole som används i praktiska tillämpningar. Varje steg i hela kvalitetskontrollprocessen är en viktig del för att säkerställa leverans av kvalitetsprodukter enligt kundens krav. För att säkerställa induktorspolens kvalitet i alla aspekter
