
O controle de qualidade de bobinas indutoras envolve todas as etapas de sua fabricação, desde a verificação dos componentes recebidos, passando pelos controles de processo e verificação do produto acabado, até o controle de armazenamento. O objetivo principal é garantir que as bobinas indutoras atendam aos parâmetros especificados em termos de desempenho elétrico, físico e de confiabilidade. A seguir, uma discussão sobre os pontos e métodos de controle:
Capítulo 1: Inspeção de Materiais Recebidos (IQC): Controle de Materiais Essenciais na Origem
A inspeção do material recebido é considerada o primeiro passo na validação da qualidade do produto, com foco em tipos de materiais como fios esmaltados, núcleos, estruturas e terminais. Alguns dos pontos mais importantes para inspeção são:
1.1 Esmaltado
- Verificação de Especificações
- Verificação do diâmetro e da espessura do fio.
- Verificação da temperatura de operação.
- Avaliação de desempenho: Avaliar a adesão do esmalte, a resistência a riscos e a tensão de ruptura.
- Verificação da aparência: Verifique a presença de oxidação, descascamento ou material estranho na superfície.
1.2 Verificação do Material Central:
Utilização de analisadores de materiais para verificar os materiais de base, incluindo ferrita de manganês-zinco e ferrita de níquel-zinco.
Verificação de dimensões: Verifique o diâmetro externo, o diâmetro interno, a tolerância de altura e as dimensões do espaço de ar, conforme aplicável.
Verificação da aparência: Examine o material para verificar a presença de rachaduras, lascas, bolhas de ar ou contaminantes na superfície do material.
1.3 Quadro e Condutores:
Verificação de dimensões: Certifique-se de que o diâmetro do eixo, o espaçamento entre os terminais e o comprimento da estrutura estejam de acordo com os padrões de fabricação e os requisitos de carga da placa de circuito impresso.
1.4 Verificação de Materiais : Verificar a resistência à temperatura e a capacidade de retardamento de chamas, bem como a espessura do revestimento de estanho e a resistência à oxidação dos terminais.
Capítulo 2: Controle de Processo (IPQC): Processo de Produção à Prova de Erros
O controle de processos torna-se necessário para garantir que um determinado nível de qualidade seja mantido e que defeitos sejam evitados.
Cada processo possui pontos de controle.
2.1 Processo de enrolamento
Controle de Parâmetros Chave: O número de voltas é um fator muito importante; ele deve ser controlado com precisão (por um contador na máquina de enrolamento, com um erro de no máximo ±1 volta). A tensão durante o enrolamento também é um fator importante; tensão excessiva pode deixar o fio fino, enquanto tensão insuficiente pode deixar as espiras frouxas. Além disso, o alinhamento do enrolamento deve ser impecável.
2.2 Atividades à prova de erros:
A confirmação da primeira peça é importante; verificações de indutância e resistência CC são necessárias.
Devem ser realizadas verificações pontuais de hora em hora para registrar os valores de enrolamento.
2.3 Soldagem de terminais e extensão de fios:
Controle de soldagem: A temperatura e o tempo de soldagem podem precisar de controle. A temperatura de soldagem pode ficar em torno de 350-400°C. O tempo de soldagem também pode precisar de controle, sendo idealmente de 2 a 3 segundos.
2.4 Verificação de Isolamento: Um testador de resistência de isolamento é utilizado para verificar se os fios estão desconectados da carcaça e do núcleo. Essa resistência deve ser superior a 100 MΩ a 500 V CC.
2.5 Processo de Revestimento por Imersão e Cura
Controle de resina: Utilize as resinas especificadas para isolamento e misture-as corretamente, sem quaisquer contaminantes que possam afetar o isolamento.
2.6 Parâmetros de cura: Os parâmetros de cura prescritos (como 120 °C por uma hora) devem ser seguidos para se obter a cura completa. Esta etapa desempenha um papel significativo no aumento da resistência à vibração e na proteção do material contra a umidade.
2.7 Processo de Montagem do Núcleo:
Requisitos de montagem: Certifique-se de que os núcleos estejam bem encaixados; espaçadores podem ser usados, se necessário. As fitas adesivas ou clipes devem estar firmemente fixados, sem folga.
2.8 Verificação de aparência: Verifique se há danos no centro, certificando-se de que não haja bobinas deslocadas e que não haja fios dobrados.
Capítulo 3: Testes de Produto Acabado (FQC): Validação e Classificação Abrangentes de Desempenho
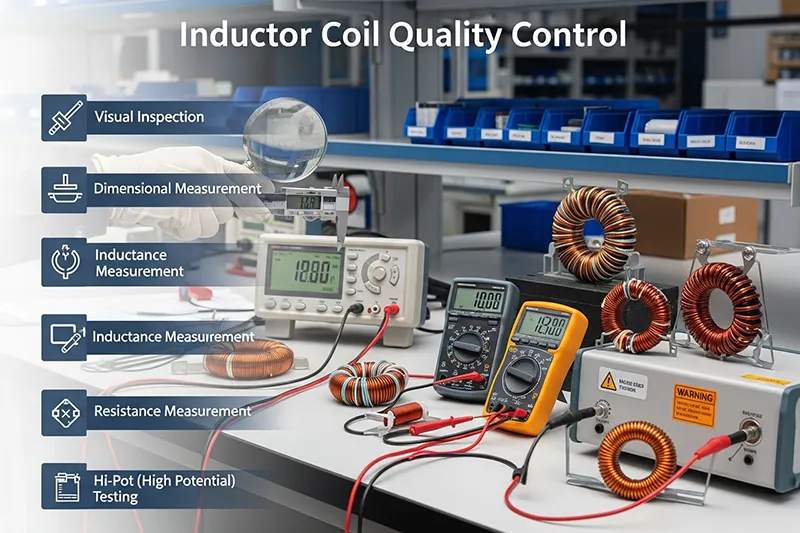
A fase mais urgente é a de testes dos produtos finais. Nela, será verificado se os produtos atendem aos padrões. Esses testes abrangem padrões de eletricidade, físicos e de confiabilidade.
3.1 Testes de desempenho elétrico:
- Indutância (L): Testada usando o medidor LCR, com o valor do desvio estando dentro de ±5% ou ±10%, dependendo da exigência do cliente.
- Resistência CC (DCR): Teste usando um micro-ohmímetro ou um medidor LCR para verificar se o valor da resistência está dentro da especificação.
- Fator de Qualidade (Q): Testado com o testador LCR na frequência especificada para garantir que Q seja ≥ ao valor mencionado como padrão (pois um fator Q mais alto reflete menores perdas nas bobinas).
- Corrente de saturação (Isat): Utilize uma fonte de alimentação com polarização CC e um testador LCR para verificar a corrente na qual uma redução de 10% na indutância é igual ou superior à corrente nominal.
- Corrente de elevação de temperatura (Irms): Utilize uma câmara de teste de envelhecimento térmico para garantir que a elevação da temperatura da bobina seja ≤40°C (conforme as especificações do cliente).
- Resistência de isolamento: O uso de um testador de resistência de isolamento verifica se o valor entre a bobina, o fio e o núcleo é ≥ 100 MΩ.
- Resistência à tensão dielétrica: Realize um teste de resistência à tensão (por exemplo, 1500 V CA por 1 minuto). Não deve haver ruptura dielétrica nem descarga disruptiva.
Teste de desempenho físico:
Aparência: É necessário verificar se a bobina não apresenta sinais de danos, se não há bolhas na camada de resina e se os terminais não estão oxidados ou deformados.
Dimensões: É necessário verificar a altura, o espaçamento entre os terminais e o comprimento dos terminais para garantir que atendam às tolerâncias especificadas no desenho.
Adesão: Certifique-se de que a fita/clips estejam devidamente fixados e que os cabos tenham resistência à tração adequada.
3.2 Teste de Confiabilidade (Amostragem)
- Ciclos de alta/baixa temperatura: Exponha o dispositivo a uma faixa de temperatura de -40° a 125° por 1000 ciclos, garantindo que a variação da indutância esteja dentro de ±5%.
- Teste de umidade: Os componentes devem ser submetidos a 85°C e 85% de umidade relativa durante 1000 horas, verificando-se assim se houve diminuição da resistência de isolamento.
3.3 Teste de Vibração: A vibração deve ser induzida de acordo com as condições de vibração padrão e não deve apresentar qualquer folga na estrutura ou deterioração no desempenho elétrico.
3.4 Controle de Pembungan e Peng
As práticas de gerenciamento de armazenamento e transporte desempenham um papel fundamental na proteção dos indutores contra danos durante os processos de armazenamento ou transporte.
Gestão de Armazenamento: Requisitos Ambientais: O ambiente do armazém deve ser seco e bem ventilado. A temperatura no armazém deve ser mantida em 25±5°C. A umidade relativa não deve exceder 60%. Isso é extremamente importante para evitar que os núcleos sejam danificados pela umidade e para prevenir a oxidação dos terminais.
Método de armazenamento: Os itens devem ser armazenados de acordo com o lote e as especificações. Não devem ser apertados, pois isso pode causar a deformação dos terminais e núcleos.
3.5 Inspeção de embarque (OQC0)
Padrão de amostragem: A amostragem deve seguir as normas GB/T 2828.1. Isso inclui examinar a embalagem e os rótulos (incluindo especificações, número do lote e data de produção).
3.6 Verificação de Consistência: Amostras do produto serão selecionadas aleatoriamente para retestar o valor da indutância e a aparência, a fim de verificar a consistência com o CQF (Controle de Qualidade Final).
Capítulo 4: Tratamento de Anomalias de Qualidade
É necessário que, caso surjam problemas de qualidade, estes sejam resolvidos imediatamente.
Fluxo de materiais - Anomalias nos materiais recebidos: Separar os materiais problemáticos e notificar os fornecedores para que tomem as medidas corretivas necessárias, confirmando em seguida a implementação das medidas corretivas.
Anomalias do Processo
Se houver algum problema, como um valor incorreto de indutância, interrompa a produção e determine a causa. Isso pode ser resultado de um número incorreto de espiras ou até mesmo de um material de núcleo inadequado. Altere os parâmetros e certifique-se de que a primeira unidade atenda aos requisitos de teste.
Não conformidade do produto acabado: Determine o tipo de não conformidade, que pode ser elétrica ou relacionada à aparência. Em seguida, identifique a causa da não conformidade e tome as medidas apropriadas.
Capítulo 5: Perguntas Frequentes
1. Como garantir a qualidade do fio esmaltado?
O segredo é examinar suas especificações, funcionalidade (ligação enzimática, resistência do isolamento) e características visuais. Todos esses componentes devem estar em conformidade com as normas necessárias para evitar falhas elétricas.
2. Como podemos solucionar problemas se o valor da indutância estiver fora dos limites?
Primeiramente, verificaríamos as especificações de voltas e soldagem. Também não nos esqueceríamos de verificar o tipo de núcleo. Depois disso, aprimoraríamos nosso processo e verificaríamos nossos resultados com o Teste da Primeira Peça.
3. E se os produtos acabados tiverem baixa resistência de isolamento?
Examine tanto o isolamento utilizado quanto a técnica de soldagem. Caso haja problemas na produção, ajuste os parâmetros de acordo. Se o problema estiver relacionado aos materiais, notifique o fabricante para que ele possa resolvê-lo.
4. O que deve acontecer com os núcleos trincados?
Um núcleo trincado é prejudicial ao indutor. Essas peças precisarão ser separadas e investigadas para determinar a possível causa. Isso pode ser devido a algum dano mecânico ocorrido durante a montagem.
5. Como o armazenamento pode ser gerenciado para evitar danos?
O ambiente no armazém deve ser seco e ter temperatura e nível de umidade constantes. Os produtos devem ser armazenados por lote e especificação, de forma a evitar deformações e danos durante o transporte.
Capítulo 6: Resumo Controle de qualidade da bobina indutora
A bobina é um processo organizado que consiste em várias etapas. A inspeção de qualidade da matéria-prima recebida ou dos processos de fabricação, a verificação do produto e o armazenamento garantem a qualidade de cada bobina indutora utilizada em aplicações práticas. Cada etapa de todo o processo de controle de qualidade é essencial para garantir a entrega de produtos de qualidade, conforme exigido pelo cliente. Para garantir a qualidade da bobina indutora em todos os aspectos, é fundamental garantir a qualidade da bobina indutora em todos os seus aspectos.
