

Capítulo 1:Introdução à estampagem de metais na indústria automotiva
A estampagem de metais automotivos desempenha um papel fundamental na fabricação de automóveis. Todas as peças estampadas em metal, desde painéis da carroceria a suportes, placas de reforço, tampas de bateria e componentes do chassi, devem atender a rigorosos critérios de segurança e estética. A qualidade e a durabilidade das matrizes de estampagem garantem o sucesso do processo em todas as etapas, desde a fabricação de protótipos até a produção em massa.
Apesar dos avanços na simulação CAE e dos novos desenvolvimentos na ciência dos materiais, muitas empresas continuam presas em um ciclo caro e demorado de Teste -> Modificação do molde -> Novo teste -> Ajuste. Cada alteração aumenta os custos de ferramental, prolonga o ciclo de desenvolvimento do projeto, sobrecarrega a capacidade de engenharia e reduz a eficiência geral. Em casos extremos, o processo de desenvolvimento leva vários meses, o que impacta diretamente o cronograma de lançamento de um novo modelo de automóvel.
Neste artigo, resumimos recomendações práticas baseadas em décadas de experiência em instalações de estampagem e fabricação de matrizes para o setor automotivo. Ele abrange todo o ciclo de vida de uma matriz de estampagem, desde o layout e simulações CAE até os testes, otimização e produção em massa. Seguir as dicas deste guia permite aumentar significativamente as chances de sucesso em projetos de estampagem.
Capítulo 2: Por que a estampagem de metais na indústria automotiva é importante
Os fabricantes de automóveis modernos dependem cada vez mais de materiais avançados para atender às suas necessidades de economia de combustível e segurança. Esses materiais são:
Aço de alta resistência (HSS)
Aços avançados de alta resistência (AHSS)
Aço inoxidável
Ligas de alumínio (séries 5xxx e 6xxx)
Esses materiais avançados permitem alcançar excelente estrutura e leveza, mas apresentam dificuldades de fabricação nos seguintes aspectos:
Estampagem profunda – altas taxas de estampagem
Controle de retorno elástico – controle da instabilidade do material após a formação.
Evitar que as rachaduras se formem
Controle de rugas – controle de instabilidades compressivas
- Resistência ao desgaste da ferramenta – longa vida útil da matriz com altas pressões de contato.
Assim, o sucesso na estampagem de metais na indústria automotiva requer equilíbrio entre:
✔ Habilidades de projeto – o layout adequado da tira, a conformação e o design do cordão de tração são essenciais para diminuir defeitos e alcançar precisão dimensional.
✔ Simulação CAE – programas de simulação sofisticados como AutoForm, DYNAFORM ou PAM-STAMP permitem prever afinamento, fluxo de material, enrugamento, fissuras e retorno elástico antes do teste da matriz.
✔ Teste – o sucesso final depende de ajustes relacionados às esferas de estiragem, pressão de nitrogênio, calços, insertos etc. Nenhum software pode substituir o conhecimento especializado.
Capítulo 3; Problemas comuns na estampagem de metais automotivos
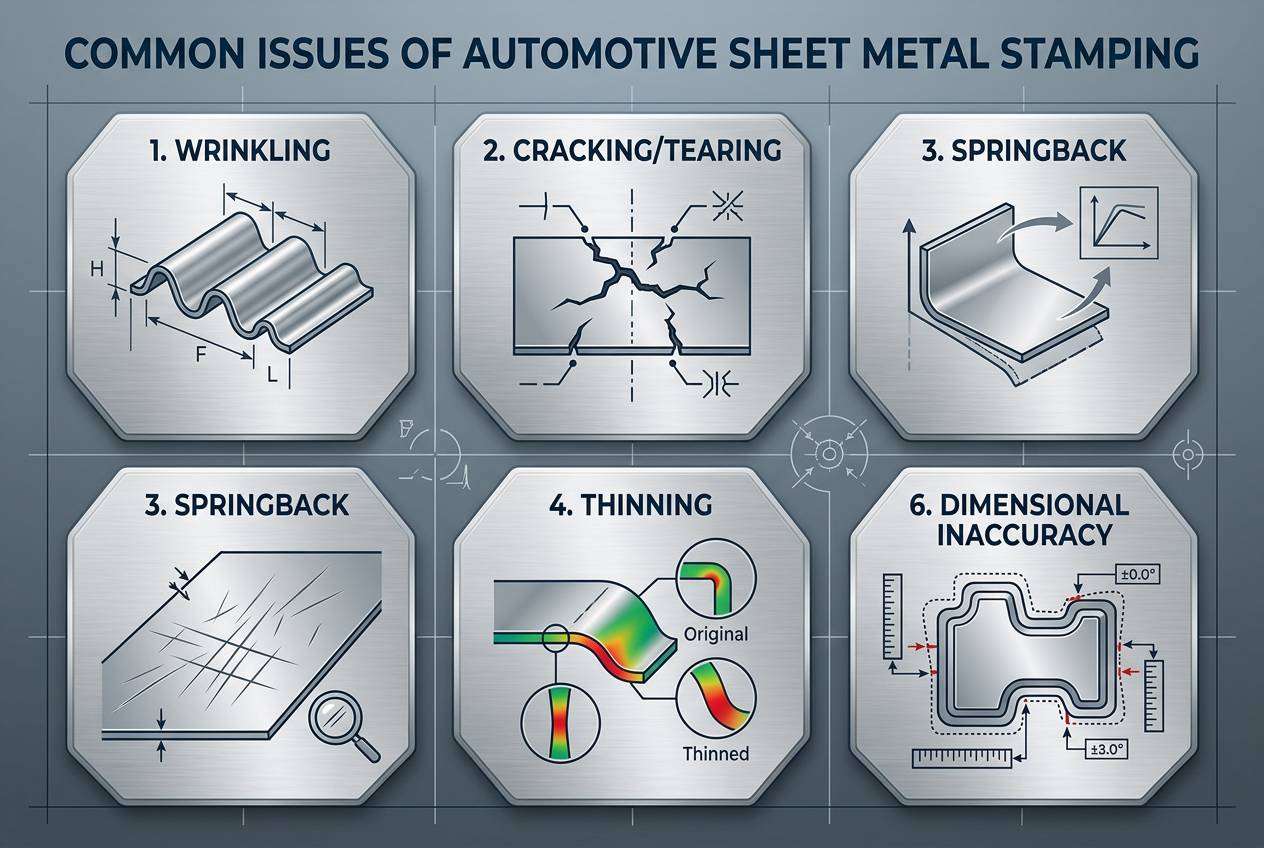
3.1 Ruga
As causas podem incluir:
Pressão insuficiente do porta-blancos
Contas de tração ruins ou desgastadas.
Formação desequilibrada do fluxo de material
Dimensões em branco incorretas
Soluções:
Aumente a pressão do porta-matriz ou instale cordões de estampagem mais profundos para aumentar a força de retenção.
Modificar a geometria das contas de desenho (altura, largura, localização)
Melhorar o layout em branco para regular o fluxo de materiais.
Relevos adicionais ou áreas de contenção
3.2 Rachaduras
Razões:
Afinamento excessivo além dos limites do material
Cantos muito pequenos que levam à concentração de tensão
Dimensões incorretas de punção ou forma
Lubrificação ineficiente ou propriedades inadequadas do material
Soluções:
Aumentar o raio de punção R. Adicionar etapas adicionais de pré-formação.
Aumente o tamanho do bloco para evitar que ele estique.
Recozimento intermediário (especialmente para aço inoxidável e AHSS)
Otimize as contas de desenho.
Durante o período de retorno da mola
3.3 Remédios:
Correção de curvatura nas superfícies da matriz
Características de contenção, por exemplo, costelas
operações adicionais de reataque
Correção de retorno elástico baseada em CAE
Aumentar as forças de fixação da matriz ou trefilar cordões para induzir deformações plásticas adicionais.
Capítulo 4: Etapa de Projeto de Estampagem de Metais Automotivos: Estabelecendo Fundamentos Sólidos
Fundações
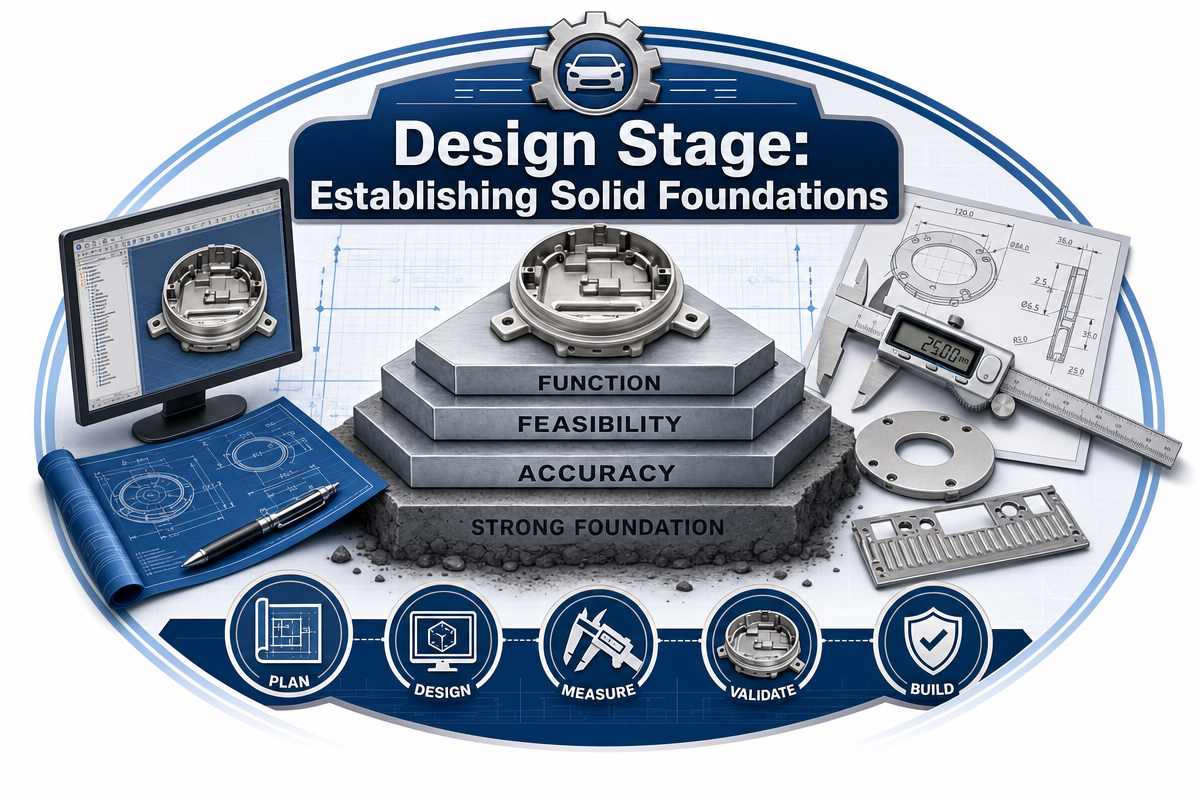
Dica de projeto 1: Análise do processo antes do projeto da matriz
Antes de iniciar o trabalho no software CAD, realize uma avaliação completa do processo. Calcule a taxa mínima de estampagem, o comprimento da flange, a distância da borda do furo e as propriedades do material. Compare com dados de referência para operações de estampagem semelhantes. Identifique áreas problemáticas na fase preliminar.
Dica de projeto 2: Layout em faixas e avaliação CAE –
O layout da tira define a sequência do processo de estampagem. Sempre realize a simulação CAE utilizando o modelo completo da tira. Preveja a distribuição do material, os furos-piloto e a resistência da tira de suporte. Compare a previsão de afinamento com os valores históricos.
Dica de design 3: Estações vazias
Nunca preencha todas as estações da sua linha de produção com operações de conformação. Insira estações vazias no processo para que ajustes futuros possam ser feitos sem desmontar toda a matriz. Estações vazias também oferecem locais para a instalação de sensores, dispositivos de descarte de resíduos e ferramentas secundárias.
Dica de design 4: Design do elevador
Elevadores confiáveis são elementos cruciais em matrizes de estampagem progressiva. Utilize elevadores com força e curso adequados para liberar todas as características da peça. Nunca use elevadores pequenos com molas de força insuficiente. Certifique-se de que haja espaço suficiente para a transferência para a próxima estação na linha de alimentação.
Dica de design 5: Seleção do material da matriz e acabamento da superfície
Selecione os materiais de acordo com o volume de produção. Ferro fundido ou aço temperado podem ser suficientes para a produção em lotes limitados de protótipos. Aços de alta qualidade, como o DC53, o 1.2379 ou aços em pó, são utilizados para a estampagem em larga escala de aços AHSS. O acabamento inclui revestimento PVD, tratamento superficial TD ou nitretação.
Dica de design 6: Inserções
Torne as superfícies críticas das pastilhas de conformação intercambiáveis. O uso de pastilhas permite ajustes rápidos da matriz com calços ou retificação. A simples troca de pastilhas economiza de 30% a 50% do tempo necessário para o ajuste da matriz. Além disso, as pastilhas eliminam a necessidade de raspar toda a superfície da matriz durante o processo de ajuste.
Etapa de teste: aprimorando seu dado
Dica de design 7: Molas de nitrogênio –
As molas de nitrogênio devem ser usadas com cuidado. Pressão excessivamente alta é prejudicial às suas ferramentas. Use apenas a quantidade necessária para concluir a tarefa e registre os valores exatos no livro de registro de ferramentas. Pressão muito alta acelera o desgaste da matriz e pode causar rachaduras.
Dica de design 8: Precauções para o primeiro teste –
Inicie os testes de matriz com as velocidades de prensa e pressão de nitrogênio mais baixas possíveis. Ajuste os interruptores de limite ou o batente mecânico para evitar o sobrecurso. Observe atentamente cada operação em baixas velocidades e fique atento a ruídos incomuns. Mesmo um pequeno erro em alta velocidade pode danificar a matriz em segundos.
Dica de projeto 9: Teste de inspeção com minério de chumbo vermelho
O teste de contato com grafite vermelho (ou azul de metileno) é um método rápido e confiável para verificar as áreas de contato das matrizes. Aplique uma fina camada de grafite vermelho no punção, feche as matrizes sob alta pressão e observe a transferência para o bloco da matriz. Tente estabelecer contato em 70-80% da superfície de conformação. Bordas afiadas indicam potenciais concentradores de tensão.
Dica de projeto 10: Critérios de medição CMM
Antes do primeiro teste, crie um protocolo escrito para máquinas de medição por coordenadas (MMC). Determine as dimensões, o número de peças por ciclo de medição e as tolerâncias. Meça as peças em condições irrestritas e restritas, simulando a montagem futura. Os resultados das medições são então comparados com a previsão de retorno elástico gerada por CAE (Engenharia Assistida por Computador).
Dica de design 11: Validação de amostra para o cliente
Não espere até que a matriz funcione perfeitamente. Envie amostras ao seu cliente antecipadamente para validação das prioridades. Às vezes, uma pequena amostra é suficiente para chegar a um acordo sobre as prioridades e o plano de ação futuro.
Capítulo 5: Estampagem de Metais Automotivos - Tecnologia e Materiais Especiais de Conformação
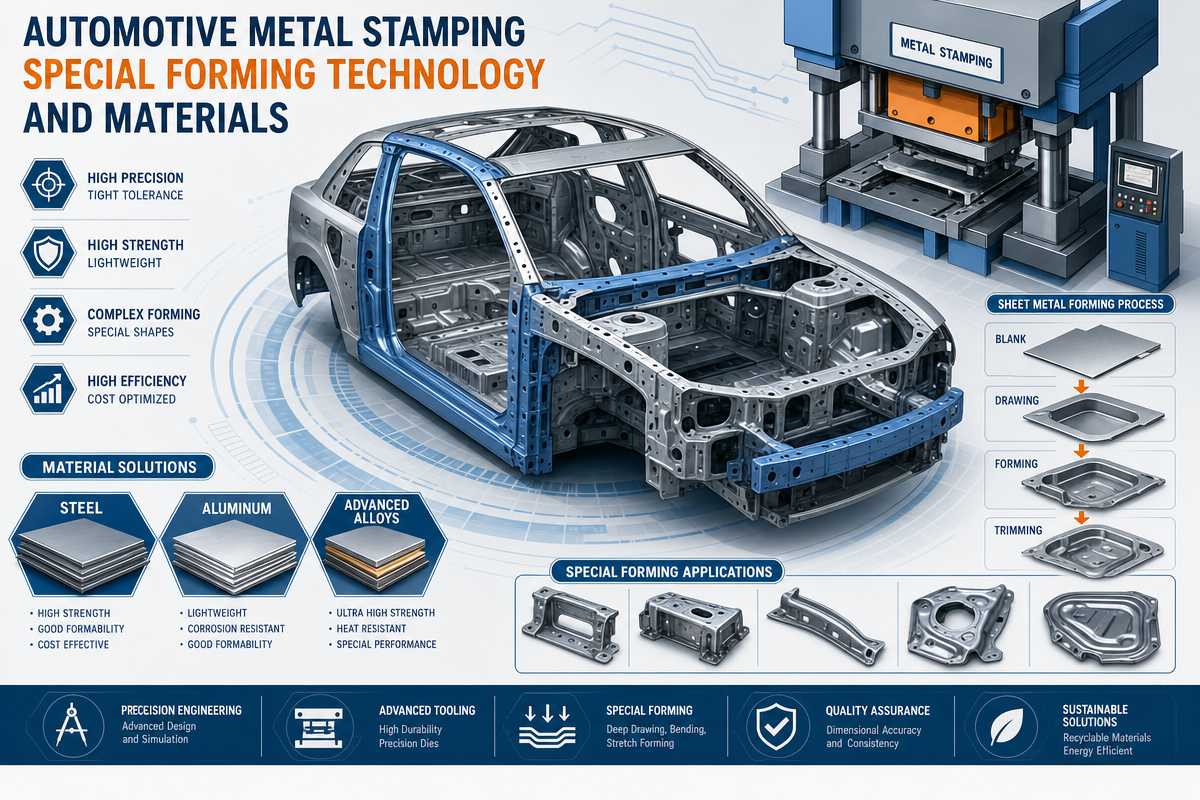
Dica de projeto 12: Estampagem automotiva de aço AHSS (aço avançado de alta resistência)
O aço AHSS é bastante diferente do aço comum. As principais diferenças residem nos grandes raios de curvatura, maior folga entre as matrizes, maior pressão de nitrogênio e superfícies polidas para redução do atrito. O retorno elástico é de 2 a 3 vezes maior. Considere esses fatores no projeto das matrizes.
Dica de design 13: Estampagem de metal automotivo do teste de lixa
Para diagnosticar a distribuição de tensão em uma superfície, experimente o teste da lixa. Desenhe uma matriz usando lixa grossa (grão 60-80). Durante a deformação, a lixa risca a superfície da matriz e revela as áreas de maior concentração de tensão. É um método barato e altamente confiável.
Dica de projeto 14: Sequência de correção de curvatura
Para corrigir a curvatura, siga uma sequência específica. Primeiro, determine a espessura e a dureza do material, depois a folga entre as matrizes e, por fim, ajuste o ângulo dos punções. Verifique esses dados básicos antes de qualquer ajuste no bloco da matriz. Muitos "problemas com a matriz" são, na verdade, causados pelo material ou pela prensa.
Dica de projeto 15: Estampagem de metal automotivo do procedimento de ajuste de calços
Utilize calços de precisão de 0.05, 0.1 e 0.2 mm para realizar ajustes finos sob as pastilhas ou atrás das almofadas de conformação. Sempre documente o uso de calços com detalhes no livro de registro de ferramentas. Nunca utilize mais de três calços em um mesmo ponto, pois eles podem se deformar de maneira irregular. Para obter um ajuste definitivo, retifique a face das pastilhas.
Dica de design 16: Estampagem de metal automotivo com revestimento de aço inoxidável
Para evitar o desgaste por atrito, aplique revestimentos de nitreto de titânio e alumínio (TiAlN), nitreto de alumínio e cromo (AlCrN) ou nitreto de cromo (CrN) nas superfícies de conformação. Utilize lubrificantes de trefilação com alta viscosidade e acabamento superficial polido (Ra < 0.2 µm). Utilize também agentes antidesgaste à base de níquel para testes.
Capítulo 6: Detalhes sobre Produção e Processamento
Dica 17: Estampagem de metais automotivos - Gestão de materiais
Armazene o material bruto em bobinas em condições ambientais controladas para evitar a oxidação e a deterioração dos lubrificantes. Registre os lotes do material e os certificados dos ensaios mecânicos. Muitas vezes, rachaduras inesperadas ocorrem devido a uma bobina defeituosa. Inspecione o material recebido quanto às tolerâncias de espessura, condição das bordas e estado de tensão.
Dica 18: Sistemas de sensores e manuseio de sucata
Utilize sensores para monitorar falhas de alimentação, falhas no mecanismo de ejeção de peças e contaminação da matriz. No caso de matrizes progressivas, verifique se os resíduos não estão sendo impedidos de cair durante o recorte. A calha de resíduos deve ser inclinada (ângulo >30°) com aberturas para limpeza. Um único resíduo pode danificar várias outras estações.
Dica 19: Estampagem de metais automotivos - Sequência de puncionamento ideal
Sempre que for necessário cortar furos próximos ao contorno da peça, tente realizar a operação de puncionamento antes de qualquer conformação. O puncionamento pós-conformação exige ângulos mais complexos e gera maior quantidade de rebarbas. Caso contrário, se a operação de puncionamento for inevitável após a conformação, utilize um punção esférico ou escalonado.
Dica 20: Estampagem de metais automotivos com abordagem de corte fino.
O corte fino produz contornos de corte limpos com cisalhamento total, sem superfícies de fratura. O corte fino tradicional envolve o uso de prensas de estampagem especiais, mas hoje em dia muitas matrizes progressivas oferecem um equivalente ao corte fino com folgas mínimas (até 1% da espessura), indentadores em V e contra-punções.
Dica 21 – Abordagens corretivas secundárias
Caso a otimização da matriz não produza o resultado esperado, existem opções adicionais a serem consideradas: nivelamento por rolos para formar uma superfície plana, cunhagem para definir a espessura e uso de novas cunhagens para o ajuste final do contorno. Às vezes, a abordagem ideal está além do molde original.
Capítulo 7: Estabilidade da Estampagem de Metais Automotivos na Produção em Massa
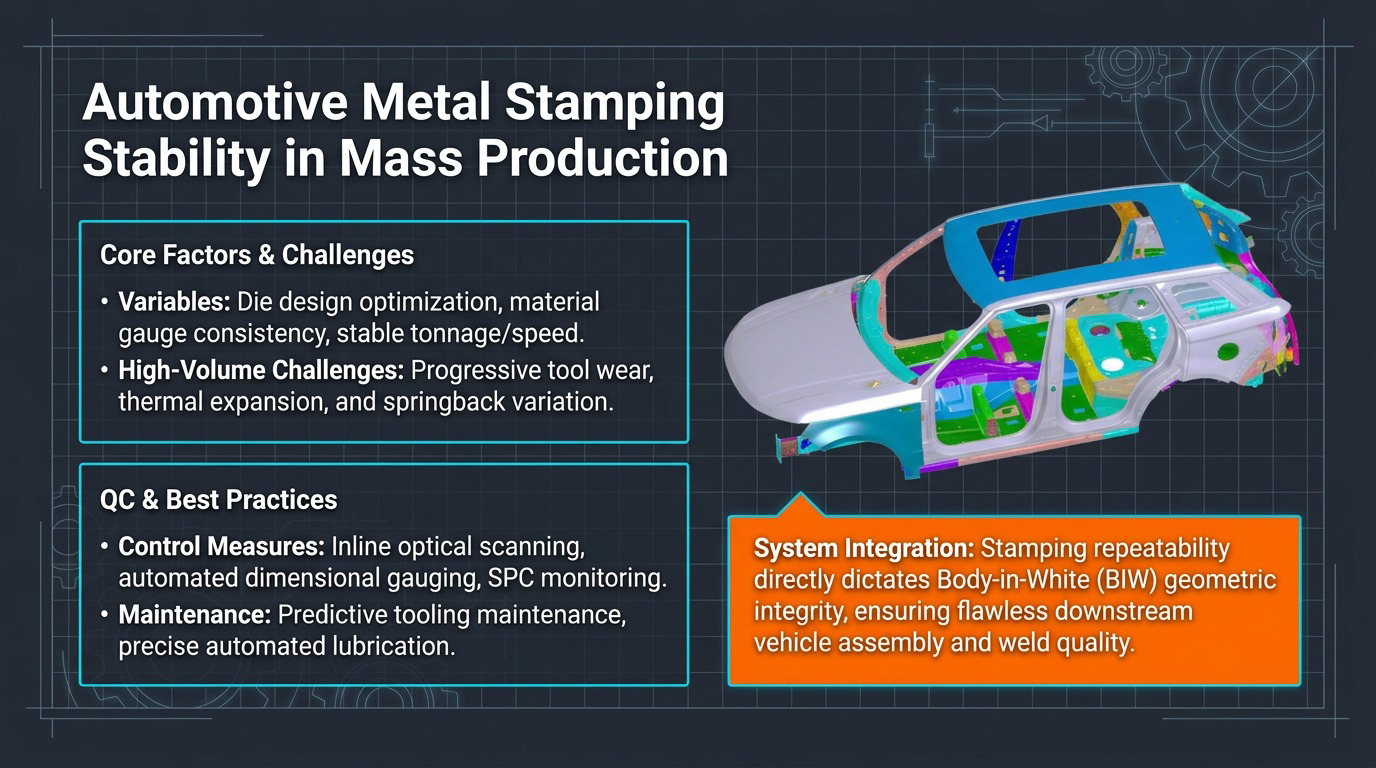
Dica 22 – Estampagem de metais automotivos: Monitoramento da vida útil da ferramenta
Monitore a vida útil da ferramenta utilizando a contagem de golpes entre as reafiações e as tendências de desgaste. O intervalo usual entre reafiações de matrizes de estampagem AHSS de alto volume é de 50,000 a 200,000 golpes. Utilize as informações coletadas para programar paradas preventivas com antecedência, em vez de esperar por emergências.
Dica 23 – Programa de Manutenção Planejada para Estampagem de Metais Automotivos
Elabore uma lista de atividades regulares de manutenção que incluam: limpeza de orifícios e calhas de sucata, verificação de quedas de pressão nas molas de nitrogênio, inspeção de pinos e buchas guia e verificação dos valores de torque de todos os insertos. Uma matriz com manutenção adequada é capaz de produzir consistentemente mais do que uma matriz otimizada em seu estado de degradação.
Dica 24 – Verificando as molas de nitrogênio
Após uso prolongado, a pressão das molas de nitrogênio tende a diminuir devido ao desgaste da vedação. Verifique a pressão de pré-carga mensalmente usando um manômetro específico. Substitua todas as molas com perda de pressão superior a 10%. Uma mola de nitrogênio danificada causa deformação assimétrica ou desvios repentinos no contorno da peça.
Dica 25 – Controle estatístico de processo (CEP)
Utilize o controle estatístico de processo para monitorar as tendências nas dimensões críticas durante o processo de teste. Registre os resultados das medições após cada 50 a 100 ciclos. Preste atenção a tendências como o aumento do retorno elástico (devido ao desgaste da matriz) ou qualquer mudança repentina (devido a insertos soltos ou diferença na qualidade do material).
Dica 26 – Suporte à simulação CAE na produção
Salve todas as simulações realizadas durante o desenvolvimento da matriz. Utilize a simulação CAE na produção para solucionar problemas: compare a peça real conformada com a simulação. É possível realizar diversos estudos de hipóteses, como o uso de blanks com novos formatos, diferentes coeficientes de lubrificação e velocidades de prensagem, utilizando a moderna tecnologia CAE.
Dica 27 – Sistema de gerenciamento de estampagem de metais automotivos
Documente todas as experiências valiosas de testes, ajustes e melhorias de processo no banco de dados. Em muitas fábricas de matrizes, a experiência adquirida durante o desenvolvimento fica armazenada apenas na memória dos engenheiros. As lições aprendidas durante o desenvolvimento de diferentes produtos se acumulam em um sistema estruturado de gestão do conhecimento.
Capítulo 8: Perguntas Frequentes (FAQ)
8.1 O que é estampagem de chapas metálicas automotivas?
A estampagem de chapas metálicas automotivas é um processo de fabricação que envolve a conformação de chapas metálicas planas por meio de matrizes de estampagem e prensas, transformando-as em componentes de veículos, como painéis de carroceria, suportes, longarinas estruturais e alojamentos de baterias.
8.2 Que tipo de materiais são usados para estampagem automotiva?
Os materiais típicos usados na estampagem automotiva são aço macio, aço de alta resistência (HSS), aço avançado de alta resistência (AHSS), aço inoxidável e ligas de alumínio (graus 5xxx e 6xxx).
8.3 Por que a simulação CAE é importante no processo de estampagem?
A simulação CAE prevê potenciais problemas como fissuras, enrugamento, retorno elástico e escoamento do material, o que permite economizar até 30-50% do tempo e dinheiro necessários para testes.
8.4 Onde aparecem rugas durante a estampagem profunda de metais na indústria automotiva?
Geralmente, as rugas estão associadas à baixa força de fixação da matriz, projeto inadequado do cordão de estampagem, fluxo excessivo de material ou geometria de conformação desequilibrada.
8.5 Como evitar rachaduras na estampagem de metais automotivos?
Isso pode ser evitado usando um raio maior nos cantos, pré-conformação, recozimento dos materiais, formato adequado do blank e ajustes nos cordões de trefilação.
8.6 Qual é a proporção recomendada para o desbaste?
Em geral, não deve ser superior a 25%. Até 40% é aceitável no caso de estampagem profunda de peças de aço inoxidável com posterior recozimento.
8.7 Por que usar palmilhas ajustáveis?
A utilização de insertos ajustáveis permite um ajuste rápido das dimensões na fase de testes e na produção, o que reduz os custos de ferramental e evita a substituição de toda a matriz.
8.8 O que é o processo de corte fino?
O corte fino é um processo de estampagem de precisão que produz folga praticamente nula (menos de 1%), proporcionando assim um corte perfeito com excelente precisão dimensional sem operações secundárias.
8.9 Como aumentar a vida útil dos chips?
Isso inclui o uso de aço ferramenta de alta qualidade, aplicação de revestimento PVD ou TiD, manutenção planejada, reafiação programada e lubrificação eficaz.
8.10 Como reduzir o tempo de teste?
A combinação de simulação CAE, layouts de tiras otimizados, insertos ajustáveis e registros detalhados de testes reduz o tempo de desenvolvimento do molde em 30 a 50%.
Capítulo 9: Conclusão da estampagem de metais automotivos
A tecnologia de estampagem de metais para a indústria automotiva é uma área altamente especializada que combina diversos aspectos da ciência dos materiais, projeto de ferramentas, simulação CAE e muitos anos de experiência prática em manufatura. O desenvolvimento de carros elétricos e materiais avançados impulsiona a tecnologia de matrizes em direção à precisão e durabilidade.
Um ciclo contínuo de projeto → teste → análise → otimização → produção ajuda a aumentar a proporção de matrizes aceitas, acelerar o processo de desenvolvimento de matrizes e obter uma produção em massa eficiente e lucrativa. Todas as trinta dicas apresentadas foram testadas com sucesso em matrizes reais e comprovam sua eficácia. Basta usá-las de forma consistente, documentar e aprimorar seus processos constantemente.

