

Capitolo 1:Introduzione alla stampatura dei metalli per il settore automobilistico
La stampatura dei metalli nel settore automobilistico riveste un ruolo fondamentale nella produzione di automobili. Tutti i componenti metallici stampati, dai pannelli della carrozzeria alle staffe, dalle piastre di rinforzo ai coperchi delle batterie e ai componenti del telaio, devono soddisfare rigorosi criteri di sicurezza ed estetici. La qualità e la durata degli stampi garantiscono il successo del processo di stampaggio in tutte le sue fasi, dalla prototipazione alla produzione di massa.
Nonostante i progressi nella simulazione CAE e i nuovi sviluppi nella scienza dei materiali, molte aziende rimangono intrappolate in un ciclo costoso e dispendioso in termini di tempo che prevede le seguenti fasi: Prova -> Modifica dello stampo -> Nuova prova -> Regolazione. Ogni modifica aumenta i costi degli stampi, allunga il ciclo di sviluppo del progetto, mette a dura prova le capacità ingegneristiche e riduce l'efficienza complessiva. Nei casi più estremi, il processo di sviluppo richiede diversi mesi, con un impatto diretto sulla tempistica di lancio di un nuovo modello di automobile.
In questo articolo riassumiamo i consigli pratici maturati in decenni di esperienza presso stabilimenti di stampaggio e officine di produzione di stampi per il settore automobilistico. Viene illustrato l'intero ciclo di vita di uno stampo, dalla progettazione e dalle simulazioni CAE fino alla prova, all'ottimizzazione e alla produzione di massa. Seguire i suggerimenti di questa guida permette di aumentare significativamente le probabilità di successo nei progetti di stampaggio.
Capitolo 2: Perché la stampatura dei metalli nel settore automobilistico è importante
Le moderne case automobilistiche si affidano sempre più a materiali avanzati per soddisfare le proprie esigenze in termini di risparmio di carburante e sicurezza. Questi materiali sono:
Acciaio ad alta resistenza (HSS)
Acciai avanzati ad alta resistenza (AHSS)
Acciaio inossidabile
Leghe di alluminio (serie 5xxx e 6xxx)
Questi materiali avanzati consentono di ottenere un'eccellente struttura e leggerezza, ma presentano difficoltà di produzione nei seguenti aspetti:
Imbutitura profonda – elevati rapporti di imbutitura
Controllo del ritorno elastico – controllo dell'instabilità del materiale dopo la formazione
Prevenire la spaccatura delle crepe
Controllo delle pieghe – controllo delle instabilità compressive
- Resistenza all'usura degli utensili: lunga durata degli stampi con elevate pressioni di contatto.
Pertanto, una stampatura dei metalli di successo nel settore automobilistico richiede un equilibrio tra:
✔ Competenze di progettazione: una corretta disposizione delle strisce, la formatura e la progettazione dei cordoni di trafilatura sono fondamentali per ridurre i difetti e ottenere la precisione dimensionale.
✔ Simulazione CAE – programmi di simulazione sofisticati come AutoForm, DYNAFORM o PAM-STAMP consentono di prevedere assottigliamento, flusso del materiale, increspature, fessurazioni e ritorno elastico prima della prova dello stampo.
✔ Prova – il successo finale dipende dalle regolazioni relative a cordoni di trazione, pressione dell'azoto, spessori, inserti ecc. Nessun software può sostituire la conoscenza di un esperto.
Capitolo 3; Problemi comuni nella stampatura dei metalli nel settore automobilistico
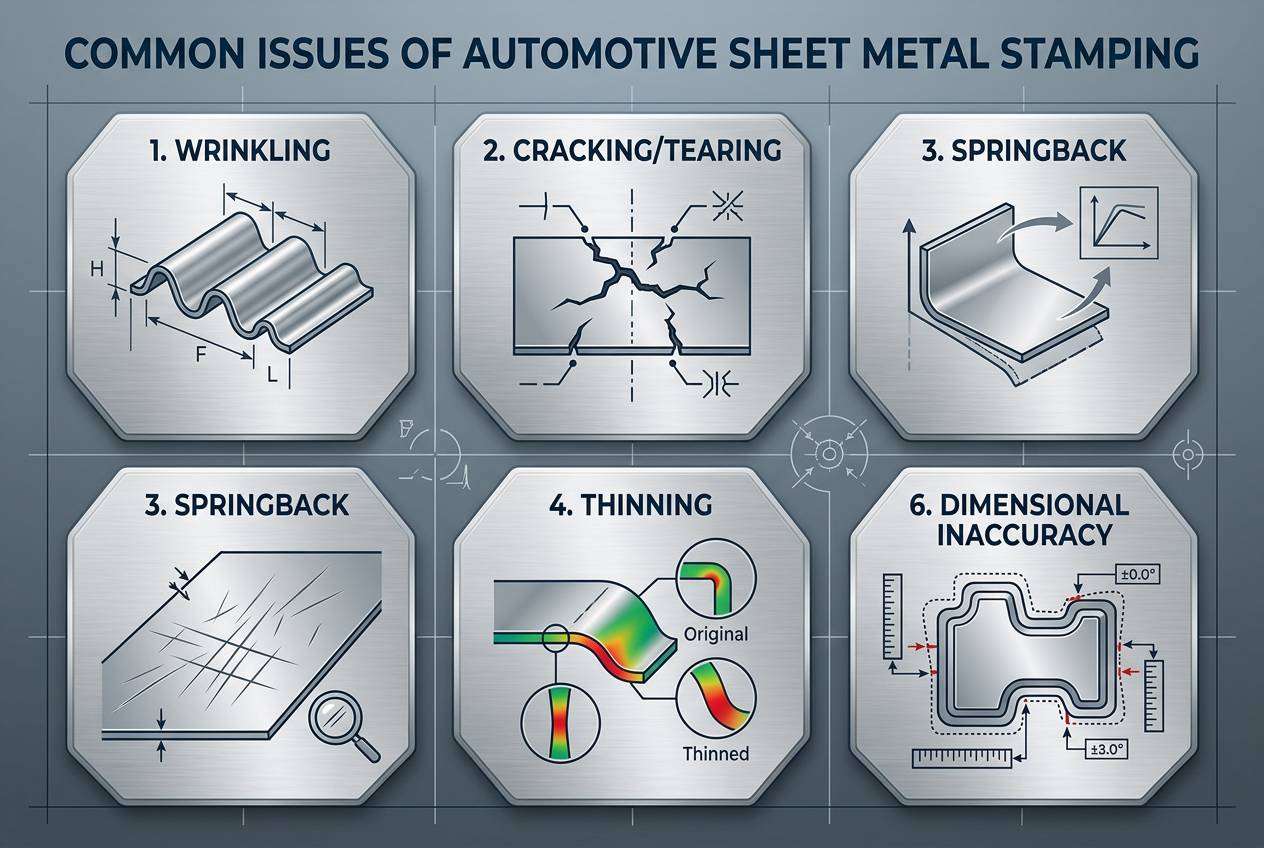
Rughe 3.1
Le cause possono includere:
Pressione del premilamiera insufficiente
Perline di traino difettose o usurate.
Formazione squilibrata del flusso di materiale
Dimensioni del foglio errate
Soluzioni:
Aumentare la pressione del premilamiera o installare cordoni di trazione più profondi per aumentare la forza di contenimento.
Modifica la geometria delle perline di disegno (altezza, larghezza, posizione)
Migliorare la disposizione degli spazi vuoti per regolare il flusso dei materiali.
Ulteriori rilievi o aree di contenimento
3.2 Incrinatura
Motivi:
Assottigliamento eccessivo oltre i limiti del materiale
Angoli troppo piccoli che causano concentrazione di stress
Dimensioni del punzone o della forma errate
Lubrificazione inefficiente o proprietà dei materiali inadeguate
Soluzioni:
Aumentare il raggio di punzonatura R. Aggiungere ulteriori fasi di preformatura.
Aumentare le dimensioni del grezzo per evitare lo stiramento
Ricottura intermedia (specialmente per acciaio inossidabile e AHSS)
Perline di disegno aggiuntive
Ritorno di primavera
3.3 Rimedi:
Correzione della flessione sulle superfici dello stampo
Elementi di contenimento, ad esempio le costole
Ulteriori operazioni di riattacco
Correzione del ritorno elastico basata su CAE
aumentare le forze del premilamiera o tirare i cordoni di saldatura per indurre ulteriori deformazioni plastiche
Capitolo 4: Fase di progettazione dello stampaggio dei metalli per autoveicoli: definizione della solidità
Fondazioni
Suggerimento di progettazione n. 1: Analisi del processo prima della progettazione dello stampo
Prima di iniziare a lavorare con il software CAD, eseguire una valutazione completa del processo. Calcolare il rapporto di imbutitura minimo, la lunghezza della flangia, la distanza dal bordo del foro e le proprietà del materiale. Confrontare i risultati con i dati di riferimento per operazioni di stampaggio simili. Identificare le aree problematiche nella fase preliminare.
Suggerimento di progettazione n. 2: layout a strisce e valutazione CAE –
La disposizione del nastro definisce la sequenza del processo di stampaggio. Eseguire sempre la simulazione CAE utilizzando il modello completo del nastro. Prevedere la distribuzione del materiale, i fori pilota e la resistenza del nastro di supporto. Confrontare la previsione dell'assottigliamento con i valori storici.
Suggerimento di design n. 3: Stazioni vuote
Non riempire mai tutte le stazioni del nastro con operazioni di formatura. Inserisci stazioni vuote nel processo in modo che in futuro si possano effettuare regolazioni senza dover smontare l'intero stampo. Le stazioni vuote offrono anche spazio per installare sensori, sistemi di scarico degli scarti e utensili secondari.
Suggerimento di progettazione 4: Progettazione del sollevatore
I sollevatori affidabili sono elementi cruciali degli stampi progressivi per tranciatura. Utilizzare sollevatori con forza e corsa adeguate per superare tutte le forme da stampare. Non utilizzare mai sollevatori piccoli con una molla insufficiente. Assicurarsi che abbiano spazio sufficiente per il trasferimento alla stazione successiva sulla linea di alimentazione.
Suggerimento di progettazione n. 5: selezione del materiale dello stampo e finitura superficiale
È fondamentale scegliere i materiali in base ai volumi di produzione. La ghisa o l'acciaio temprato potrebbero essere sufficienti per la produzione in serie limitata di prototipi. Acciai di alta qualità come DC53, 1.2379 o acciai in polvere sono utilizzati per la stampatura ad alto volume di AHSS. La finitura può includere rivestimento PVD, trattamento superficiale TD o nitrurazione.
Suggerimento di design n. 6: Inserti
Rendete intercambiabili le superfici critiche degli inserti di formatura. L'utilizzo di inserti consente rapide regolazioni dello stampo con spessori o rettifica. La semplice sostituzione degli inserti permette di risparmiare dal 30% al 50% del tempo necessario per la regolazione dello stampo. Inoltre, gli inserti eliminano la necessità di raschiare l'intera superficie dello stampo durante il processo di regolazione.
Fase di prova: la lucidatura del dado
Suggerimento di progettazione n. 7: Molle ad azoto –
Le molle ad azoto devono essere utilizzate con cautela. Una pressione eccessivamente elevata è dannosa per gli utensili. Utilizzare solo la pressione necessaria per completare l'operazione e registrare i valori esatti nel registro degli utensili. Una pressione troppo elevata accelera l'usura dello stampo e può causare crepe.
Suggerimento di progettazione n. 8: precauzioni per la prima prova –
Iniziate le prove dello stampo con le velocità di pressatura e la pressione dell'azoto più basse possibili. Impostate i finecorsa o l'arresto meccanico per evitare corse eccessive. Osservate attentamente ogni operazione a basse velocità e prestate attenzione a eventuali rumori insoliti. Anche un piccolo errore ad alta velocità può compromettere lo stampo in pochi secondi.
Suggerimento di progettazione n. 9: Test di ispezione con minio di piombo
Il test di contatto con minio (o blu di metilene) è un metodo rapido e affidabile per verificare le aree di contatto degli stampi. Applicare un sottile strato di minio sul punzone, chiudere gli stampi sotto forte pressione e osservare il trasferimento sul blocco stampo. Cercare di stabilire il contatto sul 70-80% della superficie di formatura. Bordi taglienti indicano una potenziale concentrazione di sollecitazioni.
Suggerimento di progettazione n. 10: criteri di misurazione CMM
Prima della prima procedura di prova, creare un protocollo scritto per le macchine di misura a coordinate (CMM). Determinare le dimensioni, il numero di pezzi per ciclo di misurazione e le tolleranze. Misurare i pezzi in condizioni non vincolate e vincolate, simulando il futuro assemblaggio. I risultati delle misurazioni vengono quindi confrontati con le previsioni di ritorno elastico CAE.
Suggerimento di progettazione n. 11: Validazione del campione per il cliente
Non aspettate che lo stampo funzioni alla perfezione. Inviate dei campioni al cliente in anticipo per convalidare le priorità. A volte un piccolo campione è sufficiente per concordare le priorità e il piano d'azione futuro.
Capitolo 5: Tecnologia e materiali speciali per la formatura e lo stampaggio dei metalli nel settore automobilistico
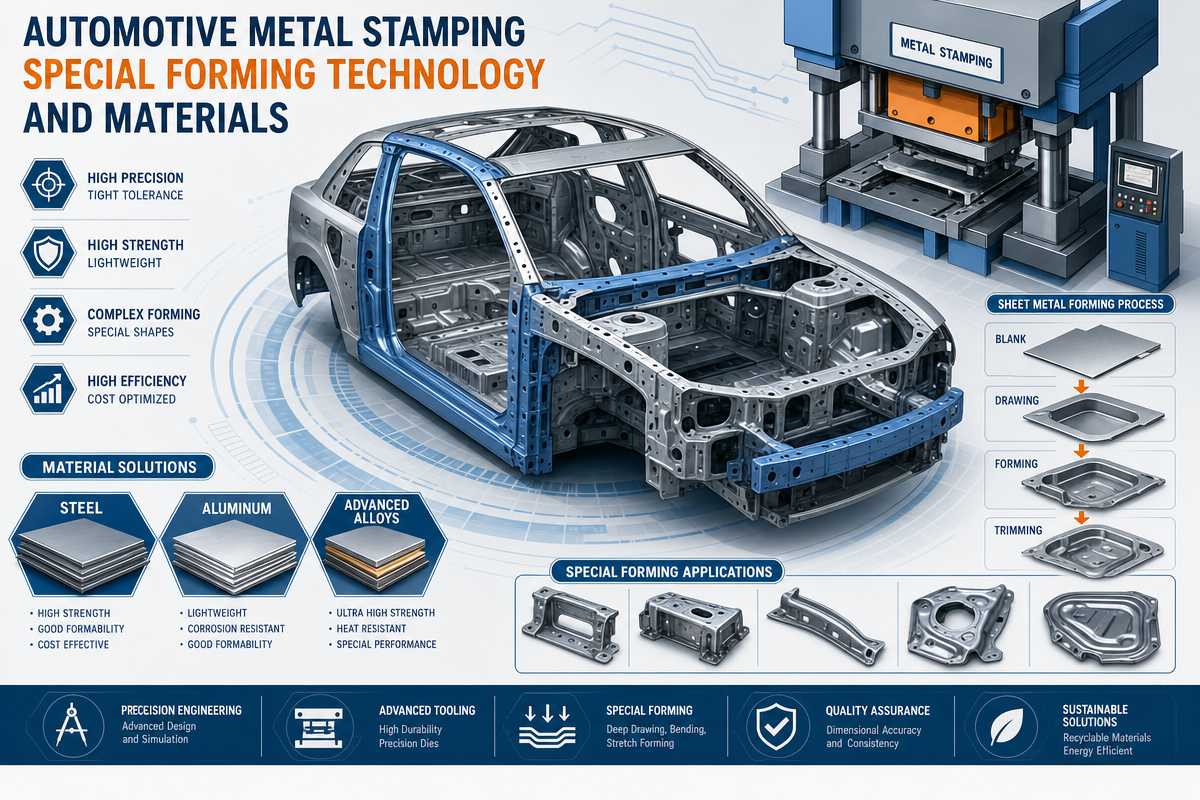
Suggerimento di progettazione n. 12: Stampaggio di metalli in acciaio AHSS (acciaio ad alta resistenza avanzato) per il settore automobilistico
L'acciaio AHSS è piuttosto diverso dall'acciaio comune. Le principali differenze risiedono nell'ampio raggio di curvatura, nella maggiore distanza tra gli stampi, nella maggiore pressione dell'azoto e nelle superfici lucidate per ridurre l'attrito. Il ritorno elastico è 2-3 volte maggiore. È importante tenere conto di questi fattori nella progettazione degli stampi.
Suggerimento di progettazione 13: Stampaggio di metalli per autoveicoli - Prova con carta vetrata
Per diagnosticare la distribuzione delle deformazioni su una superficie, si può provare il test della carta vetrata. Disegnare un pezzo grezzo utilizzando carta vetrata a grana grossa (60-80). Durante la deformazione, la carta vetrata graffia la superficie del pezzo e rivela le aree di maggiore concentrazione di deformazione. Un metodo economico e altamente affidabile.
Suggerimento di progettazione 14: Sequenza di correzione della piegatura
Per correggere la curvatura, seguire una sequenza specifica. Innanzitutto, determinare lo spessore e la durezza del materiale, quindi il gioco tra le matrici e infine regolare l'angolo dei punzoni. Verificare questi parametri di base prima di qualsiasi regolazione del blocco matrice. Molti "problemi con le matrici" sono in realtà dovuti al materiale o alla pressa.
Suggerimento di progettazione 15: Stampaggio di metallo per autoveicoli della procedura di regolazione dello spessore
Utilizzare spessori di precisione da 0.05, 0.1 e 0.2 mm per effettuare regolazioni fini sotto gli inserti o dietro i tamponi di formatura. Documentare sempre le operazioni di spessoramento con i relativi dettagli nel registro degli utensili. Non utilizzare mai più di tre spessori in un punto, poiché potrebbero deformarsi in modo non uniforme. Rettificare la superficie degli inserti per una soluzione definitiva.
Suggerimento di progettazione 16: Stampaggio di metalli per autoveicoli con rivestimento in acciaio inossidabile
Per evitare il grippaggio, applicare rivestimenti di nitruro di titanio e alluminio (TiAlN), nitruro di alluminio e cromo (AlCrN) o nitruro di cromo (CrN) sulle superfici di formatura. Utilizzare lubrificanti per trafilatura ad alta viscosità e con finitura superficiale lucida (Ra < 0.2 µm). Utilizzare anche agenti antigrippaggio a base di nichel per le prove.
Capitolo 6: Dettagli sulla produzione e la lavorazione
Suggerimento 17 Stampaggio di metalli per il settore automobilistico - Gestione dei materiali
Conservare le bobine di materiale grezzo in un ambiente a temperatura e umidità controllate per prevenire l'ossidazione e il deterioramento dei lubrificanti. Registrare i lotti del materiale e i certificati relativi alle prove meccaniche. Spesso, crepe impreviste si verificano a causa di una bobina difettosa. Ispezionare il materiale in entrata per verificarne le tolleranze di spessore, le condizioni dei bordi e lo stato di sollecitazione.
Suggerimento 18 Sistemi di sensori e gestione dei rottami
Utilizzare dispositivi di rilevamento per monitorare le inceppamenti, i guasti del meccanismo di espulsione dei pezzi e la contaminazione degli stampi. In caso di stampi progressivi, verificare che i pezzi di scarto non vengano ostacolati nella loro caduta durante il taglio. Lo scivolo degli scarti deve essere inclinato (angolo >30°) con aperture per la pulizia. Un singolo frammento potrebbe danneggiare molte altre stazioni.
Suggerimento 19 Stampaggio di metalli per autoveicoli: sequenza di punzonatura ottimale
È sempre consigliabile eseguire la punzonatura prima della formatura, soprattutto quando è necessario praticare fori in prossimità del contorno da formare. La punzonatura successiva alla formatura richiede angoli più complessi e genera una maggiore quantità di bave. In caso contrario, se la punzonatura non può essere separata dalla formatura, utilizzare un punzone sferico o a gradini.
Suggerimento 20 Stampaggio di metalli per autoveicoli: approccio di tranciatura fine
La tranciatura di precisione produce contorni di taglio netti con tranciatura completa e senza superfici di frattura. La tranciatura di precisione tradizionale prevede l'utilizzo di presse speciali, ma oggigiorno molti stampi progressivi offrono un risultato equivalente con tolleranze minime (fino all'1% dello spessore), punzoni a V e contropunzoni.
Suggerimento 21 – Approcci correttivi secondari
Qualora l'ottimizzazione dello stampo non produca il risultato atteso, è possibile valutare ulteriori opzioni: la livellatura a rulli per ottenere una superficie piana, la coniatura per la regolazione dello spessore e l'utilizzo di ristampe per la rifinitura finale del profilo. Talvolta, la soluzione ottimale va oltre lo stampo originale.
Capitolo 7: Stabilità della produzione di massa nello stampaggio dei metalli per il settore automobilistico
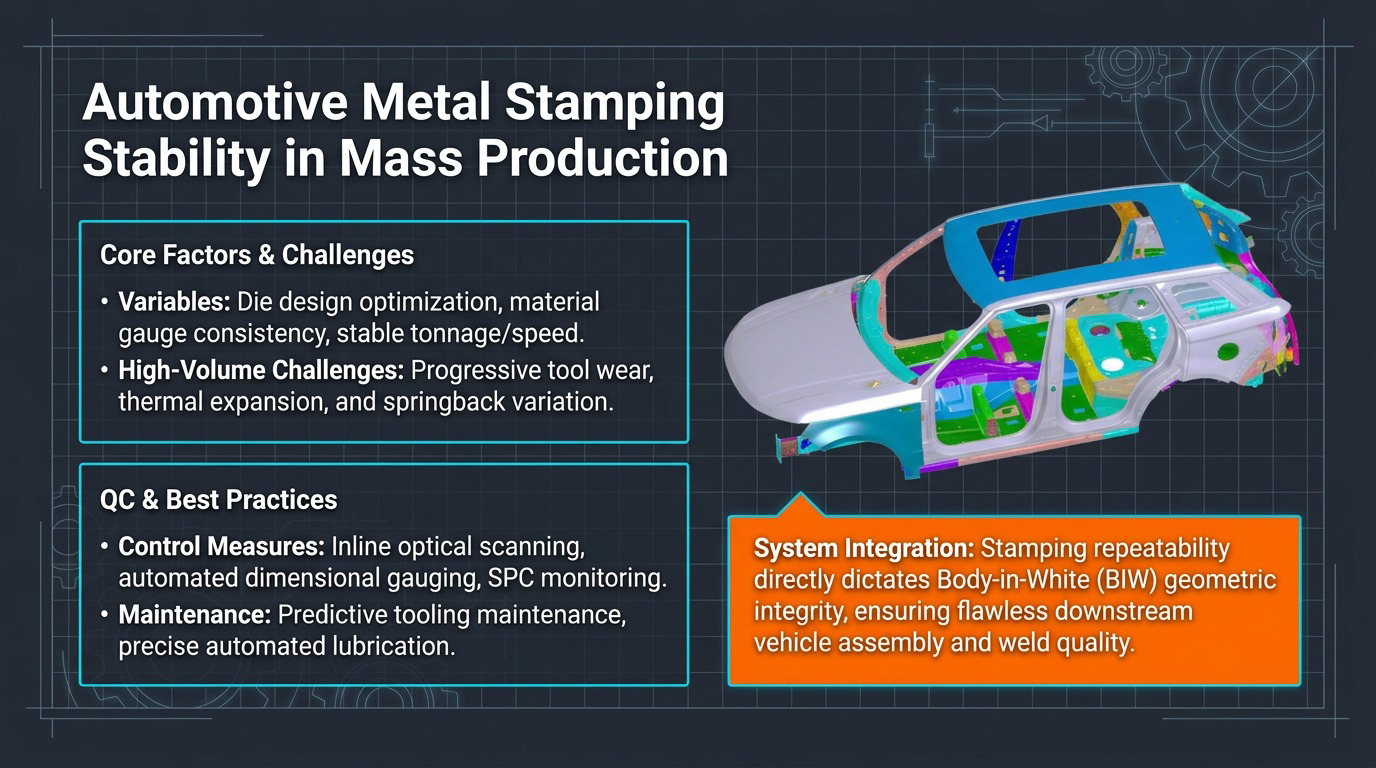
Suggerimento 22 – Stampaggio di metalli per il settore automobilistico: monitoraggio della durata degli utensili
Monitora la durata degli utensili contando il numero di corse tra le riaffilature e analizzando l'andamento dell'usura. L'intervallo usuale tra le riaffilature degli stampi per tranciatura in acciaio AHSS ad alto volume è compreso tra 50,000 e 200,000 corse. Utilizza le informazioni raccolte per programmare in anticipo i fermi macchina preventivi, anziché aspettare le emergenze.
Suggerimento 23 – Programma di manutenzione programmata per la stampatura di metalli nel settore automobilistico
Compilare un elenco di attività di manutenzione ordinaria che includano: pulizia dei fori e degli scivoli per gli scarti, controllo delle molle dell'azoto per eventuali cali di pressione, ispezione dei perni e delle boccole di guida, controllo dei valori di coppia di serraggio di tutti gli inserti. Uno stampo correttamente manutenuto è in grado di produrre costantemente più di uno stampo ottimizzato nel suo stato di degrado.
Suggerimento 24 – Controllo delle sorgenti di azoto
Dopo un utilizzo prolungato, la pressione delle molle ad azoto tende a diminuire a causa dell'usura delle guarnizioni. Controllare mensilmente la pressione di precarica utilizzando un manometro appositamente progettato. Sostituire tutte le molle che presentano una perdita di pressione superiore al 10%. Una molla ad azoto danneggiata può causare una formatura asimmetrica o improvvise deviazioni del profilo del pezzo.
Suggerimento 25 – Controllo statistico di processo (SPC)
Utilizzare il controllo statistico di processo per monitorare le tendenze delle dimensioni critiche durante la fase di collaudo. Annotare i risultati delle misurazioni dopo ogni 50-100 cicli. Prestare attenzione a tendenze quali l'aumento del ritorno elastico (dovuto all'usura dello stampo) o qualsiasi cambiamento improvviso (dovuto a inserti allentati o a differenze nella qualità del materiale).
Suggerimento 26 – Supporto alla simulazione CAE in produzione
Salva tutte le simulazioni effettuate durante lo sviluppo dello stampo. Utilizza la simulazione CAE in produzione per la risoluzione dei problemi: confronta il pezzo stampato reale con la simulazione. Grazie alla moderna tecnologia CAE, è possibile eseguire diversi studi "what-if", ad esempio utilizzando grezzi con nuove forme, diversi coefficienti di lubrificazione e velocità di pressatura.
Suggerimento 27 – Sistema di gestione della stampatura dei metalli nel settore automobilistico
Documentare nel database tutte le esperienze di prova, le regolazioni e i miglioramenti di processo di valore. In molte officine di stampaggio, l'esperienza acquisita durante lo sviluppo è custodita solo nella mente degli ingegneri. Le lezioni apprese durante lo sviluppo di diversi prodotti si accumulano in un sistema strutturato di gestione della conoscenza.
Capitolo 8: FAQ (Domande frequenti)
8.1 Che cos'è la stampatura di lamiere per il settore automobilistico?
La stampatura della lamiera per il settore automobilistico è un processo produttivo che prevede la formatura di lamiere metalliche piane mediante stampi e presse, per ottenere componenti del veicolo come pannelli della carrozzeria, staffe, longheroni strutturali e alloggiamenti per batterie.
8.2 Che tipo di materiali vengono utilizzati per la stampatura nel settore automobilistico?
I materiali tipicamente utilizzati nello stampaggio automobilistico sono acciaio dolce, acciaio ad alta resistenza (HSS), acciaio ad alta resistenza avanzato (AHSS), acciaio inossidabile e leghe di alluminio (gradi 5xxx e 6xxx).
8.3 Perché la simulazione CAE è importante nel processo di stampaggio?
La simulazione CAE prevede potenziali problemi di fessurazione, increspatura, ritorno elastico e flusso del materiale, consentendo di risparmiare dal 30% al 50% del tempo e del denaro necessari per le prove.
8.4 Dove compaiono le pieghe durante la stampatura profonda dei metalli per il settore automobilistico?
Solitamente le rughe sono associate a una bassa forza di serraggio del laminato, a una progettazione inadeguata del cordone di imbutitura, a un flusso eccessivo di materiale o a una geometria di formatura sbilanciata.
8.5 Come posso evitare le crepe nella stampatura dei metalli nel settore automobilistico?
Può essere evitato utilizzando un raggio maggiore negli angoli, preformando, ricuocendo i materiali, una forma del grezzo appropriata e regolando i cordoni di trafilatura.
8.6 Qual è il rapporto di diradamento raccomandato?
In generale non dovrebbe superare il 25%. Nel caso di imbutitura profonda di componenti in acciaio inossidabile con successiva ricottura, è accettabile un valore fino al 40%.
8.7 Perché utilizzare inserti regolabili?
L'utilizzo di inserti regolabili consente una rapida messa a punto delle dimensioni in fase di collaudo e produzione, con conseguente risparmio sui costi degli utensili ed evitando la sostituzione dell'intero stampo.
8.8 Che cos'è il processo di tranciatura di precisione?
La tranciatura di precisione è un processo di stampaggio di precisione che produce un gioco pressoché nullo (inferiore all'1%) e garantisce quindi un taglio perfetto con un'eccellente precisione dimensionale senza necessità di operazioni secondarie.
8.9 Come aumentare la durata di vita?
Ciò include l'utilizzo di acciaio per utensili di alta qualità, l'applicazione di rivestimenti PVD o TiD, la manutenzione programmata, la riaffilatura periodica e una lubrificazione efficace.
8.10 Come ridurre i tempi di prova?
L'utilizzo combinato di simulazione CAE, layout di strisce ottimizzati, inserti regolabili e registrazioni dettagliate delle prove riduce i tempi di sviluppo degli stampi del 30-50%.
Capitolo 9: Conclusione sulla stampatura dei metalli nel settore automobilistico
La tecnologia di stampaggio dei metalli per il settore automobilistico è un campo altamente specializzato che combina numerosi aspetti della scienza dei materiali, della progettazione degli stampi, della simulazione CAE e di molti anni di esperienza pratica nella produzione. Lo sviluppo delle auto elettriche e dei materiali avanzati spinge la tecnologia degli stampi verso la precisione e la durata.
Il ciclo continuo di progettazione → prova → analisi → ottimizzazione → produzione contribuisce ad aumentare la percentuale di stampi accettati, ad accelerare il processo di sviluppo degli stampi e a ottenere una produzione di massa efficiente e redditizia. Tutti e trenta i suggerimenti presentati sono stati testati con successo su stampi reali e ne hanno dimostrato l'efficacia. È sufficiente applicarli con costanza, documentarli e migliorare costantemente i processi.

