
Il controllo qualità degli induttori coinvolge tutte le fasi della loro produzione, dal controllo dei componenti in entrata, passando per i controlli di processo, le verifiche del prodotto finito, fino al controllo dello stoccaggio. L'obiettivo principale è garantire che gli induttori soddisfino i parametri specificati in termini di prestazioni elettriche, fisiche e di affidabilità. Di seguito viene illustrata la procedura per il controllo dei punti e dei metodi di controllo:
Capitolo 1: Ispezione dei materiali in entrata (IQC): Controllo dei materiali chiave alla fonte
L'ispezione del materiale in entrata è considerata il primo passo per la validazione della qualità del prodotto, con particolare attenzione alle tipologie di materiale quali filo smaltato, anime, telai e conduttori. Alcuni dei punti più importanti da ispezionare sono:
1.1 Smaltato
- Verifica delle specifiche
- Verifica del diametro e dello spessore del filo.
- Verifica della temperatura di esercizio.
- Valutazione delle prestazioni: valutare l'adesione dello smalto, la resistenza ai graffi e la tensione di rottura.
- Controllo dell'aspetto: Verificare la presenza di ossidazione, scrostature o materiale estraneo sulla superficie.
1.2 Verifica del materiale principale:
Utilizzo di analizzatori di materiali per verificare i materiali di base, tra cui la ferrite di manganese-zinco e la ferrite di nichel-zinco.
Controllo dimensionale: Verificare il diametro esterno, il diametro interno, la tolleranza di altezza e le dimensioni dell'intercapedine d'aria, ove applicabile.
Controllo visivo: Esaminare il materiale per verificare la presenza di crepe, scheggiature, bolle d'aria o contaminanti sulla sua superficie.
1.3 Telaio e cavi:
Controllo dimensionale: assicurarsi che il diametro dell'albero del telaio, la spaziatura dei terminali e la lunghezza siano conformi agli standard di produzione e ai requisiti di carico del PCB.
1.4 Verifica dei materiali : Verificare la resistenza alla temperatura e le proprietà ignifughe, nonché lo spessore della stagnatura e la resistenza all'ossidazione dei conduttori.
Capitolo 2: Controllo di processo (IPQC): un processo produttivo a prova di errore
Il controllo di processo diventa necessario per garantire il mantenimento di un determinato livello di qualità e per prevenire la comparsa di difetti.
Ogni processo ha dei punti di controllo.
2.1 Processo di avvolgimento
Controllo dei parametri chiave: il numero di spire è un fattore molto importante; deve essere controllato con precisione (tramite il contatore della macchina avvolgitrice, con un errore non superiore a ±1 spira). Anche la tensione durante l'avvolgimento è un fattore importante; una tensione eccessiva può assottigliare il filo, mentre una tensione insufficiente può allentare le spire. Inoltre, l'allineamento dell'avvolgimento deve essere impeccabile.
2.2 Attività per prevenire gli errori:
La conferma del primo pezzo è importante; sono necessari controlli di induttanza e resistenza in corrente continua.
È necessario effettuare controlli a campione orari per registrare i valori di carica.
2.3 Saldatura dei terminali e prolungamento dei fili:
Controllo della saldatura: la temperatura e il tempo di saldatura potrebbero richiedere un controllo. La temperatura di saldatura può essere di circa 350-400 °C. Anche il tempo di saldatura potrebbe richiedere un controllo. Il tempo di saldatura può essere di circa 2-3 secondi.
2.4 Verifica dell'isolamento: Si utilizza un tester di resistenza di isolamento per verificare che i fili non siano collegati al telaio e al nucleo. Questa resistenza dovrebbe essere >100 MΩ a 500 V CC.
2.5 Processo di immersione e polimerizzazione
Controllo della resina: utilizzare le resine specificate per l'isolamento e miscelarle correttamente, senza contaminanti che possano compromettere l'isolamento.
2.6 Parametri di polimerizzazione: Per ottenere una polimerizzazione completa, è necessario seguire i parametri di polimerizzazione prescritti (ad esempio 120 °C per un'ora). Questa fase riveste un ruolo fondamentale nell'aumentare la resistenza alle vibrazioni e nel proteggere il materiale dall'umidità.
2.7 Processo di assemblaggio del nucleo:
Requisiti di assemblaggio: assicurarsi che i nuclei siano ben fissati; se necessario, è possibile utilizzare dei distanziatori. I nastri adesivi o le clip devono essere fissati saldamente, senza alcun gioco.
2.8 Controllo dell'aspetto: Verificare la presenza di danni al componente centrale assicurandosi che non vi siano bobine spostate o cavi piegati.
Capitolo 3: Test del prodotto finito (FQC): Validazione e selezione complete delle prestazioni
La fase più urgente è quella del collaudo dei prodotti finali. Verrà verificato che i prodotti soddisfino gli standard. Questi test riguardano gli standard elettrici, fisici e di affidabilità.
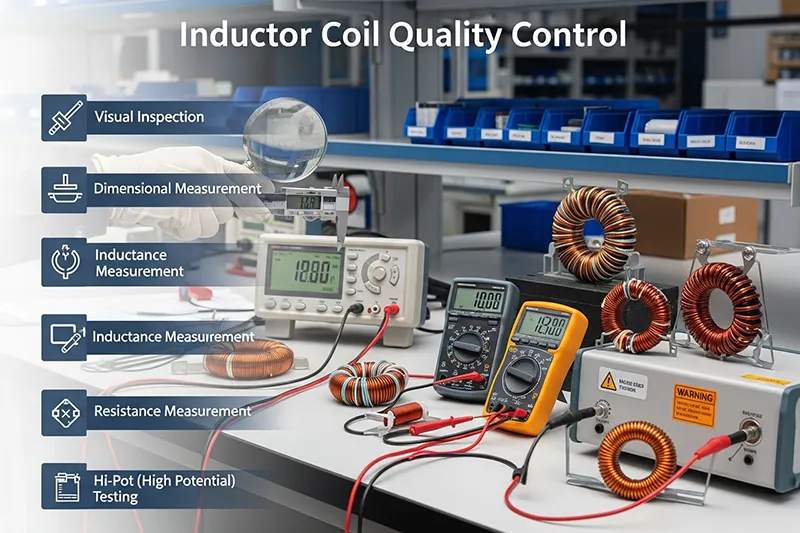
3.1 Test delle prestazioni elettriche:
- Induttanza (L): Testata utilizzando il misuratore LCR, con un valore di deviazione compreso tra ±5% o ±10% a seconda delle esigenze del cliente.
- Resistenza in corrente continua (DCR): Eseguire un test utilizzando un micro-ohmmetro o un misuratore LCR per verificare che il valore della resistenza rientri nelle specifiche.
- Fattore di qualità (Q): testato con il tester LCR alla frequenza indicata per garantire che Q ≥ al valore indicato come standard (poiché un fattore Q più elevato riflette perdite inferiori per le bobine).
- Corrente di saturazione (Isat): utilizzare un alimentatore con polarizzazione CC e un tester LCR per verificare la corrente alla quale una riduzione del 10% dell'induttanza è ≥ alla corrente nominale.
- Corrente di aumento di temperatura (Irms): utilizzare una camera di prova termicamente invecchiata per garantire che l'aumento di temperatura della bobina sia ≤40 °C (secondo le specifiche del cliente).
- Resistenza di isolamento: l'utilizzo di un tester di resistenza di isolamento verifica che il valore tra bobina, filo e nucleo sia ≥ 100 MΩ.
- Dielettrico a tensione di tenuta: Eseguire una prova di tensione di tenuta (ad esempio, 1500 V CA per 1 minuto). Non devono verificarsi scariche o archi elettrici.
Test delle prestazioni fisiche:
Aspetto: È necessario assicurarsi che la bobina non presenti segni di danneggiamento, che non vi siano bolle nello strato di resina e che i terminali non siano ossidati o deformati.
Dimensioni: È necessario verificare l'altezza, la spaziatura dei terminali e la lunghezza dei terminali per assicurarsi che rientrino nelle tolleranze specificate nel disegno.
Adesione: assicurarsi che il nastro/le clip siano fissati correttamente e che i cavi abbiano un'adeguata resistenza alla trazione.
3.2 Test di affidabilità (campionamento)
- Cicli ad alta/bassa temperatura: esporre il dispositivo a un intervallo di temperatura compreso tra -40° e 125° per 1000 cicli, assicurandosi che la variazione di induttanza sia entro ±5%.
- Test di umidità: i componenti devono essere sottoposti a 85 °C e 85% di umidità relativa per 1000 ore, verificando così se la resistenza di isolamento si è ridotta.
3.3 Prova di vibrazione: Le vibrazioni devono essere indotte in conformità con le condizioni di vibrazione standard e non devono evidenziare alcun allentamento nella struttura o deterioramento delle prestazioni elettriche.
3.4 Controllo Pembungan e Peng
Le pratiche di gestione dello stoccaggio e della spedizione svolgono un ruolo fondamentale nella protezione degli induttori da eventuali danni durante i processi di stoccaggio o spedizione.
Gestione dello stoccaggio: Requisiti ambientali: L'ambiente del magazzino deve essere asciutto e ben ventilato. La temperatura nel magazzino deve essere mantenuta a 25±5°C. L'umidità non deve superare il 60% UR. Questo è estremamente importante per evitare che i nuclei si danneggino a causa dell'umidità e per prevenire l'ossidazione dei conduttori.
Modalità di conservazione: Gli articoli devono essere conservati in base al lotto e alle specifiche. Non bisogna schiacciarli, poiché ciò potrebbe causare la piegatura dei conduttori e dei nuclei.
3.5 Ispezione della spedizione (OQC0)
Standard di campionamento: Il campionamento deve seguire gli standard GB/T 2828.1. Ciò significa esaminare l'imballaggio e le etichette (incluse le specifiche, il numero di lotto e la data di produzione).
3.6 Verifica della coerenza: Campioni del prodotto saranno selezionati casualmente per ritestare il valore di induttanza e l'aspetto al fine di verificarne la coerenza con il FQC.
Capitolo 4: Gestione delle anomalie di qualità
È necessario che, qualora si presentassero problemi di qualità, questi vengano affrontati immediatamente.
Flusso dei materiali - Anomalie dei materiali in entrata: separare i materiali problematici e avvisare i fornitori per le azioni correttive, quindi confermare l'adozione delle misure correttive.
Anomalie di processo
Se si verifica un problema, ad esempio un valore errato per l'induttanza, interrompere la produzione e individuarne la causa. Ciò potrebbe essere dovuto a un numero di spire errato o persino a un materiale del nucleo non idoneo. Modificare i parametri e assicurarsi che la prima unità soddisfi i requisiti di collaudo.
Non conformità del prodotto finito: Determinare il tipo di non conformità, che può essere di natura elettrica o estetica. Quindi, identificare la causa della non conformità e intraprendere le azioni appropriate.
Capitolo 5: Domande frequenti
1. Come si può garantire la qualità del filo smaltato?
Il trucco sta nell'esaminare le sue specifiche, la funzionalità (legame enzimatico, resistenza dell'isolamento) e le caratteristiche visive. Tutti questi componenti devono essere conformi agli standard necessari per prevenire guasti elettrici.
2. Come possiamo risolvere il problema se il valore dell'induttanza non rientra nei limiti?
Innanzitutto verificheremmo le specifiche di tornitura e saldatura. Non dimenticheremmo inoltre di controllare il tipo di nucleo. Dopodiché, perfezioneremmo il nostro processo e verificheremmo i risultati con il test del primo pezzo.
3. Cosa succede se i prodotti finiti hanno una bassa resistenza di isolamento?
Esaminate sia l'isolamento utilizzato che la tecnica di saldatura. In caso di problemi di produzione, regolate i parametri di conseguenza. Se il problema riguarda i materiali, informate il produttore per risolverlo.
4. Che fine devono fare i nuclei incrinati?
Un nucleo incrinato è dannoso per l'induttore. Questi pezzi dovranno essere messi da parte e analizzati per individuarne la possibile causa. Potrebbe trattarsi di un danno meccanico verificatosi durante l'assemblaggio.
5. Come si può gestire lo stoccaggio per evitare danni?
L'ambiente del magazzino deve essere asciutto e avere una temperatura e un livello di umidità costanti. I prodotti devono essere stoccati per lotto e specifica in modo da evitare deformazioni e danni durante il trasporto.
Capitolo 6: Riepilogo Controllo di qualità della bobina dell'induttore
La bobina è una funzione organizzata che si compone di diverse fasi. Il controllo qualità delle materie prime ricevute o dei processi di produzione, la verifica del prodotto e lo stoccaggio garantiscono la qualità di ogni bobina induttiva utilizzata nelle applicazioni pratiche. Ogni fase dell'intero processo di controllo qualità è un elemento essenziale per garantire la fornitura di prodotti di qualità come richiesto dal cliente. Per garantire la qualità della bobina induttiva in tutti gli aspetti
