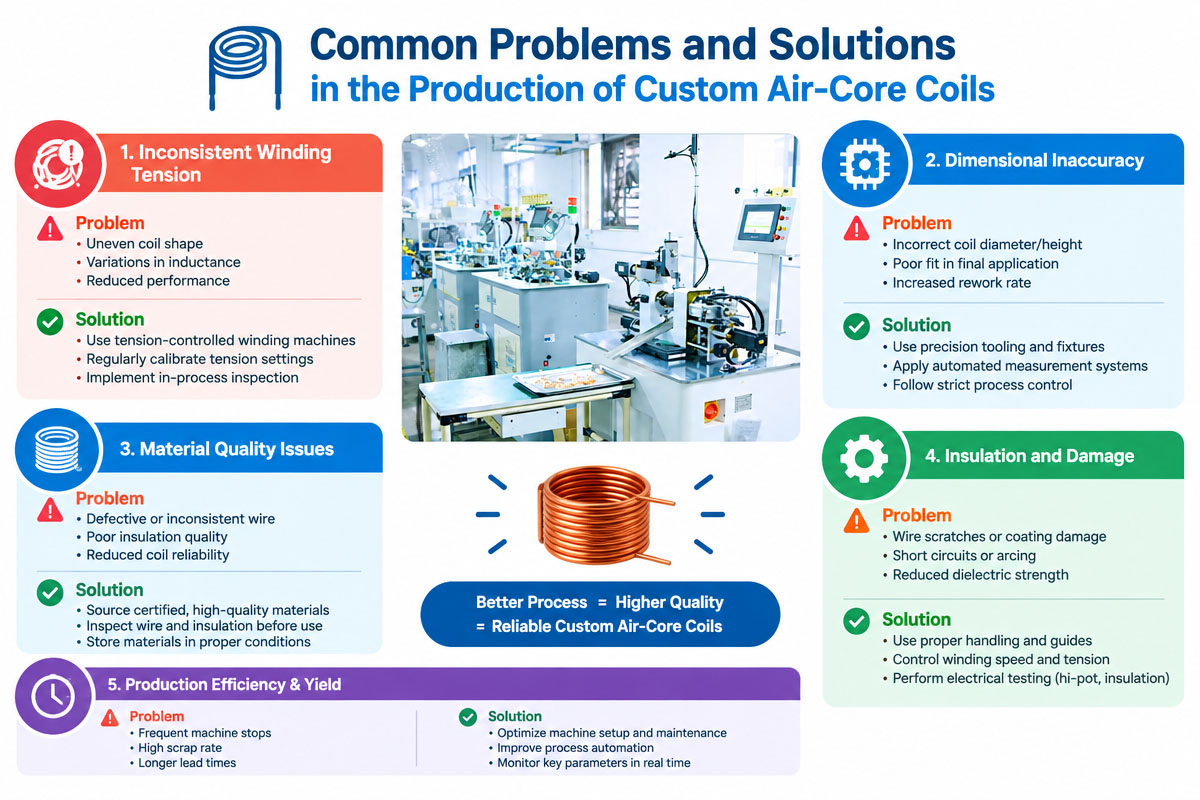
Pendahuluan: Pemecahan Masalah dalam Proses Manufaktur Kumparan Inti Udara Kustom
Stabilitas induktansi, kerugian inti, kinerja pada frekuensi tinggi, dan dimensi yang disesuaikan adalah beberapa aplikasi paling umum dari kumparan inti udara kustom. Berbeda dengan gulungan kumparan yang memiliki inti magnetik, kinerja kumparan inti udara kustom terutama bergantung pada geometri gulungan, karakteristik konduktor, jumlah lilitan, dan jarak antar lilitan.
Kumparan inti udara khusus tampak mudah diproduksi; namun, memproduksi produk tersebut dengan hasil yang konsisten bisa jadi sulit. Variasi diameter kawat, tegangan lilitan, dimensi kumparan, jarak, dan terminasi lilitan memengaruhi induktansi, resistansi, dan stabilitas mekanik produk.
Disarankan untuk mempertimbangkan kesulitan dalam pembuatan koil inti udara khusus saat melakukan pembelian, menentukan spesifikasi, meninjau sampel, dan mempersiapkan produksi.
Dalam makalah ini, kami membahas masalah-masalah paling umum yang terkait dengan produksi koil inti udara khusus, penyebabnya, solusinya, dan hal-hal yang harus didiskusikan pembeli dengan pemasok koil sebelum memesan.
1. Ukuran kumparan yang berbeda
Konsistensi dimensi adalah salah satu aspek terpenting dalam produksi koil inti udara kustom. Parameter seperti diameter dalam, diameter luar, panjang, tinggi, jarak antar lilitan, dan lokasi kaki koil memengaruhi kemampuan koil untuk dipasang pada rakitan akhir.
Salah satu masalah yang paling umum adalah kumparan inti udara kustom dapat mengalami peningkatan atau penurunan dimensi atau deformasi setelah dilepas dari alat penggulung. Situasi ini terutama sering terjadi pada kawat seperti pegas dan kumparan berdiameter besar.
Ketidaksesuaian dimensi pada kumparan inti udara kustom dapat disebabkan oleh tegangan lilitan yang tidak merata, ketidaksesuaian peralatan, pantulan balik kawat, pengaturan mesin yang tidak tepat, dan penanganan setelah lilitan.
Jawaban:
Ketidaksesuaian dimensi dapat dikurangi melalui mandrel penggulungan presisi, parameter penggulungan yang terkontrol, perlengkapan yang stabil, dan proses pembentukan yang tepat.
Tim produksi harus menentukan batas toleransi sebelum produksi massal. Pembeli harus memberikan diameter nominal dan menentukan rentang dimensi yang dapat diterima.
Untuk proyek bervolume tinggi, peralatan penggulungan otomatis dan perkakas yang sesuai dapat membantu meminimalkan perbedaan antar lot produksi.
2. Perubahan Induktansi
Induktansi seringkali menjadi salah satu parameter listrik terpenting dari kumparan inti udara khusus. Namun, induktansi bergantung pada sejumlah faktor fisik, seperti
Jumlah putaran
Diameter kumparan
Panjang kumparan
Jarak antar belokan
Diameter kawat
Geometria de hélice
Bahkan perubahan dimensi kecil pun dapat menyebabkan perubahan induktansi.
Jika kumparan diregangkan selama penanganan, lilitannya dapat menjadi lebih renggang. Dengan demikian, geometri lilitan berubah dan memengaruhi induktansi kumparan.
Menjawab
Hal pertama yang harus dilakukan adalah menentukan persyaratan dan toleransi induktansi yang realistis.
Pabrikan harus mengontrol geometri lilitan dan memverifikasi kinerja listrik kumparan menggunakan peralatan pengukuran induktansi yang telah dikalibrasi. Pembacaan induktansi dapat berbeda dalam berbagai kondisi pengujian, dan, jika perlu, sampel harus diuji pada frekuensi yang diminta oleh pelanggan.
Pembeli tidak hanya perlu menentukan induktansi target, tetapi juga toleransi untuk proyek-proyek yang menuntut.
3. Kumparan Inti Udara Kustom Jarak Putaran Tidak Teratur
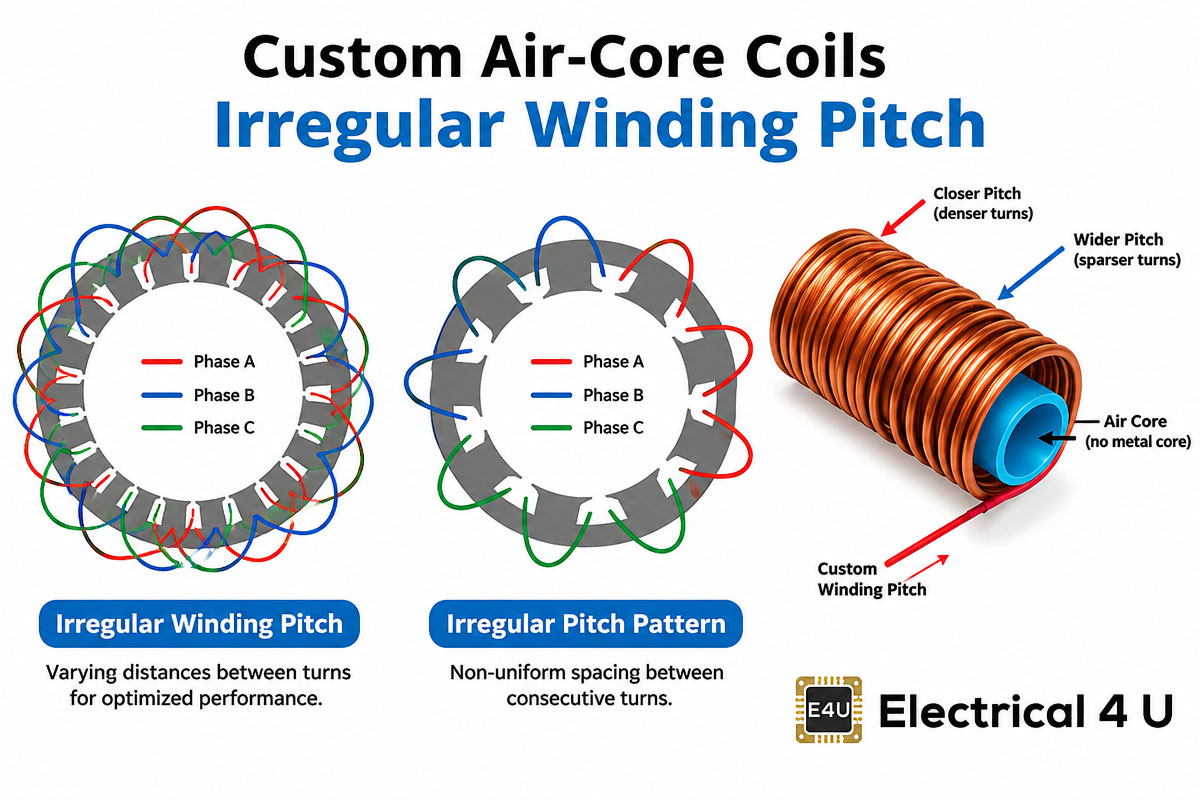
Kumparan inti udara kustom dapat memiliki jarak antar lilitan yang rapat atau terdefinisi. Mempertahankan jarak antar lilitan yang sama di seluruh kumparan bisa sangat sulit, terutama dalam kasus kawat halus, bentuk yang tidak biasa, dan jumlah lilitan yang banyak.
Jarak antar lilitan yang tidak rata dapat menyebabkan masalah kelistrikan dan mekanik. Hal ini dapat memengaruhi panjang keseluruhan kumparan, induktansi, karakteristik parasitik, dan tampilan visual produk.
Jawaban:
Mesin penggulung yang dikendalikan komputer dapat meminimalkan perbedaan jarak antar lilitan pada kumparan inti udara melalui pengumpanan kawat dan kontrol rotasi mandrel.
Peralatan juga penting. Mekanisme pemandu harus dirancang dengan benar dan memungkinkan konduktor diposisikan secara akurat dalam proses penggulungan.
Jika jarak antar lilitan sangat penting, pemasok dan pembeli harus mencapai kesepakatan mengenai pengukuran dan toleransi jarak antar lilitan. Mikroskop atau sistem optik dapat digunakan untuk mengukur lilitan dengan dimensi yang sangat kecil.
4. Kerusakan pada Isolasi Kabel
Banyak kumparan terbuat dari konduktor berisolasi seperti kawat tembaga berenamel. Lapisan isolasi mencegah kontak listrik yang tidak disengaja antara lilitan yang berdekatan.
Selama proses produksi, tegangan berlebihan, permukaan perkakas yang tajam, abrasi, pemandu kawat yang tidak tepat, dan penanganan yang salah dapat merusak isolasi.
Ini adalah masalah serius karena isolasi yang rusak menyebabkan korsleting antar lilitan. Meskipun kumparan tampak baik dari luar, secara elektrik kumparan tersebut gagal berfungsi selama pengoperasian.
Pembuatan koil inti udara khusus harus mempertimbangkan perlindungan isolasi.
Menjawab
Solusi
Para produsen harus menggunakan pemandu kawat yang halus dan peralatan penggulungan yang terawat dengan baik. Tegangan penggulungan harus berada dalam kisaran yang dibutuhkan tergantung pada konduktor yang digunakan.
Permukaan perkakas yang bersentuhan dengan kawat harus diperiksa untuk memastikan tidak ada gerigi, ujung yang tajam, atau keausan yang berlebihan.
Dalam beberapa kasus, pengujian listrik juga dapat dilakukan untuk memverifikasi kumparan terhadap korsleting, masalah isolasi, atau resistansi abnormal sebelum produk meninggalkan pabrik.
5. Jumlah Giliran yang Salah
Performa kumparan inti udara berhubungan langsung dengan jumlah lilitan. Pada beberapa desain kumparan, hilangnya satu lilitan saja dapat sangat memengaruhi performanya.
Jumlah lilitan yang tidak tepat dapat disebabkan oleh kesalahan pemrograman mesin, selip kawat, ketidaksejajaran, kesalahan operator, atau penggulungan yang terputus.
Inspeksi visual saja mungkin tidak cukup dalam kasus kumparan inti udara khusus yang presisi.
Menjawab
Penghitungan putaran harus akurat pada mesin penggulung otomatis. Program dan parameter mesin harus diperiksa sebelum memulai produksi.
Inspeksi sampel pertama sangat membantu. Produk jadi pertama dapat diperiksa dimensinya, jumlah lilitannya, induktansinya, resistansinya, dan tampilan visualnya sebelum memproduksi seluruh batch.
Setelah sampel diterima sesuai spesifikasi, produksi dapat dimulai dengan menggunakan parameter mesin yang telah divalidasi.
6. Kumparan Inti Udara Kustom Penanganan dan Deformasi
Dalam beberapa kasus, kumparan inti udara dapat bersifat fleksibel secara mekanis karena tidak adanya inti magnet padat.
Kumparan kawat tipis, kumparan berdiameter besar, dan kumparan dengan banyak lilitan dan jarak antar lilitan sangat sensitif terhadap deformasi.
Jadi, kumparan yang diproduksi dengan benar pun dapat mengalami distorsi selama pelepasan dari mandrel, selama pemrosesan lebih lanjut, pengemasan, pengangkutan, atau perakitan akhir.
Ini merupakan aspek penting bagi pembeli koil inti udara kustom karena parameter listrik produk dapat berubah akibat deformasi mekanis.
Menjawab
Penanganan berlebihan dalam proses produksi harus diminimalkan. Perlengkapan dapat digunakan dalam pembentukan, inspeksi, penyolderan, dan operasi sekunder lainnya.
Tergantung pada desain dan aplikasinya, bahan pengikat, pelapis, perekat, atau metode stabilisasi geometri kumparan lainnya dapat digunakan.
Desain kemasan juga harus mempertimbangkan sifat mekanis produk. Baki individual, kompartemen, atau kemasan pelindung khusus dapat mencegah gulungan dari kompresi dan kusut selama pengangkutan.
7. Masalah Panjang Kabel Penghubung dan Posisi Kabel
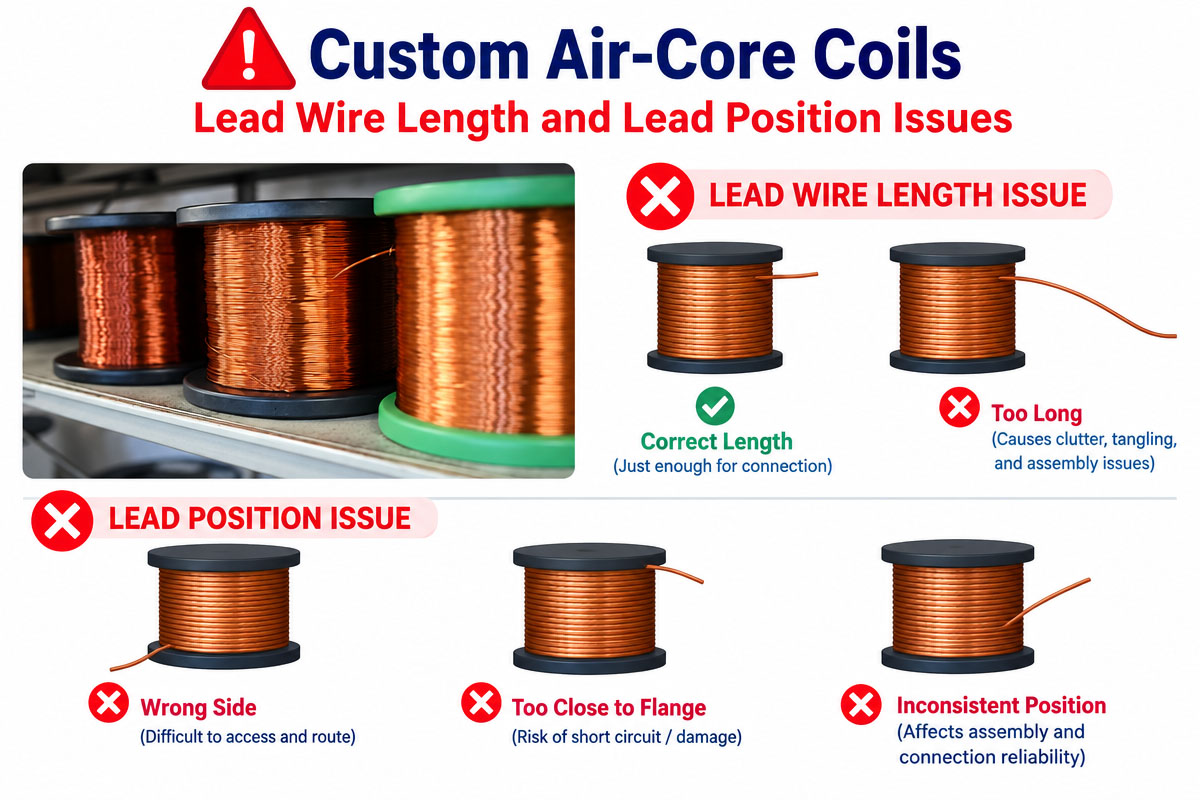
Kabel penghubung kumparan sering dianggap sebagai hal yang kurang penting pada tahap awal desain; namun, kabel ini sangat memengaruhi efisiensi perakitan.
Kumparan mungkin tidak terpasang dengan benar di PCB, wadah, konektor, atau rakitan lainnya karena panjang kaki, orientasi, panjang pengupasan, atau posisi terminal yang tidak tepat.
Masalah-masalah ini sangat penting, terutama dalam hal otomatisasi pemasangan koil inti udara khusus.
Solusi
Pembeli harus menyediakan gambar yang menunjukkan parameter berikut:
Panjang dan toleransi kabel
Latih pelatihnya.
Persyaratan pengupasan
Spesifikasi pelapisan timah
Ukuran terminal
Sudut tekukan, jika berlaku
Sampel referensi atau informasi 3D tentang perakitan juga dapat membantu produsen untuk memahami bagaimana kumparan akan dipasang.
Semakin baik persyaratan antarmuka ditentukan, semakin kecil risiko masalah pada perakitan akhir.
8. Resistansi Tidak Dalam Kisaran yang Dapat Diterima
Resistansi DC (sering disebut DCR) adalah salah satu parameter terpenting dalam desain kumparan inti udara khusus.
Hambatan bergantung pada diameter konduktor, panjang kawat, karakteristik material, jumlah lilitan, suhu, dan kualitas terminasi.
Jika hambatannya terlalu tinggi, kumparan dapat menjadi panas dan menghilangkan terlalu banyak daya.
Oleh karena itu, desain kumparan inti udara khusus seringkali merupakan kompromi antara induktansi, dimensi fisik, jumlah lilitan, dan diameter konduktor.
Response
Pabrikan harus memilih konduktor berdasarkan persyaratan kelistrikan dan dimensi pelanggan.
Jika toleransinya ketat, resistansi harus diukur dalam kondisi pengujian yang telah ditentukan. Selama tahap penawaran dan rekayasa, pembeli harus menentukan DCR maksimum dan arus operasi yang diizinkan.
Hal ini akan membantu pemasok untuk mengevaluasi kelayakan kombinasi dimensi dan kinerja listrik yang dibutuhkan.
9. Kualitas Penyolderan atau Terminasi yang Buruk
Pengakhiran kumparan yang tepat sangat penting untuk integrasinya ke dalam produk.
Potensi masalah yang mungkin terjadi meliputi suhu penyolderan yang tidak tepat, pelapisan timah yang tidak merata, kontaminasi permukaan konduktor, dan pengelupasan lapisan enamel.
Terminasi yang buruk mengakibatkan resistansi kontak yang lebih tinggi atau koneksi listrik yang tidak andal.
Oleh karena itu, kualitas terminasi harus diperhitungkan dalam proses kontrol kualitas untuk koil inti udara khusus dengan timah pra-lapis atau timah yang telah disiapkan.
Solusi
Tergantung pada jenis isolasi kawat dan ukuran konduktor, proses pengupasan dapat dipilih dan diterapkan. Proses tersebut dapat berupa mekanis, termal, kimia, atau lainnya.
Setelah melepaskan isolasi dari kabel, kabel tersebut harus diperiksa untuk memastikan bahwa isolasi yang dilepas sudah cukup tanpa merusak konduktor.
Jika kabel tersebut dilapisi timah, parameter seperti panjang tanpa lapisan timah dan panjang setelah dilapisi timah harus ditentukan dalam gambar.
10. Perbedaan antara Produksi Sampel dan Produksi Massal
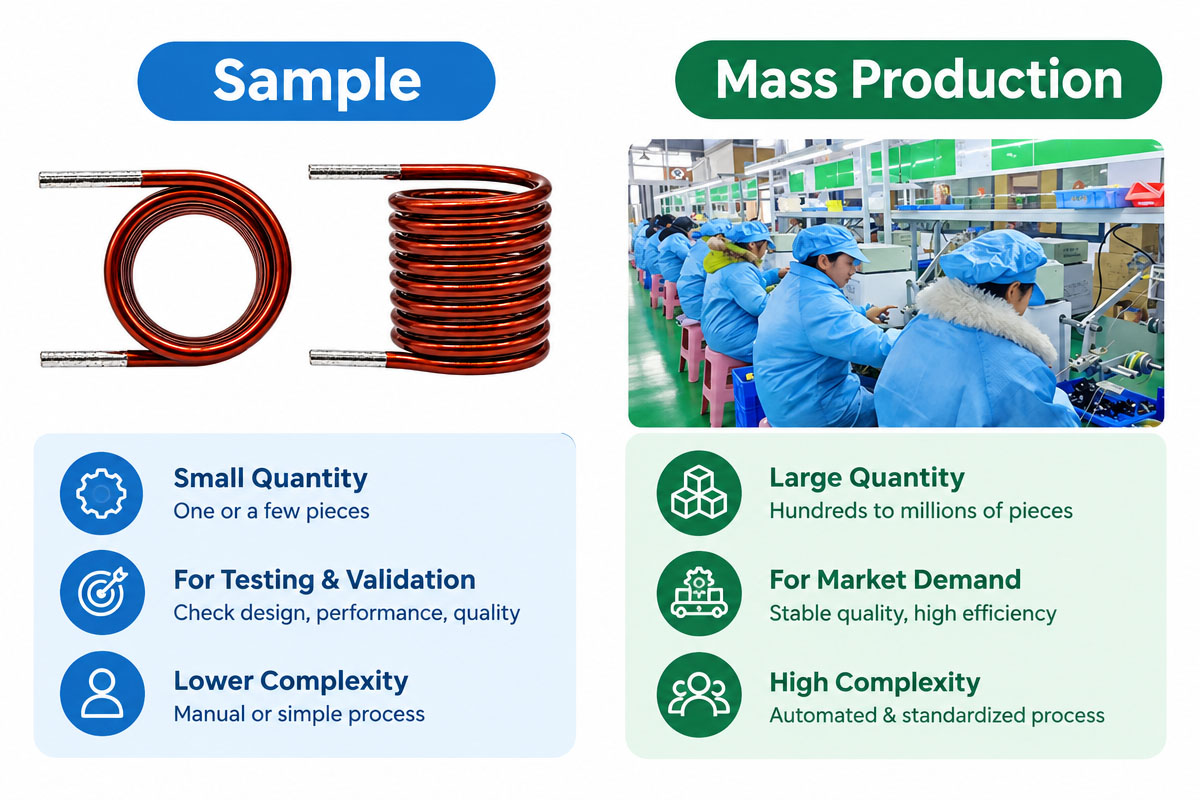
Prototipe mungkin berfungsi dengan baik; namun, masalah dapat muncul dalam produksi pada ratusan atau ribuan unit.
Situasi ini dapat terjadi jika prototipe diproduksi secara manual dan kumparan produksi massal diproduksi menggunakan mesin, peralatan, kecepatan penggulungan, atau operator yang berbeda.
Penggantian bahan dapat menimbulkan variasi yang tidak terduga antara proses pengambilan sampel dan produksi massal.
Menjawab
Pembeli harus menanyakan apakah proses pembuatan sampel mencerminkan proses pembuatan produksi massal.
Setelah kumparan inti udara khusus disetujui, material kritis, peralatan, dimensi, dan parameter proses harus dikendalikan.
Sampel emas atau sampel referensi yang disetujui dapat berfungsi sebagai titik acuan dalam hal penampilan dan konfigurasi mekanis.
Untuk produksi massal, produsen dapat melakukan inspeksi sampel pertama sesuai dengan persyaratan.
11. Isu-isu Terkait dengan Pemilihan Material
Tidak semua konduktor cocok untuk semua jenis aplikasi.
Pemilihan material dapat dipengaruhi oleh banyak parameter, seperti diameter konduktor, kelas isolasi, persyaratan suhu, kemampuan penyolderan, frekuensi, sifat mekanik, dan lingkungan.
Memilih material berdasarkan harga, pembeli berisiko mengalami masalah dalam produksi atau pengoperasian.
Response:
Pembeli harus memberikan informasi aplikasi sebanyak mungkin sebelum proses manufaktur.
Parameter utama meliputi arus operasi, frekuensi, rentang suhu, lingkungan yang diharapkan, metode pemasangan, batasan dimensi, dan persyaratan kepatuhan.
Jika sistem konduktor dan isolasi yang disarankan sesuai untuk proyek tersebut, vendor yang berpengalaman dalam pembuatan kumparan inti udara khusus akan menentukannya.
12. Kurangnya Pengendalian Mutu
Bahkan proses penggulungan yang andal pun memerlukan inspeksi yang memadai.
Tanpa standar kualitas yang ditetapkan, kumparan yang cacat dapat masuk ke dalam produksi tanpa terdeteksi. Masalah seperti dimensi yang salah, isolasi yang rusak, deformasi, persiapan timah yang tidak tepat, atau resistansi atau induktansi yang di luar toleransi dapat muncul.
Solusi
“Inspeksi kualitas harus didasarkan pada sifat-sifat yang relevan dengan aplikasi akhir, bukan penampilan.”
Rencana inspeksi untuk kumparan inti udara khusus dapat mencakup pengukuran dimensi, pengujian induktansi, pengukuran resistansi, inspeksi visual, verifikasi jumlah lilitan, inspeksi kabel, dan pengujian fungsional, tergantung pada proyeknya.
Jika proyek tersebut melibatkan toleransi listrik atau mekanik yang kritis, pembeli harus membahas standar inspeksi pada tahap penawaran harga.
13. Cara Mengurangi Masalah Produksi Sebelum Melakukan Pemesanan
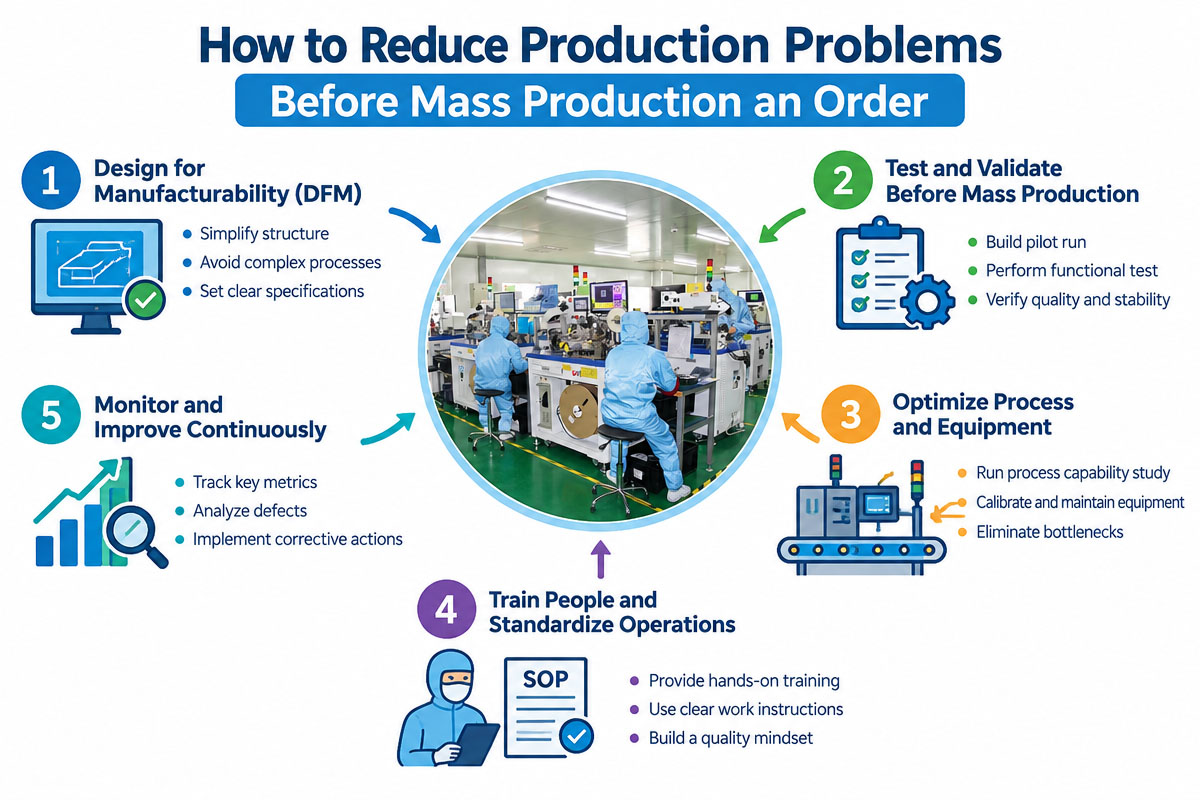
Banyak masalah manufaktur dapat dicegah sebelum kumparan pertama digulung.
Salah satu aset terbaik yang dapat diberikan pembeli kepada Anda adalah gambar teknik yang baik. Gambar tersebut harus menunjukkan dimensi, toleransi, spesifikasi kawat, arah lilitan (jika ada), konfigurasi kabel, dan persyaratan kelistrikan.
Saat memesan koil inti udara khusus, informasi berikut harus diberikan kepada pemasok:
- Induktansi dan toleransi target
- Frekuensi pengujian
- DCR maksimum
- Operasi saat ini
- Bahan dan diameter kawat, jika ditentukan.
- Persyaratan diameter dalam dan luar
- Panjang atau tinggi kumparan 13.
- Jumlah putaran atau kemiringan yang dibutuhkan
- Panjang dan orientasi timah
Spesifikasi lingkungan atau suhu
10. Perkiraan ukuran pesanan
11. Persyaratan pengemasan atau inspeksi khusus
12. Jika parameter belum ditentukan, persyaratan aplikasi harus diberikan kepada produsen agar mereka dapat mengusulkan opsi yang memungkinkan.
14. Pentingnya Pembuatan Prototipe
Pembuatan prototipe memungkinkan pembeli dan produsen untuk mengidentifikasi potensi masalah sebelum memproduksi kumparan secara massal.
Prototipe tersebut menunjukkan bahwa kumparan akan pas masuk ke dalam rakitan, bahwa induktansi dan resistansinya benar, dan bahwa konfigurasi kabel akan dapat diterima untuk proses manufaktur.
Pembeli tidak boleh mengevaluasi hanya satu parameter dari kumparan inti udara kustom baru tersebut. Sekalipun induktansi kumparan sudah benar, mungkin kumparan tersebut tidak cocok untuk aplikasi tertentu karena dimensinya, resistansinya, kekuatan mekaniknya, atau konfigurasi terminasinya.
Setelah pengujian prototipe berhasil, sampel dan gambar yang disetujui akan berfungsi sebagai referensi untuk proses manufaktur selanjutnya.
15. Kesimpulan
Pembuatan kumparan inti udara bukan hanya sekadar melilitkan kawat di sekitar mandrel. Geometri kumparan, sifat kawat, tegangan lilitan, peralatan, terminasi, penanganan, inspeksi, dan pengemasan berkontribusi pada produk akhir.
Masalah manufaktur yang umum terjadi meliputi variasi dimensi, induktansi yang tidak stabil, jarak lilitan yang tidak konsisten, kerusakan isolasi, jumlah lilitan yang salah, deformasi, kesalahan posisi kawat penghubung, resistansi tinggi, dan terminasi yang tidak seragam.
Sebagian besar masalah ini dapat diatasi dengan spesifikasi yang memadai, peralatan penggulungan yang tepat, perkakas yang terkontrol, material yang sesuai, pembuatan prototipe, dan inspeksi yang efektif.
Proses pembelian koil inti udara kustom yang sukses dimulai dengan pembeli mengkomunikasikan persyaratan listrik dan mekanik. Produsen yang baik mampu membaca spesifikasi, mengidentifikasi potensi risiko manufaktur, memproduksi sampel, dan menetapkan kontrol berulang dalam produksi massal.
Ketika gambar, toleransi, metode pengujian, material, dan standar penerimaan ditentukan sebelum produksi, akan jauh lebih mudah untuk mencapai kualitas yang konsisten dan mencegah penundaan, pengerjaan ulang, dan biaya yang tidak perlu.
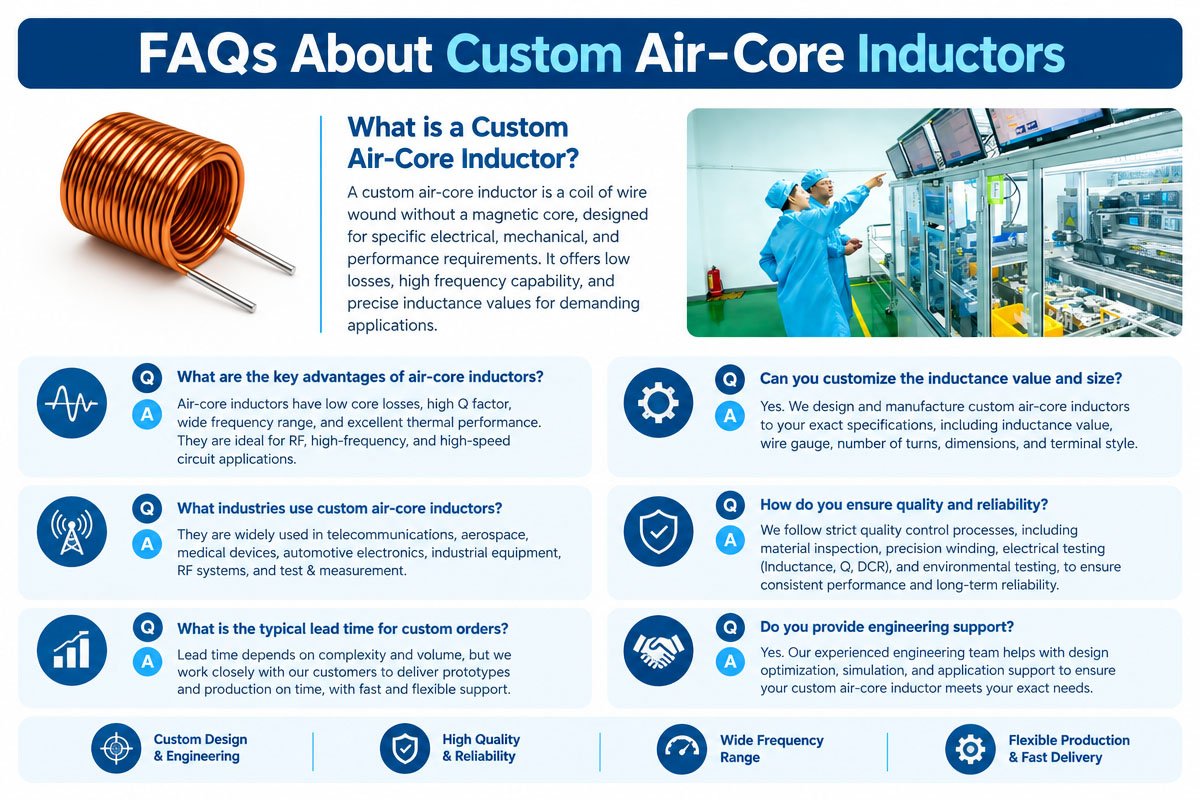
16. Pertanyaan yang Sering Diajukan (FAQ) Tentang Induktor Inti Udara Kustom
1. Informasi apa yang harus saya berikan saat mengajukan permintaan penawaran harga?
Cantumkan nilai induktansi target, toleransi induktansi, frekuensi uji, diameter kawat, dimensi kumparan, jumlah lilitan (jika diketahui), persyaratan DCR, arus operasi, konfigurasi kawat penghubung, dan perkiraan jumlah pesanan. Gambar teknik atau sampel referensi akan membantu memberikan penawaran harga yang lebih akurat.
2. Bisakah Anda membuat kumparan jika saya hanya memberikan persyaratan kelistrikan?
Ya, biasanya. Jika Anda tidak memiliki gambar lengkap, harap berikan induktansi yang dibutuhkan, ruang pemasangan yang tersedia, frekuensi operasi, arus, batas resistansi, dan persyaratan lingkungan. Pabrikan akan menilai kemungkinan ukuran lilitan dan pilihan material konduktor.
3. Mengapa nilai induktansi yang diukur bervariasi antar sampel?
Variasi dapat disebabkan oleh perbedaan ukuran kumparan, jarak antar lilitan, sifat konduktor, frekuensi pengujian, peralatan pengukuran, dan kondisi lingkungan. Definisi toleransi yang jelas dan metode pengujian yang umum membantu menghindari kesalahpahaman antara pembeli dan pemasok.
4. Haruskah saya memesan prototipe sebelum produksi massal?
Ya, terutama pada desain baru. Sampel prototipe memungkinkan Anda untuk memeriksa kinerja listrik, kesesuaian fisik, konfigurasi kaki, kemampuan penyolderan, dan kompatibilitas perakitan sebelum memproduksi dalam jumlah yang lebih besar.
5. Berapa harga koil inti udara kustom?
Faktor utama yang memengaruhi harga adalah jenis dan diameter kawat, ukuran kumparan, jumlah lilitan, kompleksitas manufaktur, toleransi dimensi, toleransi listrik, operasi tambahan, persyaratan pengujian, pengemasan, dan jumlah pesanan. Toleransi yang ketat berarti biaya manufaktur dan inspeksi yang tinggi.
6. Bagaimana saya dapat memastikan konsistensi antar batch produksi?
Gunakan gambar yang telah disetujui dengan toleransi dan kondisi pengujian yang jelas. Sampel yang telah disetujui dapat disimpan sebagai referensi. Tanyakan kepada pemasok bagaimana ia mempertahankan kontrol produksi berulang untuk material kritis, peralatan, parameter mesin, inspeksi, dan perubahan teknik.
7. Inspeksi kualitas apa yang harus saya minta dilakukan oleh pemasok saya?
Rencana inspeksi bergantung pada aplikasinya. Pengujian tipikal meliputi dimensi kumparan, tampilan, induktansi, DCR, jumlah lilitan, dimensi kawat, jarak antar lilitan, kondisi isolasi, dan kualitas terminasi. Pengujian listrik atau fungsional tambahan mungkin diperlukan dalam beberapa aplikasi kritis.
8. Bagaimana cara memilih pemasok terbaik untuk koil inti udara kustom?
Jangan hanya melihat harga per unit. Evaluasilah dukungan teknik dari produsen, kemampuan penggulungan, peralatan, perlengkapan pengukuran, pengendalian material, proses pembuatan prototipe, sistem mutu, dan kemampuan untuk mempertahankan pengulangan dalam produksi massal. Produsen yang baik akan menawarkan untuk meninjau spesifikasi Anda dan menyoroti potensi risiko manufaktur sebelum produksi massal.