

Bab 1:Pengenalan Pencetakan Logam Otomotif
Pencetakan logam otomotif memainkan peran yang sangat penting dalam pembuatan mobil. Semua bagian logam otomotif yang dicetak, mulai dari panel bodi, braket, pelat penguat, penutup baterai, hingga komponen sasis, harus memenuhi kriteria keselamatan dan estetika yang ketat. Kualitas dan daya tahan cetakan stamping menjamin keberhasilan proses stamping di semua tahapan pelaksanaannya, mulai dari pembuatan prototipe hingga produksi massal.
Terlepas dari kemajuan dalam simulasi CAE dan perkembangan baru dalam ilmu material, banyak bisnis tetap terjebak dalam siklus yang mahal dan memakan waktu, yaitu Uji Coba -> Modifikasi Cetakan -> Uji Coba Ulang -> Penyesuaian. Setiap perubahan meningkatkan biaya perkakas, memperpanjang siklus pengembangan proyek, membebani kapasitas teknik, dan mengurangi efisiensi secara keseluruhan. Dalam kasus ekstrem, proses pengembangan memakan waktu beberapa bulan yang secara langsung berdampak pada jadwal peluncuran model mobil baru.
Dalam artikel ini, kami merangkum rekomendasi praktis dari pengalaman puluhan tahun bekerja di fasilitas pengepresan logam otomotif dan bengkel cetakan. Artikel ini mencerminkan seluruh siklus hidup cetakan pengepresan logam, mulai dari tata letak dan simulasi CAE hingga uji coba cetakan, optimasi, dan produksi massal. Mengikuti kiat-kiat dalam panduan ini memungkinkan peningkatan peluang keberhasilan yang signifikan dalam proyek pengepresan logam.
Bab 2: Mengapa Pencetakan Logam Otomotif Penting
Para produsen mobil modern semakin bergantung pada material canggih untuk memenuhi kebutuhan efisiensi bahan bakar dan keselamatan mereka. Material-material tersebut meliputi:
Baja Kekuatan Tinggi (HSS)
Baja berkekuatan tinggi tingkat lanjut (AHSS)
Stainless steel
Paduan aluminium (seri 5xxx dan 6xxx)
Material canggih tersebut memungkinkan tercapainya struktur dan bobot yang sangat ringan, tetapi menghadirkan kesulitan manufaktur dalam aspek-aspek berikut:
Deep drawing – rasio penarikan tinggi
Kontrol pegas balik – pengendalian ketidakstabilan material setelah pembentukan.
Mencegah retakan agar tidak pecah
Pengendalian kerutan – pengendalian ketidakstabilan kompresif
- Ketahanan terhadap keausan alat – masa pakai cetakan yang lama dengan tekanan kontak yang tinggi
Oleh karena itu, keberhasilan proses pencetakan logam otomotif membutuhkan keseimbangan antara:
✔ Keterampilan Desain – tata letak strip yang tepat, pembentukan, dan desain garis tarik sangat penting untuk mengurangi cacat dan mencapai akurasi dimensi.
✔ Simulasi CAE – program simulasi canggih seperti AutoForm, DYNAFORM, atau PAM-STAMP memungkinkan untuk memprediksi penipisan, aliran material, kerutan, keretakan, dan pantulan balik sebelum uji coba cetakan.
✔ Uji coba – keberhasilan akhir bergantung pada penyesuaian terkait dengan draw beads, tekanan nitrogen, shim, insert, dll. Tidak ada perangkat lunak yang dapat menggantikan pengetahuan ahli.
Bab 3; Masalah Umum dalam Pencetakan Logam Otomotif
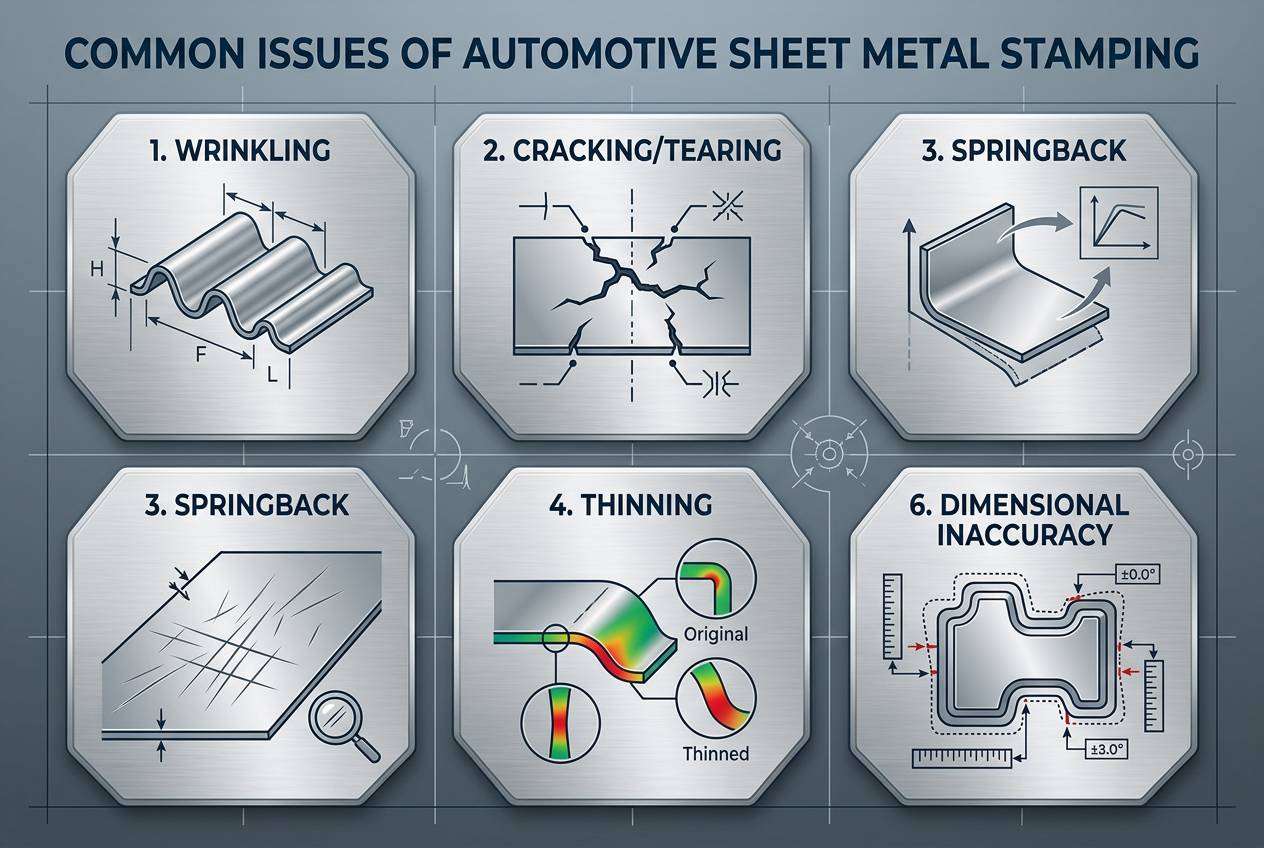
3.1 Kerut
Penyebabnya mungkin termasuk:
Tekanan blankholder tidak mencukupi
Manik-manik undian yang rusak atau aus.
Pembentukan aliran material yang tidak seimbang
Dimensi kosong yang salah
Solusi:
Tingkatkan tekanan penahan blank atau pasang draw bead yang lebih dalam untuk meningkatkan gaya penahan.
Ubah geometri manik-manik gambar (tinggi, lebar, lokasi)
Perbaiki tata letak blanko untuk mengatur aliran material.
Embos tambahan atau area penahan
3.2 Retak
Alasan:
Penipisan berlebihan di luar batas material.
Sudut yang terlalu sempit menyebabkan konsentrasi tegangan.
Dimensi punch atau form yang tidak tepat
Pelumasan yang tidak efisien atau sifat material yang tidak tepat
Solusi:
Tingkatkan radius pukulan R. Tambahkan langkah pra-pembentukan tambahan.
Perbesar ukuran blanko untuk menghindari peregangan.
Pemanasan anil menengah (khususnya untuk baja tahan karat dan AHSS)
Optimalkan manik-manik undian
Lebih dari pegas balik
3.3 Pengobatan:
Koreksi pembengkokan pada permukaan cetakan
Fitur penahan, misalnya, tulang rusuk
Operasi serangan ulang tambahan
Koreksi pantulan balik berbasis CAE
meningkatkan gaya penahan lembaran atau menarik manik-manik untuk menimbulkan deformasi plastis tambahan
Bab 4: Tahap Desain Pencetakan Logam Otomotif: Membangun Fondasi yang Kokoh
Foundations
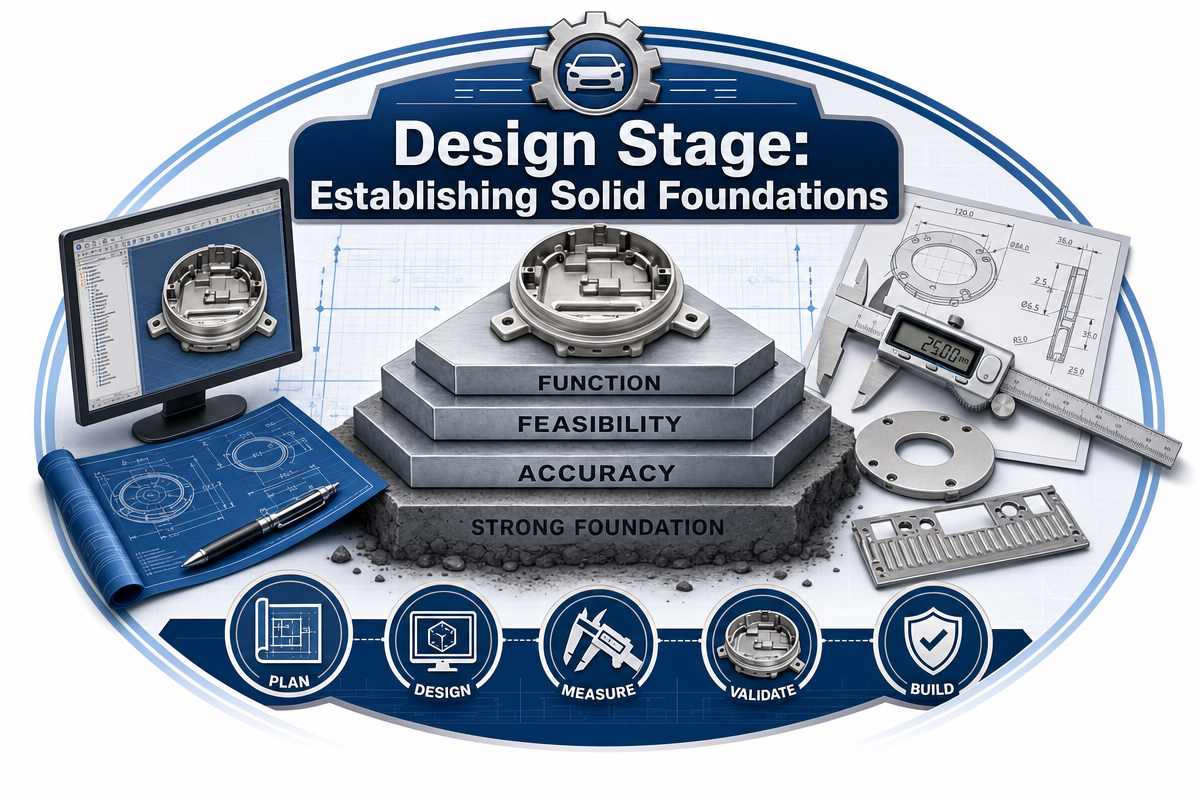
Tips desain 1: Analisis proses sebelum desain cetakan
Sebelum memulai pekerjaan di perangkat lunak CAD, lakukan evaluasi proses secara komprehensif. Hitung rasio tarikan minimal, panjang flensa, jarak tepi lubang, dan sifat material. Bandingkan dengan data acuan untuk operasi pencetakan serupa. Identifikasi area masalah pada tahap awal.
Tips desain 2: Tata letak strip dan evaluasi CAE –
Tata letak strip menentukan urutan proses pencetakan. Selalu lakukan simulasi CAE menggunakan model strip lengkap. Prediksi distribusi material, lubang panduan, dan kekuatan strip pembawa. Bandingkan prediksi penipisan dengan nilai historis.
Tips desain 3: Stasiun kosong
Jangan pernah mengisi semua stasiun strip Anda dengan operasi pembentukan. Sisipkan stasiun kosong ke dalam proses sehingga penyesuaian di masa mendatang dapat dilakukan tanpa membongkar seluruh cetakan. Stasiun kosong juga menyediakan tempat untuk memasang sensor, tempat pembuangan sisa material, dan alat bantu sekunder.
Tips desain 4: Desain pengangkat
Pengangkat yang andal merupakan elemen penting dari cetakan stamping progresif. Gunakan pengangkat dengan gaya dan langkah yang memadai untuk melewati semua fitur yang telah dibentuk. Jangan pernah menggunakan pengangkat kecil dengan daya pegas yang tidak mencukupi. Pastikan pengangkat memiliki ruang gerak yang cukup untuk berpindah ke stasiun berikutnya pada jalur pengumpanan.
Tips desain 5: Pemilihan material cetakan dan penyelesaian permukaan
Sesuaikan material dengan volume produksi. Besi cor atau baja yang dikeraskan mungkin cukup untuk produksi prototipe dalam jumlah terbatas. Baja premium seperti DC53, 1.2379, atau baja bubuk digunakan untuk pencetakan AHSS dalam jumlah besar. Penyelesaian akhir meliputi pelapisan PVD, perlakuan permukaan TD, atau nitridasi.
Tips desain 6: Sisipan
Buatlah permukaan kritis dari sisipan pembentuk dapat saling diganti. Penggunaan sisipan memungkinkan penyesuaian cetakan yang cepat dengan menggunakan shim atau penggerindaan. Hanya dengan mengganti sisipan, waktu yang dibutuhkan untuk penyesuaian cetakan dapat dihemat 30%-50%. Selain itu, sisipan menghilangkan kebutuhan untuk mengikis seluruh permukaan cetakan selama proses penyesuaian.
Tahap Seleksi: Mengasah Kemampuanmu
Tips desain 7: Pegas nitrogen –
Pegas nitrogen harus digunakan dengan hati-hati. Tekanan yang terlalu tinggi merusak peralatan Anda. Gunakan hanya jumlah yang diperlukan untuk menyelesaikan tugas dan catat nilai pastinya dalam buku catatan peralatan. Tekanan yang terlalu tinggi mempercepat keausan cetakan dan mungkin menyebabkan retakan.
Tips desain 8: Tindakan pencegahan untuk percobaan pertama –
Mulailah uji coba cetakan dengan kecepatan tekan dan tekanan nitrogen serendah mungkin. Pasang sakelar batas atau penghenti mekanis untuk mencegah pergerakan berlebih. Amati setiap operasi dengan cermat pada kecepatan rendah dan dengarkan suara yang tidak biasa. Bahkan kesalahan kecil pada kecepatan tinggi dapat merusak cetakan dalam hitungan detik.
Kiat desain 9: Uji Inspeksi Timbal Merah
Uji kontak timbal merah (atau timbal biru untuk mesin) adalah cara cepat dan andal untuk memeriksa area kontak cetakan. Oleskan lapisan tipis timbal merah pada punch, tutup cetakan di bawah tekanan tinggi, dan amati perpindahannya ke blok cetakan. Usahakan untuk melakukan kontak pada 70-80% permukaan pembentukan. Tepi yang tajam menunjukkan potensi pemicu tegangan.
Tips desain 10: Kriteria pengukuran CMM
Sebelum prosedur uji coba pertama, buat protokol tertulis untuk mesin pengukur koordinat (CMM). Tentukan dimensi, jumlah komponen per siklus pengukuran, dan toleransi. Ukur komponen dalam kondisi tanpa batasan dan dengan batasan untuk mensimulasikan perakitan di masa mendatang. Hasil pengukuran kemudian dibandingkan dengan prediksi springback CAE.
Tips desain 11: Validasi sampel untuk klien
Jangan menunggu sampai cetakan berfungsi sempurna. Kirim sampel ke klien Anda lebih awal untuk validasi prioritas. Terkadang sampel kecil sudah cukup untuk menyepakati prioritas dan rencana tindakan selanjutnya.
Bab 5: Teknologi dan Material Pembentukan Khusus Stamping Logam Otomotif
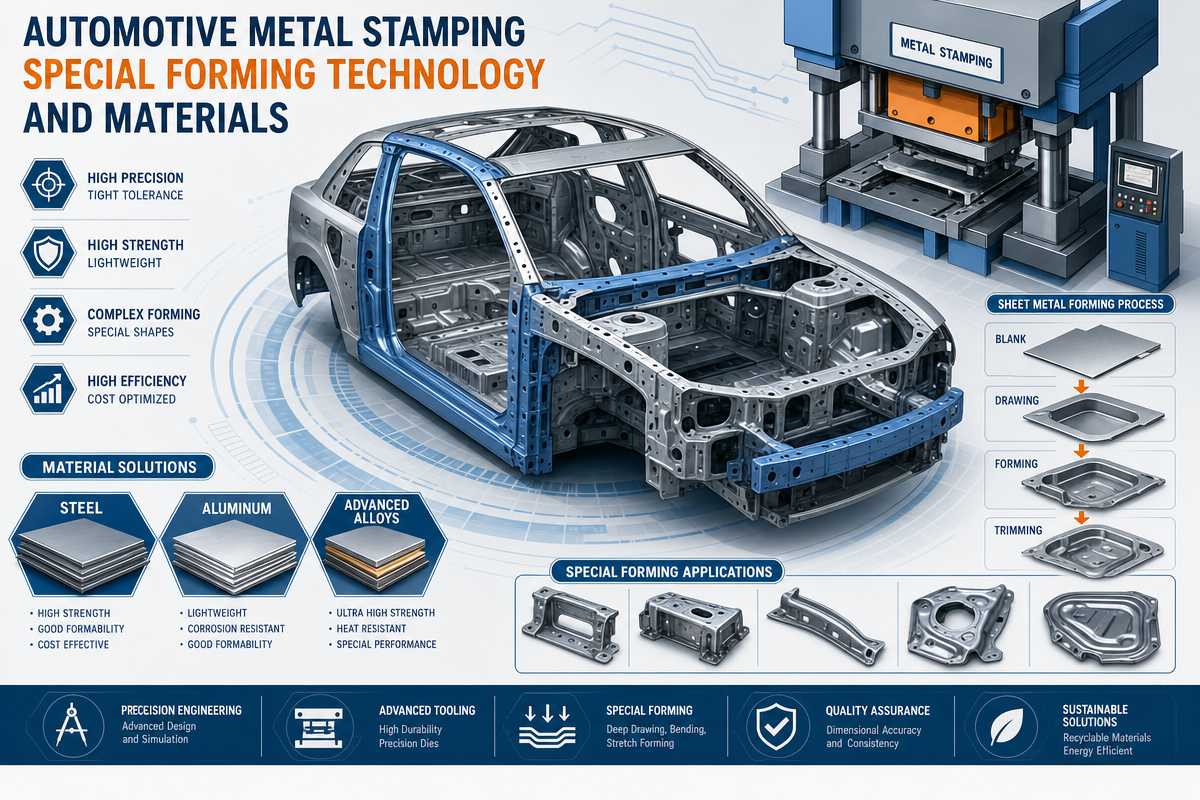
Tips desain 12: Pencetakan logam otomotif dari AHSS (baja berkekuatan tinggi canggih)
AHSS sangat berbeda dari baja biasa. Perbedaan utamanya terletak pada radius tekukan yang besar, jarak bebas yang lebih tinggi antar cetakan, tekanan nitrogen yang lebih tinggi, dan permukaan yang dipoles untuk mengurangi gesekan. Efek pegas balik (springback) 2-3 kali lebih besar. Pertimbangkan faktor-faktor ini dalam desain cetakan.
Tips desain 13: Pencetakan logam otomotif dengan Uji Amplas
Untuk mendiagnosis distribusi regangan pada permukaan, cobalah uji amplas. Buat cetakan kosong menggunakan amplas kasar (60-80 grit). Selama deformasi, amplas akan menggores permukaan cetakan dan memperlihatkan area dengan konsentrasi regangan tertinggi. Murah dan sangat andal.
Tips desain 14: Urutan koreksi pembengkokan
Untuk mengoreksi pembengkokan, ikuti urutan tertentu. Pertama, tentukan ketebalan dan kekerasan material, kemudian jarak bebas antara cetakan, dan terakhir sesuaikan sudut penekan. Periksa fakta-fakta dasar ini sebelum melakukan penyesuaian apa pun pada blok cetakan. Banyak "masalah cetakan" sebenarnya disebabkan oleh material atau mesin pres.
Tips desain 15: Prosedur penyesuaian shim pada proses pencetakan logam otomotif
Gunakan shim presisi 0.05, 0.1, dan 0.2 mm untuk melakukan penyesuaian halus di bawah insert atau di belakang bantalan pembentuk. Selalu dokumentasikan penyetelan shim Anda dengan detail di buku catatan alat. Jangan pernah menggunakan lebih dari tiga shim di satu tempat karena dapat menyebabkan deformasi yang tidak merata. Gerinda permukaan insert untuk solusi yang pasti.
Tips desain 16: Pencetakan logam otomotif dengan lapisan baja tahan karat
Untuk menghindari pengikisan, aplikasikan lapisan titanium aluminium nitrida (TiAlN), aluminium kromium nitrida (AlCrN) atau kromium nitrida (CrN) pada permukaan pembentukan. Gunakan pelumas penarikan dengan viskositas tinggi dan permukaan akhir yang dipoles (Ra < 0.2 µm). Gunakan juga zat anti-pengikisan berbasis nikel untuk uji coba.
Bab 6: Detail tentang Produksi dan Pengolahan
Tip 17 Pencetakan logam otomotif: Manajemen material
Simpan stok gulungan mentah dalam kondisi lingkungan yang terkontrol untuk mencegah oksidasi dan kerusakan pelumas. Catat setiap batch material dan sertifikat untuk pengujian mekanis. Seringkali retakan yang tidak terduga terjadi karena satu gulungan yang cacat. Periksa material yang masuk untuk toleransi ketebalan, kondisi tepi, dan kondisi tegangan.
Tip 18 Sistem sensor dan penanganan limbah
Gunakan perangkat sensor untuk memantau kesalahan pemasukan material, kegagalan mekanisme pengeluaran komponen, dan kontaminasi cetakan. Dalam kasus cetakan progresif, periksa apakah potongan sisa material tidak terhambat saat jatuh selama pemotongan ulang. Saluran sisa material harus miring (sudut >30°) dengan lubang untuk pembersihan. Satu potongan sisa material dapat merusak banyak stasiun lainnya.
Tip 19 Pencetakan logam otomotif dengan urutan penempaan optimal
Selalu usahakan untuk melakukan operasi pelubangan sebelum pembentukan, jika diperlukan untuk membuat lubang di dekat kontur yang telah dibentuk. Pelubangan setelah pembentukan membutuhkan sudut yang lebih kompleks dan menyebabkan tingkat gerinda yang lebih tinggi. Jika operasi pelubangan tidak dapat dipisahkan dari pembentukan, gunakan pelubang bulat atau bertingkat.
Tip 20 Pencetakan logam otomotif dengan pendekatan pemotongan halus
Pencetakan presisi menghasilkan kontur pemotongan yang bersih dengan geseran penuh tanpa permukaan patahan. Pencetakan presisi tradisional melibatkan penggunaan mesin pres khusus, tetapi saat ini banyak cetakan progresif memberikan hasil yang setara dengan pencetakan presisi dengan jarak bebas minimal (hingga 1% dari ketebalan), penekan cincin V, dan penekan balik.
Tip 21 – Pendekatan korektif sekunder
Jika optimasi cetakan gagal menghasilkan hasil yang diharapkan, ada opsi tambahan yang dapat dipertimbangkan: perataan rol sebagai cara untuk membentuk permukaan datar, pencetakan untuk mengatur ketebalan, dan penggunaan pencetakan ulang untuk penyesuaian kontur akhir. Terkadang pendekatan optimal berada di luar cetakan aslinya.
Bab 7: Stabilitas Pencetakan Logam Otomotif dalam Produksi Massal
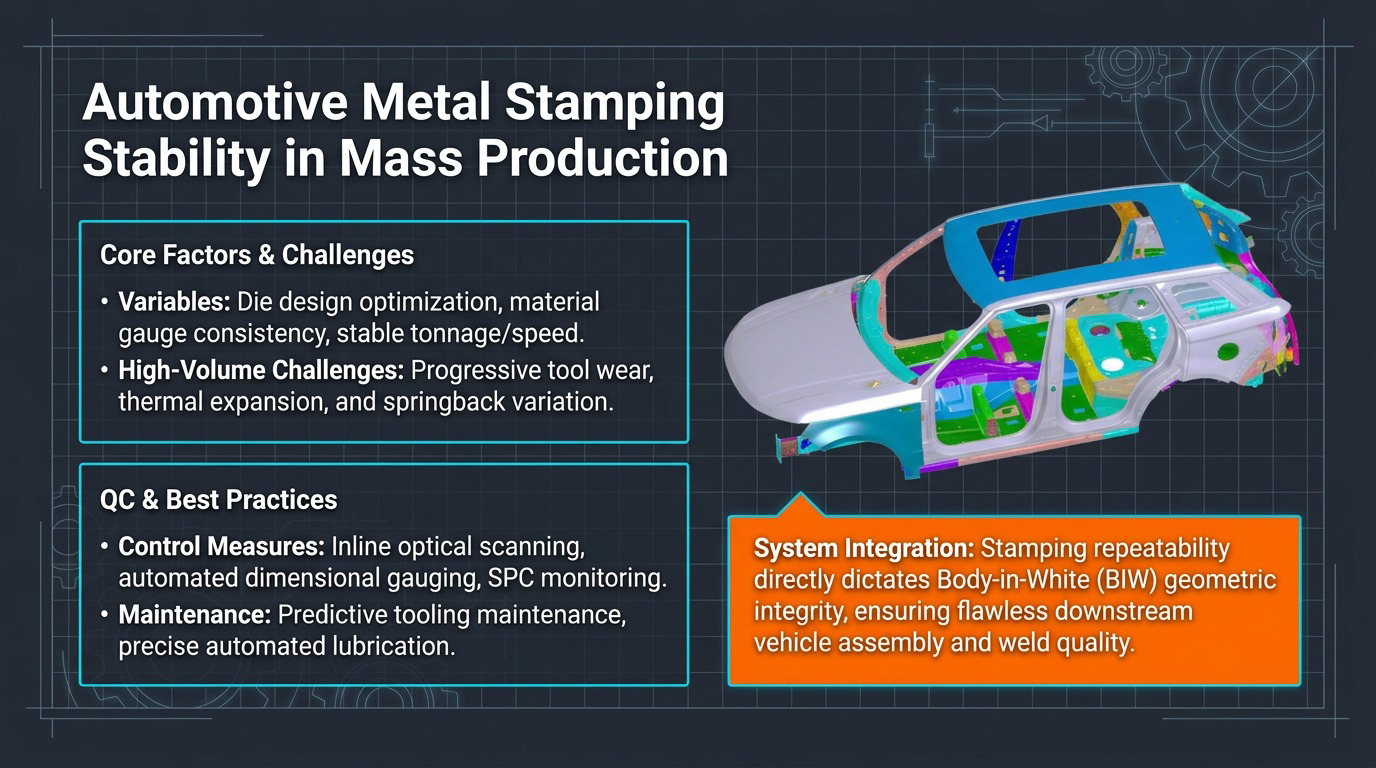
Tip 22 – Pemantauan masa pakai alat pada proses pencetakan logam otomotif
Pantau masa pakai alat menggunakan jumlah langkah antara pengasahan ulang dan tren keausan alat. Interval umum antara pengasahan ulang cetakan stamping AHSS bervolume tinggi adalah 50,000 hingga 200,000 langkah. Gunakan informasi yang terkumpul untuk menjadwalkan waktu henti preventif terlebih dahulu daripada menunggu keadaan darurat.
Tip 23 – Program Perawatan Terencana untuk Pengepresan Logam Otomotif
Susun daftar kegiatan perawatan rutin yang meliputi: membersihkan lubang dan saluran pembuangan sisa material, memeriksa pegas nitrogen untuk mengetahui adanya penurunan tekanan, memeriksa pin dan bushing pemandu, memeriksa nilai torsi semua insert. Cetakan yang dirawat dengan baik mampu secara konsisten menghasilkan produk yang lebih banyak daripada cetakan yang dioptimalkan dalam kondisi degradasinya.
Tip 24 – Memeriksa pegas nitrogen
Setelah penggunaan pegas nitrogen yang berkepanjangan, tekanan cenderung menurun karena keausan segel. Periksa tekanan pra-pengisian setiap bulan menggunakan alat ukur yang dirancang khusus. Ganti semua pegas yang kehilangan tekanan lebih dari 10%. Satu pegas nitrogen yang rusak menyebabkan pembentukan asimetris atau penyimpangan mendadak pada kontur bagian.
Tip 25 – Pengendalian proses statistik (SPC)
Gunakan pengendalian proses statistik untuk memantau tren pada dimensi kritis selama proses uji coba. Tandai hasil pengukuran setelah setiap 50 hingga 100 langkah. Perhatikan tren seperti peningkatan pantulan balik (karena keausan cetakan) atau perubahan mendadak apa pun (karena sisipan yang longgar atau perbedaan mutu material).
Tip 26 – Dukungan simulasi CAE dalam produksi
Simpan semua simulasi yang dilakukan selama pengembangan cetakan. Gunakan simulasi CAE dalam produksi untuk memecahkan masalah: bandingkan bagian yang terbentuk sebenarnya dengan simulasi. Dimungkinkan untuk melakukan berbagai studi "bagaimana jika" seperti menggunakan bahan baku dengan bentuk baru, koefisien pelumasan yang berbeda, dan kecepatan mesin pres menggunakan teknologi CAE modern.
Tip 27 – Sistem manajemen pencetakan logam otomotif
Dokumentasikan semua pengalaman uji coba yang berharga, penyesuaian, dan peningkatan proses ke dalam basis data. Di banyak bengkel pembuatan cetakan, pengalaman yang diperoleh selama pengembangan hanya tersimpan di kepala para insinyur. Pelajaran yang dipelajari selama pengembangan berbagai produk terakumulasi dalam sistem manajemen pengetahuan yang terstruktur.
Bab 8: FAQ (Pertanyaan yang Sering Diajukan)
8.1 Apa itu pencetakan lembaran logam otomotif?
Pencetakan lembaran logam otomotif adalah proses manufaktur yang melibatkan pembentukan lembaran logam datar dengan menggunakan cetakan dan mesin pres menjadi komponen kendaraan seperti panel bodi, braket, rel struktural, dan wadah baterai.
8.2 Jenis material apa yang digunakan untuk proses stamping otomotif?
Material umum yang digunakan dalam proses stamping otomotif adalah baja lunak, baja kekuatan tinggi (HSS), baja kekuatan tinggi tingkat lanjut (AHSS), baja tahan karat, dan paduan aluminium (kelas 5xxx dan 6xxx).
8.3 Mengapa simulasi CAE penting dalam proses stamping?
Simulasi CAE memprediksi potensi masalah seperti retak, kerutan, pantulan balik, dan aliran material, sehingga dapat menghemat hingga 30-50% waktu dan biaya yang dibutuhkan untuk uji coba.
8.4 Di mana kerutan muncul selama proses pembentukan logam dalam (deep drawing) pada proses pencetakan logam otomotif?
Biasanya kerutan dikaitkan dengan gaya penahan blank yang rendah, desain draw bead yang buruk, aliran material yang berlebihan, atau geometri pembentukan yang tidak seimbang.
8.5 Bagaimana cara menghindari keretakan pada proses pencetakan logam otomotif?
Hal ini dapat dicegah dengan menggunakan radius yang lebih besar di sudut-sudut, pembentukan awal, pemanasan material, bentuk blank yang sesuai, dan penyesuaian draw beads.
8.6 Berapakah rasio yang disarankan untuk penjarangan?
Secara umum, persentase tersebut tidak boleh lebih tinggi dari 25%. Hingga 40% masih dapat diterima dalam kasus pembentukan dalam (deep drawing) komponen baja tahan karat dengan proses anil lebih lanjut.
8.7 Mengapa menggunakan insert yang dapat disesuaikan?
Penggunaan sisipan yang dapat disesuaikan memungkinkan penyetelan dimensi yang cepat pada tahap uji coba dan produksi, yang menghemat biaya perkakas dan mencegah penggantian seluruh cetakan.
8.8 Apa itu proses fine blanking?
Fine blanking adalah proses pencetakan presisi yang menghasilkan hampir tidak ada celah (kurang dari 1%) dan dengan demikian memberikan pemotongan sempurna dengan akurasi dimensi yang sangat baik tanpa operasi sekunder.
8.9 Bagaimana cara memperpanjang umur pakai cetakan?
Ini termasuk penggunaan baja perkakas premium, penerapan lapisan PVD atau TiD, perawatan terencana, pengasahan ulang terjadwal, dan pelumasan yang efektif.
8.10 Bagaimana cara mengurangi waktu uji coba?
Penggunaan kombinasi simulasi CAE, tata letak strip optimal, sisipan yang dapat disesuaikan, dan catatan uji coba terperinci mengurangi waktu pengembangan die hingga 30-50%.
Bab 9: Kesimpulan tentang Pencetakan Logam Otomotif
Teknologi pencetakan logam otomotif adalah bidang yang sangat khusus yang menggabungkan banyak aspek ilmu material, desain perkakas, simulasi CAE, dan pengalaman praktis bertahun-tahun dalam manufaktur. Perkembangan mobil listrik dan material canggih mendorong teknologi cetakan menuju presisi dan daya tahan.
Siklus berkelanjutan dari desain → uji coba → analisis → optimasi → produksi membantu meningkatkan proporsi cetakan yang diterima, mempercepat proses pengembangan cetakan, dan memperoleh produksi massal yang efisien dan menguntungkan. Ketiga puluh kiat yang disajikan telah berhasil diuji pada cetakan di dunia nyata dan membuktikan efektivitasnya. Cukup gunakan secara konsisten, dokumentasikan, dan terus tingkatkan proses Anda.

