
Pengendalian mutu kumparan induktor mencakup semua tahapan pembuatannya, mulai dari pemeriksaan komponen yang masuk hingga kontrol proses, pemeriksaan produk jadi, dan diakhiri dengan kontrol penyimpanan. Tujuan utamanya adalah untuk memastikan bahwa induktor memenuhi parameter yang ditentukan dalam hal kinerja listrik, fisik, dan keandalannya. Berikut ini adalah pembahasan tentang titik dan metode pengendalian:
Bab 1: Inspeksi Material Masuk (IQC): Mengendalikan Material Utama di Sumbernya
Inspeksi material yang masuk dianggap sebagai langkah pertama dalam memvalidasi kualitas produk, dengan fokus pada jenis material seperti kawat berenamel, inti, rangka, dan timah. Beberapa poin terpenting untuk inspeksi adalah:
1.1 Berenamel
- Verifikasi Spesifikasi
- Verifikasi diameter dan ketebalan kawat.
- Verifikasi suhu pengoperasian.
- Evaluasi Kinerja: Menilai daya rekat enamel, ketahanan terhadap goresan, dan tegangan tembus.
- Pemeriksaan Penampilan: Verifikasi adanya oksidasi, pengelupasan, atau benda asing pada permukaan.
1.2 Verifikasi Material Inti:
Penggunaan alat analisis material untuk memverifikasi material dasar termasuk ferit mangan-seng dan ferit nikel-seng.
Pemeriksaan Dimensi: Verifikasi diameter luar, diameter dalam, toleransi tinggi, dan ukuran celah udara jika berlaku.
Pemeriksaan Penampilan: Periksa material untuk melihat adanya retakan, serpihan, gelembung udara, atau kontaminan pada permukaan material.
1.3 Bingkai dan Pengantar:
Pemeriksaan Dimensi: Pastikan diameter poros rangka, jarak antar kaki pin, dan panjangnya sesuai dengan standar manufaktur serta persyaratan beban PCB.
1.4 Pemeriksaan Material : Verifikasi ketahanan terhadap suhu dan kemampuan penghambatan api, serta ketebalan lapisan timah dan ketahanan oksidasi untuk kabel.
Bab 2: Pengendalian Proses (IPQC): Proses Produksi Bebas Kesalahan
Pengendalian proses menjadi penting untuk memastikan bahwa tingkat kualitas tertentu tetap terjaga, dan cacat dapat dicegah agar tidak terjadi.
Setiap proses memiliki titik kontrol.
2.1 Proses Berliku
Pengendalian Parameter Utama: Jumlah lilitan merupakan faktor yang sangat penting; jumlah lilitan harus dikontrol secara tepat (dengan penghitung mesin penggulung, dengan kesalahan tidak lebih dari ±1 lilitan). Tegangan selama penggulungan juga merupakan faktor penting; tegangan berlebih dapat membuat kawat menjadi tipis, sedangkan tegangan yang kurang dapat membuat lilitan menjadi longgar. Selain itu, penyelarasan penggulungan harus sempurna.
2.2 Aktivitas Pencegahan Kesalahan:
Konfirmasi komponen pertama sangat penting; pemeriksaan induktansi dan resistansi DC diperlukan.
Pemeriksaan berkala setiap jam harus dilakukan untuk mencatat nilai lilitan.
2.3 Penyolderan Timbal & Perpanjangan Kawat:
Pengendalian Penyolderan: Suhu dan waktu penyolderan mungkin perlu dikendalikan. Suhu penyolderan dapat berkisar antara 350-400°C. Waktu penyolderan juga mungkin perlu dikendalikan. Waktu penyolderan dapat berkisar antara 2-3 detik.
2.4 Pemeriksaan Isolasi: Alat penguji resistansi isolasi digunakan untuk memeriksa bahwa kabel tidak terhubung ke rangka dan inti. Resistansi ini harus >100MΩ pada 500V DC.
2.5 Proses Pelapisan Celup dan Pengeringan
Pengendalian Resin: Gunakan resin yang telah ditentukan untuk insulasi dan campurkan resin tersebut dengan benar, tanpa adanya kontaminan yang dapat memengaruhi insulasi.
2.6 Parameter Pengeringan: Parameter pengeringan yang ditentukan (seperti 120°C selama satu jam) harus diikuti untuk mencapai pengeringan sempurna. Langkah ini memainkan peran penting dalam meningkatkan ketahanan terhadap getaran dan melindungi material dari kelembapan.
2.7 Proses Perakitan Inti:
Persyaratan Perakitan: Pastikan inti terpasang rapat; spacer dapat digunakan jika diperlukan. Pita perekat atau klip harus terpasang dengan kuat, tanpa ada celah.
2.8 Kontrol Penampilan: Periksa kerusakan pada bagian tengah dengan memastikan tidak ada kumparan yang terganggu dan tidak ada kabel yang bengkok.
Bab 3: Pengujian Produk Jadi (FQC): Validasi Kinerja Komprehensif dan Pengelompokan
Tahap yang paling mendesak adalah pengujian produk akhir. Mereka akan memverifikasi apakah produk tersebut memenuhi standar. Pengujian ini mencakup standar kelistrikan, fisik, dan keandalan.
3.1 Pengujian Kinerja Listrik:
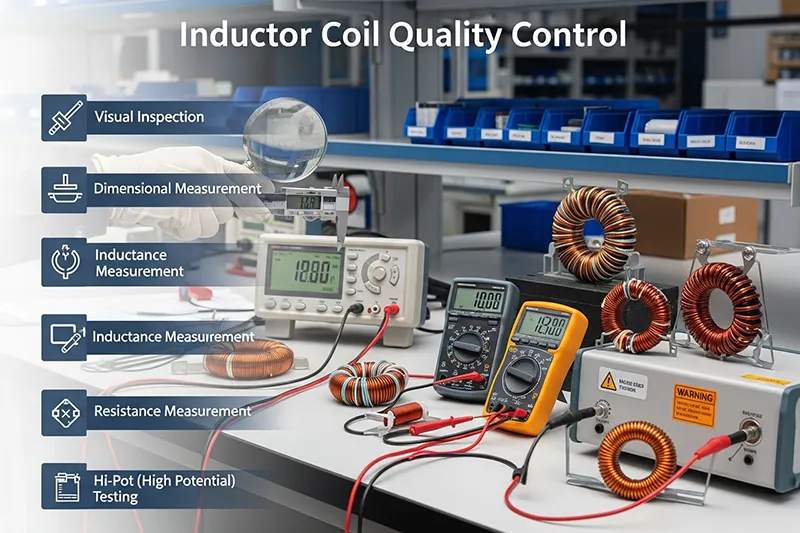
- Induktansi (L): Diuji menggunakan meter LCR, dengan nilai deviasi dalam kisaran ±5% atau ±10% tergantung pada kebutuhan pelanggan.
- Resistansi DC (DCR): Uji menggunakan mikro-ohmmeter atau meter LCR untuk memverifikasi nilai resistansi sesuai spesifikasi.
- Faktor Kualitas (Q): Diuji dengan penguji LCR pada frekuensi yang diberikan untuk memastikan Q ≥ nilai yang disebutkan sebagai standar (karena faktor Q yang lebih tinggi mencerminkan kerugian yang lebih rendah untuk kumparan).
- Arus Saturasi (Isat): Gunakan catu daya bias DC dan penguji LCR untuk memverifikasi arus di mana pengurangan induktansi 10% ≥ arus nominal.
- Arus Kenaikan Suhu (Irms): Gunakan kabinet uji penuaan termal untuk memastikan kenaikan suhu kumparan ≤40°C (sesuai spesifikasi pelanggan).
- Resistansi Isolasi: Penggunaan penguji resistansi isolasi memeriksa nilai ≥ 100MΩ antara kumparan, kawat, dan inti.
- Dielektrik Tahan Tegangan: Lakukan uji tahan tegangan (misalnya, AC1500V selama 1 menit). Tidak boleh terjadi kerusakan atau loncatan api.
Pengujian Kinerja Fisik:
Penampilan: Anda perlu memastikan bahwa kumparan tidak menunjukkan tanda-tanda kerusakan, tidak ada gelembung pada lapisan resin, dan kabel tidak teroksidasi atau berubah bentuk.
Dimensi: Anda diharuskan memeriksa tinggi, jarak antar kaki, dan panjang kaki untuk memastikan semuanya memenuhi toleransi yang ditentukan dalam gambar.
Daya rekat: Pastikan selotip/klip terpasang dengan benar dan kabel memiliki kekuatan tarik yang memadai.
3.2 Pengujian Keandalan (Pengambilan Sampel)
- Pengujian Siklus Suhu Tinggi/Rendah: Paparkan perangkat pada rentang suhu -40° hingga 125° selama 1000 siklus, pastikan variasi induktansi berada dalam ±5%.
- Uji Kelembaban: Komponen-komponen tersebut harus dikenai suhu 85°C dan kelembaban relatif 85% selama 1000 jam, untuk memeriksa apakah resistansi isolasi telah menurun.
3.3 Uji Getaran: Getaran harus ditimbulkan sesuai dengan kondisi getaran standar dan tidak boleh menunjukkan adanya kelonggaran pada struktur atau penurunan kinerja listrik.
3.4 Kontrol Pembungan dan Peng
Praktik manajemen penyimpanan dan pengiriman memainkan peran penting dalam melindungi induktor agar tidak rusak selama proses penyimpanan atau pengiriman.
Manajemen Penyimpanan: Persyaratan Lingkungan: Lingkungan gudang harus kering dan berventilasi baik. Suhu di gudang harus dijaga pada 25±5°C. Kelembapan tidak boleh melebihi 60% RH. Hal ini sangat penting untuk mencegah kerusakan inti akibat kelembapan dan mencegah oksidasi pada kabel.
Metode Penyimpanan: Barang-barang harus disimpan sesuai dengan batch dan spesifikasinya. Jangan menekannya karena akan menyebabkan kabel dan inti bengkok.
3.5 Inspeksi Pengiriman (OQC0)
Standar Pengambilan Sampel: Pengambilan sampel harus mengikuti standar GB/T 2828.1. Hal ini untuk memeriksa kemasan, label (termasuk spesifikasi, nomor batch, dan tanggal produksi).
3.6 Verifikasi Konsistensi: Sampel produk akan dipilih secara acak untuk menguji ulang nilai induktansi dan penampilannya guna memverifikasi konsistensi dengan FQC (Final Quality Control).
Bab 4: Penanganan Ketidaknormalan Kualitas
Penting agar jika ada masalah kualitas yang muncul, masalah tersebut segera ditangani.
Alur Material dan Ketidaknormalan Material Masuk: Pisahkan material yang bermasalah dan beri tahu pemasok untuk tindakan perbaikan, kemudian konfirmasikan tindakan perbaikan yang telah diambil.
Kelainan Proses
Jika terjadi masalah, seperti nilai induktansi yang salah, hentikan produksi dan cari tahu penyebabnya. Ini mungkin disebabkan oleh lilitan yang salah atau bahkan bahan inti yang salah. Ubah parameter dan pastikan unit pertama memenuhi persyaratan pengujian.
Ketidaksesuaian Produk Jadi: Tentukan jenis ketidaksesuaian, yang mungkin terkait dengan kelistrikan atau penampilan. Kemudian, identifikasi penyebab ketidaksesuaian dan ambil tindakan yang sesuai.
Bab 5: Pertanyaan yang Sering Diajukan
1. Bagaimana kualitas kawat berenamel dapat dipastikan?
Kuncinya adalah memeriksa spesifikasi, fungsionalitas (ikatan enzimatik, kekuatan isolasi), dan karakteristik visualnya. Semua komponen ini harus sesuai dengan standar yang diperlukan untuk mencegah kerusakan listrik.
2. Bagaimana cara kita melakukan troubleshooting jika nilai induktansi tidak berada dalam batas yang ditentukan?
Pertama-tama, kami akan memeriksa spesifikasi lilitan dan penyolderan. Kami juga tidak akan lupa untuk memeriksa jenis inti. Setelah itu, kami akan memperbaiki proses kami dan memeriksa hasilnya dengan Pengujian Bagian Pertama (First Piece Testing).
3. Bagaimana jika produk jadi memiliki resistansi isolasi yang rendah?
Periksa isolasi yang digunakan serta teknik penyolderan. Jika ada masalah dalam produksi, sesuaikan parameter yang diperlukan. Jika masalah terjadi pada sisi material, beri tahu produsen agar masalah tersebut dapat diselesaikan.
4. Apa yang harus dilakukan pada core yang retak?
Inti yang retak berbahaya bagi induktor. Bagian-bagian ini harus disisihkan dan diselidiki untuk mengetahui kemungkinan penyebabnya. Ini mungkin disebabkan oleh beberapa kerusakan mekanis yang terjadi selama perakitan.
5. Bagaimana cara mengelola penyimpanan agar terhindar dari kerusakan?
Lingkungan di gudang harus kering dan memiliki suhu serta tingkat kelembapan yang konstan. Simpan produk berdasarkan batch dan spesifikasi sedemikian rupa untuk menghindari deformasi dan kerusakan selama pengangkutan.
Bab 6: Ringkasan Pengendalian mutu kumparan induktor
Pembuatan kumparan merupakan fungsi terorganisir yang terdiri dari beberapa tahapan. Inspeksi kualitas bahan baku yang diterima atau proses manufaktur, verifikasi produk, dan penyimpanan memastikan kualitas setiap kumparan induktor yang digunakan dalam aplikasi praktis. Setiap tahapan dari keseluruhan proses pengendalian mutu merupakan elemen penting untuk memastikan pengiriman produk berkualitas sesuai kebutuhan pelanggan. Untuk memastikan kualitas kumparan induktor dalam semua aspek.
