

Chapitre 1: Introduction du traitement de surface du solénoïde
Le traitement de surface des solénoïdes est crucial pour garantir des performances stables et durables, ainsi qu'une durée de vie prolongée, compte tenu de leurs nombreuses applications dans l'automatisation industrielle, les systèmes automobiles, les dispositifs médicaux, l'électronique et les machines intelligentes. Outre une conception magnétique et une bobine de qualité, un fonctionnement à long terme exige une protection efficace de la surface contre les agressions environnementales. De nombreuses pannes et dysfonctionnements prématurés sont souvent dus non pas à un manque d'efficacité magnétique, mais plutôt à l'oxydation, la corrosion, le décollement des revêtements, une faible conductivité ou des contaminants externes. Sans une protection de surface adéquate, dans un atelier humide, un environnement salin, l'eau de mer ou une usine à haute température, la durée de vie d'un actionneur magnétique est considérablement réduite.
Dans ce guide de blog, nous aborderons tout ce que vous devez savoir sur le traitement de surface des solénoïdes.
Importance d'un revêtement approprié
Étude comparative des revêtements de zinc, de nickel, de chrome, d'étain et d'or
Test de brouillard salin neutre
Traitement de surface du solénoïde selon l'application du projet
Problèmes courants de revêtement lors du traitement de surface des solénoïdes et leurs solutions
Technologies supplémentaires de traitement de surface des solénoïdes :
Conseils pour la protection contre la rouille
Les entreprises d'ingénierie, d'achat et de fabrication peuvent tirer profit de ces informations et faits utiles.
Chapitre 2 : Matériaux métalliques les plus utilisés pour la fabrication des solénoïdes
De manière générale, un solénoïde standard présente une structure comme celle illustrée ci-dessous :
Boîtier, noyau magnétique, bobine du solénoïde, ensemble piston, bornes et supports
De tous les éléments d'un solénoïde, les plus critiques en matière de traitement de surface sont le noyau magnétique et le boîtier.
Le fer pur est largement utilisé pour la fabrication des noyaux magnétiques en raison de son bon magnétisme, mais il ne présente aucune résistance naturelle à la corrosion. Après oxydation, l'efficacité magnétique du noyau chute considérablement et son temps de réponse devient imprévisible.
Commentaire sur les métaux utilisés pour fabriquer le solénoïde
| Source | Application principale | Avantages | Désavantages | Nécessité d'un traitement de surface |
| Fer pur / Fer pur électrique | Noyau magnétique | Excellente perméabilité magnétique | Extrêmement facile à rouiller | Obligatoire |
| Acier au carbone | Boîtier, supports | Solide et économique | Mauvaise résistance à la corrosion | Requis |
| Acier Inoxydable | Logements haut de gamme | Excellente résistance à la corrosion | Coût plus élevé, rendement magnétique plus faible | Dépend de l'application |
| Cuivre / alliage de cuivre | Câbles, bornes | Excellente conductivité | S'oxyde facilement | Recommandé |
| Acier inoxydable | Ouvrages légers | Poids léger, bonne usinabilité | Matériau plus souple | Nécessite une anodisation |
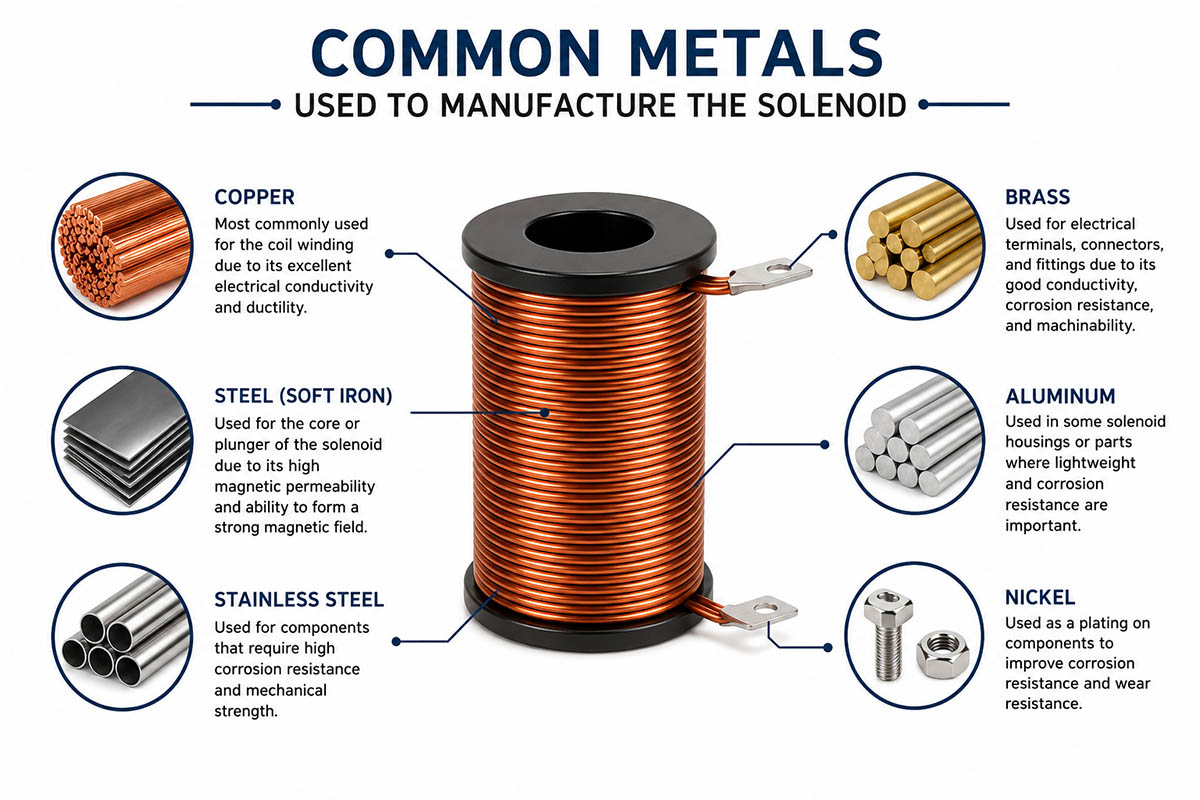
Ainsi, un processus de finition de surface adéquat fait partie intégrante de la fabrication des solénoïdes.
Chapitre 3 : Importance du traitement de surface des solénoïdes
3.1 Protection contre la corrosion
La protection contre l'oxydation est une caractéristique primordiale des revêtements de surface.
En milieu industriel, le composant solénoïde est généralement exposé aux influences environnementales suivantes :
Humidité Rosée
Acide gazeux
L'air salé
* Produits chimiques industriels
Brouillard d'huile
Pluie d'eau en cas d'installation en plein air
Les pièces métalliques non protégées subissent beaucoup d'oxydation, ce qui entraîne :
Diminution de l'efficacité magnétique
Usure et friction accrues
pistons coulissants
Oxydation de surface
affaiblissement de la structure
Dysfonctionnement électrique
Avec un revêtement approprié, la durée de vie de la pièce pourrait être considérablement augmentée.
3.2 Conductivité accrue après traitement de surface du solénoïde
Ce revêtement est nécessaire afin de protéger les bornes électriques contre l'oxydation et la corrosion.
Le revêtement en étain et le plaquage or sont populaires car :
Faible résistance de contact
Haute conductivité
Prévention des arcs électriques
Amélioration de la soudabilité
Prévention de l'oxydation
C'est pourquoi le revêtement est très important dans :
Microélectronique
Connecteurs automobiles
Systèmes de relais
Matériel de communication
3.3 Amélioration de l'apparence et de la qualité du produit
Un bon revêtement augmente :
Qualité et apparence du produit
Planéité de la surface
Précision d'assemblage
Image de l'entreprise
Satisfaction de l'acheteur
Un bon revêtement protège contre les rayures, les changements de couleur et la corrosion pendant le transport et le stockage.
3.4 Amélioration de la résistance à l'usure après traitement de surface du solénoïde
Le frottement dans les solénoïdes est principalement produit par le mouvement des pistons et autres pièces mobiles.
| Type de revêtement | Standard | Épaisseur typique | Exigence relative aux embruns salés |
| Zinc par immersion à chaud | GB / T 13912-2020 | 50–80 μm | 24 à 72hXNUMX |
| Zinc électrolytique | GB / T 9799-2011 | 10–30 μm | 24h |
| Nickel Placage | GB / T 9798-2015 | 5–20 μm | 24 à 48hXNUMX |
| Chromage | GB / T 11379-2008 | 0.5–5 μm | ≥48 XNUMXh |
| Placage d'étain | GB / T 12599-2019 | 3–10 μm | 12 à 24hXNUMX |
La résistance de surface à l'usure est considérablement accrue grâce à l'utilisation de :
Revêtements de chrome ou de nickel
Cela rend ces types de revêtements idéaux pour les actionneurs haute fréquence.
Chapitre 4: Types de traitement de surface des solénoïdes
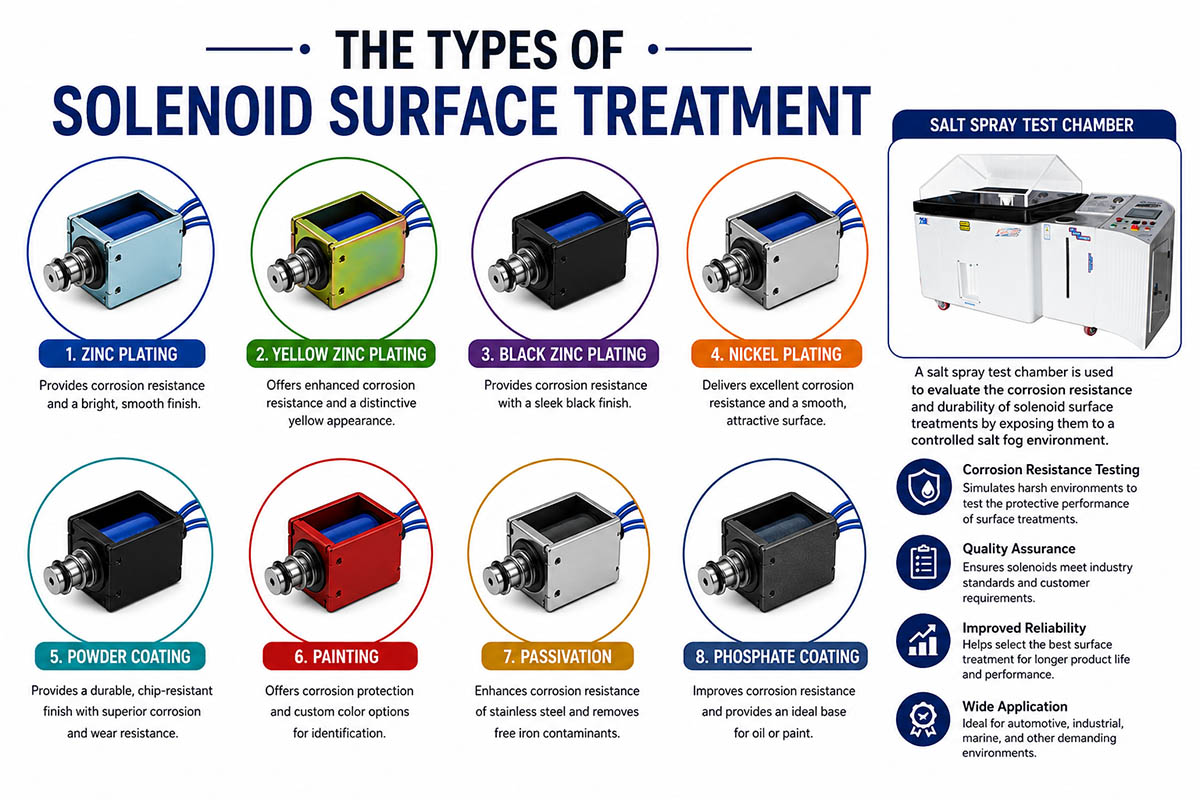
4.1 Revêtement de zinc du traitement de surface du solénoïde
Le moyen le plus économique de prévenir la corrosion des solénoïdes est le zingage.
Types de revêtement de zinc
électro-zinc
«Aie l'air élégant»
Revêtement uniforme et mince
Utilisé principalement pour des applications internes
Méthode de galvanisation à chaud
Revêtement plus épais
Meilleure résistance à la corrosion
Idéal pour une utilisation en extérieur Avantages
Option moins chère
Bonne résistance à la corrosion
Inconvénients
Production de masse possible
Durabilité standard
La rouille blanche apparaît après un certain temps.
Utilisation typique
Automatisation industrielle
Machines-outils
Armoires de commande
électrovannes intérieures
4.2 Revêtement de nickel du traitement de surface du solénoïde
Le revêtement en nickel empêche l'oxydation et possède des caractéristiques décoratives.
Avantages
Très bonne protection contre la corrosion
Extrêmement durable
Revêtement lisse
Haute résistance à l'usure
Inconvénients
Plus cher que le zinc
Le traitement est plus difficile
Utilisation des applications
Équipement médical
Matériel de restauration
Systèmes marins.
Outils de précision
Le revêtement en nickel est une finition de surface standard pour les électroaimants de haute qualité qui seront exposés à l'humidité et aux produits chimiques corrosifs.
4.3 Traitement de surface du solénoïde par revêtement de chrome
Le revêtement chromé est généralement appliqué aux pièces mécaniques mobiles.
Avantages du revêtement au chrome dans le traitement de surface des solénoïdes
Haute dureté
Bonne résistance à l'abrasion
coefficient de frottement minimal
Augmentation de la durabilité
Inconvénients du revêtement au chrome dans le traitement de surface des solénoïdes
Des dépenses de production plus élevées
Processus de traitement plus complexe
Demandes d'utilisation
Pistons pour solénoïdes
Noyaux de valve
arbres mécaniques
Pièces mobiles fonctionnant à des cycles plus élevés
Le chromage rend le glissement plus fluide.
4.4. Traitement de surface par étamage des solénoïdes
Les pièces conductrices sont généralement recouvertes d'un placage d'étain.
Avantages
Bonnes caractéristiques de soudure.
Conductivité améliorée
Empêche l'oxydation du cuivre
Inconvénients liés au prix bas
Revêtement plus doux
Faible résistance à l'usure
Application
Bornes électriques
Connecteurs
Points de contact sur les cartes PCB
Bobines
Presque tous les solénoïdes électriques utilisent des bornes étamées.
4.5 Placage or du traitement de surface du solénoïde
Le revêtement en or est considéré comme le plus fiable.
Avantages
Haute conductivité
Excellente résistance à l'oxydation
Protection contre la corrosion
Inconvénients
Matériel cher
Application d'utilisation
Systèmes aérospatiaux
Systèmes militaires
Capteurs de qualité
Systèmes de communication de haut niveau
Le plaquage or est recommandé en cas de nécessité de fiabilité maximale.
Chapitre 5 : Exigences du traitement de surface des solénoïdes
Il existe également certaines exigences internationales auxquelles votre revêtement doit répondre :
Spécifications ASTM
Normes ISO des revêtements
Exigences RoHS
Exigences REACH
Vérifiez toujours les spécifications du revêtement lors de l'approvisionnement.
Chapitre 6 : Test au brouillard salin pour solénoïde électromagnétique
Le test au brouillard salin est probablement la méthode la plus importante pour évaluer la résistance à la corrosion.
Définition du test au brouillard salin
Le test au brouillard salin neutre (NSS) est un test de corrosion impliquant la formation d'un environnement de brouillard salin.
Les tests au brouillard salin évaluent :
Durée de vie du revêtement
Capacité antirouille
Qualité de surface
Stabilité environnementale
Spécifications du test au brouillard salin
| Paramètre | Exigence standard |
| Solution | 5% NaCl |
| PH | 6.5-7.2 |
| Température | 35 ° C |
| Angle de placement | 15-30 ° |
| Taux de pulvérisation | 1–2 mL/(80 cm²·h) |
Critères de réussite/échec
Un bon revêtement doit :
Ne contient pas de rouille rouge après une certaine période
Ne devrait pas avoir d'ampoules
Le floconnage est interdit
La différence de couleur doit être minimale.
Importance des tests au brouillard salin
Le rapport relatif aux résultats d'un test au brouillard salin rassure les acheteurs quant à la qualité réelle d'un revêtement, car il présente des résultats de tests concrets et non les déclarations du fabricant.
Lors de l'achat d'électrovannes industrielles, assurez-vous que l'acheteur propose :
Résultats d'un laboratoire d'essais indépendant
Rapports concernant l'épaisseur du revêtement
Certificat de matériel
C'est particulièrement important lors de l'achat d'appareils destinés à l'exportation ou à une utilisation en extérieur.
Chapitre 7 : Traitements de surface recommandés pour les solénoïdes en fonction de l’environnement
Environnement industriel
Atelier
brouillard d'huile
Vibrations mécaniques Finition recommandée
Zinguage
Placage autocatalytique au nickel
Environnement d'utilisation des appareils extérieurs
Variations climatiques
Lumière du soleil et rayons UV
Suggestion de revêtement en fonction des variations de température
Type de revêtement : Galvanisation à chaud
Placage nickelé épais
Environnement des appareils électroniques grand public
Environnement intérieur sec
Espace d'assemblage compacté Revêtements recommandés
Zinguage
Étamage
Environnement des dispositifs médicaux
opérations de nettoyage régulières
Normes sanitaires élevées Revêtement suggéré
Revêtement en nickel
revêtement de surface en acier inoxydable
Environnement aérospatial et militaire
Exposition à des températures extrêmement chaudes ou froides : suggestion de revêtement
Plaqué or
revêtements en nickel
Chapitre 8 : Problèmes liés au traitement de surface des solénoïdes et leurs solutions possibles
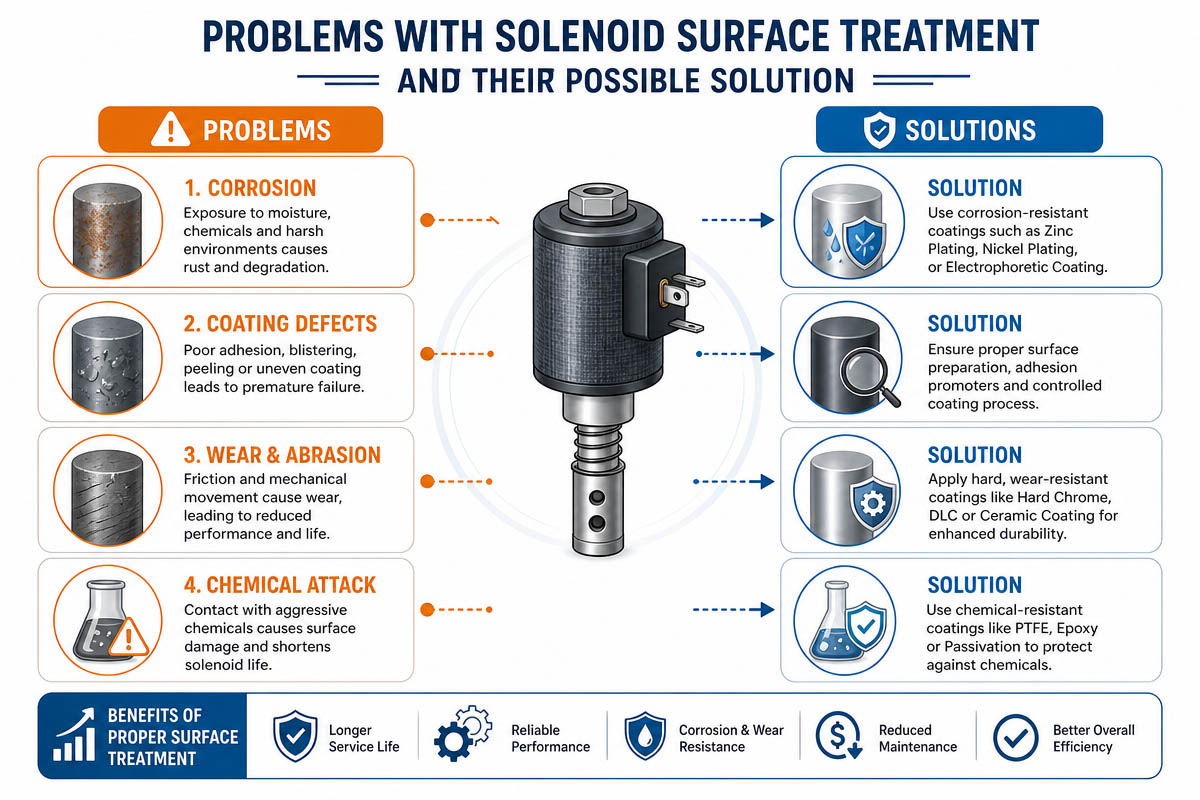
8.1 Raison du décollement du revêtement
Manque de nettoyage adéquat des surfaces
Préparation de surface incorrecte
Solution de procédé de revêtement non contrôlé
Amélioration du processus de dégraissage
Optimisation des paramètres de revêtement
Vendeurs agréés uniquement
8.2 Rouille et corrosion
Revêtement trop fin
Conditions environnementales trop difficiles
Mauvaises conditions de stockage et d'emballage Solution
Épaissir le revêtement
Changer le matériau de revêtement
Optimiser l'emballage
8.3 Piqûres et bulles dans les revêtements
Présence de gaz pendant le processus de placage
Impuretés dans les solutions de bain de revêtement
Améliorer la qualité du liquide de revêtement
Améliorer le contrôle de la qualité
8.4 Faible conductivité électrique
Bornes endommagées par la corrosion. Solution de réparation.
Rénovation des bornes
Remplacement des bornes défectueuses
Contrôles réguliers
Chapitre 9 : Technologies alternatives de traitement de surface par solénoïde
Le processus de finition peut comprendre diverses techniques de finition de surface parmi lesquelles seul le plaquage est utilisé.
9.1 Revêtement en poudre
Revêtement protecteur épais pour supports et boîtier. Avantages
Excellente résistance à la corrosion
Bonne apparence
Éco-Responsable
Revêtement par électrophorèse (E-coating)
Technique courante dans les composants électromagnétiques automobiles : avantages
Uniformité
Amélioration de la couverture des bords
Haute efficacité
9.2 Sablage
La surface est rendue rugueuse pour une meilleure adhérence du revêtement. Applications
Avant revêtement
Finition décorative
9.3 Polissage
Augmente la régularité de la surface. Applications
Pour les pièces d'ornement
Équipement de précision
9.4 Liaison anodique
Généralement utilisé pour les pièces à base d'aluminium Avantages
Haute dureté
Excellente résistance à la corrosion
Différentes couleurs disponibles pour la décoration
9.5 Traitement au phosphate
Procédé d'obtention d'un revêtement phosphoré. Avantages
Améliorer l'adhérence de la peinture
Augmentation de la résistance à la corrosion
9.6 Traitement thermique
Bien que le traitement thermique ne soit pas un procédé de revêtement, il peut augmenter :
Dureté du matériau
Meilleure résistance à l'usure
Résistance du matériau
Il peut être utilisé conjointement avec des techniques de finition de surface.
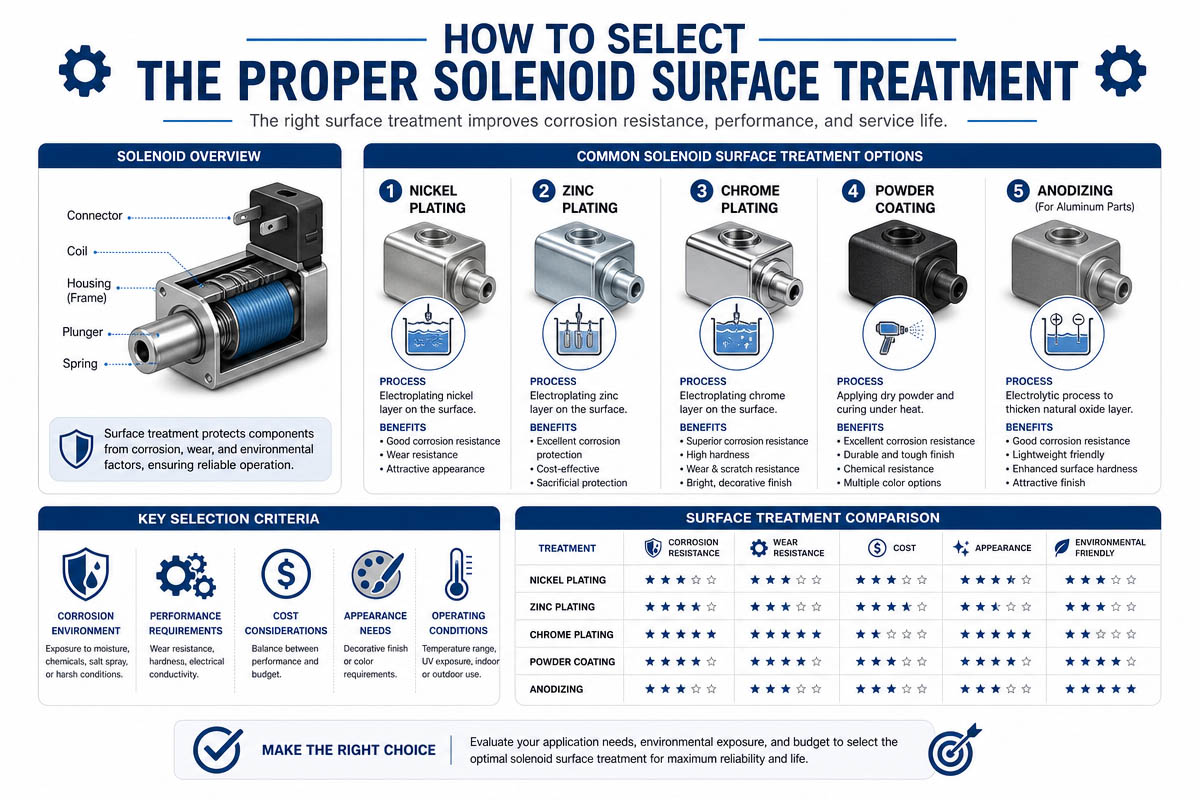
Chapitre 10 : Comment choisir le traitement de surface approprié pour le solénoïde
Les considérations techniques sont les suivantes :
Conditions d'utilisation
À l'intérieur du bâtiment ou à l'extérieur ?
Environnement humide ?
Environnement salin ?
Substances chimiques ?
Exigences fonctionnelles
Besoin d'une conductivité élevée ?
Besoin de résistance à l'usure ? Obligatoire ?
Besoins esthétiques ?
Durée de vie de l'équipement
Application à court ou à long terme ?
Une utilisation sans entretien sera-t-elle nécessaire ?
Budgétisé
Grandes quantités et prix bas ?
Équipement de précision ? Haut de gamme ?
Aucun de ces revêtements ne peut répondre à tous les besoins. Un compromis optimal entre qualité et prix est préférable.
Chapitre 11 : Développements futurs du traitement de surface des solénoïdes
Grâce aux innovations dans les technologies industrielles, de nouvelles méthodes de placage continuent d'apparaître.
L'avenir du plaquage comprend :
Placage écologique
Placage non chromé
Placage nanocéramique
Placage RoHS
matériau de résistance à la corrosion avancé
revêtements auto-cicatrisants
Les fabricants de solénoïdes tiendront de plus en plus compte non seulement de l'impact environnemental, mais aussi de la fiabilité à long terme.
Chapitre 12: Conclusion
Le traitement de surface par placage des solénoïdes n'est pas un simple procédé décoratif pour les composants électromagnétiques. Il s'agit d'une étape d'ingénierie cruciale qui influe sur les performances, la durabilité, la conductivité, la résistance à l'usure et la durée de vie d'un actionneur magnétique.
En choisissant le système de revêtement approprié, en respectant les normes internationales et en prouvant la qualité du revêtement par un test au brouillard salin, les fabricants peuvent réduire les défaillances et augmenter l'efficacité des équipements.
Lors de la conception de systèmes d'automatisation industrielle, d'appareils extérieurs, d'équipements médicaux et d'appareils électroniques, une finition de surface adéquate des composants solénoïdes est primordiale pour garantir un fonctionnement fiable même dans des conditions difficiles. Un bon revêtement permet notamment de :
Contribue à prévenir l'oxydation et la corrosion
Augmenter la conductivité
Augmenter la résistance à l'usure
Prolonger la durée de vie
Réduisez les dépenses de maintenance
Améliorer la qualité du produit
Investir dans un revêtement de surface adapté sera assurément rentable.
Chapitre 13 : FAQ sur le traitement de surface des solénoïdes
1. Quelle est la meilleure finition pour les solénoïdes industriels ?
Les techniques de finition de surface les plus courantes pour les solénoïdes industriels sont le zingage et le nickelage, en raison de leur fiabilité et de leur prix.
2. Pourquoi un électroaimant rouille-t-il si vite ?
La plupart des noyaux magnétiques des solénoïdes sont en fer, un matériau qui possède d'excellentes propriétés magnétiques mais une faible résistance à la corrosion. Par conséquent, en milieu humide, il rouille facilement.
3. Quel est l'objectif du test au brouillard salin ?
Un test au brouillard salin est réalisé pour déterminer la résistance à la corrosion du revêtement. Les pièces revêtues sont exposées à une atmosphère d'eau salée.
4. Quel revêtement offre la meilleure conductivité ?
Le plaquage or offre la meilleure conductivité et le plaquage étain est le moins cher pour les connexions électriques.
5. Combien de temps le solénoïde doit-il résister au test de brouillard salin ?
Cela dépend de l'usage prévu. Les équipements industriels standard doivent résister à une autonomie d'au moins 24 à 48 heures, tandis que les appareils marins ou d'extérieur peuvent tenir jusqu'à 72 heures.
6. Placage de zinc ou placage de nickel – Quel est le meilleur pour les solénoïdes ?
Les revêtements en nickel offrent une meilleure résistance à la corrosion et à l'usure, tandis que les revêtements en zinc sont moins chers pour les solénoïdes industriels courants.
7. Quelles sont les raisons du décollement des revêtements ?
L'apparition de cloques et le décollement du revêtement peuvent être causés par un prétraitement inadéquat, une contamination par l'huile, des paramètres de placage incorrects ou une adhérence insuffisante du revêtement.
8. Peut-on éviter le revêtement lors de la fabrication de solénoïdes en acier inoxydable ?
Oui, dans certains cas, mais l'acier inoxydable est plus cher que les métaux courants et n'offre pas d'aussi bonnes propriétés magnétiques.
9. Quelle est la meilleure finition pour les appareils électromagnétiques d'extérieur ?
Pour les appareils d'extérieur exposés à l'humidité et aux variations climatiques, la galvanisation à chaud ou le nickelage sont recommandés.
10. Comment les acheteurs peuvent-ils vérifier la qualité des revêtements ?
Les acheteurs doivent demander les documents suivants :
Rapport sur le test au brouillard salin
Rapport sur l'épaisseur du revêtement
Rapport d'essai de matériaux
Documents d'inspection par un tiers.

