
En tant qu'entreprise opérant sous la marque Weilong, nous adhérons aux principes d'une gestion proactive de la qualité et d'une communication ouverte et transparente. Ce guide aborde certaines difficultés courantes liées à l'injection plastique et à l'emboutissage des métaux, ainsi que les solutions correspondantes.
Guides associés : MOULAGE PAR INJECTION PLASTIQUE : FAQ et dépannage.
Chapitre 1 : Défauts courants et solutions
1.1 Retraits et vides
Problème : Dépressions ou creux à la surface de la pièce
Causes : Pression d'emballage insuffisante
Temps de refroidissement court
refroidissement inégal des sections épaisses
Problèmes de retrait des matériaux
Nos solutions:
- Optimiser la pression et le temps d'emballage
- Améliorer le temps de refroidissement
- Modification du portail : emplacement/taille
- Ajuster l'uniformité de l'épaisseur de la paroi
- Utilisez des matériaux à faible retrait
1.2 Déformation et distorsion
Problème : La pièce se déforme après e
Causes:
Refroidissement inégal
Rétrécissement différentiel
Stress résiduel
Éjection trop précoce
Nos solutions:
- Optimiser la conception du canal de refroidissement.
- Égaliser les températures des moisissures.
- Ajuster les paramètres d'emballage.
- Maintenir une épaisseur de paroi constante.
- Utiliser un recuit de détente.
1.3 Tirs courts (Remplissage incomplet)
Problème : le moule ne se remplit pas complètement.
Causes:
Faible pression d'injection.
La température du matériau est trop basse.
La ventilation est insuffisante.
Portes : Les portes sont petites dans
Nos solutions:
- Augmentez la pression et la vitesse d'injection.
- Augmenter les températures de fusion et de moulage.
- Améliorer la ventilation.
- Élargir les portes ou les rails.
1.4 Privilégiez les matériaux à haut débit.
Flash (Burrs
Problème : Excès de matière au niveau de la ligne de séparation.
Causes : Pression d'injection excessive.
La force de serrage est insuffisante
L'outillage est usé.
L'alignement du moule est perturbé.
Nos solutions:
- Pression d'injection réduite.
- Augmenter la force de serrage.
- Réparation et entretien des outils.
- Améliorer le programme d'entretien des moisissures.
1.5 Lignes de soudure
Problème : À l'endroit où les fronts de fusion se rejoignent, des lignes sont visibles.
Causes:
Plusieurs portes.
Obstructions du flux.
Absence de température de fusion.
Débit d'injection, qui est de préférence
Nos solutions:
- Optimiser l'emplacement des portes.
- Augmenter la température de fusion.
- Augmenter la vitesse de l'injection
1.6 Modifier la conception des pièces pour réduire les obstacles à l'écoulement.
Marques de brûlure (effet diesel)
Problème : Des marques noires ou brunes défigurent la surface de la pièce.
Causes:
De l'air emprisonné.
Chauffage par cisaillement excessif.
Composition du matériau.
Ventilation inadéquate
Nos solutions:
- Améliorer la ventilation
- débit d'injection plus faible
- température de fusion plus basse
- Nettoyer et entretenir l'outillage
Chapitre 2 : FAQ
Q1 : Quelle est la méthode utilisée pour calculer l'épaisseur de paroi optimale d'un produit en plastique ?
NH : Respectez les normes industrielles : 0.5 à 4.0 mm selon le matériau et la taille du produit. L’analyse des flux permet d’optimiser les pièces pour un remplissage uniforme et d’éliminer les retassures. Les suggestions des ingénieurs sont issues de l’analyse DFM.
Q2 : Quelles sont les causes des dimensions incohérentes des pièces ?
A : Cela peut inclure : des propriétés de matériau non homogènes, des variations de température du moule, des paramètres machine incorrects, des dommages à l'outillage. B : Nous appliquons les principes du contrôle statistique des procédés (SPC), nous veillons à la constance des paramètres de processus et nous effectuons un entretien régulier du moule.
Q3 : Comment gérez-vous les problèmes de dégradation des matériaux ?
A: Nous prenons en considération le temps de séjour du matériau, les procédures de séchage appropriées, les températures de fusion appropriées et les programmes de purge appropriés.
Q4 : Quelle est votre méthode pour minimiser les vestiges de la porte ?
A: Une conception de précision de la porte d'injection, une taille et un emplacement optimisés de la porte, l'utilisation de la technologie des canaux chauds le cas échéant et, dans certains cas, des opérations secondaires peuvent être employées.
Q5 : Comment gérez-vous les difficultés liées à l'harmonisation des couleurs ?
A: Nous travaillons uniquement avec des fournisseurs de matériaux de couleur accrédités, nous contrôlons rigoureusement nos stocks, nous utilisons des équipements de mesure des couleurs calibrés et nous effectuons des processus de vérification lot par lot.
Q6 : Pourquoi y a-t-il des points noirs dans les composants en plastique ?
A : Cela est généralement dû à la dégradation des matériaux, à la contamination des broyés recyclés ou à la contamination des équipements/outillages. On peut l'éviter en utilisant des méthodes de purge appropriées et en assurant un environnement propre pendant le processus.
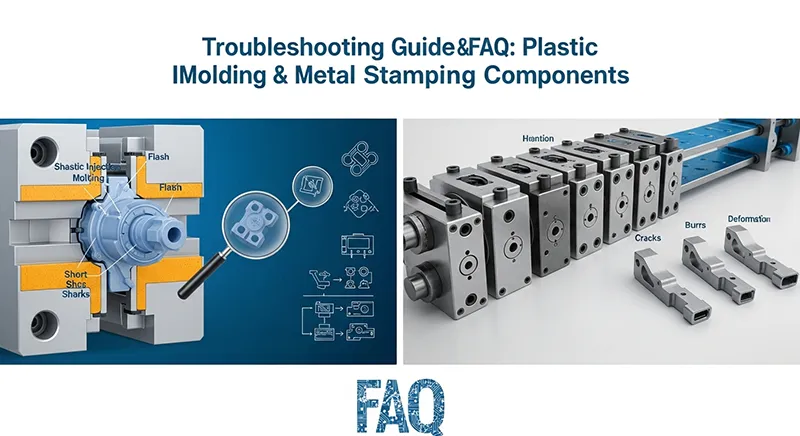
Chapitre 3 : EMBOUTISSAGE DE MÉTAL : FAQ et guide de dépannage
Défauts fréquemment rencontrés et solutions
3.1 Bavures et arêtes vives
Problème : Résidus de rugosité lors des opérations de découpe ou de découpage.
Interet
Causes:
Outillage usé
Dégagement incorrect.
Bords de coupe émoussés.
Retour élastique du matériau.
Nos solutions:
- Affûtage et entretien des outils.
- Optimisation du jeu poinçon-matrice.
- Application des revêtements d'outillage.
- L'application du procédé de découpage fin chaque fois qu'il
3.2 Problèmes de retour élastique
Problème : Le composant ne conserve pas non plus sa forme initiale.
Causes:
Mémoire matérielle.
Pression de formage insuffisante.
Rayon de courbure incorrect.
Variations de matériaux.
Nos solutions:
Compensation de surpliage
opérations de fond
Utilisation de coussins de formage
Le contrôle de la cohérence des propriétés des matériaux est un problème de fissuration et de clivage
Des fissures apparaissent dans le matériau lors du formage.
Causes:
Déformation excessive
3.3 Matériau trop dur/cassant
Sens du grain incorrect
Absence de rayon de courbure adéquat
Nos solutions:
- Rayons de courbure accrus
- Utilisez des matériaux recuits.
- Optimiser le sens du grain
- Utiliser un formage en plusieurs étapes
3.4 Froissement et gondulation
Problème : Le matériau se froisse lors de l'étirage/du formage
Causes:
La pression du serre-flasque est insuffisante.
Flux de matières excessif
Lorsque vous
Lubrifiant inadéquat
Répartition irrégulière de la pression
Nos solutions:
Optimiser la pression du porte-flan
Qu'on Assure
Utilisez des perles à dessin.
Améliorer la lubrification.
Modifier les rayons d'outillage.
3.5 Rayures et grippages superficiels
Problème : Rayures sur les composants finis.
Causes
Outillage sale.
Lubrification insuffisante
Rugosité de surface de l'outillage.
Récupération de matériel
Nos solutions:
Gardez vos outils propres et polis.
Optimiser l'application du lubrifiant.
Appliquer des revêtements d'outils (DLC, TiN, etc.).
3.6 Appliquer des films protecteurs.
Inconvénients dimensionnels
Problème : Variation des dimensions des pièces.
Causes:
Usure des outils.
Variation de l'épaisseur du matériau.
Déviation de la machine.
– Variations de température.
Nos solutions:
Entretien régulier des outils
surveillance de l'épaisseur du matériau
Étalonnage des machines
Optimisation des paramètres de processus
Chapitre 4 : FAQ sur l'emboutissage des métaux
Q1 : Quel est le processus de gestion de l'usure des outils en production de masse ?
A: Nous utilisons des aciers à outils de haute qualité, effectuons une maintenance préventive, utilisons des revêtements résistants à l'usure, suivons les niveaux de production et effectuons des inspections périodiques avec des équipements de mesure précis.
Q2 : Qu'est-ce qui provoque l'incohérence des emplacements des trous dans les composants estampés ?
A : Souvent dû à une déformation de l'outillage, à un mauvais alignement ou au transport des matériaux. Nous utilisons un outillage de précision, un alignement précis des presses, une manutention appropriée des matériaux et des capteurs afin de vérifier la position.
Q3 : Quelles méthodes utilisez-vous pour remédier à l’amincissement du matériau dans les pièces embouties ?
A: Notre stratégie consiste à optimiser les valeurs du taux d'étirage, à utiliser une lubrification adéquate, à adopter un traitement en plusieurs étapes et un recuit lorsque cela est nécessaire, et à effectuer une simulation informatique des processus d'amincissement excessifs grâce à des logiciels.
Q4 : Comment réduire la formation de bavures ?
A: Nous gardons nos arêtes de coupe affûtées, le jeu du poinçon et de la matrice optimisé (généralement autour de 5 à 10 % de l'épaisseur du matériau), utilisons un découpage fin pour les arêtes critiques et incorporons souvent un ébavurage secondaire.
Q5 : Comment compensez-vous le retour élastique ?
A : Facteurs de compensation basés sur l'expérience, simulation par éléments finis, validation de l'outillage prototype et éventuellement frappe ou fond pour réduire le retour élastique.
Q6 : Pourquoi le grippage se produit-il lors de l'emboutissage de l'acier inoxydable ?
R : Généralement dû à l'adhérence du matériau à l'outillage. Nous utilisons une finition de surface lisse pour l'outillage, une lubrification spécifique, un revêtement d'outillage (par exemple, DLC et TiN) et parfois un nettoyage régulier des outils.
Chapitre 5 : Procédure d'analyse des causes profondes
Notre processus de résolution de problèmes en 8 étapes
5.1 Définition du problème : Formulez la définition du problème, étayée par des données.
5.2 Confinement : Mesures initiales pour éviter l’aggravation de la situation.
5.3 Collecte de données : Compiler les données pertinentes relatives aux processus et aux inspections.
5.4 Identification de la cause racine : Utilisez des diagrammes en arêtes de poisson et d'autres outils de recherche de la cause racine comme la méthode des cinq pourquoi.
5.5 Planification des actions correctives La formulation et la mise en œuvre des mesures correctives requises.
5.6 Vérification : Valider l’efficacité des mesures correctives.
5.7 Mesures préventives : Mesures mises en œuvre pour éviter que de tels cas ne se reproduisent à l'avenir.
5.8 Documentation : Toute la documentation doit être conservée.
Chapitre 6 : ENGAGEMENT EN MATIÈRE DE GARANTIE ET DE RÉSOLUTION
6.1 Notre garantie de qualité
Zéro défaut
Objectif : Devenir parfait dans chaque aspect
Réponse rapide : Première réponse sous 24 heures aux problèmes liés à la qualité
Prise en charge complète :
Assistance technique pendant la résolution
6.2 Amélioration continue
Leçons tirées de chaque défi Calendrier de résolution Problèmes critiques : Confinement immédiat, analyse des causes profondes sous 48 heures Cette plainte soulève des problèmes majeurs, abordés dans ce document. Problèmes mineurs : Solution en 5 jours avec plans de prévention Problèmes récurrents : Suivi hebdomadaire et revues d’amélioration mensuelles RESSOURCES D’ASSISTANCE TECHNIQUE Services offerts par des tiers Assistance sur site : Assistance technique dans vos locaux Formation technique
Formation aux systèmes de processus et de qualité Services analytiques : Analyse des matériaux et des défaillances Optimisation des processus : Programmes d’amélioration continue Support documentaire Manuels qualité : Documentation des plans de contrôle complets : Documentation du contrôle des processus
6.3 Rapports d'inspection de contrôle :
Dossiers d'inspection complets Certifications des matériaux : Matériaux entièrement traçables MAINTENANCE PRÉVENTIVE Maintenance de l'outillage Rodage régulier : Basé sur les volumes de production Remise en état des surfaces : Polissage et revêtement périodiques Remplacement des composants : Remplacement préventif des pièces d'usure
Programmes de maintenance préventive des équipements d'alignement : Programmes d'étalonnage du fabricant : Surveillance des performances d'étalonnage des équipements : Surveillance continue des performances des équipements : Programmes de mise à niveau : Mises à niveau technologiques
Chapitre 7 : Conclusion : Notre engagement envers l'excellence de la qualité
Chez Weilong, nous considérons chaque problème de qualité comme une opportunité d'amélioration. Grâce à notre expertise technique, notre approche méthodique de la résolution des problèmes et notre collaboration étroite avec nos clients, nous vous aidons à atteindre le succès dont votre processus de fabrication a besoin.
Notre promesse qualité : Prévention proactive : Anticiper et prévenir les problèmes avant qu'ils ne surviennent. Résolution rapide : Résolution rapide et efficace de tout problème de qualité rencontré.
Transparence dans la communication : La transparence dans la communication est essentielle car elle permet une amélioration continue ouverte et honnête
Apprendre et s'améliorer grâce à chaque expérience Approche partenariale
Travailler ensemble pour un succès mutuel Que vous rencontriez des problèmes ou souhaitiez les prévenir, nos experts techniques sont prêts à vous aider à réussir.
