

Chapitre 1 :Introduction de l'emboutissage des métaux pour l'automobile
L'emboutissage des métaux joue un rôle essentiel dans la fabrication automobile. Toutes les pièces embouties, des panneaux de carrosserie aux supports, en passant par les plaques de renfort, les couvercles de batterie et les composants du châssis, doivent répondre à des critères de sécurité et d'esthétique rigoureux. La qualité et la durabilité des matrices d'emboutissage garantissent le succès du processus à chaque étape, de la fabrication du prototype à la production en série.
Malgré les progrès de la simulation numérique et les avancées en science des matériaux, de nombreuses entreprises restent prisonnières d'un cycle coûteux et chronophage : essais, modifications d'outillage, nouveaux essais et ajustements. Chaque modification augmente les coûts d'outillage, allonge le cycle de développement, sollicite fortement les capacités d'ingénierie et réduit l'efficacité globale. Dans les cas extrêmes, le processus de développement peut durer plusieurs mois, ce qui impacte directement le calendrier de lancement d'un nouveau modèle automobile.
Cet article résume les recommandations pratiques issues de plusieurs décennies d'expérience dans les ateliers d'emboutissage et de fabrication de matrices pour l'automobile. Il décrit le cycle de vie complet d'une matrice d'emboutissage, depuis la conception et les simulations CAE jusqu'à la production en série, en passant par les essais, l'optimisation et l'usinage. Suivre les conseils de ce guide permet d'améliorer considérablement les chances de réussite des projets d'emboutissage.
Chapitre 2 : Pourquoi l'emboutissage des métaux dans l'automobile est-il important ?
Les constructeurs automobiles modernes ont de plus en plus recours à des matériaux de pointe pour répondre à leurs exigences en matière d'économie de carburant et de sécurité. Ces matériaux sont :
Acier à haute résistance (HSS)
Aciers à haute résistance avancés (AHSS)
Inox
Alliages d'aluminium (séries 5xxx et 6xxx)
Ces matériaux de pointe permettent d'obtenir une excellente structure et une grande légèreté, mais présentent des difficultés de fabrication sur les points suivants :
Tirage profond – taux de tirage élevés
Contrôle du retour élastique – contrôle de l'instabilité du matériau après formation
Empêcher les fissures de se propager
Contrôle du plissement – contrôle des instabilités de compression
- Résistance à l'usure des outils – longue durée de vie des matrices sous hautes pressions de contact
Ainsi, la réussite de l'emboutissage des métaux pour l'automobile nécessite un équilibre entre :
✔ Compétences en conception – une disposition correcte des bandes, le formage et les conceptions de cordons de tirage sont essentiels pour réduire les défauts et obtenir une précision dimensionnelle.
✔ Simulation CAE – des programmes de simulation sophistiqués comme AutoForm, DYNAFORM ou PAM-STAMP permettent de prédire l’amincissement, le flux de matière, le plissement, la fissuration et le retour élastique avant l’essai de la matrice.
✔ Essai – le succès final dépend des réglages liés aux perles de tirage, à la pression d'azote, aux cales, aux inserts, etc. Aucun logiciel ne peut remplacer le savoir-faire d'un expert.
Chapitre 3 ; Problèmes courants liés à l’emboutissage des métaux dans l’automobile
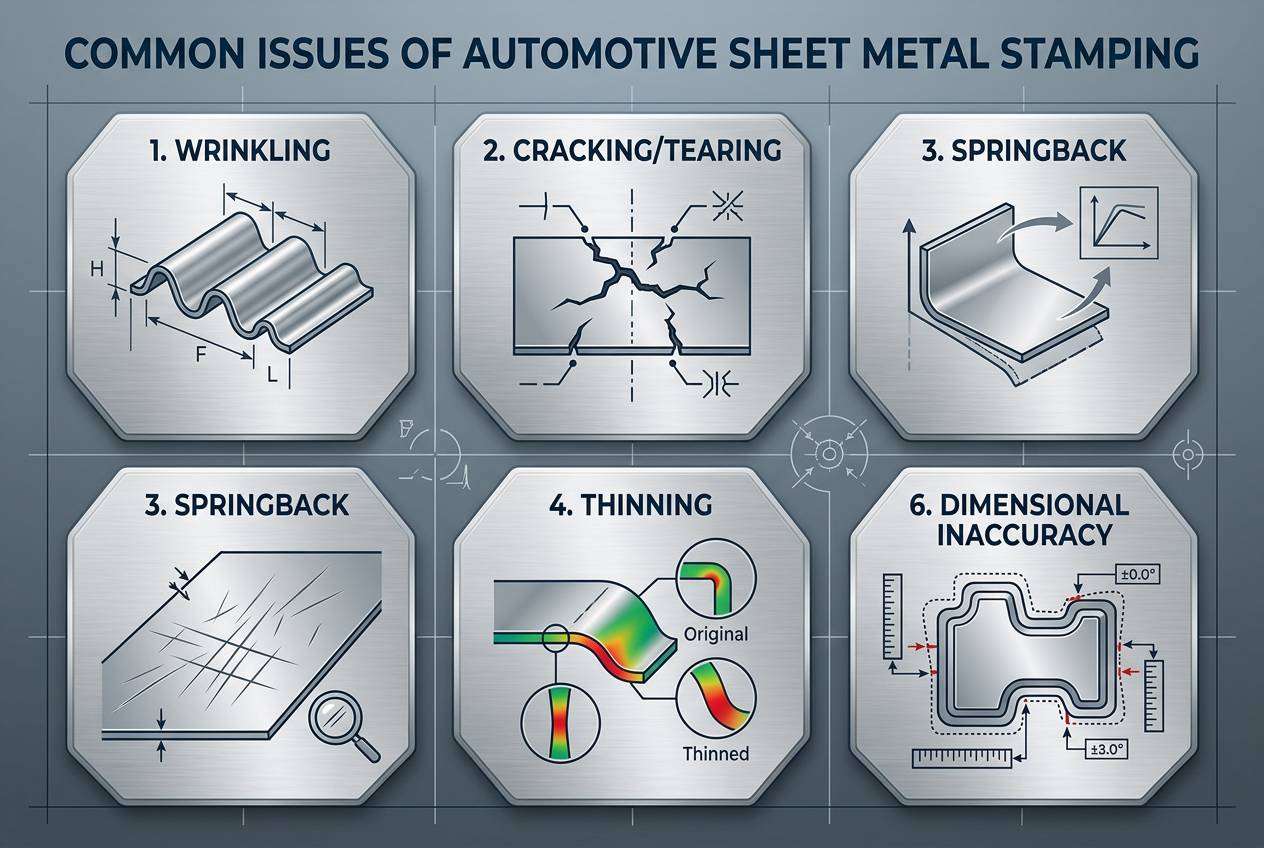
3.1 Rides
Les causes peuvent inclure :
Pression du serre-flan insuffisante
Perles de tirage défectueuses ou usées.
Formation déséquilibrée du flux de matière
Dimensions de l'ébauche incorrectes
Solutions:
Augmentez la pression du serre-flanc ou installez des bourrelets d'emboutissage plus profonds pour accroître la force de retenue.
Modifier la géométrie des perles de dessin (hauteur, largeur, emplacement)
Améliorer la disposition des supports pour réguler le flux de matériaux
zones de relief ou de retenue supplémentaires
3.2 Fissuration
Les raisons:
Amincissement excessif au-delà des limites du matériau
Des angles trop étroits entraînent une concentration des contraintes.
Dimensions de poinçonnage ou de formage incorrectes
Lubrification inefficace ou propriétés des matériaux inadéquates
Solutions:
Augmenter le rayon du poinçon R. Ajouter des étapes de préformage supplémentaires.
Augmentez la taille du blanc pour éviter l'étirement
Recuit intermédiaire (en particulier pour l'acier inoxydable et l'acier AHSS)
Optimiser les perles de tirage
Retour élastique
3.3 Remèdes :
Correction de pliage aux surfaces de la matrice
Dispositifs de retenue, par exemple, nervures
opérations de reprise de grève supplémentaires
correction du retour élastique basée sur la CAE
augmenter les forces de maintien de la tôle ou étirer les cordons pour induire des déformations plastiques supplémentaires
Chapitre 4 : Conception de l’emboutissage des métaux pour l’automobile – Étape : Établissement d’une base solide
Fondations
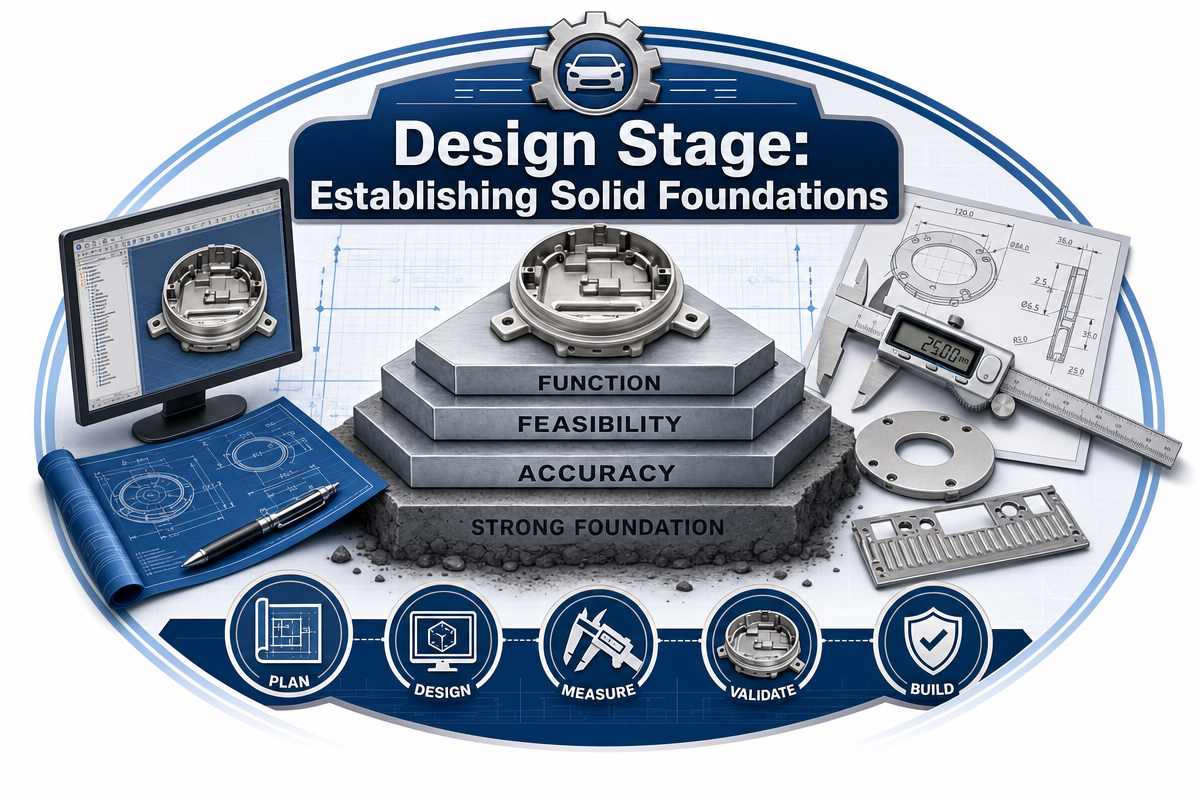
Conseil de conception n° 1 : Analyser le processus avant la conception de la matrice
Avant de commencer la conception assistée par ordinateur (CAO), effectuez une évaluation complète du processus. Calculez le taux d'emboutissage minimal, la longueur de la bride, la distance au bord du trou et les propriétés du matériau. Comparez ces valeurs aux données de référence pour une opération d'emboutissage similaire. Identifiez les zones problématiques dès la phase préliminaire.
Conseil de conception 2 : Disposition en bandes et évaluation par CAE –
La configuration de la bande définit la séquence du processus d'emboutissage. Effectuez systématiquement une simulation CAE en utilisant le modèle complet de la bande. Prédisez la distribution de matière, les trous de guidage et la résistance de la bande porteuse. Comparez les prévisions d'amincissement avec les valeurs historiques.
Conseil de conception n° 3 : Stations vides
Ne jamais saturer toutes les stations de votre ligne de formage. Intégrez des stations vides afin de pouvoir effectuer des ajustements ultérieurs sans avoir à démonter l'ensemble de la matrice. Ces stations vides permettent également l'installation de capteurs, de dispositifs d'évacuation des déchets et d'outils secondaires.
Conseil de conception n° 4 : Conception du lève-personne
Des poussoirs fiables sont des éléments essentiels des matrices d'emboutissage progressives. Utilisez des poussoirs avec une force et une course adéquates pour dégager toutes les formes. N'utilisez jamais de petits poussoirs dont le ressort est insuffisamment puissant. Assurez-vous qu'ils disposent d'un dégagement suffisant pour le passage à la station suivante sur la ligne d'alimentation.
Conseil de conception n° 5 : Choix du matériau de la matrice et finition de surface
Adaptez les matériaux aux volumes de production. La fonte ou l'acier trempé peuvent suffire pour la production en petites séries de prototypes. Pour l'emboutissage en grande série d'aciers à haute résistance (AHSS), on utilise des aciers de qualité supérieure tels que le DC53, le 1.2379 ou les aciers frittés. La finition comprend le revêtement PVD, le traitement de surface TD ou la nitruration.
Conseil de conception n° 6 : Inserts
Rendez les surfaces critiques des plaquettes interchangeables. L'utilisation de plaquettes permet un réglage rapide de la matrice par cales ou rectification. Un simple changement de plaquette permet de gagner 30 à 50 % du temps nécessaire au réglage. De plus, les plaquettes évitent le rebut de toutes les faces de la matrice lors du réglage.
Phase d'essai : Peaufiner votre matrice
Conseil de conception n° 7 : Ressorts à l’azote –
Les ressorts à azote doivent être utilisés avec précaution. Une pression excessive est néfaste pour l'outillage. Utilisez uniquement la pression nécessaire à la réalisation de la tâche et consignez les valeurs exactes dans le registre d'outillage. Une pression trop élevée accélère l'usure des matrices et peut provoquer des fissures.
Conseil de conception n° 8 : Précautions à prendre lors du premier essai –
Commencez les essais d'outillage avec les vitesses de presse et la pression d'azote les plus basses possibles. Réglez les fins de course ou la butée mécanique pour éviter les surcourses. Surveillez attentivement chaque opération à basse vitesse et soyez attentif à tout bruit anormal. Même une petite erreur à haute vitesse peut rendre l'outillage inutilisable en quelques secondes.
Conseil de conception n° 9 : Test d’inspection au minium de plomb
Le test de contact au minium (ou bleu de plomb) est une méthode rapide et fiable pour vérifier les zones de contact des matrices. Appliquez une fine couche de minium sur le poinçon, fermez les matrices sous forte pression et observez le transfert de matière sur le bloc de matrice. Essayez d'établir un contact sur 70 à 80 % de la surface de formage. Les arêtes vives indiquent une potentielle concentration de contraintes.
Conseil de conception 10 : Critères de mesure des MMT
Avant le premier essai, établissez un protocole écrit pour les machines à mesurer tridimensionnelles (MMT). Déterminez les dimensions, le nombre de pièces par cycle de mesure et les tolérances. Mesurez les pièces en conditions libres et contraintes afin de simuler l'assemblage futur. Les résultats de mesure sont ensuite comparés aux prédictions de retour élastique du logiciel de simulation numérique.
Conseil de conception n° 11 : Validation des exemples pour le client
N'attendez pas que la matrice fonctionne parfaitement. Envoyez des échantillons à votre client au plus tôt pour valider les priorités. Un petit échantillon suffit parfois pour parvenir à un accord sur les priorités et le plan d'action futur.
Chapitre 5 : Estampage des métaux pour l’automobile : technologies et matériaux de formage spéciaux
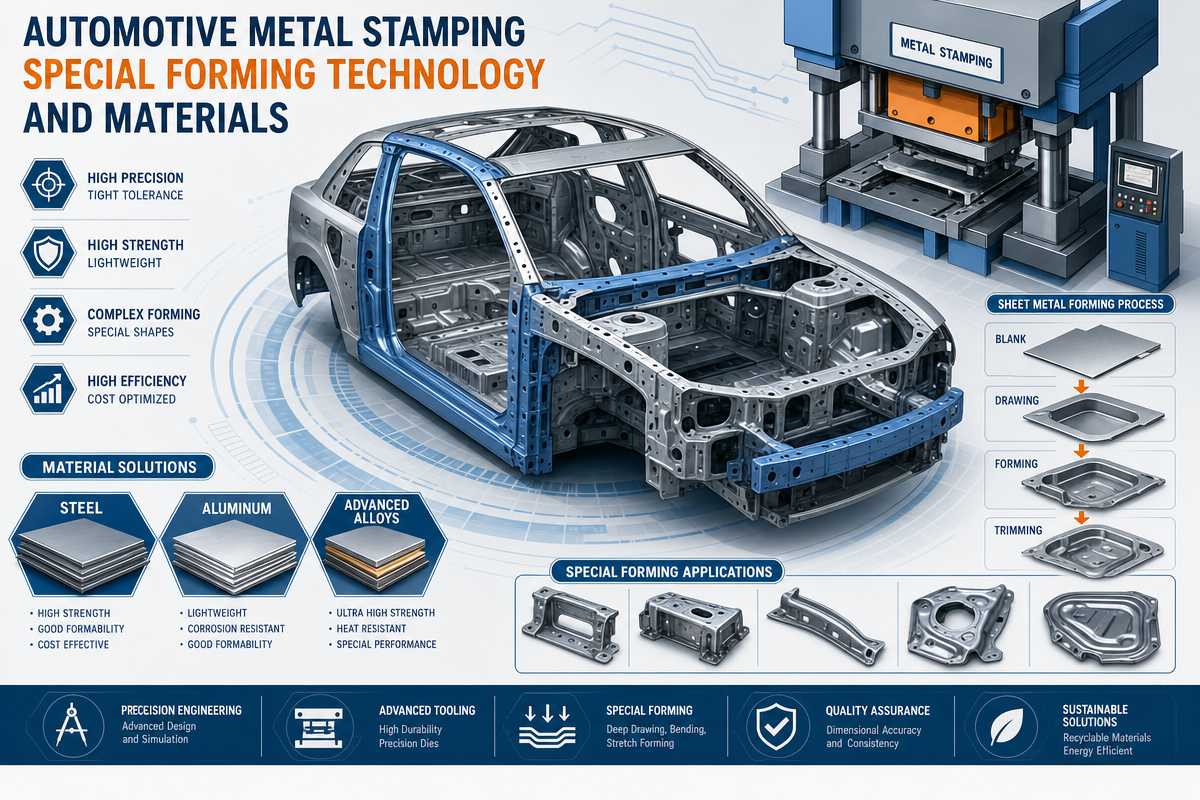
Conseil de conception 12 : Emboutissage de métaux pour l’automobile à partir d’aciers AHSS (aciers à haute résistance avancés)
L'acier AHSS est très différent de l'acier ordinaire. Les principales différences résident dans les grands rayons de courbure, le jeu plus important entre les matrices, la pression d'azote plus élevée et les surfaces polies pour réduire le frottement. Le retour élastique est 2 à 3 fois supérieur. Il est important de tenir compte de ces facteurs lors de la conception des matrices.
Conseil de conception n° 13 : Test d’emboutissage de métal automobile avec papier de verre
Pour diagnostiquer la répartition des contraintes sur une surface, effectuez le test du papier de verre. Dessinez une ébauche à l'aide d'un papier de verre à gros grain (60-80). Lors de la déformation, le papier de verre raye la surface et révèle les zones de plus forte concentration de contraintes. Méthode économique et très fiable.
Conseil de conception n° 14 : Séquence de correction de flexion
Pour corriger un cintrage, suivez une procédure précise. Commencez par déterminer l'épaisseur et la dureté du matériau, puis le jeu entre les matrices, et enfin ajustez l'angle des poinçons. Vérifiez ces éléments essentiels avant toute modification du bloc de matrice. De nombreux problèmes de matrice sont en réalité dus au matériau ou à la presse.
Conseil de conception 15 : Procédure d’emboutissage des cales pour l’automobile
Utilisez des cales de précision de 0.05, 0.1 et 0.2 mm pour effectuer des ajustements fins sous les plaquettes ou derrière les patins de formage. Consignez systématiquement vos opérations de calage dans le carnet d'outillage. Ne placez jamais plus de trois cales au même endroit, car elles risquent de se déformer de manière irrégulière. Rectifiez la face des plaquettes pour une solution définitive.
Conseil de conception n° 16 : Emboutissage de métal pour l’automobile avec revêtement en acier inoxydable
Pour éviter le grippage, appliquez des revêtements de nitrure de titane-aluminium (TiAlN), de nitrure d'aluminium-chrome (AlCrN) ou de nitrure de chrome (CrN) sur les surfaces à former. Utilisez des lubrifiants d'emboutissage à haute viscosité et une finition de surface polie (Ra < 0.2 µm). Appliquez également des agents anti-grippage à base de nickel lors des essais.
Chapitre 6 : Détails sur la production et le traitement
Conseil 17 : Estampage des métaux dans le secteur automobile – Gestion des matériaux
Stockez les bobines brutes dans des conditions environnementales contrôlées afin de prévenir l'oxydation et la dégradation des lubrifiants. Consignez les lots de matériau et les certificats des essais mécaniques. Les fissures inattendues sont souvent dues à une seule bobine défectueuse. Inspectez le matériau entrant afin de vérifier les tolérances d'épaisseur, l'état des bords et l'état de contrainte.
Conseil 18 : Systèmes de capteurs et gestion des déchets
Utilisez des capteurs pour surveiller les erreurs d'alimentation, les défaillances du mécanisme d'éjection des pièces et la contamination des matrices. Dans le cas des matrices progressives, vérifiez que les rebuts ne sont pas bloqués lors de leur chute pendant la réusinage. La goulotte à rebuts doit être inclinée (angle > 30°) et comporter des ouvertures pour le nettoyage. Un seul rebut peut endommager plusieurs postes.
Conseil 19 : Estampage automobile des métaux : séquence de poinçonnage optimale
Il est toujours préférable d'effectuer le poinçonnage avant toute opération de formage, notamment lorsqu'il est nécessaire de percer des trous près du contour formé. Le poinçonnage après formage exige des angles plus complexes et génère davantage de bavures. Si le poinçonnage est indispensable au formage, utilisez un poinçon sphérique ou étagé.
Conseil 20 : Estampage de métaux pour l’automobile : technique de découpage fin
Le découpage fin permet d'obtenir des contours de coupe nets avec un cisaillement complet, sans aucune surface de rupture. Le découpage fin traditionnel nécessite l'utilisation de presses à emboutir spéciales, mais de nos jours, de nombreuses matrices progressives offrent un résultat équivalent avec des jeux minimaux (jusqu'à 1 % de l'épaisseur), des poinçons annulaires en V et des contre-poinçons.
Conseil 21 – Approches correctives secondaires
Si l'optimisation du moule ne donne pas les résultats escomptés, d'autres options peuvent être envisagées : le nivellement par rouleaux pour obtenir une surface plane, le frappage pour régler l'épaisseur et le recours à des frappes de finition pour l'ajustement final du contour. Parfois, la solution optimale se trouve en dehors du moule d'origine.
Chapitre 7 : Stabilité de la production en série de l'emboutissage de métaux dans le secteur automobile
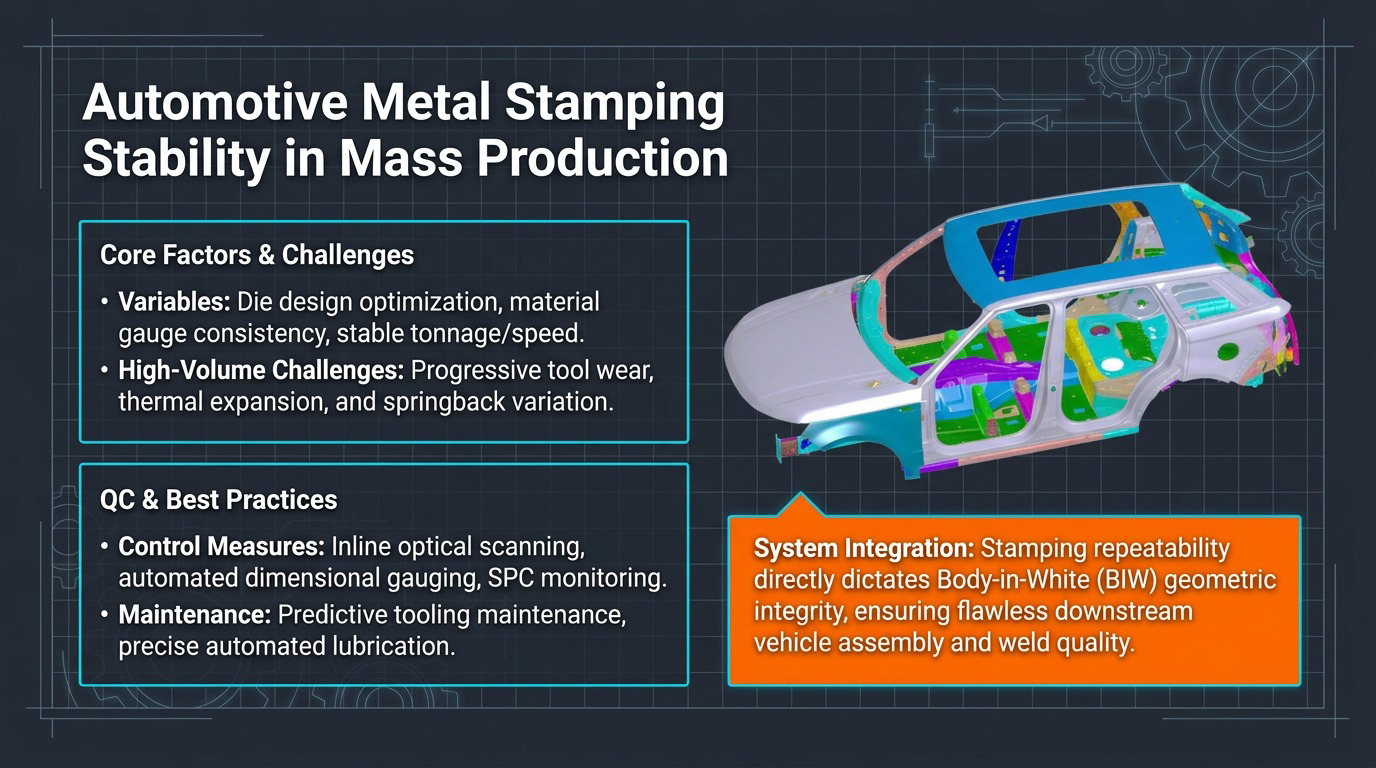
Conseil 22 – Emboutissage de métaux pour l'automobile : Surveillance de la durée de vie des outils
Surveillez la durée de vie des outils en comptabilisant le nombre de coups entre les réaffûtages et en analysant les tendances d'usure. L'intervalle habituel entre les réaffûtages des matrices d'emboutissage AHSS à haut volume est de 50 000 à 200 000 coups. Utilisez les données recueillies pour planifier les arrêts préventifs à l'avance, plutôt que d'attendre une situation d'urgence.
Conseil 23 – Programme d'entretien planifié des pièces métalliques embouties pour l'automobile
Établissez une liste des opérations de maintenance régulières, incluant : le nettoyage des trous et goulottes d’évacuation des déchets, la vérification des chutes de pression des ressorts à azote, l’inspection des axes et bagues de guidage, et le contrôle des couples de serrage de tous les inserts. Une matrice correctement entretenue offre une productivité supérieure à celle d’une matrice optimisée en état de dégradation.
Conseil 24 – Vérification des ressorts à azote
Après une utilisation prolongée, la pression des ressorts à azote tend à diminuer en raison de l'usure des joints. Contrôlez la pression de précharge chaque mois à l'aide d'un manomètre spécialement conçu à cet effet. Remplacez tous les ressorts présentant une perte de pression supérieure à 10 %. Un ressort à azote endommagé peut entraîner un formage asymétrique ou des déviations soudaines du contour de la pièce.
Conseil 25 – Maîtrise statistique des processus (MSP)
Utilisez le contrôle statistique des processus pour surveiller les tendances des dimensions critiques pendant la phase d'essai. Notez les résultats de mesure après chaque série de 50 à 100 coups. Soyez attentif aux tendances telles que l'augmentation du retour élastique (due à l'usure de la matrice) ou tout changement soudain (dû à des inserts mal fixés ou à une différence de qualité du matériau).
Conseil 26 – Assistance à la simulation CAE en production
Sauvegardez toutes les simulations réalisées lors du développement des outils. Utilisez la simulation CAE en production pour le dépannage : comparez la pièce formée réelle avec la simulation. Il est possible d’effectuer diverses études de scénarios, comme l’utilisation d’ébauches de formes différentes, de coefficients de lubrification et de vitesses de presse différents, grâce aux technologies CAE modernes.
Conseil 27 – Système de gestion de l'emboutissage des métaux pour l'automobile
Consignez dans la base de données toutes les précieuses leçons tirées des essais, les ajustements et les améliorations apportées aux processus. Dans de nombreux ateliers d'outillage, l'expérience acquise lors du développement est uniquement mémorisée par les ingénieurs. Les enseignements tirés du développement de différents produits sont accumulés dans un système structuré de gestion des connaissances.
Chapitre 8 : FAQ (Foire aux questions)
8.1 Qu'est-ce que l'emboutissage de tôles automobiles ?
L'emboutissage de tôles automobiles est un procédé de fabrication qui consiste à former des feuilles de métal plates à l'aide de matrices et de presses pour obtenir des composants de véhicules tels que des panneaux de carrosserie, des supports, des longerons et des boîtiers de batterie.
8.2 Quels types de matériaux sont utilisés pour l'emboutissage automobile ?
Les matériaux typiques utilisés dans l'emboutissage automobile sont l'acier doux, l'acier à haute résistance (HSS), l'acier à haute résistance avancé (AHSS), l'acier inoxydable et les alliages d'aluminium (grades 5xxx et 6xxx).
8.3 Pourquoi la simulation CAE est-elle importante dans le processus d'emboutissage ?
La simulation CAE prédit les problèmes potentiels de fissuration, de plissement, de retour élastique et d'écoulement des matériaux, ce qui permet d'économiser jusqu'à 30 à 50 % du temps et de l'argent nécessaires aux essais.
8.4 Où apparaissent les plis lors de l'emboutissage profond des pièces métalliques automobiles ?
Les plis sont généralement associés à une faible force de maintien de la tôle, à une mauvaise conception du cordon d'emboutissage, à un flux excessif de matière ou à une géométrie de formage déséquilibrée.
8.5 Comment éviter les fissures lors de l'emboutissage de pièces métalliques automobiles ?
On peut l'éviter en utilisant un rayon plus grand dans les coins, en préformant, en recuisant les matériaux, en choisissant une forme d'ébauche appropriée et en ajustant les cordons de serrage.
8.6 Quel est le ratio recommandé pour l'éclaircissage ?
En général, ce taux ne devrait pas dépasser 25 %. Dans le cas d'un emboutissage profond de pièces en acier inoxydable suivi d'un recuit, un taux allant jusqu'à 40 % est acceptable.
8.7 Pourquoi utiliser des semelles ajustables ?
L'utilisation d'inserts réglables permet un ajustement rapide des dimensions lors des essais et de la production, ce qui réduit les coûts d'outillage et évite le remplacement de l'ensemble de la matrice.
8.8 Qu'est-ce que le procédé de découpage fin ?
Le découpage fin est un procédé d'emboutissage de précision qui ne produit pratiquement aucun jeu (moins de 1 %) et assure ainsi un cisaillement parfait avec une excellente précision dimensionnelle sans opérations secondaires.
8.9 Comment augmenter la durée de vie ?
Cela comprend l'utilisation d'acier à outils de première qualité, l'application d'un revêtement PVD ou TiD, la maintenance planifiée, le réaffûtage programmé et une lubrification efficace.
8.10 Comment réduire la durée des essais ?
L'utilisation combinée de la simulation CAE, de l'agencement optimal des bandes, d'inserts réglables et d'un enregistrement détaillé des essais permet de réduire le temps de développement des puces de 30 à 50 %.
Chapitre 9 : Conclusion sur l'emboutissage des métaux dans l'automobile
L'emboutissage des métaux pour l'automobile est un domaine hautement spécialisé qui combine de nombreux aspects de la science des matériaux, de la conception d'outillage, de la simulation numérique et une longue expérience pratique en production. Le développement des véhicules électriques et des matériaux avancés oriente la technologie des matrices vers une précision et une durabilité accrues.
Un cycle continu de conception → essais → analyse → optimisation → production permet d'accroître le taux de réussite des matrices, d'accélérer leur développement et d'obtenir une production de masse efficace et rentable. Les trente conseils présentés ont tous été testés avec succès sur des matrices réelles et ont démontré leur efficacité. Il suffit de les appliquer systématiquement, de les documenter et d'améliorer constamment vos processus.

