

Introduction:
Les produits emboutis en acier inoxydable sont omniprésents : des appareils électroménagers aux éléments architecturaux monumentaux tels que les sculptures urbaines, les façades d’immeubles et le mobilier d’intérieur. La grande variété d’applications de ce matériau s’explique par l’attrait de l’acier inoxydable, grâce à son esthétique, sa haute résistance à la corrosion et sa fiabilité à long terme. Malheureusement, de nombreux préjugés et idées reçues persistent à propos de ce type de produit. L’un des plus courants est le « test de l’aimant ».
Il y a peu, j'ai vu un client tester le magnétisme d'ustensiles de cuisine dans un magasin de matériaux de construction. Il affirmait : « Si un aimant s'y accroche, c'est de la mauvaise fonte inoxydable ; sinon, c'est de l'acier inoxydable, donc de l'acier de bonne qualité, et l'acier inoxydable ne peut pas être magnétique. » Ce genre de malentendu est souvent dû à un manque d'information. Levons donc le voile sur certains aspects de la production d'acier inoxydable.
Chapitre 1. Clarification des termes : Différence entre le fer, l’acier et l’acier inoxydable
La différence entre le fer et l'acier réside dans la quantité de carbone qu'ils contiennent :
L'acier ne contient pas plus de 2 % de carbone dans sa composition.
Dans le fer, la concentration de carbone dépasse 2 %.
Chapitre 2. Classification de l'emboutissage de l'acier inoxydable : Pourquoi certains types sont-ils magnétiques ?
L'acier inoxydable est principalement classé en trois types selon sa microstructure. Ses propriétés magnétiques diffèrent en fonction de sa composition d'alliage :
| Type | Principaux éléments d'alliage | Magnétique | Principales caractéristiques |
| Austénitique | Chrome + nickel | ❌ Non magnétique | Apparence attrayante, bonnes performances générales |
| Ferritique | Chrome + peu ou pas de nickel | ✅ Magnétique | Économique, bonne conductivité thermique |
| Martensitique | Chrome + Fer + Carbone | ✅ Magnétique | Dureté élevée, peut être traité thermiquement |
Il existe aujourd'hui plus de 100 types d'acier inoxydable embouti. À l'exception de l'acier inoxydable austénitique, les aciers ferritiques et martensitiques sont magnétiques. Par conséquent, l'affirmation selon laquelle « non magnétique = bon acier inoxydable » est totalement fausse.
Chapitre 3. Attention à l'acheteur : ne vous laissez pas tromper par la mention « non magnétique »
Ce métal est robuste, flexible et très résistant ; l’acier est donc le matériau le plus couramment utilisé dans les produits du quotidien. L’acier inoxydable est un type d’acier caractérisé par une haute résistance à la corrosion grâce au chrome ajouté à sa composition. On parle d’acier « inoxydable » lorsque sa teneur en chrome est de 10.5 % ou plus.
Le magnétisme n'intervient en rien dans l'évaluation de la qualité. Tout repose sur la composition de l'alliage et la structure du métal à l'échelle microscopique. En métallurgie, le terme « fer inoxydable » est inapproprié. Ne vous laissez pas tromper par l'appellation « non magnétique ».
Pourquoi privilégie-t-on l'acier inoxydable non magnétique ? Une autre idée reçue courante est que « l'acier inoxydable non magnétique contient plus de nickel et est donc meilleur ». Cela s'explique par le fait que le nickel est un élément relativement rare et coûteux, et que l'acier inoxydable austénitique à haute teneur en nickel est assez cher. Cependant, l'absence de magnétisme n'implique pas nécessairement de bonnes propriétés.
Certains types d'emboutissage d'acier inoxydable non magnétique sont obtenus grâce à une formule à base de manganèse et à faible teneur en nickel (voire sans nickel). Ces aciers coûtent plusieurs milliers de yuans de moins que les aciers à haute teneur en nickel. Des fournisseurs malhonnêtes profitent de la réputation de qualité de l'emboutissage d'acier inoxydable non magnétique et vendent de l'acier bon marché comme s'il s'agissait d'acier inoxydable à haute teneur en nickel, plus cher. Soyez donc toujours vigilant lors de vos achats.
Chapitre 4. Choisir la nuance d'acier inoxydable adaptée à votre application
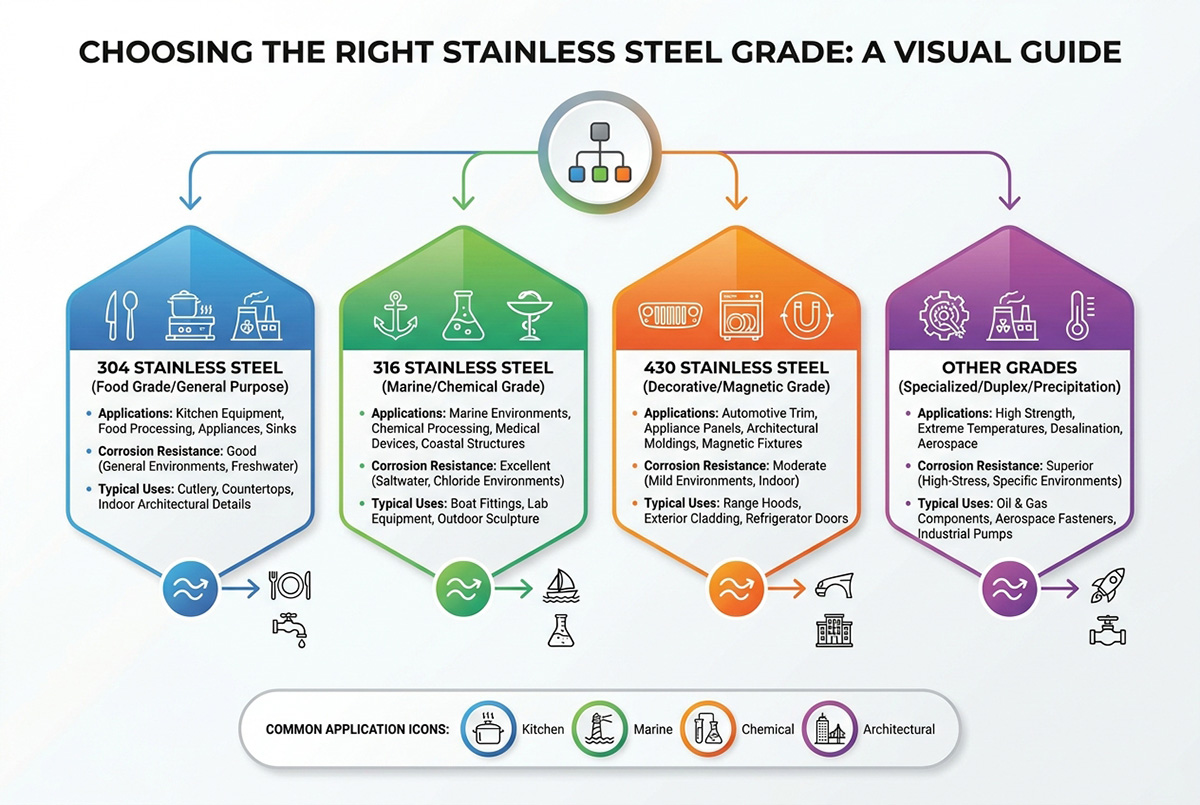
Il existe plusieurs types d'emboutissage d'acier inoxydable, chacun possédant des propriétés spécifiques qui déterminent ses domaines d'application. Le choix judicieux des matériaux en fonction des exigences de l'application est essentiel pour obtenir une qualité et des performances optimales.
Esthétiquement plaisant, brillant et non magnétique, l'acier inoxydable austénitique est idéal pour des applications décoratives telles que la sculpture et l'aménagement paysager. Son principal inconvénient réside dans sa faible conductivité thermique ; il n'est donc pas adapté à la fabrication d'ustensiles de cuisine, car le chauffage requiert un effort supplémentaire.
Très résistant à la corrosion et présentant une conductivité thermique supérieure de près de 50 % à celle des aciers austénitiques, l'acier inoxydable ferritique est idéal pour la fabrication de poêles à frire, de cuiseurs à riz, de tambours de machines à laver, de chauffe-eau et d'éviers de cuisine.
L'acier inoxydable martensitique, extrêmement durable, permet de modifier sa dureté par traitement thermique. C'est le choix idéal pour les couteaux et les lames. On entend souvent dire que « les couteaux en acier inoxydable ne sont pas tranchants » car le traitement thermique ne permet pas d'augmenter la dureté de l'acier inoxydable austénitique. Les propriétés d'emboutissage de l'acier inoxydable
L'emboutissage de l'acier inoxydable est-il fragile et sujet à la déformation ?
Les propriétés d'emboutissage de l'acier inoxydable dépendent fortement de sa nuance et des traitements antérieurs. L'acier austénitique très malléable (par exemple, la nuance 304) se plie même lors de l'écrouissage. À l'inverse, les aciers martensitiques fragiles, tels que le 420, ont tendance à se rompre sous la pression. La dureté de l'acier peut varier en fonction des traitements thermiques ou de la déformation à froid antérieurs et influe considérablement sur l'emboutissage.
Chapitre 5. Conseils de sélection des matériaux pour l'emboutissage de l'acier inoxydable
Plusieurs facteurs pratiques déterminent si le matériau se comportera bien lors de l'emboutissage et répondra aux exigences d'utilisation finale :
| Facteur | Points d’Usage à Anticiper |
| Grosor | Les tôles d'acier inoxydable ont généralement une épaisseur comprise entre 0.1 mm et 6 mm. Les tôles minces conviennent aux composants légers ou de précision ; les tôles d'épaisseur moyenne et épaisse offrent la résistance nécessaire aux pièces structurelles ou porteuses. |
| Tolérance | Les tôles laminées à froid offrent généralement des tolérances plus serrées de ±0.02 à 0.05 mm. Les applications aux exigences dimensionnelles strictes peuvent nécessiter une précision encore plus élevée. |
| Finition de surface | Les options telles que les finitions 2B, BA ou n° 3 influencent l'apparence et la nécessité de traitements de surface supplémentaires. |
| Propriétés mécaniques | La limite d'élasticité, la résistance à la traction et les niveaux d'allongement influent sur la conception de la matrice, la force de la presse et les paramètres globaux du processus. |
En tenant compte de ces facteurs, les fabricants peuvent sélectionner des matériaux qui offrent un équilibre entre formabilité, résistance et performance du produit final.
Chapitre 6. Types courants d'emboutissage de l'acier inoxydable
| Niveau | Caractéristiques |
| 301 en acier inoxydable | Résistance à la traction et à la corrosion modérément élevées. Disponible en acier dur, semi-dur et dur. |
| 304 en acier inoxydable | Le matériau de prédilection de la série 300 SS. Propriétés de traction modérées, résistance à la corrosion, principalement utilisé dans l'acier inoxydable de qualité alimentaire et pour l'emboutissage de disques. |
| Acier inoxydable 316 et 316L | Version modifiée de l'acier inoxydable 300. L'ajout de molybdène améliore la résistance mécanique et la résistance à la corrosion. Utilisé dans les industries pharmaceutique, agroalimentaire et marine. |
| Acier inoxydable 321 et 347 | Variations de la composition de base 18-8. Stabilisé par ajout d'alliage pour améliorer la soudabilité et le service à haute température. |
| Acier inoxydable 17-7PH | Acier inoxydable traitable thermiquement avec des caractéristiques de formage de 304. Peut être durci jusqu'à une résistance à la traction de 200 000 psi après formage à froid. |
Chapitre 7. Estampage de l'acier inoxydable
L'emboutissage en acier inoxydable va-t-il se casser ou se plier ?
Les propriétés de l'acier inoxydable dépendent de sa nuance et du traitement thermique/écrouissage. Les nuances austénitiques (304) se plient et résistent bien à la rupture sous l'effet du travail à froid. En revanche, les nuances martensitiques (420) sont moins ductiles et ont tendance à se rompre.
Différences entre les différentes qualités d'estampage
Un acier inoxydable austénitique à faible teneur en carbone est extensible, ce qui permet son utilisation en emboutissage profond pour la fabrication d'éviers et de friteuses. En revanche, les aciers inoxydables martensitiques sont plus durs et moins ductiles. Ils sont donc privilégiés pour la fabrication d'outils de coupe et autres objets tranchants.
Caractéristiques et avantages de l'emboutissage de l'acier inoxydable
Résistance au feu et à la chaleur : la forte teneur en chrome et en nickel confère à l'acier inoxydable une résistance à la chaleur.
Aspect esthétique : les consommateurs préfèrent l’aspect des éviers en acier inoxydable et peuvent les polir par électropolissage.
Longue durée de vie : les pièces en acier inoxydable ne se dégradent ni en qualité ni en esthétique après des années d'utilisation, malgré un prix initial relativement plus élevé.
Propriétés sanitaires : l’acier inoxydable est un matériau de confiance pour les industries pharmaceutique et agroalimentaire, car les pièces qui en sont constituées se lavent facilement et rapidement. Certains alliages d’acier inoxydable sont considérés comme aptes au contact alimentaire.
Durabilité : selon de nombreux experts, l'acier inoxydable peut être considéré comme l'un des alliages les plus durables à utiliser.
Propriétés clés lors du travail de l'emboutissage de l'acier inoxydable
Lors de l'emboutissage de l'acier inoxydable, tenez compte de ses propriétés :
Limite d'élasticité élevée, dureté et écrouissage à froid → le matériau est très susceptible de se rompre.
Faible conductivité thermique par rapport à l'acier au carbone → plus de forces sont nécessaires pour déformer le matériau, le découper et le poinçonner.
Force de déformation plastique élevée lors de l'étirage → plis et déchirures du matériau mince pendant l'étirage
Tendance au grippage et aux rayures superficielles lors de l'emboutissage → nécessite une lubrification adéquate
Dureté élevée et excellente résistance à la corrosion → matériaux adaptés aux pièces structurelles, esthétiques et d'extérieur
Chapitre 8. Pourquoi l'acier inoxydable est idéal pour l'emboutissage
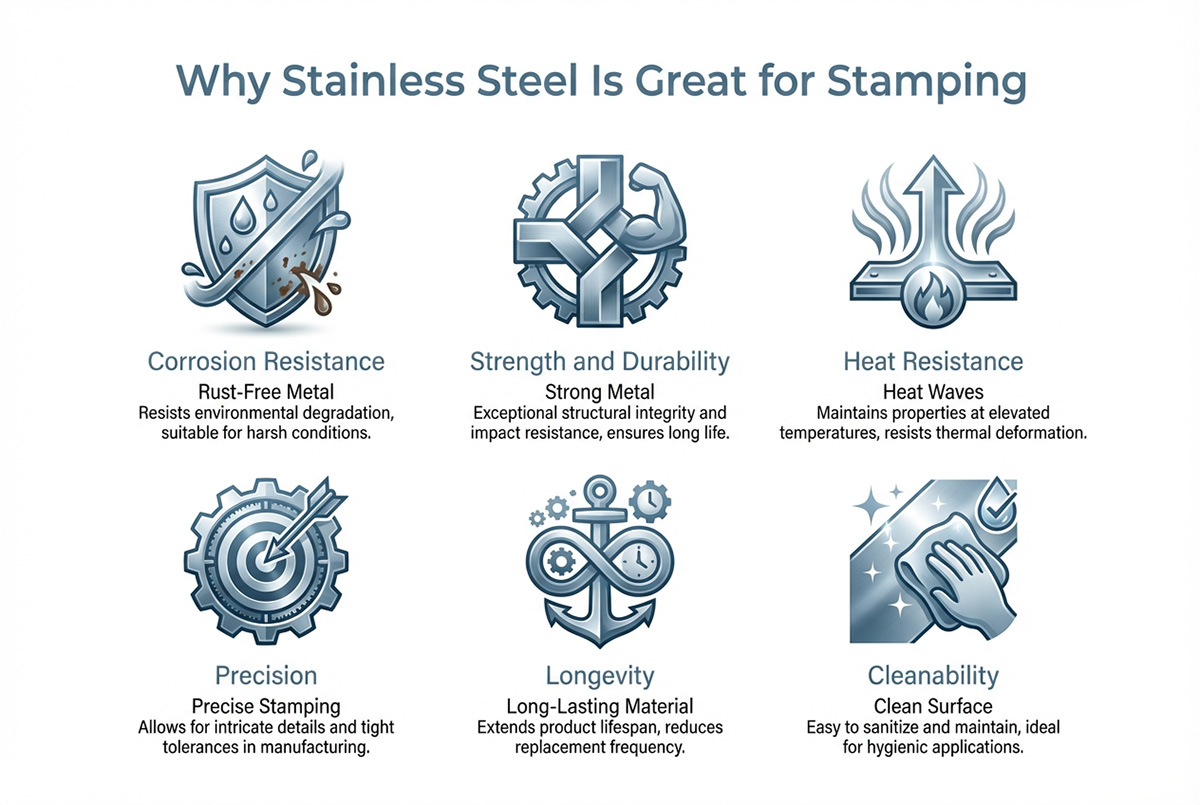
Il existe plusieurs raisons pour lesquelles on préfère estamper les pièces en acier inoxydable :
Résistance à la corrosion : grâce à leurs teneurs élevées en chrome et en nickel, les pièces en acier inoxydable embouties résistent à l'humidité, aux produits chimiques et à l'eau et ne se détériorent pas de l'extérieur.
Résistance et ténacité : l'emboutissage de l'acier inoxydable offre d'excellentes propriétés de résistance et de ténacité, permettant de créer des pièces robustes et résistantes qui peuvent être pliées et étirées en différentes formes.
Options de finition de surface : le matériau permet d’utiliser différentes finitions pour les pièces embouties.
Cependant, l'emboutissage de l'acier inoxydable est plus complexe que celui de l'acier au carbone en raison de sa dureté supérieure, de sa capacité d'écrouissage et de sa conductivité thermique inférieure. Pour pallier ces difficultés, l'industrie de l'emboutissage a connu une évolution spectaculaire. Les tolérances sont devenues plus précises, la productivité a été accrue grâce aux matrices progressives atteignant jusqu'à 200 coups par minute, et des systèmes de production intelligents ont été mis en place.
Chapitre 9. Procédé d'estampage de l'acier inoxydable
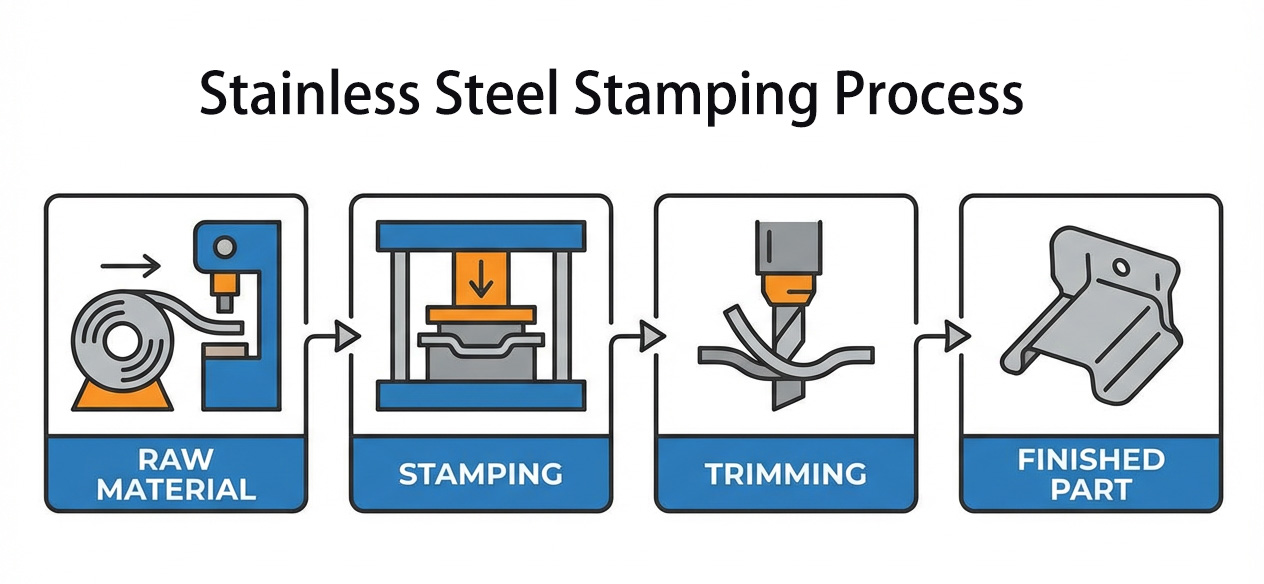
9.1 Sélection de l'équipement
La réussite de l'emboutissage de l'acier inoxydable commence par le choix du bon équipement :
| Type d'équipement | Processus approprié | Tonnage recommandé |
| presse mécanique | Découpage à grande vitesse, emboutissage peu profond | 25-200T |
| Presse hydraulique | Emboutissage profond, formage de précision | 100-1000T |
| Servo-presse | Haute précision, économie d'énergie | 30-300T |
9.2 Étapes générales
Le procédé d'emboutissage de l'acier inoxydable nécessite plusieurs étapes pour obtenir la forme et la qualité souhaitées :
Découpe : Découpe des tôles d'acier inoxydable aux dimensions requises à l'aide de cisailles mécaniques et de lasers.
Poinçonnage : réalisation de trous ou séparation de pièces. Il est important d’aligner les matrices avec précision et d’appliquer la pression nécessaire pour obtenir des bords nets et sans bavures.
Pliage : Le pliage de pièces métalliques aux angles requis s’effectue à l’aide de presses plieuses et de matrices de formage. Il est important de régler la machine de manière à éviter le retour élastique.
Emboutissage : Mise en forme de pièces embouties, telles que des éviers et des récipients, par formage du métal dans des matrices. Le choix des matériaux et des paramètres de procédé doit être effectué avec soin.
Finition : Correction des pièces après pliage pour compenser le retour élastique.
Finition de surface : Différentes options de polissage et de revêtement peuvent être utilisées.
Chapitre 10. Évaluation de la qualité et traitements de surface
Types de traitements de surface
méthodes de finition de surface
Procédés mécaniques : polissage par vibration, sablage, brossage, polissage au miroir
Traitement chimique : passivation, électropolissage, coloration, revêtement PVD
Textures spéciales antibactériennes, anti-traces de doigts, autonettoyantes et laser
Contrôle qualité
Instruments de mesure dimensionnelle : pied à coulisse, scanner CMM, scanner optique
Méthodes d'inspection visuelle : inspection visuelle, mesure de la rugosité, MEB et interférométrie 3D en lumière blanche
Les essais de performance comprennent : essai au brouillard salin, essai de dureté, analyse métallographique, essai de traction/flexion
Chapitre 11. Problèmes potentiels liés à l'emboutissage de l'acier inoxydable et solutions
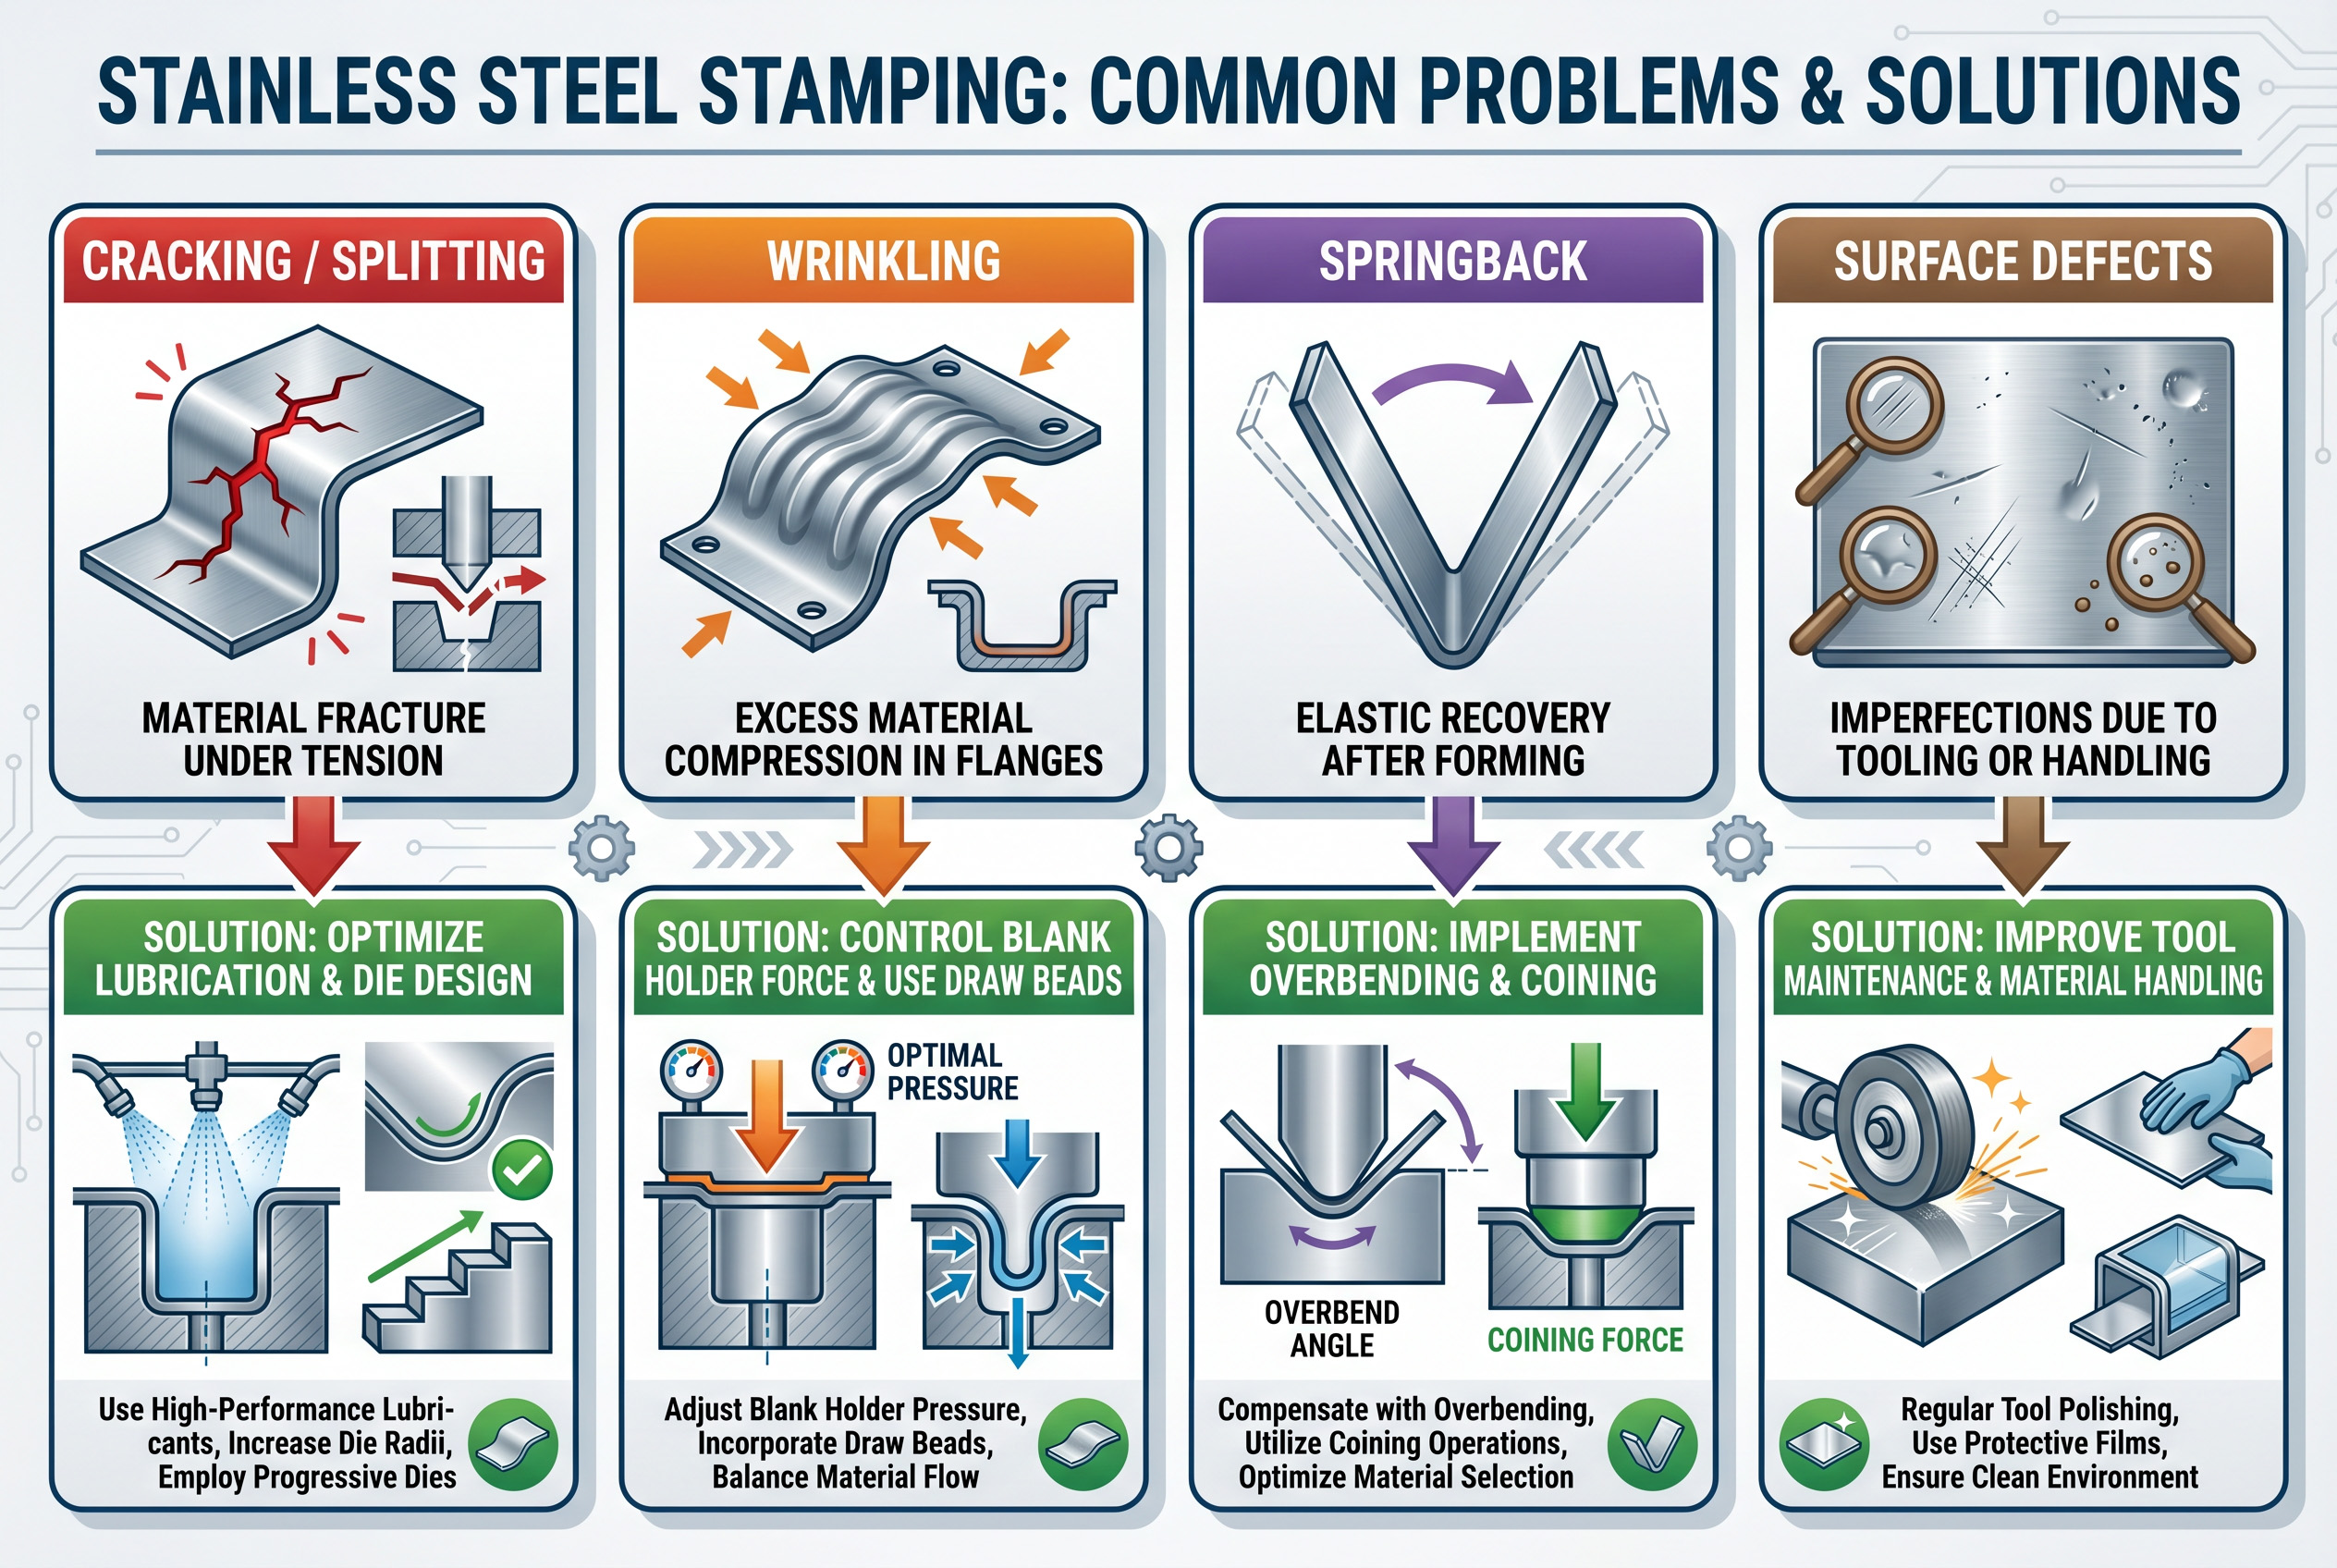
11.1 Rayures superficielles
Cause du défaut : Mouvement relatif entre la surface de la pièce et la surface du moule sous pression et formation d'une couche surchauffée due à une déformation plastique.
Solution : Appliquer une quantité adéquate de lubrifiant, maintenir la surface du moule dans un état optimal et contrôler la vitesse de pressage.
11.2 Rupture et fissuration
Cause:
Indice de durcissement à froid élevé de l'acier inoxydable austénitique provoquant une transformation martensitique.
Hétérogénéité de la structure en feuillets
Espace insuffisant dans la matrice ou centrage incorrect.
Augmentation de la température de poinçonnage due à un estampage prolongé.
Charges non uniformes dues au grignotage, au poinçonnage des angles ou à la découpe
Solution:
Optimisation du processus de recuit des feuilles
Obtenir des orientations de déformation plane plus homogènes au sein des grains.
Modification de la répartition de la pression lors du débogage de la puce.
Réglage du jeu et de l'alignement de la matrice.
11.3 Problème de décapage (transfert de métal)
Cause:
Tranchant usé
Trop de marge de moisissure
Dégagement insuffisant
L'utilisation d'une huile d'emboutissage inappropriée provoque un épaississement du métal.
Solution : Maintenir le tranchant en bon état, optimiser le jeu et utiliser des huiles d'emboutissage spéciales.
11.4 Déformation due au retour élastique
Cause : Tous les matériaux subissent des déformations élastiques après étirement ; cependant, la dureté élevée de l'acier inoxydable provoque un rebond important.
Solution : Prévoir le retour élastique dès la conception et intégrer des mesures pour le contrer.
11.5 Problèmes survenus lors du traitement thermique
Cause : De nombreuses pièces fabriquées par estampage et emboutissage nécessitent un traitement thermique supplémentaire. Le chauffage des pièces peut entraîner leur déformation.
Solution : En tenant compte de la distorsion prévue des pièces.
11.6 Choix des matériaux pour les poinçons et les matrices
Cause : La dureté élevée de l'acier inoxydable entraîne une usure importante des poinçons et des matrices.
Solution : Utiliser des poinçons de dureté appropriée correspondant à la nuance d'acier inoxydable.
11.7 Problèmes d'estampage de l'huile
Cause : Un choix incorrect d'huile d'emboutissage peut entraîner un durcissement de l'acier, des déformations, la formation de bavures ou des fissures.
Solution : Utiliser des huiles d’emboutissage et d’estampage contenant du soufre et des composés chlorés. Privilégier les huiles à faible viscosité pour faciliter le nettoyage.
Chapitre 12. Conclusion
Grâce aux progrès technologiques, l'emboutissage de l'acier inoxydable est passé d'un simple formage à des opérations sophistiquées réalisées par des systèmes automatisés équipés de capteurs. Ces procédés continueront d'évoluer et de gagner en efficacité pour répondre aux exigences croissantes de performance et de fiabilité des pièces produites.
Toutefois, cette tâche ne se limite pas à l'emboutissage de la pièce souhaitée ; elle implique également la fabrication de pièces de haute qualité et d'une grande précision. Pour la mise en œuvre de votre conception produit, collaborer avec un fabricant expérimenté est toujours une solution gagnante.
Chapitre 13. Foire aux questions (FAQ)
1. L'acier inoxydable rouille-t-il ?
Oui, uniquement dans certaines circonstances. Contrairement à l'acier ordinaire, l'acier inoxydable résiste à la rouille grâce à la présence de chrome qui forme une couche d'oxyde inerte. En cas d'exposition excessive à des milieux agressifs, de détérioration de cette couche protectrice ou d'utilisation inappropriée de qualité inférieure, l'acier inoxydable peut se corroder.
2 Quel grade est le meilleur pour l'estampage : l'acier inoxydable 304 ou 316 ?
En général, l'acier inoxydable 304 est privilégié pour l'emboutissage conventionnel. Cet alliage, très malléable et abordable, est idéal pour la fabrication d'une large gamme de biens de consommation et d'équipements. L'acier inoxydable 316, enrichi en molybdène, offre une meilleure résistance à la corrosion, mais s'avère plus difficile à emboutir. C'est pourquoi il est recommandé pour les applications marines, pharmaceutiques ou agroalimentaires où la résistance à la corrosion prime sur l'efficacité de production.
3 Pourquoi les matrices d'emboutissage en acier inoxydable sont-elles sujettes à une usure rapide ?
Une lubrification insuffisante, des jeux inadéquats, un estampage à grande vitesse, un choix inapproprié de matériaux de matrices avec une dureté insuffisante et une négligence concernant l'entretien des matrices (par exemple, des bords de coupe émoussés) peuvent entraîner une usure rapide des matrices d'estampage.
4 Comment puis-je éviter le grippage (rayures) lors de l'emboutissage de pièces en acier inoxydable ?
Pour minimiser l'accumulation de chaleur, choisissez des huiles d'emboutissage de qualité supérieure avec des additifs extrême pression, prévoyez des jeux adéquats, maintenez une surface des matrices parfaitement lisse, appliquez des revêtements et polissez les surfaces des matrices, et gérez la vitesse d'emboutissage.
5 Pourquoi ma pièce en acier inoxydable présente-t-elle des bavures ?
La formation de bavures est due à des jeux excessifs, des arêtes de coupe émoussées, un mauvais alignement ou un manque de support adéquat lors des opérations de cisaillement. Assurez-vous que l'alignement des matrices est correct, prévoyez des jeux optimaux et entretenez régulièrement le tranchant des poinçons et des matrices.
6 Quelle est la différence entre l'emboutissage de l'acier inoxydable 301 et 304 ?
L'acier inoxydable 301 présente une ductilité accrue et se décline en plusieurs états de trempe (dur, semi-dur et dur). De ce fait, il est privilégié pour la fabrication de ressorts et de pièces exigeant une haute résistance à la traction. L'acier inoxydable 304, quant à lui, est reconnu comme le meilleur choix pour l'emboutissage général et les applications alimentaires. Grâce à sa ductilité, cet alliage offre une meilleure malléabilité et une résistance accrue à la corrosion.
7. Le soudage est-il possible pour des pièces en acier inoxydable embouties ?
Le soudage de pièces en acier inoxydable embouties est possible, mais exige une attention particulière. Il convient de s'assurer de la compatibilité du métal d'apport, d'optimiser l'apport de chaleur pour éviter toute déformation des pièces et d'envisager un traitement thermique après soudage (recuit) pour éliminer les contraintes résiduelles. Il est recommandé de souder des aciers austénitiques (304, 316) plutôt que des aciers martensitiques.
8 Comment puis-je éliminer le retour élastique dans les pièces embouties en acier inoxydable pliées ?
Pour compenser le rebond, effectuez un pré-cintrage avec un angle de cintrage plus élevé, appliquez des opérations de fond ou de frappe, prolongez le temps de maintien et repensez les matrices avec des fonctions de compensation du retour élastique basées sur les données d'essais de matériaux.
9. L'emboutissage est-il capable de magnétiser des pièces en acier inoxydable ?
Oui, certains aciers inoxydables deviennent légèrement magnétiques lors des opérations de travail à froid (pliage, estampage, étirage). Ce phénomène est typique des aciers austénitiques (304), qui ne sont normalement pas magnétiques. Dans ce cas, le magnétisme n'est pas un signe de mauvaise qualité.
10 Quelle est l'épaisseur optimale pour l'emboutissage profond de l'acier inoxydable ?
Les aciers de faible épaisseur (0.5 à 1.5 mm) sont utilisés pour la fabrication de produits aux formes complexes, tels que les éviers et les ustensiles de cuisine d'usage courant. Cependant, le pourcentage d'allongement du matériau est un facteur déterminant en emboutissage profond. C'est pourquoi les aciers austénitiques (304) sont privilégiés pour l'emboutissage profond en raison de leur taux d'allongement élevé.
11 Comment choisir le lubrifiant approprié pour l'emboutissage de l'acier inoxydable ?
Tenez compte de la nuance du matériau (austénitique ou martensitique), de l'opération (emboutissage ou découpage), de la complexité des pièces et des exigences du processus de nettoyage. Les huiles EP chlorées et sulfurées sont préférables pour l'emboutissage dur, tandis que les huiles fluides sont préférables pour le découpage. Si un nettoyage après emboutissage est nécessaire, utilisez des lubrifiants à faible viscosité ou hydrosolubles.
12. Qu'est-ce qui provoque le plissement des pièces embouties en acier inoxydable ?
Une pression insuffisante sur le serre-flan, une conception inefficace des cordons d'emboutissage, des jeux trop importants ou une lubrification inadéquate peuvent provoquer des plis lors des opérations d'emboutissage profond. Il convient d'augmenter la pression sur le serre-flan, d'optimiser la forme des cordons d'emboutissage et d'assurer une distribution uniforme du flux de matière.
13 Quelle est la différence entre la passivation et l'électropolissage ?
La passivation vise à éliminer les contaminants de la surface des pièces en acier inoxydable et à renforcer la couche d'oxyde pour une résistance à la corrosion supérieure. L'électropolissage enlève une fine couche de matière pour obtenir une surface parfaitement lisse, polie et réfléchissante, offrant une meilleure résistance à la corrosion.
Est-il possible d'effectuer un traitement thermique pour durcir des pièces en acier inoxydable après estampage ?
Seuls les aciers martensitiques et à durcissement structural (17-7PH) peuvent être durcis par traitement thermique. Les aciers austénitiques (304, 316) ne peuvent pas être durcis par chauffage mais par écrouissage.
14 Comment puis-je prévenir les fissures dans les pièces embouties en acier inoxydable ?
Utilisez autant que possible des matériaux recuits, lubrifiez correctement les pièces, optimisez les jeux des matrices, contrôlez la vitesse d'emboutissage pour réduire la génération de chaleur, appliquez des rayons de courbure plus importants et envisagez des opérations d'emboutissage en plusieurs étapes pour fabriquer des pièces complexes.
Propriétés et avantages de l'emboutissage de l'acier inoxydable
L'acier inoxydable à haute teneur en chrome et en nickel est très résistant à la chaleur.
Aspect : L’acier inoxydable est esthétiquement plaisant pour de nombreux consommateurs, et l’électropolissage améliore encore son apparence.
Rentabilité : Bien que plus cher à l'achat, l'acier inoxydable offre une qualité et une esthétique durables.
Hygiène : Les industries pharmaceutique et agroalimentaire utilisent l’acier inoxydable pour ses propriétés hygiéniques. Plusieurs alliages sont homologués pour un usage alimentaire.
Durabilité : Cet alliage figure parmi les options les plus écologiques disponibles sur le marché, et convient aux procédés de fabrication respectueux de l'environnement.
Caractéristiques clés des opérations d'emboutissage de l'acier inoxydable
Lors de la fabrication des pièces embouties en acier inoxydable, tenez compte des caractéristiques suivantes :
La limite d'élasticité et la dureté élevées, associées à l'écrouissage, rendent les pièces susceptibles de se fissurer.
La faible conductivité thermique par rapport à l'acier au carbone fait que les pièces en acier inoxydable nécessitent des forces de déformation, de découpage et d'étirage plus importantes.
La forte force de déformation plastique exercée lors de l'étirage provoque le froissement et la déchirure des pièces de faible épaisseur.
Lors des opérations d'étirage, les filières sont sujettes au grippage et aux rayures. Il est donc essentiel de veiller à une lubrification adéquate.
Grâce à sa dureté et à sa résistance à la rouille, il est fréquemment utilisé pour la fabrication de pièces à usage structurel, esthétique et extérieur.
15 Pourquoi l'acier inoxydable est le meilleur matériau pour l'emboutissage
Plusieurs raisons expliquent pourquoi on préfère estamper les pièces en acier inoxydable :
Résistance à la corrosion : Les produits emboutis en acier inoxydable ne s’oxydent pas au contact de l’humidité, des substances corrosives et des environnements humides. Ils sont conçus pour une longue durée de vie, notamment pour les appareils de cuisine et les machines d’extérieur.
Résistance et ténacité : Offre un bon équilibre entre résistance à la traction et ductilité, permettant aux pièces embouties de conserver leur forme lors du pliage, du cintrage et de la déformation.
Options de finition de surface : Permet d’appliquer diverses techniques de finition de surface, telles que le polissage, le brossage et le revêtement, utiles pour des applications esthétiques et fonctionnelles.
Néanmoins, l'emboutissage de l'acier inoxydable est plus complexe que celui de l'acier au carbone. Plus résistant, s'écrouissant plus rapidement et présentant une faible conductivité thermique, l'acier inoxydable exige une attention particulière quant au choix du matériau, à la conception de l'outillage et aux paramètres de procédé.
L'industrie de l'emboutissage a développé de nombreuses solutions pour relever ces défis. Les tolérances d'emboutissage de précision ont été considérablement réduites et l'efficacité accrue grâce aux matrices progressives atteignant des vitesses supérieures à 200 coups par minute. Par ailleurs, les technologies de fabrication intelligentes de pointe, notamment les capteurs et la surveillance par intelligence artificielle, sont largement utilisées.

