
El control de calidad de las bobinas inductoras abarca todas las etapas de su fabricación, desde la verificación de los componentes entrantes hasta los controles de procesamiento, las comprobaciones del producto terminado y el control de almacenamiento. El objetivo principal es garantizar que los inductores cumplan con los parámetros especificados en cuanto a su rendimiento eléctrico, físico y de fiabilidad. A continuación, se presenta un análisis de los puntos y métodos de control:
Capítulo 1: Inspección de materiales entrantes (IQC): Control de materiales clave en origen
La inspección del material entrante se considera el primer paso para validar la calidad del producto, centrándose en tipos de materiales como alambre esmaltado, núcleos, marcos y conductores. Algunos de los puntos más importantes para la inspección son:
1.1 Esmaltado
- Verificación de especificaciones
- Verificación del diámetro y el grosor del cable.
- Verificación de la temperatura de funcionamiento.
- Evaluación del rendimiento: Evaluar la adhesión del esmalte, la resistencia al rayado y la tensión de ruptura.
- Verificación de la apariencia: Compruebe la presencia de oxidación, descamación o materiales extraños en la superficie.
1.2 Verificación del material principal:
Utilización de analizadores de materiales para verificar los materiales base, incluidos el ferrito de manganeso-zinc y el ferrito de níquel-zinc.
Verificación de dimensiones: Compruebe el diámetro exterior, el diámetro interior, la tolerancia de altura y las dimensiones del espacio de aire, según corresponda.
Verificación de apariencia: Examine el material para detectar la presencia de grietas, astillas, burbujas de aire o contaminantes en la superficie del material.
1.3 Marco y líneas de conexión:
Verificación de dimensiones: Asegúrese de que el diámetro del eje, la separación entre los pines y la longitud del bastidor se correspondan con las normas de fabricación, así como con los requisitos de carga de la placa de circuito impreso (PCB).
1.4 Verificación de materiales : Compruebe la resistencia a la temperatura y las propiedades ignífugas, así como el espesor del recubrimiento de estaño y la resistencia a la oxidación de los cables.
Capítulo 2: Control de procesos (IPQC): Proceso de producción a prueba de errores
El control de procesos se vuelve necesario para garantizar que se mantenga un cierto nivel de calidad y se eviten los defectos.
Cada proceso tiene puntos de control.
2.1 Proceso de bobinado
Control de parámetros clave: El número de vueltas es un factor crucial; debe controlarse con precisión (mediante el contador de la bobinadora, con un margen de error máximo de ±1 vuelta). La tensión durante el bobinado también es fundamental; una tensión excesiva puede adelgazar el alambre, mientras que una tensión insuficiente puede aflojar las espiras. Asimismo, la alineación del bobinado debe ser impecable.
2.2 Actividades para prevenir errores:
Es importante confirmar la primera pieza; son necesarias las comprobaciones de inductancia y resistencia de CC.
Se deben realizar comprobaciones puntuales cada hora para registrar los valores de bobinado.
2.3 Soldadura de cables y extensión de alambre:
Control de soldadura: Es posible que sea necesario controlar la temperatura y el tiempo de soldadura. La temperatura de soldadura puede estar entre 350 y 400 °C. El tiempo de soldadura también puede requerir control, siendo de entre 2 y 3 segundos.
2.4 Verificación del aislamiento: Se utiliza un comprobador de resistencia de aislamiento para verificar que los cables no estén conectados al bastidor ni al núcleo. Esta resistencia debe ser >100 MΩ a 500 V CC.
2.5 Proceso de recubrimiento por inmersión y curado
Control de resinas: Utilice las resinas especificadas para el aislamiento y mézclelas correctamente, sin contaminantes que puedan afectar al aislamiento.
2.6 Parámetros de curado: Para lograr un curado completo, deben seguirse los parámetros de curado prescritos (como 120 °C durante una hora). Este paso es fundamental para aumentar la resistencia a las vibraciones y proteger el material de la humedad.
2.7 Proceso de ensamblaje del núcleo:
Requisitos de montaje: Asegúrese de que los núcleos encajen perfectamente; si es necesario, puede utilizar espaciadores. Las cintas adhesivas o los clips deben estar bien sujetos, sin holgura.
2.8 Control de apariencia: Compruebe si hay daños en el centro asegurándose de que no haya bobinas alteradas y que no haya cables doblados.
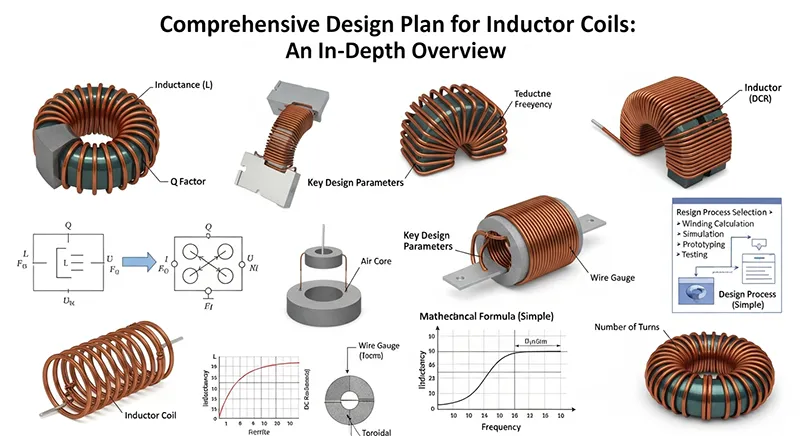
Capítulo 3: Pruebas del producto terminado (FQC): Validación integral del rendimiento y clasificación
La fase más urgente es la de probar los productos finales. En ella se verificará si cumplen con los estándares. Estas pruebas abarcan estándares eléctricos, físicos y de fiabilidad.
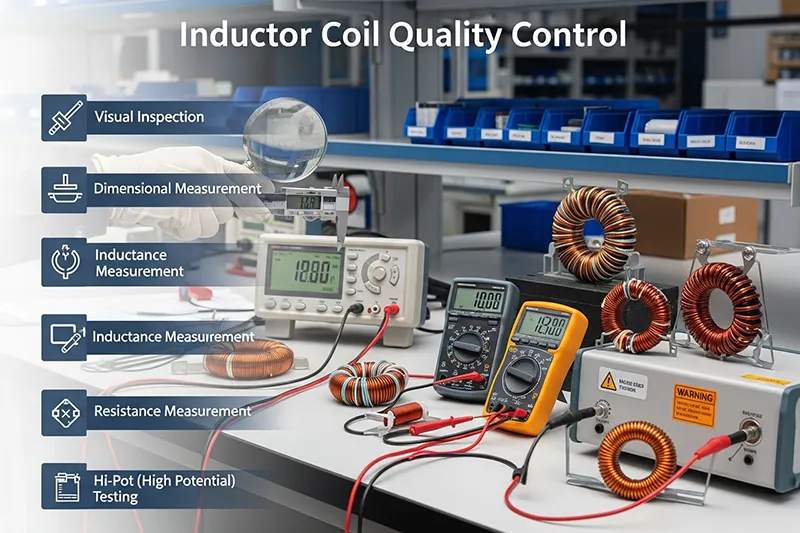
3.1 Pruebas de rendimiento eléctrico:
- Inductancia (L): Probada con un medidor LCR, con una desviación del valor dentro de ±5% o ±10% según los requisitos del cliente.
- Resistencia de CC (DCR): Realice una prueba utilizando un microóhmetro o un medidor LCR para verificar que el valor de la resistencia esté dentro de las especificaciones.
- Factor de calidad (Q): Probado con el probador LCR a la frecuencia dada para asegurar que Q ≥ al valor mencionado como estándar (ya que un factor Q más alto refleja menores pérdidas para las bobinas).
- Corriente de saturación (Isat): utilice una fuente de alimentación con polarización de CC y un comprobador LCR para verificar la corriente a la cual una reducción del 10 % en la inductancia es ≥ a la corriente nominal.
- Corriente de aumento de temperatura (Irms): Utilice un gabinete de prueba con envejecimiento térmico para garantizar que el aumento de temperatura de la bobina sea ≤40 °C (según las especificaciones del cliente).
- Resistencia de aislamiento: El uso de un comprobador de resistencia de aislamiento verifica que el valor entre la bobina, el cable y el núcleo sea ≥ 100 MΩ.
- Dieléctrico de resistencia a la tensión: Realice una prueba de resistencia a la tensión (por ejemplo, 1500 V CA durante 1 minuto). No debe haber ruptura dieléctrica ni descarga disruptiva.
Prueba de rendimiento físico:
Aspecto: Debes asegurarte de que la bobina no presente ningún signo de daño, que no haya burbujas en la capa de resina y que los cables no estén oxidados ni deformados.
Dimensiones: Debe comprobar la altura, la separación entre cables y la longitud de los cables para asegurarse de que cumplen con las tolerancias del plano especificado.
Adhesión: Asegúrese de que la cinta/los clips estén correctamente sujetos y de que los cables tengan la resistencia a la tracción adecuada.
3.2 Pruebas de fiabilidad (muestreo)
- Ciclos de alta/baja temperatura: Exponga el dispositivo a un rango de temperatura de -40° a 125° durante 1000 ciclos, asegurándose de que la variación de la inductancia esté dentro de ±5%.
- Prueba de humedad: Los componentes se someterán a 85 °C y 85 % de humedad relativa durante 1000 horas, comprobando así si la resistencia de aislamiento ha disminuido.
3.3 Prueba de vibración: La vibración debe inducirse de acuerdo con las condiciones de vibración estándar y no debe mostrar ninguna holgura en la estructura ni deterioro en el rendimiento eléctrico.
3.4 Control de Pembungan y Peng
Las prácticas de gestión de almacenamiento y envío desempeñan un papel fundamental en la protección de los inductores para evitar que se dañen durante los procesos de almacenamiento o envío.
Gestión del almacenamiento: Requisitos ambientales: El almacén debe estar seco y bien ventilado. La temperatura debe mantenerse entre 25 ± 5 °C. La humedad relativa no debe superar el 60 %. Esto es fundamental para evitar que los núcleos se dañen por la humedad y para prevenir la oxidación de los terminales.
Método de almacenamiento: Los artículos deben almacenarse según su lote y especificaciones. No se deben comprimir, ya que esto provocará que los cables y los núcleos se doblen.
3.5 Inspección de envío (OQC0)
Estándar de muestreo: El muestreo debe seguir las normas GB/T 2828.1. Esto implica examinar el embalaje y las etiquetas (incluidas las especificaciones, el número de lote y la fecha de producción).
3.6 Verificación de consistencia: Se seleccionarán muestras del producto al azar para volver a probar el valor de inductancia y la apariencia para verificar la consistencia con el FQC.
Capítulo 4: Manejo de anomalías de calidad
Es necesario que, si surge algún problema de calidad, se aborde de inmediato.
Flujo de materiales Anomalías en los materiales entrantes: Separe los materiales problemáticos y notifique a los proveedores para que tomen medidas correctivas, luego confirme la medida correctiva tomada.
Anomalías del proceso
Si surge algún problema, como un valor incorrecto de inductancia, detenga la producción y determine la causa. Esto podría deberse a un número de vueltas incorrecto o incluso a un material de núcleo inadecuado. Modifique los parámetros y asegúrese de que la primera unidad cumpla con los requisitos de prueba.
No conformidad del producto terminado: Determine el tipo de no conformidad, que puede ser eléctrica o relacionada con la apariencia. Luego, identifique la causa de la no conformidad y tome las medidas adecuadas.
Capítulo 5: Preguntas frecuentes
1. ¿Cómo se puede garantizar la calidad del alambre esmaltado?
La clave está en examinar sus especificaciones, funcionalidad (unión enzimática, resistencia del aislamiento) y características visuales. Todos estos componentes deben cumplir con las normas necesarias para evitar fallos eléctricos.
2. ¿Cómo solucionaríamos el problema si el valor de la inductancia no está dentro de los límites?
Primero, revisaríamos las vueltas y las especificaciones de soldadura. Tampoco olvidaríamos comprobar el tipo de núcleo. Después, mejoraríamos nuestro proceso y comprobaríamos los resultados con la prueba de la primera pieza.
3. ¿Qué ocurre si los productos terminados tienen una baja resistencia de aislamiento?
Examine tanto el aislamiento utilizado como la técnica de soldadura. Si surgen problemas durante la producción, ajuste los parámetros según corresponda. Si el problema se debe a los materiales, notifique al fabricante para que lo resuelva.
4. ¿Qué se debe hacer con los núcleos agrietados?
Un núcleo agrietado daña el inductor. Estas piezas deberán apartarse e investigarse para determinar la causa. Esto podría deberse a algún daño mecánico ocurrido durante el montaje.
5. ¿Cómo se puede gestionar el almacenamiento para evitar cualquier daño?
El ambiente en el almacén debe ser seco y mantener una temperatura y un nivel de humedad constantes. Almacene los productos por lote y especificación, evitando deformaciones y daños durante el transporte.
Capítulo 6: Resumen Control de calidad de la bobina inductora
La bobina es una función organizada que consta de varias etapas. La inspección de calidad de la materia prima recibida o los procesos de fabricación, la verificación del producto y el almacenamiento garantizan la calidad de cada bobina inductora utilizada en aplicaciones prácticas. Cada etapa de todo el proceso de control de calidad es un elemento esencial para garantizar la entrega de productos de calidad según lo requiera el cliente. Para garantizar la calidad de la bobina inductora en todos los aspectos
