

Capítulo 1:Introducción al estampado de metales para la industria automotriz
El estampado de metales para la industria automotriz desempeña un papel fundamental en la fabricación de automóviles. Todas las piezas estampadas, desde los paneles de la carrocería hasta los soportes, las placas de refuerzo, las tapas de las baterías y los componentes del chasis, deben cumplir con rigurosos criterios de seguridad y estética. La calidad y durabilidad de los troqueles garantizan el éxito del proceso de estampado en todas sus etapas, desde la fabricación de prototipos hasta la producción en serie.
A pesar de los avances en la simulación CAE y los nuevos desarrollos en la ciencia de los materiales, muchas empresas siguen atrapadas en un ciclo costoso y prolongado de prueba -> modificación del molde -> nueva prueba -> ajuste. Cada cambio incrementa los costos de utillaje, alarga el ciclo de desarrollo del proyecto, sobrecarga la capacidad de ingeniería y reduce la eficiencia general. En casos extremos, el proceso de desarrollo se extiende durante varios meses, lo que repercute directamente en el calendario de lanzamiento de un nuevo modelo de automóvil.
En este artículo resumimos recomendaciones prácticas basadas en décadas de experiencia en plantas de estampado y talleres de troquelado para la industria automotriz. Se abarca el ciclo de vida completo de un troquel de estampado, desde el diseño y las simulaciones CAE hasta las pruebas, la optimización y la producción en masa. Seguir los consejos de esta guía permite aumentar significativamente las probabilidades de éxito en los proyectos de estampado.
Capítulo 2: ¿Por qué es importante el estampado de metales en la industria automotriz?
Los fabricantes de automóviles modernos dependen cada vez más de materiales avanzados para satisfacer sus necesidades de ahorro de combustible y seguridad. Estos materiales son:
Acero de alta resistencia (HSS)
Aceros avanzados de alta resistencia (AHSS)
Acero inoxidable
Aleaciones de aluminio (series 5xxx y 6xxx)
Estos materiales avanzados permiten lograr una excelente estructura y ligereza, pero presentan dificultades de fabricación en los siguientes aspectos:
Embutición profunda – altas relaciones de embutición
Control de recuperación elástica: control de la inestabilidad del material después de la formación.
Evita que las grietas se agrieten.
Control de arrugas – control de inestabilidades compresivas
- Resistencia al desgaste de la herramienta: larga vida útil del troquel con altas presiones de contacto.
Por lo tanto, el estampado de metales para automóviles exitoso requiere un equilibrio entre:
✔ Habilidades de diseño: el diseño adecuado de la disposición de las tiras, el conformado y el diseño de los rebordes son fundamentales para reducir los defectos y lograr la precisión dimensional.
✔ Simulación CAE: programas de simulación sofisticados como AutoForm, DYNAFORM o PAM-STAMP permiten predecir el adelgazamiento, el flujo del material, el arrugamiento, el agrietamiento y la recuperación elástica antes de la prueba del troquel.
✔ Prueba: el éxito final depende de los ajustes relacionados con los cordones de tracción, la presión del nitrógeno, las arandelas, los insertos, etc. Ningún software puede reemplazar el conocimiento experto.
Capítulo 3; Problemas comunes en el estampado de metales para automóviles
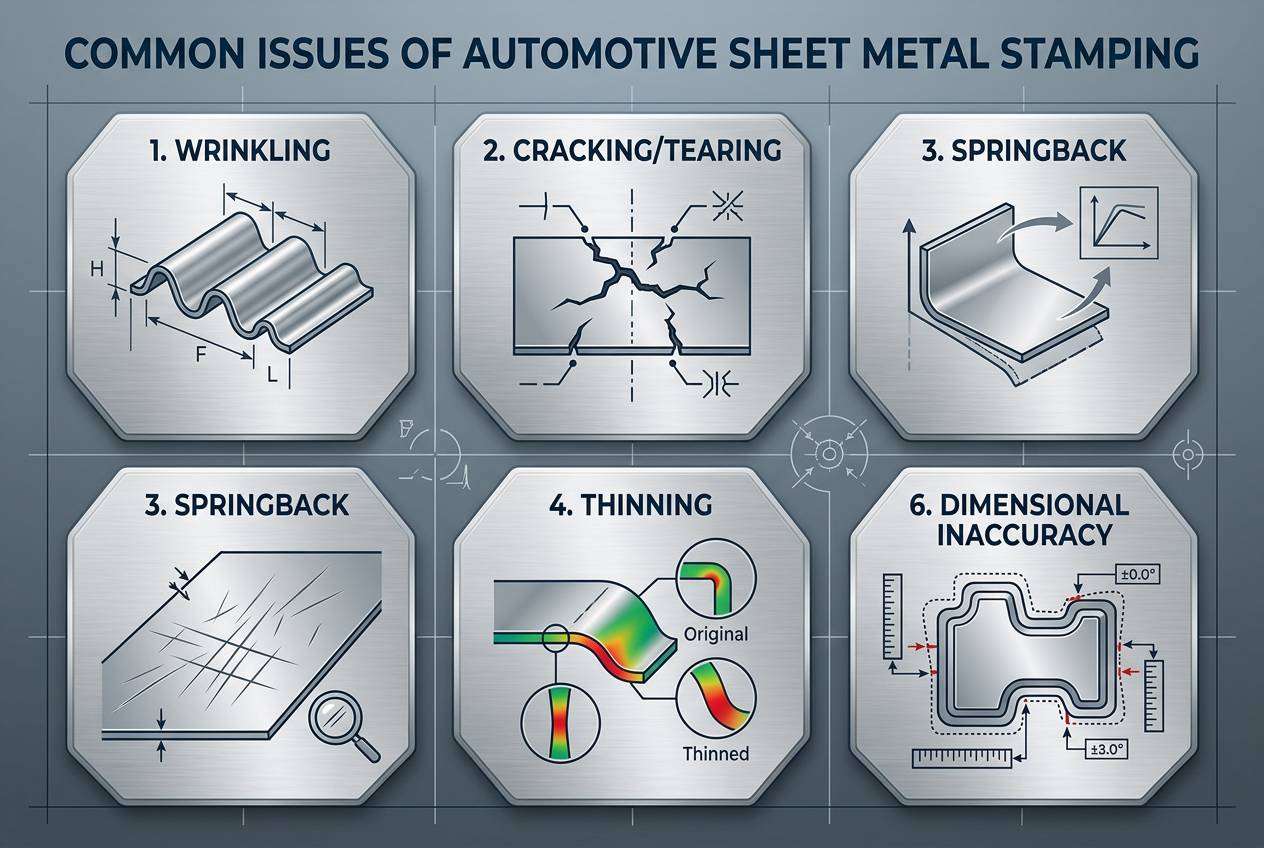
3.1 Arruga
Las causas pueden incluir:
Presión insuficiente del portapiezas
Cuentas de ajuste defectuosas o desgastadas.
Formación desequilibrada del flujo de material
Dimensiones en blanco incorrectas
Soluciones:
Aumentar la presión del sujetador de chapa o instalar cordones de embutición más profundos para aumentar la fuerza de sujeción.
Modificar la geometría de las cuentas de dibujo (altura, anchura, posición)
Mejorar la disposición de los espacios en blanco para regular el flujo de material.
Relieves adicionales o áreas de sujeción
3.2 Agrietamiento
Razones:
Adelgazamiento excesivo más allá de los límites del material
Las esquinas demasiado pequeñas provocan concentración de tensiones.
Dimensiones incorrectas del punzón o del molde
Lubricación ineficiente o propiedades inadecuadas del material
Soluciones:
Aumentar el radio del punzón R. Agregar pasos de preformado adicionales.
Aumenta el tamaño del espacio en blanco para evitar que se estire.
Recocido intermedio (especialmente para acero inoxidable y aceros de alta resistencia avanzada)
Optimizar cuentas de dibujo
Sobre el retorno de resorte
3.3 Remedios:
Corrección de flexión en las superficies de la matriz
Características de sujeción, por ejemplo, costillas
Operaciones de reataque adicionales
Corrección de recuperación elástica basada en CAE
aumentar las fuerzas de sujeción o estirar las cuentas para inducir deformaciones plásticas adicionales
Capítulo 4: Etapa de diseño del estampado de metales para automóviles: Establecimiento de bases sólidas
Foundations
Consejo de diseño 1: Análisis del proceso antes del diseño del chip.
Antes de comenzar a trabajar con el software CAD, realice una evaluación exhaustiva del proceso. Calcule la relación de embutición mínima, la longitud de la brida, la distancia al borde del orificio y las propiedades del material. Compare con los datos de referencia para operaciones de estampado similares. Identifique las áreas problemáticas en la etapa preliminar.
Consejo de diseño 2: Diseño de la tira y evaluación CAE –
La disposición de la tira define la secuencia del proceso de estampado. Realice siempre la simulación CAE utilizando el modelo completo de la tira. Prediga la distribución del material, los orificios piloto y la resistencia de la tira portadora. Compare la predicción de adelgazamiento con los valores históricos.
Consejo de diseño 3: Estaciones vacías
Nunca ocupe todas las estaciones de su tira con operaciones de conformado. Inserte estaciones vacías en el proceso para que se puedan realizar ajustes futuros sin desmontar todo el troquel. Las estaciones vacías también ofrecen espacio para instalar sensores, contenedores de desechos y herramientas secundarias.
Consejo de diseño 4: Diseño del elevador
Los elevadores fiables son elementos cruciales en los troqueles de estampado progresivo. Utilice elevadores con la fuerza y el recorrido adecuados para eliminar todas las características formadas. Nunca utilice elevadores pequeños con una fuerza de resorte insuficiente. Asegúrese de que tengan suficiente espacio libre para pasar a la siguiente estación de la línea de alimentación.
Consejo de diseño 5: Selección del material del troquel y acabado de la superficie.
Seleccione los materiales adecuados para los volúmenes de producción. El hierro fundido o el acero templado pueden ser suficientes para la producción limitada de prototipos. Aceros de alta calidad como el DC53, el 1.2379 o los aceros en polvo se utilizan para el estampado de alto volumen de aceros AHSS. El acabado incluye recubrimiento PVD, tratamiento superficial TD o nitruración.
Consejo de diseño 6: Inserciones
Haga que las superficies críticas de los insertos de conformado sean intercambiables. El uso de insertos permite ajustes rápidos de la matriz mediante calces o rectificado. El simple cambio de insertos ahorra entre un 30 % y un 50 % del tiempo necesario para el ajuste de la matriz. Además, los insertos eliminan el descarte de las caras completas de la matriz durante el proceso de ajuste.
Etapa de prueba: Puliendo tu troquel
Consejo de diseño 7: Muelles de nitrógeno –
Los resortes de nitrógeno deben usarse con precaución. Una presión excesivamente alta daña las herramientas. Utilice solo la cantidad necesaria para completar la tarea y registre los valores exactos en el libro de registro de herramientas. Una presión demasiado alta acelera el desgaste de la matriz y puede provocar grietas.
Consejo de diseño 8: Precauciones para la primera prueba –
Inicie las pruebas de troquelado con la velocidad de prensa y la presión de nitrógeno más bajas posibles. Configure los interruptores de límite o el tope mecánico para evitar el desplazamiento excesivo. Observe atentamente cada operación a baja velocidad y preste atención a cualquier ruido inusual. Incluso un pequeño error a alta velocidad puede dañar el troquel en cuestión de segundos.
Consejo de diseño 9: Prueba de inspección de plomo rojo
La prueba de contacto con minio (o azul de metileno) es una forma rápida y fiable de comprobar las zonas de contacto de las matrices. Aplique una fina capa de minio al punzón, cierre las matrices a alta presión y observe la transferencia al bloque de la matriz. Intente establecer contacto en el 70-80% de la superficie de conformado. Los bordes afilados indican posibles puntos de concentración de tensiones.
Consejo de diseño 10: Criterios de medición de la CMM
Antes de la primera prueba, cree un protocolo escrito para las máquinas de medición por coordenadas (MMC). Determine las dimensiones, el número de piezas por ciclo de medición y las tolerancias. Mida las piezas en condiciones libres y restringidas, simulando el ensamblaje futuro. Los resultados de la medición se comparan con la predicción de recuperación elástica del sistema CAE.
Consejo de diseño 11: Validación de muestra para el cliente
No espere a que el troquel funcione a la perfección. Envíe muestras a su cliente con anticipación para validar las prioridades. A veces, una pequeña muestra es suficiente para llegar a un acuerdo sobre las prioridades y el plan de acción futuro.
Capítulo 5: Estampación de metales para la industria automotriz: Tecnología y materiales especiales para el conformado.
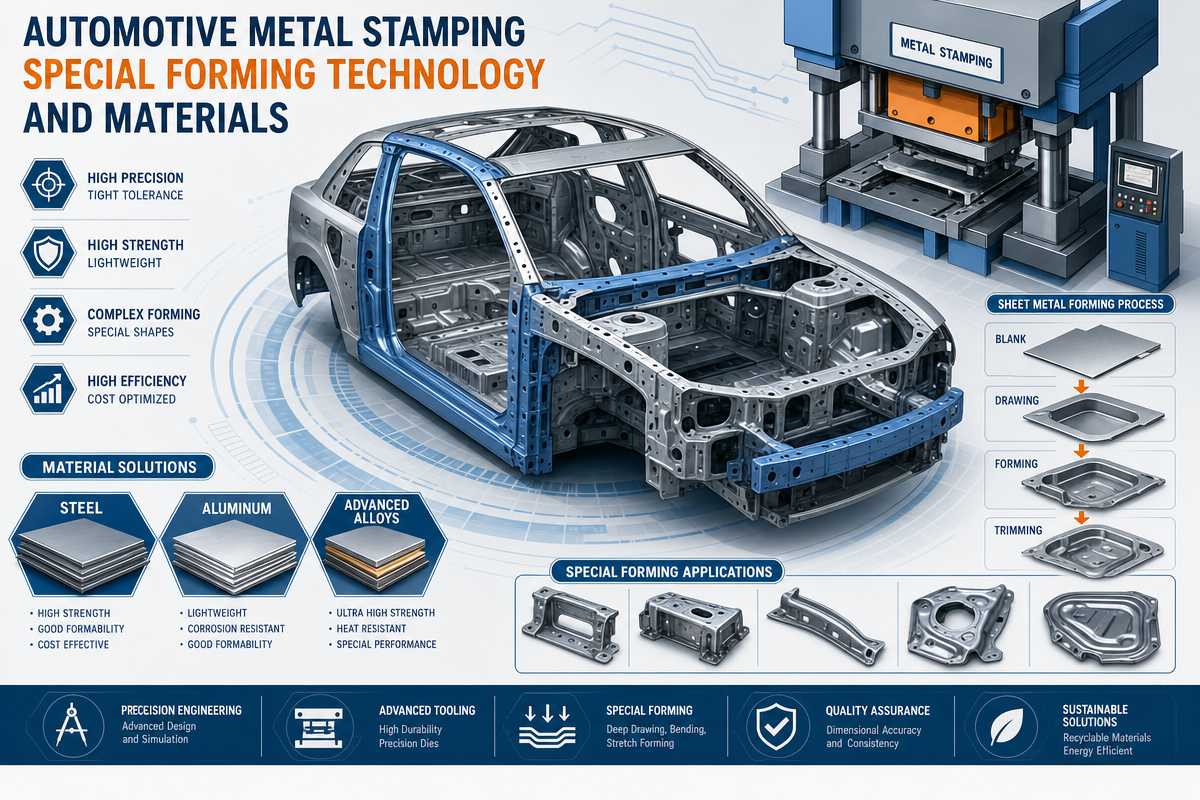
Consejo de diseño 12: Estampado de metales para automoción en AHSS (acero avanzado de alta resistencia)
El acero AHSS es bastante diferente del acero común. Las principales diferencias radican en los grandes radios de curvatura, la mayor holgura entre matrices, la mayor presión de nitrógeno y las superficies pulidas para reducir la fricción. La recuperación elástica es de 2 a 3 veces mayor. Tenga en cuenta estos factores al diseñar las matrices.
Consejo de diseño 13: Prueba de estampado de metal para automóviles con papel de lija
Para diagnosticar la distribución de la tensión en una superficie, pruebe la prueba del papel de lija. Lije la pieza en bruto con papel de lija grueso (grano 60-80). Durante la deformación, el papel de lija raya la superficie de la matriz y revela las zonas de mayor concentración de tensión. Es un método económico y muy fiable.
Consejo de diseño 14: Secuencia de corrección de flexión
Para corregir la deformación, siga una secuencia específica. Primero, determine el espesor y la dureza del material; luego, la holgura entre las matrices; y finalmente, ajuste el ángulo de los punzones. Verifique estos datos básicos antes de realizar cualquier ajuste en el bloque de la matriz. Muchos problemas con la matriz se deben en realidad al material o a la prensa.
Consejo de diseño 15: Procedimiento de ajuste de calces mediante estampado de metal para automoción
Utilice calces de precisión de 0.05, 0.1 y 0.2 mm para realizar ajustes finos debajo de los insertos o detrás de las almohadillas de conformado. Documente siempre el proceso de calce con detalle en el libro de registro de herramientas. Nunca utilice más de tres calces en un mismo lugar, ya que podrían deformarse de forma irregular. Rectifique la superficie de los insertos para una solución definitiva.
Consejo de diseño 16: Estampado de metal para automóviles con recubrimiento de acero inoxidable
Para evitar el agarrotamiento, aplique recubrimientos de nitruro de titanio y aluminio (TiAlN), nitruro de aluminio y cromo (AlCrN) o nitruro de cromo (CrN) a las superficies de conformado. Utilice lubricantes de trefilado de alta viscosidad y acabado superficial pulido (Ra < 0.2 µm). Además, utilice agentes antiagarrotamiento a base de níquel para las pruebas.
Capítulo 6: Detalles sobre la producción y el procesamiento
Consejo 17 Estampado de metales para la industria automotriz: Gestión de materiales
Almacene las bobinas en bruto en condiciones ambientales controladas para evitar la oxidación y el deterioro de los lubricantes. Registre los lotes del material y los certificados de las pruebas mecánicas. A menudo, se producen grietas inesperadas debido a una bobina defectuosa. Inspeccione el material entrante para verificar las tolerancias de espesor, el estado de los bordes y el estado de tensión.
Consejo 18: Sistemas de sensores y manejo de chatarra.
Utilice sensores para controlar los atascos, el fallo del mecanismo de expulsión de piezas y la contaminación de la matriz. En el caso de matrices progresivas, compruebe que los restos no se obstruyan durante el reprocesamiento. La rampa de desecho debe tener una pendiente (ángulo >30°) con aberturas para su limpieza. Un solo trozo podría dañar muchas otras estaciones.
Consejo 19: Estampado de metales para automoción con secuencia de punzonado óptima
Siempre intente realizar el punzonado antes del conformado, especialmente si es necesario perforar agujeros cerca del contorno. El punzonado posterior al conformado requiere ángulos más complejos y genera mayor cantidad de rebabas. Si no es posible separar el punzonado del conformado, utilice un punzón esférico o escalonado.
Consejo 20: Estampado de metales para automoción mediante el método de troquelado fino.
El troquelado de precisión produce contornos de corte limpios con cizallamiento total y sin superficies de fractura. El troquelado de precisión tradicional requiere el uso de prensas de estampado especiales, pero hoy en día muchos troqueles progresivos ofrecen un resultado equivalente con tolerancias mínimas (hasta el 1 % del espesor), punzones de anillo en V y contrapunzones.
Consejo 21 – Enfoques correctivos secundarios
En caso de que la optimización del troquel no produzca el resultado esperado, existen otras opciones a considerar: nivelación con rodillos para obtener una superficie plana, acuñado para ajustar el espesor y re-recortes para el ajuste final del contorno. A veces, la solución óptima se encuentra más allá del molde original.
Capítulo 7: Estabilidad de la producción en masa de estampado de metales para automóviles
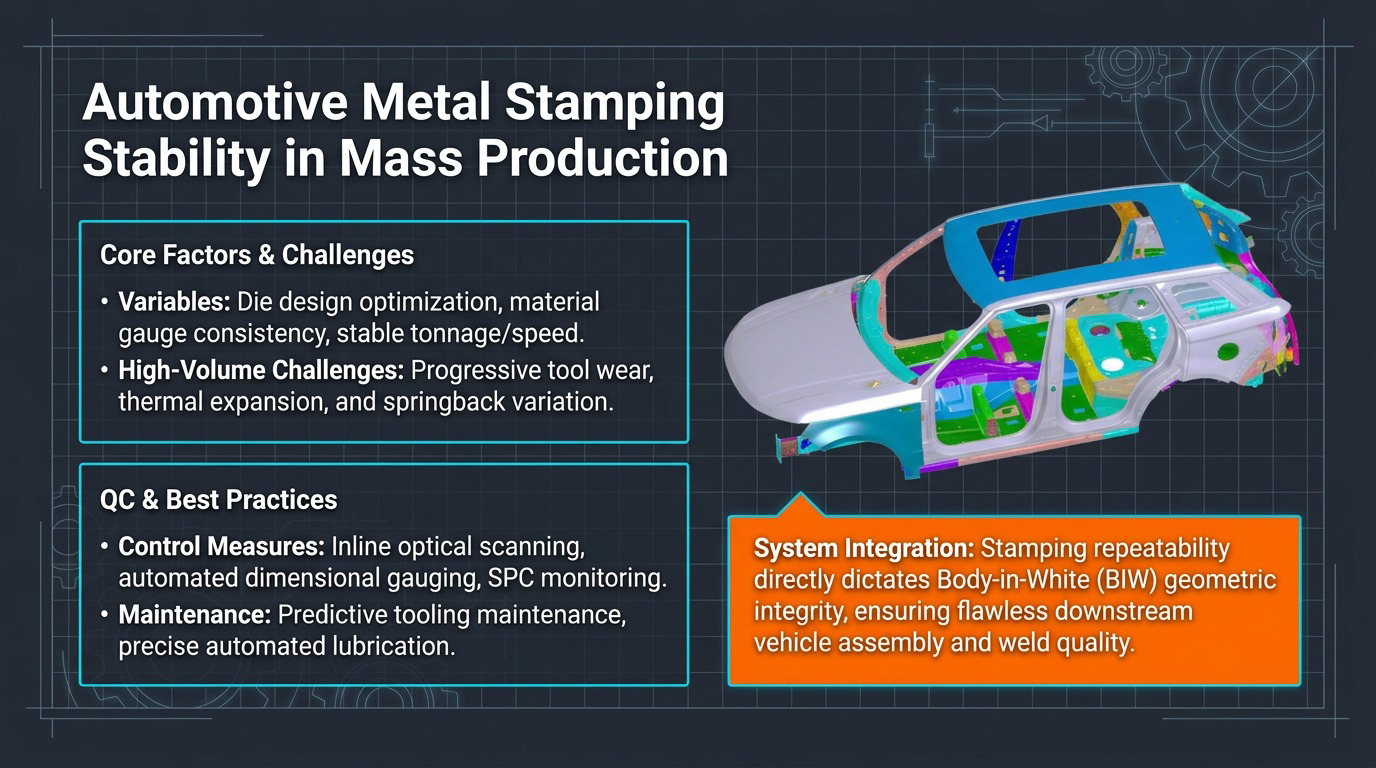
Consejo 22 – Estampado de metales para la industria automotriz: Seguimiento de la vida útil de la herramienta
Controla la vida útil de las herramientas mediante el conteo de ciclos entre reafilados y el análisis del desgaste. El intervalo habitual entre reafilados de matrices de estampado AHSS de alto volumen es de 50 000 a 200 000 ciclos. Utiliza la información recopilada para programar paradas preventivas con anticipación, en lugar de esperar a que se presenten emergencias.
Consejo 23 – Programa de mantenimiento planificado para el estampado de metales en la industria automotriz
Elabore una lista de actividades de mantenimiento regulares que incluyan: limpieza de orificios y conductos de desechos, comprobación de los resortes de nitrógeno para detectar caídas de presión, inspección de pasadores y casquillos guía, y comprobación de los valores de par de apriete de todos los insertos. Un troquel con el mantenimiento adecuado puede producir de forma consistente más que un troquel optimizado en su estado de degradación.
Consejo 24 – Comprobación de los resortes de nitrógeno
Tras un uso prolongado, la presión de los resortes de nitrógeno tiende a disminuir debido al desgaste de los sellos. Verifique la presión de precarga mensualmente con un manómetro especialmente diseñado. Reemplace todos los resortes que presenten una pérdida de presión superior al 10 %. Un resorte de nitrógeno dañado puede provocar una deformación asimétrica o desviaciones repentinas en el contorno de la pieza.
Consejo 25 – Control estadístico de procesos (CEP)
Utilice el control estadístico de procesos para monitorear las tendencias en las dimensiones críticas durante el proceso de prueba. Registre los resultados de las mediciones después de cada 50 a 100 ciclos. Preste atención a tendencias como el aumento del efecto de recuperación elástica (debido al desgaste del troquel) o cualquier cambio repentino (debido a insertos sueltos o diferencias en el grado del material).
Consejo 26: Soporte para simulación CAE en producción.
Guarde todas las simulaciones realizadas durante el desarrollo del troquel. Utilice la simulación CAE en producción para solucionar problemas: compare la pieza real con la simulación. Es posible realizar diversos estudios de escenarios hipotéticos, como el uso de piezas en bruto con nuevas formas, diferentes coeficientes de lubricación y velocidades de prensado, utilizando tecnología CAE moderna.
Consejo 27 – Sistema de gestión de estampado de metales para la industria automotriz
Documente en la base de datos toda la valiosa experiencia de prueba, los ajustes y las mejoras de proceso. En muchos talleres de troquelado, la experiencia adquirida durante el desarrollo se guarda únicamente en la mente de los ingenieros. Las lecciones aprendidas durante el desarrollo de diferentes productos se acumulan en un sistema estructurado de gestión del conocimiento.
Capítulo 8: Preguntas frecuentes
8.1 ¿Qué es el estampado de chapa metálica para automóviles?
El estampado de chapa metálica para la industria automotriz es un proceso de fabricación que consiste en dar forma a láminas de metal planas mediante matrices y prensas para convertirlas en componentes de vehículos como paneles de carrocería, soportes, rieles estructurales y carcasas de baterías.
8.2 ¿Qué tipo de materiales se utilizan para el estampado de automóviles?
Los materiales típicos utilizados en el estampado de automóviles son el acero dulce, el acero de alta resistencia (HSS), el acero avanzado de alta resistencia (AHSS), el acero inoxidable y las aleaciones de aluminio (grados 5xxx y 6xxx).
8.3 ¿Por qué es importante la simulación CAE en el proceso de estampado?
La simulación CAE predice posibles problemas de agrietamiento, arrugamiento, recuperación elástica y flujo de material, lo que permite ahorrar entre un 30 % y un 50 % del tiempo y el dinero necesarios para las pruebas.
8.4 ¿Dónde aparecen las arrugas durante el embutido profundo del estampado de metal para la industria automotriz?
Por lo general, las arrugas están asociadas con una fuerza de sujeción de la chapa baja, un diseño deficiente del cordón de estirado, un flujo excesivo de material o una geometría de conformado desequilibrada.
8.5 ¿Cómo evito que se agriete el estampado de metales en la industria automotriz?
Esto se puede prevenir utilizando radios mayores en las esquinas, preformando, recociendo los materiales, ajustando la forma de la pieza en bruto y los rebordes de embutición.
8.6 ¿Cuál es la proporción recomendada para el aclareo?
En general, no debería ser superior al 25%. Hasta un 40% en el caso del embutido profundo de piezas de acero inoxidable con posterior recocido es aceptable.
8.7 ¿Por qué utilizar plantillas ajustables?
El uso de insertos ajustables permite un ajuste rápido de las dimensiones en la fase de prueba y producción, lo que ahorra costes de utillaje y evita la sustitución de la matriz completa.
8.8 ¿Qué es el proceso de troquelado fino?
El troquelado de precisión es un proceso de estampado de alta precisión que prácticamente no produce holgura (menos del 1 %) y, por lo tanto, proporciona un corte perfecto con una excelente precisión dimensional sin necesidad de operaciones secundarias.
8.9 ¿Cómo aumentar la vida útil del chip?
Esto incluye el uso de acero para herramientas de primera calidad, la aplicación de recubrimientos PVD o TiD, el mantenimiento planificado, el reafilado programado y la lubricación eficaz.
8.10 ¿Cómo reducir el tiempo de las pruebas de selección?
El uso combinado de simulación CAE, diseños de tiras óptimos, insertos ajustables y un registro detallado de pruebas reduce el tiempo de desarrollo del chip entre un 30 % y un 50 %.
Capítulo 9: Conclusión sobre el estampado de metales para la industria automotriz
La tecnología de estampado de metales para la industria automotriz es un campo altamente especializado que combina muchos aspectos de la ciencia de los materiales, el diseño de herramientas, la simulación CAE y años de experiencia práctica en la fabricación. El desarrollo de los automóviles eléctricos y los materiales avanzados impulsa la tecnología de troqueles hacia la precisión y la durabilidad.
El ciclo continuo de diseño → prueba → análisis → optimización → producción ayuda a aumentar la proporción de matrices aceptadas, acelerar el proceso de desarrollo de matrices y lograr una producción en masa eficiente y rentable. Los treinta consejos presentados se probaron con éxito en matrices reales y demostraron su eficacia. Simplemente úselos de forma consistente, documente y mejore constantemente sus procesos.

