

Kapitel 1: Introduktion af solenoidoverfladebehandlingen
Overfladebehandlingen af solenoiden er afgørende for langvarig stabil ydeevne og forlænget levetid i den allestedsnærværende anvendelse af solenoider i industriel automation, bilsystemer, medicinsk udstyr, elektronik og smarte maskiner. Udover et godt magnetisk design og spolekvalitet kræver langvarig drift også en effektiv overfladebeskyttelse mod forskellige miljøpåvirkninger. En række for tidlige fejl og funktionsfejl skyldes ofte ikke manglende magnetisk effektivitet, men snarere oxidation, korrosion, afskalning af belægninger, dårlig ledningsevne eller eksterne forurenende stoffer. Uden tilstrækkelig overfladebeskyttelse i et fugtigt værksted, saltholdigt miljø, havvand eller en varm fabrik reduceres levetiden for en magnetisk aktuator betydeligt på grund af disse faktorer.
I denne blogguide vil vi diskutere alt, hvad du behøver at vide om overfladebehandling af solenoider.
Vigtigheden af korrekt belægning
Sammenlignende gennemgang af zink-, nikkel-, krom-, tin- og guldbelægninger
Neutral saltspraytest
Solenoidoverfladebehandling afhængigt af projektanvendelse
Almindelige belægningsproblemer ved overfladebehandling af solenoider og deres løsninger
Yderligere teknologier til overfladebehandling af solenoider:
Tips til rustbeskyttelse
Ingeniør-, indkøbs- og produktionsvirksomheder kan drage fordel af disse nyttige fakta og oplysninger.
Kapitel 2: Mest anvendte metalliske materialer til fremstilling af solenoider
Generelt set består en standard solenoid af en konstruktion som vist nedenfor:
Hus, magnetisk kerne, solenoidspole, samling, stempelterminaler og beslag
Ud af alle disse elementer i en solenoid er de mest kritiske for overfladebehandling den magnetiske kerne og huset.
Rent jern bruges i vid udstrækning til fremstilling af kerner på grund af dets gode magnetisme, men det mangler enhver naturlig korrosionsbestandighed. Efter oxidation falder kernens magnetiske effektivitet betydeligt, mens reaktionstiden bliver uforudsigelig.
Kommentar Metaller brugt til fremstilling af solenoiden
| Materiale | Hovedprogrammet | Fordele | Ulemper | Overfladebehandlingsnødvendighed |
| Rent jern / Elektrisk rent jern | Magnetisk kerne | Fremragende magnetisk permeabilitet | Ekstremt let at ruste | Obligatorisk |
| Carbon Steel | Hus, beslag | Stærk, lav pris | Dårlig korrosionsbestandighed | påkrævet |
| Rustfrit stål | Premiumboliger | Fremragende korrosionsbestandighed | Højere omkostninger, lavere magnetisk effektivitet | Afhænger af applikation |
| Kobber / kobberlegering | Ledninger, terminaler | Fremragende ledningsevne | Oxiderer let | Anbefales |
| Aluminum Alloy | Letvægtskonstruktioner | Lav vægt, god bearbejdelighed | Blødere materiale | Kræver anodisering |
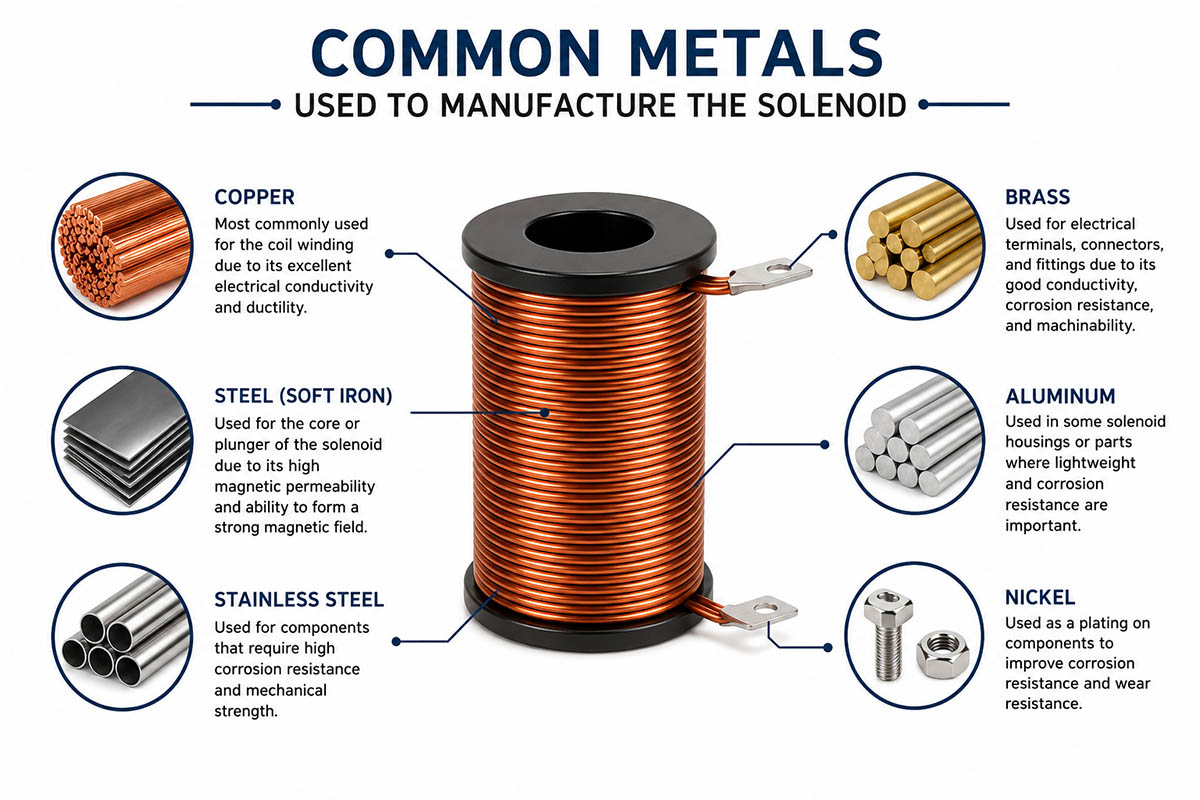
En tilstrækkelig overfladebehandlingsproces er således en integreret del af fremstillingen af solenoider.
Kapitel 3: Betydningen af solenoidoverfladebehandling
3.1 Korrosionsbeskyttelse
Beskyttelse mod oxidation er en primær egenskab ved overfladebehandling.
Under industrielle forhold er solenoidkomponenten normalt udsat for følgende miljøpåvirkninger:
Fugtdug
Gassyre
Salt luft
* Industrielle kemikalier
Olietåge
Vandregn ved installation i åben luft
Ubeskyttede metaldele lider meget af oxidation, hvilket fører til:
Nedsat magnetisk effektivitet
Øget slid og friktion
Glidende stempler
Overfladeoxidation
Struktursvækkelse
Elektrisk fejl
Med en korrekt belægning kan delens levetid forlænges betydeligt.
3.2 Øget ledningsevne efter behandling af solenoidoverfladen
Belægningen er nødvendig for at beskytte elektriske terminaler mod oxidation og korrosion.
Tinbelægningen og guldbelægningen er populære fordi:
Lav kontaktmodstand
Høj ledningsevne
Forebyggelse af lysbuer
Forbedring af lodbarhed
Forebyggelse af oxidation
Derfor er belægningen meget vigtig i:
Microelectronics
Automotive stik
Relæsystemer
kommunikationsudstyr
3.3 Bedre udseende og kvalitet af produktet
En god belægning øger:
Produktkvalitet og udseende
Overfladejævnhed
Samlingspræcision
Virksomhedens image
Købers tilfredshed
God belægning beskytter mod ridser, farveændringer og korrosion under forsendelse og opbevaring.
3.4 Forbedret slidstyrke efter overfladebehandling af solenoiden
Friktion i solenoider produceres hovedsageligt af bevægelsen af stempler og andre bevægelige dele.
| Belægningstype | Standard | Typisk tykkelse | Krav til saltspray |
| Varmdyppet zink | GB / T 13912-2020 | 50-80μm | 24-72 timer |
| Galvaniseret zink | GB / T 9799-2011 | 10-30μm | 24h |
| Nikkelbelægning | GB / T 9798-2015 | 5-20μm | 24-48 timer |
| Chrome Plating | GB / T 11379-2008 | 0.5-5μm | ≥48 timer |
| Tinplader | GB / T 12599-2019 | 3-10μm | 12-24 timer |
Overfladen mod slid øges betydeligt ved hjælp af:
Krom- eller nikkelbelægninger
Det gør disse typer belægninger ideelle til højfrekvente aktuatorer.
Kapitel 4: Typer af solenoidoverfladebehandling
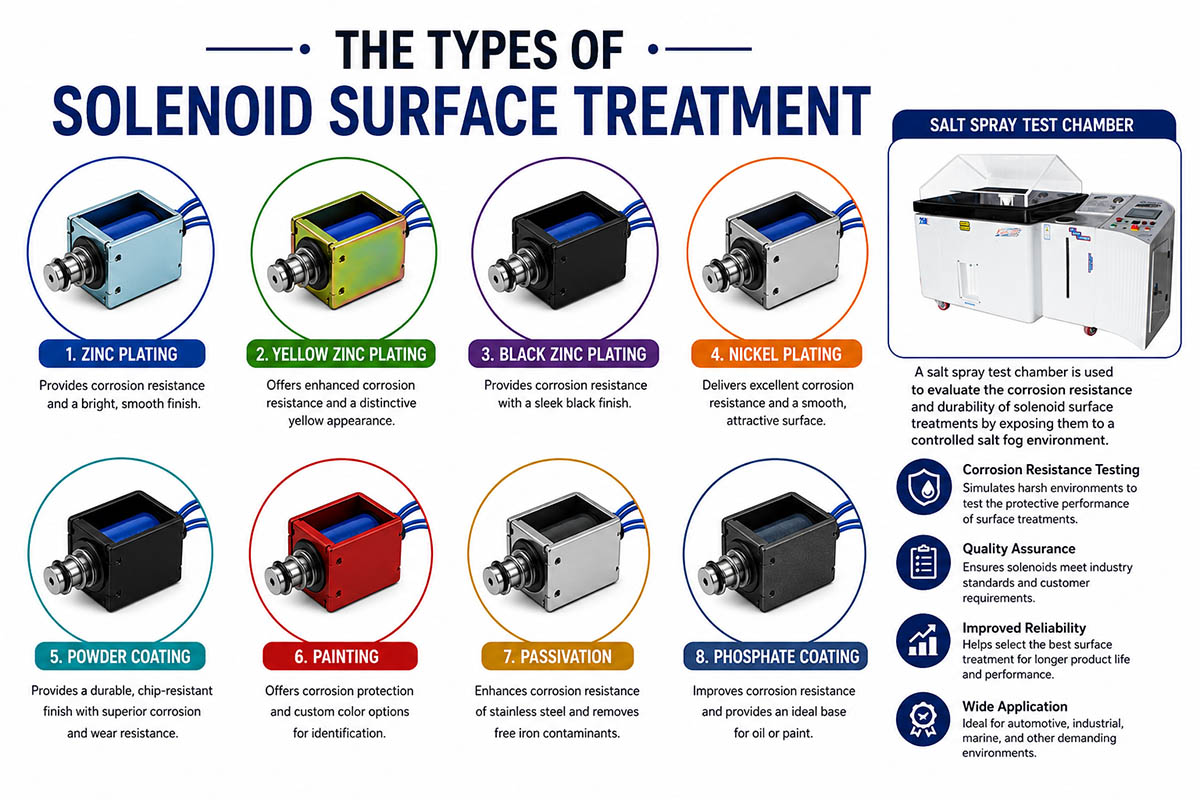
4.1 Zinkbelægning af solenoidoverfladebehandling
Den billigste måde at forhindre korrosion i solenoider på er zinkbelægning.
Typer af zinkbelægning
Electro Zink
"Se flot ud"
Ensartet belægning, der er tynd
Bruges primært til interne applikationer
Varmgalvaniseret metode
Tykkere belægning
Bedre korrosionsbestandighed
Ideel til udvortes brug Fordele
Billigere løsning
God korrosionsbestandighed
Ulemper Ulemper
Masseproduktion mulig
Standard holdbarhed
hvid rust fremkommer efter et stykke tid
Typisk brug
Industriel automation
Maskine værktøj
Kontrolskabe
Indendørs magnetventiler
4.2 Nikkelbelægning af solenoidoverfladebehandling
Nikkelbelægning forhindrer oxidation og har dekorative egenskaber.
Fordele
Meget god beskyttelse mod korrosion
Ekstremt holdbart
Glat belægning
Høj slidstyrke
Ulemper Ulemper
Dyrere sammenlignet med zink
Bearbejdning er sværere
Anvendelse af applikationer
Medicinsk udstyr
Cateringudstyr
Marinesystemer.
Præcisionsværktøj
Nikkelbelægning er en standard overfladefinish til elektromagneter af høj kvalitet, der kan modstå fugt og ætsende kemikalier.
4.3 Krombelægning af solenoidoverfladebehandling
Krombelægning påføres normalt på mekaniske bevægelige dele.
Fordele ved krombelægning i solenoidoverfladebehandling
Høj hårdhed
God slidstyrke
Minimum friktionskoefficient
Øget holdbarhed
Ulemper ved krombelægning i solenoidoverfladebehandling
Højere produktionsomkostninger
Mere kompliceret behandlingsproces
Anvendelsesapplikationer
Stempler til solenoider
Ventilkerner
Mekaniske aksler
Bevægelige dele, der arbejder med højere cyklusser
Forkroming gør glidebevægelsen mere jævn.
4.4. Tinpladebelægning af solenoidoverfladebehandling
Ledende dele er normalt belagt med tinbelægning.
Fordele
Gode loddeegenskaber.
Forbedret ledningsevne
Forhindrer oxidation af kobber
Billige Ulemper Ulemper
Blødere belægning
Lav slidstyrke
Anvendelse
Elektriske terminaler
Stik
Kontaktpunkter på printkort
Spoleledninger
Næsten alle elektriske solenoider bruger fortinnede terminaler.
4.5 Forgyldning af solenoidoverfladebehandling
Guldbelægningen betragtes som den mest pålidelige.
Fordele
Høj ledningsevne
Stor modstandsdygtighed over for oxidation
Beskyttelse mod korrosion
Ulemper Ulemper
Dyrt materiale
Anvendelse Applikation
Luftfartssystemer
Militære systemer
Kvalitetssensorer
Kommunikationssystemer på højt niveau
Guldbelægning bør anvendes, hvis der er behov for størst mulig pålidelighed.
Kapitel 5: Krav til solenoidoverfladebehandling
Der er også nogle internationale krav, som din belægning skal opfylde:
ASTM specifikationer
ISO-standarder for belægninger
RoHS-krav
REACH-krav
Kontrollér altid specifikationerne for belægningen under indkøb.
Kapitel 6: Elektromagnetisk solenoid saltspraytest
Salttågetest er sandsynligvis den vigtigste metode til at vurdere korrosionsbestandighed.
Definition af salttågetestning
Neutral Salt Spray (NSS) testen er en korrosionstest, der involverer dannelsen af salttåge i miljøet.
Saltspraytestning vurderer:
Belægningens levetid
Anti-rust evne
Overflade kvalitet
Miljøstabilitet
Specifikationer for saltspraytest
| Parameter | Standardkrav |
| Løsning | 5% NaCl |
| pH-værdi | 6.5-7.2 |
| Temperatur | 35 ° C |
| Placeringsvinkel | 15–30 ° |
| Sprøjtehastighed | 1–2 ml/(80 cm²·t) |
Kriterier for bestået/ikke bestået
En god belægning bør:
Indeholder ikke rød rust efter en vis periode
Må ikke have vabler
Afskalning er forbudt
Farveforskellen skal være minimal
Betydningen af saltspraytestning
Rapporten om resultatet af en saltspraytest giver køberne sikkerhed for den reelle kvalitet af en belægning, da den viser reelle testresultater i stedet for producentens erklæringer.
Ved køb af industrielle solenoider skal du sørge for, at køberen tilbyder:
Resultater fra uafhængige testlaboratorier
Rapporter om belægningens tykkelse
Materialecertifikat
Det er især vigtigt, når man køber eksport- eller udendørsudstyr.
Kapitel 7: Anbefalede overfladebehandlinger af solenoider afhængigt af miljøet
Industrielt miljø
Workshop
olietåge
Mekanisk vibration Anbefalet efterbehandling
Zinkplating
Elektroløs nikkelbelægning
Brugsmiljø for udendørs enheder
Vejrudsving
Sollys UV-lys
Temperaturændringer Forslag til belægning
Belægningstype: Varmgalvanisering
Kraftig fornikling
Forbrugerelektronikudstyr Miljø
Tørt indemiljø
Komprimeret monteringsplads Anbefalede belægninger
Zinkplating
Fortinning
Medicinsk udstyr Enheder Miljø
Regelmæssig rengøring
Høje hygiejnestandarder Foreslået belægning
Nikkelbelægning
Overfladebelægning i rustfrit stål
Luftfart og militært miljø
Eksponering for ekstremt varme eller kolde temperaturer. Forslag til belægning.
Guldbelægning
Nikkelbelægninger
Kapitel 8: Problemer med solenoidoverfladebehandling og deres mulige løsning
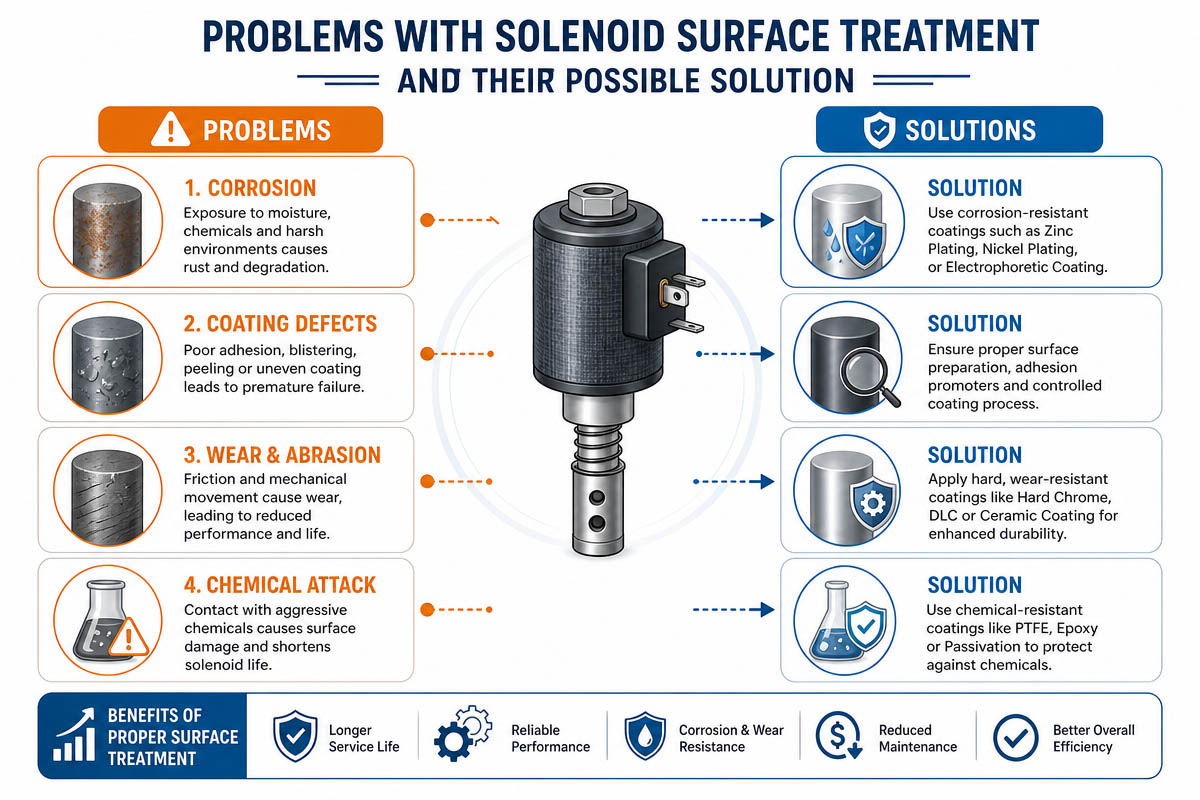
8.1 Årsag til afskalning af belægning
Mangel på korrekt rengøring af overflader
Forkert overfladebehandling
Ukontrolleret belægningsproces Løsning
Forbedring af affedtningsprocessen
Optimering af belægningsparametre
Kun autoriserede forhandlere
8.2 Rust og korrosion
For tyndt lag
For barske miljøforhold
Dårlige opbevarings- og pakkeforhold Løsning
Gør belægningen tykkere
Skift belægningsmateriale
Optimer emballagen
8.3 Nålehuller og bobler i belægninger
Tilstedeværelse af gas under pletteringsprocessen
Urenheder i belægningsbadopløsninger
Forbedre kvaliteten af belægningsvæsken
Forbedre kvalitetsinspektion
8.4 Dårlig elektrisk ledningsevne
Beskadigede terminaler på grund af korrosion Løsning af skade
Efterbehandling af terminalerne
Udskiftning af defekte terminaler
Regelmæssige eftersyn
Kapitel 9: Alternative teknologier til solenoidoverfladebehandling
Efterbehandlingsprocessen kan omfatte forskellige overfladebehandlingsteknikker, blandt hvilke kun plettering er.
9.1 pulverlakering
Beskyttende tyk belægning til beslag og hus. Fordele
Fremragende korrosionsbestandighed
Godt udseende
Eco-venlig
Elektroforesebelægning (E-belægning)
Almindelig teknik i elektromagnetiske komponenter i bilindustrien Fordele
ensartethed
Forbedring af kantdækning
Høj effektivitet
9.2 Sandblæsning
Overfladen er rugjort for bedre belægning.
Før belægning
Dekorativ efterbehandling
9.3 Polering
Øger overfladens glathed.
Til ornamentdele
Præcisionsudstyr
9.4 Anodisk binding
Anvendes normalt til aluminiumbaserede dele Fordele
Høj hårdhed
Fremragende korrosionsbestandighed
Forskellige farver tilgængelige til dekoration
9.5 Fosfatbehandling
Fremgangsmåde til fremstilling af en fosforbelægning. Fordele
Forbedre malingens vedhæftning
Øget korrosionsbestandighed
9.6 Varmebehandling
Selvom varmebehandling ikke er en belægningsproces, kan den øge:
Materiel hårdhed
Forbedret slidstyrke
Materialets styrke
Det kan bruges sammen med overfladebehandlingsteknikker.
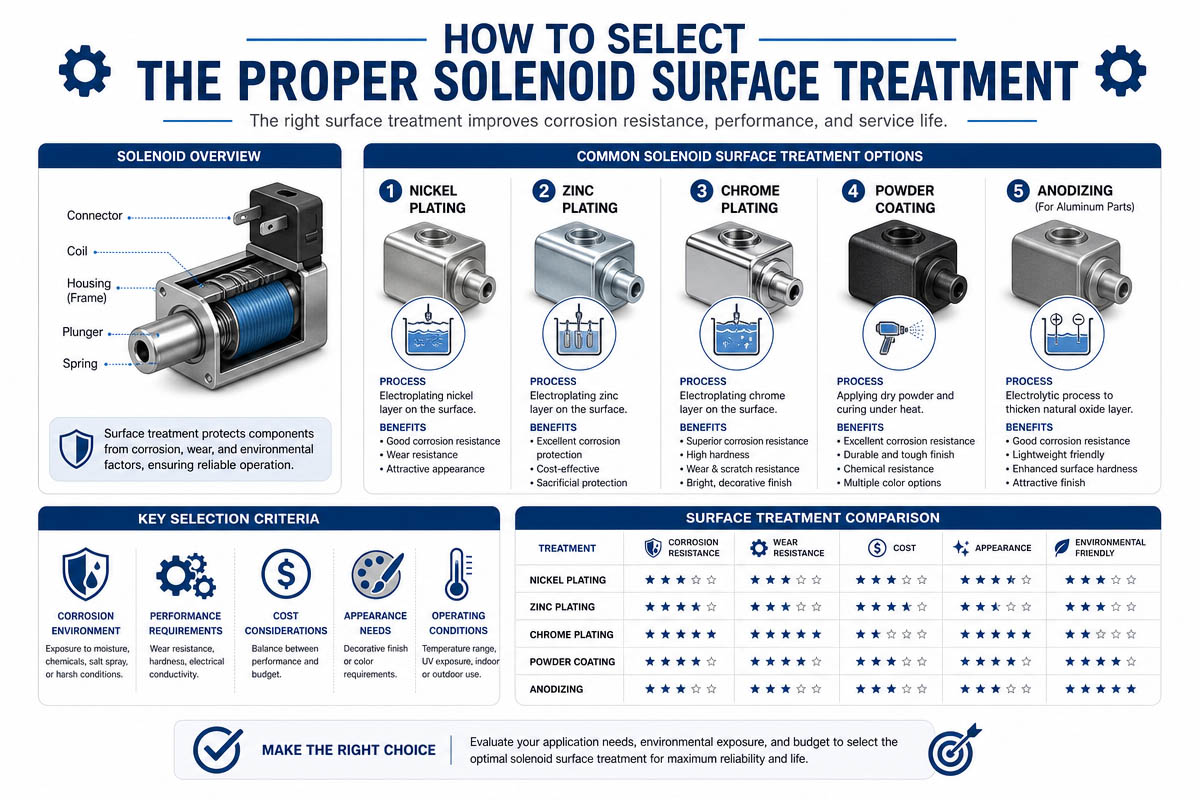
Kapitel 10: Sådan vælger du den rigtige overfladebehandling til solenoiden
Der er følgende tekniske overvejelser:
Betingelser for brug
Inde i bygningen eller udendørs?
Fugtigt miljø?
Saltmiljø?
Kemiske stoffer?
Funktionelle krav
Behov for høj ledningsevne?
Behov for slidstyrke? Påkrævet?
Æstetiske behov?
Udstyrets levetid
Kort eller langsigtet ansøgning?
Vil vedligeholdelsesfri brug være påkrævet?
Budgetteret
Store mængder og lave priser?
Præcisionsudstyr? Eksklusivt?
Ingen af disse belægninger kan tjene alle formål. Et optimalt kompromis mellem kvalitet og pris er at foretrække.
Kapitel 11: Fremtidig udvikling af solenoidoverfladebehandling
På grund af innovationer inden for industrielle teknologier fortsætter nye pletteringsmetoder med at dukke op.
Fremtiden for plettering omfatter:
Miljøvenlig belægning
Ikke-krombelægning
Nanokeramisk belægning
RoHS-belægning
Avanceret korrosionsbestandigt materiale
Selvhelende belægninger
Producenter af solenoider vil i stigende grad tage hensyn til ikke kun miljøpåvirkningen, men også den langsigtede pålidelighed.
Kapitel 12: Konklusion
Overfladebehandling af solenoider er ikke en dekorativ proces til elektromagnetiske komponenter. Det er et kritisk ingeniørtrin, der påvirker ydeevne, holdbarhed, ledningsevne, slidstyrke og levetid for en magnetisk aktuator.
Ved at vælge det rigtige belægningssystem, opfylde internationale normer og bevise belægningskvaliteten via saltspraytest, kan producenter reducere fejl og øge udstyrets effektivitet.
Ved design af industrielle automationssystemer, udendørsudstyr, medicinsk udstyr og elektroniske apparater er korrekt overfladebehandling af solenoidkomponenter ekstremt vigtig for at sikre pålidelig drift under barske forhold. God belægning kan:
Hjælp med at forhindre oxidation og korrosion
Øg ledningsevnen
Øg slidstyrken
Forlæng levetiden
Reducer vedligeholdelsesudgifter
Øg produktets kvalitet
En investering i den rigtige overfladebehandling vil helt sikkert betale sig.
Kapitel 13: Ofte stillede spørgsmål om overfladebehandling af solenoider
1. Hvad er den bedste finish til industrielle solenoider?
De mest populære overfladebehandlingsteknikker til industrielle solenoider er zink- og nikkelbelægning på grund af deres pålidelighed og pris.
2. Hvorfor ruster en elektromagnet så hurtigt?
De fleste solenoiders magnetiske kerner er lavet af jern, der har gode magnetiske egenskaber, men dårlig korrosionsbestandighed. Derfor ruster det let under fugtige forhold.
3. Hvad er formålet med at udføre en salttågetest?
Saltspraytest udføres for at bestemme belægningens korrosionsbestandighed. Belagte dele udsættes for en bestemt saltvandsatmosfære.
4. Hvilken belægning er bedst til ledningsevne?
Guldbelægning har den største ledningsevne, og fortinning er den billigste i tilfælde af elektriske forbindelser.
5. Hvor længe skal solenoiden modstå salttågetesten?
Det afhænger af formålet. Standard industrielt udstyr skal have en levetid på mindst 24-48 timer, mens marine- eller udendørsudstyr kan holde i op til 72 timer.
6. Zinkbelægning eller fornikling – Hvad er bedst til solenoider?
Nikkelbelægninger er stærkere mod korrosion og slid, mens zinkbelægninger er billigere end almindelige industrielle solenoider.
7. Hvad er årsagerne til afskalning af belægninger?
Blærer og afskalning af belægningen kan skyldes dårlig forbehandling, olieforurening, forkerte belægningsparametre eller utilstrækkelig vedhæftning af belægningen.
8. Kan vi undgå belægning, når vi fremstiller solenoider i rustfrit stål?
Ja, i nogle tilfælde, men rustfrit stål er dyrere end almindelige metaller og har ikke lige så gode magnetiske egenskaber.
9. Hvad er den bedste finish til udendørs elektromagnetiske enheder?
For udendørs apparater, der udsættes for fugt og klimaændringer, anbefales varmgalvanisering eller fornikling.
10. Hvordan kan købere kontrollere kvaliteten af belægninger?
Købere skal bede om følgende dokumentation:
Rapport om saltspraytest
Rapport om belægningstykkelse
Materialetestrapport
Inspektionspapirer fra tredjepart.

