
Som en virksomhed, der opererer under Weilong-brandet, følger vi principperne om proaktiv kvalitetsstyring og åben og klar kommunikation. Denne guide vil dække nogle af de typiske vanskeligheder og tilsvarende måder at håndtere dem på, der er forbundet med plastindsprøjtning og metalprægning.
Relaterede vejledninger: SPRØJTESTØBNING AF PLAST: Ofte stillede spørgsmål og fejlfinding.
Kapitel 1: Almindelige fejl og løsninger
1.1 Mærker og hulrum i vasken
Problem: Fordybninger eller hulrum i emnets overflade
Årsager: Pakningstrykket er utilstrækkeligt
Lav køletid
Tykke sektioner køler ujævnt
Problemer med materialekrympning
Vores løsninger:
- Optimer pakketrykket og -tiden
- Forøg køletiden
- Modifikation af port: placering/størrelse
- Juster vægtykkelsens ensartethed
- Brug materialer med lavere krympning
1.2 Vridning og forvrængning
Problem: Delen vrider sig efter e
årsager:
Ujævn afkøling
Differentiel svind
Reststress
For tidlig udstødning
Vores løsninger:
- Optimer designet af kølekanaler.
- Udlign formtemperaturerne.
- Juster pakningsparametrene.
- Oprethold ensartet vægtykkelse.
- Brug spændingsaflastningsglødning.
1.3 Korte skud (ufuldstændig udfyldning)
Problem: Formen fyldes ikke helt op.
årsager:
Lavt indsprøjtningstryk.
Materialetemperaturen er for lav.
Udluftningen er utilstrækkelig.
Porte: Portene er små i
Vores løsninger:
- Øg indsprøjtningstrykket og hastigheden.
- Øg smelte- og støbetemperaturerne.
- Forbedre udluftningen.
- Udvid porte eller løbere.
1.4 Vælg materialer med høj flydeevne.
Flash (Burrs
Problem: Overskydende materiale ved skillelinjen.
Årsager: For højt indsprøjtningstryk.
Klemmekraften er ikke tilstrækkelig
Værktøjet er slidt.
Formjusteringen er forstyrret.
Vores løsninger:
- Reduceret indsprøjtningstryk.
- Øg klemmekraften.
- Reparation og vedligeholdelse af værktøj.
- Forbedr vedligeholdelsesplanen for skimmelsvampen.
1.5 Svejselinjer
Problem: Hvor smeltefronterne mødes, er der synlige linjer.
årsager:
Flere porte.
Blokeringer i strømningsvejen.
Manglende smeltetemperatur.
Injektionshastighed, som fortrinsvis er
Vores løsninger:
- Optimer placeringen af porten.
- Hæv smeltetemperaturen.
- Øg injektionshastigheden
1.6 Ændr design af dele for at reducere strømningsbarrierer.
Brændemærker (dieseleffekt)
Problem: Sorte eller brune mærker misfarver delens overflade.
årsager:
Indespærret luft.
Overdreven forskydningsopvarmning.
Materiale sammensætning.
Utilstrækkelig ventilation
Vores løsninger:
- Forbedret udluftning
- Lavere injektionshastighed
- Lavere smeltetemperatur
- Rengør og vedligehold værktøj
Kapitel 2: FAQ
Q1: Hvilken metode bruges til at beregne den optimale vægtykkelse af et plastprodukt?
NH: Følg branchenormer: 0.5-4.0 mm baseret på materiale og produktstørrelse. Flowanalyse bruges til at optimere dele for lige fyldning og eliminere mærker fra synkninger. Ingeniørernes forslag leveres via DFM-analyse.
Q2: Hvad er årsagerne til inkonsistente deldimensioner?
A: Disse kan omfatte: Inkonsistente materialeegenskaber, variationer i formtemperatur, forkerte maskinparametre, værktøjsskader. B: Vi følger SPC'en, sikrer, at procesparametrene er ensartede, og at formen vedligeholdes regelmæssigt.
Q3: Hvordan håndterer I problemer med materialenedbrydning?
A: Vi tager hensyn til materialets opholdstid, korrekte tørreprocedurer, korrekte smeltetemperaturer og korrekte udrensningsplaner.
Q4: Hvad er jeres metode til minimering af rester fra porte?
A: Præcisionsportdesign, optimeret portstørrelse og -placering, brug af hot runner-teknologi, hvor det er relevant, og i nogle tilfælde kan sekundære operationer anvendes.
Q5: Hvordan håndterer I udfordringer med farvematchning?
A: Vi arbejder kun med akkrediterede farvematerialekilder, holder nøje kontrol over lagerbeholdningen, bruger kalibreret farvemålingsudstyr og udfører batch-til-batch verifikationsprocesser.
Q6: Hvorfor er der sorte pletter i plastikkomponenter?
A: Normalt på grund af materialenedbrydning, forurenet genslibning eller forurening af udstyr/værktøj. Dette forebygges ved at anvende passende udrensningsmetoder og sikre et rent miljø under processen.
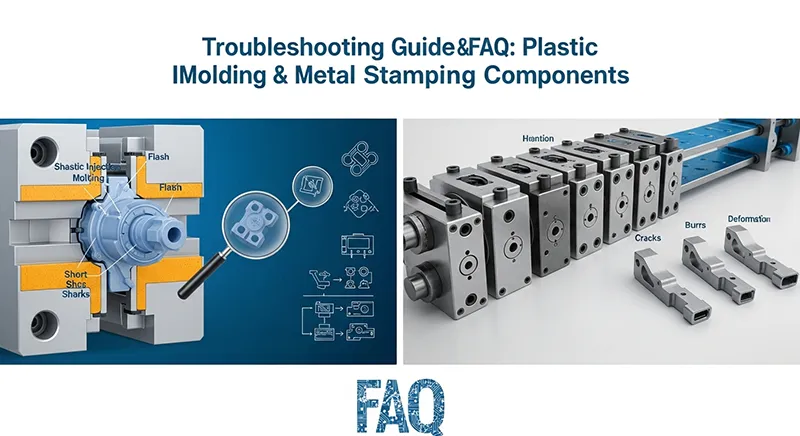
Kapitel 3: METALPRÆNGNING: Ofte stillede spørgsmål og fejlfindingsguide
Ofte forekommende fejl og løsninger
3.1 Grater og skarpe kanter
Problem: Ruhed i rester fra skære- eller stanseoperationer.
Formål
årsager:
Slidt værktøj
Forkert frihøjde.
Kedelige skærekanter.
Materiale tilbagefjeder.
Vores løsninger:
- Slibning og vedligeholdelse af værktøj.
- Optimering af stempel-dyse-afstand.
- Påføring af værktøjsbelægninger.
- Anvendelsen af den fine afblændingsprocessen, når den
3.2 Problemer med tilbagespringning
Problem: Komponenten bevarer heller ikke sin form.
årsager:
Materiel hukommelse.
Mangel på tilstrækkeligt formningstryk.
Forkert bøjningsradius.
Materialevariationer.
Vores løsninger:
Overbøjningskompensation
Bottoming operationer
Brug af formningspuder
Kontrol af materialeegenskabers konsistens er et kraknings- og opdelingsproblem
Materialet revner under formning
årsager:
Overdreven deformation
3.3 Materialet er for hårdt/skørt
Forkert træretning
Mangel på tilstrækkelig bøjningsradius
Vores løsninger:
- Øgede bøjningsradier
- Brug udglødede materialer.
- Optimer kornretningen
- Brug flertrinsformning
3.4 Rynkning og udbulning
Problem: Materialet rynker under trækning/formning
årsager:
Der virker ikke tilstrækkeligt tryk på emneholderen
Overdreven materialestrøm
Når
Forkert smøring
Uregelmæssig trykfordeling
Vores løsninger:
Optimer trykket i emneholderen
Sørg
Brug tegneperler.
Forbedre smøring.
Ændre værktøjsradier.
3.5 Overfladeridser og rivning
Problem: Ridser på færdige komponenter.
Årsager
Beskidt værktøj.
Utilstrækkelig smøring
Overfladeruhed i værktøj.
Materialeafhentning
Vores løsninger:
Hold værktøjet rent og poleret.
Optimer smøremiddelpåføringen.
Påfør værktøjsbelægninger (DLC, TiN osv.).
3.6 Påfør beskyttelsesfilm.
Dimensionelle uoverensstemmelser
Problem: Variation af deldimensioner.
årsager:
Værktøjsslid.
Variation af materialetykkelse.
Maskinens afbøjning.
– Temperaturvariationer.
Vores løsninger:
Regelmæssig vedligeholdelse af værktøj
Overvågning af materialetykkelse
Maskinkalibrering
Procesparameteroptimering
Kapitel 4: Ofte stillede spørgsmål om metalprægning
Q1: Hvad er processen for håndtering af værktøjsslid i masseproduktion?
A: Vi bruger værktøjsstål af høj kvalitet, udfører forebyggende vedligeholdelse, bruger slidstærke belægninger, sporer produktionsniveauer og udfører periodiske inspektioner med præcist måleudstyr.
Q2: Hvad skyldes uensartede hulplaceringer i stemplede komponenter?
A: Ofte forårsaget af værktøjsudbøjning, forkert justering eller materialetransport. Vi bruger præcisionsstyret værktøj, pressejustering, passende materialehåndtering og sensorer for at verificere position.
Q3: Hvilke metoder bruger I til at håndtere udtyndingen af materialet i de dybtrukne komponenter?
A: Vores strategi involverer optimering af trækforhold, anvendelse af tilstrækkelig smøring, flertrinsbehandling og udglødning hvor og når det er nødvendigt, samt computersimulering af overdreven udtynding via softwareprogrammer.
Q4: Hvordan reducerer man gratdannelse?
A: Vi holder vores skærkanter skarpe, stempel- og matriceafstand optimeret (normalt omkring 5 til 10 % af materialetykkelsen), bruger fin afblænding til kritiske kanter og inkorporerer ofte sekundær afgratning.
Q5: Hvordan kompenserer man for tilbagespring?
A: Erfaringsbaserede kompensationsfaktorer, FEA-simulering, validering af prototypeværktøj og muligvis coinmining eller bottommining for at reducere tilbagespring.
Q6: Hvorfor opstår rivning ved prægning af rustfrit stål?
A: Normalt på grund af materialets vedhæftning til værktøjet. Vi anvender glat værktøjsoverfladebehandling, specifik smøring, værktøjsbelægning (f.eks. DLC og TiN) og nogle gange rengøring af værktøjerne regelmæssigt.
Kapitel 5: Procedure for rodårsagsanalyse
Vores 8-trins problemløsningsproces
5.1 Problemdefinition: Formuler problemdefinitionen, understøttet af data.
5.2 Inddæmning: Indledende foranstaltninger for at forhindre en forværring af situationen.
5.3 Dataindsamling: Indsaml relevante proces- og inspektionsdata.
5.4 Identifikation af rodårsager: Brug fiskebensdiagrammer og andre rodårsagsværktøjer som f.eks. de fem hvorfor-metoden.
5.5 Planlægning af korrigerende handlinger planlægning af korrigerende handlinger Formulering og implementering af nødvendige korrigerende foranstaltninger.
5.6 Verifikation: Valider effektiviteten af de korrigerende skridt.
5.7 Forebyggende foranstaltninger: Implementerede foranstaltninger for at forhindre sådanne tilfælde i at finde sted i fremtiden.
5.8 Dokumentation: Al dokumentation skal opbevares.
Kapitel 6: GARANTI- OG LØSNINGSFORPLIGTELSE
6.1 Vores kvalitetsgaranti
Nul defekt
Mål: At blive perfekt i alle aspekter
Hurtig respons: Første respons inden for 24 timer på kvalitetsrelaterede problemer
Omfattende support:
Teknisk support under løsningen
6.2 Kontinuerlig forbedring
Læring af hver udfordring Løsningstidslinje Kritiske problemer: Øjeblikkelig inddæmning, 48-timers rodårsagsanalyse I forbindelse med denne klage er der væsentlige problemer, der diskuteres i denne Mindre problemer: 5-dages løsning med forebyggende planer Tendensproblemer: Ugentlig overvågning og månedlige forbedringsvurderinger TEKNISKE SUPPORTRESSOURCER Tjenester tilbudt af andre parter Assistance på stedet: Teknisk support på dit anlæg Teknisk træning
Træning af proces- og kvalitetssystemer Analytiske ydelser: Materiale- og fejlanalyse Procesoptimering: Løbende forbedringsprogrammer Dokumentationsstøtte Kvalitetsmanualer:-dokumentation Processum Complete kontrolplaner: Dokumentation af processtyring
6.3 Kontrolinspektionsrapporter:
Fuldstændige inspektionsregistreringer Materialecertificeringer: Fuldt sporbare materialer FOREBYGGENDE VEDLIGEHOLDELSE Værktøjsvedligeholdelse Regelmæssig honing: Baseret på produktionstal Overfladerenovering: Periodisk polering og belægning Udskiftning af komponenter: Forebyggende udskiftning af sliddele
Vedligeholdelse af justeringsudstyr, forebyggende tidsplaner: Producentkalibreringsprogrammer: Udstyrskalibrering, ydelsesovervågning: Kontinuerlig overvågning af udstyrets ydeevne, opgraderingsprogrammer: Teknologiopgraderinger
Kapitel 7: Konklusion: Vores engagement i fremragende kvalitet
Hos Weilong mener vi, at enhver udfordring med kvalitetsproblemer er en chance for forbedring. Ved at integrere teknisk viden, metodisk problemløsning og samarbejde med vores kunder opnås den succes, din produktionsproces har brug for.
Vores kvalitetsløfte: Proaktiv forebyggelse: Forudseelse og forebyggelse af problemer, før de opstår. Hurtig løsning: Hurtig og effektiv løsning af eventuelle kvalitetsproblemer, der opstår.
Gennemsigtighed i kommunikation: Gennemsigtighed i kommunikation er afgørende, fordi det muliggør åben og ærlig løbende forbedring
Læring og forbedring fra hver erfaring Partnerskabstilgang
Samarbejde for fælles succes Uanset om du har problemer eller proaktivt ønsker at undgå problemer, er vores tekniske eksperter klar til at hjælpe dig med at få succes.
