

Kapitel 1:Introduktion af metalstempling til bilindustrien
Metalprægning til biler spiller en meget vigtig rolle i fremstillingen af biler. Alle metalprægningsdele til biler, fra karrosseripaneler til beslag, forstærkningsplader, batteridæksler og chassiskomponenter, skal overholde strenge sikkerheds- og æstetiske kriterier. Kvaliteten og holdbarheden af prægeforme garanterer en succesfuld prægeproces i alle faser af dens implementering, fra prototypefremstilling til masseproduktion.
Trods fremskridt inden for CAE-simulering og nye udviklinger inden for materialevidenskab er mange virksomheder stadig fanget i en dyr og tidskrævende proces med afprøvning -> matricemodifikation -> genafprøvning -> justering. Hver ændring øger omkostningerne til værktøj, forlænger projektudviklingscyklussen, belaster den tekniske kapacitet og reducerer den samlede effektivitet. I ekstreme tilfælde tager udviklingsprocessen flere måneder, hvilket direkte påvirker tidsplanen for lanceringen af en ny bilmodel.
I denne artikel opsummerer vi praktiske anbefalinger fra årtiers arbejde i bilindustrien og stanseværksteder. Den afspejler en hel livscyklus for en stanseform fra layout og CAE-simuleringer til afprøvning af forme, optimering og masseproduktion. Ved at følge tipsene i denne vejledning kan du forbedre chancerne for succes med stanseprojekter betydeligt.
Kapitel 2: Hvorfor metalstempling i bilindustrien er vigtig
Moderne bilproducenter er i stigende grad afhængige af avancerede materialer for at opfylde deres behov for brændstoføkonomi og sikkerhed. Disse materialer er:
Højstyrkestål (HSS)
Avancerede højstyrkestål (AHSS)
Rustfrit stål
Aluminiumlegeringer (5xxx og 6xxx-serien)
Sådanne avancerede materialer giver mulighed for at opnå fremragende struktur og lethed, men præsenterer fremstillingsvanskeligheder i følgende aspekter:
Dybtrækning – høje trækforhold
Tilbageslagskontrol – kontrol af materialestabilitet efter dannelse
Forhindr revner i at splintre
Kontrol af rynkning – kontrol af trykustabiliteter
- Modstandsdygtighed over for værktøjsslid – lang levetid for matricen med høje kontakttryk
Således kræver succesfuld metalprægning til bilindustrien en balance mellem:
✔ Designfærdigheder – korrekt strimmellayout, formning og tegning af perledesign er afgørende for at mindske defekter og opnå dimensionsnøjagtighed.
✔ CAE-simulering – sofistikerede simuleringsprogrammer som AutoForm, DYNAFORM eller PAM-STAMP gør det muligt at forudsige udtynding, materialeflow, rynkning, revnedannelse og tilbagespringning før matriceprøvning.
✔ Afprøvning – den ultimative succes afhænger af justeringer relateret til trækperler, nitrogentryk, shims, indsatser osv. Ingen software kan erstatte ekspertviden.
Kapitel 3; Almindelige problemer med stempling af metal i bilindustrien
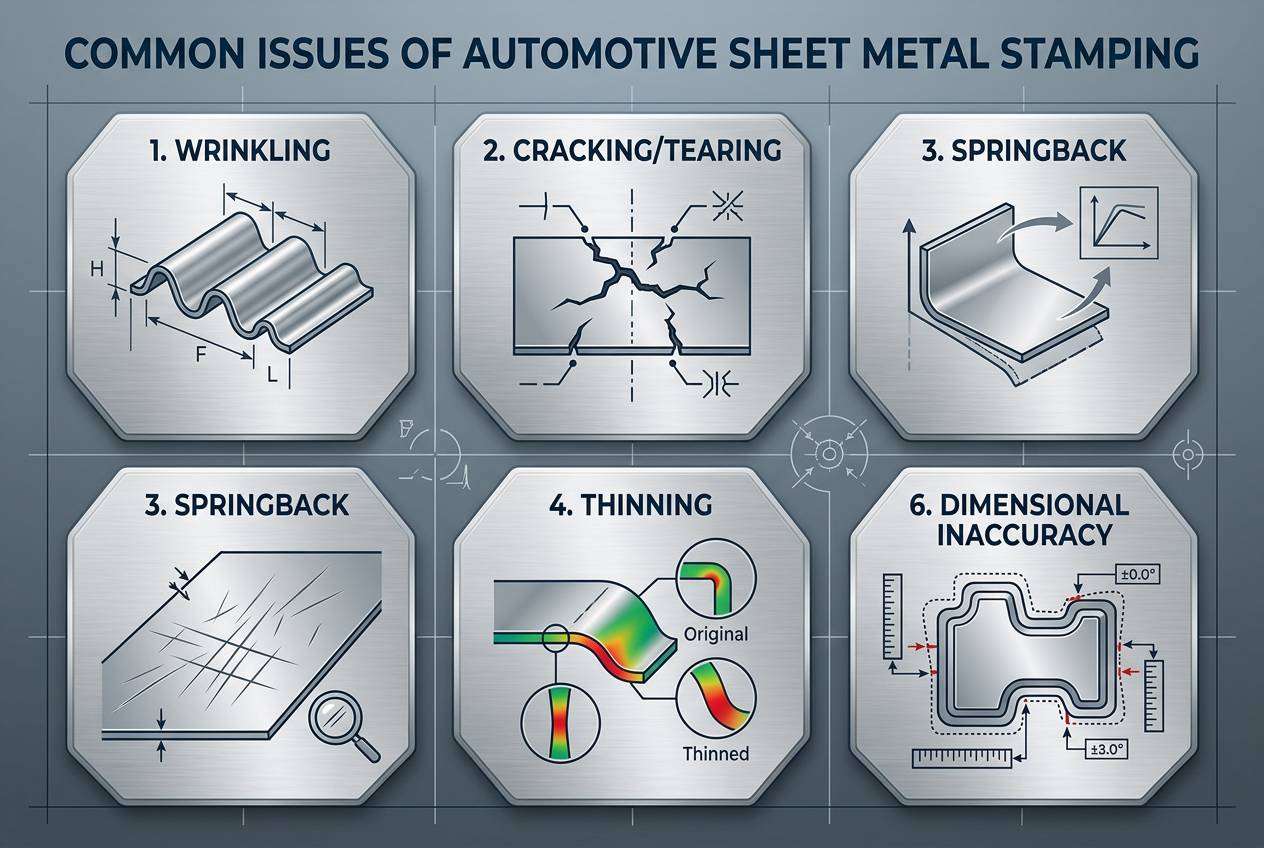
3.1 Rynke
Årsager kan omfatte:
Utilstrækkeligt tryk på emneholderen
Dårlige eller slidte trækperler.
Ubalanceret dannelse af materialestrøm
Forkerte emnedimensioner
Løsninger:
Øg trykket på emneholderen, eller monter dybere trækperler for at øge fastholdelseskraften.
Ændre geometrien af trækperlerne (højde, bredde, placering)
Forbedr emnelayoutet for at regulere materialeflowet
Yderligere prægninger eller fastholdelsesområder
3.2 Revner
Grunde:
Overdreven udtynding ud over materialets grænser
For små hjørner fører til stresskoncentration
Forkerte dimensioner for hulning eller form
Ineffektiv smøring eller forkerte materialeegenskaber
Løsninger:
Øg stanseradius R. Tilføj yderligere præformningstrin
Øg blankstørrelsen for at undgå strækning
Mellemglødning (især for rustfrit stål og AHSS)
Optimer tegneperler
Over fjeder-tilbage
3.3 Retsmidler:
Bøjningskorrektion på dyseoverflader
Fastholdelsesfunktioner f.eks. ribben
Yderligere genoptagelsesoperationer
CAE-baseret springback-korrektion
øge emneholderkræfterne eller trække perler for at fremkalde yderligere plastiske deformationer
Kapitel 4: Designfase for metalprægning i bilindustrien: Etablering af solidt
Fonde
Designtip 1: Procesanalyse før design af dyser
Før arbejdet i CAD-software påbegyndes, skal der udføres en omfattende procesevaluering. Beregn minimalt trækforhold, flangelængde, hulkantafstand og materialeegenskaber. Sammenlign med benchmarkdata for lignende prægeoperationer. Identificer problemområder i den indledende fase.
Designtip 2: Strimlayout og CAE-evaluering –
Strimellayoutet definerer prægeprocessekvensen. Udfør altid CAE-simulering ved hjælp af den fulde strimmelmodel. Forudsig materialefordeling, forboringshuller og bærerstrimmelstyrke. Sammenlign udtyndingsforudsigelsen med historiske værdier.
Designtip 3: Tomme stationer
Fyld aldrig alle stationer på dit bånd med formningsoperationer. Indsæt tomme stationer i processen, så fremtidige justeringer kan foretages uden at afmontere hele matricen. Tomme stationer giver også plads til installation af sensorer, skrotaflevering og sekundære værktøjer.
Designtip 4: Løftedesign
Pålidelige løftere er afgørende elementer i progressive prægeforme. Brug løftere med tilstrækkelig kraft og slaglængde til at fjerne alle formede elementer. Brug aldrig små løftere med utilstrækkelig fjederkraft. Sørg for, at de har plads til overførsel til næste station på fødelinjen.
Designtip 5: Valg af dysemateriale og overfladebehandling
Match materialer til produktionsvolumener. Støbejern eller hærdet stål kan være tilstrækkeligt til begrænset serieproduktion af prototyper. Premiumstål som DC53, 1.2379 eller pulverstål bruges til højvolumenprægning af AHSS. Efterbehandling omfatter PVD-belægning, TD-overfladebehandling eller nitrering.
Designtip 6: Indsatser
Gør kritiske overflader på formningsskær udskiftelige. Brug af skær muliggør hurtig justering af matricen med shims eller slibning. Blot udskiftning af skær sparer 30%-50% af den tid, der er nødvendig for matricenjustering. Desuden eliminerer skær skrapning af hele matricens overflader under justeringsprocessen.
Prøvefase: Polering af din terning
Designtip 7: Nitrogenfjedre –
Nitrogenfjedre skal bruges med forsigtighed. For højt tryk er skadeligt for dit værktøj. Brug kun den mængde, der er nødvendig for at fuldføre opgaven, og registrer de nøjagtige værdier i værktøjslogbogen. For højt tryk fremskynder slid på matricen og forårsager muligvis revner.
Designtip 8: Forholdsregler ved første prøveperiode –
Start matricen med lavest mulige pressehastigheder og nitrogentryk. Indstil grænsekontakter eller mekanisk stop for at forhindre overbelastning. Overvåg nøje hver operation ved lave hastigheder og lyt efter usædvanlig støj. Selv en lille fejl ved høj hastighed dræber matricen inden for få sekunder.
Designtip 9: Inspektionstest af rød bly
Kontakttest med rød bly (eller maskinførerblå) er en hurtig og pålidelig måde at kontrollere kontaktområderne på forme. Påfør et tyndt lag rød bly på stansen, luk formene under højt tryk, og observer overførslen til formblokken. Forsøg at etablere kontakt på 70-80% af formoverfladen. Skarpe kanter indikerer potentiel spændingsforøgelse.
Designtip 10: CMM-målekriterier
Før den første prøveprocedure skal der udarbejdes en skriftlig protokol for koordinatmålemaskiner (CMM). Bestem dimensioner, antal emner pr. målecyklus og tolerancer. Mål emner under ubegrænsede og begrænsede forhold, der simulerer fremtidig samling. Måleresultaterne sammenlignes derefter med CAE-tilbageslagsforudsigelser.
Designtip 11: Eksempelvalidering for klient
Vent ikke, indtil die fungerer perfekt. Send prøver til din klient tidligt for at få prioriteter bekræftet. Nogle gange er en lille prøve nok til at blive enige om prioriteter og en fremtidig handlingsplan.
Kapitel 5: Specialformningsteknologi og -materialer til metalprægning i bilindustrien
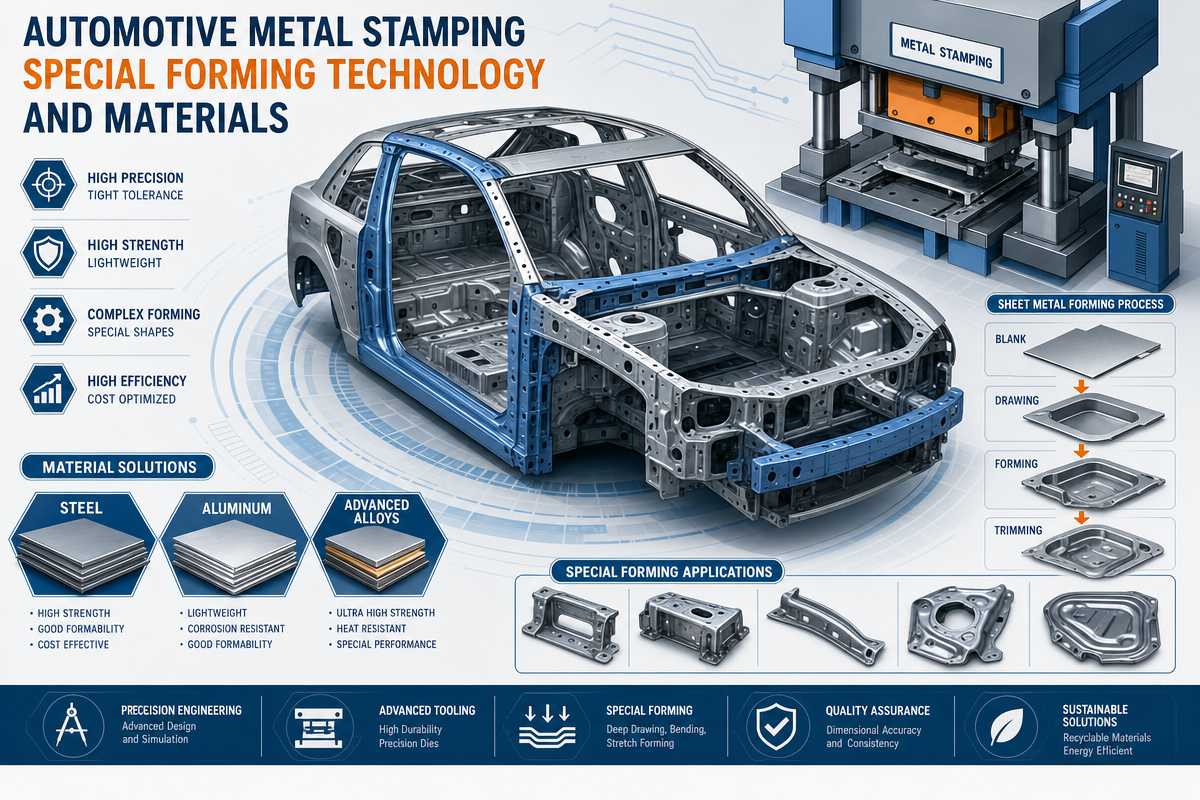
Designtip 12: Stempling af AHSS (avanceret højstyrkestål) i bilindustrien
AHSS er ret forskelligt fra almindeligt stål. De væsentligste forskelle er store bøjningsradier, større frigang mellem matricerne, højere nitrogentryk og polerede overflader for at reducere friktion. Tilbageslagsevnen er 2-3 gange større. Overvej disse faktorer i matricens design.
Designtip 13: Test af sandpapirsprægning af bilmetal
For at diagnosticere tøjningsfordelingen på en overflade, prøv en sandpapirtest. Tegn blanke områder med groft sandpapir (60-80 korn). Under deformation ridser sandpapiret matricens overflade og afslører områder med den højeste tøjningskoncentration. Billigt og meget pålideligt.
Designtip 14: Rækkefølge for bøjningskorrektion
For at korrigere bøjning skal du følge en bestemt rækkefølge. Bestem først materialets tykkelse og hårdhed, derefter afstanden mellem matricerne, og juster til sidst stemplets vinkel. Tjek disse grundlæggende fakta, før du justerer matriceblokken. Mange "matriceproblemer" skyldes faktisk materiale eller presse.
Designtip 15: Stempling af bilmetal med justeringsprocedure for shim
Brug præcisions-sims på 0.05, 0.1 og 0.2 mm til at foretage finjusteringer under skær eller bag formpuder. Dokumenter altid din shimming med detaljer i værktøjslogbogen. Brug aldrig mere end tre shims på samme sted, da de kan deformeres ujævnt. Slib skærfladen for at få den endelige løsning.
Designtip 16: Stempling af rustfrit stålbelægning i bilindustrien
For at undgå rivning påføres titaniumaluminiumnitrid (TiAlN), aluminiumkromnitrid (AlCrN) eller kromnitrid (CrN) belægninger på formningsfladerne. Brug træksmøremidler med høj viskositet og poleret overfladefinish (Ra < 0.2 µm). Brug også nikkelbaserede rivningshæmmende midler til afprøvninger.
Kapitel 6: Detaljer om produktion og forarbejdning
Tip 17 Metalprægning til bilindustrien inden for materialehåndtering
Opbevar rå spolematerialer under miljøkontrollerede forhold for at forhindre oxidation og forringelse af smøremidler. Registrer batcher af materialet og certifikater til mekaniske test. Ofte opstår uventede revner på grund af én defekt spole. Inspicer indgående materiale for tolerancer for tykkelse, kanternes tilstand og spændingstilstand.
Tip 18 Sensorsystemer og skrothåndtering
Brug sensorer til at overvåge fejlfremføringer, svigt i emneudkastningsmekanismen og matricens forurening. I tilfælde af progressive matricer skal det kontrolleres, at skrotstykker ikke hindres i at falde under genskæring. Skrotrenden skal være skrånende (vinkel >30°) med åbninger til rengøring. Én sprøjteprop kan beskadige mange andre stationer.
Tip 19 Stempling af bilmetal med optimal stansesekvens
Forsøg altid at udføre stanseoperationen før enhver formning, i tilfælde hvor det er nødvendigt at skære huller tæt på den formede kontur. Postforming-stansning kræver mere komplekse vinkler og forårsager højere niveauer af grat. Hvis stanseoperationen ikke kan adskilles fra formningen, skal du bruge en sfærisk eller trinvis stempel.
Tip 20: Stempling af bilmetal med finblankeringsmetoden
Finstansning producerer rene skærekonturer med fuld forskydning uden brudflader. Traditionel finstansning involverer brug af specielle stansepresser, men i dag giver mange progressive matricer en ækvivalent til finstansning med minimale spillerum (op til 1% af tykkelsen), V-ringindrykningsværktøjer og modstansere.
Tip 21 – Sekundære korrigerende tilgange
Hvis formoptimering ikke giver det forventede resultat, er der yderligere muligheder at overveje: valseudjævning som en måde at danne en plan overflade på, prægning til indstilling af tykkelse og brug af omformning til endelig justering af konturen. Nogle gange er den optimale tilgang ud over den oprindelige form.
Kapitel 7: Stabilitet i masseproduktion af metalprægning til bilindustrien
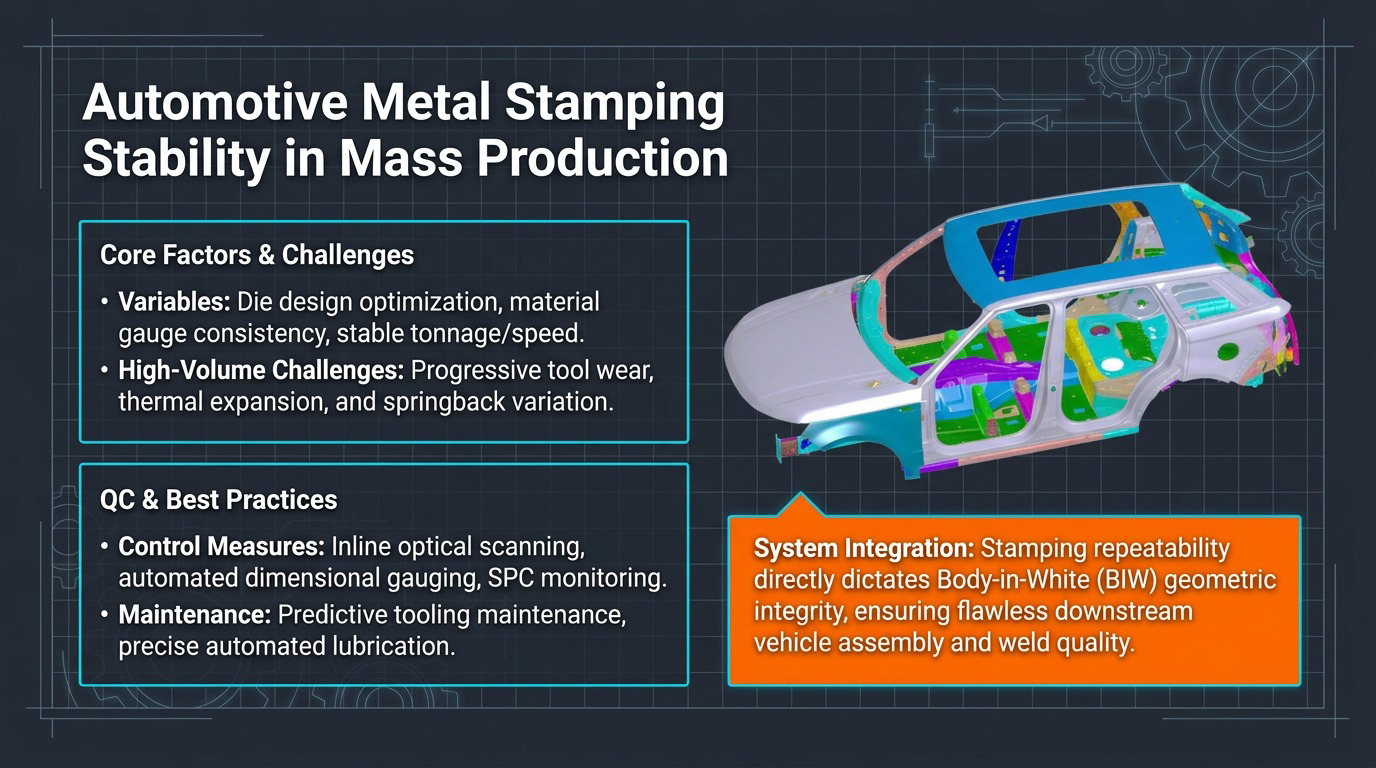
Tip 22 – Metalprægning i bilindustrien Overvågning af værktøjslevetid
Hold styr på værktøjets levetid ved hjælp af slagantal mellem slibninger og slidtendenser for værktøjet. Det sædvanlige interval mellem slibninger af AHSS-stansematricer i høj volumen er 50,000 til 200,000 slag. Brug indsamlede oplysninger til at planlægge forebyggende nedetid på forhånd i stedet for at vente på nødsituationer.
Tip 23 – Planlagt vedligeholdelsesprogram for metalprægning i biler
Lav en liste over regelmæssige vedligeholdelsesaktiviteter, der omfatter: rengøring af skrothuller og skrotskakter, kontrol af nitrogenfjedre for trykfald, inspektion af styrestifter og bøsninger, kontrol af momentværdier for alle skær. Korrekt vedligeholdte matricer er i stand til konsekvent at overgå den optimerede matrice i dens nedbrydningstilstand.
Tip 24 – Kontrol af nitrogenfjedre
Efter længere tids brug af nitrogenfjedre har trykket en tendens til at falde på grund af slid på pakningerne. Kontroller fortryk hver måned med en specialdesignet måler. Udskift alle fjedre med mere end 10% tabt tryk. Én beskadiget nitrogenfjeder forårsager asymmetrisk formning eller pludselige afvigelser i delkonturen.
Tip 25 – Statistisk proceskontrol (SPC)
Brug statistisk proceskontrol til at overvåge tendenser i kritiske dimensioner under afprøvningsprocessen. Marker måleresultaterne efter hver 50 til 100 slag. Vær opmærksom på tendenser såsom øget tilbagespringning (på grund af matriceslid) eller enhver pludselig ændring (på grund af løse skær eller forskel i materialekvalitet).
Tip 26 – CAE-simuleringsunderstøttelse i produktion
Gem alle simuleringer udført under matricens udvikling. Brug CAE-simulering i produktionen til fejlfinding: sammenlign den virkelige formede del med simuleringen. Det er muligt at udføre forskellige "hvad nu hvis"-studier, såsom at bruge emner med nye former, forskellige smørekoefficienter og pressehastigheder ved hjælp af moderne CAE-teknologi.
Tip 27 – System til styring af metalstempling til biler
Dokumenter al værdifuld erfaring fra afprøvning, justeringer og procesforbedringer i databasen. I mange stanseværksteder gemmes erfaringer fra udviklingen kun i ingeniørernes hoveder. Erfaringer fra udviklingen af forskellige produkter akkumuleres i et struktureret vidensstyringssystem.
Kapitel 8: Ofte stillede spørgsmål
8.1 Hvad er stempling af bilplader?
Stansning af bilplader er en fremstillingsproces, der involverer formning af flade metalplader ved at stemple matricer og presse dem ind i køretøjskomponenter såsom karrosseripaneler, beslag, bærende skinner og batterihuse.
8.2 Hvilken slags materialer bruges til stempling i biler?
Typiske materialer, der anvendes til stempling i bilindustrien, er blødt stål, højstyrkestål (HSS), avanceret højstyrkestål (AHSS), rustfrit stål og aluminiumlegeringer (kvaliteter 5xxx og 6xxx).
8.3 Hvorfor er CAE-simulering vigtig i stemplingsprocessen?
CAE-simulering forudsiger potentielle problemer med revner, rynkning, tilbagespring og materialestrømning, hvilket giver mulighed for at spare op til 30-50% af den tid og de penge, der kræves til afprøvning.
8.4 Hvor opstår rynker under dybtrækning af metalprægning til bilindustrien?
Rynker er normalt forbundet med lav emneholderkraft, dårligt trækperledesign, overdreven materialestrømning eller ubalanceret formgeometri.
8.5 Hvordan undgår jeg revner ved prægning af metal i bilindustrien?
Det kan forebygges ved at bruge større radius i hjørner, forforme, udgløde materialer, passende emneform og justere trækperlerne.
8.6 Hvad er det anbefalede forhold til udtynding?
Generelt bør den ikke være højere end 25 %. Op til 40 % er acceptabelt i tilfælde af dybtrækning af rustfri ståldele med yderligere udglødning.
8.7 Hvorfor bruge justerbare indsatser?
Brug af justerbare skær muliggør hurtig justering af dimensioner i prøvefasen og produktionen, hvilket sparer værktøjsomkostninger og forhindrer udskiftning af hele matricen.
8.8 Hvad er en finblankeringsprocessen?
Finblankning er en præcisionsprægeproces, der næsten intet spillerum (mindre end 1%) producerer og dermed giver perfekt forskydning med fremragende dimensionsnøjagtighed uden sekundære operationer.
8.9 Hvordan forlænger man en matrices levetid?
Dette inkluderer brug af førsteklasses værktøjsstål, påføring af PVD- eller TiD-belægning, planlagt vedligeholdelse, planlagt genslibning og effektiv smøring.
8.10 Hvordan reducerer man prøvetiden?
Ved at bruge en kombination af CAE-simulering, optimale striplayouts, justerbare skær og detaljeret prøveoptegnelse reduceres udviklingstiden for matricer med 30-50 %.
Kapitel 9: Konklusion om stempling af metal til bilindustrien
Teknologi til metalprægning i bilindustrien er et højt specialiseret felt, der kombinerer mange aspekter af materialevidenskab, værktøjsdesign, CAE-simulering og mange års praktisk erfaring inden for fremstilling. Udviklingen af elbiler og avancerede materialer bevæger stanseteknologien mod præcision og holdbarhed.
Kontinuerlig løkke af design → afprøvning → analyse → optimering → produktion hjælper med at øge andelen af accepterede matricer, accelerere matricudviklingsprocessen og opnå effektiv og rentabel masseproduktion. Alle tredive præsenterede tips er blevet testet med succes på virkelige matricer og beviser deres effektivitet. Brug dem blot konsekvent, dokumenter og forbedr konstant dine processer.

