
Kapitel 1: Introduktion
I den automatiske produktionslinje for hardwaretilbehør er fødeleddet et nøglepunkt, der påvirker den samlede effektivitet. Mange virksomheder anvender stadig manuel fødering, som ikke kun har lav effektivitet (hver medarbejder kan kun gennemføre 800 føderinger i timen), men også er tilbøjelig til afvigelser i materialepositionering på grund af menneskelige fejl, hvilket påvirker den efterfølgende bearbejdningsnøjagtighed. Ved at kombinere det faktiske transformationsscenario på en hardwarefabrik, adskiller denne artikel omfattende hele processen med design, implementering og optimering af elektromagnetfødningsløsningen og supplerer de centrale fordele, ulemper og almindelige problemløsninger ved løsningen, hvilket hjælper dig med hurtigt at implementere automatisk fødetransformation og opnå dobbelt forbedring i effektivitet og nøjagtighed.
Kapitel 2: Adskillelse af krav til kernescenen
Materialeegenskaber: De materialer, der skal transporteres, er hardwaretilbehør med en vægt på 0.5-2 kg og er lavet af ferrolegering. Kernekravet er at opnå kontinuerlig højfrekvent tilførsel med en målfrekvens på ≥1500 gange i timen;
Nøjagtighedskrav: Afvigelsen ved fodringspositionen skal kontrolleres strengt inden for ≤0.5 mm for at undgå at påvirke efterfølgende vigtige behandlingsprocedurer, såsom stempling;
Miljøkrav: Der er barske arbejdsforhold såsom oliepletter og støv på produktionslinjen, og det skal garanteres, at elektromagneten fungerer stabilt i lang tid uden fejl og nedlukning.
Kapitel 3: Design af elektromagnetisk fødeløsning
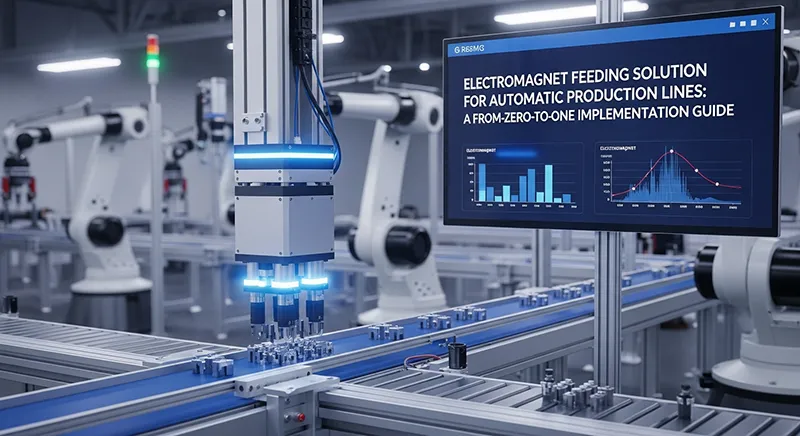
Valg af push-pull-solenoid: Der er specielt udvalgt en push-pull DC-elektromagnet med højfrekvent respons, model MGP-20, nominel spænding 24V DC, responstid ≤0.05s, som perfekt matcher højfrekvente fødebehov; spolen anvender oliebestandig og højtemperaturbestandig emaljeret tråd med et beskyttelsesniveau på IP65, som effektivt kan modstå oliepletter og støverosion på produktionslinjen og tilpasse sig barske arbejdsforhold;
Transmissionsstrukturdesign: Udstyret med en højpræcisions kugleskruetransmissionsmekanisme, drives tilførselskloen direkte af elektromagnetens teleskopiske virkning. Med kugleskruens lave friktion og høje præcisionsegenskaber er tilførselspositioneringens nøjagtighed yderligere garanteret;

Kapitel 4: Kontrolsystem
Forbundet til Siemens S7-200 PLC for at opnå præcis synkronisering mellem elektromagnetens tænd/sluk-tilstand og tilførselsrytmen; den understøtter fleksibel justering af tilførselsparametre i henhold til forskellige materialespecifikationer og har stærk tilpasningsevne til scenen.
Kapitel 5: Vigtige trin i implementering og idriftsættelse
Installation og kalibrering: Fastgør elektromagneten godt på fremføringsmekanismens beslag, juster elektromagnetens teleskopiske slaglængde nøjagtigt (indstil til 10 mm), sørg for den nøjagtige kontaktposition mellem fremføringskloen og materialet, og kontroller først positioneringsafvigelsen inden for 0.3 mm;
Idriftsættelse uden belastning: Test uafhængigt elektromagnetens højfrekvente responsydelse, kør den kontinuerligt i tomgang i 1 time, registrer responstidsstabilitet og udstyrets opvarmning i realtid, sørg for en stabil driftstemperatur ≤60 ℃, og undgå at påvirke levetiden på grund af overophedning.
Idriftsættelse af belastning: Øg gradvist tilførselsfrekvensen fra 1000 gange/time til 1800 gange/time, observer ændringen i materialepositioneringsnøjagtigheden og elektromagnetens driftsstabilitet gennem hele processen, løs problemer som materialefastklemning og tilførselsforsinkelse, der kan opstå under tilførselsprocessen, ved at optimere PLC-parametrene, og lås endelig de optimale driftsparametre.
Kapitel 6: Verifikation af implementeringseffekt
Efter transformationen og implementeringen har produktionslinjens fodringseffektivitet opnået et betydeligt spring: fra 800 gange/time manuel fodring til 1500 gange/time, med en effektivitetsforøgelse på 40%; fodringspositioneringsnøjagtigheden er blevet yderligere optimeret, og afvigelsen er blevet stabilt kontrolleret inden for 0.3 mm, hvilket direkte driver forarbejdningsaffaldsraten ned fra de oprindelige 3.2% til 0.8%; arbejdsomkostningerne er blevet betydeligt reduceret med 50%, oprindeligt var 2 arbejdere specielt ansvarlige for fodringen, og kun 1 arbejder er nødvendig for at overvåge udstyrets drift efter transformationen.
Kapitel 7: Analyse af løsningens centrale fordele og ulemper
(I) Kernefordele
Høj frekvens, høj effektivitet og stærk tilpasningsevne: Push and Pull-solenoiden har valgt en højfrekvent respons. Push and Pull-solenoiden kan opfylde et fødebehov på ≥1500 gange/time, hvilket langt overstiger den manuelle effektivitet, og den kan tilpasses forskellige specifikationer for ferrolegeringshardwaretilbehør, og materialetypen kan skiftes ved at justere parametrene.
Høj positioneringsnøjagtighed og stabilitet: Udstyret med kugleskruetransmission og præcis PLC-styring er positioneringsafvigelsen stabilt inden for 0.3 mm, hvilket effektivt reducerer skrothastigheden for bearbejdningen; elektromagneten har et beskyttelsesniveau på IP65, som er oliebestandig og støvbestandig og har en lav fejlrate under barske arbejdsforhold;
Kontrollerbare transformationsomkostninger: Sammenlignet med komplekst fødeudstyr såsom manipulatorer har Push and Pull Solenoid-fødningsløsningen lavere hardwareomkostninger og kan være kompatibel med produktionslinjens originale PLC-system, hvilket reducerer transformationsinvesteringer og idriftsættelsescyklusser.
Enkel betjening og vedligeholdelse: Udstyrets struktur er enkel, medarbejderne kan udføre daglig overvågning og grundlæggende vedligeholdelse efter simpel træning, og der er ikke behov for et professionelt drifts- og vedligeholdelsesteam i den senere fase, hvilket reducerer drifts- og vedligeholdelsesomkostningerne.
Kapitel 8: Kerneulemper
Begrænsning af materialegenskaber: Kan kun anvendes på magnetiske materialer såsom ferrolegeringer. Ikke-magnetisk hardwaretilbehør (såsom aluminiumlegering, kobberlegering) kan ikke tilpasses direkte, og yderligere magnetisk adsorptionstilbehør skal installeres, hvilket øger tilpasningsomkostningerne.
Begrænset lasteevne: Begrænset af elektromagnetens sugekraft kan den kun tilpasse sig materialer på 0.5-2 kg. Til tungt hardwaretilbehør, der overstiger 2 kg, skal der vælges en elektromagnet med større effekt, hvilket kan føre til øget udstyrsvolumen og energiforbrug.
Afhængighed af stabil strømforsyning: Elektromagnetens drift afhænger af en stabil 24V DC strømforsyning. Hvis der er spændingsudsving, er det let at forårsage responsforsinkelse eller utilstrækkelig sugeevne, og en spændingsstabilisator skal udstyres.
Kapitel 9: Almindelige problemer og løsninger
Problem 1: Kraftig opvarmning af elektromagneten under højfrekvent drift, over 60 ℃ Løsning: Kontroller, om varmeafledningskanalen er uhindret, og rengør oliepletter og støv på elektromagnetens overflade; reducer den kontinuerlige driftsfrekvens passende, og indstil en intermitterende varmeafledningstid på 5-10 minutter; hvis problemet stadig ikke forbedres, skal den udskiftes med en elektromagnetmodel med højere effekt.
Problem 2: Materiale, der sidder fast under fremføring Løsning: Kontroller først pasformen mellem fremføringskloen og materialet, og kalibrer elektromagnetens teleskopiske slaglængde igen; kontroller derefter PLC-fremføringsparametrene, og juster fremføringsrytmen og elektromagnetens tænd-sluk-tidsforskel; kontroller endelig, om der er fastklemning i transmissionsmekanismen, og tilsæt fedt for at reducere friktion.
Problem 3: Positioneringsafvigelsen overstiger 0.5 mm, hvilket påvirker bearbejdningsnøjagtigheden. Løsning: Kalibrer kugleskruens transmissionsmekanisme igen, og kontroller for løshed; juster elektromagnetens faste position for at sikre den præcise bevægelsesbane for fødekloen; optimer PLC-styringsparametrene for at forbedre synkroniseringen af elektromagnetens tænd/sluk-respons.
Problem 4: Fejl og nedlukning af tryk- og trækmagneten under barske miljøer Løsning: Rengør og vedligehold elektromagneten regelmæssigt for at fjerne oliepletter og støv på overfladen; kontroller spolens tætningstilstand, og udskift den oliebestandige og højtemperaturbestandige spole rettidigt, hvis den emaljerede ledning er beskadiget; monter et beskyttelsesdæksel for yderligere at isolere oliepletter og støv.
Problem 5: Utilstrækkelig sugeevne på grund af spændingsudsving, hvilket resulterer i ustabil materialeadsorption. Løsning: Installer en spændingsstabilisator i strømforsyningskredsløbet for at sikre en stabil 24V DC-spænding; kontroller, om ledningsforbindelsen er fast, og udskift aldrende ledninger; øg strømforsyningsspændingen passende (højst 10% af den nominelle spænding) i henhold til materialets vægt.
Kapitel 10: Opsummering af erfaringer
Udvælgelsen kræver "dobbelt matchning": den skal ikke kun matche scenens højfrekvente responskrav for at sikre en responstid på ≤0.05 sekunder, men også matche det barske arbejdsmiljø. Der bør gives prioritet til modeller med IP65 eller derover beskyttelsesniveau samt oliebestandige og højtemperaturbestandige spoler for at undgå fejl på grund af forkert valg.
Design af push-and-pull-solenoidløsninger kræver "stærk kompatibilitet": Under designet af fødeløsningen er det nødvendigt at oprette forbindelse til produktionslinjens originale PLC-system på forhånd, bekræfte parameterkompatibilitetsområdet og reducere den senere idriftsættelsescyklus og transformationsvanskeligheder; højpræcisionskomponenter bør foretrækkes til transmissionsstrukturen for at sikre positioneringsnøjagtighed fra kilden;
Idriftsættelsesprocessen kræver "trinvis fremgang": følg nøje idriftsættelsesprincippet "fra tomgang til belastning, fra lavfrekvens til højfrekvens", optimer gradvist parametrene, og registrer udstyrets driftsdata i realtid for at undgå udstyrsskader eller fejl i løsningsimplementeringen på grund af iver efter succes;
Senere vedligeholdelse kræver "normalisering": regelmæssig rengøring og inspektion af elektromagneten, transmissionsmekanismen og styresystemet, etablering af en vedligeholdelseskonto, forudsigelse af potentielle fejl på forhånd, forlængelse af udstyrets levetid og sikring af kontinuerlig og stabil drift af produktionslinjen.
