

Kapitola 1: Úvod
Navíjení cívek vzduchovým jádrem je jednou z nejpřesnějších metod výroby cívek vzduchovým jádrem. Na rozdíl od cívek se železným nebo feritovým jádrem vytváří vinutí cívky vzduchovým jádrem magnetické pole pomocí vinutí. Díky jednoduchosti poskytují cívky vzduchovým jádrem dobrý výkon při vysokých frekvencích, mají nízké ztráty a dobře známé elektromagnetické vlastnosti.
Použití cívek s vzduchovým jádrem: Cívky s vzduchovým jádrem se široce používají ve vysokofrekvenčních obvodech, anténách, bezdrátových komunikačních zařízeních, filtrech, senzorech, výkonové elektronice a dalších průmyslových aplikacích. Pokud však chcete dosáhnout vysoké spolehlivosti indukčnosti a mechanických vlastností cívky, je to poměrně složitá záležitost.
Indukčnost, odpor, činitel Q a další parametry cívky závisí na mnoha faktorech, jako je průměr drátu, počet závitů, rozteč vinutí, napětí vinutí, rozměry cívky, izolace a zakončení vinutí.
Tato příručka popisuje základní technologie a kroky výroby vzduchové cívky.
Kapitola 2: Co je vinutí cívky s vzduchovým jádrem?
Navíjení cívky je proces tvorby izolovaného vodivého drátu ve specifickém tvaru cívky. Navíjení vzduchovým jádrem je proces navíjení bez feromagnetického nebo magnetického jádra uvnitř cívky.
Nejčastěji používanými vodivými materiály jsou smaltované měděné dráty díky jejich dobré vodivosti a široké škále průměrů. Vodiče mohou mít různé tvary – kulaté, obdélníkové a jiné.
Při navíjení cívky vzduchovým jádrem se drát navíjí kolem trnu nebo navíjecího přípravku s předem stanoveným počtem závitů. Když touto cívkou prochází proud, vytváří se magnetické pole.
Jak vidíte, tento typ cívky nepoužívá magnetické jádro, a umožňuje vyhnout se tak mnoha problémům spojeným se saturací jádra a magnetickými ztrátami. Cívky s vzduchovým jádrem jsou proto vysoce účinné pro vysokofrekvenční aplikace.
Kapitola 3: Důležitost přesnosti při navíjení cívek s jádrem vzduchového jádra
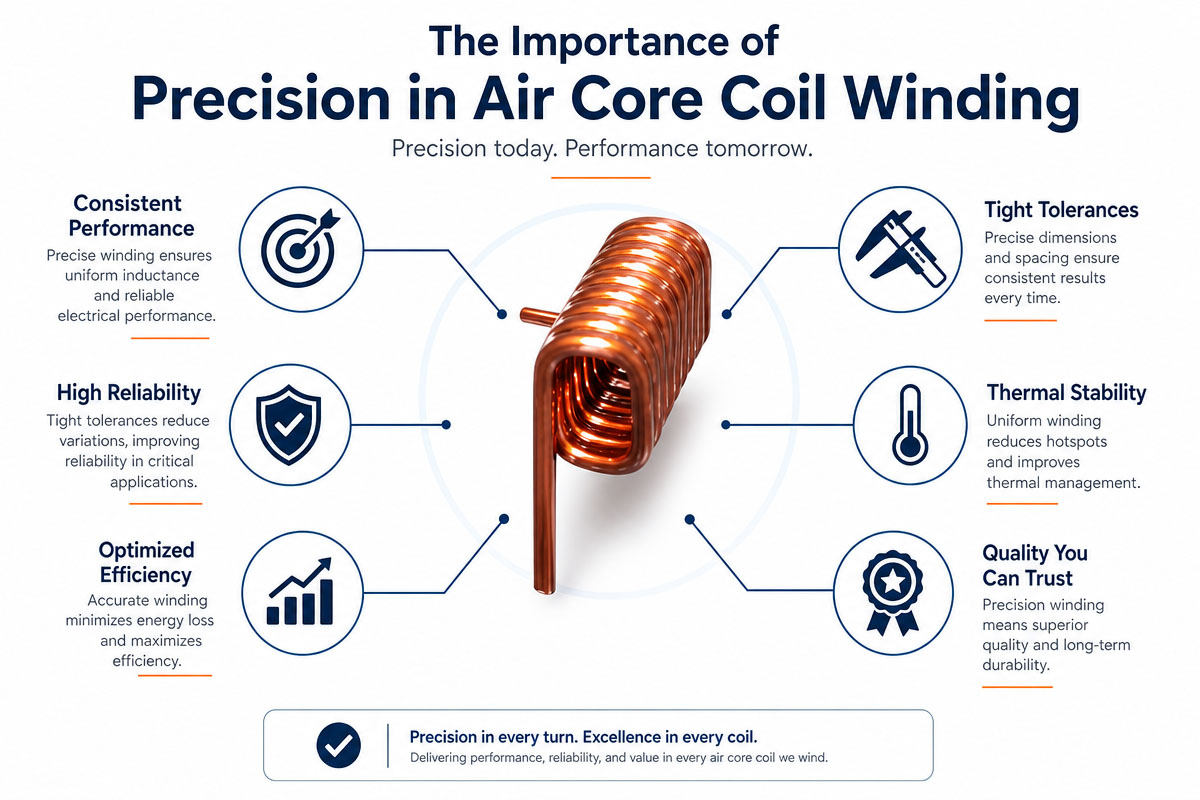
Princip práce je jasný; vinutí průmyslové cívky s jádrem z vzdušného materiálu je však poměrně citlivé na odchylky ve výrobě.
Mezi důležité parametry patří
Drátěný měřič
Ukázalo
Průměr cívky (vnitřní a vnější)
Rozteč šroubovice
Délka cívky
Napětí vinutí
Mezera mezi zatáčkami
Orientace vinutí
Délka vedení
Uspořádání připojovacích svorek
Typ izolace
Například počet závitů lze značně měnit, aby se měnila indukčnost. Zvětšení mezery mezi závity ovlivňuje parazitní kapacitu cívky.
Výroba tedy vyžaduje přesné navíjecí zařízení a kontrolovaný proces.
Kapitola 4 – Budování Vzduchová cívka Proces navíjení
4.1 Definice specifikace
Před navíjením vzduchových cívek je nutné definovat nezbytné elektrické a mechanické parametry.
Následují příklady specifikací:
Indukční cíl
Provozní frekvence
Současné hodnocení
Potřeby odporu
Q faktor (Q)
Průměr drátu
Počet otáček
Velikost cívky
Požadované tolerance
Provozní teplota
Specifikace terminálu
Provozní frekvence je obzvláště důležitým parametrem, protože rozteč a geometrii cívky lze odpovídajícím způsobem upravit.
4.2 Výběr měděného drátu
Zvolený vodič přímo ovlivní elektrický odpor, schopnost přenášet proud, velikost vinutí a kvalitu izolace.
Pro vinutí cívky s jádrem z vzdušného materiálu se nejčastěji používá smaltovaný měděný drát. Tenká izolace umožňuje navinout mnoho závitů na malém prostoru.
Průměr drátu by měl být zvolen podle:
Současné požadavky
Omezení odporu
Dostupný prostor pro navíjení
Požadovaný počet otáček
Tepelné prostředí
„Robustnost“
Tenký drát znamená vysoký odpor a nízkou proudovou vodivost. Silný drát znemožňuje dosažení požadované geometrie.
4.3 Příprava navíjecího trnu
Vnitřní průměr cívky je definován trnem nebo kostrou navíjení.
Rozměrová přesnost a kvalita povrchu trnu jsou během procesu navíjení cívky s jádrem s vzduchovým jádrem velmi důležité. Drát by měl být z trnu vyjmut bez poškození izolace a deformace cívky.
Materiál trnu závisí na výrobní metodě. Trny používané výrobci mohou být vyrobeny z kovu, technického plastu nebo speciálního nástrojového materiálu.
Ve velkoobjemové výrobě se obvykle používají specializované nástroje pro dosažení rozměrové přesnosti a efektivity.
4.4 Definování parametrů vinutí
Požadované parametry by měly být naprogramovány do navíjecího stroje před výrobou.
Mezi parametry patří:
RPM
Počet průchodů
Napjaté dráty
Rychlost jízdy
stoupání
Výchozí a koncové body
Směr otáčení
Délka drátu
Obzvláště důležitým parametrem je napětí drátu, které je třeba kontrolovat. Nadměrné napětí drátu ho natáhne a poškodí izolaci. Nedostatečné napětí způsobí, že závity budou uvolněné nebo nepravidelné.
Systém řízení napětí je proto klíčovým faktorem navíjení cívky s jádrem vzduchového válce.
4.5 Vinutí cívky s jádrem vzduchového válce
Po přípravě zařízení se drát navine kolem trnu podle zadaného vzoru navíjení.
Výrobci mohou pro navíjení cívek použít následující technologie navíjení:
Zavřete vinutí
Progresivní navíjení
Distribuované vinutí
Jednovrstvé vinutí
Vícevrstvá vinutí
Pro aplikace, kde je důležitá rozměrová přesnost a předvídatelné vysokofrekvenční vlastnosti, je vhodnější jednovrstvé vinutí.
Navíjecí stroj by měl během navíjení vzduchové cívky udržovat konstantní rychlost a napětí drátu. Obsluha nebo automatizovaný inspekční systém by měli kontrolovat cívku, zda se na ní nezkříží závity, nenacházejí rozteče, dráty se nepřekrývají nebo nejsou poškozené.
4.6 Upevnění cívky
Po dosažení požadovaného počtu závitů by mělo být vinutí upevněno, aby se zachoval tvar cívky.
Výrobci mají k dispozici následující metody v závislosti na aplikaci:
Lepeno
Tepelné zpracování
Samolepicí glazura
Mechanické spojovací prvky 8.1. Úvod
Ochranná vrstva
Tato metoda upevnění by neměla negativně ovlivnit elektrické vlastnosti ani provozní teplotu cívky.
4.7 Vytvoření a ukončení leadů
Počáteční a koncové dráty by měly být zpracovány dle požadavků zákazníka.
Následují příklady metod ukončení:
Odkryté konce drátů
Pocínované vodiče
Pájené svorky
Krimpovací svorky
Terminály pro montáž na desku plošných spojů
Vodiče by měly být kontrolovány, protože nesprávná konfigurace vodičů způsobuje problémy s montáží.
4.8 Kontrola a testování hotové cívky
Navíjení cívky s jádrem vzduchového válce je proces kontroly kvality cívky.
Následují typické testy:
Test indukčnosti: Ověřuje, zda je cívka v rámci svých elektrických hodnot.
Zkouška stejnosměrného odporu: Ověřuje odpor způsobený nesprávnou velikostí vodiče, špatným připojením nebo poruchami vinutí.
Vizuální kontrola: Ověřuje konzistenci vinutí, stav izolace, polohy a fyzické rozměry vodičů.
Vysokofrekvenční test: Výrobci mohou provést test Q faktoru, impedance, vlastní rezonanční frekvence a dalších vlastností pro RF aplikace.
Kontrola rozměrů: Ověřuje průměr, délku, rozteč a polohu svorek na cívce.
Kapitola 5: Odborné tipy pro zlepšení regulace napětí drátu navíjení cívky s jádrem vzduchu
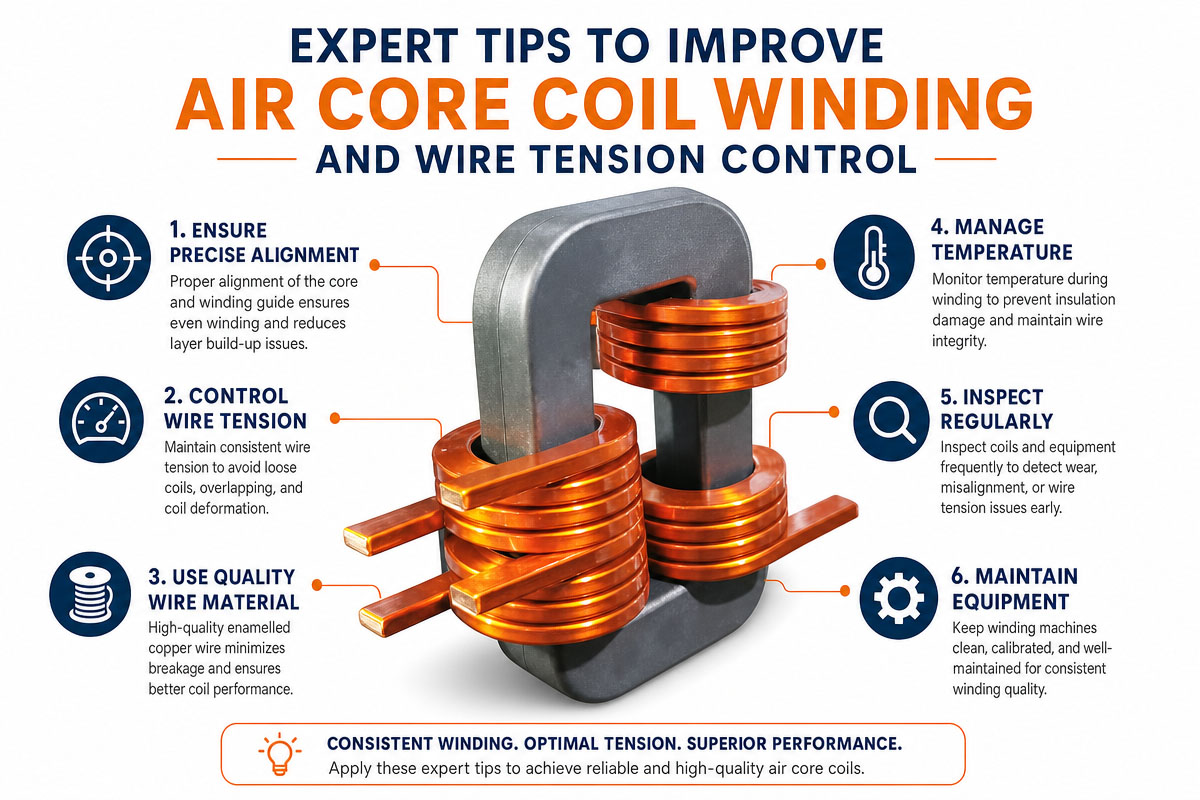
Důležitým parametrem vinutí cívky s jádrem z cívky je konstantní napětí drátu. Systém automatické regulace napětí pomáhá minimalizovat odchylky mezi cívkami a deformaci drátu.
Přesné sledování počtu otáček
Počet závitů by měl být řízen automaticky, kdykoli je to možné. Chyba v počtu závitů může vést k indukčnosti hotové cívky mimo toleranci.
Optimalizace stoupání vinutí
Elektrické vlastnosti cívky závisí na rozteči závitů. Pevné vinutí umožňuje dosáhnout malých rozměrů cívky, zatímco rozmístěné vinutí snižuje parazitní kapacitu a zlepšuje vysokofrekvenční vlastnosti.
Používání přesných nástrojů
Přesné trny a navíjecí nástroje zlepšují rozměrovou jednotnost cívek. Specializované nástroje zvyšují kvalitu a efektivitu zakázkových průmyslových cívek.
Monitorování izolace vodičů
Toto poškození smaltu může vést ke zkratům mezi závity nebo problémům se spolehlivostí. Proto jsou nutné hladké vodicí lišty drátu a nástroje s odpovídajícím přítlakem.
Kapitola 6: Běžné problémy s navíjením cívek s jádrem vzduchového typu
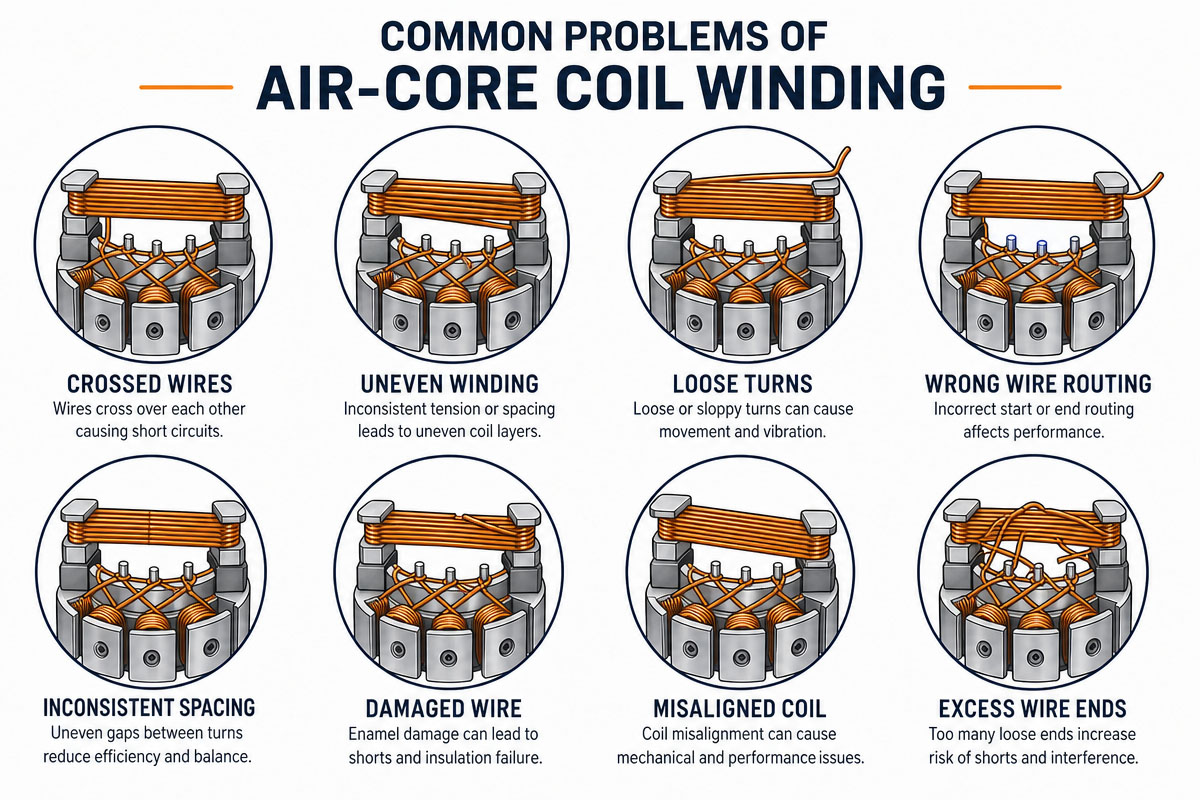
Ukazuje se nelegální
Nerovnoměrné navíjení může být způsobeno nestabilním napětím drátu, nesprávným nastavením rozteče nebo nesprávnou kalibrací stroje.
Řešení: Zkontrolujte napínací systém, nastavení posuvu a program navíjení.
Špatná indukčnost
Nesprávný počet závitů, rozměry cívky, rozteč vinutí nebo nesprávná poloha vodiče způsobují změny indukčnosti.
Řešení: Zkontrolujte všechny parametry vinutí. Po navinutí zkontrolujte rozměry cívky.
Přetržená izolace drátu
Nadměrné napětí, ostré hrany nástrojů a hrubé zacházení s drátem mohou poškodit izolaci.
Řešení: Minimalizujte mechanické namáhání. Zkontrolujte dráhu drátu a navíjecí nástroje.
Rozpletení
Volné závity způsobují změny geometrie cívky a nekonzistenci elektrických vlastností.
Řešení: Zvyšte napětí vinutí. Nepřetahujte napětí vinutí.
Problémy s vedením
Nesprávná délka nebo poloha vodiče znemožňuje automatickou montáž.
Řešení: Doplňte rozměry vodičů a požadavky na připojovací svorky do původního výkresu vinutí.
Kapitola 7. Použití cívek s jádrem vzduchového typu
Vysoce kvalitní vinutí cívky s jádrem z airbornu má širokou škálu průmyslových aplikací.
Rádiová a bezdrátová komunikace
VF filtry, přizpůsobovací sítě, oscilátory a antény používají induktory s vzduchovým jádrem.
Senzory
Cívky se používají ke snímání změn v elektromagnetickém prostředí. Používají se v mnoha senzorech.
Automobilová elektronika
Vlastní cívky lze integrovat do elektronických řídicích systémů, komunikačních modulů a senzorů.
Biomedicínská elektronika
Speciální elektronická zařízení, která vyžadují stabilní elektrické vlastnosti, používají přesné cívky.
Výkonová elektronika: Vzduchové cívky jsou vysoce účinné v některých vysokofrekvenčních výkonových aplikacích, aby se zabránilo omezením magnetických jader.
Kapitola 8: Jak vybrat Výrobce vzduchových cívek
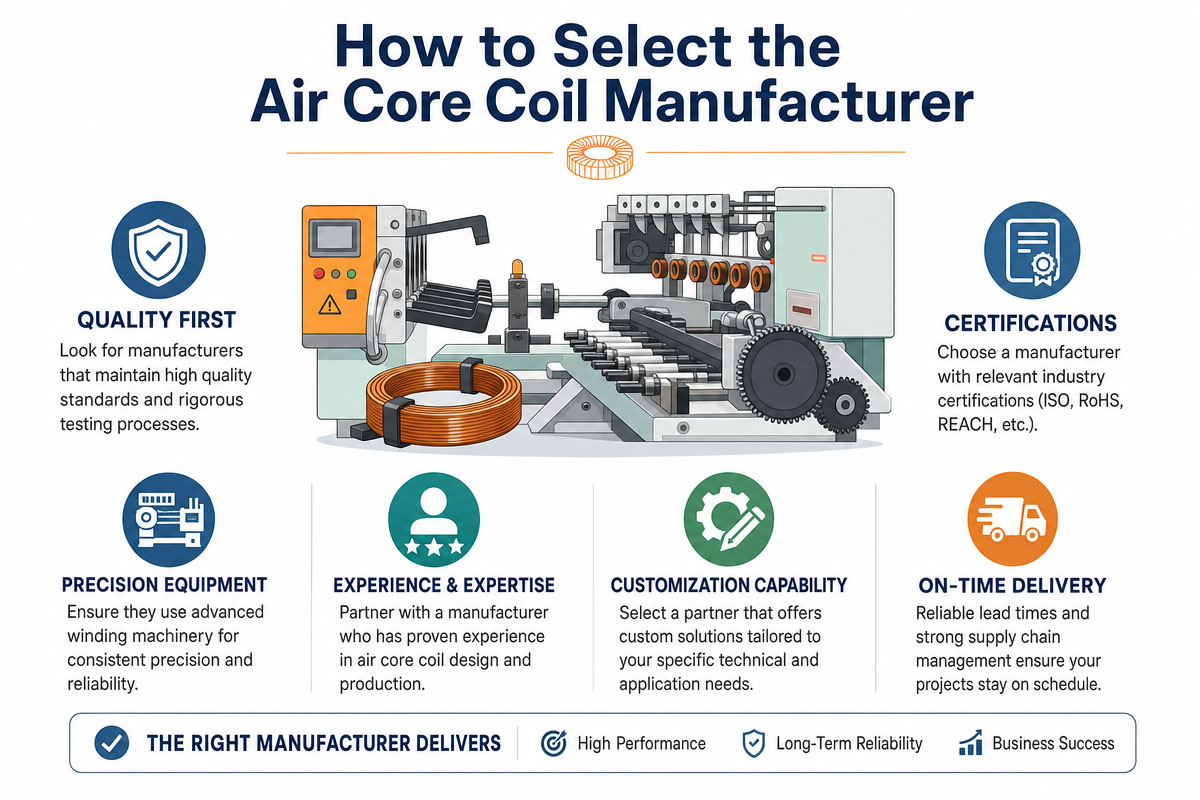
Při nákupu zakázkových cívek nevěnujte pozornost ceně za kus.
Požádejte výrobce o poskytnutí následujících informací:
Kapacita průřezu drátu
Rozsah průměru vinutí
Přesnost počítání otáček
Schopnost regulace napětí
Tolerance indukčnosti
Vysokofrekvenční test
- Kontrola rozměrů
Kapacita prototypování
Výrobní možnosti
Postupy kontroly kvality
Výrobce s vybavením pro navíjení cívek s jádrem z air core, přesnými nástroji, testovacími zařízeními a řízením procesů může poskytovat vysoce kvalitní produkty pro náročné aplikace.
Kapitola 9: Nejčastější dotazy k vinutí cívky s jádrem vzduchového válce
9.1 Co je vinutí cívky s vzduchovým jádrem
Vzduchové jádro cívky je vinutí izolovaného vodivého drátu v cívce bez magnetického jádra. Vytváří cívku. Když je na tuto cívku aplikován proud, vzniká elektromagnetické pole.
9.2 Který drát se používá pro navíjení cívky s vzduchovým jádrem?
Nejčastěji používaným drátem je smaltovaný měděný drát, a to díky jeho vysoké vodivosti, flexibilitě a kompaktní izolaci. Průměr drátu závisí na proudu, odporu a požadavcích na rozměry.
9.3 Vliv počtu závitů na vzduchovou cívku?
„Čím vyšší počet závitů, tím obecně vyšší indukčnost. Indukčnost poslední cívky však závisí na mnoha parametrech, jako je průměr, délka, rozteč a geometrie vinutí.“
9.4 Proč je důležité napětí drátu?
Aby se zajistilo rovnoměrné otáčení a zachovaly stejné rozměry cívky, je drát udržován v konstantním napětí. Pokud je napětí příliš vysoké, dojde k poškození nebo natažení drátu. Pokud je napětí příliš nízké, vinutí bude volné a nerovnoměrné.
9.5 Jsou vzduchové cívky upraveny na míru?
Ano. Výrobce může upravit průměr drátu, závity, velikost cívky, rozteč vinutí, konfiguraci vodičů, izolaci a elektrické vlastnosti podle požadavků aplikace.
9.6 Jak testovat vzduchovou cívku?
Obvyklé testy zahrnují indukčnost, stejnosměrný odpor, rozměry, vizuální kontrolu, integritu izolace a vysokofrekvenční vlastnosti, jako je faktor Q a vlastní rezonanční frekvence.
9.7 Ve kterých odvětvích se používají cívky s jádrem z vzdušného vzduchu?
Cívky s jádrem z vzdušného materiálu se používají v rádiových komunikacích, anténách, senzorech, automobilové elektronice, lékařské elektronice, průmyslových řídicích jednotkách a dalších vysokofrekvenčních obvodech.
9.8 Co způsobuje změnu indukčnosti ve vzduchové cívce?
Nejčastějšími příčinami jsou nekonzistentní počet závitů, změny průměru drátu, nesprávná rozteč vinutí, rozměrové odchylky, nestabilní napětí a změny geometrie cívky.
9.9 Navíjení vzduchových cívek – automatické nebo ruční navíjení?
Ruční navíjení lze použít pro účely prototypování. Automatické navíjení zajišťuje lepší konzistenci, přesnost počtu závitů, kontrolu napětí a rozměrovou konzistenci při výrobě.
9.10 Jaké informace potřebuji k výrobě vlastní vzduchové cívky?
Potřebná indukčnost
Tolerance
Provozní frekvence
Průměr drátu (pokud je znám)
Počet otáček (pokud je znám)
Rozměry cívky
stoupání vinutí
Konfigurace leadů
Provozní teplota
Roční množství. Užitečné mohou být i technické výkresy nebo vzorky.
Kapitola 10: Závěr
Vinutí cívky s jádrem z vzdušného materiálu je kombinací elektrického návrhu a přesné mechanické výroby. Počet závitů je pouze jedním z parametrů. Mnoho dalších závisí na výkonu hotové cívky. Konečný výsledek závisí na parametrech, jako je výběr drátu, napětí vinutí, rozteč, geometrie cívky, izolace, zakončení a testování atd.
Řízený proces navíjení je vyžadován pro prototypy a průmyslovou výrobu, aby se dosáhlo stabilní indukčnosti, spolehlivých mechanických rozměrů a elektrických vlastností.
Sofistikované testování, přesné navíjecí zařízení, řízené napětí drátu a navržené nástroje umožňují výrobcům vyrábět cívky s vzduchovým jádrem pro vysoce žádané RF, senzorické, automobilové, komunikační a elektronické aplikace.


