

Kapitola 1: Zavedení povrchové úpravy solenoidů
Povrchová úprava solenoidu je skutečně klíčová pro dlouhodobý stabilní výkon a prodlouženou životnost v rámci všudypřítomného použití solenoidů v průmyslové automatizaci, automobilových systémech, zdravotnických prostředcích, elektronice a inteligentních strojích. Kromě dobrého magnetického designu a kvality cívky vyžaduje dlouhodobý provoz také účinnou ochranu povrchu před různými vlivy prostředí. Řada předčasných poruch a závad často není způsobena nedostatečnou magnetickou účinností, ale spíše oxidací, korozí, odlupováním povlaků, špatnou vodivostí nebo vnějšími nečistotami. Bez adekvátní ochrany povrchu ve vlhké dílně, slaném prostředí, mořské vodě nebo horké továrně se životnost magnetického aktuátoru v důsledku těchto faktorů výrazně zkracuje.
V tomto blogovém průvodci probereme vše, co potřebujete vědět o povrchové úpravě solenoidů.
Důležitost správného nátěru
Srovnávací přehled povlaků zinku, niklu, chromu, cínu a zlata
Test neutrálního solného spreje
Povrchová úprava solenoidu v závislosti na aplikaci projektu
Běžné problémy s povlakováním povrchové úpravy solenoidů a jejich řešení
Další technologie povrchové úpravy solenoidů:
Tipy pro ochranu proti korozi
Z těchto užitečných faktů a informací mohou těžit inženýrské, nákupní a výrobní společnosti.
Kapitola 2: Nejčastěji používané kovové materiály pro výrobu solenoidů
Obecně řečeno, standardní solenoid se skládá z konstrukce, jak je znázorněno níže:
Pouzdro, Magnetické jádro, Cívka solenoidu, Sestava Plunžrové svorky a konzoly
Ze všech těchto prvků solenoidu jsou pro povrchovou úpravu nejdůležitější magnetické jádro a pouzdro.
Čisté železo se široce používá k výrobě jádra díky svému dobrému magnetismu, ale postrádá jakoukoli přirozenou odolnost proti korozi. Po oxidaci magnetická účinnost jádra výrazně klesá a doba odezvy se stává nepředvídatelnou.
Kovy použité k výrobě solenoidu
| Materiál | Hlavní aplikace | Výhody | Nevýhody | Nutnost povrchové úpravy |
| Čisté železo / Elektrické čisté železo | Magnetické jádro | Vynikající magnetická permeabilita | Extrémně snadno rezaví | povinné |
| Uhlíková ocel | Pouzdro, konzoly | Silný, nízký poplatek | Špatná odolnost proti korozi | Požadovaný |
| Nerezová ocel | Prémiové bydlení | Výborná odolnost proti korozi | Vyšší náklady, nižší magnetická účinnost | Závisí na aplikaci |
| Měď / slitina mědi | Vodiče, svorky | Vynikající vodivost | Snadno oxiduje | Doporučená |
| Slitina hliníku | Lehké konstrukce | Nízká hmotnost, dobrá obrobitelnost | Měkčí materiál | Vyžaduje eloxování |
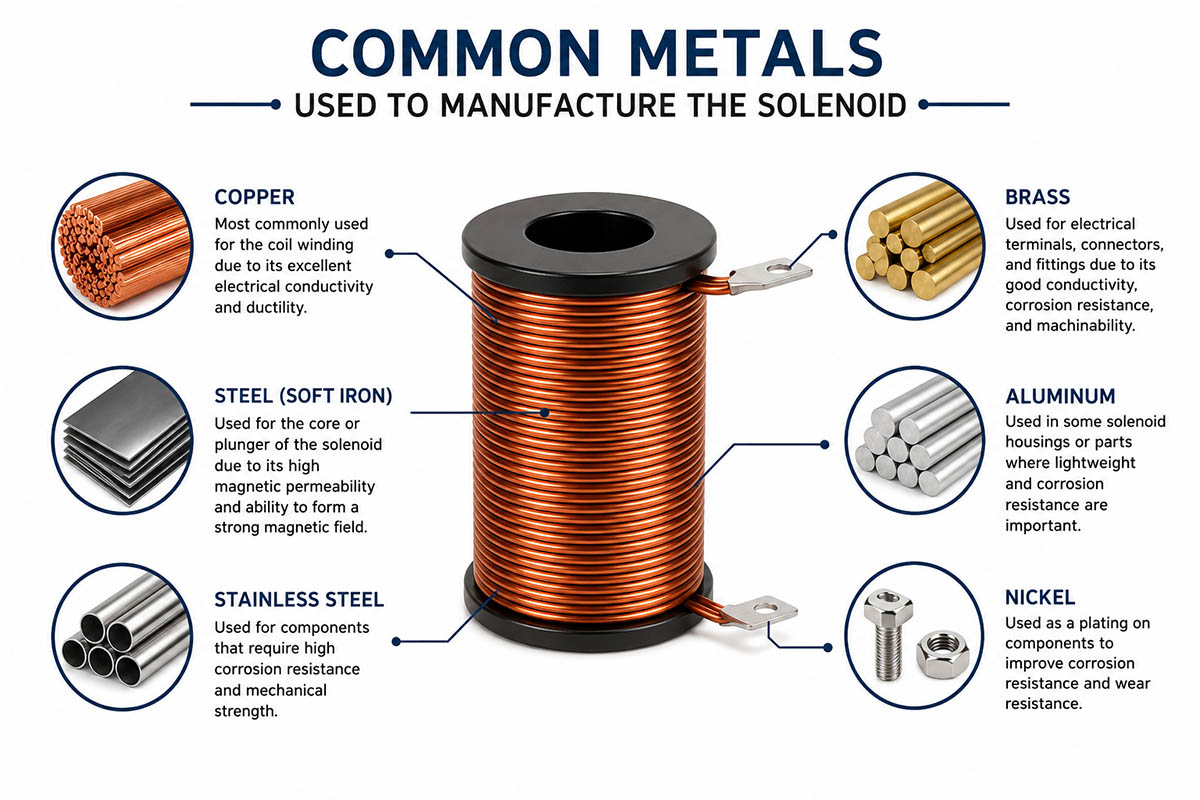
Proto je adekvátní proces povrchové úpravy nedílnou součástí výroby solenoidů.
Kapitola 3: Význam povrchové úpravy solenoidu
3.1 Ochrana proti korozi
Ochrana před oxidací je hlavní vlastností povrchové úpravy.
V průmyslových podmínkách je solenoidová součástka obvykle vystavena následujícím vlivům prostředí:
Vlhkost Rosa
Plynná kyselina
Slaný vzduch
* Průmyslové chemikálie
Olejová mlha
Dešťová voda v případě instalace na volném prostranství
Nechráněné kovové části silně trpí oxidací, která vede k:
Snížená magnetická účinnost
Zvýšené opotřebení a tření
Posuvné písty
Oxidace povrchu
Oslabení struktury
Elektrická porucha
S vhodným nátěrem lze výrazně prodloužit životnost součásti.
3.2 Zvýšená vodivost po povrchové úpravě solenoidu
Povlak je nutný k ochraně elektrických svorek před oxidací a korozí.
Cínování a zlacení jsou oblíbené, protože:
Nízký přechodový odpor
Vysoká vodivost
Prevence oblouků
Zlepšení pájitelnosti
Prevence oxidace
Proto je nátěr velmi důležitý v:
Mikroelektronika
Automobilové konektory
Reléové systémy
Komunikační zařízení
3.3 Lepší vzhled a kvalita produktu
Dobrý nátěr zvyšuje:
Kvalita a vzhled produktu
Rovnoměrnost povrchu
Přesnost montáže
Obrázek společnosti
Spokojenost kupujícího
Dobrý nátěr chrání před poškrábáním, změnou barvy a korozí během přepravy a skladování.
3.4 Zvýšená odolnost proti opotřebení po povrchové úpravě solenoidu
Tření v solenoidech je způsobeno hlavně pohybem pístů a dalších pohyblivých částí.
| Typ povlaku | Standard | Typická tloušťka | Požadavek na solnou mlhu |
| Žárové zinkování | GB / T 13912-2020 | 50 80–XNUMX XNUMX μm | 24–72 h |
| Galvanicky pokovený zinek | GB / T 9799-2011 | 10 30–XNUMX XNUMX μm | 24h |
| Niklové pokovování | GB / T 9798-2015 | 5 20–XNUMX XNUMX μm | 24–48 h |
| Chromování | GB / T 11379-2008 | 0.5 5–XNUMX XNUMX μm | ≥ 48 h |
| Cínování | GB / T 12599-2019 | 3 10–XNUMX XNUMX μm | 12–24 h |
Odolnost povrchu proti opotřebení se výrazně zvyšuje použitím:
Chromové nebo niklové povlaky
Díky tomu jsou tyto typy povlaků ideální pro vysokofrekvenční aktuátory.
Kapitola 4: Typy povrchové úpravy solenoidů
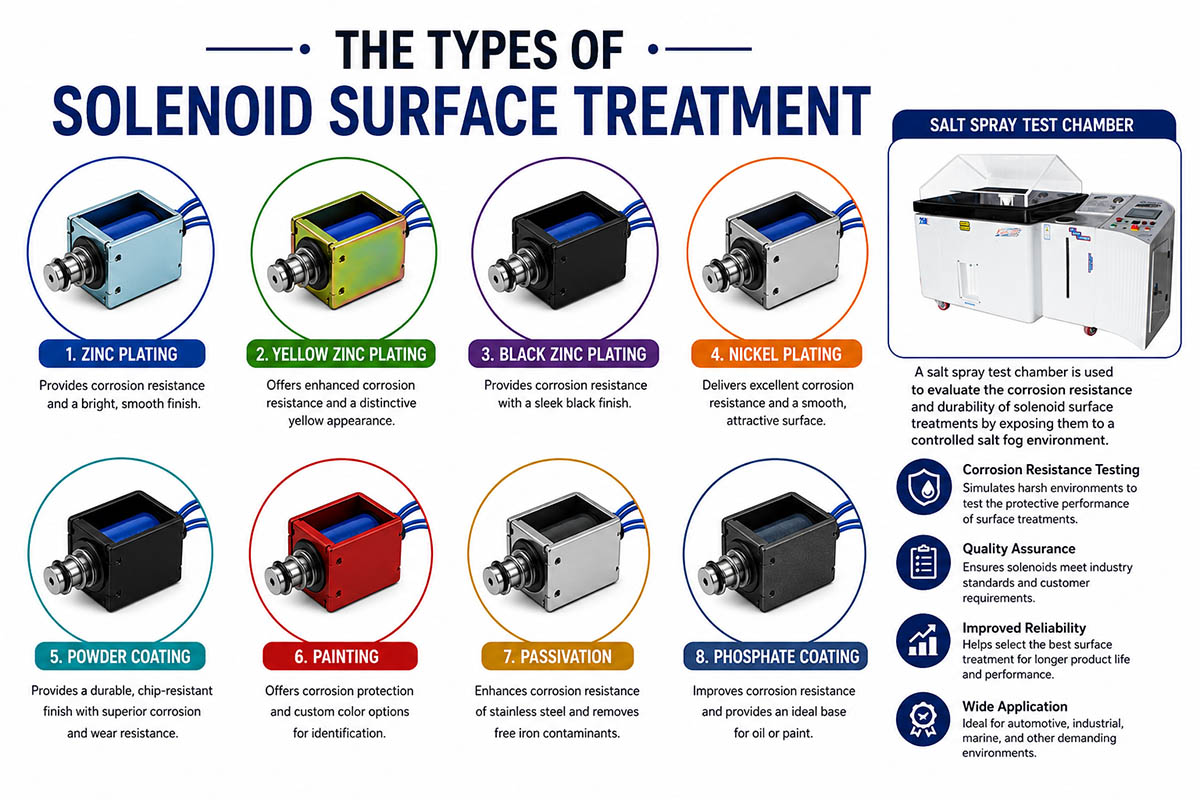
4.1 Zinkový povlak povrchové úpravy solenoidu
Nejlevnějším způsobem, jak zabránit korozi solenoidů, je zinkování.
Druhy zinkových povlaků
Elektrozinek
„Vypadat elegantně“
Jednotný tenký povlak
Používá se převážně pro interní aplikace
Metoda žárového zinkování
Silnější povlak
Lepší odolnost proti korozi
Ideální pro vnější použití Výhody
Levnější varianta
Dobrá odolnost proti korozi
Nevýhody Nevýhody
Možná hromadná výroba
Standardní trvanlivost
Po nějaké době se objeví bílá rez
Typické použití
Průmyslová automatizace
Machine Tools
Ovládací skříně
Vnitřní solenoidové ventily
4.2 Niklový povlak povrchové úpravy solenoidu
Niklový povlak zabraňuje oxidaci a má dekorativní vlastnosti.
Výhody
Velmi dobrá ochrana proti korozi
Extrémně odolné
Hladký povlak
Vysoká odolnost proti opotřebení
Nevýhody Nevýhody
Dražší ve srovnání se zinkem
Zpracování je náročnější
Použití aplikací
Lékařské vybavení
Cateringové vybavení
Námořní systémy.
Přesné nástroje
Niklový povlak je standardní povrchová úprava vysoce kvalitních elektromagnetů, které jsou odolné vůči vlhkosti a korozivním chemikáliím.
4.3 Chromový povlak povrchové úpravy solenoidu
Chromový povlak se obvykle nanáší na mechanické pohyblivé části.
Výhody chromového povlaku při povrchové úpravě solenoidů
Vysoká tvrdost
Dobrá odolnost proti oděru
Minimální koeficient tření
Zvýšená trvanlivost
Nevýhody chromového povlaku při povrchové úpravě solenoidů
Vyšší výrobní náklady
Složitější proces zpracování
Aplikace pro použití
Písty pro solenoidy
Jádra ventilů
Mechanické hřídele
Pohyblivé části pracující s vyššími cykly
Chromování zajišťuje plynulejší kluzný pohyb.
4.4. Povrchová úprava solenoidu pocínováním
Vodivé části jsou obvykle potaženy cínováním.
Výhody
Dobré pájecí vlastnosti.
Zlepšená vodivost
Zabraňuje oxidaci mědi
Levné Nevýhody Nevýhody
Měkčí povlak
Nízká odolnost proti opotřebení
editaci videa
Elektrické svorky
Konektory
Kontaktní body na deskách plošných spojů
Vedení cívky
Téměř všechny elektrické solenoidy používají pocínované svorky.
4.5 Zlacení povrchové úpravy solenoidu
Zlatý povlak je považován za nejspolehlivější.
Výhody
Vysoká vodivost
Velká odolnost vůči oxidaci
Ochrana před korozí
Nevýhody Nevýhody
Drahý materiál
Aplikace pro použití
Letecké systémy
Vojenské systémy
senzory kvality
Systémy komunikace na vysoké úrovni
Pokud je potřeba maximální spolehlivosti, mělo by se použít zlacení.
Kapitola 5: Požadavky na povrchovou úpravu solenoidu
Existují také některé mezinárodní požadavky, které musí váš nátěr splňovat:
ASTM specifikace
Normy ISO pro nátěry
Požadavky RoHS
Požadavky REACH
Při nákupu vždy zkontrolujte specifikace nátěru.
Kapitola 6: Zkouška elektromagnetického solenoidu v solné mlze
Zkouška solnou mlhou je pravděpodobně nejdůležitější metodou pro posouzení odolnosti proti korozi.
Definice testování solnou mlhou
Zkouška neutrální solnou mlhou (NSS) je korozní zkouška zahrnující tvorbu prostředí solné mlhy.
Testování solnou mlhou hodnotí:
Životnost nátěru
Schopnost proti korozi
kvalita povrchu
Stabilita prostředí
Specifikace zkoušky solnou mlhou
| Parametr | Standardní požadavek |
| Řešení | 5% NaCl |
| hodnota PH | 6.5-7.2 |
| teplota | 35 ° C |
| Úhel umístění | 15–30 ° |
| Rychlost postřiku | 1–2 ml/(80 cm²·h) |
Kritéria vyhovění/neúspěchu
Dobrý nátěr by měl:
Neobsahuje červenou rez po určité době
Neměl by mít puchýře
Odlupování je zakázáno
Barevný rozdíl by měl být minimální
Význam testování solným sprejem
Zpráva o výsledku testu v solné mlze dává kupujícím jistotu o skutečné kvalitě nátěru, protože ukazuje skutečné výsledky testování namísto prohlášení výrobce.
Při nákupu průmyslových solenoidů se ujistěte, že kupující nabízí:
Výsledky nezávislé zkušební laboratoře
Zprávy o tloušťce povlaku
Certifikát materiálu
To je obzvláště důležité při nákupu exportních nebo otevřených zařízení.
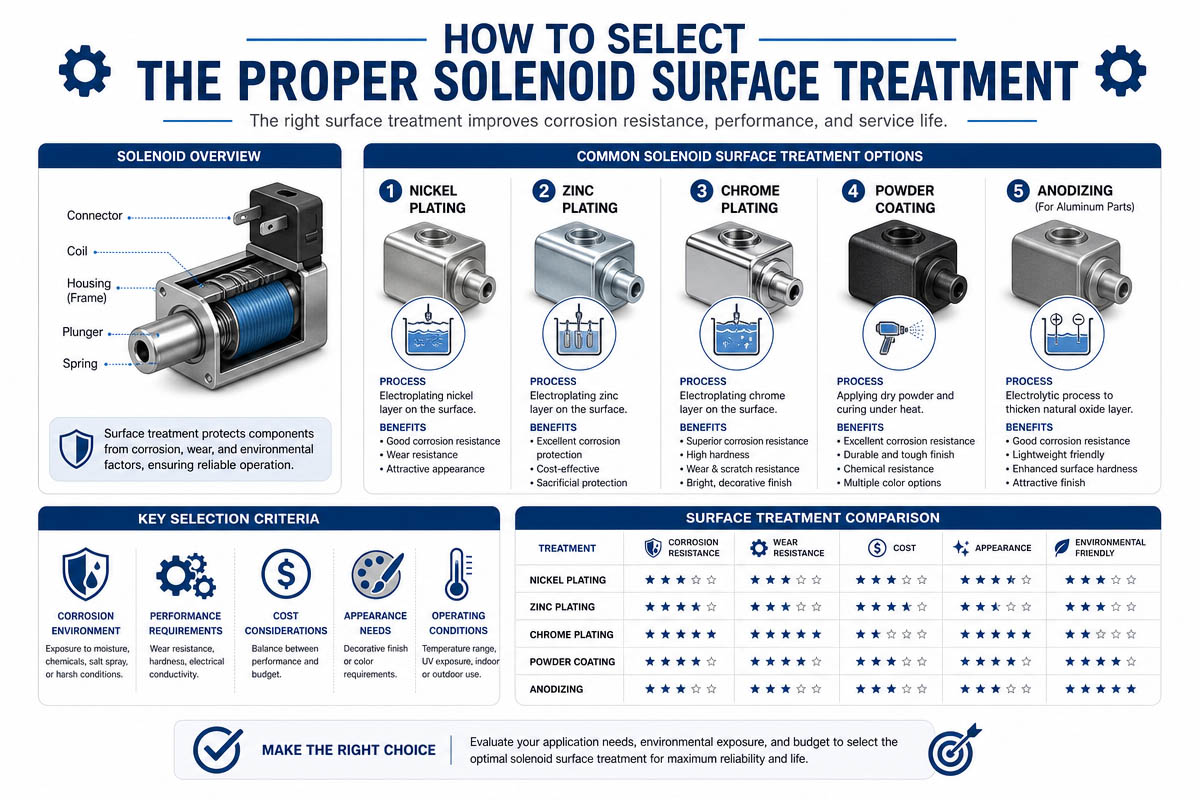
Kapitola 7: Doporučené povrchové úpravy solenoidů v závislosti na prostředí
Průmyslové prostředí
Dílna
olejová mlha
Mechanické vibrace Doporučená povrchová úprava
Zinkování
Bezproudové niklování
Prostředí pro použití venkovních zařízení
Změny počasí
Sluneční světlo UV světlo
Návrh na nátěr teplotních změn
Typ povlaku: Žárové zinkování
Silné niklování
Prostředí spotřební elektroniky
Suché vnitřní prostředí
Zhutněný montážní prostor Doporučené nátěry
Zinkování
Cínování
Zdravotnické vybavení a zařízení Prostředí
Pravidelné úklidové operace
Vysoké hygienické standardy Doporučený nátěr
Niklový povlak
Povrchová úprava nerezové oceli
Letecké a vojenské prostředí
Návrh na nátěr vystavení extrémně vysokým nebo nízkým teplotám
Pozlacení
Niklové povlaky
Kapitola 8: Problémy s povrchovou úpravou solenoidů a jejich možné řešení
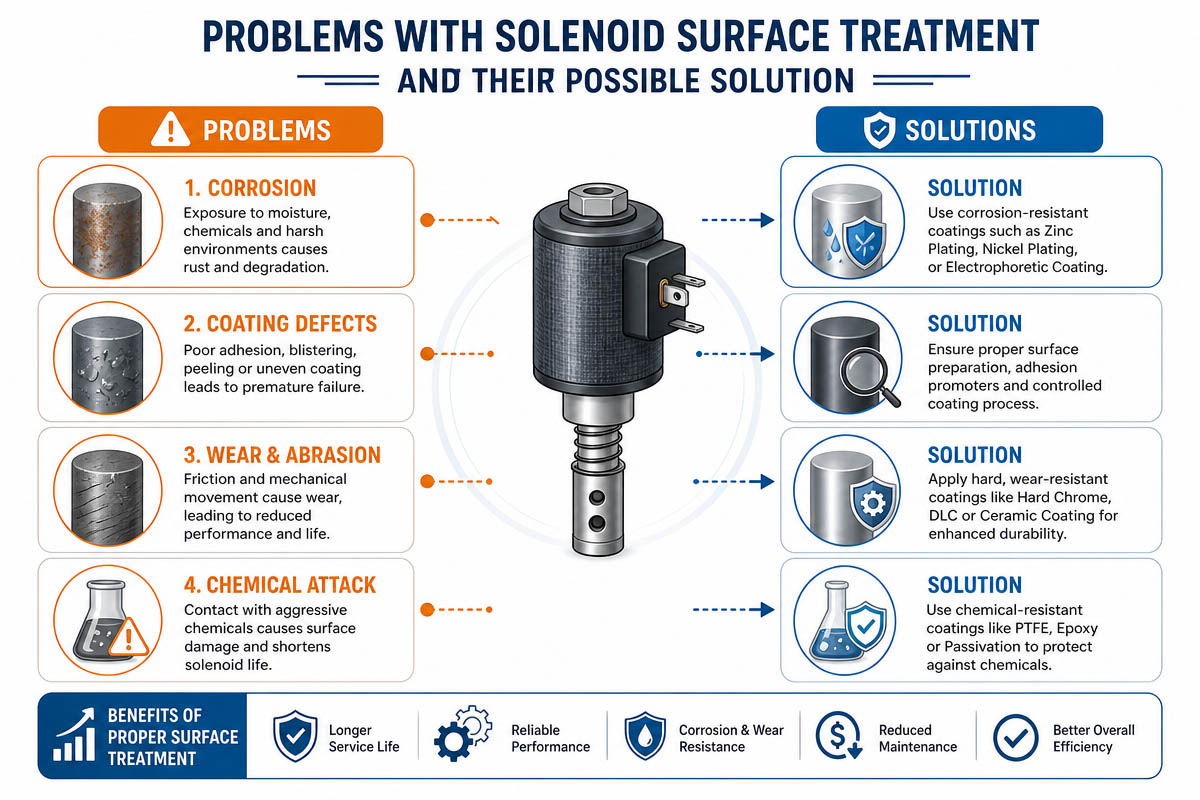
8.1 Důvod odlupování povlaku
Nedostatečné čištění povrchu
Nesprávná příprava povrchu
Nekontrolovaný proces nanášení povlaku Řešení
Zlepšení procesu odmašťování
Optimalizace parametrů povlakování
Pouze autorizovaní prodejci
8.2 Rezavění a koroze
Příliš tenký povlak
Příliš drsné podmínky prostředí
Špatné skladovací a balicí podmínky Řešení
Zvyšte tloušťku vrstvy
Změna povlakového materiálu
Optimalizujte balení
8.3 Dírky a bubliny v povlacích
Přítomnost plynu během procesu pokovování
Nečistoty v roztokech povlakovací lázně
Zlepšení kvality nátěrové kapaliny
Zlepšení kontroly kvality
8.4 Špatná elektrická vodivost
Poškozené svorky v důsledku koroze Řešení poškození
Oprava laku terminálů
Výměna vadných svorek
Pravidelné kontroly
Kapitola 9: Alternativní technologie povrchových úprav solenoidů
Proces konečné úpravy může zahrnovat různé techniky povrchové úpravy, mezi které patří pouze pokovování.
9.1 Práškové lakování
Ochranný silný nátěr pro konzole a pouzdro. Výhody
Výborná odolnost proti korozi
Dobrý vzhled
Šetrné k životnímu prostředí
Elektroforézní povlakování (E-povlakování)
Běžná technika v automobilových elektromagnetických součástkách Výhody
Jednotnost
Vylepšení pokrytí okrajů
Vysoká účinnost
9.2 Pískování
Povrch je zdrsněný pro lepší povrchovou úpravu. Aplikace
Před nanášením nátěru
Dekorativní úprava
9.3 Leštění
Zvyšuje hladkost povrchu. Použití
Pro ozdobné díly
Přesné vybavení
9.4 Anodické spojování
Obvykle se používá pro díly na bázi hliníku. Výhody
Vysoká tvrdost
Výborná odolnost proti korozi
Různé barvy k dispozici pro dekoraci
9.5 Úprava fosfátů
Proces získávání fosforového povlaku. Výhody
Zlepšení přilnavosti barvy
Zvýšená odolnost proti korozi
9.6 Tepelné zpracování
I když tepelné zpracování není procesem povlakování, může zvýšit:
Tvrdost materiálu
Zlepšená odolnost proti opotřebení
Pevnost materiálu
Lze jej použít společně s technikami povrchové úpravy.
Kapitola 10: Jak vybrat správnou povrchovou úpravu solenoidu
Technické aspekty jsou následující:
Podmínky použití
Uvnitř budovy nebo venku?
Vlhké prostředí?
Slané prostředí?
Chemické látky?
Funkční požadavky
Potřeba vysoké vodivosti?
Potřeba odolnosti proti opotřebení? Požadováno?
Estetické potřeby?
Životnost zařízení
Krátkodobá nebo dlouhodobá aplikace?
Bude vyžadováno bezúdržbové používání?
Rozpočtované
Velké množství a nízké ceny?
Přesné vybavení? Špičkové?
Žádný z těchto nátěrů nemůže sloužit všem účelům. Je vhodnější optimální kompromis mezi kvalitou a cenou.
Kapitola 11: Budoucí vývoj povrchové úpravy solenoidů
Díky inovacím v průmyslových technologiích se neustále objevují nové metody pokovování.
Budoucnost pokovování zahrnuje:
Ekologické pokovování
Nechromové pokovování
Nanokeramické pokovování
Pokovování RoHS
Pokročilý materiál odolný proti korozi
Samoopravitelné nátěry
Výrobci solenoidů budou stále více zohledňovat nejen dopad na životní prostředí, ale také dlouhodobou spolehlivost.
Kapitola 12: Závěr
Povrchová úprava solenoidu pokovováním není dekorativní proces pro elektromagnetické součástky. Jedná se o kritický inženýrský krok ovlivňující výkon, trvanlivost, vodivost, odolnost proti opotřebení a životnost magnetického aktuátoru.
Výběrem správného nátěrového systému, splněním mezinárodních norem a prokázáním kvality nátěru pomocí testu v solné mlze mohou výrobci snížit počet poruch a zvýšit účinnost zařízení.
Při navrhování průmyslových automatizačních systémů, venkovních zařízení, lékařských zařízení a elektronických zařízení je správná povrchová úprava solenoidových komponentů nesmírně důležitá, aby byl zajištěn spolehlivý provoz v náročných podmínkách. Dobrý povlak může:
Pomáhají předcházet oxidaci a korozi
Zvýšení vodivosti
Zvyšte odolnost proti opotřebení
Prodlužte životnost
Snižte náklady na údržbu
Zvyšte kvalitu produktu
Investice do správného povrchového nátěru se vám určitě vyplatí.
Kapitola 13: Často kladené otázky k povrchové úpravě solenoidů
1. Jaká je nejlepší povrchová úprava pro průmyslové solenoidy?
Nejoblíbenějšími technikami povrchové úpravy průmyslových solenoidů jsou zinkování a niklování kvůli jejich spolehlivosti a ceně.
2. Proč elektromagnet tak rychle rezaví?
Většina magnetických jader solenoidů je vyrobena ze železa, které má skvělé magnetické vlastnosti, ale špatnou odolnost vůči korozi. Ve vlhkém prostředí proto snadno rezaví.
3. Jaký je účel testu solnou mlhou?
Zkouška solnou mlhou se provádí za účelem stanovení odolnosti povlaku proti korozi. Povlakované díly jsou vystaveny určité atmosféře slané vody.
4. Který povlak je nejlepší z hlediska vodivosti?
Zlaté pokovování má největší vodivost a cínování je v případě elektrických spojů nejlevnější.
5. Jak dlouho by měl solenoid odolávat testu solné mlhy?
Záleží na účelu. Standardní průmyslová zařízení musí vydržet alespoň 24–48 hodin, zatímco námořní nebo venkovní zařízení mohou vydržet až 72 hodin.
6. Zinkování nebo niklování – co je pro solenoidy nejlepší?
Niklové povlaky jsou silnější proti korozi a opotřebení, zatímco zinkové povlaky jsou pro běžné průmyslové solenoidy levnější.
7. Jaké jsou důvody odlupování nátěrů?
Puchýře a odlupování povlaku mohou být způsobeny špatnou předúpravou, kontaminací olejem, nesprávnými parametry pokovování nebo nedostatečnou přilnavostí povlaku.
8. Můžeme se při výrobě solenoidů z nerezové oceli vyhnout povlakování?
Ano, v některých případech, ale nerezová ocel je dražší než běžné kovy a neposkytuje tak skvělé magnetické vlastnosti.
9. Jaká je nejlepší povrchová úprava pro venkovní elektromagnetická zařízení?
Pro venkovní zařízení, která jsou vystavena vlhkosti a klimatickým změnám, se doporučuje žárové zinkování nebo niklování.
10. Jak si mohou kupující ověřit kvalitu nátěrů?
Kupující by si měli vyžádat následující dokumentaci:
Zpráva o testu solné mlhy
Zpráva o tloušťce povlaku
Zpráva o zkoušce materiálu
Dokumenty od třetí strany.

