

Úvod:
Výrobky z nerezové oceli ražené do lisovaných materiálů se nacházejí všude: od domácích spotřebičů v kuchyních až po monumentální architektonické prvky, jako jsou městské sochy, fasády budov a interiérové předměty. Široká škála použití tohoto materiálu je vysvětlena atraktivitou nerezové oceli díky její estetice, vysoké odolnosti vůči korozi a dlouhodobé provozní spolehlivosti. Bohužel o tomto typu výrobků stále existuje mnoho předsudků a mylných představ. Jedním z nejběžnějších je tzv. „magnetický test“.
Nedávno jsem byl svědkem toho, jak jeden zákazník na trhu se stavebními materiály prováděl testy nádobí na přítomnost magnetismu. Pán trval na tom, že „pokud se magnet přichytí, pak je to špatná nerezová ocel; pokud ne – pak je to nerezová ocel, což znamená, že dobrá ocel a nerezová ocel nemůže obsahovat žádný magnetismus.“ Taková nedorozumění vznikají hlavně kvůli nedostatku informací, proto si pojďme osvětlit některé aspekty výroby nerezové oceli.
Kapitola 1. Vysvětlení pojmů: Rozdíl mezi železem, ocelí a nerezovou ocelí
Rozdíl mezi železem a ocelí spočívá v množství uhlíku, které obsahují:
Ocel obsahuje ve svém složení maximálně 2 % uhlíku.
V železe koncentrace uhlíku přesahuje 2 %.
Kapitola 2. Klasifikace ražení z nerezové oceli: Proč jsou některé typy magnetické?
Nerezová ocel se podle mikrostruktury dělí hlavně na tři typy. Jejich magnetické vlastnosti se liší v závislosti na složení slitiny:
| Typ | Hlavní prvky slitiny | Magnetický | Klíčové vlastnosti |
| Austenitický | Chrom + Nikl | ❌ Nemagnetické | Atraktivní vzhled, dobrý celkový výkon |
| Feritický | Chrom + málo/žádný nikl | ✅ Magnetické | Cenově výhodná, dobrá tepelná vodivost |
| Martenzitické | Chrom + Železo + Uhlík | ✅ Magnetické | Vysoká tvrdost, lze tepelně zpracovat |
V dnešní době existuje více než 100 druhů lisování nerezové oceli. Kromě austenitické nerezové oceli jsou magnetické jak feritické, tak martenzitické typy. Proto je tvrzení, že „nemagnetické znamená kvalitní nerezová ocel“, zcela mylné.
Kapitola 3. Pozor na kupujícího: Nenechte se zmást slovy „nemagnetický“
Tento kov je pevný, pružný a vysoce odolný, takže ocel je nejčastěji používaným materiálem v běžných výrobcích. Nerezová ocel je jeden z typů oceli, který se vyznačuje vysokou odolností vůči korozi díky chromu přidanému do jejího složení. Ocel se nazývá „nerezová“, pokud je obsah chromu 10.5 % a vyšší.
Magnetismus nehraje žádnou roli, pokud jde o hodnocení kvality. Vše závisí na složení slitiny a struktuře kovu v mikroskopickém měřítku. V metalurgii není termín „nerezová litina“ relevantní. Nenechte se zmást slovem „nemagnetický“.
Proč se upřednostňuje nemagnetická nerezová ocel? Další běžnou mylnou představou je, že „nerezová ocel bez magnetismu obsahuje více niklu, a proto je lepší“. To je dáno tím, že nikl je relativně vzácný a drahý prvek a austenitická nerezová ocel s vysokým obsahem niklu je poměrně drahá. Absence magnetismu však nemusí nutně znamenat dobré vlastnosti.
Některé druhy ražení nemagnetické nerezové oceli zahrnují použití receptury založené na obsahu manganu a sníženém obsahu niklu (nebo dokonce jeho úplné absenci). Takové druhy oceli stojí o tisíce RMB levněji než druhy s vysokým obsahem niklu. Nepoctiví dodavatelé těží z myšlenky, že ražení nemagnetické nerezové oceli je vysoce kvalitní, a prodávají levnou nemagnetickou ocel jako dražší nerezovou ocel s vysokým obsahem niklu. Proto buďte při nákupu vždy ostražití.
Kapitola 4. Výběr správné jakosti nerezové oceli pro vaši aplikaci
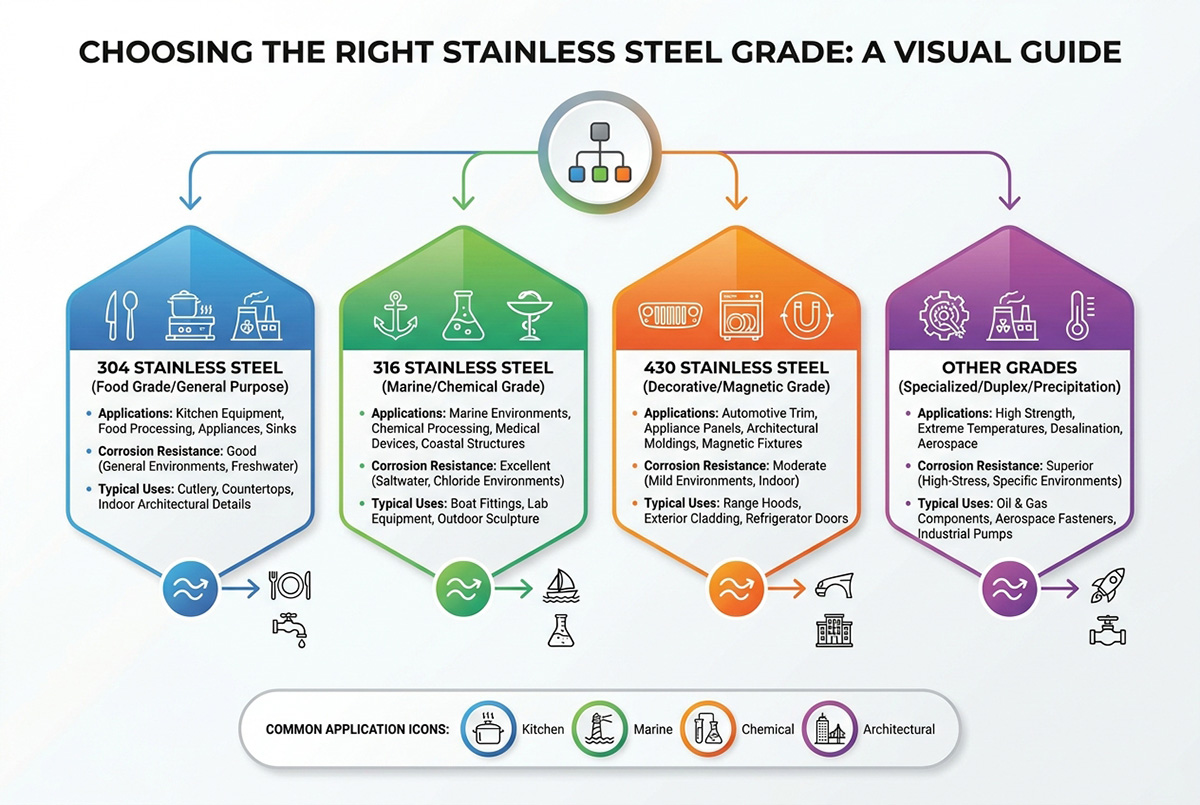
Existuje několik typů lisování z nerezové oceli se specifickými vlastnostmi, které určují jejich oblasti použití. Správný výběr materiálů podle požadavků aplikace je klíčem k dosažení nejvyšší kvality a výkonu:
Esteticky přitažlivá, lesklá a nemagnetická austenitická nerezová ocel je ideální pro dekorativní účely, jako jsou sochy a zahradní dekorace. Nevýhodou této třídy je, že špatně vede teplo, a proto není vhodná pro kuchyňské náčiní, protože její ohřev vyžaduje dodatečné úsilí.
Feritická nerezová ocel, která je velmi odolná vůči korozi a má tepelnou vodivost překračující ukazatele austenitických ocelí téměř o 50 %, je ideální pro výrobu pánví, rýžovarů, bubnů praček, ohřívačů vody a kuchyňských dřezů.
Extrémně odolná martenzitická nerezová ocel umožňuje změnu tvrdosti tepelným zpracováním. Je nejlepší volbou pro nože a čepele. Nejčastěji se říká, že „nože z nerezové oceli nejsou ostré“, protože tepelné zpracování nemůže zvýšit tvrdost austenitické nerezové oceli. Lisovací vlastnosti nerezové oceli
Je ražení z nerezové oceli křehké a náchylné k ohýbání?
Lisovací vlastnosti nerezové oceli do značné míry závisí na jakosti a předchozím zpracování. Vysoce tvárná austenitická ocel (např. jakost 304) se ohýbá i během procesu tváření za studena. Naopak křehké martenzitické oceli, jako je 420, mají tendenci se pod tlakem lámat. Tvrdost oceli se může měnit v závislosti na předchozím tepelném zpracování nebo deformaci za studena a významně ovlivňuje lisování.
Kapitola 5. Tipy pro výběr materiálu pro lisování nerezové oceli
Zda bude materiál dobře fungovat při ražení a splňovat požadavky konečného použití, určuje několik praktických faktorů:
| Faktor | úvahy |
| Tloušťka | Plechy z nerezové oceli se obvykle pohybují v rozmezí od 0.1 mm do 6 mm. Tenké plechy jsou vhodné pro lehké nebo detailní součásti; střední a silné plechy poskytují pevnost pro konstrukční nebo nosné díly. |
| Tolerance | Za studena válcované plechy obvykle nabízejí užší tolerance ±0.02–0.05 mm. Aplikace s přísnými rozměrovými požadavky mohou vyžadovat ještě vyšší přesnost. |
| povrchová úprava | Možnosti povrchových úprav jako 2B, BA nebo č. 3 ovlivňují vzhled a potřebu dalších povrchových úprav. |
| Mechanické vlastnosti | Mez kluzu, pevnost v tahu a prodloužení ovlivňují konstrukci nástroje, lisovací sílu a celková nastavení procesu. |
Zvážením těchto faktorů mohou výrobci vybrat materiály, které vyvažují tvárnost, pevnost a výkon konečného produktu.
Kapitola 6. Běžné typy ražení nerezové oceli
| Stupeň | charakteristika |
| 301 z nerezové oceli | Středně vysoká pevnost v tahu a odolnost proti korozi. K dispozici v tvrdém, polotvrdém a plně tvrdém provedení. |
| 304 z nerezové oceli | Tahoun řady 300 SS. Střední tahové vlastnosti, odolnost proti korozi, nejběžnější u nerezové oceli potravinářské kvality a ražení kotoučů. |
| Nerezová ocel 316 a 316L | Modifikace základní řady 300 SS. Přidaný molybden zlepšuje pevnost a odolnost proti korozi. Používá se ve farmaceutickém, potravinářském a námořním prostředí. |
| Nerezová ocel 321 a 347 | Variace základního složení oceli 18-8. Stabilizováno přídavkem legující látky pro zlepšení svařitelnosti a odolnosti vůči vysokým teplotám. |
| 17-7PH Nerezová ocel | Tepelně zpracovatelná nerezová ocel s tvářecími vlastnostmi dle ASTM A304. Po tváření za studena lze kalit až na pevnost v tahu 200 000 psi. |
Kapitola 7. Ražovatelnost ražení nerezové oceli
Bude se ražení z nerezové oceli praskat nebo ohýbat?
Vlastnosti nerezové oceli závisí na druhu jakosti a tepelném zpracování/tváření za studena materiálu. Austenitické jakosti (304) se za studena ohýbají a nelámou se snadno. Martenzitické jakosti (420) jsou naproti tomu méně tvárné a mají tendenci praskat.
Rozdíly mezi různými jakostmi pro ražení
Austenitická třída s nízkým obsahem uhlíku činí kov tažným, proto jej lze použít k hlubokému tažení k výrobě dřezů a fritéz. Martenzitické typy nerezové oceli jsou naopak tvrdší a méně tvárné. Proto se jim dává přednost při výrobě řezných nástrojů a dalších ostrých předmětů.
Vlastnosti a výhody lisování z nerezové oceli
Odolnost proti ohni a teplu: vysoké množství chromu a niklu zajišťuje nerezové oceli tepelnou odolnost.
Estetický vzhled: spotřebitelé preferují vzhled nerezového dřezu a mohou jej leštit elektrolyticky.
Dlouhá životnost: díly z nerezové oceli po letech provozu neztrácejí na kvalitě ani estetice, a to i přes relativně vyšší počáteční cenu.
Hygienické vlastnosti: nerezová ocel je důvěryhodná ve farmaceutickém a potravinářském průmyslu, protože díly z ní vyrobené lze bez problémů rychle omýt. Některé slitiny nerezové oceli lze považovat za bezpečné pro styk s potravinami.
Udržitelnost: podle mnoha odborníků lze nerezovou ocel označit za jednu z nejudržitelnějších slitin.
Klíčové vlastnosti při práci s ražením nerezové oceli
Při lisování nerezové oceli nezapomeňte na její vlastnosti:
Vysoká mez kluzu, tvrdost a zpevnění za studena → materiál je velmi náchylný k rozpadu
Nízká tepelná vodivost ve srovnání s uhlíkovou ocelí → k deformaci materiálu, řezání a vyřezávání je potřeba více sil
Vysoká plastická deformační síla při tažení → vrásky a trhání tenkého materiálu během tažení
Tendence k odírání zápustky a poškrábání povrchu během tažení → vyžaduje dostatečné mazání
Vysoká tvrdost a skvělá odolnost proti korozi → vhodné materiály pro konstrukční, kosmetické a venkovní díly
Kapitola 8. Proč je nerezová ocel skvělá pro ražení
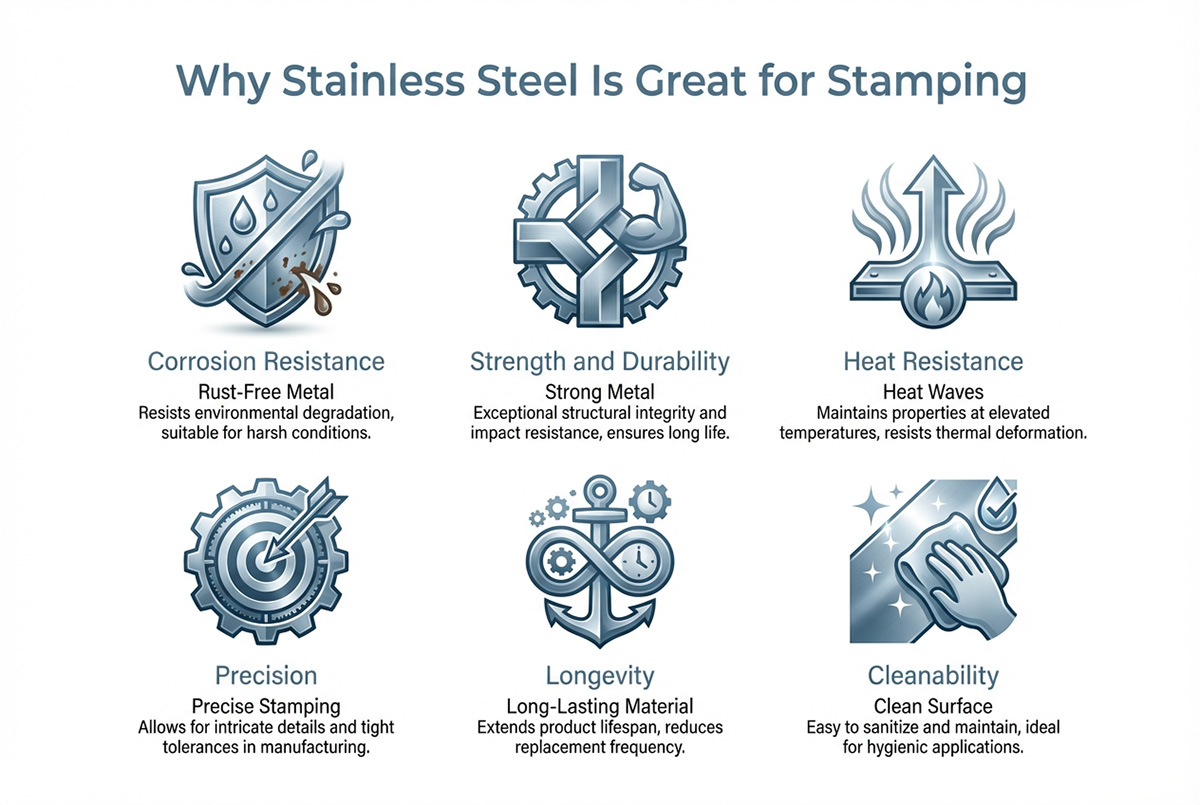
Existuje několik důvodů, proč lidé dávají přednost ražení dílů z nerezové oceli:
Odolnost proti korozi: díky vysokému obsahu chromu a niklu vydrží nerezové ražení vlhkost, chemikálie a vlhkost a nedegraduje se zvenčí.
Pevnost a houževnatost: lisování nerezové oceli nabízí skvělé vlastnosti pevnosti a houževnatosti, které umožňují vytvářet pevné a odolné díly, které lze ohýbat a tahat do různých tvarů.
Možnosti povrchové úpravy: materiál umožňuje použití různých povrchových úprav pro lisované díly.
Lisování nerezové oceli je však složitější než uhlíková ocel kvůli její zvýšené tvrdosti, schopnosti zpevnění a nižší tepelné vodivosti. Aby se tyto problémy vyřešily, došlo k dramatickému vývoji lisovacího průmyslu. Tolerance se staly přesnějšími, účinnost se zvýšila díky progresivním razicím nástrojům s až 200 zdvihy za minutu a byly zavedeny inteligentní výrobní systémy.
Kapitola 9. Proces lisování z nerezové oceli
9.1 Výběr zařízení
Úspěšné lisování nerezové oceli začíná výběrem správného zařízení:
| Typ zařízení | Vhodný proces | Doporučená tonáž |
| Mechanický lis | Vysokorychlostní stříhání, mělké tažení | 25–200T |
| Hydraulický lis | Hluboké tažení, přesné tváření | 100–1000T |
| Servolis | Vysoká přesnost, úspora energie | 30–300T |
9.2 Obecné kroky
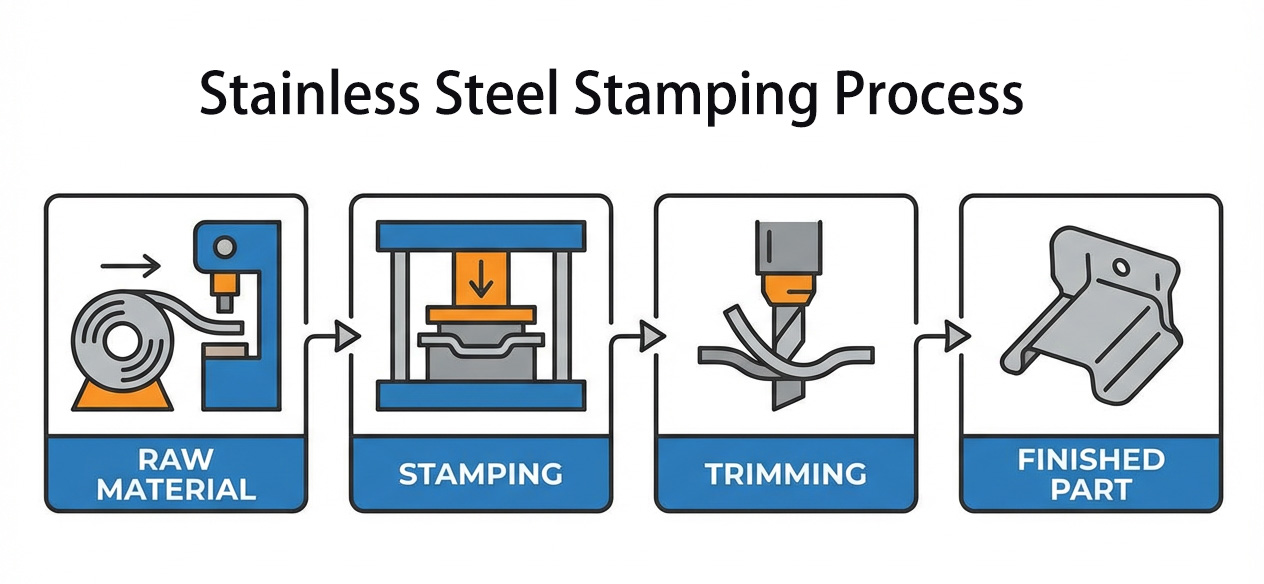
Proces lisování nerezové oceli vyžaduje několik postupů k vytvoření požadovaného tvaru a kvality:
Stříhání: Řezání nerezových plechů na požadované rozměry pomocí mechanických nůžek a laserů.
Děrování: Vytváření otvorů nebo oddělování dílů. Je důležité přesně zarovnat raznice a vyvinout potřebný tlak, aby se dosáhlo čistých hran bez otřepů.
Ohýbání: Ohýbání kovových kusů v požadovaných úhlech pomocí ohraňovacích lisů a tvarovacích nástrojů. Je důležité nastavit stroj tak, aby se zabránilo zpětnému rázu.
Kreslení: Tváření hlubokotažných dílů, jako jsou dřezy a nádoby, procesem tváření kovů v dutinách nástrojů. Je nutné správně zvolit materiál a procesní parametry.
Dokončovací práce: Korekce dílů po ohnutí pro kompenzaci zpětného pružnění.
Povrchová úprava: Lze použít různé možnosti leštění a povrchové úpravy.
Kapitola 10. Hodnocení kvality a povrchové úpravy
Typy povrchových úprav
Metody povrchové úpravy
Mechanické: vibrační leštění, pískování, kartáčování, leštění zrcadlem
Chemické: pasivace, elektrolytické leštění, barvení, PVD povlakování
Speciální antibakteriální, otiskům prstů odolné, samočisticí a laserové textury
Kontrola kvality
Měřicí přístroje pro rozměry: posuvné měřítko, souřadnicový měřicí stroj (CMM), optický skener
Metody vizuální kontroly: vizuální kontrola, měření drsnosti, SEM a 3D interferometrie v bílém světle
Mezi výkonnostní testy patří: test v solné mlze, test tvrdosti, metalografie, test tahu/ohybu
Kapitola 11. Možné problémy při lisování nerezové oceli a způsoby jejich řešení
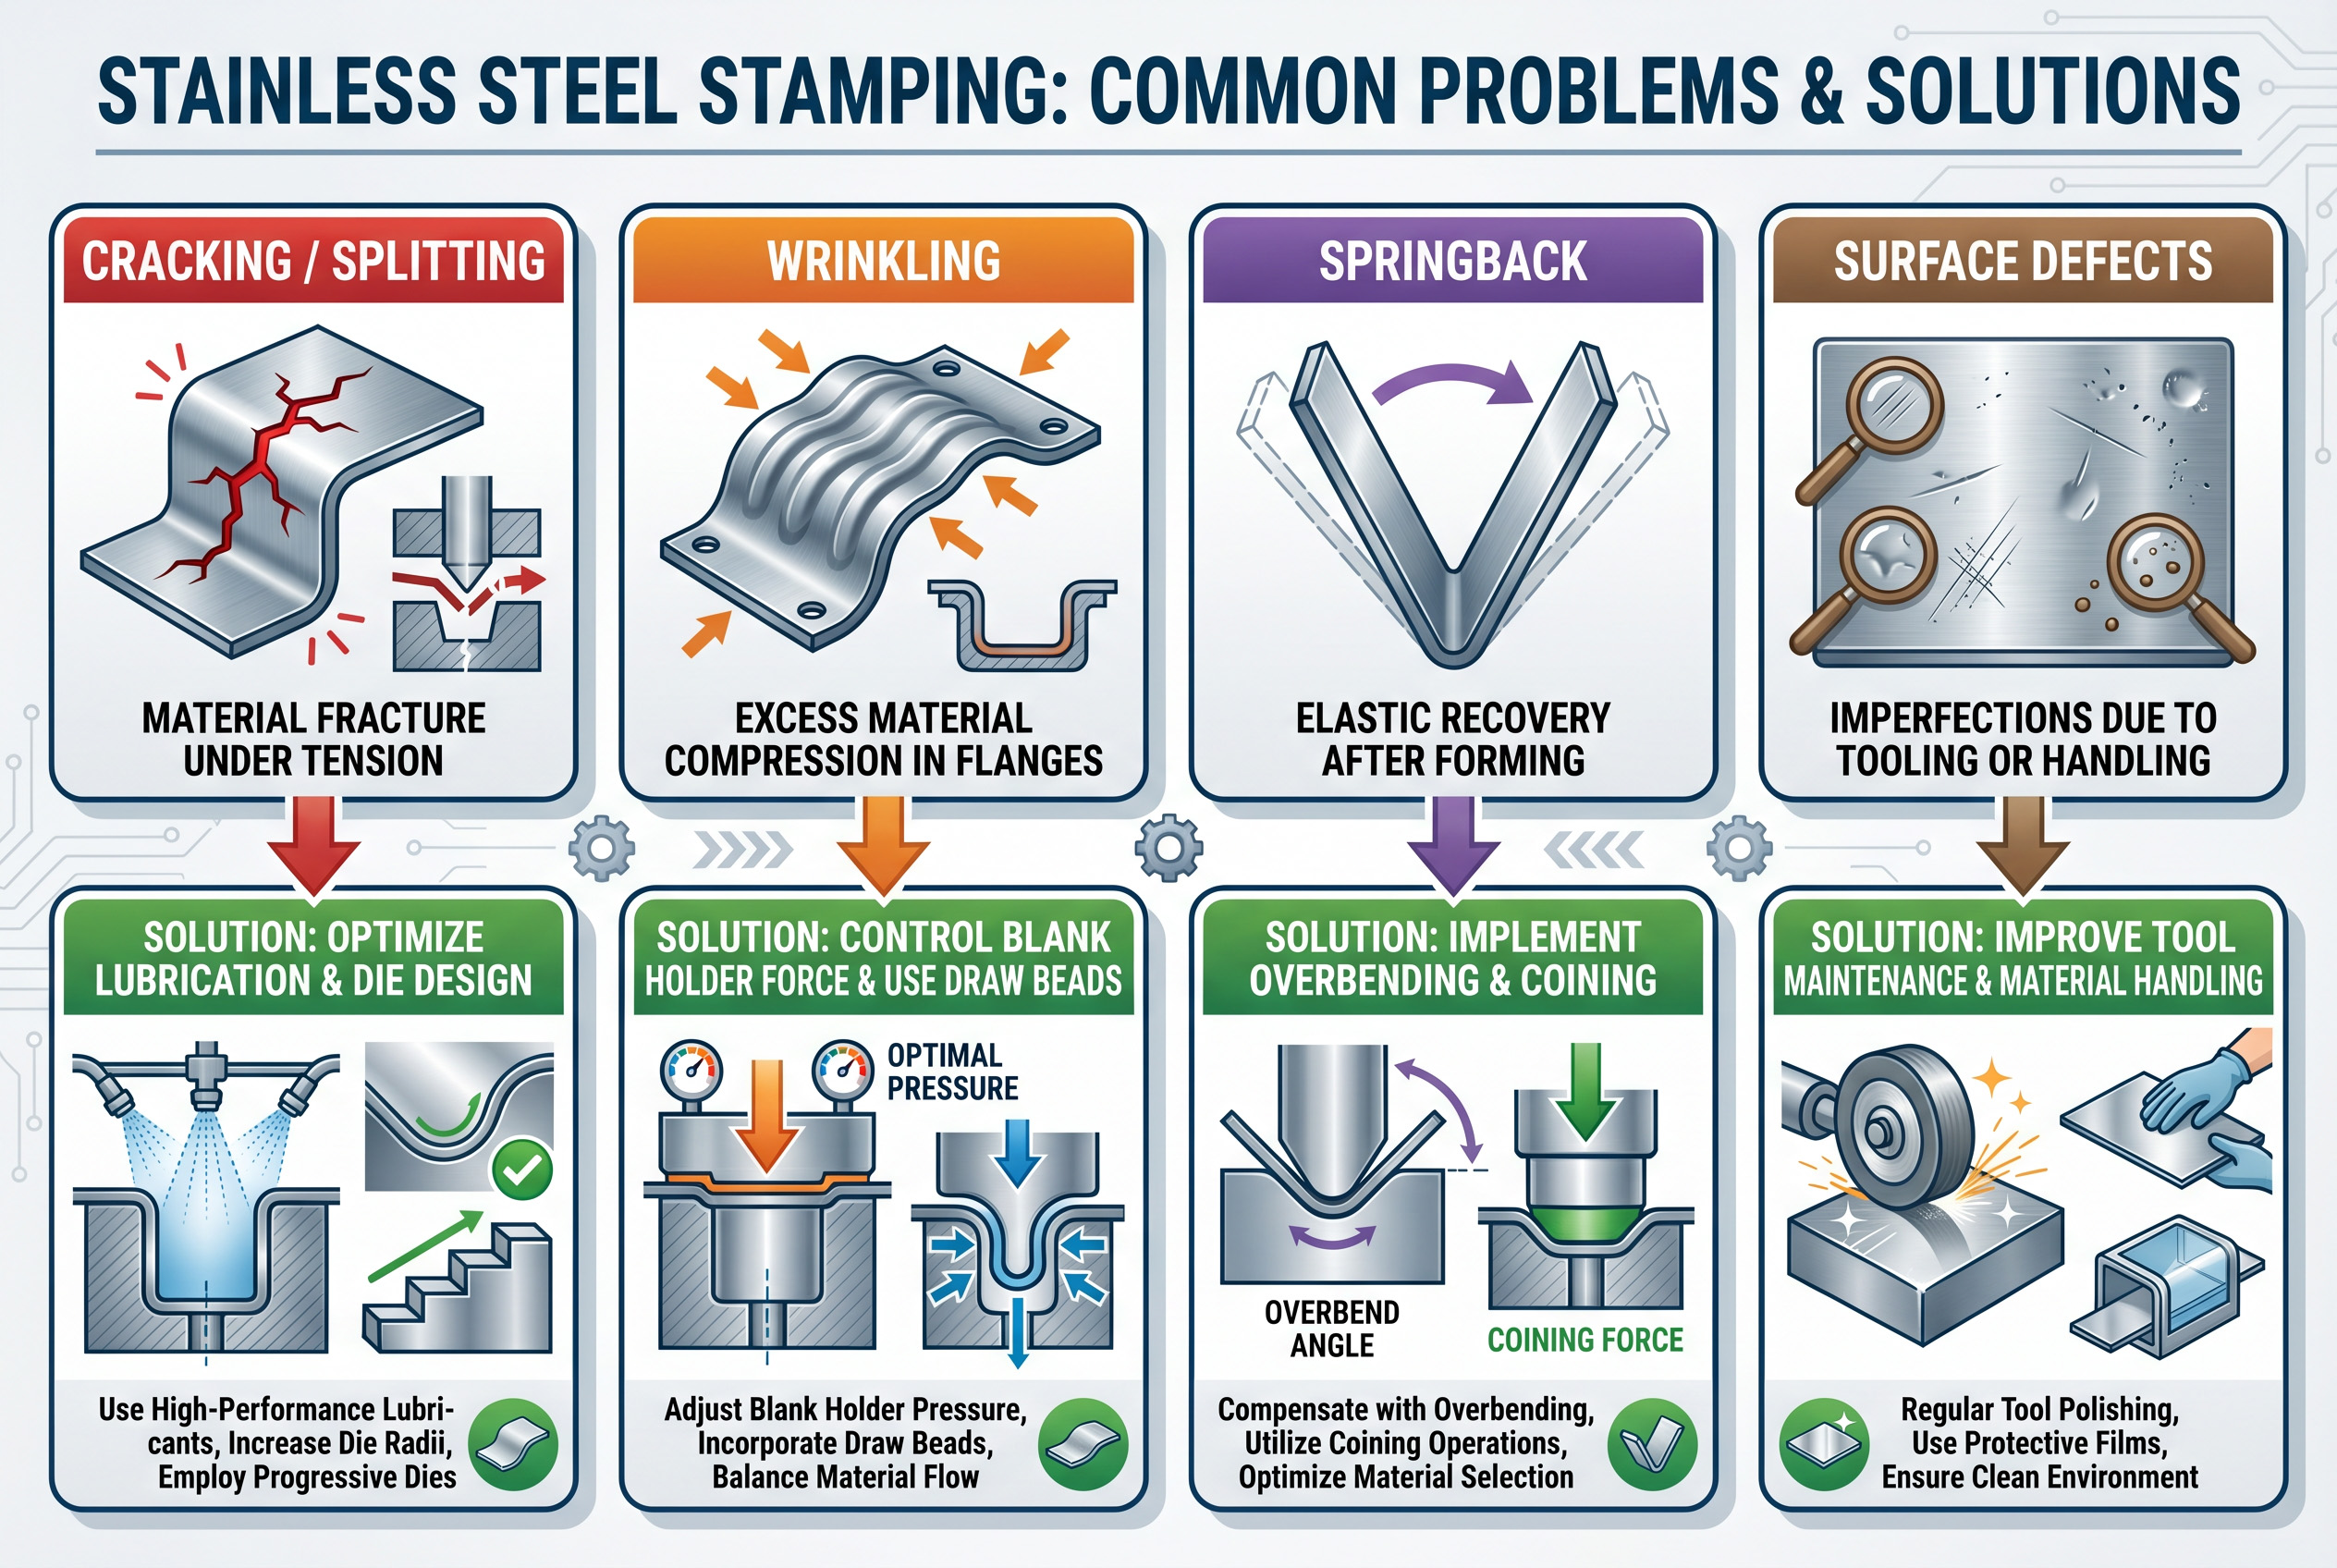
11.1 Povrchové škrábance
Příčina vady: Pohyb povrchu obrobku a tvářecího povrchu vůči sobě pod tlakem a tvorba přehřáté vrstvy v důsledku plastické deformace.
Řešení: Aplikace dostatečného množství maziva, udržování povrchu formy v optimálním stavu a řízení rychlosti lisování.
11.2 Lámání a praskání
Způsobit:
Vysoký index kalení za studena u austenitické nerezové oceli způsobující martenzitickou transformaci.
Nehomogenita struktury plechu
Nedostatečný prostor pro zápustku nebo nesprávné centrování.
Zvýšená teplota děrování v důsledku dlouhodobého ražení.
Nerovnoměrné zatížení způsobené okusováním, děrováním rohů nebo řezáním
Řešení:
Optimalizace procesu žíhání plechů
Dosažení homogennější orientace rovinných deformací v rámci zrn.
Změna rozložení tlaku během ladění matrice.
Nastavení vůle a zarovnání matrice.
11.3 Problém s odstraňováním (přenos kovu)
Způsobit:
Opotřebovaná břitová deska
Příliš mnoho plísní
Nedostatečná vůle
Použití nevhodného lisovacího oleje způsobujícího ztluštění kovu
Řešení: Udržujte břit v dobrém stavu, optimalizujte vůli a používejte speciální lisovací oleje.
11.4 Deformace v důsledku pružného zpětného rázu
Příčina: Všechny materiály po natažení vykazují pružné deformace, avšak vysoká tvrdost nerezové oceli způsobuje značné zpětné rázy.
Řešení: Predikce pružnosti v procesu návrhu a zahrnutí opatření proti ní.
11.5 Problémy během tepelného zpracování
Příčina: Řada dílů vyrobených ražením a tažením vyžaduje další tepelné zpracování. Zahřívání dílů může způsobit jejich ohnutí.
Řešení: Zohlednění očekávané deformace součástí.
11.6 Výběr materiálu razníků a matric
Příčina: Vysoká tvrdost nerezové oceli vede k silnému opotřebení razníků a matric.
Řešení: Použití razítek s vhodnou tvrdostí, která odpovídá třídě nerezové oceli.
11.7 Problémy s lisovacím olejem
Příčina: Nesprávně zvolený lisovací olej může vést ke zpevnění oceli, deformacím, tvorbě otřepů nebo prasklin.
Řešení: Používejte oleje pro tažení a ražení obsahující síru a chlorované složky. Pro snazší čištění volte oleje s nízkou viskozitou.
Kapitola 12. Závěr
Díky technologickému pokroku se lisování nerezové oceli vyvinulo z jednoduchého tváření do sofistikovaných operací prováděných pomocí automatizovaných systémů se senzory. Tyto procesy se budou i nadále vyvíjet a stát se efektivnějšími v reakci na rostoucí požadavky na vyšší výkon a spolehlivost vyráběných dílů.
Úkol se však neomezuje pouze na schopnost lisovat požadovaný díl, ale znamená to také schopnost vytvářet vysoce kvalitní a přesně vyrobené díly. Pokud jde o realizaci návrhu vašeho produktu, partnerství se zkušeným výrobcem je vždy vítězným řešením.
Kapitola 13. Často kladené otázky (FAQ)
1 Rezaví nerezová ocel?
Ano, pouze za určitých okolností. Na rozdíl od běžné oceli je nerezová ocel odolná vůči korozi díky přítomnosti chromu, který vytváří neaktivní oxidový povlak. V případě nadměrného vystavení agresivnímu prostředí, poškozené ochranné oxidové vrstvy nebo nevhodného použití méně kvalitních ocelí může nerezová ocel korodovat.
2 Která jakost je lepší pro ražení: nerezová ocel 304 nebo 316?
Obecně se pro konvenční lisování preferuje ocel 304. Tato slitina je vysoce tvárná a cenově dostupná, takže je ideální pro výrobu široké škály spotřebního zboží a zařízení. Slitina 316, obohacená molybdenem, poskytuje větší odolnost proti korozi, ale lisování je náročné. Proto se tato ocel doporučuje pro námořní, farmaceutický nebo potravinářský průmysl, kde má odolnost proti korozi přednost před efektivitou výroby.
3 Proč jsou raznice z nerezové oceli náchylné k rychlému opotřebení?
Nedostatečné mazání, nedostatečné vůle, vysokorychlostní ražení, nesprávný výběr materiálů nástrojů s nedostatečnou tvrdostí a zanedbání údržby nástrojů (např. tupé břity) mohou způsobit rychlé opotřebení lisovacích nástrojů.
4 Jak mohu zabránit oděru (poškrábání) během lisování dílů z nerezové oceli?
Abyste minimalizovali hromadění tepla, volte vysoce kvalitní lisovací oleje s přísadami pro extrémní tlak, zajistěte dostatečné vůle, udržujte správnou hladkost povrchů raznic, nanášejte povlaky a leštěte povrchy raznic a regulujte rychlost ražení.
5 Proč má moje nerezová součástka otřepy?
Tvorba otřepů je způsobena nadměrnými vůlemi, tupými řeznými hranami, špatným vyrovnáním nebo nedostatkem správné opory během stříhání materiálu. Zajistěte správné vyrovnání raznic, optimální vůle a pravidelně udržujte ostrost razníků a raznic.
6 Jaký je rozdíl mezi ražením nerezové oceli 301 a 304?
Slitina třídy 301 má zvýšenou míru zpevnění a existuje v několika stupních tvrdosti (tvrdá, polotvrdá, plně tvrdá). Díky tomu je vhodnější pro výrobu pružin a dílů s vysokými požadavky na pevnost v tahu. Slitina 304 je zase uznávána jako nejlepší volba pro všeobecné lisování a potravinářské aplikace. Díky své tažnosti nabízí tato slitina větší tvárnost a odolnost proti korozi.
7 Je možné svařovat lisované díly z nerezové oceli?
Svařování lisovaných nerezových dílů je možné, ale vyžaduje zvláštní opatrnost. Zajistěte kompatibilitu přídavného materiálu, optimalizujte množství přivedeného tepla, abyste zabránili deformaci dílu, a zvažte tepelné zpracování po svařování (žíhání) pro uvolnění zbytkového pnutí. Doporučuje se svařovat austenitické jakosti (304, 316) spíše než martenzitické jakosti.
8 Jak mohu eliminovat pružnost u ohýbaných nerezových lisovaných dílů?
Pro kompenzaci odskoku proveďte předběžné ohýbání s větším úhlem ohybu, použijte operace ražení nebo razení, prodlužte dobu výdrže a na základě dat z materiálových zkoušek upravte tvarové destičky s funkcemi kompenzace odpružení.
9 Je ražení schopné zmagnetizovat díly z nerezové oceli?
Ano, některé druhy nerezové oceli se během tváření za studena (ohýbání, ražení, tažení) mírně magnetizují. Tyto jevy jsou typické pro austenitické druhy (304), které normálně magnetické nejsou. V takových případech magnetismus neznamená špatnou kvalitu.
10 Jaká je optimální tloušťka pro hluboké tažení při ražení nerezové oceli?
Tenčí tloušťky (0.5–1.5 mm) se používají k výrobě výrobků se složitými tvary, jako jsou dřezy a nádobí určené pro každodenní použití. Nicméně procento prodloužení materiálu hraje při hlubokém tažení klíčovou roli. Austenitické jakosti (304) jsou proto pro hluboké tažení vhodnější kvůli jejich vysoké rychlosti prodloužení.
11 Jak mám vybrat správné mazivo pro lisování nerezové oceli?
Zvažte jakost materiálu (austenitický vs. martenzitický), provoz (tažení vs. stříhání), složitost dílů a požadavky na proces čištění. Pro procesy tažení za tvrdých podmínek jsou vhodnější chlorované a sirné EP oleje, zatímco pro stříhání jsou vhodnější lehké oleje. Pokud je nutné čištění po ražení, použijte maziva s nízkou viskozitou nebo ve vodě rozpustná maziva.
12. Co způsobuje zvrásnění hlubokotažných výlisků z nerezové oceli?
Nedostatečný tlak vyvíjený na držák polotovaru, neefektivní konstrukce tažných housenek, nadměrně velké vůle nebo nedostatečné mazání mohou způsobit zvrásnění během hlubokého tažení. Zvyšte tlak na držák polotovaru, optimalizujte tvar tažných housenek a zajistěte rovnoměrné rozložení toku materiálu.
13 Jaký je rozdíl mezi pasivací a elektrolytickým leštěním?
Pasivace má za cíl odstranit nečistoty z povrchu nerezových dílů a zesílit oxidový povlak, aby se dosáhlo vynikající odolnosti proti korozi. Elektrolytické leštění odstraňuje tenkou vrstvu materiálu a vytváří dokonale hladký, leštěný a reflexní povrch se zvýšenou odolností proti korozi.
Je možné provést tepelné zpracování pro zpevnění nerezových dílů po lisování?
Tepelným zpracováním lze kalit pouze martenzitické a precipitačně zpevňující oceli (17-7PH). Austenitické oceli (304, 316) nelze kalit zahříváním, ale kalí se za studena.
14 Jak mohu zabránit prasklinám v lisovaných dílech z nerezové oceli?
Kdykoli je to možné, používejte žíhaný materiál, řádně promazávejte díly, optimalizujte vůle mezi nástroji, regulujte rychlost ražení pro snížení tvorby tepla, používejte větší poloměry ohybu a zvažte vícestupňové ražení pro výrobu složitých dílů.
Vlastnosti a výhody ražení z nerezové oceli
Nerezová ocel s vysokým obsahem chromu a niklu je vysoce odolná vůči teplu.
Vzhled: Nerezová ocel je pro mnoho spotřebitelů esteticky příjemná a elektrolytické leštění její vzhled dále vylepšuje.
Cenová efektivita: I když je nerezová ocel zpočátku dražší, poskytuje dlouhodobou kvalitu a estetický výkon.
Sanitární zařízení: Farmaceutický a potravinářský průmysl se spoléhají na nerezovou ocel kvůli jejím hygienickým vlastnostem. Několik slitin je schváleno jako materiály pro použití v potravinářství.
Udržitelnost: Tato slitina patří mezi nejekologičtější dostupné možnosti na trhu a je vhodná pro ekologické výrobní procesy.
Klíčové vlastnosti operací lisování nerezové oceli
Při výrobě lisovaných dílů z nerezové oceli nezapomeňte na následující vlastnosti:
Vysoká mez kluzu a tvrdost spolu s kalením za studena činí součásti náchylné k praskání.
Špatná tepelná vodivost ve srovnání s uhlíkovou ocelí způsobuje, že díly z nerezové oceli vyžadují větší deformace, řezné a tažné síly.
Silná plastická deformační síla během tažení způsobuje vrásky a trhání tenkovrstvých dílů.
Během tažení jsou náchylné k oděrkám a poškrábání. Proto zajistěte dostatečné mazání.
Díky své tvrdosti a odolnosti proti korozi se často používá k výrobě dílů pro konstrukční, kosmetické a venkovní účely.
15 Proč je nerezová ocel nejlepším materiálem pro ražení
Existuje několik důvodů, proč lidé dávají přednost ražení dílů z nerezové oceli:
Odolnost proti korozi: Výrobky z nerezové oceli neoxidují při kontaktu s vlhkostí, korozivními látkami a vlhkým prostředím. Očekává se u nich dlouhá životnost, včetně kuchyňských spotřebičů a venkovních strojů.
Pevnost a houževnatost: Poskytuje dobrou rovnováhu mezi pevností v tahu a tažností, což umožňuje lisovaným dílům zachovat si svůj tvar během ohýbání, zakřivování a deformace.
Možnosti povrchových úprav: Umožňuje aplikaci různých technik povrchových úprav, jako je leštění, kartáčování a nátěr, což je užitečné pro estetické i funkční aplikace.
Nicméně lisování z nerezové oceli je obtížnější na zpracování než z uhlíkové oceli. Vzhledem k větší odolnosti, rychlejšímu zpevnění a nízké tepelné vodivosti vyžaduje nerezová ocel zvláštní opatrnost při výběru materiálu, konstrukci nástroje a procesních parametrech.
Lisovací průmysl vyvinul řadu přístupů k řešení těchto výzev. Tolerance pro přesné lisování byly výrazně sníženy a efektivita byla zvýšena díky progresivním razicím nástrojům s rychlostí přesahující 200 zdvihů za minutu. Kromě toho se široce používají pokročilé technologie inteligentní výroby, včetně senzorů a monitorování řízeného umělou inteligencí.

