

Kapitola 1. Co je nerezová ocel CNC obrábění?
CNC obrábění nerezové oceli je považováno za subtraktivní výrobní proces, při kterém se pro obrábění nerezové oceli používají počítačem řízené stroje.
Nejprve inženýr navrhne digitální 3D model. Poté se pomocí CAM softwaru návrh převede do strojově čitelného kódu. Řezné nástroje jsou poté počítačem pohybovány s přesností na mikrony. Pokyny zadávané strojům jsou také digitální, takže opakované operace se provádějí automaticky a odchylky pozorované při obrábění jsou eliminovány.
Kapitola 2. Tři hlavní procesy CNC obrábění nerezové oceli
CNC frézování
V tomto procesu se používají rotační frézy. V obrobku se vytvářejí složité tvary, drážky a otvory. Touto metodou se provádí obrábění neválcových součástí.
CNC soustružení
Obrobek se otáčí a řezný nástroj se drží v klidu. Řezný nástroj se poté otáčí vůči obrobku a vytvoří se požadovaný tvar. Obrábění prováděné touto metodou je určeno pouze pro válcové díly.
CNC vrtání
Do obrobku se vyvrtávají otvory. Tato metoda se často kombinuje s frézováním nebo soustružením.
Kapitola 3. Druhy nerezové oceli pro CNC obrábění
Výběr jakosti je považován za nejdůležitější aspekt v jakémkoli obráběcím procesu, zejména u nerezové oceli.
K dispozici je pět druhů nerezové oceli a každý stupeň má svou vlastní obrobitelnost.
3.1 Austenitická nerezová ocel
Rodina austenitických nerezových ocelí se vyznačuje nemagnetickými vlastnostmi, vysokou tvárností a vysokou odolností proti korozi. Asi 70 % celkové vyrobené nerezové oceli je austenitické.
Primární legující prvky: Chrom, nikl, mangan, molybden
Klíčové vlastnosti: svařitelnost, tvařitelnost, odolnost proti korozi
| Stupeň | Doporučené aplikace | Poznámky k obrobitelnosti |
| 303 | Velkoobjemové, složité díly | Přídavek síry umožňuje snadné obrábění; snížená odolnost proti korozi je akceptována. |
| 304 / 304L | Komponenty pro všeobecné použití | Vynikající rovnováha mezi pevností a odolností proti korozi; složení 18/8 |
| 316 | Mořské a chemické prostředí | Molybden poskytuje vynikající odolnost proti důlkům |
| 321H | Části motoru odolné vůči vysokým teplotám | Titanová stabilizace zabraňuje srážení karbidů. |
| 309S | Nepřetržité vystavení vysokým teplotám | Vysoký obsah chromu odolává oxidaci |
3.2 Feritická nerezová ocel
Magnetické vlastnosti spolu s vysokou tepelnou vodivostí činí feritické nerezové oceli atraktivními. Tepelné zpracování není vhodné, takže se očekává snížená houževnatost ve srovnání s austenitickými typy. Obrobitelnost je relativně snadná.
Běžné stupně – 405, 409, 430, 442
Typické použití – Automobilové obložení, lodní kování, dekorativní díly
Duplexní nerezová ocel 3.3
Kombinace austenitické a feritické fáze v mikrostruktuře je pro tyto oceli charakteristická. Nabízejí výjimečnou pevnost a vynikající odolnost proti korozi.
Běžné jakosti – 2205, 2507 (super duplex), 2304
Typické použití – Chemické zpracování, výstavba na moři, aplikace s vysokým namáháním
3.4 Martenzitická a precipitačně zpevněná nerezová ocel
Tyto oceli, které jsou tepelně zpracovány, poskytují vysokou pevnost a odolnost proti opotřebení. Oceli PH a martenzitický typ obsahují nízký, respektive vysoký obsah uhlíku. Oceli PH se vyznačují precipitačním zpevněním; odolnost proti korozi není obětována.
Martenzitické jakosti – 410, 420, 440A
Stupně PH – 17-4 PH, 17-7 PH, A-286
Typické použití – příbory, ventily, chirurgické nástroje, letecké a kosmické díly
Kapitola 4. Výhody CNC obrábění nerezové oceli
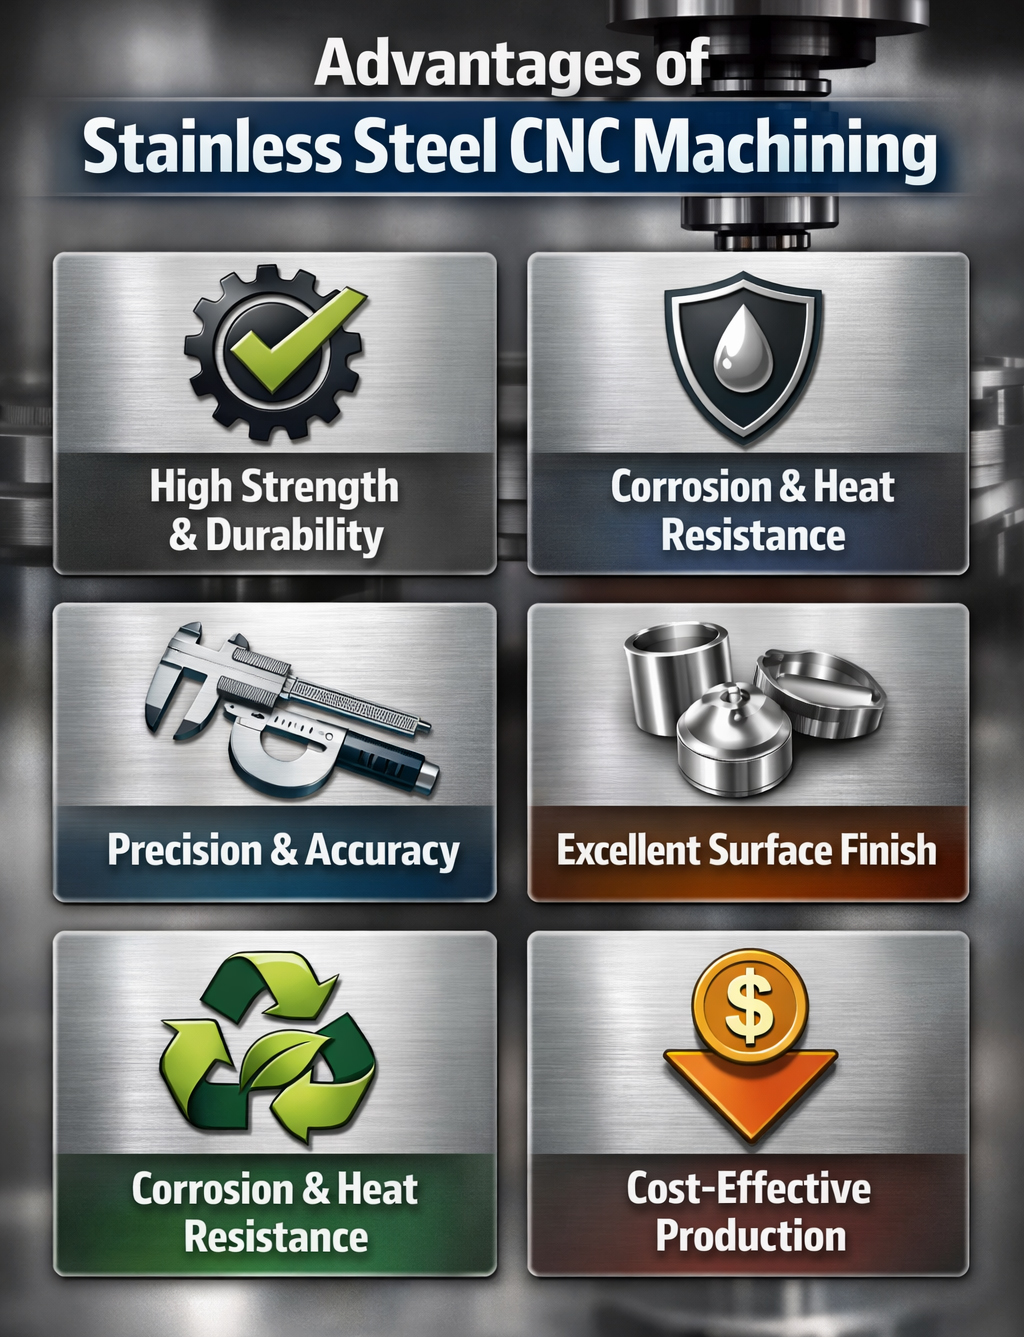
Odolnost proti korozi je zaručena. Chrom obsažený v produktu reaguje s kyslíkem a povrch se samovolně zacelí.
Výrobní schopnost je všestranná. Existuje mnoho typů, které lze obrábět, takže inženýři mohou použít cokoli, co je pro ně nejvhodnější.
Je možné dosáhnout vysoké pevnosti v tahu. Prvky v těchto slitinách, jako je chrom, nikl, titan a molybden, dodávají těmto ocelím vysoké mechanické vlastnosti.
Povrchová úprava zůstane atraktivní. Vysoký obsah chromu si udrží lesk navždy. Pokovování není nutné.
Kryogenní tolerance je zachována. Oceli jako 304L mají tažnost a houževnatost i při teplotách pod bodem mrazu. Křehký lom je také minimalizován.
Kapitola 5. Běžné problémy a technická řešení
Úkol 1: Akumulace tepla
Nízká tepelná vodivost je vlastností nerezové oceli. Teplo se zachycuje v řezné zóně. V důsledku toho dochází k opotřebení nástroje nebo deformaci obrobku před plánovaným časem.
✅ Řešení: Doporučuje se použití chladicích kapalin na bázi oleje. Dále se doporučují střední řezné rychlosti a ostré geometrie nástrojů. Jakmile je zjištěno přehřátí, obrábění se zastaví a systém se nechá před provedením šetření vychladnout.
Úkol 2: Tvorba třísek
Během obrábění nerezových dílů pomocí CNC obrábění vznikají dlouhé a vláknité třísky. V důsledku toho existuje riziko zachycení nástroje, zhoršení kvality povrchu a přehřátí nástroje.
✅ Řešení: Doporučuje se použití vysokotlakých chladicích systémů. Dále se doporučují utvařeče třísek. Doporučují se také ostré geometrie nástrojů, které omezují objem třísek vznikajících během obrábění.
Výzva 3: Zpevnění pracovní síly
Během obrábění nerezových dílů pomocí CNC obrábění dochází ke zpevnění materiálu. V důsledku toho se následné obrábění stává obtížným.
✅ Řešení: Doporučuje se sousledné frézování. Dále se doporučuje konzistentní rychlost posuvu. Také se doporučuje, aby nástroj nedřel, ale místo toho neustále řezal obrobek.
Výzva 4: Opotřebení nástrojů a náklady
Během obrábění nerezových dílů pomocí CNC obrábění jsou vyžadovány vysoce kvalitní nástroje. To je dáno tvrdostí nerezové oceli. V důsledku toho jsou náklady na nástroje nevyhnutelně vyšší.
✅ Řešení: Povrchová úprava a geometrie nástroje musí odpovídat typu nerezové oceli. Dále se doporučuje ostrost nástroje. Je také nutné optimalizovat parametry obrábění a doporučuje se také dostatečné chlazení nástroje.
K dispozici jsou i další preventivní opatření zaměřená na zpevnění pracovního prostředí.
Kapitola 6. Průmyslové aplikace CNC obrábění z nerezové oceli
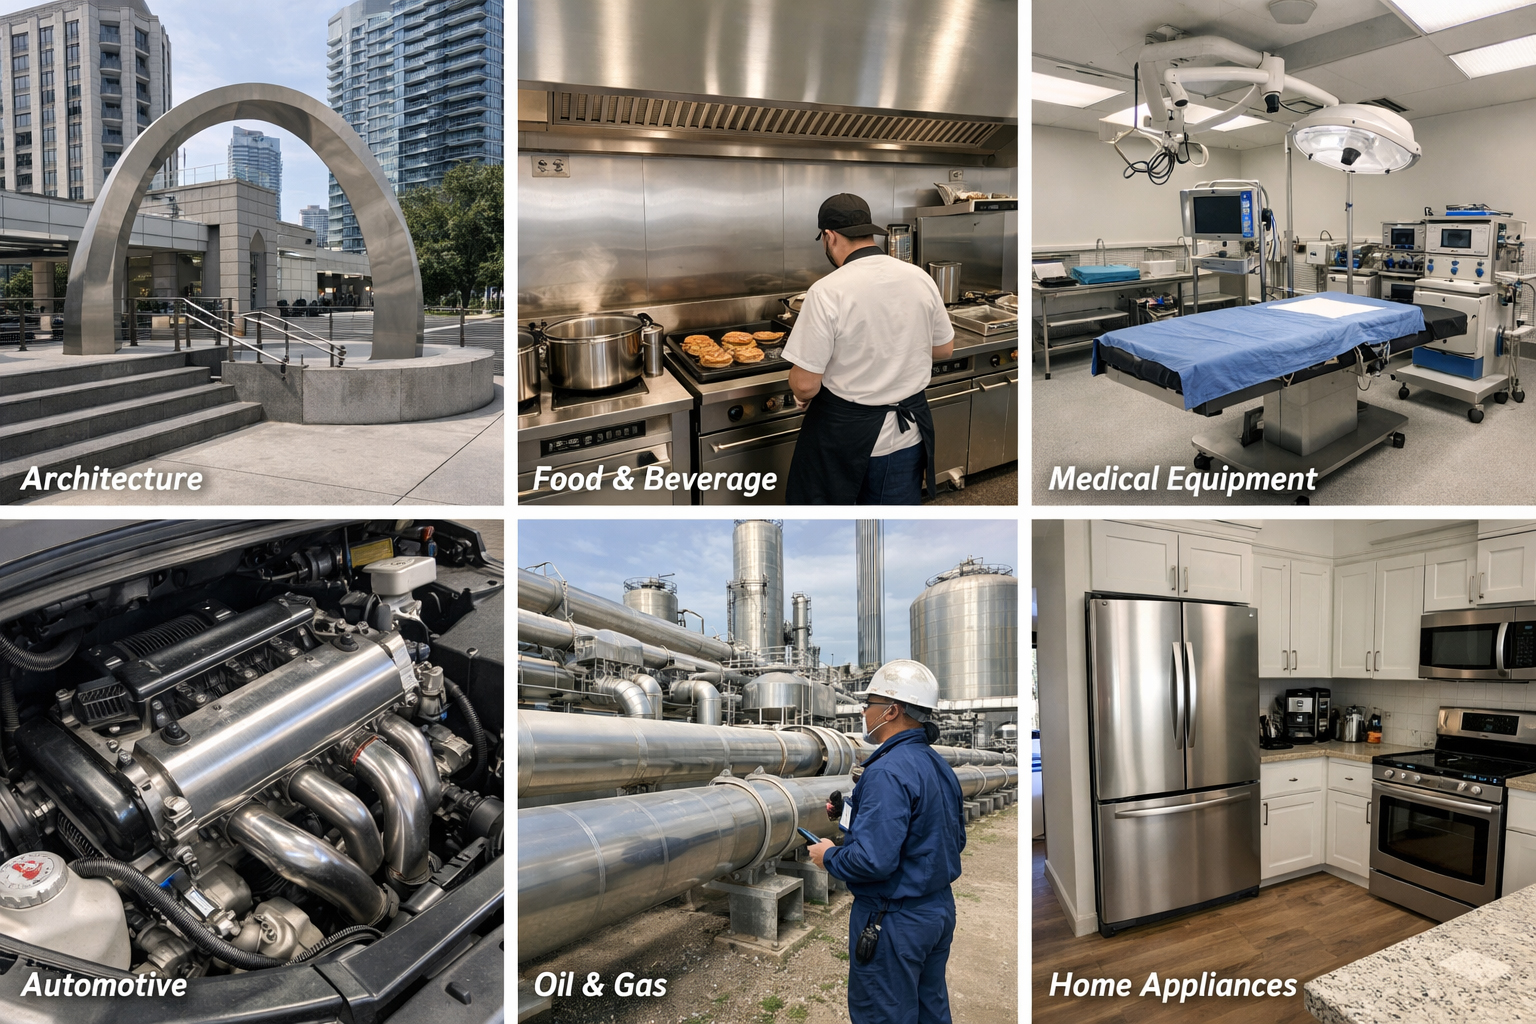
K dispozici je více než 150 druhů nerezové oceli. CNC obrábění nerezové oceli se proto používá v každém výrobním odvětví.
Automobilový průmysl
Vyrábějí se nápravy, hřídele, výfukové systémy, komponenty motoru a brzdové potrubí.
Hardware průmysl
Vyrábějí se panty, spojovací prvky, distanční podložky, přesná kola a montážní konzole.
Letecký a kosmický průmysl
Vyrábějí se podvozky, pouzdra, svorky a konstrukční armatury.
Mořský průmysl
Vrtule, hnací hřídele, takelážní kování a armatury procházející trupem jsou vyrobeny ze slitin odolných proti korozi.
Lékařský sektor
Chirurgické nástroje, kleště, ligační zařízení, katétry a implantovatelná zařízení jsou přesně obráběny z biokompatibilních slitin.
Kapitola 7. Často kladené otázky
Q1: Jaká jakost nerezové oceli se nejsnadněji obrábí?
A1: Nerezová ocel 303 je jakost, která je považována za nejlépe obrobitelnou. Síra se přidává pro zlepšení tvorby třísek a snížení řezných sil. Odolnost proti korozi je poněkud ohrožena. U složitých součástí ve velkosériové výrobě se však tento kompromis považuje za užitečný.
Q2: Je nerezová ocel vhodná pro tepelné zpracování po CNC obrábění?
A2: Martenzitické a precipitačně zpevňované oceli lze podrobit procesu tepelného zpracování. Austenitické a feritické oceli však procesu tepelného zpracování podrobit nelze. Pokud je proces tepelného zpracování po obrábění nezbytný, měly by být zvoleny oceli 17-4 PH, 410 a 420.
Q3: Proč jsou náklady na CNC obrábění nerezové oceli vyšší než na obrábění hliníku?
A3: K vyšším nákladům na obrábění nerezové oceli ve srovnání s hliníkem přispívají tři hlavní faktory. Zaprvé, jsou nutné prémiové řezné nástroje. Zadruhé, je nutné používat nižší rychlosti. Zatřetí, dochází ke zvýšenému opotřebení nástrojů. Kromě těchto faktorů jsou náklady na slitiny nerezové oceli výrazně vyšší.
Q4: Je CNC obrábění nerezové oceli vhodné pro výrobu lékařských implantátů?
A4: Ano. Oceli 316L a 17-4 PH se běžně používají k výrobě chirurgických nástrojů a dalších zařízení.
Q5: Jak se zabraňuje zpevnění materiálu během obrábění nerezové oceli?
Zpevnění materiálu se zabrání udržováním stabilní rychlosti posuvu, ostrými řeznými nástroji a sousledným frézováním. Obrábění je kontinuální a je přísně vyloučeno tření a prodlevy.
Q6: Jaká chladicí kapalina se doporučuje pro CNC obrábění nerezové oceli?
Doporučují se chladicí kapaliny na bázi oleje s vysokými mazivými vlastnostmi. Nabízejí vynikající odvod tepla a odplavování třísek. Lze použít i chladicí kapaliny rozpustné ve vodě, ale s nižší úrovní mazivosti.
Q7: Jaké povrchové úpravy lze dosáhnout CNC obráběním nerezové oceli?
Obrábění nerezové oceli nabízí vynikající povrchovou úpravu s běžnou tvrdostí povrchu mezi 32 a 64 Ra. S optimálními parametry a nástroji lze dosáhnout i jemnější povrchové úpravy až do 16 Ra.
Q8: Kdy by se měla místo 316 specifikovat duplexní nerezová ocel?
Duplexní jakosti, jako jsou 2205 a 2507, by se měly používat tam, kde je požadována vyšší pevnost nebo kde existuje riziko korozního praskání v důsledku napětí. _
Kapitola 8. Závěr
CNC obrábění nerezové oceli je výsledkem pečlivé pozornosti věnované detailům ve čtyřech kritických oblastech:
Výběr jakosti nerezové oceli musí být v souladu s požadavky a obrobitelností.
Parametry CNC obrábění nerezové oceli musí být optimalizovány pro obráběný druh oceli.
Je třeba se zaměřit na tepelné řízení a kontrolu utváření třísek.
Výběr a údržba kvalitního nářadí musí být pečlivá.
Roli, kterou hraje odbornost ve výrobě, nelze přeceňovat. Inženýrská komunita by těžila z partnerství se společností, která má silné zázemí v obrábění, s hlubokými metalurgickými a zpracovatelskými znalostmi.
Výrobní kapacita a technologické možnosti společnosti Weilong plně odpovídají požadavkům na CNC obrábění nerezové oceli. Přesné díly jsou spolehlivě dodávány od ověření prototypu až po sériovou výrobu.
[Kontaktujte náš technický tým →] pro vyhodnocení projektu a pomoc s výběrem materiálu

