

الفصل 1:مقدمة عن تشكيل المعادن في صناعة السيارات
تُعدّ عملية تشكيل المعادن بالضغط في صناعة السيارات عنصراً بالغ الأهمية. يجب أن تتوافق جميع أجزاء تشكيل المعادن بالضغط، بدءاً من ألواح الهيكل وصولاً إلى الدعامات وصفائح التقوية وأغطية البطاريات ومكونات الشاسيه، مع معايير صارمة للسلامة والجمال. تضمن جودة قوالب التشكيل ومتانتها نجاح عملية التشكيل بالضغط في جميع مراحلها، بدءاً من تصنيع النماذج الأولية وصولاً إلى الإنتاج الكمي.
على الرغم من التقدم في محاكاة الهندسة بمساعدة الحاسوب (CAE) والتطورات الجديدة في علم المواد، لا تزال العديد من الشركات عالقة في حلقة مفرغة مكلفة ومستهلكة للوقت من التجربة، ثم تعديل القالب، ثم إعادة التجربة، ثم التعديل. كل تغيير يزيد من تكاليف الأدوات، ويطيل دورة تطوير المشروع، ويضغط على القدرات الهندسية، ويقلل من الكفاءة العامة. في الحالات القصوى، تستغرق عملية التطوير عدة أشهر، مما يؤثر بشكل مباشر على جدول إطلاق طراز سيارة جديد.
نلخص في هذه المقالة توصيات عملية مستقاة من عقود من العمل في مصانع تشكيل المعادن بالختم وورش تصنيع القوالب. وتغطي المقالة دورة حياة كاملة لقالب التشكيل، بدءًا من التصميم والمحاكاة باستخدام برامج التصميم بمساعدة الحاسوب (CAE)، مرورًا بتجربة القالب وتحسينه، وصولًا إلى الإنتاج بكميات كبيرة. إن اتباع النصائح الواردة في هذا الدليل يُحسّن بشكل ملحوظ فرص نجاح مشاريع التشكيل بالختم.
الفصل الثاني: لماذا تُعدّ عملية تشكيل المعادن في صناعة السيارات ذات أهمية؟
تعتمد شركات تصنيع السيارات الحديثة بشكل متزايد على المواد المتطورة لتلبية احتياجاتها المتعلقة باقتصاد الوقود والسلامة. وهذه المواد هي:
الفولاذ عالي القوة (HSS)
الفولاذ عالي القوة المتقدم (AHSS)
فولاذ مقاوم للصدأ
سبائك الألومنيوم (سلسلة 5xxx و 6xxx)
تتيح هذه المواد المتقدمة تحقيق بنية ممتازة وخفة وزن، ولكنها تُسبب صعوبات في التصنيع في الجوانب التالية:
الرسم العميق – نسب سحب عالية
التحكم في الارتداد المرن – التحكم في عدم استقرار المادة بعد التشكيل
منع الشقوق من الانقسام
التحكم في التجعد – التحكم في عدم استقرار الضغط
- مقاومة تآكل الأدوات – عمر طويل للقالب مع ضغوط تلامس عالية
وبالتالي، يتطلب نجاح عملية تشكيل المعادن في صناعة السيارات تحقيق التوازن بين:
✔ مهارات التصميم – يعد تخطيط الشريط المناسب وتشكيل وتصميمات خرز السحب أمراً بالغ الأهمية لتقليل العيوب وتحقيق الدقة في الأبعاد.
✔ محاكاة CAE - تسمح برامج المحاكاة المتطورة مثل AutoForm أو DYNAFORM أو PAM-STAMP بالتنبؤ بالترقق وتدفق المواد والتجعد والتشقق والارتداد قبل تجربة القالب.
✔ التجربة - يعتمد النجاح النهائي على التعديلات المتعلقة بخرز السحب، وضغط النيتروجين، والحشوات، والإضافات، وما إلى ذلك. لا يمكن لأي برنامج أن يحل محل المعرفة المتخصصة.
الفصل الثالث: المشكلات الشائعة في تشكيل المعادن في صناعة السيارات
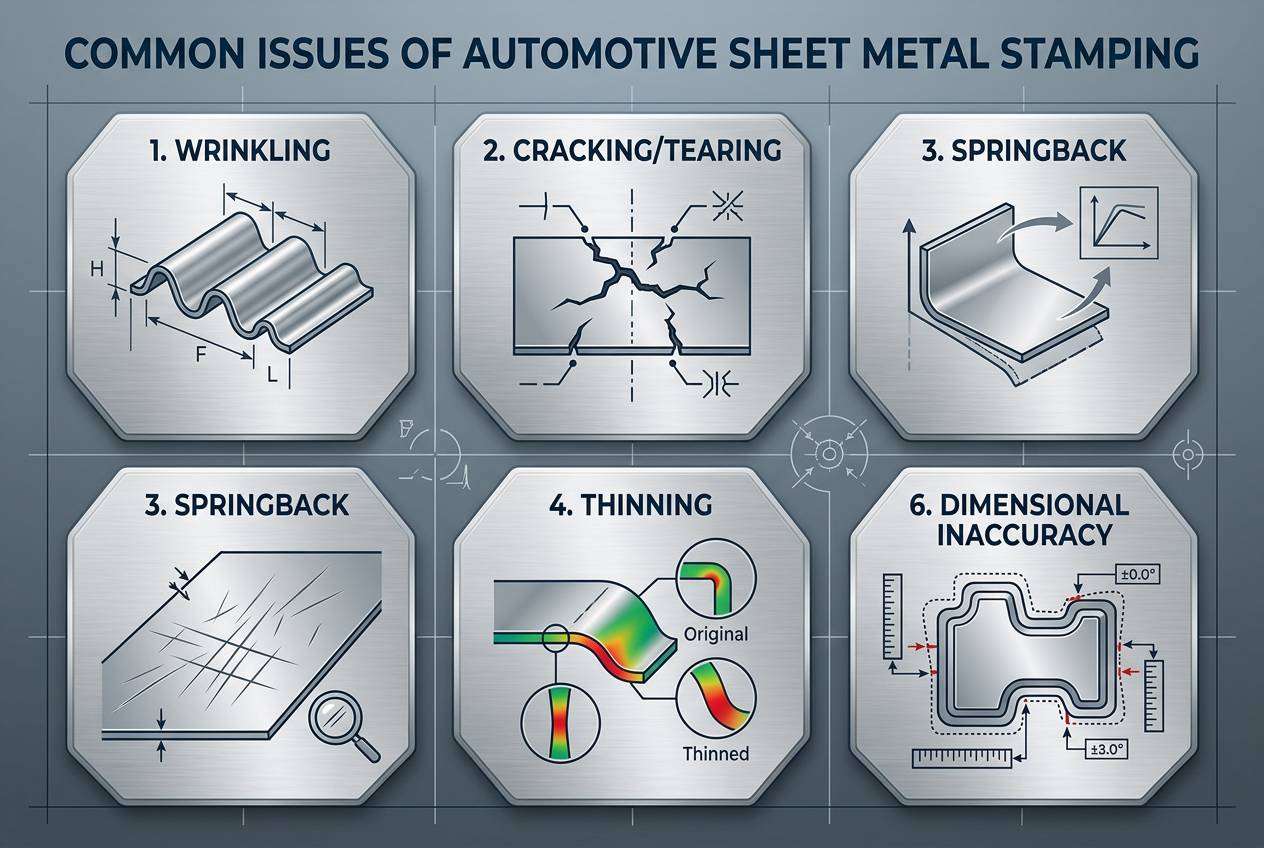
3.1 تجعد
قد تشمل الأسباب:
عدم كفاية ضغط الحامل الفارغ
خرز سحب تالف أو مهترئ.
تشكيل غير متوازن لتدفق المواد
أبعاد الفراغ غير صحيحة
الحلول:
قم بزيادة ضغط حامل القالب أو قم بتركيب خرزات سحب أعمق لزيادة قوة التثبيت
قم بتعديل هندسة خرز الرسم (الارتفاع، العرض، الموقع)
تحسين تصميم الفراغات لتنظيم تدفق المواد
مناطق إضافية للنقش أو التقييد
3.2 تكسير
الأسباب:
ترقق مفرط يتجاوز حدود المادة
الزوايا الضيقة جدًا تؤدي إلى تركيز الإجهاد
أبعاد غير صحيحة للثقب أو القالب
عدم كفاءة التشحيم أو خصائص المواد غير المناسبة
الحلول:
قم بزيادة نصف قطر الثقب R. أضف خطوات تشكيل مسبقة إضافية
قم بزيادة حجم الفراغ لتجنب التمدد
التلدين الوسيط (خاصة للفولاذ المقاوم للصدأ والفولاذ عالي القوة المتقدم)
تحسين خرز السحب
ارتداد مفرط
3.3 العلاجات:
تصحيح الانحناء عند أسطح القالب
ميزات التقييد، على سبيل المثال، الأضلاع
عمليات إعادة الهجوم الإضافية
تصحيح الارتداد باستخدام CAE
قم بزيادة قوى تثبيت القالب أو سحب الخرز لإحداث تشوهات بلاستيكية إضافية.
الفصل الرابع: مرحلة تصميم تشكيل المعادن في صناعة السيارات: إنشاء هيكل صلب
أسس
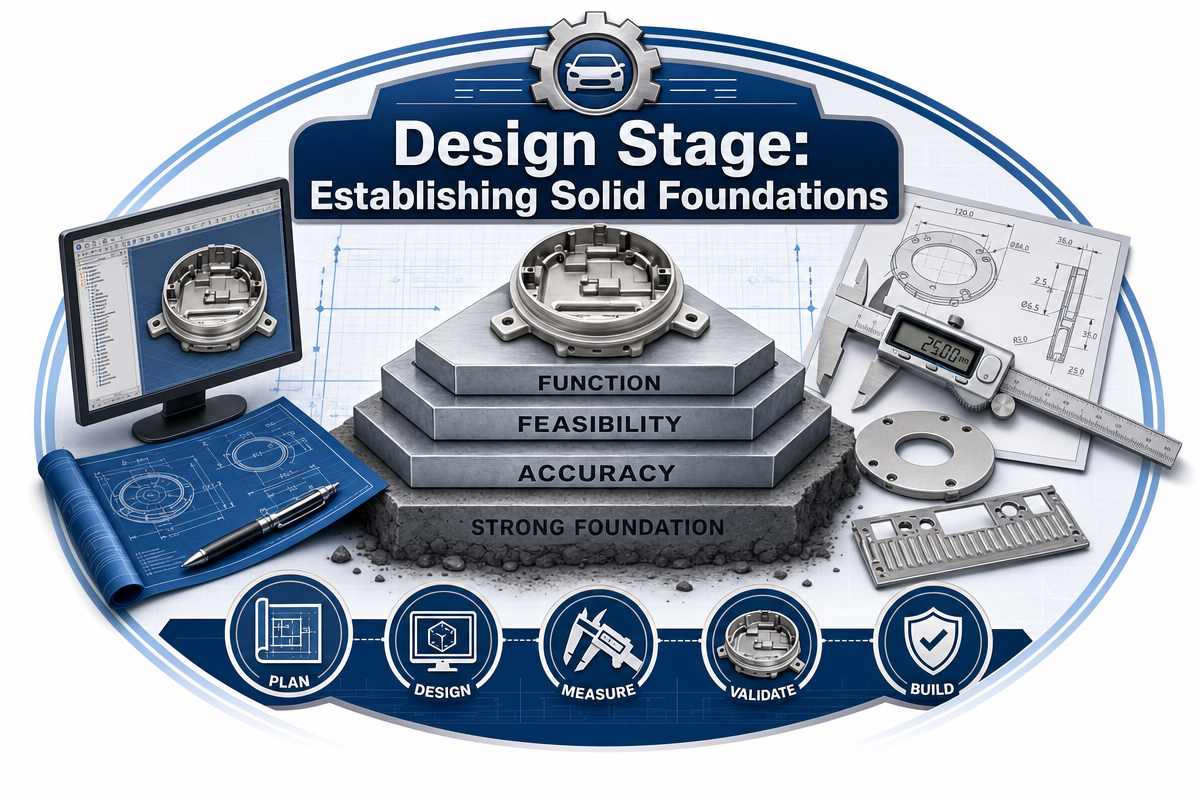
نصيحة تصميمية رقم 1: تحليل العملية قبل تصميم القالب
قبل البدء بالعمل في برامج التصميم بمساعدة الحاسوب (CAD)، قم بإجراء تقييم شامل للعملية. احسب الحد الأدنى لنسبة السحب، وطول الحافة، ومسافة حافة الثقب، وخصائص المادة. قارن ذلك ببيانات مرجعية لعملية ختم مماثلة. حدد مواطن الخلل في المرحلة التمهيدية.
نصيحة تصميمية رقم 2: تخطيط الشرائح وتقييم CAE –
يُحدد تصميم الشريط تسلسل عملية التشكيل بالضغط. يُنصح دائمًا بإجراء محاكاة باستخدام برنامج CAE باستخدام نموذج الشريط الكامل. تنبأ بتوزيع المواد، وفتحات التوجيه، وقوة شريط الحامل. قارن التنبؤ بالترقق مع القيم التاريخية.
نصيحة تصميمية رقم 3: المحطات الفارغة
لا تملأ جميع محطات شريط التشكيل بعمليات التشكيل. أدخل محطات فارغة في العملية بحيث يمكن إجراء تعديلات مستقبلية دون الحاجة إلى تفكيك القالب بالكامل. كما توفر المحطات الفارغة أماكن لتركيب أجهزة الاستشعار، ومكان تجميع الخردة، والأدوات الثانوية.
نصيحة تصميمية رقم 4: تصميم المصعد
تُعدّ الرافعات الموثوقة عناصر أساسية في قوالب التشكيل التدريجي. استخدم رافعة ذات قوة وشوط كافيين لتجاوز جميع الأجزاء المُشكّلة. تجنّب استخدام الرافعات الصغيرة ذات قوة الزنبرك غير الكافية. تأكد من وجود مساحة كافية لانتقالها إلى المحطة التالية على خط التغذية.
نصيحة تصميمية رقم 5: اختيار مادة القالب وتشطيب السطح
يجب اختيار المواد المناسبة لأحجام الإنتاج. قد يكون الحديد الزهر أو الفولاذ المقوى كافيًا لإنتاج دفعات محدودة من النماذج الأولية. أما الفولاذ عالي الجودة مثل DC53 و1.2379 أو الفولاذ المسحوق، فيُستخدم في عمليات التشكيل بالضغط عالية الحجم للفولاذ عالي القوة المتقدم (AHSS). تشمل عمليات التشطيب طلاء الترسيب الفيزيائي للبخار (PVD) ومعالجة السطح بالترسيب الحراري (TD) أو النتردة.
نصيحة تصميمية رقم 6: الحشوات
اجعل الأسطح الحساسة لحشوات التشكيل قابلة للتبديل. يتيح استخدام الحشوات إجراء تعديلات سريعة على القوالب باستخدام الحشوات أو التجليخ. سيؤدي تغيير الحشوات فقط إلى توفير ما بين 30% و50% من الوقت اللازم لتعديل القوالب. علاوة على ذلك، تمنع الحشوات كشط أسطح القوالب بالكامل أثناء عملية التعديل.
مرحلة التجربة: صقل قالبك
نصيحة تصميمية رقم 7: نوابض النيتروجين –
يجب استخدام نوابض النيتروجين بحذر. فالضغط العالي جدًا يضر بأدواتك. استخدم الكمية اللازمة فقط لإنجاز المهمة، وسجّل القيم بدقة في سجل الأدوات. الضغط العالي جدًا يُسرّع تآكل القالب وقد يُسبب تشققات.
نصيحة تصميمية رقم 8: احتياطات التجربة الأولى –
ابدأ تجارب القوالب بأقل سرعة ضغط ممكنة وأقل ضغط نيتروجين. اضبط مفاتيح الحد أو الإيقاف الميكانيكي لمنع تجاوز الحد المسموح. راقب كل عملية بعناية عند السرعات المنخفضة واستمع لأي ضوضاء غير معتادة. حتى خطأ بسيط عند السرعات العالية قد يُتلف القالب في غضون ثوانٍ.
نصيحة تصميمية رقم 9: اختبار فحص الرصاص الأحمر
يُعد اختبار التلامس باستخدام الرصاص الأحمر (أو الأزرق المستخدم في صناعة الآلات) طريقة سريعة وموثوقة لفحص مناطق التلامس في القوالب. ضع طبقة رقيقة من الرصاص الأحمر على المثقب، ثم أغلق القوالب تحت ضغط عالٍ، ولاحظ انتقال الرصاص إلى كتلة القالب. حاول تحقيق التلامس على 70-80% من سطح التشكيل. تشير الحواف الحادة إلى احتمال وجود مناطق تركيز للإجهاد.
نصيحة تصميمية رقم 10: معايير قياس آلة قياس الإحداثيات ثلاثية الأبعاد
قبل إجراء التجربة الأولى، قم بإعداد بروتوكول مكتوب لآلات قياس الإحداثيات (CMM). حدد الأبعاد، وعدد القطع لكل دورة قياس، والتفاوتات المسموح بها. قم بقياس القطع في ظروف غير مقيدة ومقيدة لمحاكاة عملية التجميع المستقبلية. ثم قارن نتائج القياس مع توقعات الارتداد المرن باستخدام برامج الهندسة بمساعدة الحاسوب (CAE).
نصيحة تصميمية رقم 11: التحقق من صحة العينة للعميل
لا تنتظر حتى يصبح أداء القالب مثاليًا. أرسل عينات إلى عميلك مبكرًا للتحقق من الأولويات. أحيانًا تكفي عينة صغيرة للاتفاق على الأولويات وخطة العمل المستقبلية.
الفصل الخامس: تقنيات ومواد التشكيل الخاصة لختم المعادن في صناعة السيارات
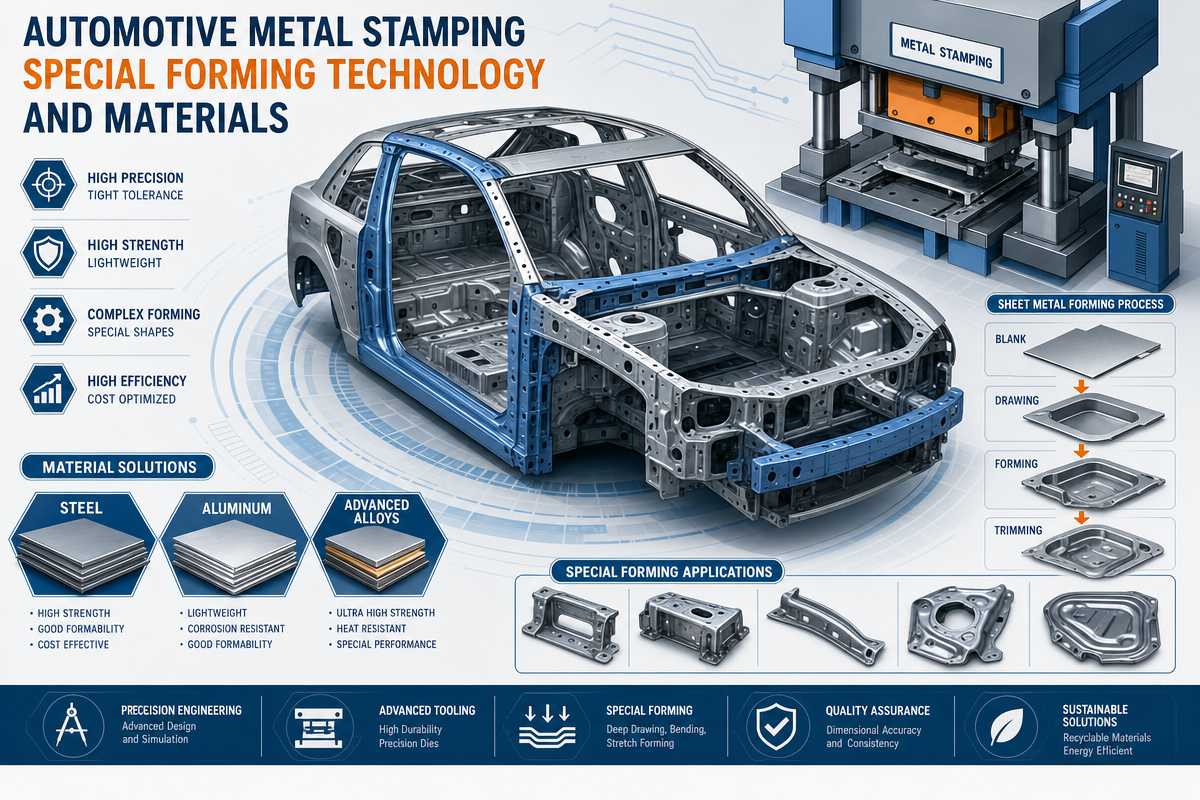
نصيحة تصميمية رقم 12: تشكيل المعادن في صناعة السيارات باستخدام الفولاذ عالي القوة المتقدم (AHSS)
يختلف الفولاذ عالي القوة المتقدم (AHSS) اختلافًا كبيرًا عن الفولاذ العادي. وتتمثل الاختلافات الرئيسية في نصف قطر الانحناء الكبير، والمسافة الأكبر بين القوالب، وضغط النيتروجين الأعلى، والأسطح المصقولة لتقليل الاحتكاك. كما أن ارتداد الفولاذ أعلى بمرتين إلى ثلاث مرات. لذا، يجب مراعاة هذه العوامل عند تصميم القوالب.
نصيحة تصميمية رقم 13: اختبار ختم المعادن في صناعة السيارات باستخدام ورق الصنفرة
لتشخيص توزيع الإجهاد على سطح ما، جرّب اختبار ورق الصنفرة. ارسم على قطعة معدنية باستخدام ورق صنفرة خشن (من 60 إلى 80 حبيبة). أثناء عملية التشكيل، يخدش ورق الصنفرة سطح القالب ويكشف عن مناطق أعلى تركيز للإجهاد. طريقة رخيصة وموثوقة للغاية.
نصيحة تصميمية رقم 14: تسلسل تصحيح الانحناء
لتصحيح الانحناء، اتبع تسلسلًا محددًا. أولًا، حدد سمك المادة وصلابتها، ثم المسافة بين القوالب، وأخيرًا اضبط زاوية المكابس. تحقق من هذه الحقائق الأساسية قبل إجراء أي تعديلات على كتلة القالب. العديد من "مشاكل القوالب" تعود في الواقع إلى المادة أو المكبس.
نصيحة تصميمية رقم 15: عملية ضبط الحشوات المعدنية في صناعة السيارات
استخدم حشوات دقيقة بسماكات 0.05 و0.1 و0.2 مم لإجراء تعديلات دقيقة أسفل الحشوات أو خلف وسادات التشكيل. وثّق عملية استخدام الحشوات دائمًا بتفاصيلها في سجل الأدوات. لا تستخدم أكثر من ثلاث حشوات في مكان واحد، فقد تتشوه بشكل غير متساوٍ. قم بصقل سطح الحشوات للحصول على حل نهائي.
نصيحة تصميمية رقم 16: تشكيل المعادن في صناعة السيارات باستخدام طلاء الفولاذ المقاوم للصدأ
لتجنب التآكل، يُنصح بتطبيق طبقات من نتريد التيتانيوم والألومنيوم (TiAlN) أو نتريد الألومنيوم والكروم (AlCrN) أو نتريد الكروم (CrN) على أسطح التشكيل. استخدم مواد تشحيم عالية اللزوجة وسطحًا مصقولًا (Ra < 0.2 ميكرومتر). كما يُنصح باستخدام عوامل مضادة للتآكل أساسها النيكل في التجارب الأولية.
الفصل السادس: تفاصيل الإنتاج والمعالجة
نصيحة رقم 17: تشكيل المعادن في صناعة السيارات - إدارة المواد
يُحفظ مخزون اللفائف الخام في ظروف بيئية مضبوطة لمنع الأكسدة وتلف مواد التشحيم. تُسجل دفعات المواد وشهادات الاختبارات الميكانيكية. غالبًا ما تحدث تشققات غير متوقعة بسبب لفة واحدة معيبة. يُفحص المواد الواردة للتأكد من سماكتها، وحالة حوافها، ومستوى الإجهاد فيها.
نصيحة رقم 18: أنظمة الاستشعار ومعالجة الخردة
استخدم أجهزة استشعار لمراقبة حالات التغذية الخاطئة، وتعطل آلية إخراج القطع، وتلوث القالب. في حالة القوالب التدريجية، تأكد من عدم وجود عوائق أمام سقوط القطع التالفة أثناء إعادة القطع. يجب أن يكون مجرى القطع التالفة مائلاً (بزاوية أكبر من 30 درجة) مع فتحات للتنظيف. قد تتسبب قطعة واحدة من المعدن في إتلاف العديد من المحطات الأخرى.
نصيحة رقم 19: تشكيل المعادن في صناعة السيارات - التسلسل الأمثل للثقب
حاول دائمًا إجراء عملية التثقيب قبل أي عملية تشكيل، خاصةً إذا كنت بحاجة إلى قطع ثقوب قريبة من الشكل المُشكّل. يتطلب التثقيب بعد التشكيل زوايا أكثر تعقيدًا، مما يُسبب زيادة في النتوءات. أما إذا تعذر فصل عملية التثقيب عن التشكيل، فاستخدم مثقبًا كرويًا أو متدرجًا.
نصيحة رقم 20: تشكيل المعادن في صناعة السيارات بتقنية التشكيل الدقيق
تُنتج عملية التشكيل الدقيق حواف قطع نظيفة مع قص كامل دون أي أسطح كسر. تتضمن عملية التشكيل الدقيق التقليدية استخدام مكابس ختم خاصة، ولكن في الوقت الحاضر، توفر العديد من القوالب التدريجية ما يعادل عملية التشكيل الدقيق بأقل قدر من الخلوص (حتى 1% من السماكة)، بالإضافة إلى أدوات ضغط على شكل حرف V وقواطع مضادة.
النصيحة رقم 21 - أساليب التصحيح الثانوية
في حال فشل تحسين القالب في تحقيق النتيجة المرجوة، توجد خيارات إضافية يمكن النظر فيها: التسوية بالبكرات لتشكيل سطح مستوٍ، والتشكيل بالضغط لضبط السماكة، واستخدام قوالب إعادة التشكيل لضبط الشكل النهائي. أحيانًا يكون الحل الأمثل خارج نطاق القالب الأصلي.
الفصل السابع: استقرار عملية تشكيل المعادن في صناعة السيارات في الإنتاج الضخم
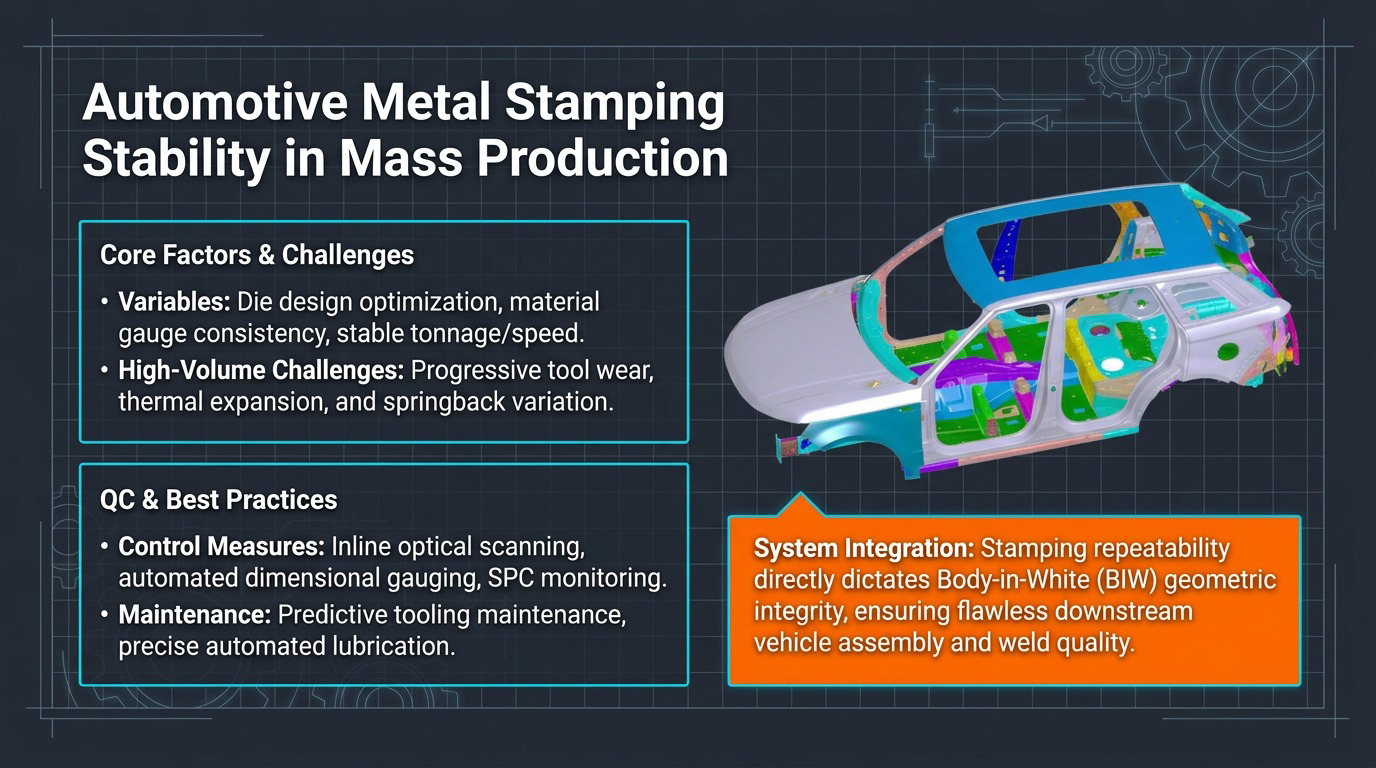
نصيحة رقم 22 - مراقبة عمر أدوات تشكيل المعادن في صناعة السيارات
تتبّع عمر الأدوات باستخدام عدد مرات الشحذ بين عمليات إعادة الشحذ وأنماط تآكلها. تتراوح الفترة المعتادة بين عمليات إعادة شحذ قوالب التشكيل عالية الإنتاجية المصنوعة من الفولاذ عالي القوة (AHSS) بين 50,000 و200,000 مرة. استخدم المعلومات المُجمّعة لجدولة فترات توقف وقائية مُسبقًا بدلًا من انتظار حالات الطوارئ.
نصيحة رقم 23 - برنامج الصيانة المخططة لتشكيل المعادن في صناعة السيارات
قم بإعداد قائمة بأنشطة الصيانة الدورية التي تشمل: تنظيف فتحات الخردة وممرات الخردة، وفحص نوابض النيتروجين للتأكد من عدم وجود انخفاض في الضغط، وفحص دبابيس التوجيه والبطانات، والتحقق من قيم عزم الدوران لجميع الحشوات. القالب الذي تتم صيانته بشكل صحيح قادر على إنتاج كميات أكبر باستمرار من القالب الأمثل في حالة تدهوره.
نصيحة رقم 24 - فحص نوابض النيتروجين
بعد الاستخدام المطوّل لنوابض النيتروجين، يميل الضغط إلى الانخفاض نتيجة لتآكل مانع التسرب. افحص ضغط الشحن المسبق شهريًا باستخدام مقياس مصمم خصيصًا لهذا الغرض. استبدل جميع النوابض التي يقل ضغطها بأكثر من 10%. يتسبب تلف نابض نيتروجين واحد في تشكيل غير متماثل أو انحرافات مفاجئة في شكل القطعة.
النصيحة رقم 25 - التحكم الإحصائي في العمليات (SPC)
استخدم أساليب التحكم الإحصائي في العمليات لمراقبة الاتجاهات في الأبعاد الحرجة أثناء عملية التجربة. دوّن نتائج القياس بعد كل 50 إلى 100 شوط. انتبه للاتجاهات مثل زيادة الارتداد (بسبب تآكل القالب) أو أي تغيير مفاجئ (بسبب حشوات غير محكمة أو اختلاف في نوعية المادة).
النصيحة رقم 26 - دعم محاكاة الهندسة بمساعدة الحاسوب في الإنتاج
احفظ جميع عمليات المحاكاة التي أُجريت أثناء تطوير القالب. استخدم محاكاة الهندسة بمساعدة الحاسوب (CAE) في الإنتاج لتحديد المشكلات وحلها: قارن القطعة المُشكّلة فعليًا مع نتائج المحاكاة. من الممكن إجراء دراسات "ماذا لو" متنوعة، مثل استخدام قوالب بأشكال جديدة، ومعاملات تزييت مختلفة، وسرعات ضغط مختلفة، باستخدام تقنية الهندسة بمساعدة الحاسوب الحديثة.
نصيحة رقم 27 - نظام إدارة تشكيل المعادن في صناعة السيارات
وثّق جميع تجارب الاختبار القيّمة والتعديلات وتحسينات العمليات في قاعدة البيانات. في العديد من ورش تصنيع القوالب، تُخزّن الخبرة المكتسبة أثناء التطوير في أذهان المهندسين فقط. أما الدروس المستفادة خلال تطوير المنتجات المختلفة فتتراكم في نظام إدارة معرفة مُهيكل.
الفصل الثامن: الأسئلة الشائعة
8.1 ما هي عملية ختم الصفائح المعدنية في صناعة السيارات؟
تُعدّ عملية تشكيل الصفائح المعدنية في صناعة السيارات عملية تصنيع تتضمن تشكيل صفائح معدنية مسطحة عن طريق ختم القوالب والمكابس في مكونات المركبات مثل ألواح الهيكل والأقواس والقضبان الهيكلية وأغطية البطاريات.
8.2 ما هي أنواع المواد المستخدمة في عمليات التشكيل بالضغط في صناعة السيارات؟
المواد النموذجية المستخدمة في تشكيل السيارات هي الفولاذ الطري، والفولاذ عالي القوة (HSS)، والفولاذ عالي القوة المتقدم (AHSS)، والفولاذ المقاوم للصدأ، وسبائك الألومنيوم (الدرجات 5xxx و 6xxx).
8.3 لماذا تعتبر محاكاة CAE مهمة في عملية التشكيل بالضغط؟
تتنبأ محاكاة CAE بالمشاكل المحتملة المتعلقة بالتشقق والتجعد والارتداد وتدفق المواد مما يسمح بتوفير ما يصل إلى 30-50% من الوقت والمال اللازمين للتجربة.
8.4 أين تظهر التجاعيد أثناء عملية السحب العميق لتشكيل المعادن في صناعة السيارات؟
عادة ما ترتبط التجاعيد بانخفاض قوة حامل القالب، أو سوء تصميم خرزة السحب، أو التدفق المفرط للمواد، أو عدم توازن هندسة التشكيل.
8.5 كيف أتجنب حدوث تشققات في عملية تشكيل المعادن في صناعة السيارات؟
يمكن منع ذلك عن طريق استخدام نصف قطر أكبر في الزوايا، والتشكيل المسبق، وتليين المواد، وشكل الخام المناسب، وتعديلات خرز السحب.
8.6 ما هي النسبة الموصى بها للتخفيف؟
بشكل عام، لا ينبغي أن تتجاوز النسبة 25%. ويُعتبر ما يصل إلى 40% مقبولاً في حالة السحب العميق لأجزاء الفولاذ المقاوم للصدأ مع التلدين الإضافي.
8.7 لماذا نستخدم الحشوات القابلة للتعديل؟
يسمح استخدام الحشوات القابلة للتعديل بضبط الأبعاد بسرعة في مرحلة التجربة والإنتاج، مما يوفر تكاليف الأدوات ويمنع استبدال القالب بالكامل.
8.8 ما هي عملية التشكيل الدقيق؟
عملية التشكيل الدقيق هي عملية ختم دقيقة لا تنتج أي خلوص تقريبًا (أقل من 1٪) وبالتالي توفر قصًا مثاليًا بدقة أبعاد ممتازة دون عمليات ثانوية.
8.9 كيف يمكن زيادة عمر الجهاز؟
يشمل ذلك استخدام فولاذ الأدوات الممتاز، وتطبيق طلاء PVD أو TiD، والصيانة المخططة، وإعادة الشحذ المجدولة، والتشحيم الفعال.
8.10 كيف يمكن تقليل وقت التجربة؟
يؤدي استخدام مزيج من محاكاة CAE، وتصميمات الشرائح المثلى، والإضافات القابلة للتعديل، وسجل التجربة المفصل إلى تقليل وقت تطوير القوالب بنسبة 30-50%.
الفصل التاسع: خاتمة عملية تشكيل المعادن في صناعة السيارات
تُعدّ تقنية تشكيل المعادن في صناعة السيارات مجالاً شديد التخصص، يجمع بين جوانب عديدة من علم المواد، وتصميم الأدوات، ومحاكاة الهندسة بمساعدة الحاسوب، وسنوات طويلة من الخبرة العملية في التصنيع. ويساهم تطوير السيارات الكهربائية والمواد المتقدمة في دفع تقنية القوالب نحو مزيد من الدقة والمتانة.
تُسهم حلقة التصميم ← التجربة ← التحليل ← التحسين ← الإنتاج المستمرة في زيادة نسبة القوالب المقبولة، وتسريع عملية تطوير القوالب، وتحقيق إنتاج ضخم فعال ومربح. وقد تم اختبار جميع النصائح الثلاثين المُقدمة بنجاح على قوالب حقيقية، وأثبتت فعاليتها. ما عليك سوى تطبيقها باستمرار، وتوثيقها، والعمل على تحسين عملياتك بشكل دائم.

